
 EN
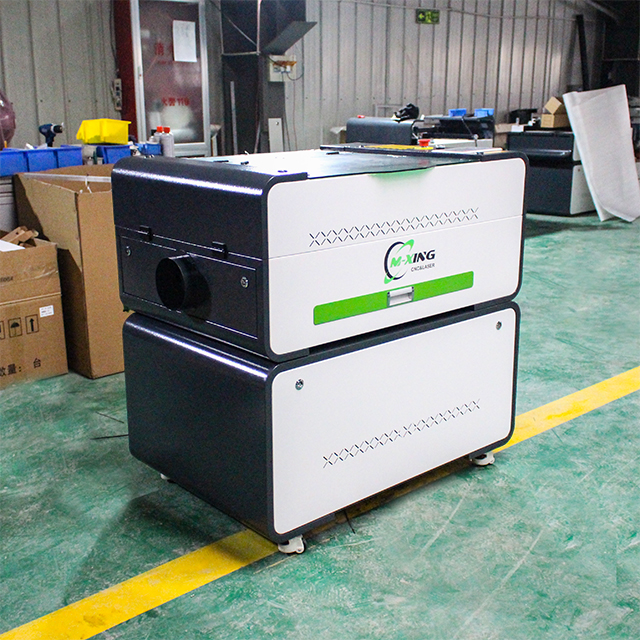
大規模なアクリル加工プロジェクトでは、従来の切断方法では到底達成できないほどの高精度・高効率・高信頼性が求められます。 CNCレーザー切断アクリル cNCレーザーによるアクリル切断は、品質を犠牲にせず、過剰なコストを発生させることなく大量生産をこなす必要があるメーカーおよび加工業者にとって、業界標準となっています。建築部材、看板、ディスプレイ、あるいは特殊な産業用部品の製造においても、この技術が自社の生産規模拡大戦略をいかに支えるかを理解することは、業務の最適化と厳しい市場環境における競争力維持にとって不可欠です。
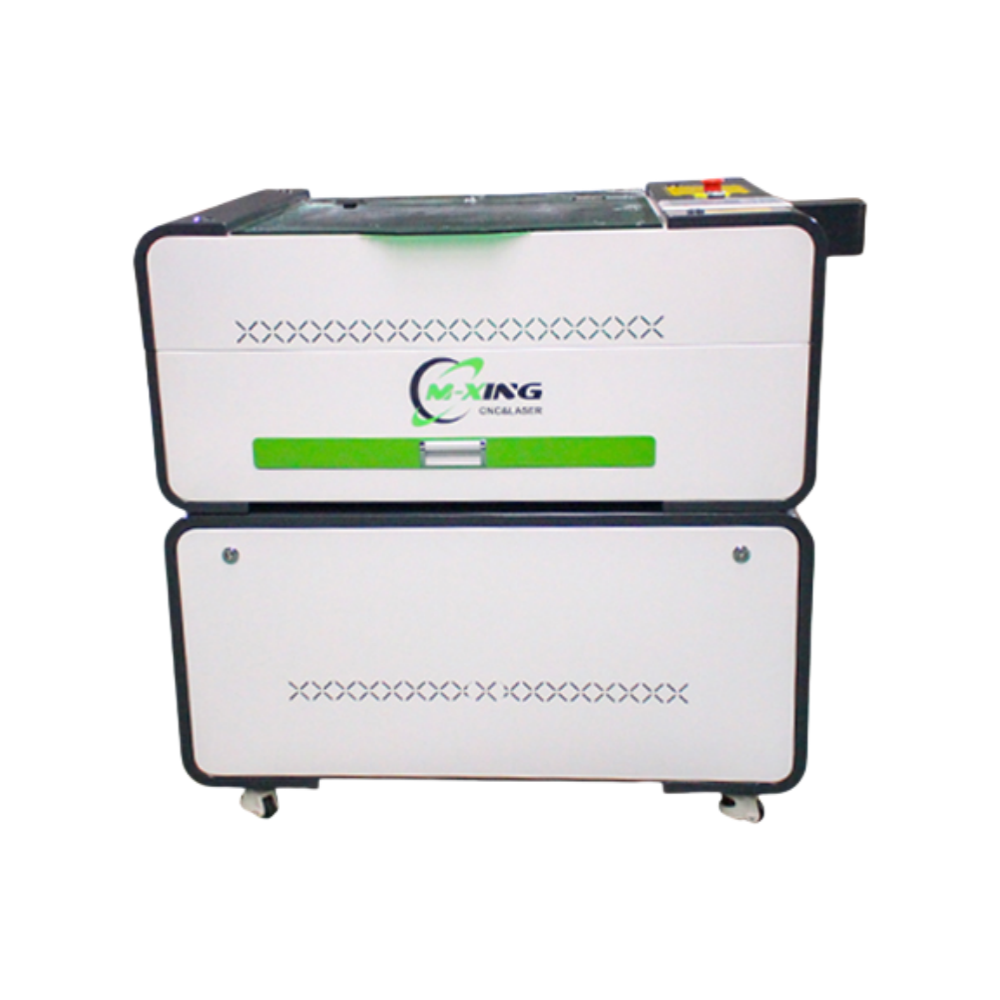
CNCレーザーアクリル切断技術は、コンピューター制御による高精度な位置決めと高出力レーザー光線を組み合わせることで、複雑な形状や大量生産においても一貫性・再現性の高い切断を実現します。このシステムの自動化機能により、手作業による取り扱いミスが排除され、材料ロスが削減され、従来の鋸(のこぎり)刃やウォータージェット切断と比較して大幅な生産性向上が図られます。試作や小ロット生産から大規模な量産へと事業を拡大する際、CNCレーザーによるアクリル切断は製造コスト構造を根本的に変革し、企業が大口注文を自信を持って受注できるよう支援します。
CNCレーザーによるアクリル切断が大量生産を可能にする理由
自動化と生産性のスケーリング
CNCレーザーアクリル切断システムは、設計ファイルを読み込み、パラメーターを設定すれば、最小限のオペレーター介入で動作します。この自動化機能こそが、大規模なアクリル加工プロジェクトにおいて他と差別化される最大の特徴です。1台の機械で、夜間や複数シフトにわたって連続運転が可能であり、疲労による品質低下を招くことなく、数百点もの部品を切断できます。CNCレーザーによるアクリル切断の再現性により、最初の部品も1,000個目の部品も、まったく同じ精度を保ちます。これは、一貫した品質が顧客満足度や保証対応に直結する、受託製造および量産現場において極めて重要な要件です。
素材効率とコスト管理
大規模なアクリル加工において、材料のロスは大きなコスト要因となります。CNCレーザーによるアクリル切断は、通常0.1インチ未満という極めて狭いカーフ(切断幅)を実現し、アクリル板1枚から最大限の有効面積を確保できるネスト配置が可能になります。月間数千点もの部品を加工する場合、こうしたわずかな効率向上が積み重なり、大幅な材料節約につながります。高度なネストソフトウェアが自動的にデザインを配置して廃材を最小限に抑え、CNCレーザーによるアクリル切断の高精度により、寸法誤差による不良品も大幅に削減されます。大規模プロジェクトでは、こうした効率化が直接的に利益率の向上と単位当たり生産コストの低減に貢献します。
複雑かつ多様な用途に対応する技術的機能
セットアップ時間ゼロで実現する幾何学的形状の複雑さ
従来の切断方法では、デザインの変更ごとに工具の交換、テンプレートの調整、または手動によるプログラミングが必要でした。CNCレーザーによるアクリル切断は、デジタル設計データを即座に読み取ることで、こうした制約を解消します。大規模なアクリル加工であっても、複雑な穴開け、曲線切断、面取り加工、多層構造など、どんな要件にも機械的な再設定なしに柔軟に対応できます。この柔軟性により、企業は標準化された生産工程の中でカスタム注文を迅速にこなすことが可能となり、多様な顧客ニーズを大規模に満たす競争力あるメーカーとしての差別化が実現します。
エッジ品質と二次加工の削減
CNCレーザーによるアクリル切断は、非常にきれいな光沢仕上げのエッジを実現し、多くの場合、追加の仕上げ作業がほとんど、あるいはまったく不要です。レーザー光の熱作用により、材料が同時に溶融・気化されるため、透明で密閉されたエッジが得られ、機械的切断面よりも視覚的に優れた品質になります。ディスプレイや看板、建築インスタレーションなど、消費者向けに展開される大規模アクリルプロジェクトにおいては、こうした高品質なエッジが製品の価値向上に大きく貢献します。二次的なエッジ研磨工程を省くことで、生産スケジュールが短縮され、人件費も削減されるため、大量生産におけるCNCレーザー切断の生産性メリットがさらに拡大します。
リスク管理を伴う大規模アクリルプロジェクトのスケーリング
生産計画とバッチ処理
大規模なアクリル製品の製造では、スケジューリングの複雑化や在庫管理の難しさが課題となります。CNCレーザーによるアクリル加工は、高速かつ安定した加工性能により、生産工程の進行を予測可能にし、顧客への納期を確実に約束できるようになります。また、このシステムの柔軟性により、優先順位や材料の入手状況に応じて、加工ジョブの実行順序を随時変更できます。さらに、切断品質をリアルタイムで監視することで、不良を即座に検出し、大量のロスを未然に防ぎます。このように、高速性・予測可能性・品質管理の3つの要素が統合されたCNCレーザー加工技術は、多様な顧客・多品種に対応する大規模アクリル製造を支える基盤技術です。
投資の妥当性と資本回収
CNCレーザーによるアクリル切断システムは、多額の初期投資を要しますが、大規模な生産現場における投資回収分析(ペイバック分析)は非常に説得力があります。人件費の削減、材料費の大幅な節約、および大規模注文への迅速な対応能力によって、設備導入費および保守費用が直接相殺されます。大規模なアクリル加工を主に手がける施設では、通常、生産量や価格設定の厳密さに応じて、投資回収期間は18~36か月程度です。投資回収後のメリットとして、この技術は受注可能サイズの拡大と単位当たりの生産コスト低減を実現し、大規模アクリル切断作業のすべての以降のロットにおいて収益性を高めます。
よくある質問
CNCレーザーによるアクリル切断では、大規模プロジェクト向けに最大で何ミリメートルまでの厚さを加工できますか?
ほとんどの産業用CNCレーザー アクリル切断システムでは、鋳造アクリルを1回のパスで最大12.7mm(0.5インチ)まで切断でき、それより厚い素材については穿孔またはスコア加工が可能です。大規模なアクリル加工プロジェクトでは、切断可能な厚さよりも、加工速度と再現性のほうが重要です。実際の量産用途では、多くが3~6.35mm(0.118~0.25インチ)の素材を使用しています。押し出しアクリルは鋳造アクリルに比べて通常、切断速度が速いため、大規模なアクリル加工スケジュールにおける生産性の見積もりを正確にするために、ご使用のCNCレーザー アクリル切断装置のサプライヤーに、素材仕様を確認することをお勧めします。
大規模な加工において、CNCレーザーによるアクリル切断とウォータージェット切断は、それぞれどのような特徴がありますか?
高厚さの材料やエッジに敏感な用途では、ウォータージェット切断がいくつかの利点を提供しますが、CNCレーザーによるアクリル切断は、より高速で、エッジ品質が優れ、大量生産のアクリル加工においては部品単価も低くなります。ウォータージェット装置はセットアップに時間がかかり、切断後のエッジ仕上げ作業(二次加工)も発生します。大量のアクリル加工には、CNCレーザー切断の高速性とエッジの滑らかさが、その採用を正当化します。最適な方法は、使用する材料の厚さおよび生産数量によって異なります。大規模なアクリル加工プロジェクトに応じた経済性を評価するため、専門の機器メーカーにご相談ください。
CNCレーザーによるアクリル切断は、着色アクリルやキャストアクリルの両方を同様に良好に加工できますか?
はい、CNCレーザーによるアクリル切断は、着色済みおよび無色透明のキャストアクリル、および押出アクリルの両方で安定した加工性能を発揮します。エッジ品質は色によってわずかに異なり、濃色系では炭化がやや目立つ場合があります。ただし、大規模なアクリル加工プロジェクトにおいては、通常、エッジが露出せず高品位な外観が求められない限り、この影響は無視できるレベルです。大規模なアクリル加工を本格的に開始する前に、ご使用のアクリル材サプライヤーと共同で試験加工を行い、材料との適合性を確認するとともに、エッジ品質と生産効率の両面で最適な加工条件を設定することを推奨します。
