
 EN
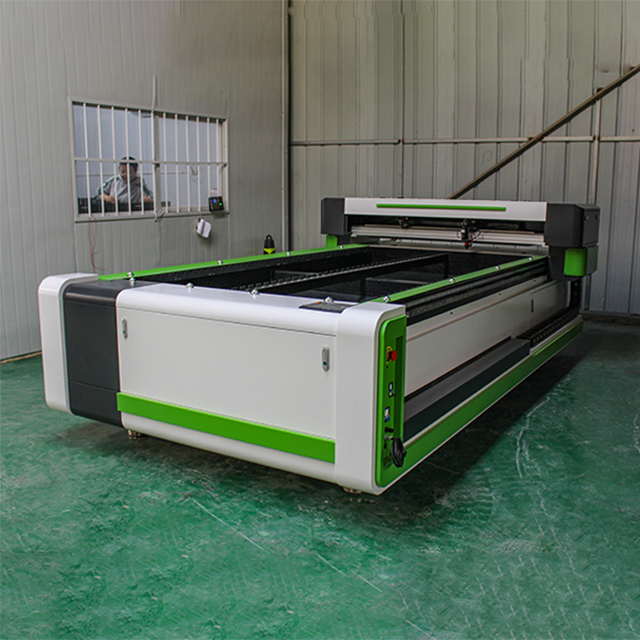
Konsekvent skärkvalitet är grunden för professionell akrylfabricering, och cNC-laserstänkning av akryl har blivit branschens standard för att uppnå förutsägbara, upprepeliga resultat. Oavsett om du tillverkar skyltar, arkitektoniska komponenter eller anpassade displayar påverkar möjligheten att bibehålla enhetlig kantkvalitet, exakta mått och minimalt materialavfall direkt dina rörelseresultat och kundnöjdheten. Att förstå hur CNC-laserbegränsning av akryl uppnår denna konsekvens avslöjar den tekniska sofistikeringen bakom modern fabricering.

Precisionen i CNC-laserakrylskärningssystem eliminerar variabiliteten som är förknippad med manuella skärmetoder. CNC-tekniken automatiserar hela skärprocessen, från materialpositionering till strålstyrning, vilket eliminerar mänskliga fel och säkerställer att varje del uppfyller identiska specifikationer. Denna automatiserade konsekvens gör CNC-laserakrylskärning ovärderlig för högvolymsproduktion där kvalitetsvariationer kan leda till kostsamma omarbetsuppgifter, kundklagomål och operativa förseningar.
Precision hos laserstrålen och optisk justering
Konsekvens hos fokuserad stråle
Det optiska systemet i CNC-laseranläggningar för akrylskärning är konstruerat för att bibehålla en starkt fokuserad laserstråle med minimal spridning. Denna smala stråldiameter, vanligtvis mellan 0,1 och 0,2 millimeter, gör att systemet kan skära akryl med exceptionell kantskärpa och dimensionell noggrannhet. När CNC-laseranläggningar för akrylskärning fokuserar CO2-laserstrålen genom precisionsoptik smälter och förångar den koncentrerade energin akrylen längs en extremt exakt bana, vilket ger rena kanter som kräver minimal efterbearbetning.
Att bibehålla optisk justering är avgörande för prestandan vid CNC-laserbeskärning av akryl. Avancerade system inkluderar automatiserade sensorer för stråljusjustering som kontinuerligt övervakar och korrigerar eventuella avvikelser i den optiska banan. Denna justering i realtid säkerställer att CNC-laserbeskärning av akryl bibehåller en konstant fokaldjup och strålläge under hela skärningsprocessen, oavsett små vibrationer eller miljömässiga svängningar som kan påverka äldre eller mindre sofistikerad utrustning.
Optimering av brännvidd
Brännvidden för linset påverkar direkt hur CNC-laserbaserad akrylsnittning uppnår kvalitetsresultat. Operatörer väljer lämplig brännvidd baserat på materialets tjocklek, där längre brännvidder används för tjockare akryl och kortare brännvidder för tunnare plåtar. CNC-laserbaserade akrylsnittsystem möjliggör exakt styrning av denna parameter genom automatiserad z-axelpositionering, vilket säkerställer att laserstrålen alltid är fokuserad på exakt rätt djup i materialet för optimal snittprestation.
Professionell CNC-laserbaserad akrylsnittutrustning inkluderar funktioner för automatisk fokusjustering som mäter materialets höjd och automatiskt justerar linsets position innan varje snitt påbörjas. Denna automatisering eliminerar gissningar som manuella system kräver och förhindrar defekter orsakade av felaktig fokus, vilket annars skulle leda till ojämna kanter, ofullständiga snitt eller oönskad kanterfärgning.
Effektkontroll och pulsstyrning
Konstant laser-effektutdata
Energiens konsekvens är grundläggande för kvaliteten på CNC-laserbeskärning av akryl. Moderna lasersystem reglerar effektutgången inom strikta toleranser, vanligtvis med en konsekvens på inom 1–2 procent av den angivna inställningen. Denna exakta effektkontroll innebär att varje laserpass avlägsnar exakt samma mängd material, vilket ger en enhetlig snittbredd och en konsekvent kantfinish över tusentals identiska beskärningar. Utan denna effektstabilitet kan tidiga beskärningar i en serie uppvisa annan kvalitet på kanterna jämfört med senare beskärningar, eftersom utrustningens parametrar förskjuts.
Styrelseelektroniken i CNC-lasersystem för akrylbeskärning övervakar rörrspänning och ström i realtid och gör justeringar på mikrosekundnivå för att kompensera för naturliga effektfluktuationer. Detta återkopplingssystem med sluten slinga säkerställer att CNC-laserbeskärning av akryl bibehåller den programmerade energinivån oavsett omgivningstemperatur, rörens åldrande eller variationer i elmatningen, vilka kan påverka mindre sofistikerad utrustning.
Pulsfrekvens och driftcykel
För vissa applikationer används pulserade laserlägen i CNC-laserakrylbeskärning istället för kontinuerlig drift. Genom att pulsera strålen vid exakt reglerade frekvenser kan operatörer påverka kantegenskaper och skärhastighet. Högre pulsfrekvenser ger slätare, mer finkorniga kanter eftersom materialet utsätts för snabba uppvärmnings- och svalningscykler istället för långvarig termisk belastning. Denna teknik är särskilt värdefull i CNC-laserakrylbeskärning när man arbetar med premiumakryl som kräver exceptionell klarhet och minimal termisk skada.
Driftcykelstyrning, som justerar andelen tid laserstrålen är aktiv jämfört med tiden den är inaktiv, ger operatörer finjusterad kontroll över skärbeteendet. Avancerade CNC-laserakrylbeskärningssystem tillåter programmering av anpassade effektkurvor som varierar energiutmatningen beroende på skärhastighet och materialegenskaper, vilket optimerar kvaliteten på kanterna för varje enskild arbetsuppgift.
Precision och hastighetskontroll i rörelsesystemet
Servomotorns noggrannhet
Rörelsestyrningssystemet är lika viktigt för konsekvensen vid CNC-laserbeskärning av akryl som lasern själv. Servodrivna x- och y-axlar flyttar beskärningshuvudet med en positionsnoggrannhet som vanligtvis ligger inom 0,05 millimeter, vilket säkerställer att laserstrålen följer den exakt programmerade skärningsbanan. Detta precisionsrörelsesystem förhindrar avvikelser och darrning som skulle uppstå med stegmotorer eller mindre robust utrustning, vilket gör att CNC-laserbeskärning av akryl kan uppnå stränga toleranser även vid komplexa former och detaljerade mönster.
Servosystem ger realtidsåterkoppling som bekräftar beskärningshuvudets position vid varje tillfälle. Om beskärningshuvudet avviker från den programmerade banan på grund av mekanisk spel eller yttre krafter upptäcker servosystemet avvikelsen omedelbart och korrigerar den genast. Denna återkopplingsloop är avgörande för att bibehålla kvaliteten vid CNC-laserbeskärning av akryl i produktionslöp där även små avvikelser kan ackumuleras över tusentals delar.
Hastighetskonsekvens
Skärhastigheten påverkar direkt kvaliteten på kanterna vid CNC-laserbaserad akrylskärning. Om skärhuvudet rör sig för snabbt uppstår ofullständiga skärningar eller ojämna kanter; om det rör sig för långsamt orsakar detta överdriven termisk skada och färgförändring. Professionella CNC-system upprätthåller den programmerade skärhastigheten med hög precision, accelererar smidigt och bibehåller en stabil hastighet längs raka linjer, kurvor och hörn. Denna konsekventa hastighet säkerställer att lasern interagerar med akrylen på samma termiska sätt under hela skärningen.
Avancerad CNC-laseranläggning för akrylsnitt integrerar algoritmer för hörnminskning som automatiskt sänker snitthastigheten vid skarpa hörn. Detta förhindrar kantfel som uppstår när laserstrålen inte kan ändra riktning omedelbart, vilket säkerställer kvaliteten på kanterna även vid komplexa geometrier som mindre avancerade system har svårt att hantera. Hastighetsregleringen i professionella CNC-lasersnittsystem anpassas dynamiskt till materialegenskaperna, så att operatörer kan programmera olika snitthastigheter beroende på materialtjocklek eller kvalitetskrav.
Materialhantering och miljöstabilitet
Konsekvent materialpositionering
Materialens planhet och position påverkar direkt resultatet av CNC-laserbegränsning av akryl. Även små variationer i materialhöjd eller planhet orsakar fokusavvikelse, vilket leder till varierande kvalitet på kanterna. Professionell utrustning inkluderar vakuum- eller magnetiska spännsystem som håller akrylen platt och stabil under hela skärningsprocessen. Detta eliminerar rörelse och böjning som kan uppstå vid felaktig stödning av materialet, vilket säkerställer en konstant fokusavstånd och konsekvent interaktion mellan laserstrålen och hela materialytan.
Precisionens materialbord i CNC-laserakrylskärsystem upprätthåller strikta planhetskrav, vanligtvis bättre än 0,1 millimeter över skärytan. Operatörer placerar akrylen direkt på dessa bord, vilket säkerställer återkommande positionering från en skärningscykel till nästa. När detta kombineras med automatisk fokusfunktion gör denna konsekventa materialhantering att CNC-laserakrylskärning kan uppnå förutsägbara resultat oavsett små variationer i akryltjocklek eller yttillstånd.
Styrning av omgivningstemperaturen
Termisk stabilitet påverkar prestandan vid CNC-laserbegränsning av akryl. Temperaturfluktuationer påverkar effektiviteten hos laserör, optisk klarhet och mekanisk justering. Anläggningar som driver professionell CNC-laserutrustning för akrylbegränsning håller vanligtvis miljötemperaturen inom 5 grader Celsius från de optimala driftförhållandena, oftast mellan 18–22 grader Celsius. Denna termiska stabilitet hjälper till att bibehålla konstant laserstyrka, förhindrar fokusdrift och säkerställer att de mekaniska komponenterna behåller stränga toleranser.
Optiska komponenter försämras när de utsätts för damm och partiklar, vilket minskar skärkvaliteten i CNC-lasersystem för akrylbegränsning. Inneslutna skärkammare med luftfiltreringssystem skyddar optiken och bibehåller konstanta skärdförhållanden. Regelbunden underhåll av optiska ytor, inklusive rengöring och omjustering, bevarar den skärkvalitet som CNC-lasersystem för akrylbegränsning är utformade för att leverera under långa driftperioder.
Vanliga frågor
Vad orsakar inkonsekvent skärkvalitet vid CNC-laserbeskärning av akryl?
Inkonsekvent kvalitet beror vanligtvis på feljusterade optik, varierande laserstyrka, felaktiga fokusinställningar, materialens ojämna yta eller otillräcklig underhåll. När CNC-lasersystem för akrylbeskärning saknar realtidsövervakning och automatisk kompensation ackumuleras drift och kantkvaliteten försämrades. Miljöfaktorer som temperatursvängningar och dammackumulering på optiska ytor påverkar också konsekvensen negativt över tid.
Hur ofta bör CNC-laserutrustning för akrylbeskärning kalibreras?
Professionella CNC-lasersystem för akrylbeskärning bör genomgå full kalibrering kvartalsvis, med månatliga inspektioner av optisk justering och effektutdata. Daglig underhåll, inklusive rengöring av linser och visuella inspektioner, förhindrar gradvis försämring som minskar skärkvaliteten. Mer frekvent kalibrering kan vara nödvändig i anläggningar med stora temperatursvängningar eller intensiva produktionsscheman.
Kan CNC-laserkappning av akryl bibehålla kvaliteten på mycket tjocka akrylplattor?
CNC-laserkappning av akryl fungerar bäst på akryl med en tjocklek mellan 3–25 millimeter, där lasern kan tränga fullständigt igenom och ge rena kanter. För mycket tjock akryl krävs högre laserstyrka och långsammare skärhastigheter, vilket moderna CNC-lasersystem för akrylkappning kan hantera. Tjockleksjämnheten i materialet självt blir dock allt viktigare, eftersom varierande tjocklek hindrar systemet från att bibehålla optimal fokus under hela skärprocessen.
