
 EN
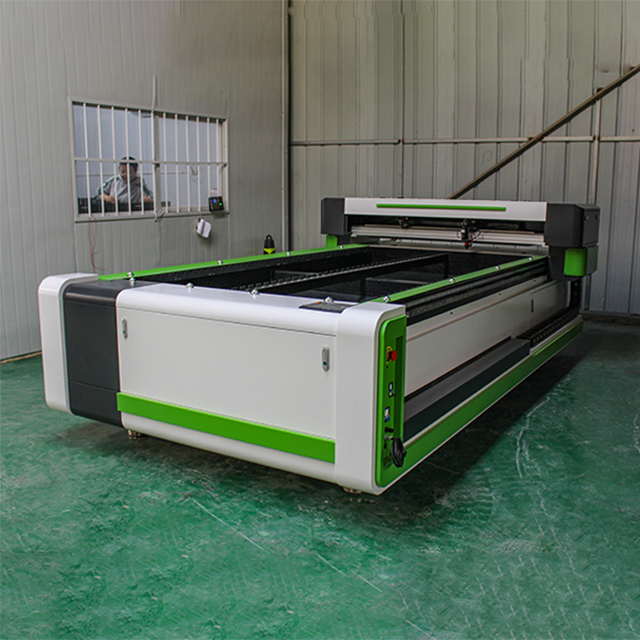
Ühtlane lõikekvaliteet on professionaalse akrüülplaatide töötlemise alus, ja cNC-laseriga akrüülhappe lõike on saanud tööstusliku standardina eesmärgiks saavutada ennustatavad ja korduvad tulemused. Kas te toote reklaamimaterjale, arhitektuurikomponente või kohandatud ekraane, siis ühtlase servakvaliteedi, täpsete mõõtmete ja minimaalse materjalikao säilitamine mõjutab otseselt teie kasumit ja klientide rahulolu. Selle konstantsuse saavutamise põhjuste mõistmine cnc-laseriga akrüülplastist lõikamisel paljastab kaasaegse töötlemise taga peituvat tehnilist täpsust.

Cnc-laseriga akrüülplastist lõikamise süsteemides olemasolev täpsus kõrvaldab käsitsi lõikamismeetoditega seotud muutlikkuse. Cnc-tehnoloogia automaatustab terve lõikeprotsessi – materjali paigutusest kiirguse kontrollini – ja eemaldab inimliku viga, tagades, et iga detail vastab täpselt samadele spetsifikatsioonidele. See automaatselt saavutatud konstantsus muudab cnc-laseriga akrüülplastist lõikamise äärmiselt väärtuslikuks suurte tootmispartiide puhul, kus kvaliteedi erinevused võivad põhjustada kallist taas töötlemist, klientide kaebusi ja tootmisviivitusi.
Laserkiire täpsus ja optiline joondus
Keskendunud kiire püsivus
CNC-laserakrüülhappe lõike seadmete optiline süsteem on loodud nii, et säilitada tugevalt fokuseeritud laserkiir väikse divergentsiga. Selle kitsa kiire läbimõõt, tavaliselt 0,1–0,2 mm, võimaldab süsteemil lõigata akrüülhappe erakordse servatäpsuse ja mõõtmete täpsusega. Kui CNC-laserakrüülhappe lõike seade fokuseerib CO2-laserkiire täpsusoptika kaudu, sulatab ja aurustab kontsentreeritud energiat akrüülhapet äärmiselt täpsel teel, luues puhtad servad, millele on vaja minimaalset lõpptoimetust.
Optilise joondumise säilitamine on oluline CNC-laseriga akrüülplastist lõikamise jõudluse tagamiseks. Täiustatud süsteemid sisaldavad automaatselt kiirgusjoondumist jälgivaid anduriteid, mis pidevalt jälgivad ja parandavad optilises tees esinevaid kõrvalekaldumisi. See reaalajas parandus tagab, et CNC-laseriga akrüülplastist lõikamine säilitab läikimispiirkonna sügavuse ja kiirgusasendi stabiilsuse kogu lõikeprotsessi vältel, sõltumata väikestest vibratsioonidest või keskkonnatingimuste muutustest, mis võivad mõjutada vanemaid või vähem täiustatud seadmeid.
Fookuskauguse optimeerimine
Läätse fookuskaugus mõjutab otseselt seda, kuidas CNC-laseriga akrüülplaatide lõikamine saavutab kvaliteedikindlaid tulemusi. Tehnikud valivad sobiva fookuskauguse lähtuvalt materjali paksusest: paksemate akrüülplaatide puhul kasutatakse pikemaid fookuskaugusi ja õhemate plaatide puhul lühemaid. CNC-laseriga akrüülplaatide lõikamissüsteemid võimaldavad selle parameetri täpset reguleerimist automaatselt töölaual (z-telje) asukoha muutmisega, tagades, et laserkiir oleks alati fokuseeritud täpselt õiges sügavuses materjalis, et saavutada optimaalne lõikejõudlus.
Professionaalne CNC-laseriga akrüülplaatide lõikamise seade on varustatud automaatse fookuseerimisfunktsiooniga, mis mõõdab materjali kõrgust ja korrigeerib läätse asukohta enne iga lõike algust. See automaatika eemaldab käsitsi süsteemides vajaliku arvamuspõhise hinnangu ja takistab vigade teket vale fookuse tõttu, mis põhjustaks ebakorrapäraseid servasid, mittetäielikke lõikeid või soovimatut servade värvimuutust.
Võimsuse reguleerimine ja impulssregulatsioon
Stabiilne laseri võimsuse väljund
Energiajälgivus on oluline tingimus CNC-laseriga akrüülplastist lõikamise kvaliteedi jaoks. Kaasaegsed laserisüsteemid reguleerivad võimsuse väljundit väga täpselt, säilitades tavaliselt eesmärgitud seadistuse piires 1–2 protsendi ulatuses. Selle täpse võimsuse kontrolli tõttu eemaldab laser iga läbimise korral täpselt sama palju materjali, tagades ühtlase lõike laiuse ja ühtlase serva töötlemise tuhandete identsete lõike puhul. Ilma selle võimsuse stabiilsuseta võivad partiis esimesed lõiked olla erineva serva kvaliteediga kui hilisemad lõiked, kuna seadmete parameetrid muutuvad.
CNC-laseriga akrüülplastist lõikamise süsteemide juhtelektroonika jälgib toru pinge ja voolu reaalajas ning teeb mikrosekundites täpsustusi, et kompenseerida loomulikke võimsuse kõikumisi. See sulgurud-otsaga tagasiside süsteem tagab, et CNC-laseriga akrüülplastist lõikamine säilitab programmeeritud energiataseme sõltumata ümbritsevast temperatuurist, toru vananemisest või elektritoite kõikumistest, mis võivad mõjutada vähem täiustatud seadmeid.
Pulsisagedus ja töötsükli osakaal
Mõningate rakenduste puhul kasutatakse CNC-laseriga akrüülplastide lõikamisel mitte pidevat lainet, vaid impulsslasereid. Impulsskiirguse täpselt reguleeritud sagedusega saab operaatoreil mõjutada lõike serva omadusi ja lõikesuurt. Kõrgemad impulsisagedused annavad sujuvamaid ja täpsemi servi, kuna materjal läheb kiire soojenemise ja jahutumise tsüklitesse ning ei ole pidevalt soojuskoormuse all. See meetod on eriti väärtuslik CNC-laseriga akrüülplastide lõikamisel premiumakrüülplastidega, millel peab olema eriliselt hea läbipaistvus ja minimaalne soojuskahjustus.
Töötsükli osakaala reguleerimine, mis muudab laserkiirguse aktiivsuse aegu suhtes mitteaktiivsuse ajaga, võimaldab operaatoreil väga täpselt mõjutada lõike käitumist. Tänapäevased CNC-laseriga akrüülplastide lõikussüsteemid võimaldavad programmeerida kohandatud võimsuskõveraid, mis muudavad energiaväljundit vastavalt lõikesuurile ja materjali omadustele, et optimeerida iga konkreetse töö jaoks serva kvaliteeti.
Liikumissüsteemi täpsus ja kiiruse reguleerimine
Servomootori täpsus
Liikumiskontrollisüsteem on CNC-laseriga akrüülplastist lõikamise pidevuse jaoks sama oluline kui laser ise. Servojuhtimisega X- ja Y-teljed liigutavad lõikepead tavaliselt 0,05 millimeetri täpsusega, tagades, et laserkiir järgib täpselt programmeeritud lõikepaika. See täpne liikumissüsteem takistab kõrvalekaldumist ja värinat, mis tekiks sammumootorite või vähem kindlate seadmete puhul, ning võimaldab CNC-laseriga akrüülplastist lõikamist keerukate kujunduste ja detailsete elementide puhul väga kitsastes tolerantsides.
Servosüsteemid pakuvad reaalajas tagasisidet, mis kinnitab lõikepea asukohta igal hetkel. Kui lõikepea kõrvalekaldub programmeeritud teekonnast mehaanilise mänguga või väliste jõudude mõjul, tuvastab servosüsteem kõrvalekaldumise ja parandab selle kohe. See tagasisidekontuuri on oluline CNC-laseriga akrüülplastist lõikamise kvaliteedi säilitamiseks tootmisseriates, kus isegi väikesed kõrvalekaldumised kogunevad tuhandete detailide korral.
Kiiruse pidevus
Lõikekiirus mõjutab otseselt äärekvaliteeti CNC-laseriga akrüülplastist lõikamisel. Liiga kiire lõikepea liikumine jätab lõike mittetäielikuteks või põhjustab ebakorrapäraseid ääreid; liiga aeglane liikumine põhjustab liialt suurt soojuskahjustust ja värvimuutust. Professionaalsed CNC-süsteemid säilitavad programmeeritud lõikekiiruse kõrges täpsuses, kiirendades sujuvalt ning hoiates stabiilset kiirust sirgetel joontel, kaartel ja nurgadel. Selle kiiruse ühtlase säilitamisega tagatakse, et laser toimib akrüülplastiga iga lõike korral sama soojusliku viisiga.
Täppimisega CNC-laserakrüülklõike seadmed kasutavad nurga aeglustamise algoritme, mis vähendavad automaatselt lõikesuunda teravnurkade läbimisel. See takistab servade defekte, mis tekivad siis, kui laserkiir ei suuda kohe suunda muuta, säilitades servade kvaliteedi keerukates geomeetriates, millega vähem täppimisega süsteemid toime ei saa. Kiiruskontroll professionaalsetes CNC-laserakrüülklõike süsteemides kohandub dünaamiliselt materjalide omadustele, võimaldades operaatortel programmeerida erinevaid lõikesiirusi erinevate materjali paksuste või kvaliteedinõuete jaoks.
Materjali käsitlemine ja keskkonnastabiilsus
Püsiv materjali asend
Materjali tasasus ja asend mõjutavad otseselt CNC-laseriga akrüülplastist lõike tulemusi. Isegi väiksemad kõrvalekalded materjali kõrguses või tasasuses põhjustavad fookuse kõrvalekaldumist, mis viib muutuvale servakvaliteedile. Professionaalne seade sisaldab vaakum- või magnetpingutussüsteeme, mis hoiavad akrüülplasti lõikeprotsessi vältel tasasena ja stabiilsena. See välistab liikumise ja paindumise, mis võib tekkida valesti toetatud materjalil, tagades seega ühtlase fokaalkauguse ja laserkiire interaktsiooni kogu materjali pinnal.
Täpsed materjalilauad CNC-laseri akrüülplastide lõike süsteemides säilitavad rangeid tasasust täpsust, tavaliselt paremini kui 0,1 millimeeter lõikepinnal. Töötajad paigutavad akrüülplasti otse nendele lauadele, tagades korduvat asendit ühest lõiketsüklist teise. Kui seda materjali käsitlusjärjestust ühendada automaatse fookusega, võimaldab see CNC-laseri akrüülplastide lõikamisel saavutada eeldatavaid tulemusi, olenemata väikestest kõrvalekaldetest akrüülplasti paksuses või pinnaseisundis.
Keskkonnatemperatuuri reguleerimine
Soojusstabiilsus mõjutab CNC-laseriga akrüülplastist lõike toorimist. Temperatuuri kõikumised mõjutavad laseritoru tõhusust, optilist läbipaistvust ja mehaanilist joondumist. Tänapäevased professionaalsed CNC-laseriga akrüülplastist lõike seadmed töötavad tavaliselt keskkonnatemperatuuril, mis ei erine optimaalsetest töötingimustest rohkem kui 5 kraadi Celsiuse järgi, tavaliselt vahemikus 18–22 kraadi Celsiuse järgi. See soojusstabiilsus aitab säilitada püsiva laserivõimsuse, takistab fookuse nihkumist ja tagab, et mehaanilised komponendid säilitavad täpsed tolerantsid.
Optilised komponendid vananevad tolmu ja osakeste mõjul, mis halvendab lõikekvaliteeti CNC-laseriga akrüülplastist lõike süsteemides. Kinnised lõikekambrid õhufiltratsioonisüsteemidega kaitsevad optikat ja säilitavad püsivad lõike tingimused. Regulaarne optiliste pindade hooldus – sealhulgas puhastamine ja uuesti joondamine – säilitab lõikekvaliteedi, mida CNC-laseriga akrüülplastist lõike süsteemid on loodud pikaajaliselt tagama.
KKK
Mis põhjustab CNC-laseriga akrüülplastide lõikamisel ebakorrapärast lõikekvaliteeti?
Ebakorrapärane kvaliteet tuleneb tavaliselt valesti joondatud optikast, muutuvast laserivõimsusest, sobimatutest fookusseadetest, materjali tasasuse probleemidest või piisamatu hooldusest. Kui CNC-laseriga akrüülplastide lõikamissüsteemidel puudub reaalajas jälgimine ja automaatne kompensatsioon, koguneb nihe ja servade kvaliteet halveneb. Keskkonnategurid, näiteks temperatuuri kõikumised ja optilistel pindadel tolmu kogunemine, kahjustavad ka aeglaselt konsistentsust.
Kui sageli tuleb CNC-laseriga akrüülplastide lõikamise seadmeid kalibreerida?
Professionaalseid CNC-laseriga akrüülplastide lõikamise süsteeme tuleb täielikult kalibreerida kvartalis, optilise joonduse ja võimsuse väljundi kontrollimist tuleb teha kuu tagant. Igal päeval tuleb läbi viia hooldustoimingud, sealhulgas läätsete puhastamine ja visuaalsed kontrollid, et vältida lõikekvaliteedi vähenemist põhjustavat aeglast degradatsiooni. Sagedasemat kalibreerimist võib olla vaja tootmisrajatistes, kus on olulised temperatuuri kõikumised või intensiivne tootmissuundumus.
Kas CNC-laseriga akrüülplaatide lõikamine säilitab kvaliteedi väga paksudes akrüülplaatides?
CNC-laseriga akrüülplaatide lõikamine toimib parimalt 3–25 millimeetri paksustes akrüülplaatides, kus laser suudab täielikult läbida materjali ja saavutada puhtad servad. Väga paksu akrüülplaatide lõikamiseks on vajalik kõrgem laserivõimsus ja aeglasemad lõikekiirused, mida kaasaegsed CNC-laseriga akrüülplaatide lõike süsteemid suudavad tagada. Siiski muutub materjali enda paksuse ühtlus järjest olulisemaks, sest muutuv paksus takistab süsteemi optimaalse fookuse säilitamist lõike protsessi vältel.
