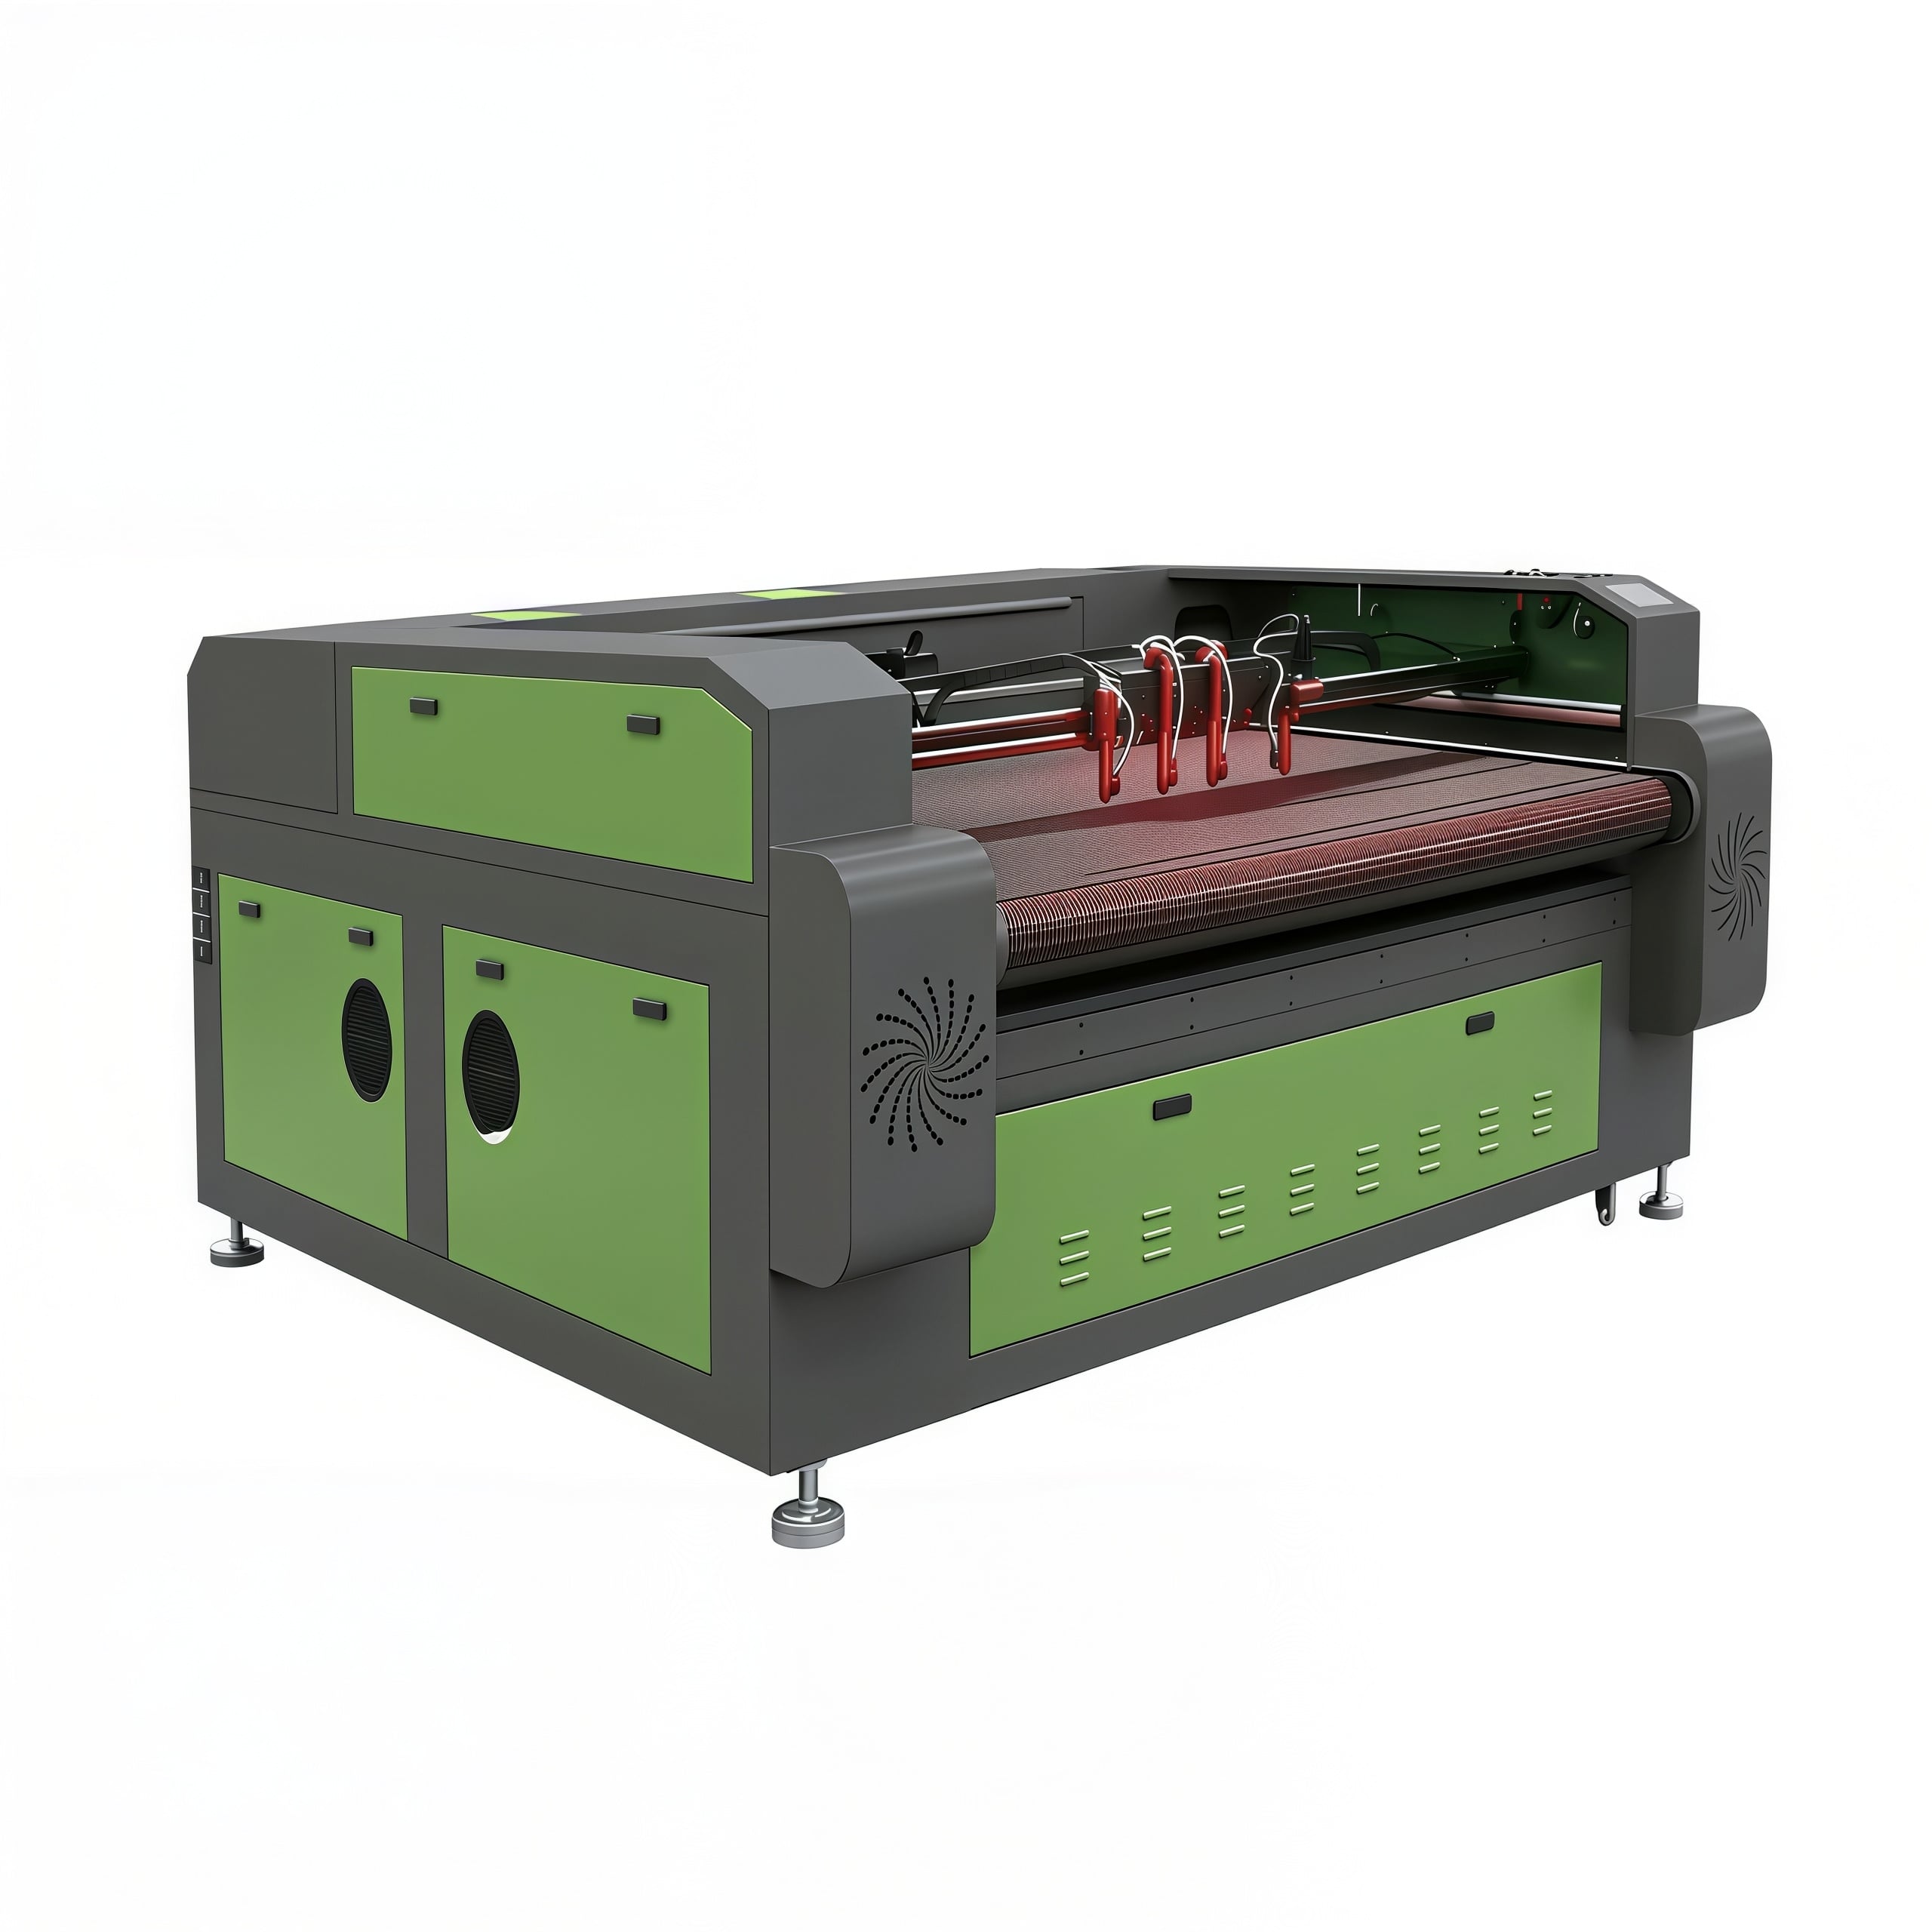
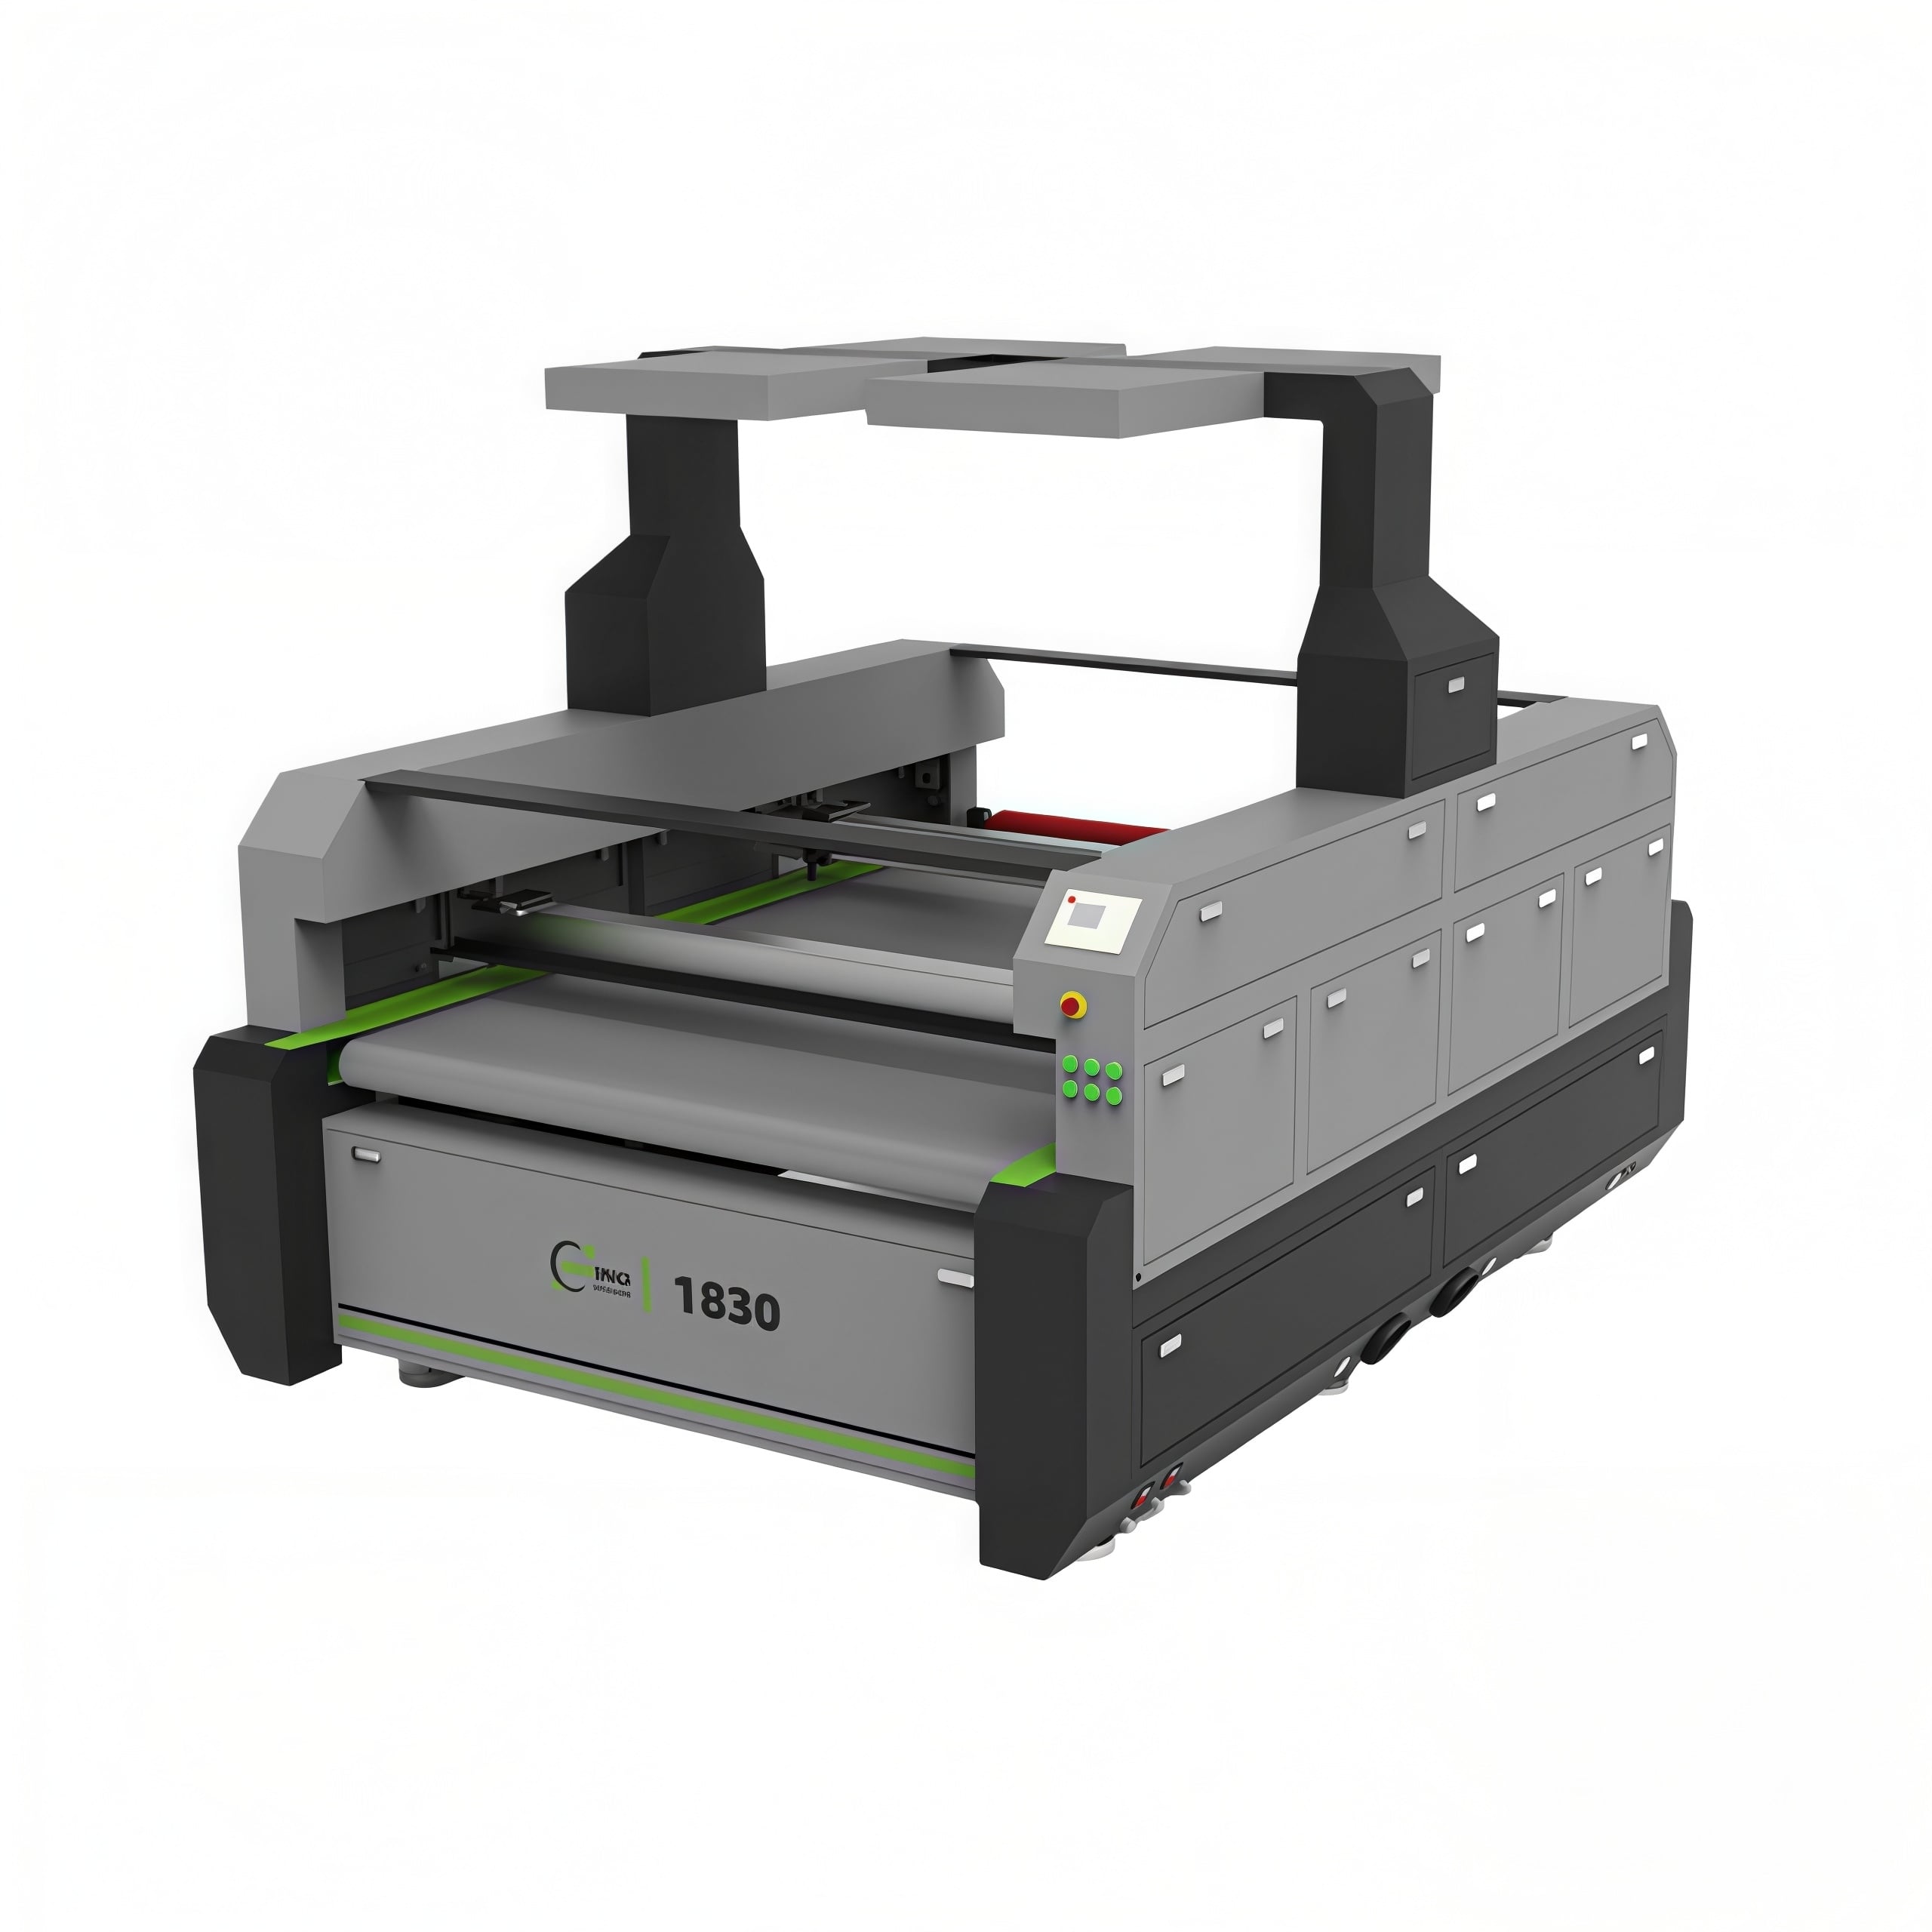
بهترین دستگاه برش لیزر برای آکریلیک، چوب و چرم کدام است؟ برای ارزیابان فنی، سیستم برش لیزر دیاکسیدکربن مهندسیشدهٔ خوب معمولاً بهترین انتخاب جامع است.
با این حال، توان لیزر بهتنهایی عملکرد را تعیین نمیکند. کیفیت پرتو، تنظیم اپتیکی، کنترل حرکت، ظرفیت دستگاه جذب هوا و نحوهٔ برخورد با مواد، عواملی هستند که ثبات نتایج را در تولید تضمین میکنند.
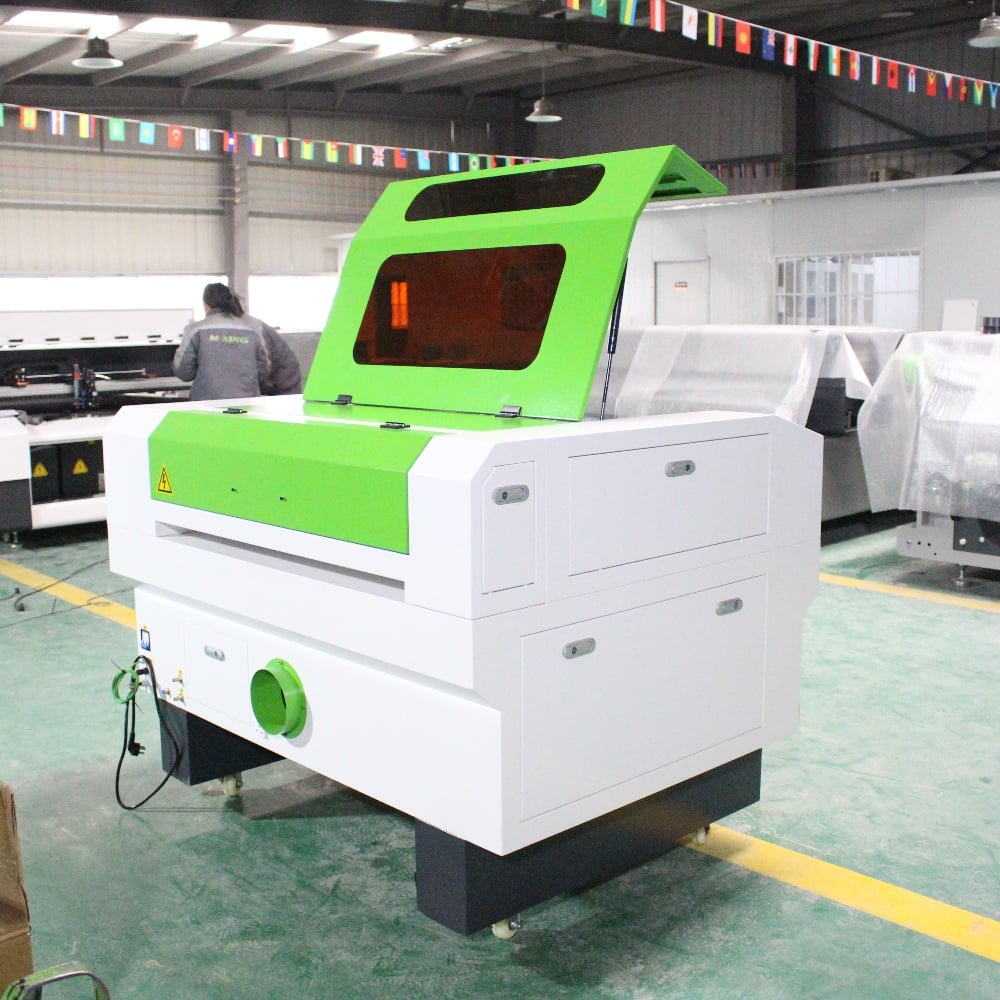
دستگاه برش لیزر دیاکسیدکربن برای آکریلیک، چوب و چرم، ویژگیهای جذب طولموج لازم برای برش، حکاکی، علامتگذاری و پرداخت سطحی کارآمد را فراهم میکند.
طولموج ۱۰٫۶ میکرونی آن توسط مواد ارگانیک و صفحات آکریلیک بهخوبی جذب میشود و در این کاربردهای رایج ساخت، برشهای تمیزتری نسبت به لیزرهای فیبر ایجاد میکند.
لیزر فیبر در پردازش بسیاری از فلزات برجسته است، اما ماشین جهانی ترجیحدادهشده برای پردازش آکریلیک، چوب و چرم محسوب نمیشود.
بنابراین تیمهای فنی باید دستگاه برش لیزر CO2 را بهعنوان یک سیستم کامل ارزیابی کنند، نه اینکه صرفاً بر اساس توان خروجی اسمی آن لوله را انتخاب کنند.
بهترین دستگاه برش لیزر ترکیبی از توان نوری پایدار، سختافزار حرکتی دقیق، سیستم خنککننده قابل اعتماد، سیستم جذب مؤثر و نرمافزاری است که تنظیمات تولید تکرارپذیر را پشتیبانی میکند.
برای کار با مواد متنوع، دستگاهی با توان لیزر در محدودهٔ ۸۰ تا ۱۵۰ وات CO2 اغلب نقطهٔ شروع عملی برای کارگاههای حرفهای و کاربران صنعتی است.
سیستمهای کمتوان میتوانند بهطور مؤثر حکاکی کنند، اما ممکن است سرعت برش را محدود کنند، ضخامت مواد قابل پردازش را کاهش دهند و پنجرهٔ فرآیندی باریکی برای کارهای با حجم بالا ایجاد کنند.
افزایش توان میتواند ظرفیت تولید را افزایش دهد، اما توان بیشازحد ممکن است شیارهای عرضی گستردهتر، مناطق بیشتر تحت تأثیر حرارت و کنترل کمتر روی چرم نازک یا حکاکیهای ظریف ایجاد کند.
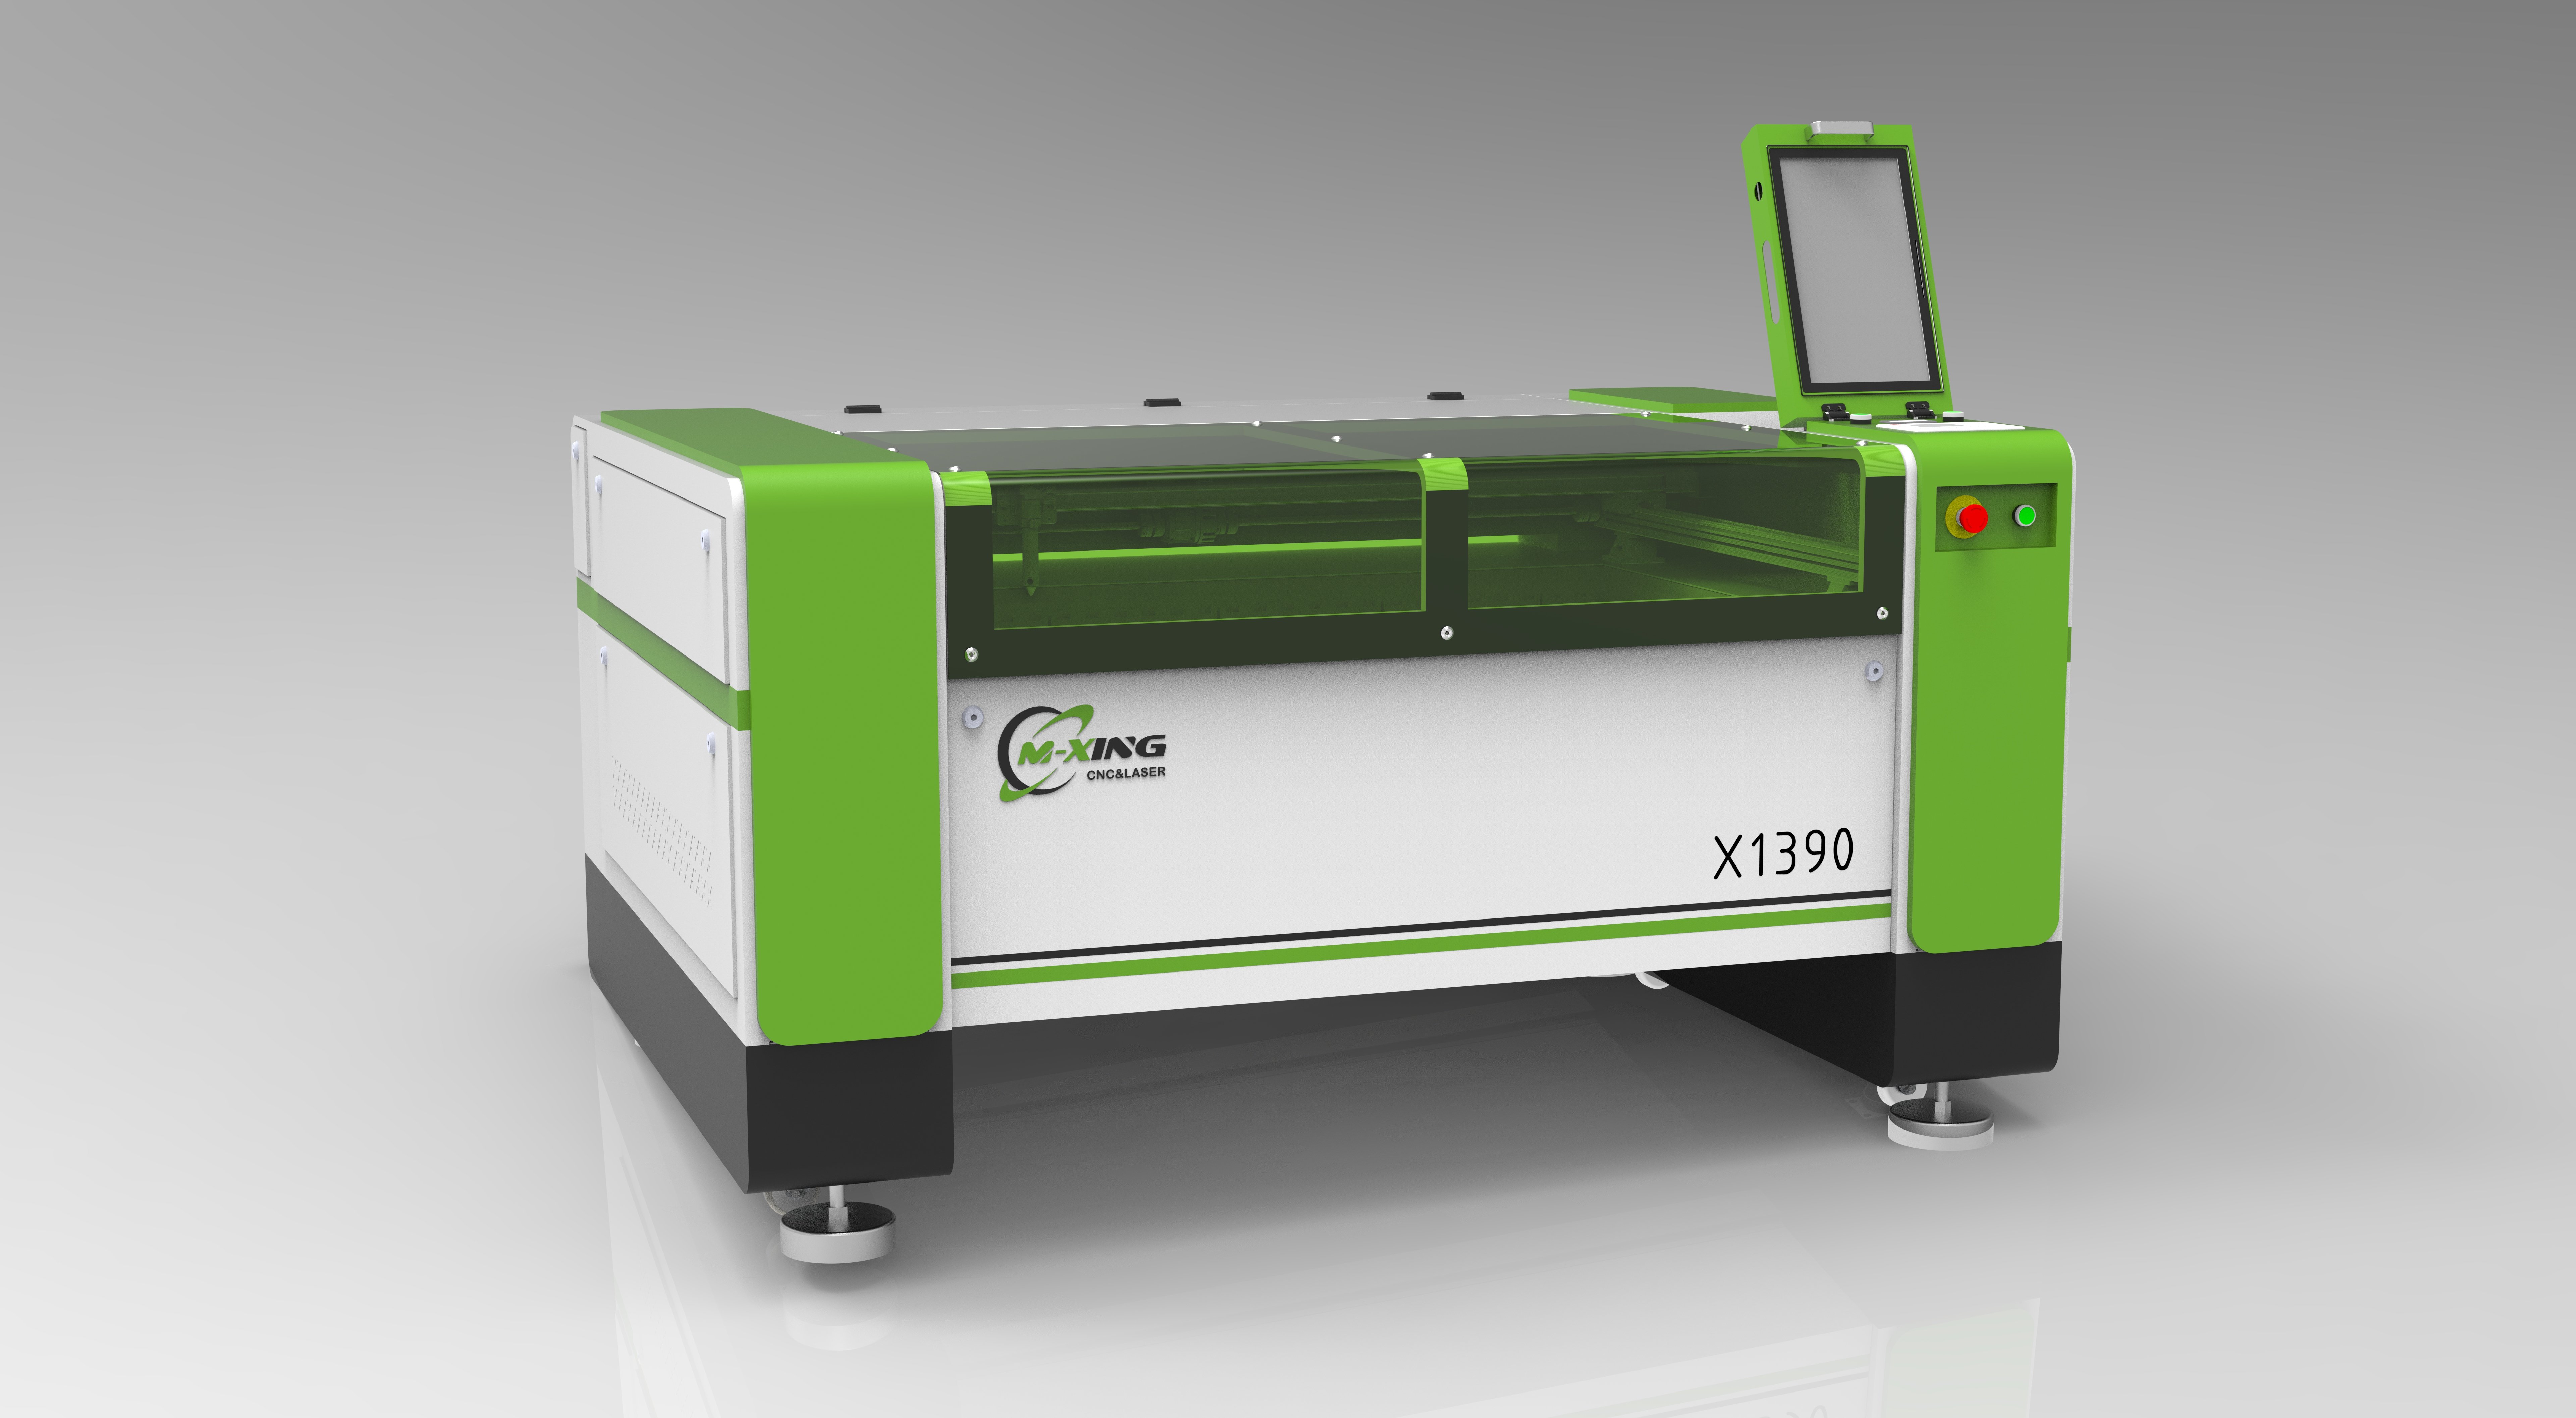
توان نامی برای مقایسههای اولیه مفید است، اما پایداری خروجی تأثیر بیشتری بر کیفیت لبه، یکنواختی برش و توسعهٔ قابل تکرار پارامترها دارد.
منبع لیزر CO2 پایدار، تحویل انرژی قابل پیشبینی را در طول چرخههای تولید طولانی حفظ میکند و نوسانات بین اولین ورق و آخرین ورق را کاهش میدهد.
این موضوع بهویژه هنگام برش آکریلیک شفاف اهمیت دارد؛ زیرا انرژی نامنظم میتواند لبههای ناهموار، ترکهای ریز یا ذوب محلی در امتداد خط برش ایجاد کند.
پردازش چوب نیز ناپایداری توان را بهسرعت آشکار میسازد. نوسانات میتوانند تغییرات قابل مشاهدهای در عمق سوختگی، تاریکی حکاکی و نفوذ برش در الگوهای رشتهای چوب ایجاد کنند.
پردازش چرم نیازمند کنترل دقیقتری است، زیرا ضخامت طبیعی مواد، محتوای رطوبت، پوششها و روشهای دباغی از پیش تغییرات فراوانی را در فرآیند ایجاد میکنند.
از تأمینکنندگان بپرسید که چگونه توان خروجی واقعی را تأیید میکنند، آیا لولهٔ لیزر آنها قبل از ارسال آزمایش میشود و چگونه کاهش توان خروجی را پایش میکنند.
آزمون کنتور توان، بازرسی کارخانهای مستندشده و توصیههای شفاف دربارهٔ نگهداری، شواهد قویتری نسبت به عدد اسمی توان که روی برگهٔ مشخصات ذکر شده است فراهم میکنند.
ارزیابان فنی باید همچنین بین ادعاهای مربوط به توان اوج و توان خروجی پیوستهٔ قابلاستفاده در شرایط عادی برش و حکاکی تمایز قائل شوند.
برای بسیاری از کاربردهای ترکیبی مواد، یک سیستم پایدار ۱۰۰ واتی میتواند از یک دستگاه با توان بالاتر اما نامنظم با سیستم خنککنندهٔ ضعیف یا اپتیکهای نامناسب، بهرهوری بیشتری داشته باشد.
کیفیت پرتو بر قطر فوکوس، عرض برش، چگالی انرژی، جزئیات حکاکی و توانایی دستگاه در برش پیوسته از ضخامتهای متغیر تأثیر میگذارد.
پرتوی بهخوبی فوکوسشده برشهای باریکتر و جزئیات پاکتری ایجاد میکند و به تولیدکنندگان کمک میکند تا نیاز به فرآیندهای پساز-برش برای تابلوها، محصولات تزئینی، بستهبندی و کالاهای چرمی را کاهش دهند.
برای آکریلیک، کیفیت پرتو امکانپذیر میسازد لبهای صیقلی و با پایاندهی شعلهای که معمولاً با برش لیزر CO2 همراه است، بهویژه روی ورقهای آکریلیک ریختهگریشده.
آکریلیک اکستروژنشده ممکن است واکنش متفاوتی نشان دهد، زیرا ترکیب آن بهراحتیتر ذوب میشود؛ بنابراین ارزیابان باید مواد نماینده را پیش از نهاییسازی تجهیزات آزمایش کنند.
کیفیت اپتیکی به اندازهٔ کیفیت منبع اهمیت دارد. آینهها، عدسیهای فوکوسکننده، جایگاهها و مکانیزمهای تنظیم باید در شرایط کار پیوسته پایدار باقی بمانند.
به دنبال قابلیت دسترسی آسان به تنظیمات آینه، اجزای اپتیکی باکیفیت، سازههای جایگاهگذاری سفت و محکم و طراحی نگهداری باشید که اجازه دهد تکنسینها بهصورت کارآمد تنظیم را بررسی کنند.
مسیر اپتیکی نامتعادل، توان را هدر میدهد و نتایج نامنظمی ایجاد میکند، حتی اگر لولهٔ لیزر CO2 دستگاه رتبهٔ بالایی داشته باشد.
طول کانونی عدسی باید با کار مورد نظر هماهنگ باشد. طولهای کانونی کوتاهتر جزئیات حکاکی را بهبود میبخشند، درحالیکه طولهای کانونی بلندتر برای برش مواد ضخیمتر مناسبترند.
برخی محیطهای تولیدی از لنزهای قابل تعویض بهره میبرند که امکان تنظیم هندسه کانونی را برای حکاکی دقیق، برش استاندارد یا نفوذ عمیقتر در مواد فراهم میکند.
دقت مکانیکی زمانی اهمیت دارد که کار نیازمند قطعات آکریلیک با تنگی دقیق، تزئینات پیچیده چوبی، الگوهای پوستی تکرارشونده یا عناصر حکاکیشدهای باشد که با خطوط برش همتراز شدهاند.
راهنمایهای خطی، سیستم محرکه، موتورها، طراحی تسمه یا دنده، صلبیت گانتری و عملکرد درونیابی کنترلر را بهعنوان یک پلتفرم حرکتی واحد ارزیابی کنید.
قالبی سفت و سیستم راهنمایی نرم، لرزش را در سرعتهای بالا کاهش میدهند و به حفظ انحناءها، گوشهها، وضوح خطوط متن و ویژگیهای برش داخلی کوچک کمک میکنند.
مشخصات سرعت را با احتیاط بررسی کنید. حداکثر سرعت حرکت کمتر از دقت پایدار برش در سرعتهایی که در کارهای تولیدی واقعی استفاده میشوند، اهمیت دارد.
درخواست نمونهفایلهایی را بدهید که شامل خطوط ظریف، سوراخهای کوچک، گوشههای تیز، اشکال تو در تو و الگوهای حکاکی تکراری در سراسر سطح کار باشند.
طراحی میز دستگاه نیز بر انعطافپذیری آن تأثیر میگذارد. میز عسلی قطعات کوچک را پشتیبانی میکند، در حالی که میز تیغهای بازتابهای پشتی را کاهش داده و جریان هوا از زیر قطعه را بهبود میبخشد.
ساختار عبور از جلو تا عقب میتواند برای تختههای چوبی بزرگ، نمایشگرهای بلند آکریلیک یا فرآیندهای پردازش مواد پیوسته بسیار مفید باشد.
برای چرم و مواد انعطافپذیر، بررسی کنید که آیا میز امکان استفاده از سنجاقها، سیستمهای خلاء برای ثابتکردن قطعات یا روشهای عملی تنظیم موقعیت برای قرارگیری مکرر را فراهم میکند یا خیر.
فوکوس خودکار قابل اعتماد میتواند بهرهوری را در کارهای با ضخامت متغیر افزایش دهد، هرچند فوکوس دستی نیز زمانی که اپراتورها از رویههای دقیق راهاندازی و مواد استاندارد استفاده میکنند، قابل قبول باقی میماند.
مدیریت هوا در زمان انتخاب دستگاه اغلب کماهمیتتر از آنچه باید باشد در نظر گرفته میشود، در حالی که این عامل بهطور مستقیم بر روی پدیدههای شعلهور شدن ناگهانی، باقیماندن مواد در لبهها، خروج دود، محافظت از لنز و ایمنی اپراتور تأثیر میگذارد.
جریان هوای کمکی قوی و قابل تنظیم، به پاکسازی مواد تبخیرشده از شیار برش کمک میکند و همچنین احتمال ادامهدار شدن شعله را در هنگام برش چوب و چرم کاهش میدهد.
جریان هوای کمتر از حد لازم میتواند سوختن و رسوب دود را افزایش دهد. در مقابل، جریان هوای بیشازحد ممکن است برخی برشها را غیرضروری سرد کند یا مواد سبکوزن را در حین حکاکی مختل کند.
دستگاه ایدهآل باید امکان تنظیم جریان هوای کمکی را فراهم کند تا اپراتور بتواند از جریان هوای قویتر در برش و جریان هوای ضعیفتر در کاربردهای حساس حکاکی استفاده کند.
ظرفیت خروج هوا باید بهصورت یک سیستم کلی ارزیابی شود. عملکرد آن تحت تأثیر عواملی مانند بلوئر، مسیر لولهکشی، روش فیلتراسیون، چیدمان فضای کار و الزامات تخلیه به محیط خارج قرار دارد.
بخار آکریلیک، دود چوب و بوی چرم نباید پس از پایان فرآیند برش در داخل محفظه دستگاه یا اتاق تولید باقی بمانند.
چرم نیازمند توجه ویژهای است، زیرا برخی از چرمهای مصنوعی، محصولات پوششدار یا مواد نامعلوم ممکن است هنگام پردازش با لیزر، دودهای خطرناکی آزاد کنند.
هرگز ایمن بودن یک ماده را صرفاً بر اساس ظاهر آن فرض نکنید. تأمینکنندگان باید اطلاعاتی دربارهٔ ترکیب ماده ارائه دهند و اپراتورها باید استفاده از مواد حاوی پلیوینیل کلراید (PVC) در برش لیزری CO₂ را ممنوع کنند.
ارزیابان فنی باید الزامات تهویه را در دامنهٔ خرید گنجانده و آن را بهجای یک لوازم جانبی اختیاری پس از نصب، در نظر بگیرند.
مفیدترین نمایش ماشین، با نمونههای شخصی شما از آکریلیک، چوب و چرم انجام میشود، زیرا رفتار لیزر بهطور قابلتوجهی به ترکیب و سطح ماده وابسته است.
برای آکریلیک، هم برش و هم حکاکی را آزمایش کنید. شفافیت لبهها، عرض برش، ذوب شدن گوشهها، تضاد حکاکی و تأثیر فیلم محافظ بر نتایج را بررسی کنید.
چند ضخامت مختلف را که نیازهای واقعی را بازتاب میدهند، مانند پنلهای نمایشی نازک، مواد استاندارد برای تابلوها و اجزای ساختهشده ضخیمتر که کیفیت لبههای تمیز را میطلبد، آزمایش کنید.
برای چوب، تختهچوب فشرده، تختهچوب الامدیاف، چوب اصلی، تختههای روکشدار و هر محصولی با پوشش یا چسب زدهشده که در فرآیند تولید شما استفاده میشود، را شامل کنید.
محصولات چوبی از نظر محتوای رزین، نوع چسب، رطوبت، جهت دانه و چگالی تفاوتهای گستردهای دارند که همه این عوامل بر سوختگی و عملکرد برش تأثیر میگذارند.
پس از برش، سطوح جلو و پشت را بررسی کنید. یک آزمایش خوب باید نشان دهد که آیا استفاده از پوشش محافظ، جریان هوای کمکی، تنظیمات فوکوس یا انتخاب میز برش، آلودگی ناشی از دود را کاهش میدهد یا خیر.
برای چرم، چرم اصیل را از مواد مصنوعی جدا کنید. رنگ لبه برشخورده، بو، تغییر شکل، وضوح حکاکی و تأثیر حرارت بر پوششهای سطحی را بررسی کنید.
چرم طبیعی اغلب از پردازش با توان پایینتر و سرعت بالاتر بهره میبرد، در حالی که چرم گیاهی ضخیم ممکن است نیازمند تنظیمات متفاوتی نسبت به چرم نرم پوششی باشد.
درخواست ماتریس پارامترها را به جای نتیجهٔ تکنمونهای ارائه دهید. این ماتریس باید توان، سرعت، فرکانس، تمرکز، جریان هوا و ضخامت ماده را مستند کند.
این دادهها نقطهٔ آغاز کتابخانهای از فرآیندهای کنترلشده میشوند و زمان راهاندازی را در صورت تکرار کارها توسط تیمهای تولید یا آموزش اپراتوران جدید کوتاه میکنند.
یک دستگاه لیزر CO₂ با قابلیتهای مناسب نیازمند نرمافزار کنترلری است که فایلهای طراحی رایج را وارد کند، از پارامترهای مبتنی بر لایه پشتیبانی کند و موقعیتیابی قابل اعتماد شغل را قبل از برش فراهم سازد.
ویژگیهای مفید برای ارزیابان فنی شامل موقعیتیابی با دوربین، پیشنمایش نور قرمز، مدیریت مبدأ، پشتیبانی از اتصالات چرخشی و ذخیرهسازی پارامترها برای کارهای تکراری است.
کنترل مبتنی بر لایه بهویژه ارزشمند است، زیرا یک فایل ممکن است نیازمند حکاکی، علامتگذاری خطی، علامتگذاری روی سطح و برش کامل با تنظیمات متفاوت باشد.
بررسی کنید که آیا کنترلکننده از فرمتهایی که تیمهای مهندسی و طراحی از آن استفاده میکنند پشتیبانی میکند، از جمله DXF، AI، SVG، PDF و فایلهای تصویری رستری.
الزامات ایمنی باید شامل ناحیهٔ کاری کاملاً محصور، درهای قفلشوندهٔ اینترلاکشده، دسترسی به دکمهٔ توقف اضطراری، پنجرههای دید محافظتی، برچسبهای هشداردهنده و زمینکردن قابلاطمینان باشد.
خنککنندگی با آب نیز برای بسیاری از سیستمهای لیزر CO₂ ضروری است. ظرفیت چیلر، روش کنترل دما، عملکرد هشدارها و برنامهٔ توصیهشدهٔ نگهداری مایع خنککننده را تأیید کنید.
یک سیستم خنککنندهٔ ناکارآمد عمر لوله را کوتاه میکند و ناپایداری خروجی را ایجاد مینماید، بهویژه در محیطهای گرم یا در شیفتهای تولیدی روزانهٔ طولانی.
مستندات تأمینکننده، موجودی قطعات یدکی، فرآیند عیبیابی از راه دور، پشتیبانی از نصب و توانایی ارائهٔ پیکربندی OEM در صورت نیاز را ارزیابی کنید.
برای تولیدکننده یا خریدار عمده، کیفیت پشتیبانی بر هزینهٔ کل مالکیت تأثیر میگذارد، زیرا توقف تولید اغلب هزینهبرتر از تفاوت قیمت بین دو دستگاه است.
ابتدا بزرگترین اندازهٔ ورق، ضخیمترین مادهٔ معمولی، کوچکترین اندازهٔ جزئیات، زمان کارکرد روزانهٔ پیشبینیشده و حجم تولید هدف را تعیین کنید.
سپس فرآیندی را که بیشترین درخواست را دارد شناسایی کنید: صیقلدادن لبههای آکریلیک، برش چوب با کمترین سوختگی، حکاکی دقیق یا پردازش کنترلشدهٔ چرم با حداقل تغییر شکل.
توان دستگاه را بر اساس این کاربرد پردرخواست انتخاب کنید، در عین حال مطمئن شوید که تنظیمات با انرژی پایینتر نیز برای مواد نازکتر و حساستر بهخوبی قابل کنترل باشند.
مقایسهٔ نمایشها را با استفاده از فایلها و مواد یکسان انجام دهید. نمونههای تأمینکننده مفید هستند، اما نباید جای ارزیابی فرآیندی مستند و موازی را بگیرند.
جزئیات پیکربندی تحویلشده را بررسی کنید، از جمله برند لولهٔ لیزری، نوع کنترلر، گزینههای لنز، مدل خنککننده، تجهیزات دودکش، ساختار میز کار و لوازم جانبی ارائهشده.
از تامینکننده بپرسید که کدام اجزا قطعات مصرفی هستند، بازههای پیشبینیشده برای تعویض آنها چقدر است و آیا موجودی قطعات حیاتی سرویس در انبار محلی یا کارخانه وجود دارد.
بهرهوری را با استفاده از زمان چرخه، زمان بارگذاری، زمان تمیزکاری، زمان راهاندازی و نرخهای پیشبینیشده ضایعات محاسبه کنید، نه اینکه فقط به سرعت برش اعلامشده اتکا کنید.
در نهایت، ارزیابی کنید که آیا تامینکننده درک مناسبی از کاربرد شما دارد. یک شریک معتبر بهصورت صریح دربارهی ریسکهای مواد، تهویه، آزمون پارامترها و محدودیتهای فرآیند صحبت میکند.
بهترین دستگاه برش لیزری برای آکریلیک، چوب و چرم کدام است؟ در اکثر کاربردهای حرفهای، پاسخ یک سیستم برش لیزری CO2 بهدرستی تنظیمشده است.
انتخاب قویترین دستگاه لزوماً مدل با بیشترین توان نیست؛ بلکه دستگاهی است که خروجی پایدار، تحویل دقیق پرتو متمرکز، حرکت دقیق و جریان هوا کنترلشده را فراهم میکند.
همچنین باید با محدودهٔ ضخامت مواد شما، ابعاد محصول، حجم تولید، تعهدات ایمنی و قابلیتهای نگهداری سازگان یابی شود، بدون آنکه در عملیات روزانه مجبور به تضاد یا فداکاری شوید.
پیش از خرید، عملکرد دستگاه را با مواد نماینده و فایلهایی که شبیه به شیوهٔ تولید هستند، مورد ارزیابی قرار دهید. این ارزیابی اطلاعات بسیار بیشتری نسبت به مشخصات عمومی دربارهٔ مناسببودن بلندمدت دستگاه ارائه میدهد.
وقتی این عوامل بهصورت توأمان بررسی شوند، ارزیابان فنی میتوانند دستگاه برش و حکاکی لیزر CO2 را انتخاب کنند که نتایجی پاک از جنس آکریلیک، دقیق از جنس چوب و کنترلشده از جنس چرم ارائه دهد.
 اخبار داغ
2026-02-05
2026-02-03
2025-12-01

شرکت مینگشینگ لیزر یکی از پیشروترین تولیدکنندگان ماشینهای لیزری در چین است که دستگاههای برش لیزر CO2، ماشینهای برش لیزر فیبر، روترهای CNC، دستگاههای جوش لیزری و دستگاههای علامتگذاری لیزری ارائه میدهد. راهحلهای سفارشی OEM/ODM نیز در دسترس است. امروز همین حالا برای دریافت پیشفاکتور با ما تماس بگیرید!
- مرکز اصلی شرکت: اتاق ۱۳۰۳، ساختمان ۴، مجتمع یونایتد فورچون، منطقه فناوری بالا، شهر جینان، استان شاندونگ، چین
- کارخانه تولیدی: شماره ۱۸، خیابان یینهو، خیابان جیبِی، منطقه جییانگ، شهر جینان، استان شاندونگ، چین
کلیه حقوق محفوظ است © ۲۰۲۶ شرکت فناوری هوشمند سنتوری مینگشینگ (جینان) محدود. سیاست حریم خصوصی

 EN