Hvilken laserskærer er bedst til akryl, træ og læder? For tekniske evaluatører er et velkonstrueret CO2-laserskæresystem normalt det stærkeste all-round-valg.
Watttallet alene bestemmer dog ikke ydelsen. Strålekvalitet, optisk justering, bevægelsesstyring, udluftningskapacitet og materialehåndtering afgør, om resultaterne forbliver konsekvente i produktionen.
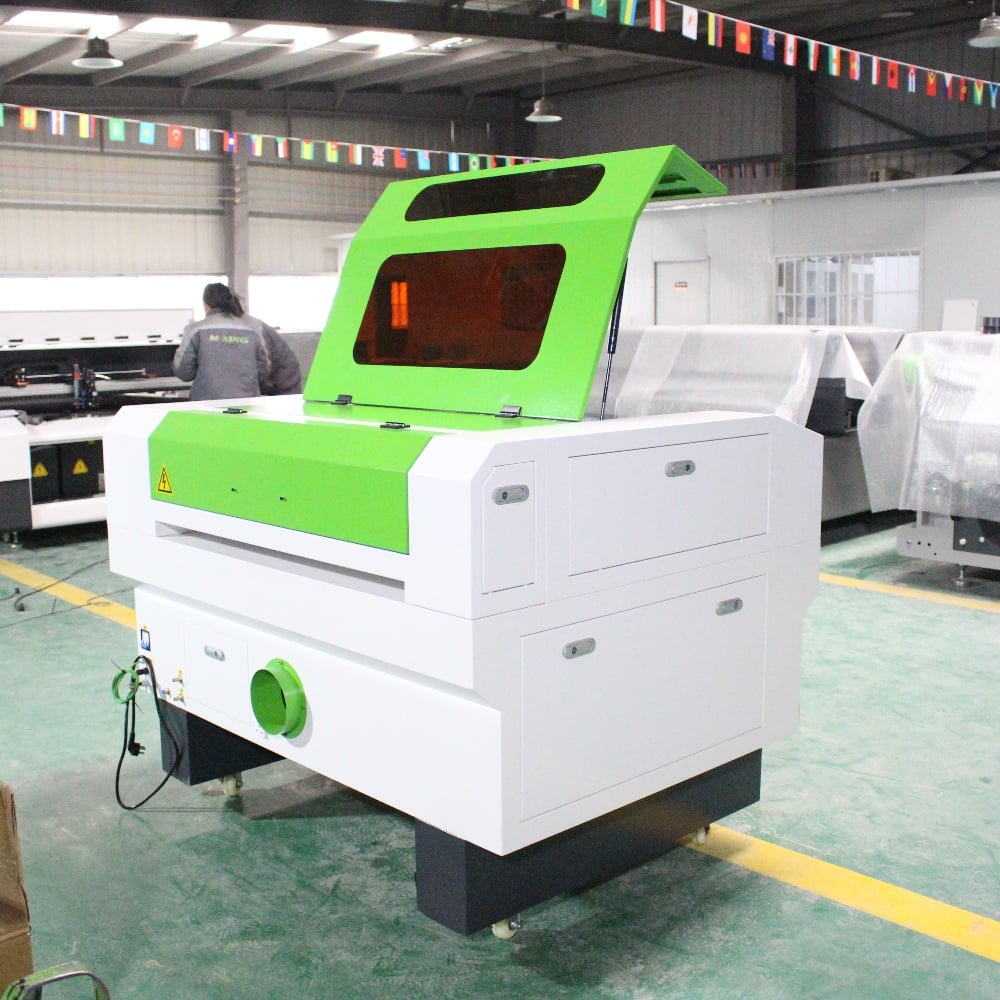
For akryl, træ og læder tilbyder en CO2-laserskærer den bølgelængdeabsorption, der er nødvendig for effektiv skæring, gravering, mærkning og overfladebehandling.
Dens 10,6-mikrometer-bølgelængde absorberes effektivt af organiske materialer og akrylplader og giver renere skæringer end fiberlasere i disse almindelige fremstillingsanvendelser.
En fiberlaser udmærker sig ved mange metaller, men den er ikke den foretrukne universelle maskine til behandling af akryl, træ og læder.
Tekniske team bør derfor vurdere en CO2-laserudskæringsmaskine som et komplet system i stedet for blot at vælge en rørkilde ud fra den angivne effekt.
Den bedste laserudskæringsmaskine kombinerer stabil optisk effekt, præcis bevægelseshardware, pålidelig køling, effektiv udsugning og software, der understøtter gentagelige produktionsindstillinger.
For arbejde med blandede materialer er en maskine i 80 W til 150 W CO2-området ofte det praktiske udgangspunkt for professionelle værksteder og industrielle brugere.
Systemer med lavere effekt kan gravere effektivt, men de kan begrænse udsætningshastigheden, begrænse materialetykkelsen og skabe smalle procesvinduer ved arbejde i større mængder.
Højere effekt kan øge kapaciteten, men for meget effekt kan føre til bredere snit, større varmeindvirkede zoner og mindre kontrol ved udsætning af tynd læder eller detaljerede graveringer.
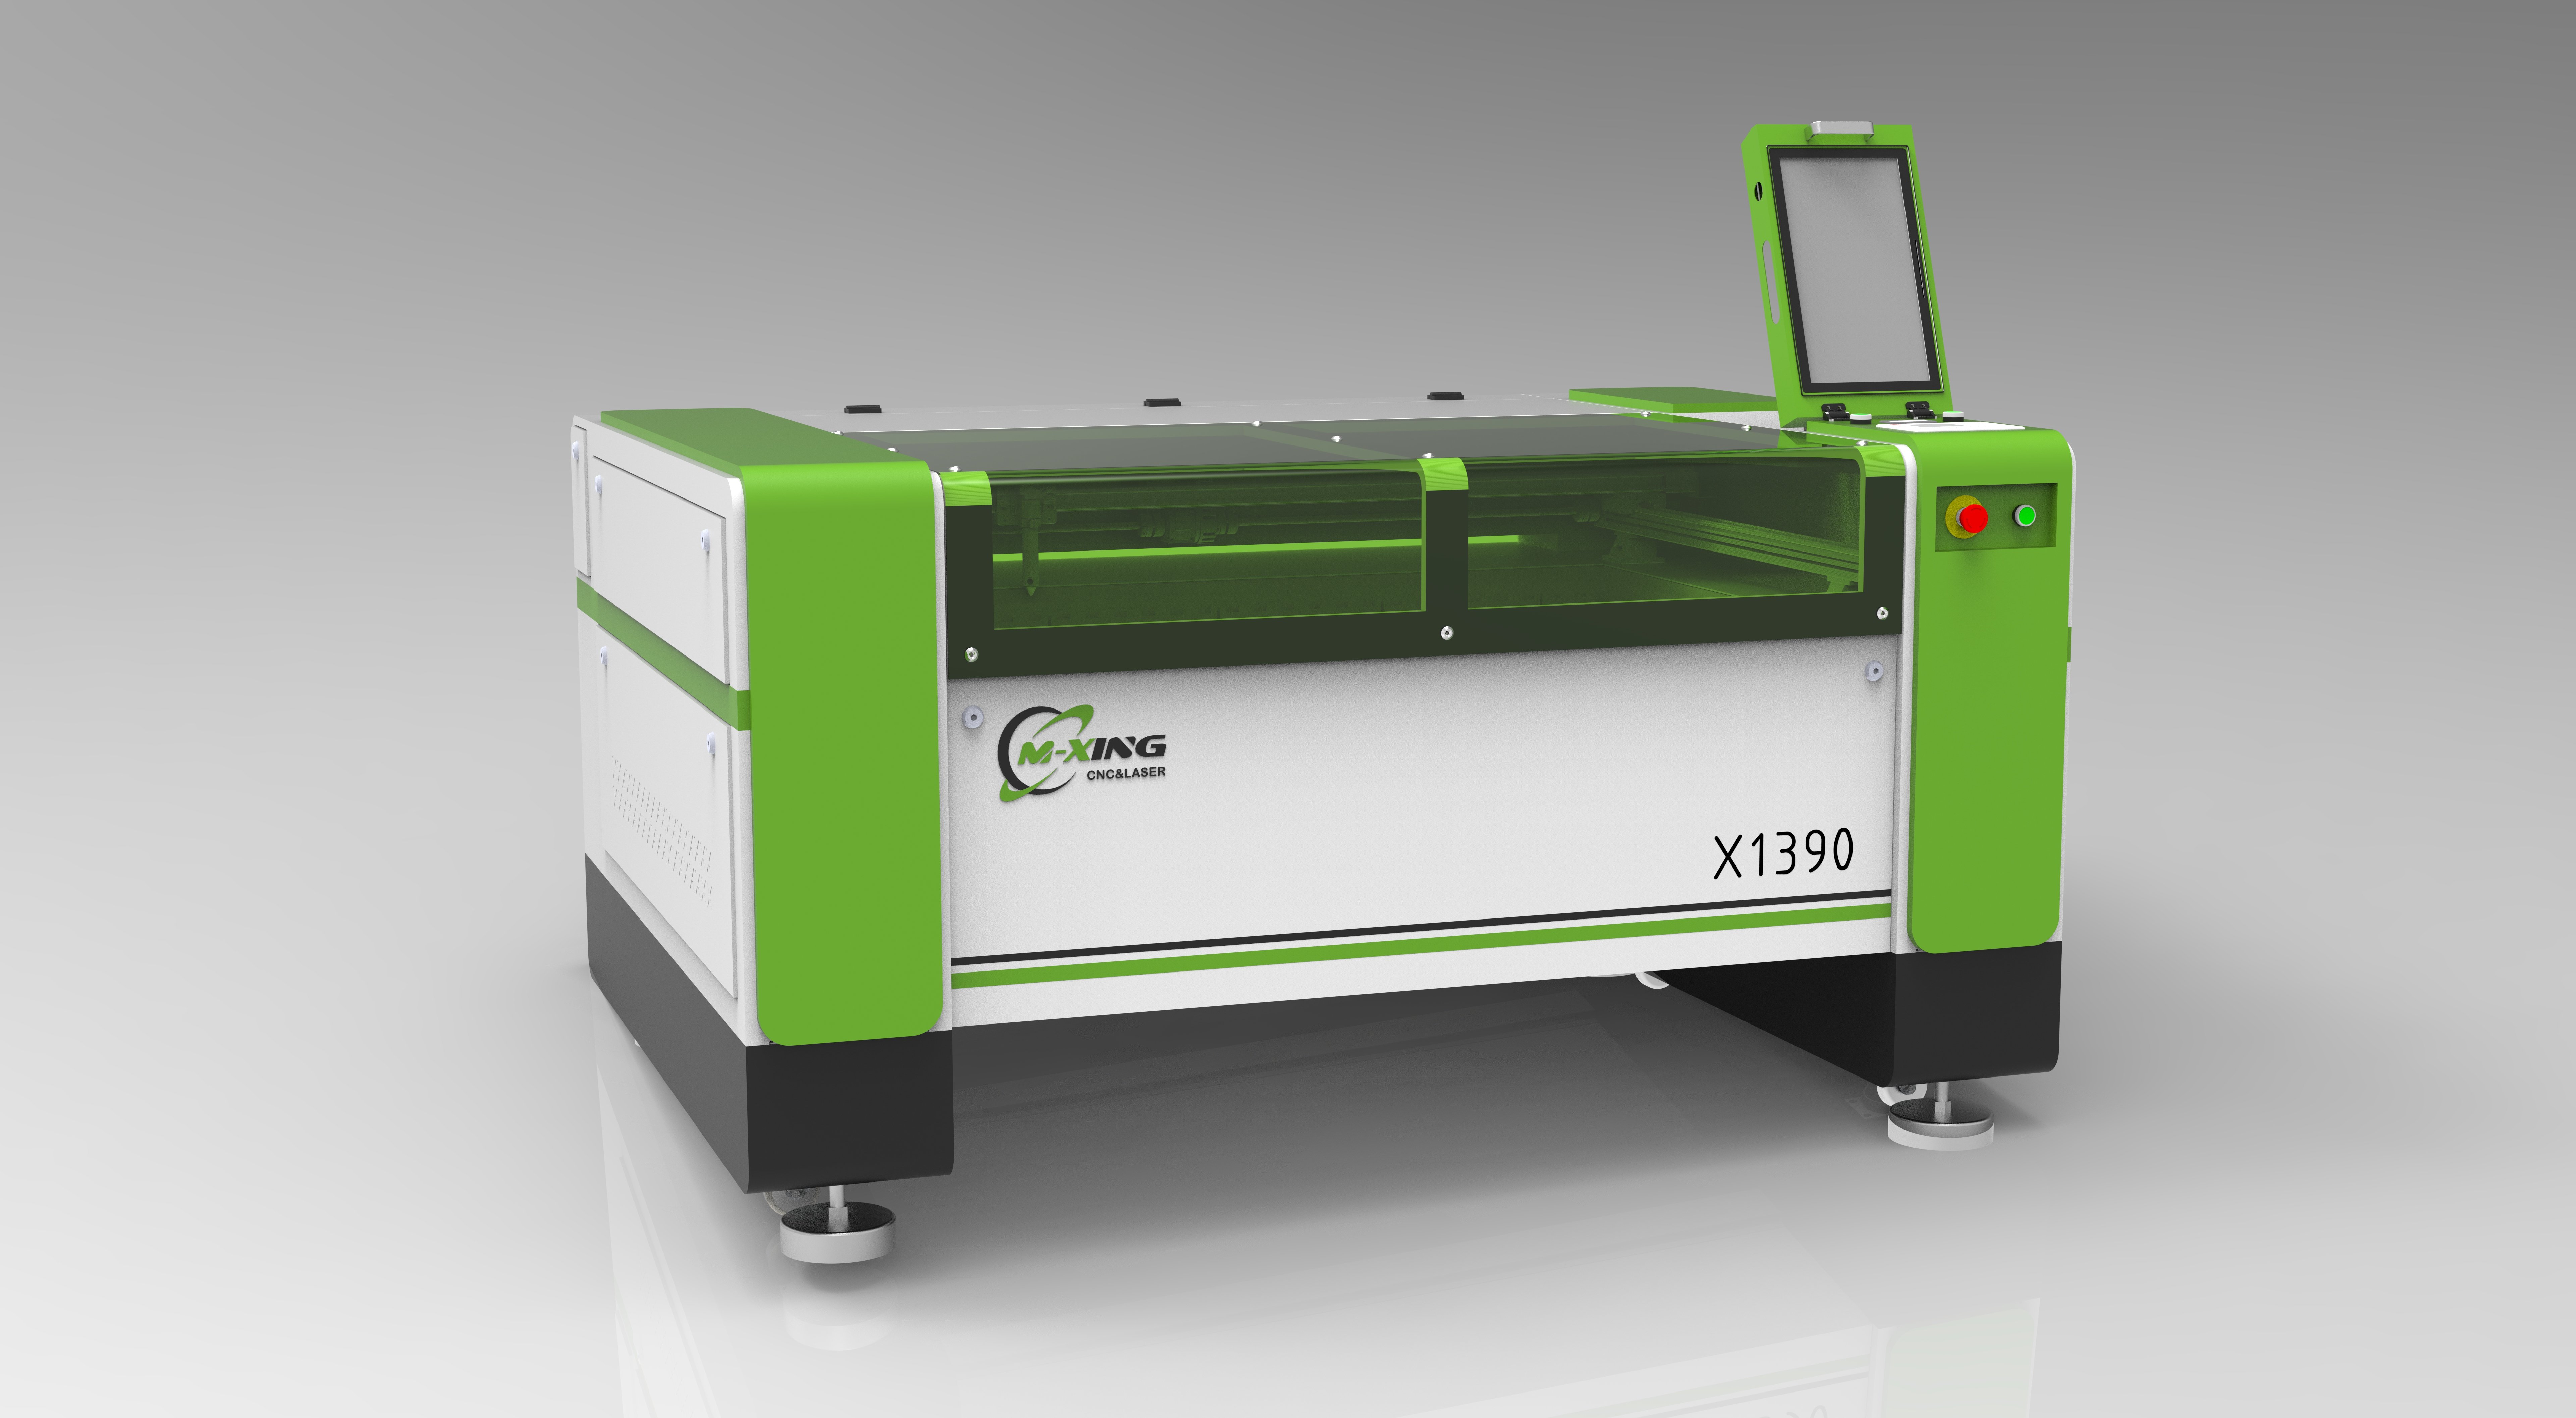
Angivet effekt er nyttig til indledende sammenligninger, men udgangsstabilitet har større indflydelse på kvaliteten af kanterne, konsistensen af skærene og udviklingen af gentagelige parametre.
En stabil CO2-laserkilde sikrer forudsigelig energilevering over lange produktionscyklusser og reducerer variationen mellem det første og det sidste ark.
Dette er især vigtigt ved skæring af gennemsigtig akryl, hvor ustabil energi kan efterlade ujævne kanter, mikrorevner eller lokal smeltning langs skærekanten.
Træbehandling afslører også ustabil effekt hurtigt. Variationer kan give synlige ændringer i brænddybden, graveringens mørkhed og skærens gennemtrængning i forhold til træets åbninger.
Læder kræver endnu strengere kontrol, fordi naturlig materialetykkelse, fugtindhold, belægninger og garvningsmetoder allerede introducerer betydelige procesvariationer.
Spørg leverandørerne, hvordan de verificerer den faktiske udgangseffekt, om deres laser-rør testes før afsendelse og hvordan udgangsforringelse overvåges.
En effektmålerprøve, en dokumenteret fabriksinspektion og klare vedligeholdelsesanbefalinger udgør stærkere bevis end et nominelt watt-tal på et specifikationsark.
Tekniske evaluatører bør også skelne mellem top-effektkrav og brugbar, kontinuerlig effekt under normale skære- og gravéringsforhold.
For mange applikationer med blandede materialer kan et stabilt 100 W-system være mere produktivt end en ustabiel maskine med højere effekt, men svag køling eller dårlige optikker.
Strålekvaliteten påvirker fokuspunktets diameter, snits brede, energitæthed, gravéringsdetaljer samt maskinens evne til at skære konsekvent igennem varierende tykkelsesniveauer.
En vel-fokuseret stråle giver smalle snit og renere detaljer, hvilket hjælper producenter med at reducere efterbehandlingskravene for skilte, dekorative produkter, emballage og lædervarer.
For akryl kan strålekvaliteten understøtte den polerede, flammeafsluttede kant, der er forbundet med CO2-laserudskæring, især på støbt akrylplade.
Ekstruderet akryl kan reagere anderledes, fordi dets sammensætning kan smelte mere let, så evalueringen bør teste repræsentative materialer, inden udstyret fastlægges endeligt.
Optisk kvalitet er lige så vigtig som kildekvalitet. Spejle, fokuseringslinser, monteringer og justeringsmekanismer skal forblive stabile under vedvarende driftsforhold.
Søg efter let tilgængelige spejljusteringer, kvalitetsoptiske komponenter, stive monteringskonstruktioner og et vedligeholdelsesdesign, der gør det muligt for teknikere at inspicere justeringen effektivt.
En dårligt justeret optisk bane spilder effekt og giver inkonsistente resultater, selv når maskinen har en højt rangeret CO2-laserrør.
Linsebrændvidden skal matche det tilsigtede arbejde. Kortere brændvidder forbedrer gravéringsdetaljerne, mens længere brændvidder bedre understøtter udskæring af tykkere materialer.
Nogle produktionsmiljøer drager fordel af udskiftelige linser, hvilket giver operatører mulighed for at optimere fokalgeometrien til fin gravering, standardudskæring eller dybere materialetrængning.
Mekanisk nøjagtighed er afgørende, når en opgave kræver præcist passende akryldele, intrikate træindlæg, gentagne lædermønstre eller graverede elementer, der er justeret til skærekonturerne.
Vurder lineære føreskinner, drivsystemet, motorerne, rem- eller tandstangdesignet, portalkonstruktionens stivhed og controllerens interpolationsydelse som én bevægelsesplatform.
En stiv ramme og et glat føresystem reducerer vibrationer ved høj hastighed, hvilket hjælper med at bevare kurver, hjørner, tydeligheden i skrifttyper og små indvendige skærefunktioner.
Hastighedsspecifikationer bør vurderes kritisk. Maksimal rejsehastighed er mindre relevant end stabil skærenøjagtighed ved de hastigheder, der bruges til reelle produktionsopgaver.
Anmod om prøvefiler, der indeholder fin skrift, små huller, skarpe hjørner, indlejrede former og gentagne gravermønstre på hele arbejdsbordet.
Maskinens borddesign påvirker også alsidigheden. Et bikaksebord understøtter små dele, mens et knivbladbord reducerer bagudrettede refleksioner og forbedrer luftstrømmen under emnet.
En gennemgående struktur med åbning foran og bagpå kan være værdifuld ved overstørrelses træpaneler, lange akrylskilt eller kontinuerlige materialebehandlingsprocesser.
Ved læder og fleksibelt materiale bør man overveje, om bordet understøtter stiftbefæstning, vakuumfastspænding eller praktiske registreringsmetoder til gentagen placering.
Pålidelig autofokus kan forbedre kapaciteten ved job med variabel tykkelse, selvom manuel fokus stadig er acceptabel, når operatører anvender disciplinerede opsætningsprocedurer og standardiserede materialer.
Luftstyring undervurderes ofte ved valg af maskine, men den påvirker direkte flammer, kantrester, røgfjernelse, linsebeskyttelse og operatørens sikkerhed.
Kraftfuld, justerbar luftassistent hjælper med at fjerne fordampet materiale fra snitspalten og reducerer risikoen for vedvarende flamme ved skæring af træ og læder.
For lidt luft kan øge kulsortering og røgaflejringer. For meget luft kan unødigt køle nogle skæringer eller forstyrre lette materialer under gravering.
Den ideelle maskine leverer kontrollerbar luftassistent, så operatører kan bruge stærkere luftstrøm til skæring og svagere luftstrøm til følsomme graveringer.
Afsugskapaciteten skal vurderes som et system. Blæseren, kanalruten, filtreringsmetoden, værelseslayoutet og kravene til ekstern afgivelse påvirker alle ydeevnen.
Akrylfugt, trærøg og læderlugt må ikke forblive inde i maskinens omslutning eller produktionsværelset efter afsluttet skæring.
Læder kræver særlig opmærksomhed, fordi nogle syntetiske læder, belagte produkter eller ukendte materialer kan afgive farlige dampe ved laserbehandling.
Antag aldrig, at et materiale er sikkert ud fra dens udseende. Leverandører skal angive materialekompositionen, og operatører skal forbyde brug af PVC-holdige materialer ved CO2-laserudskæring.
Tekniske evalueringer skal inkludere ventilationens krav i indkøbsomfanget i stedet for at behandle udsugning som en valgfri tilbehørsfunktion efter installation.
Den mest nyttige maskindemonstration bruger dine egne akryl-, træ- og læderprøver, fordi laserens adfærd afhænger kraftigt af materialets sammensætning og overfladebehandling.
Test både skæring og gravering på akryl. Inspectér kantens gennemsigtighed, snitsbredden, hjørnernes smeltning, graveringens kontrast samt om beskyttelsesfilm påvirker resultaterne.
Test flere tykkelsesniveauer, der afspejler den faktiske efterspørgsel, f.eks. tynde displaypaneler, standard skiltmateriale og tykkere fremstillede komponenter, der kræver ren kantkvalitet.
Inkluder spånplader, MDF, massivt træ, furnerbelagte plader samt eventuelle belagte eller klæbemiddelbaggede produkter, der bruges i din fremstillingsproces.
Træprodukter varierer meget i forhold til harpikshold, limkemi, fugtindhold, kvæstningsretning og densitet – alle faktorer, der påvirker forbrænding og skærepræstation.
Inspekter for- og bagsiden efter skæring. En god test bør afsløre, om maskering, luftassistent, fokussindstillinger eller bordvalg reducerer røgbeskidtelse.
Adskil ægte læder fra syntetiske materialer. Tjek farven på skærekanterne, lugten, deformationen, præcisionen af graveringen samt effekten af varme på overfladebelægninger.
Naturægte læder drager ofte fordel af lavere effekt og højere hastighed, mens tykt vegetabilsk garvet læder muligvis kræver andre indstillinger end blødere tøj-læder.
Anmod om en parametermatrix i stedet for et enkelt demonstrationsresultat. Den skal dokumentere effekt, hastighed, frekvens, fokus, lufttilførsel og materialetykkelse.
Disse data bliver begyndelsen på et kontrolleret procesbibliotek, hvilket muliggør hurtigere opsætning, når produktionshold gentager opgaver eller introducerer nye operatører.
En kapabel CO2-lasermaskine kræver styresoftware, der kan importere almindelige designfiler, understøtter lagbaserede parametre og tillader pålidelig jobplacering før skæring.
For tekniske evalueringer omfatter nyttige funktioner kameraplacering, rødt lys-forhåndsvisning, oprindelseshåndtering, understøttelse af roterende tilbehør og parameterlagring til gentagne opgaver.
Lagbaseret kontrol er særligt værdifuld, fordi én fil måske kræver gravering, scoremærkning, overflademærkning og gennemskæring med forskellige indstillinger.
Tjek, om styreenheden understøtter de formater, som ingeniør- og designhold bruger, herunder DXF, AI, SVG, PDF og rasterbilledfiler.
Sikkerhedskravene skal omfatte et fuldstændigt indesluttet arbejdsområde, døre med sikkerhedslås, adgang til nødstop, beskyttende udkigsvinduer, advarselsetiketter og pålidelig jordforbindelse.
Vandkøling er også afgørende for mange CO2-lasersystemer. Bekræft køleanlæggets kapacitet, temperaturreguleringsmetode, alarmfunktioner samt den anbefalede vedligeholdelsesplan for kølevæske.
Et utilstrækkeligt kølesystem forkorter rørets levetid og forårsager ustabil ydelse, især i varme miljøer eller ved længere daglige produktionsperioder.
Vurder leverandørens dokumentation, tilgængelighed af reservedele, proces for fjernfejlfinding, installationsstøtte samt evne til at levere OEM-konfiguration, når det kræves.
For en producent eller grossistkøber påvirker kvaliteten af supporten den samlede ejerskabsomkostning, fordi stoppetid ofte koster mere end prisforskellen mellem to maskiner.
Start med at definere den største arkstørrelse, den tykkeste almindelige materiale, den mindste detaljestørrelse, den forventede daglige driftstid og den målsatte produktionsmængde.
Identificer derefter, hvilken proces der er mest krævende: polerede akrylkanters fremstilling, lavt-krås træskæring, detaljeret gravering eller kontrolleret læderbehandling med minimal deformation.
Vælg maskinens effekt ud fra denne krævende anvendelse, mens du samtidig bekræfter, at lavenergiindstillinger stadig er præcist kontrollerbare for tyndere og mere følsomme materialer.
Sammenlign demonstrationer ved hjælp af identiske filer og materialer. Leverandørens prøver er nyttige, men de må ikke erstatte en dokumenteret side-til-side-procesevaluering.
Gennemgå de leverede konfigurationsdetaljer, herunder laser-rørets mærke, styreenhedens type, linsevalg, køleanlæggets model, udstødningssystemet, arbejdsbordets konstruktion og de inkluderede tilbehør.
Spørg, hvilke komponenter der er forbrugsartikler, deres forventede udskiftningstidsrum og om lokale eller fabrikslager er tilgængelige for kritiske servicedele.
Beregn produktiviteten ved hjælp af cykeltid, lastetid, rengøringstid, opsætningstid og forventede udslagsrater i stedet for udelukkende at bygge på den fremhævede skærehastighed.
Vurder endelig, om leverandøren forstår din anvendelse. En troværdig partner diskuterer åbent materialerelaterede risici, ventilation, parameterafprøvning og procesgrænser.
Hvilken laserudskæringsmaskine er bedst til akryl, træ og læder? I de fleste professionelle anvendelser er svaret et korrekt konfigureret CO2-laserudskæringssystem.
Det stærkeste valg er ikke automatisk modellen med den højeste effekt. Det er den maskine, der leverer stabil ydelse, fokuseret stråletransport, præcis bevægelse og kontrolleret luftstrøm.
Den bør også svare til din materialetykkelse, produktmålene, produktionsmængden, sikkerhedskravene og vedligeholdelsesevnerne uden at tvinge kompromiser i daglig drift.
Før købet skal ydeevnen valideres med repræsentative materialer og produktionsstil-filer. Denne vurdering afslører mere om langtidsegnetheden end generiske specifikationer nogensinde kan.
Når disse faktorer vurderes samlet, kan tekniske evalueringseksperters vælge en CO2-lasergravør og -skærer, der leverer ren akryl, præcis træ og kontrolleret læder.
 Seneste nyheder
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk producent af lasermaskiner og tilbyder CO2-laserudskæringsmaskiner, fiberlaserudskæringsmaskiner, CNC-fræsemaskiner, lasersvejsemaskiner og laser-mærkningsmaskiner. OEM/ODM-tilpassede løsninger er tilgængelige. Få et udbud i dag!
- Virksomhedens hovedkvarter: Værelse 1303, Bygning 4, UnitedFortune Plaza, High-tech-zone, Jinan-by, provinsen Shandong, Kina
- Produktionsanlæg: Nr. 18, Yinhe Road, Jibei Street, Jiyang-distriktet, Jinan-byen, provinsen Shandong, Kina
Copyright © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes. REGLER FOR PRIVATHED

 EN