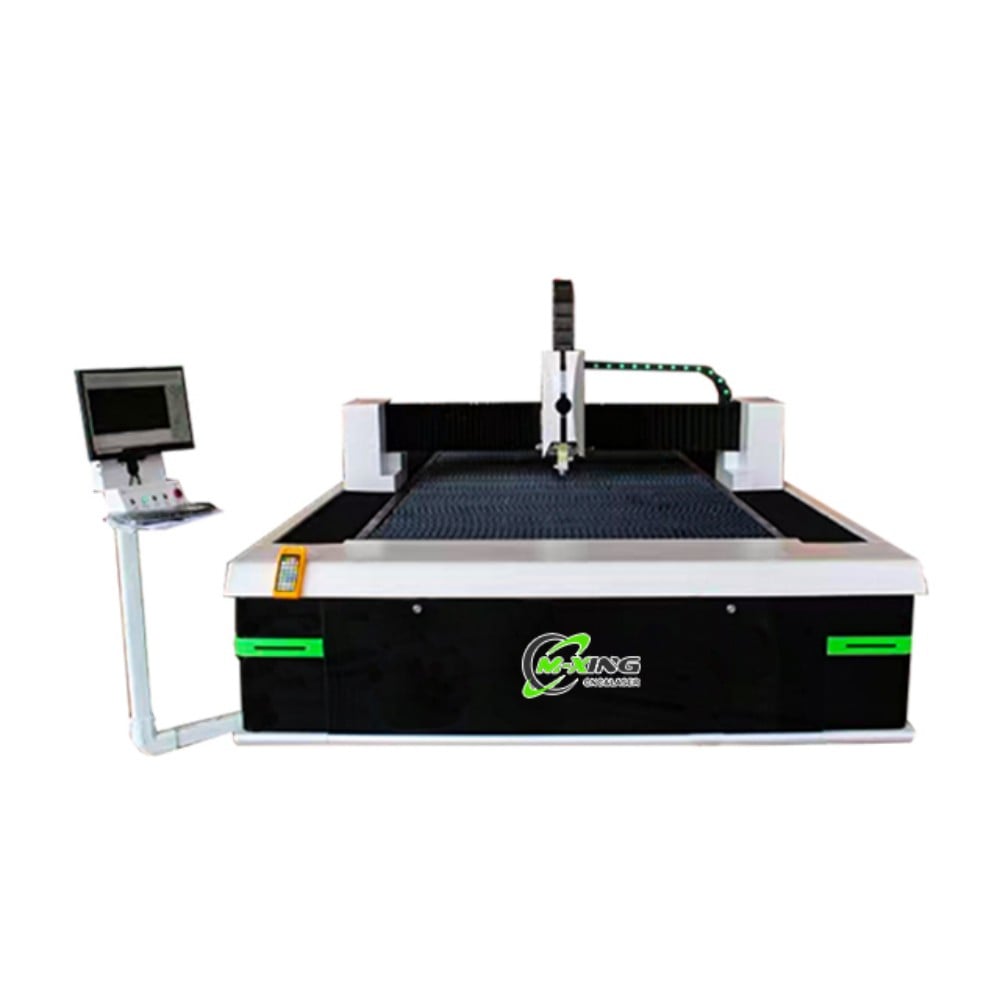
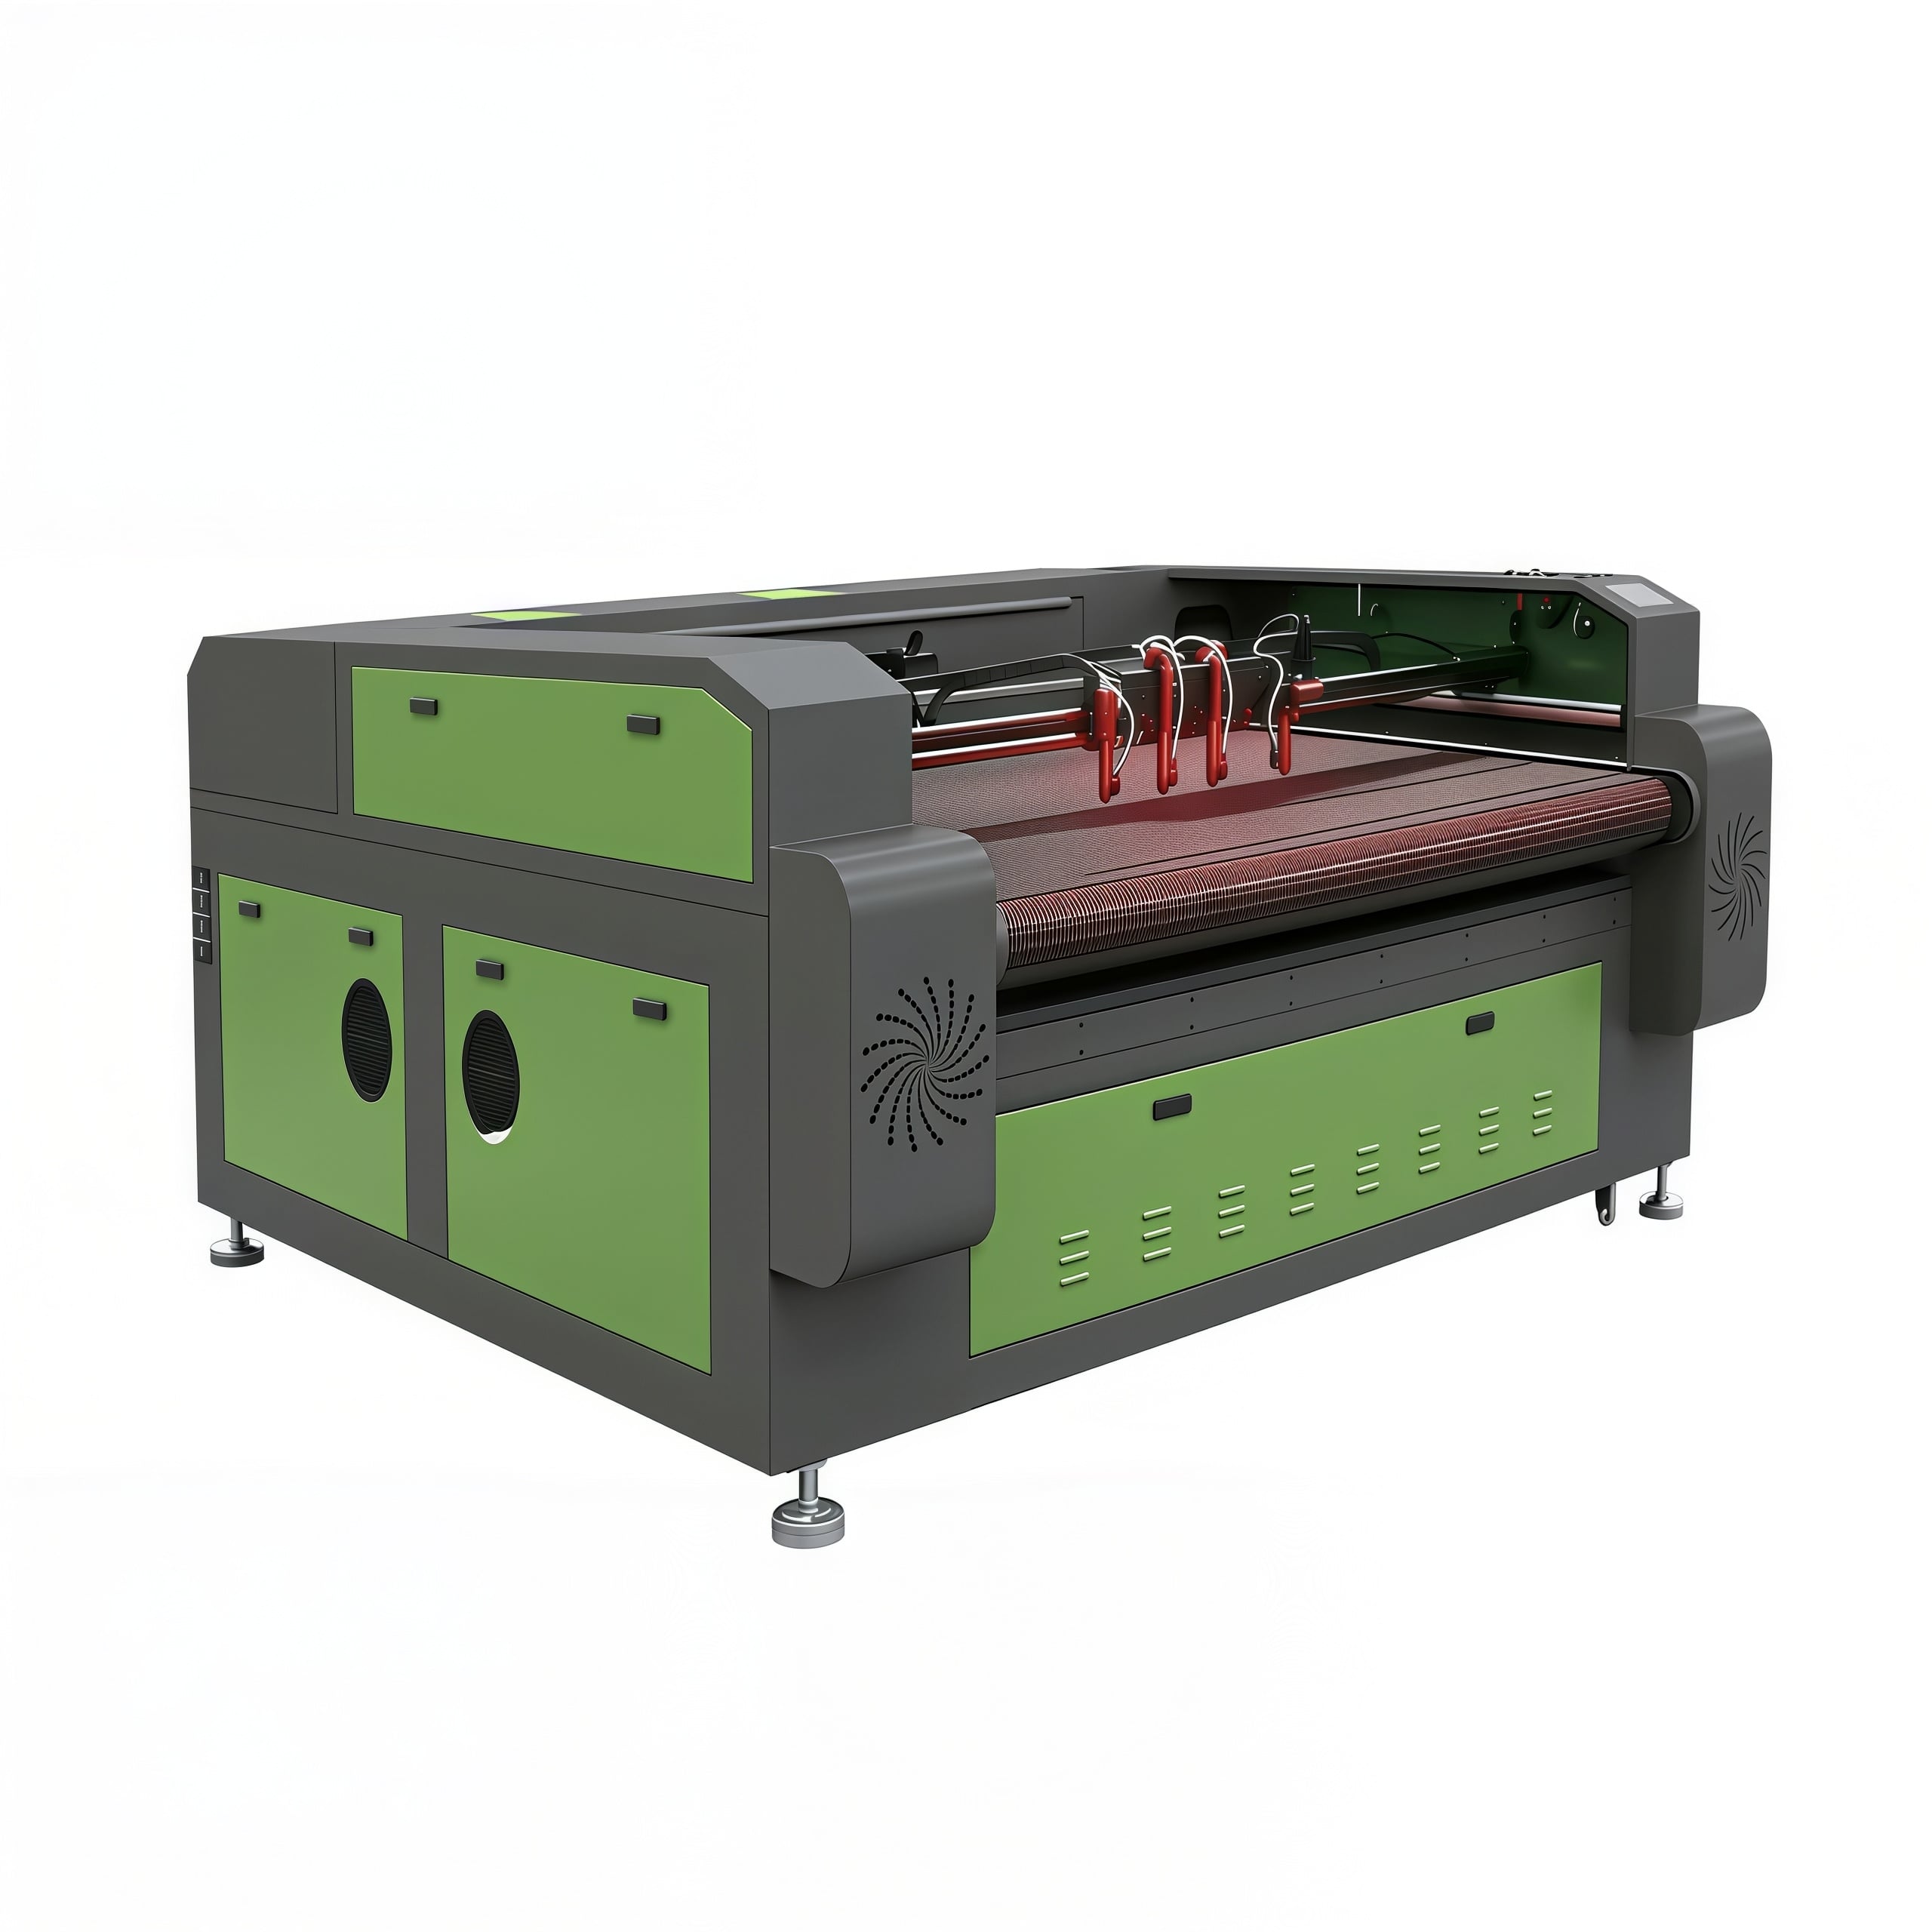
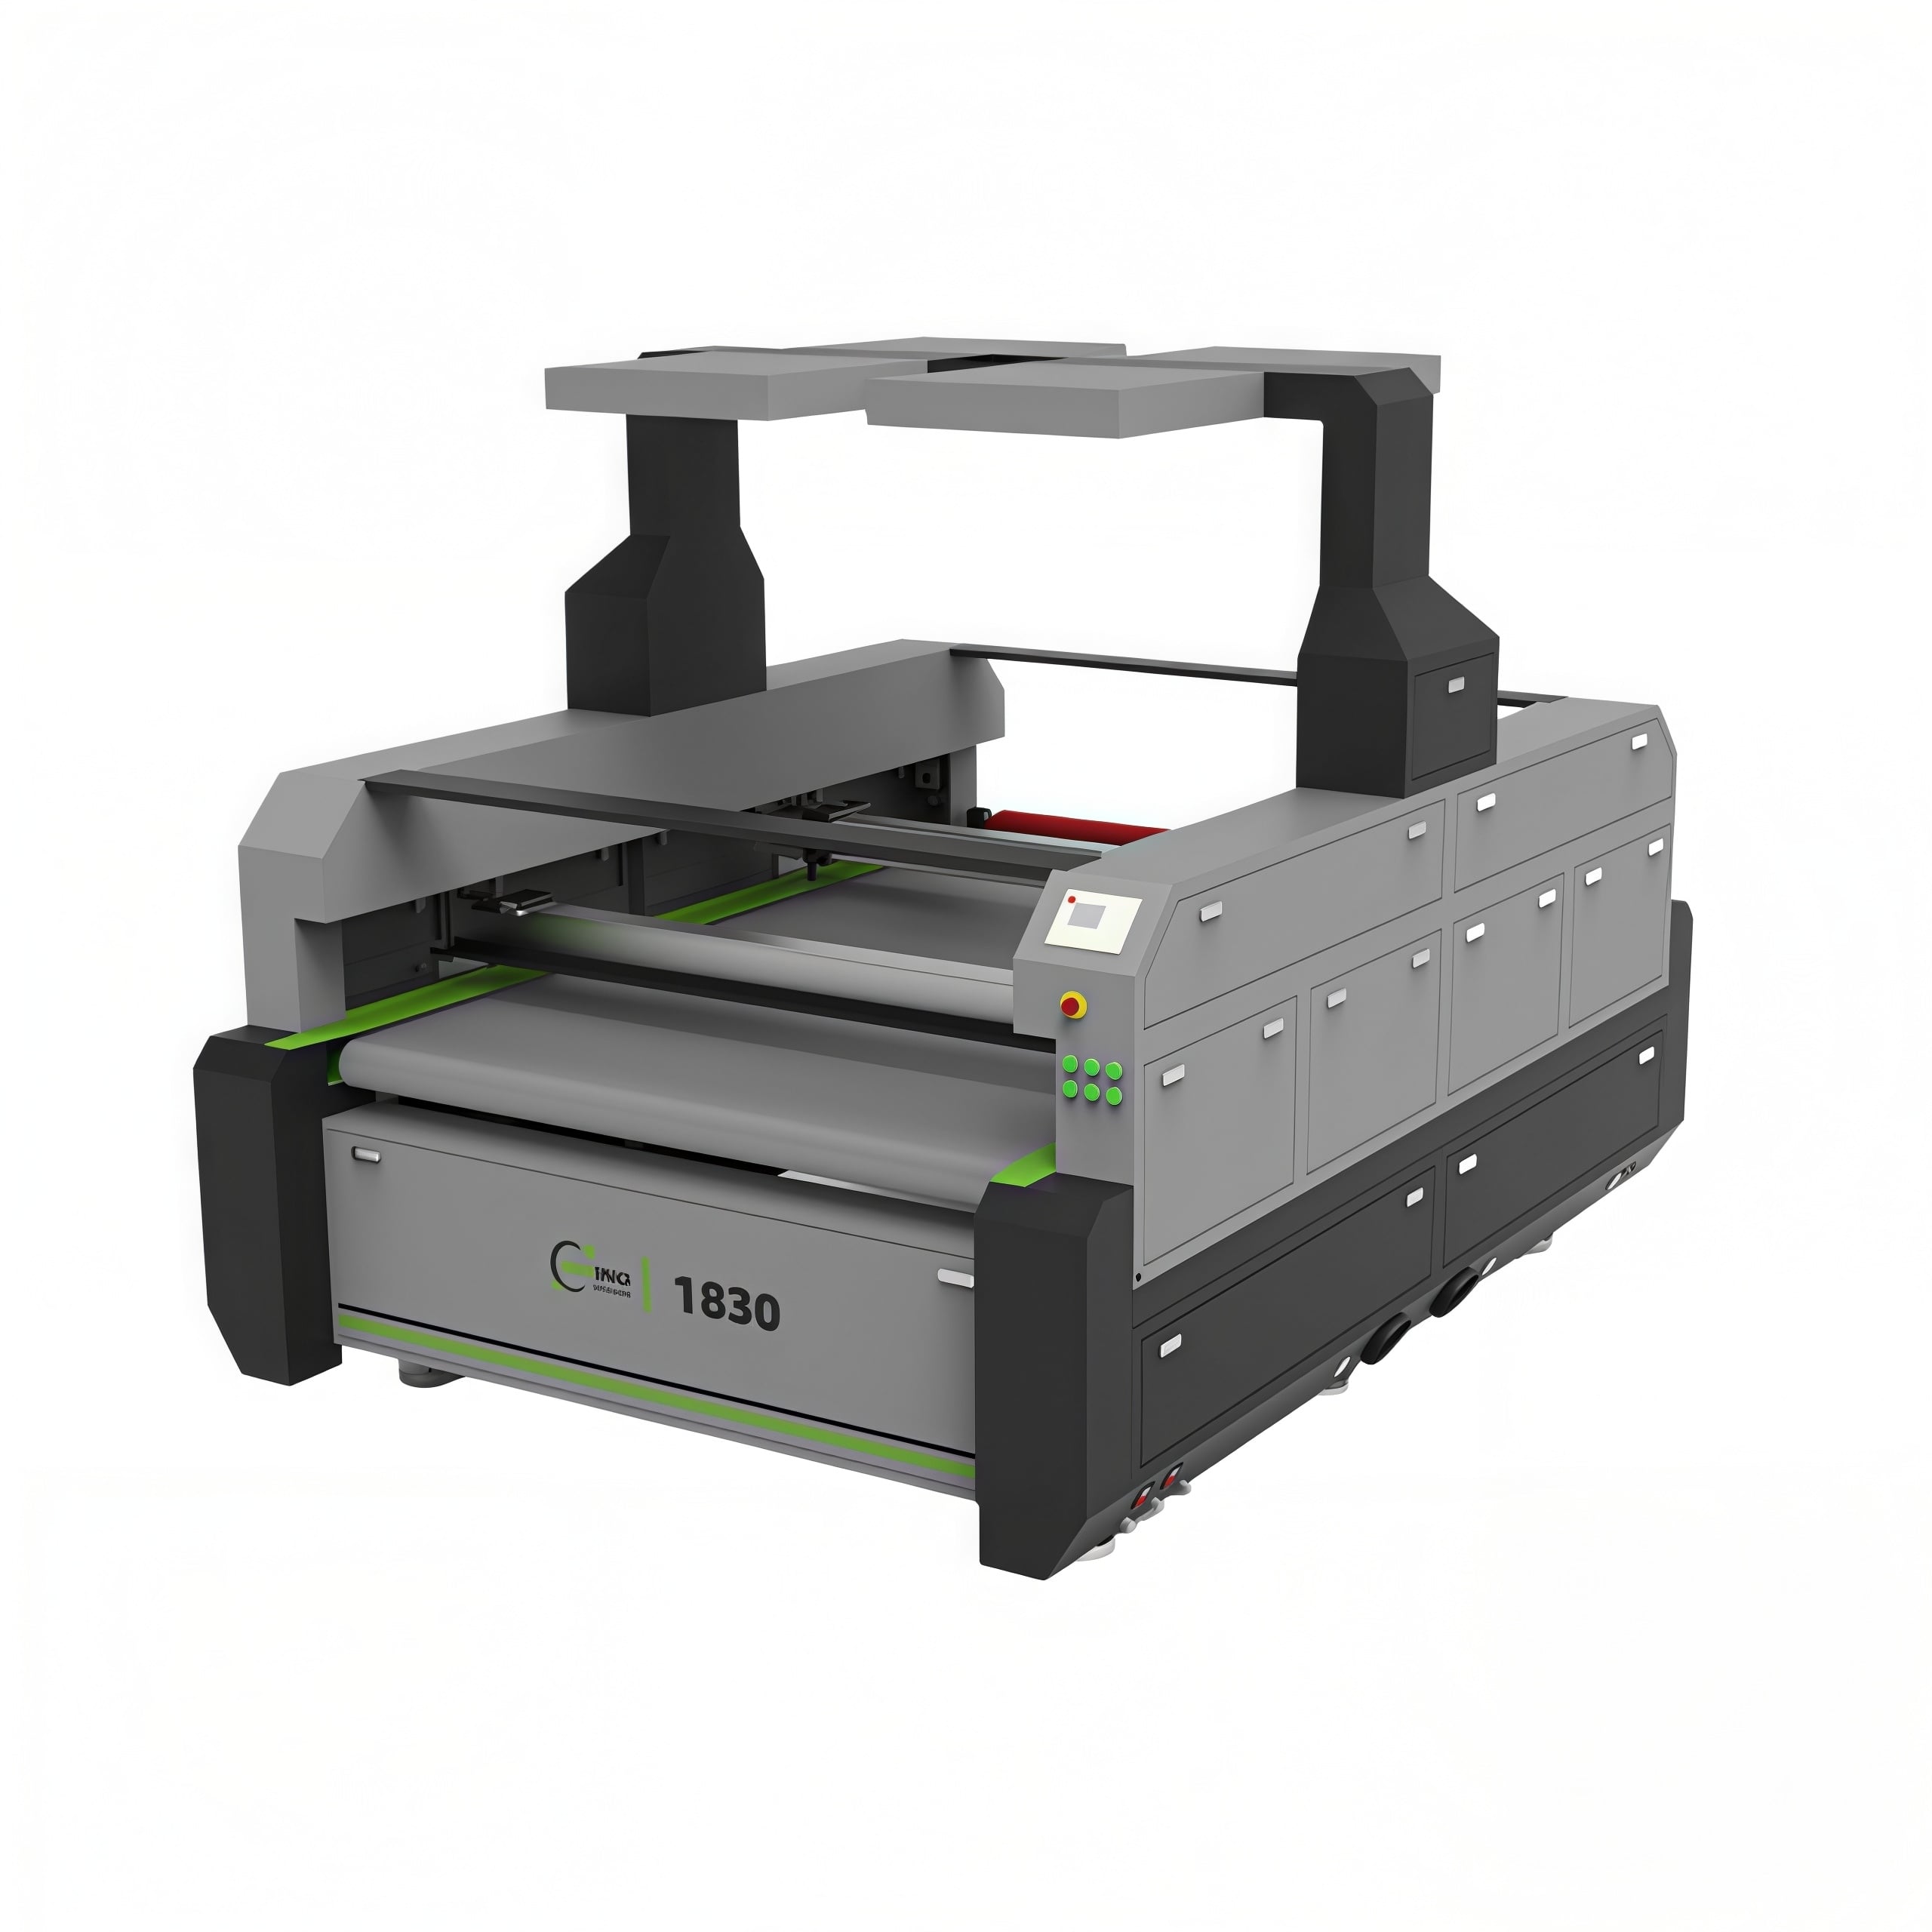
Mikä laserleikkauskone on paras akryylille, puulle ja nahalle? Teknisten arvioijien kannalta hyvin suunniteltu CO2-laserleikkausjärjestelmä on yleensä vahvin monikäyttöinen vaihtoehto.
Kuitenkaan teho (wattia) yksinään ei määritä suorituskykyä. Säteen laatu, optinen säätö, liikkeen ohjaus, poistoilmakapasiteetti ja materiaalin käsittely määrittävät, pysyvätkö tulokset johdonmukaisina tuotannossa.
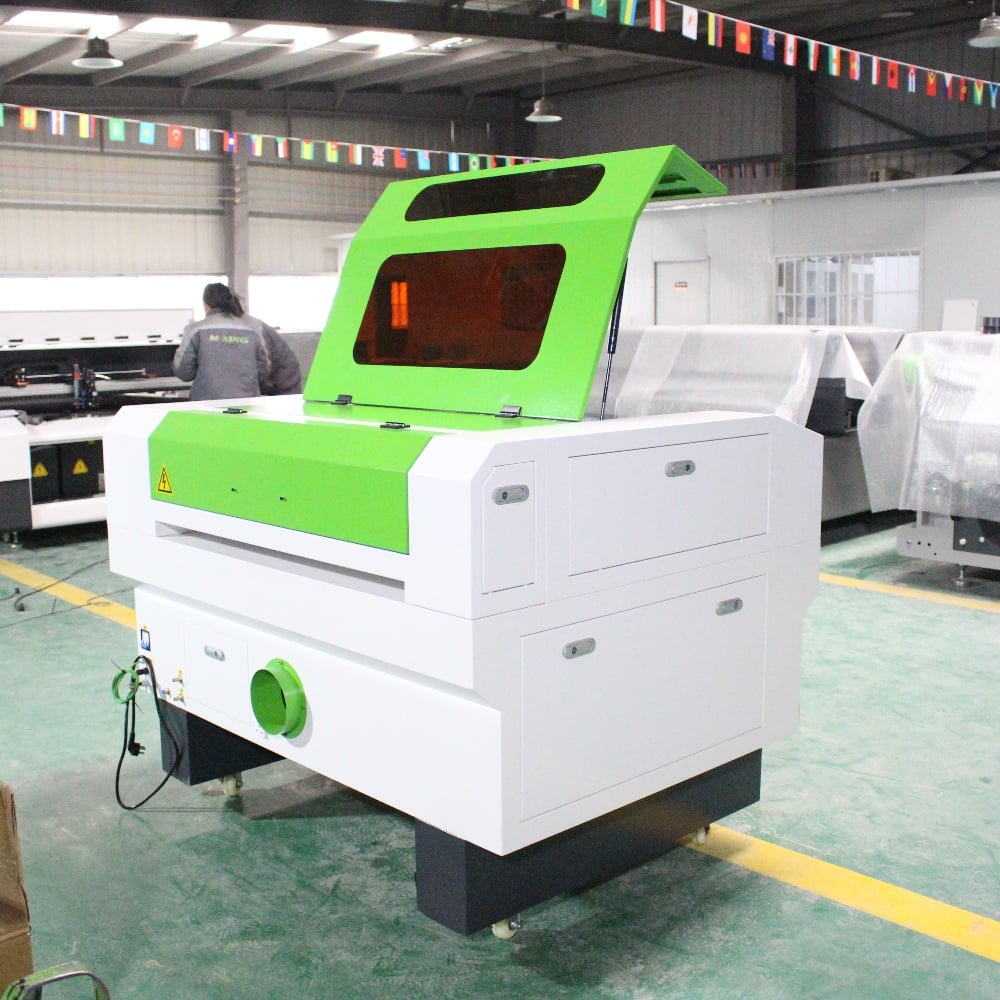
Akryylille, puulle ja nahalle CO2-laserleikkauskone tarjoaa tehokkaaseen leikkaukseen, kaiverrukseen, merkintään ja pinnankäsittelyyn tarvittavat aallonpituuden absorptio-ominaisuudet.
Sen 10,6 mikrometrin aallonpituus imeytyy tehokkaasti orgaanisiin materiaaleihin ja akryylilevyyn, mikä tuottaa puhtaammat leikkaukset kuin kuitulaserit näissä yleisissä valmistussovelluksissa.
Kuitulaseri on erinomainen useiden metallien kanssa, mutta se ei ole suositeltavin yleiskäyttöinen kone akryylin, puun ja nahankäsittelyyn.
Teknisiä tiimejä pitäisi siksi arvioida CO2-laserleikkauskone kokonaisuutena, eikä valita putkea pelkästään sen nimellistehon perusteella.
Paras laserleikkauskone yhdistää vakaa optinen teho, tarkka liikevarusteisto, luotettava jäähdytys, tehokas poisto ja ohjelmisto, joka tukee toistettavia tuotantoasetuksia.
Sekamateriaalitehtäviin kone 80–150 W:n CO2-tehospektrissä on usein käytännöllinen lähtökohta ammattimaisille työpajoille ja teollisuuden käyttäjille.
Alhaisemman tehon järjestelmät voivat kaiverrus tehokkaasti, mutta ne saattavat rajoittaa leikkausnopeutta, materiaalin paksuutta ja luoda kapean prosessiikkunan suurempitehoiselle työlle.
Korkeampi teho voi lisätä tuottavuutta, mutta liiallinen teho voi aiheuttaa leveämmät leikkausaukot, suuremmat lämpövaikutusalueet ja vähemmän hallintaa ohuessa nahassa tai hienossa kaiverruksessa.
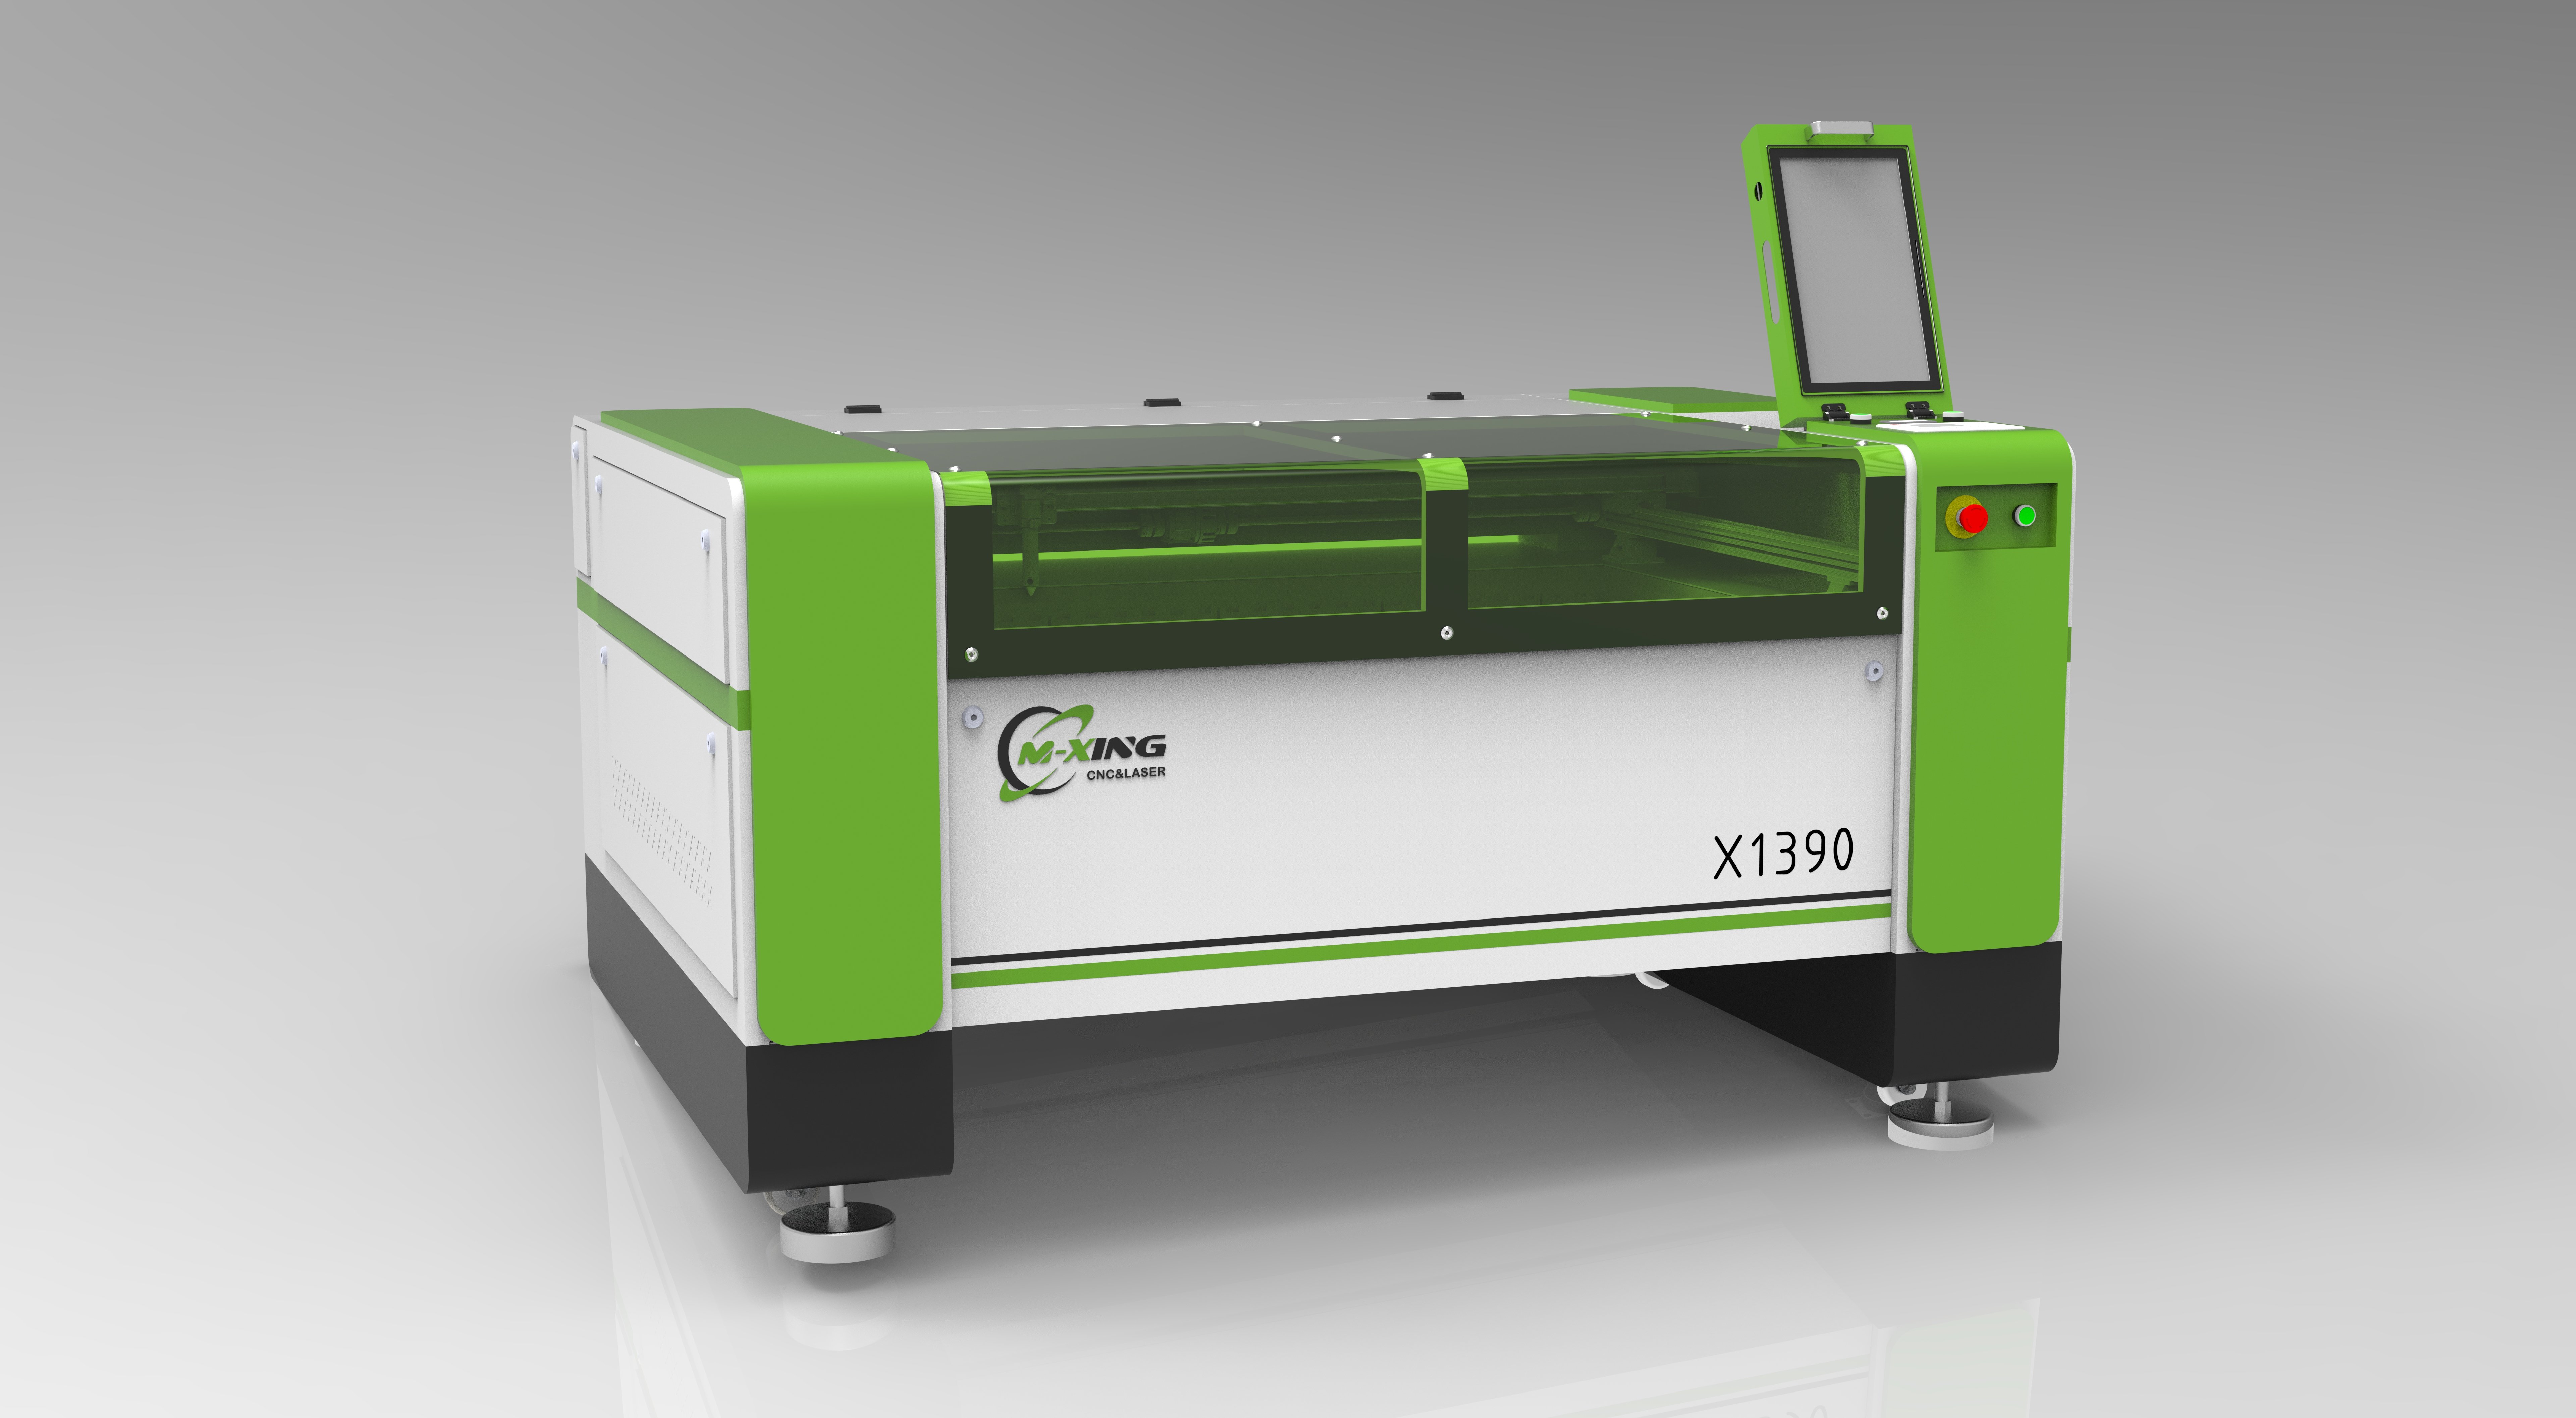
Nimellisteho on hyödyllinen alustavien vertailujen tekemiseen, mutta tulostason vakaus vaikuttaa enemmän leikkausreunan laatuun, leikkaustulosten yhdenmukaisuuteen ja toistettavien parametrien kehitykseen.
Vakaa CO2-lasersäde pitää energiantoimituksen ennustettavana pitkien tuotantokierrosten ajan, mikä vähentää vaihtelua ensimmäisen ja viimeisen levyn välillä.
Tämä on erityisen tärkeää selkän akryylin leikkaamisessa, jossa epävakaalla energiatasolla voi syntyä epätasaisia reunoja, mikrosärmiä tai paikallista sulamista leikkausaukossa.
Puun käsittely paljastaa myös nopeasti epävakauden tehosta. Vaihtelut voivat aiheuttaa näkyviä muutoksia hiiltymissyvyydessä, gravuurin tummuudessa ja leikkaussyvyydessä eri puun kuitusuunnissa.
Nahankäsittely vaatii vielä tarkempaa säätöä, koska luonnonmukaisen materiaalin paksuus, kosteus, pinnoitteet ja tanneerausmenetelmät johtavat jo merkittävään prosessivaihteluun.
Kysy toimittajilta, miten he varmentavat todellisen lähtötehon, testataanko lasers putki ennen toimitusta ja miten lähtötehon heikkenemistä seurataan.
Tehomittauksen tulos, dokumentoitu tehdastarkastus ja selkeät huoltosuositukset tarjoavat vahvempaa todistusaineistoa kuin nimellinen tehoarvo teknisessä eritelmässä.
Teknisiä arvioijia pitää myös erottaa huipputehoväitteet käytettävästä jatkuvasta tehosta normaalissa leikkaus- ja gravuuritilanteessa.
Monille eri materiaaleja sisältäville sovelluksille vakaa 100 W -järjestelmä voi olla tuottavampi kuin epävakaampi korkeamman tehon kone heikolla jäähdytyksellä tai huonolla optiikalla.
Säteen laatu vaikuttaa tarkennusläpimitaan, leikkausleveyteen, energiatiukkuuteen, gravuuritarkkuuteen ja koneen kykyyn leikata yhtenäisesti eri paksuisia materiaaleja.
Hyvin tarkennettu säde tuottaa kapeita leikkauksia ja siistimpää yksityiskohtaisuutta, mikä auttaa valmistajia vähentämään jälkikäsittelytarvetta esimerkiksi kilvissä, koristetuissa tuotteissa, pakkausmateriaaleissa ja nahkatuotteissa.
Akryylille säteen laatu tukee hiilenmonoksidilaserilla leikattavien valmiiden, kiiltävien reunojen saavuttamista, erityisesti valussa valmistetun akryylilevyn kohdalla.
Puristusakryyli voi reagoida eri tavoin, koska sen koostumus sulaa helpommin, joten arvioijien tulee testata edustavia materiaaleja ennen lopullista varusteiden valintaa.
Optinen laatu on yhtä tärkeää kuin lähteen laatu. Peilit, keskittävät linssit, pitimet ja säätömekanismit täytyy pitää vakaina jatkuvassa käytössä.
Etsi helposti säädettäviä peilejä, laadukkaita optisia komponentteja, jäykkiä kiinnitysrakenteita ja huoltosuunnittelua, joka mahdollistaa teknikoiden tehokkaan tasausarkentelun.
Huonosti tasattu optinen polku hukkaa tehoa ja aiheuttaa epäjohdonmukaisia tuloksia, vaikka koneessa olisi korkean tehon CO2-laserputki.
Linssin polttoväli tulisi vastata tarkoitettua käyttöä. Lyhyempi polttoväli parantaa kaiverruksen tarkkuutta, kun taas pidempi polttoväli soveltuu paremmin paksujen materiaalien leikkaukseen.
Jotkut tuotantoympäristöt hyötyvät vaihtoehtoisista linssioptiikoista, joiden avulla käyttäjät voivat optimoida polttovälin geometriaa tarkkaan gravointiin, tavalliseen leikkaamiseen tai syvempään materiaalin läpäisymiseen.
Mekaaninen tarkkuus on tärkeää, kun työ vaatii tiukasti istuvia akryylipartikkeleita, monitasoisia puu-inlaitteita, toistuvia nahakuvioita tai leikkauskontuurien kanssa tasattuja gravointielementtejä.
Arvioi lineaariset ohjaimet, kuljetusjärjestelmä, moottorit, hihna- tai hammasrattasrakenne, kantaverkon jäykkyys ja ohjainyksikön interpolointisuorituskyky yhtenä liikealustana.
Jäykkä runko ja sileä ohjausjärjestelmä vähentävät värähtelyä nopeudessa, mikä auttaa säilyttämään kaaret, kulmat, kirjoitusten selkeyden ja pienet sisäiset leikkauspiirteet.
Nopeusmäärittelyjä tulisi arvioida kriittisesti. Suurin matkustusnopeus on vähemmän merkityksellinen kuin vakaa leikkaustarkkuus niillä nopeuksilla, joita käytetään todellisissa tuotantotyössä.
Pyydä näytetiedostoja, jotka sisältävät hienoa kirjasintyyppiä, pieniä reikiä, teräviä kulmia, sisäkkäisiä muotoja ja toistuvia gravuurimalleja koko työpöydän alueella.
Koneen pöydän rakenne vaikuttaa myös monikäyttöisyyteen. Hunajakennorakenteinen pohja tukee pieniä osia, kun taas teräleikkuupöytä vähentää takapuolen heijastuksia ja parantaa alapuolista ilmavirtaa.
Etu- ja takaosan läpikuultava rakenne voi olla hyödyllinen liian suurikokoisille puulevyille, pitkille akryylitarramateriaaleille tai jatkuville materiaalikäsittelytyönkulkuille.
Nahalle ja joustaville materiaaleille tulee harkita, tukeeko pöytä piikkikiinnityksiä, imupidokkeita vai käytännöllisiä rekisteröintimenetelmiä toistuvaa sijoittelua varten.
Luotettava automaattinen tarkennus voi parantaa tuottavuutta eri paksuisilla työtehtävillä, vaikka manuaalinen tarkennus onkin hyväksyttävissä, kun käyttäjät noudattavat tarkkoja asennusmenettelyjä ja standardoituja materiaaleja.
Ilmanhallintaa aliarvioidaan usein koneen valinnassa, vaikka se vaikuttaa suoraan liekkien syttymiseen, reunaresiduun, savun poistoon, linssinsuojaukseen ja käyttäjän turvallisuuteen.
Voimakas ja säädettävä ilmapuhallus auttaa poistamaan höyrystynyttä materiaalia leikkausaukosta ja vähentää liekin pysyvyyden mahdollisuutta puun ja nahkan leikkaamisessa.
Liian vähän ilmaa voi lisätä hiiltymistä ja savutörmäyksiä. Liiallinen ilmavirta taas voi jäähdyttää joitakin leikkauksia tarpeettomasti tai häiritä kevyitä materiaaleja gravuurauksen aikana.
Ideaalinen kone tarjoaa säädettävän ilmapuhalluksen, jolloin käyttäjät voivat käyttää voimakkaampaa ilmavirtaa leikkaamiseen ja heikompaa ilmavirtaa herkempiin gravuurauksiin.
Puhalluskykyä on arvioitava kokonaisuutena. Puhaltimen, putkistojen reitin, suodatusmenetelmän, tilan asettelun ja ulkoisen poistotilan vaatimukset vaikuttavat kaikki suorituskykyyn.
Akryylihöyryt, puun savu ja nahkan haju eivät saa jäädä koneen koteloon tai tuotantotilaan leikkaamisen päätyttyä.
Nahka vaatii erityistä huomiota, koska joitakin tekonahkoja, pinnoitettuja tuotteita tai tuntemattomia materiaaleja käytettäessä voi syntyä vaarallisia kaasuja laserprosessin aikana.
Älä koskaan olettaa materiaalin olevan turvallinen pelkän ulkonäön perusteella. Toimittajien tulee toimittaa materiaalin koostumuksesta tietoa, ja käyttäjien tulee kieltää PVC:n sisältävien materiaalien käyttö CO2-laserleikkauksessa.
Teknisten arvioijien tulee sisällyttää ilmanvaihtovaatimukset hankintalaajuuteen eikä käsittää ilmanpoistoa valinnaisena lisävarusteena asennuksen jälkeen.
Hyödyllisin koneen demonstroitava käyttää omia akryyli-, puu- ja nahkanäytteitäsi, koska laserin käyttäytyminen riippuu voimakkaasti materiaalin koostumuksesta ja pinnasta.
Akryylille testaa sekä leikkaus että gravuurauksen. Tarkista reunan läpinäkyvyys, leikkausleveys, kulmien sulaminen, gravuurauksen kontrasti ja se, vaikuttaako suojakalvo tuloksiin.
Testaa useita paksuuksia, jotka edustavat todellista kysyntää, kuten ohuita näyttöpaneelit, standardimerkintälevyt ja paksuempia valmistettuja komponentteja, joiden reunojen tulee olla siistit.
Puutuotteisiin kuuluvat mm. vaneri, MDF, kiinteä puu, kaareutettu puupaneeli, sekä kaikki teollisuusprosessissanne käytetyt pinnoitetut tai liima-alustaiset tuotteet.
Puutuotteet vaihtelevat laajasti resiinin määrän, liiman kemian, kosteuden, vuoren suunnan ja tiukkuuden suhteen, ja kaikki nämä vaikuttavat hiiltymiseen ja leikkaussuorituskykyyn.
Tarkista leikkauksen jälkeen etu- ja takapinnat. Hyvä testi paljastaa, vähentääkö suojaus, ilmavirtaus, polttovälin säätö tai pöydän valinta savujen aiheuttamaa tahroittumista.
Erota nahkatuotteissa aito nahka synteettisistä materiaaleista. Tarkista leikkausreunan väri, haju, muodonmuutos, kaiverruksen selkeys ja lämmön vaikutus pinnan pinnoitteisiin.
Luonnollinen nahka hyötyy usein alhaisemmasta tehosta ja korkeammasta nopeudesta, kun taas paksu kasvisnäppäyksellä käsittelty nahka vaatii erilaisia asetuksia kuin pehmeä vaatetusnahka.
Pyydä parametrimatriisi, ei yksittäistä demonstrointitulosta. Sen tulee dokumentoida teho, nopeus, taajuus, keskittäminen, ilmavirta ja materiaalin paksuus.
Tämä tieto muodostaa ohjatun prosessikirjaston perustan, mikä mahdollistaa nopeamman asennuksen, kun tuotantotiimit toistavat tehtäviä tai ottavat käyttöön uusia käyttäjiä.
Kelpaava CO2-laserkone vaatii ohjausohjelmiston, joka tukee yleisiä suunnittelutiedostoja, kerrospohjaisia parametrejä ja luotettavaa työn sijoittelua leikkausta varten.
Teknillisille arvioijille hyödyllisiä ominaisuuksia ovat kamerasijoittelu, punaisen valon esikatselu, origon hallinta, pyörivän lisävarusteiden tuki ja toistuvien tehtävien parametrien tallennus.
Kerrospohjainen ohjaus on erityisen arvokasta, koska yksi tiedosto saattaa vaatia kaiverrusta, viivojen merkitsemistä, pinnan merkitsemistä ja läpi leikkaamista eri asetuksilla.
Tarkista, tukeeko ohjain muotoja, joita käyttävät insinööri- ja suunnittelutiimit, mukaan lukien DXF-, AI-, SVG-, PDF- ja rasterikuvatiedostot.
Turvavaatimukset pitäisi sisältää täysin suljetun työalueen, lukitut ovet, hätäpysäytystoiminnon, suojakatselukentät, varoitusmerkinnät ja luotettavan maadoituksen.
Vesijäähdytys on myös välttämätöntä monille CO2-lasersysteemeille. Vahvista jäähdytinlaitteen kapasiteetti, lämpötilan säätömenetelmä, hälytystoiminnot ja suositeltu jäähdytynesteen huoltosuunnitelma.
Heikko jäähdytysjärjestelmä lyhentää putken elinikää ja aiheuttaa epävakautta tehotuloksessa, erityisesti lämpimissä ympäristöissä tai pidetyissä päivittäisissä tuotantovuoroissa.
Arvioi toimittajan dokumentaatio, varaosien saatavuus, etäongelmien ratkaisuprosessi, asennustuki ja kyky tarjota OEM-konfiguraatio tarvittaessa.
Valmistajalle tai tukkukaupalliselle ostajalle tukipalvelun laatu vaikuttaa kokonaishankintakustannuksiin, koska käyttökatkokset maksavat usein enemmän kuin kahden koneen hintaero.
Aloita määrittämällä suurin levykoko, paksuin tavallinen materiaali, pienin piirrekoko, odotettu päivittäinen käyttöaika ja tavoiteltu tuotantomäärä.
Tunnista sitten vaativin prosessi: kiillotetut akryylireunat, vähän hiiltä tuottava puun leikkaus, yksityiskohtainen gravyyri tai vähimmäisvääntymällä tapahtuva ohjattu nahankäsittely.
Valitse koneen teho tämän vaativan sovelluksen perusteella, mutta varmista samalla, että alhaisemmat tehoasetukset säilyvät hallittavina ohuemmille ja herkemmille materiaaleille.
Vertaa demonstroitujen koneiden suorituskykyä käyttäen identtisiä tiedostoja ja materiaaleja. Toimittajien näytteet ovat hyödyllisiä, mutta niitä ei pitäisi korvata dokumentoidulla rinnakkaisella prosessiarvioinnilla.
Tarkista toimitetun laitteiston tarkat ominaisuudet, mukaan lukien laserputken merkki, ohjainlaite, linssivaihtoehdot, jäähdytyslaitteen malli, poistoilmalaitteisto, työpöydän rakenne ja mukana toimitettavat lisävarusteet.
Kysy, mitkä komponentit ovat kulutusosia, niiden odotetut vaihtovälit ja onko kriittisiä huolto-osia saatavilla paikallisesta tai tehdasvarastosta.
Laske tuottavuus käyttäen sykliaikaa, latausaikaa, puhdistusaikaa, asennusaikaa ja ennakoituja hylkäysasteita eikä pelkästään otsikkopuhtaasta leikkausnopeudesta.
Arvioi lopuksi, ymmärtääkö toimittaja sovellustasi. Uskottava kumppani keskustelee avoimesti materiaaliriskeistä, ilmanvaihdosta, parametritesteistä ja prosessin rajoituksista.
Mikä laserleikkaaja sopii parhaiten akryylille, puulle ja nahalle? Useimmissa ammattimaisissa sovelluksissa vastaus on oikein konfiguroitu CO2-laserleikkausjärjestelmä.
Vahvin vaihtoehto ei ole automaattisesti korkeinta tehoa tuottava malli. Se on kone, joka tarjoaa vakauden omaavan tehon, tarkasti keskitetyn säteen, tarkan liikkeen ja ohjatun ilmavirran.
Sen tulisi myös vastata materiaalin paksuusalueitasi, tuotteen mittoja, tuotantomäärää, turvallisuusvaatimuksiasi ja huoltokykyäsi ilman, että jokapäiväisessä käytössä joudutaan tekemään kompromisseja.
Ennen ostamista varmista suorituskyky käyttämällä edustavia materiaaleja ja tuotantotyyppisiä tiedostoja. Tämä arviointi paljastaa enemmän pitkän aikavälin soveltuvuudesta kuin yleiset tekniset tiedot koskaan voivat.
Kun nämä tekijät arvioidaan yhdessä, tekniset arvioijat voivat valita CO2-lasergravuri- ja leikkuulaitteen, joka tuottaa siistin akryylin, tarkan puun ja hallitut nahkatulokset.
 Uusimmat uutiset
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser on johtava Kiinassa sijaitseva laserkoneiden valmistaja, joka tarjoaa CO2-laserleikkauskoneita, kuitulaserleikkauskoneita, CNC-porakoneita, laserhitsauskoneita ja lasermerkintälaitteita. OEM-/ODM-räätälöidyissä ratkaisuissa mahdollisuus. Pyydä tarjous jo tänään!
- Yrityksen pääkonttori: Huone 1303, Rakennus 4, UnitedFortune Plaza, Korkeateknologian alue, Jinan-kaupunki, Shandong-provinssi, Kiina
- Valmistustehdas: Yinhe-tien numero 18, Jibei-katu, Jiyang-piiri, Jinan-kaupunki, Shandong-provinssi, Kiina
Tekijänoikeus © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään. TIETOSUOJAKÄYTÄNTÖ

 EN