- Homepage
- Prodotti
- Applicazione
- Video
- Chi siamo
- Notizie
- Contattaci
Quale tagliatrice laser è la migliore per acrilico, legno e pelle? Per i valutatori tecnici, un sistema di taglio laser al CO2 ben progettato è solitamente la scelta più valida in assoluto.
Tuttavia, la potenza espressa in watt non determina da sola le prestazioni. Qualità del fascio, allineamento ottico, controllo del movimento, capacità di aspirazione ed elaborazione dei materiali determinano se i risultati rimangono costanti nella produzione.
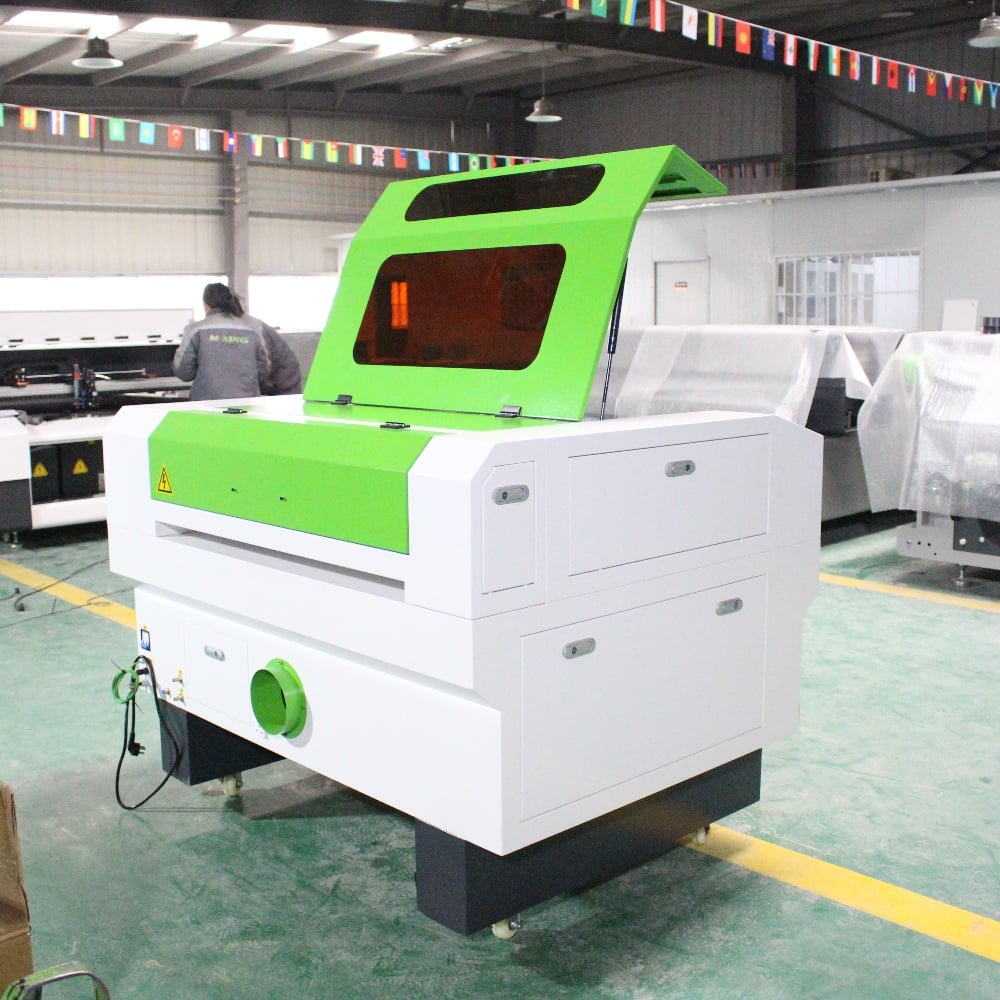
Per acrilico, legno e pelle, una tagliatrice laser al CO2 offre le caratteristiche di assorbimento della lunghezza d’onda necessarie per un taglio, incisione, marcatura e finitura superficiale efficienti.
La sua lunghezza d’onda di 10,6 micron viene assorbita efficacemente dai materiali organici e dal foglio di acrilico, producendo tagli più puliti rispetto ai laser a fibra in queste comuni applicazioni di fabbricazione.
Il laser a fibra eccelle con molti metalli, ma non è la macchina universale preferita per la lavorazione di acrilico, legno e pelle.
I team tecnici dovrebbero quindi valutare una macchina per il taglio al laser CO2 come sistema completo, anziché selezionare semplicemente un tubo in base alla potenza nominale dichiarata.
Il miglior tagliatore laser combina potenza ottica stabile, hardware di movimento preciso, raffreddamento affidabile, estrazione efficace e software che supporta impostazioni di produzione ripetibili.
Per lavori su materiali misti, una macchina nella gamma da 80 W a 150 W CO2 rappresenta spesso il punto di partenza pratico per laboratori professionali e utenti industriali.
I sistemi a bassa potenza possono incidere efficacemente, ma potrebbero limitare la velocità di taglio, restringere lo spessore dei materiali trattabili e creare finestre di processo ristrette per lavorazioni ad alto volume.
Una potenza superiore può aumentare la produttività, sebbene una potenza eccessiva possa generare tagli più larghi (kerf), zone più estese influenzate dal calore (HAZ) e minore controllo su pellami sottili o incisioni delicate.
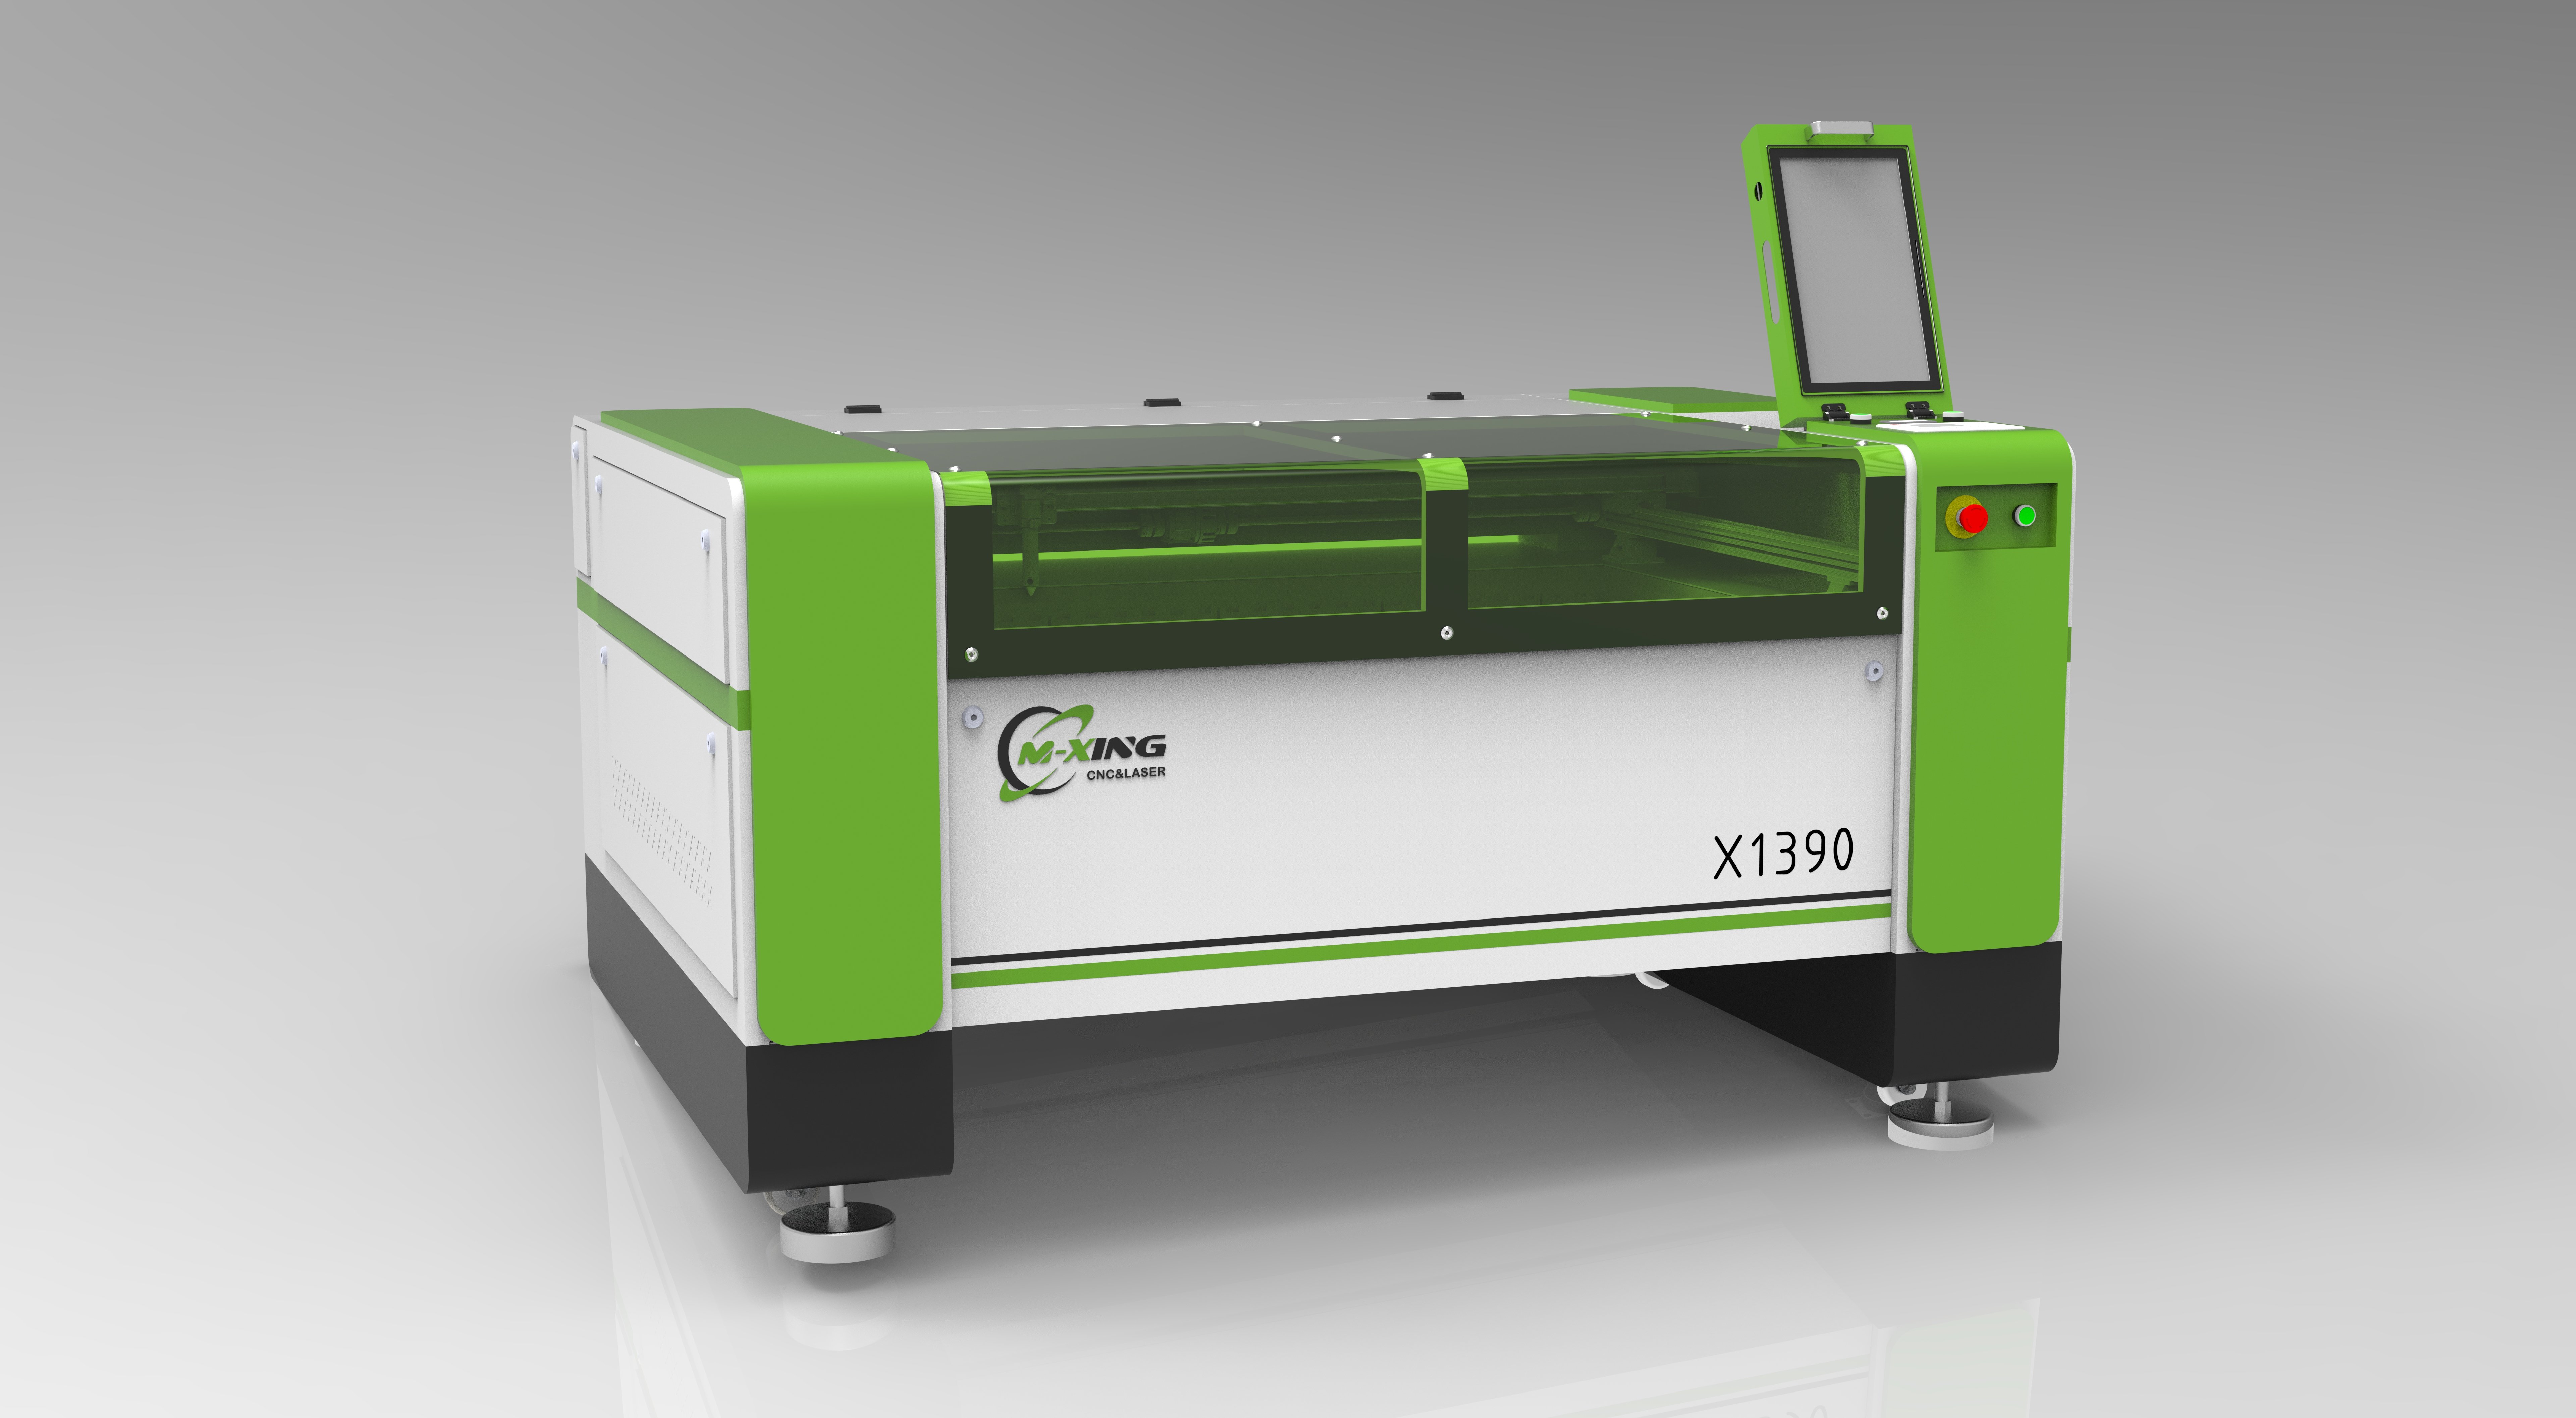
La potenza nominale è utile per confronti iniziali, ma la stabilità dell’output ha un impatto maggiore sulla qualità del bordo, sulla coerenza del taglio e sullo sviluppo ripetibile dei parametri.
Una sorgente laser CO2 stabile garantisce una consegna prevedibile di energia durante lunghi cicli produttivi, riducendo le variazioni tra il primo foglio e l’ultimo foglio.
Ciò è particolarmente rilevante nel taglio dell’acrilico trasparente, dove un’energia non uniforme può causare bordi irregolari, microfessurazioni o fusione localizzata lungo la linea di taglio.
Anche la lavorazione del legno rivela rapidamente instabilità di potenza: le variazioni possono generare cambiamenti visibili nella profondità della carbonizzazione, nell’intensità dell’incisione e nella penetrazione del taglio attraverso le venature del legno.
La pelle richiede un controllo ancora più rigoroso, poiché spessore naturale del materiale, contenuto di umidità, rivestimenti e metodi di concia introducono già notevoli variazioni nel processo.
Chiedete ai fornitori come verificano effettivamente la potenza in uscita, se il loro tubo laser viene testato prima della spedizione e come viene monitorato il degrado dell’output.
Un test del misuratore di potenza, un'ispezione in fabbrica documentata e chiare raccomandazioni per la manutenzione forniscono prove più solide rispetto a un semplice valore nominale di potenza indicato su un foglio tecnico.
I valutatori tecnici dovrebbero inoltre distinguere tra le dichiarazioni di potenza di picco e l’effettiva potenza continua utilizzabile nelle normali condizioni di taglio e incisione.
Per molte applicazioni su materiali misti, un sistema stabile da 100 W può risultare più produttivo rispetto a una macchina con potenza superiore ma instabile, dotata di raffreddamento inefficace o ottiche scadenti.
La qualità del fascio influisce sul diametro del punto focale, sulla larghezza della fessura di taglio (kerf), sulla densità energetica, sui dettagli dell’incisione e sulla capacità della macchina di tagliare in modo costante materiali di diversi spessori.
Un fascio ben focalizzato produce tagli stretti e dettagli più puliti, aiutando i produttori a ridurre i requisiti di lavorazione successiva per cartelli, prodotti decorativi, imballaggi e articoli in pelle.
Per l’acrilico, la qualità del fascio consente il bordo lucidato a fiamma associato al taglio con laser CO2, in particolare su lastre di acrilico colato.
L’acrilico estruso può comportarsi in modo diverso, poiché la sua composizione tende a fondere più facilmente; pertanto, gli operatori devono testare materiali rappresentativi prima di definire definitivamente l’attrezzatura.
La qualità ottica è importante quanto quella della sorgente. Specchi, lenti focalizzanti, supporti e meccanismi di allineamento devono mantenere stabilità durante il funzionamento continuo.
Verificare la disponibilità di regolazioni agevoli degli specchi, componenti ottici di alta qualità, strutture di fissaggio rigide e una progettazione per la manutenzione che consenta ai tecnici di ispezionare l’allineamento in modo efficiente.
Un percorso ottico mal allineato spreca potenza e produce risultati non uniformi, anche quando la macchina è dotata di un tubo laser CO2 con potenza nominale elevata.
La lunghezza focale della lente deve corrispondere all’applicazione prevista: lunghezze focali più corte migliorano il dettaglio dell’incisione, mentre lunghezze focali più lunghe sono più adatte al taglio di materiali più spessi.
Alcuni ambienti produttivi traggono vantaggio da obiettivi intercambiabili, consentendo agli operatori di ottimizzare la geometria del fuoco per l’incisione fine, il taglio standard o la penetrazione più profonda nel materiale.
La precisione meccanica è fondamentale quando un lavoro richiede parti in acrilico con aderenza stretta, intarsi complessi in legno, motivi ripetuti in pelle o elementi incisi allineati ai contorni di taglio.
Valutare guide lineari, sistema di azionamento, motori, progettazione di cinghie o cremagliere, rigidità del portale e prestazioni di interpolazione del controllore come un’unica piattaforma di movimento.
Una struttura rigida e un sistema di guide fluide riducono le vibrazioni a velocità elevate, contribuendo a preservare curve, angoli, chiarezza dei caratteri e dettagli interni di piccole dimensioni nei tagli.
Le specifiche di velocità vanno esaminate con attenzione. La velocità massima di spostamento è meno rilevante della precisione stabile di taglio alle velocità effettivamente utilizzate nei lavori produttivi reali.
Richiedere file campione che includano caratteri fini, fori piccoli, angoli acuti, forme nidificate e motivi di incisione ripetuti su tutta la superficie del piano di lavoro.
Anche il design del piano della macchina influisce sulla versatilità. Un piano a nido d’ape supporta pezzi piccoli, mentre un piano a lama riduce i riflessi posteriori e migliora il flusso d’aria sul lato inferiore.
Una struttura con passaggio anteriore e posteriore può rivelarsi utile per pannelli di legno di grandi dimensioni, segnaletica in acrilico lunga o flussi di lavoro di lavorazione continua di materiali.
Per pelle e materiali flessibili, valutare se il piano supporta accessori a perno, opzioni di fissaggio a vuoto o metodi pratici di registrazione per un posizionamento ripetuto.
Un autofocus affidabile può migliorare la produttività nei lavori con spessori variabili, anche se il focus manuale rimane accettabile quando gli operatori applicano procedure di impostazione rigorose e utilizzano materiali standardizzati.
La gestione dell'aria è spesso sottovalutata nella selezione della macchina, ma influisce direttamente su fiammate, residui ai bordi, rimozione del fumo, protezione dell'obiettivo e sicurezza dell'operatore.
Un'assistenza aria potente e regolabile aiuta a rimuovere il materiale vaporizzato dalla linea di taglio, riducendo al contempo la probabilità di fiamma persistente durante il taglio di legno e pelle.
Troppo poca aria può aumentare la carbonizzazione e i depositi di fumo; troppa aria potrebbe raffreddare inutilmente alcuni tagli o disturbare materiali leggeri durante la marcatura.
La macchina ideale offre un'assistenza aria controllabile, consentendo agli operatori di utilizzare una portata d'aria più elevata per il taglio e una portata inferiore per applicazioni di marcatura sensibili.
La capacità di estrazione va valutata come sistema: ventilatore, percorso del tubo di scarico, metodo di filtrazione, disposizione dell'ambiente e requisiti di scarico esterno influenzano tutti le prestazioni.
I fumi di acrilico, il fumo di legno e gli odori di pelle non devono permanere all'interno dell'involucro della macchina o della stanza di produzione dopo il completamento del taglio.
La pelle richiede un’attenzione particolare perché alcune pelli sintetiche, prodotti rivestiti o materiali non identificati possono rilasciare fumi pericolosi durante la lavorazione al laser.
Non presumere mai che un materiale sia sicuro in base all’aspetto. I fornitori devono fornire informazioni sulla composizione del materiale e gli operatori devono vietare l’uso di materiali contenenti PVC nel taglio al laser CO2.
I valutatori tecnici devono includere i requisiti di ventilazione nell’ambito dell’acquisto, invece di considerare l’estrazione come un accessorio opzionale da aggiungere dopo l’installazione.
La dimostrazione più utile della macchina utilizza i vostri campioni personali di acrilico, legno e pelle, poiché il comportamento del laser dipende fortemente dalla composizione e dalla finitura del materiale.
Per l’acrilico, eseguire sia test di taglio che di incisione. Ispezionare la trasparenza dei bordi, la larghezza della fessura, la fusione agli angoli, il contrasto dell’incisione e se il film protettivo influisce sui risultati.
Provare diversi spessori che rappresentino la domanda effettiva, come pannelli per display sottili, supporti standard per segnaletica e componenti fabbricati più spessi che richiedono una qualità eccellente dei bordi.
Per il legno, includere compensato, truciolare (MDF), legno massiccio, pannelli impiallacciati e qualsiasi prodotto rivestito o con adesivo retrostante utilizzato nel processo produttivo.
I prodotti in legno presentano notevoli differenze per contenuto di resina, composizione delle colle, umidità, direzione della venatura e densità, tutti fattori che influenzano la carbonizzazione e le prestazioni di taglio.
Ispezionare le superfici anteriore e posteriore dopo il taglio. Un buon test deve rivelare se l’uso di mascherature, dell’assistenza aria, della regolazione del fuoco o della scelta del piano di lavoro riduce le macchie da fumo.
Per la pelle, distinguere quella autentica da materiali sintetici. Verificare il colore del bordo tagliato, l’odore, la deformazione, la definizione dell’incisione e l’effetto del calore sui rivestimenti superficiali.
La pelle naturale spesso beneficia di una lavorazione a potenza ridotta e velocità maggiore, mentre la pelle conciata al vegetale, più spessa, potrebbe richiedere impostazioni diverse rispetto alla pelle morbida per abbigliamento.
Richiedere una matrice di parametri anziché un singolo risultato dimostrativo. Tale matrice deve documentare potenza, velocità, frequenza, messa a fuoco, assistenza aria e spessore del materiale.
Questi dati costituiscono l’inizio di una libreria di processi controllati, che consente una configurazione più rapida quando i team produttivi ripetono lavorazioni o formano nuovi operatori.
Una macchina laser CO2 performante richiede un software di controllo in grado di importare file di progettazione comuni, supportare parametri basati su strati e consentire un posizionamento affidabile del lavoro prima della lavorazione.
Per i valutatori tecnici, funzioni utili includono il posizionamento tramite telecamera, l’anteprima con luce rossa, la gestione dell’origine, il supporto per accessori rotanti e la memorizzazione dei parametri per lavorazioni ricorrenti.
Il controllo basato su strati è particolarmente utile perché un singolo file potrebbe richiedere incisione, marcatura a solco, marcatura superficiale e taglio completo, ciascuno con impostazioni diverse.
Verificare se il controller supporta i formati utilizzati dai team di ingegneria e progettazione, inclusi DXF, AI, SVG, PDF e file immagine raster.
I requisiti di sicurezza devono includere un’area di lavoro completamente chiusa, porte con interblocco, accesso al pulsante di arresto di emergenza, finestre di visione protettive, etichette di avvertimento e messa a terra affidabile.
Il raffreddamento ad acqua è inoltre essenziale per molti sistemi laser al CO2. Verificare la capacità del gruppo frigorifero, il metodo di controllo della temperatura, le funzioni di allarme e il programma raccomandato per la manutenzione del liquido refrigerante.
Un sistema di raffreddamento inefficiente riduce la durata del tubo laser e provoca instabilità dell’output, specialmente in ambienti caldi o durante turni produttivi giornalieri prolungati.
Valutare la documentazione fornita dal fornitore, la disponibilità dei ricambi, il processo di risoluzione remota dei problemi, il supporto all’installazione e la capacità di fornire configurazioni OEM quando richiesto.
Per un produttore o un acquirente all’ingrosso, l’assistenza influisce sul costo totale di proprietà, poiché i tempi di fermo spesso costano di più della differenza di prezzo tra due macchine.
Iniziare definendo le dimensioni massime del foglio, lo spessore maggiore del materiale standard, la dimensione minima delle caratteristiche, il tempo di funzionamento giornaliero previsto e il volume produttivo obiettivo.
Identificare quindi quale processo risulti più impegnativo: bordi in acrilico lucidati, taglio del legno con bassa carbonizzazione, incisione dettagliata o lavorazione controllata della pelle con minima deformazione.
Scegliere la potenza della macchina in base a tale applicazione impegnativa, verificando nel contempo che le impostazioni a energia ridotta rimangano comunque controllabili per materiali più sottili e sensibili.
Confrontare le dimostrazioni utilizzando file e materiali identici. I campioni forniti dai fornitori sono utili, ma non devono sostituire una valutazione documentata del processo in parallelo.
Esaminare i dettagli della configurazione consegnata, inclusi il marchio del tubo laser, il tipo di controller, le opzioni di lenti, il modello del refrigeratore, le attrezzature di estrazione, la struttura del piano di lavoro e gli accessori inclusi.
Chiedere quali componenti sono di consumo, gli intervalli previsti per la loro sostituzione e se sono disponibili presso il magazzino locale o quello della fabbrica i ricambi critici per la manutenzione.
Calcolare la produttività utilizzando il tempo di ciclo, il tempo di caricamento, il tempo di pulizia, il tempo di predisposizione e le percentuali di scarto previste, anziché basarsi esclusivamente sulla velocità di taglio indicata.
Valutare infine se il fornitore comprende la vostra applicazione. Un partner affidabile discute apertamente i rischi legati ai materiali, la ventilazione, i test dei parametri e i limiti del processo.
Quale tagliatore laser è il migliore per acrilico, legno e pelle? Nella maggior parte delle applicazioni professionali, la risposta è un sistema di taglio laser a CO2 correttamente configurato.
La scelta più valida non è automaticamente il modello con la potenza più elevata. È invece la macchina che garantisce un’erogazione stabile di potenza, una consegna precisa del fascio, un movimento accurato e un flusso d’aria controllato.
Dovrebbe inoltre corrispondere all’intervallo di spessore del materiale, alle dimensioni del prodotto, al volume di produzione, agli obblighi di sicurezza e alle capacità di manutenzione, senza imporre compromessi nell’uso quotidiano.
Prima dell’acquisto, verificare le prestazioni utilizzando materiali rappresentativi e file in stile produttivo. Questa valutazione rivela molto di più rispetto alle specifiche generiche riguardo all’adeguatezza a lungo termine.
Quando questi fattori vengono valutati congiuntamente, i tecnici responsabili della valutazione possono selezionare un incisore e tagliatore laser CO2 in grado di garantire risultati puliti su acrilico, precisi su legno e controllati su pelle.
 Notizie in primo piano
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser è un produttore leader di macchine laser con sede in Cina, che offre tagliatrici laser CO2, macchine per il taglio laser a fibra, fresatrici CNC, saldatrici laser e macchine per la marcatura laser. Disponibili soluzioni personalizzate OEM/ODM. Richiedi subito un preventivo!
- Sede aziendale: Stanza 1303, Edificio 4, UnitedFortune Plaza, Zona ad alta tecnologia, Città di Jinan, Provincia dello Shandong, Cina
- Stabilimento produttivo: Numero 18, Via Yinhe, Quartiere Jibei, Distretto di Jiyang, Città di Jinan, Provincia dello Shandong, Cina
Copyright © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Tutti i diritti riservati. INFORMATIVA SULLA PRIVACY
 EN