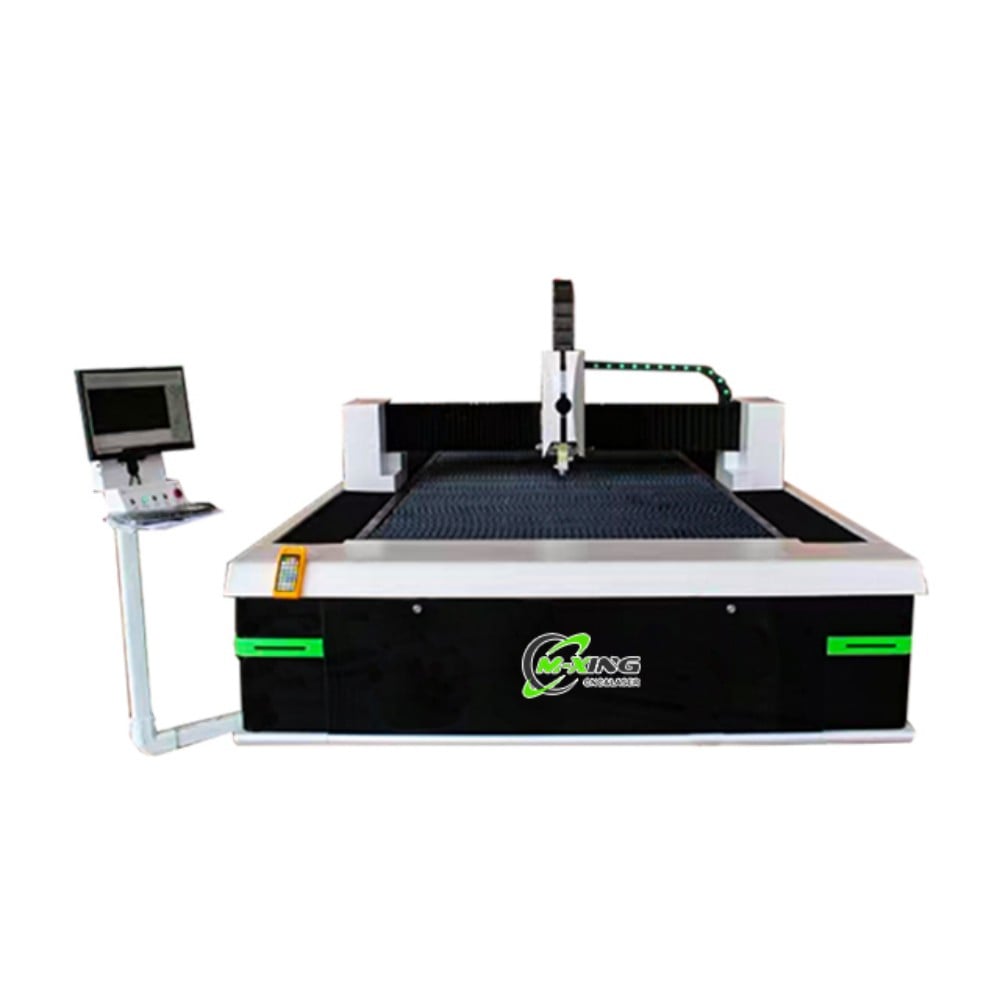
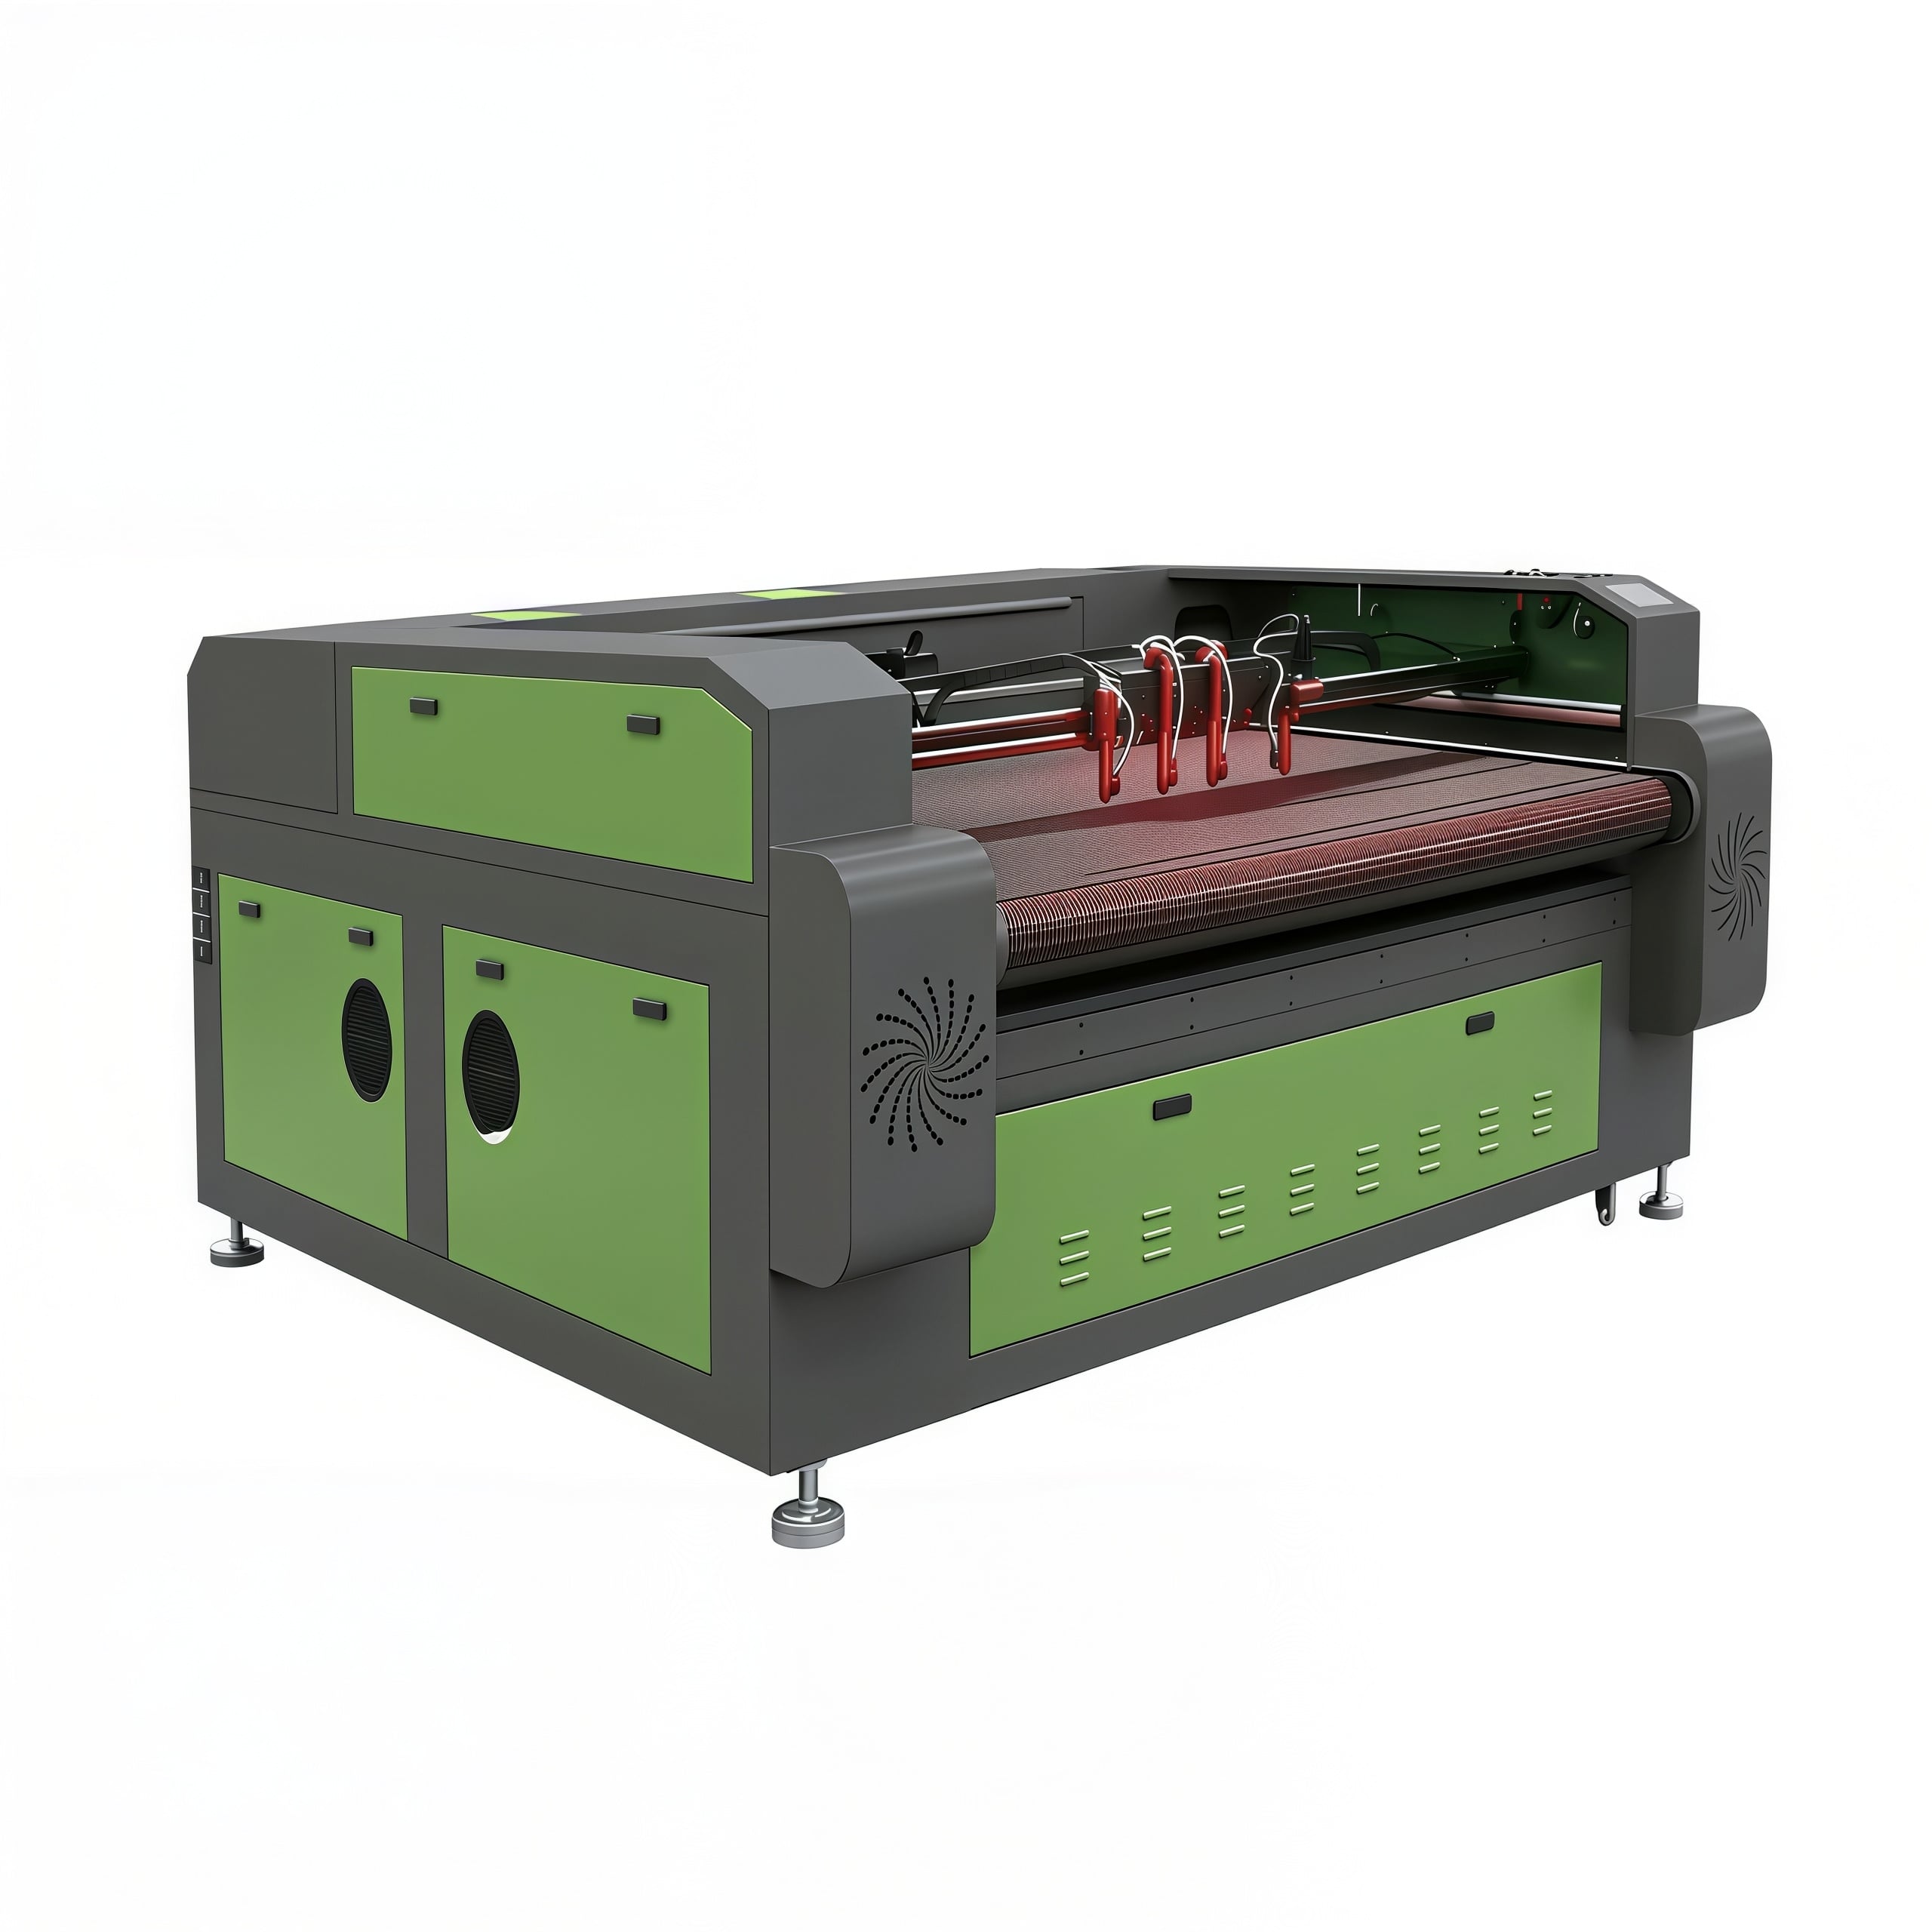
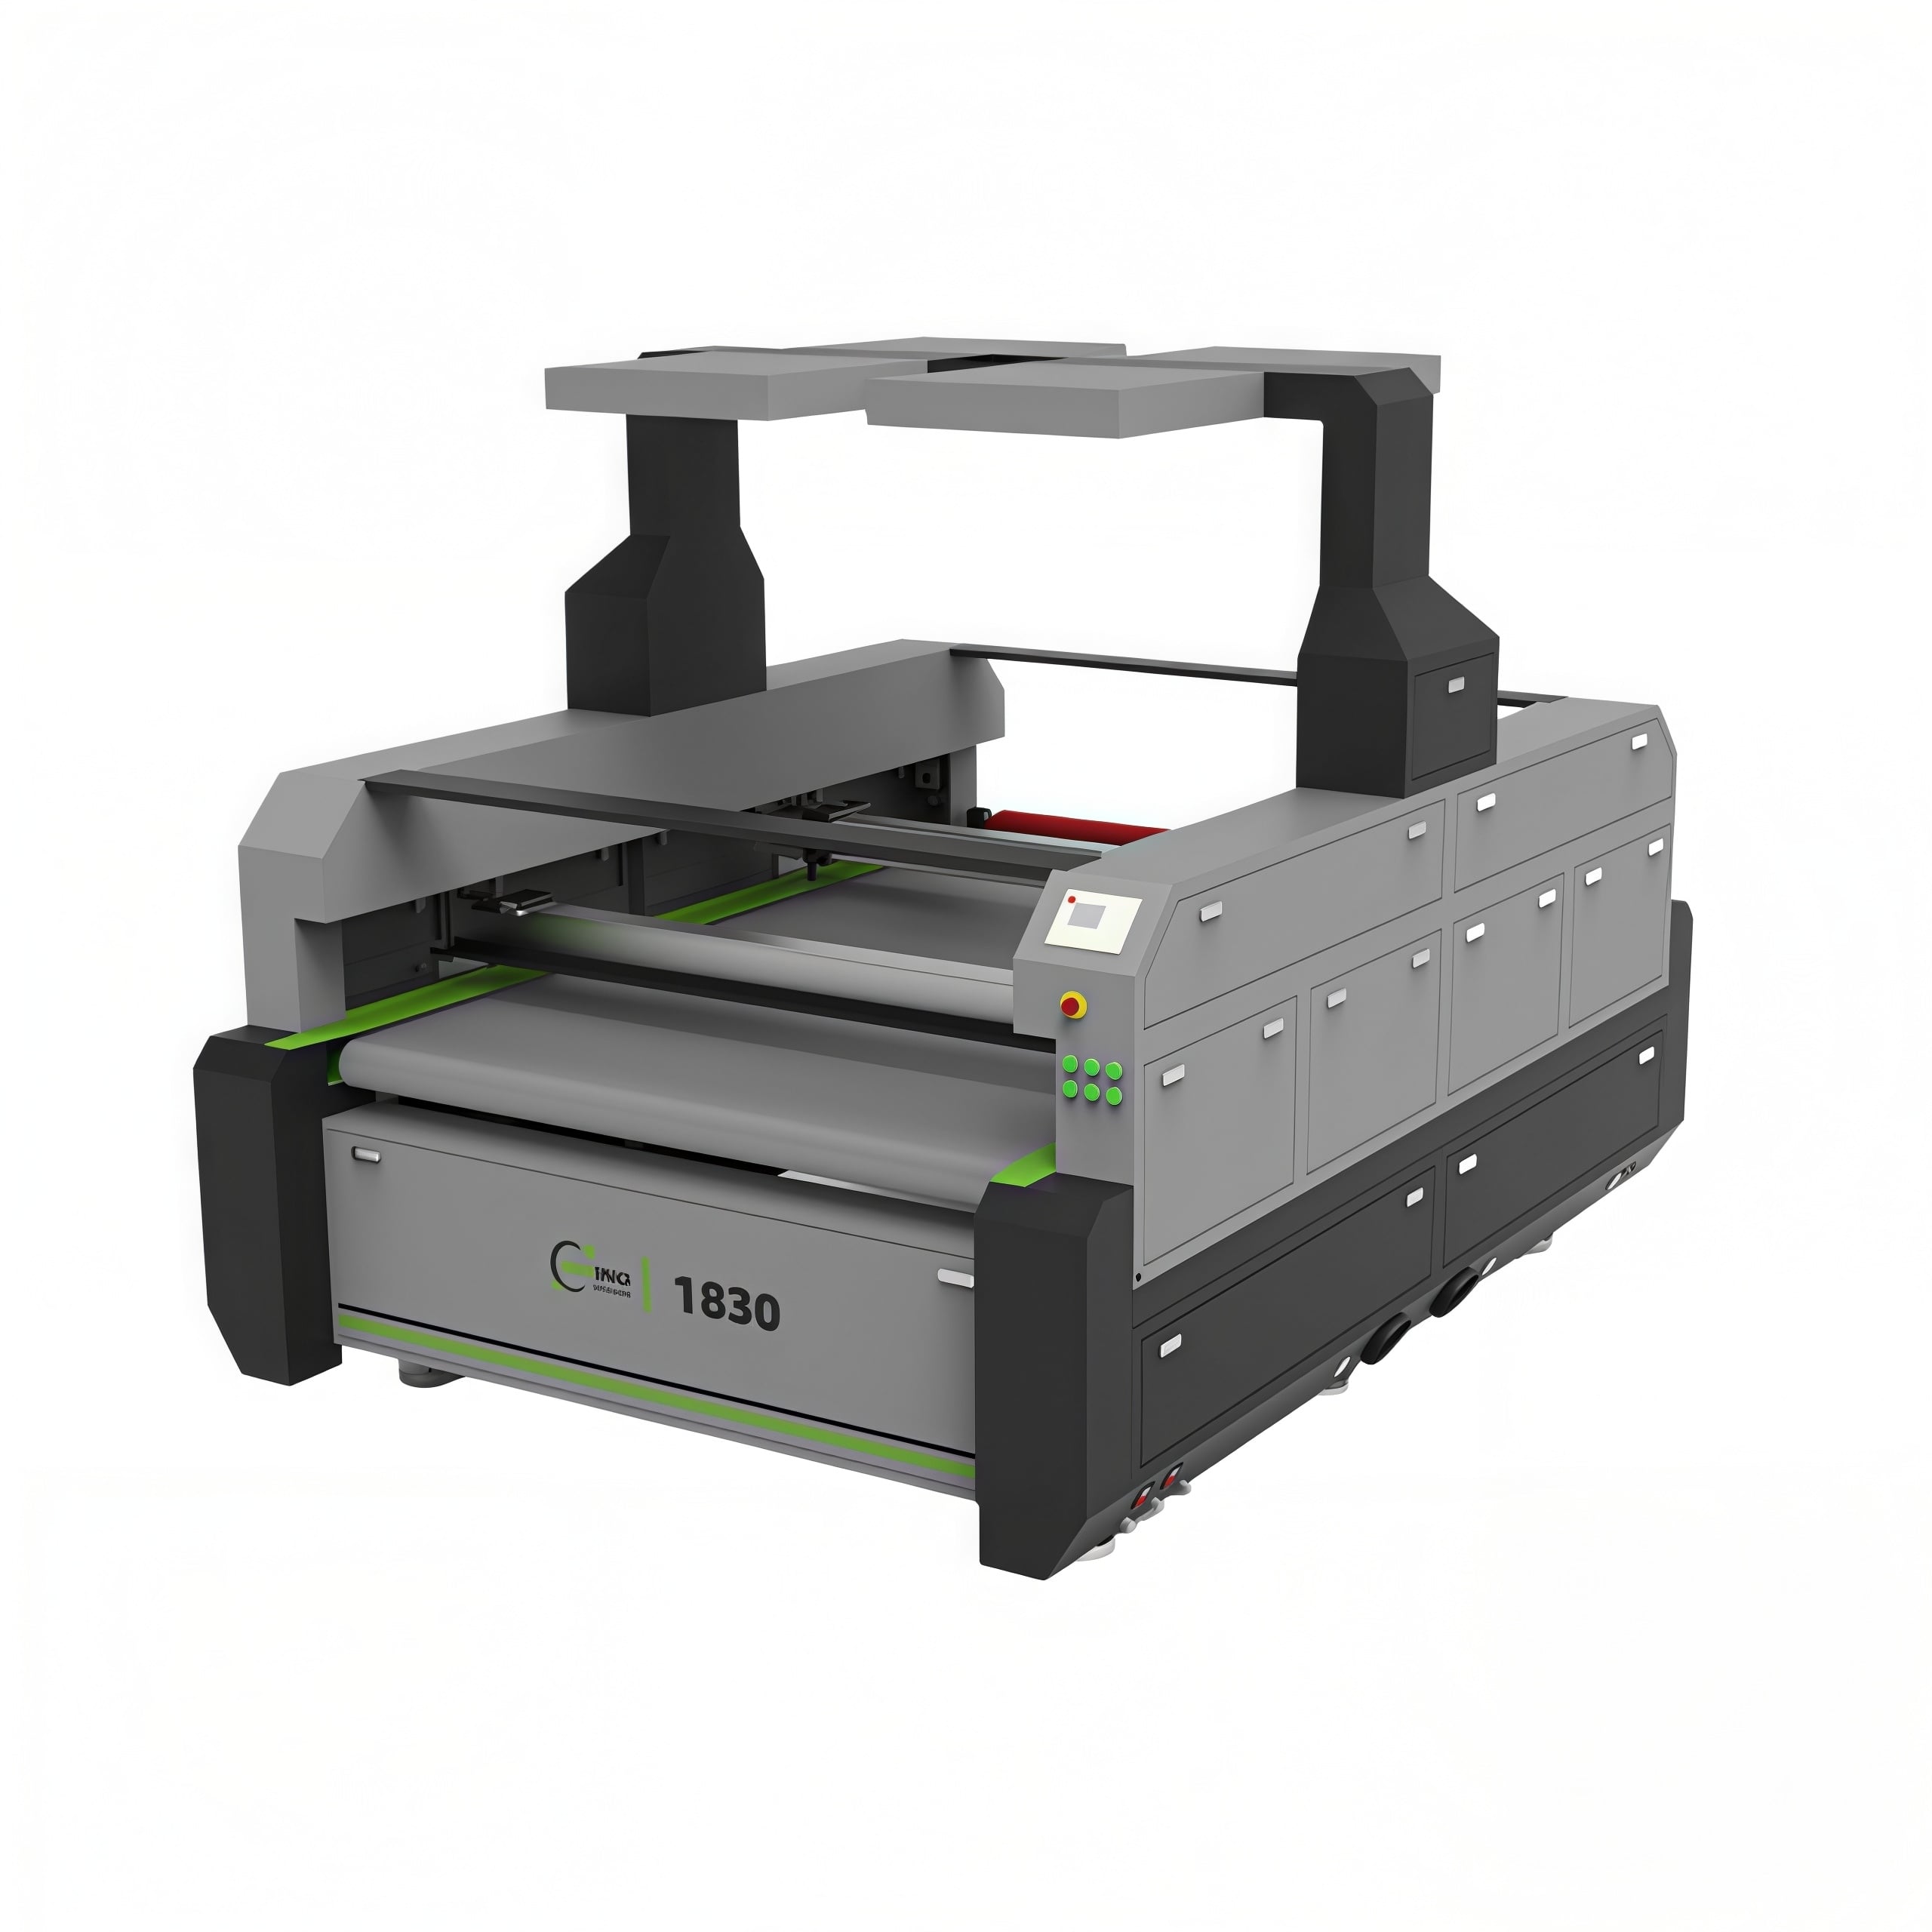
Melyik lézeres vágógép a legjobb akril, fa és bőr feldolgozására? A műszaki értékelők számára egy jól megtervezett CO2 lézeres vágórendszer általában a legerősebb univerzális megoldás.
A teljesítményt azonban nem csupán a wattszám határozza meg. A sugárminőség, az optikai beállítás, a mozgásszabályozás, a szellőztetési kapacitás és az anyagkezelés dönti el, hogy a gyártás során a eredmények folyamatosan konzisztensek maradnak-e.
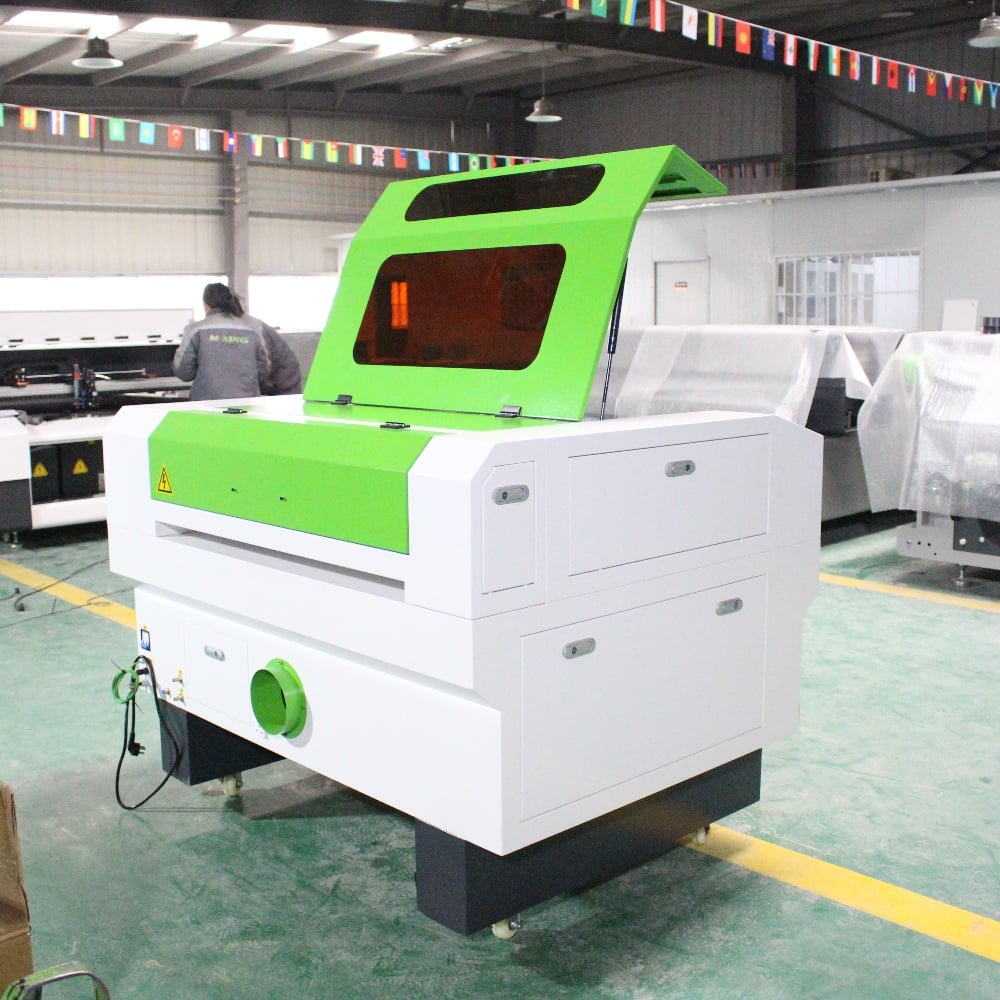
Az akril, a fa és a bőr feldolgozására egy CO2 lézeres vágógép a szükséges hullámhossz-abszorpciós jellemzőket kínálja az hatékony vágáshoz, gravírozáshoz, megjelöléshez és felületkezeléshez.
10,6 mikronos hullámhossza hatékonyan elnyelődik az organikus anyagokban és az akril lapokban, így tisztább vágásokat eredményez, mint a rostos lézerek ezen gyakori gyártási alkalmazásokban.
A rostos lézer kiválóan működik számos fémmel, de nem az elsődleges univerzális gép az akril, a fa és a bőr feldolgozására.
A műszaki csapatnak ezért egy CO2 lézeres vágógépet teljes rendszerként kell értékelnie, nem pedig egyszerűen egy csövet a névleges kimenő teljesítmény alapján kiválasztania.
A legjobb lézeres vágógép stabil optikai teljesítményt, pontos mozgási hardvert, megbízható hűtést, hatékony elszívást és ismételhető gyártási beállításokat támogató szoftvert kombinál.
Különböző anyagok feldolgozásához egy 80–150 W-os CO2-tartományba eső gép gyakran a gyakorlati kiindulási pont szakmai műhelyek és ipari felhasználók számára.
Alacsonyabb teljesítményű rendszerek hatékonyan gravírozhatnak, de korlátozhatják a vágási sebességet, megkötik az anyag vastagságát, és keskeny folyamatablakot hoznak létre nagyobb mennyiségű munka esetén.
A magasabb teljesítmény növelheti a termelékenységet, bár túlzott teljesítmény szélesebb vágási rések kialakulását, nagyobb hőhatott zónákat és kevesebb irányíthatóságot eredményezhet vékony bőr vagy finom gravírozás esetén.
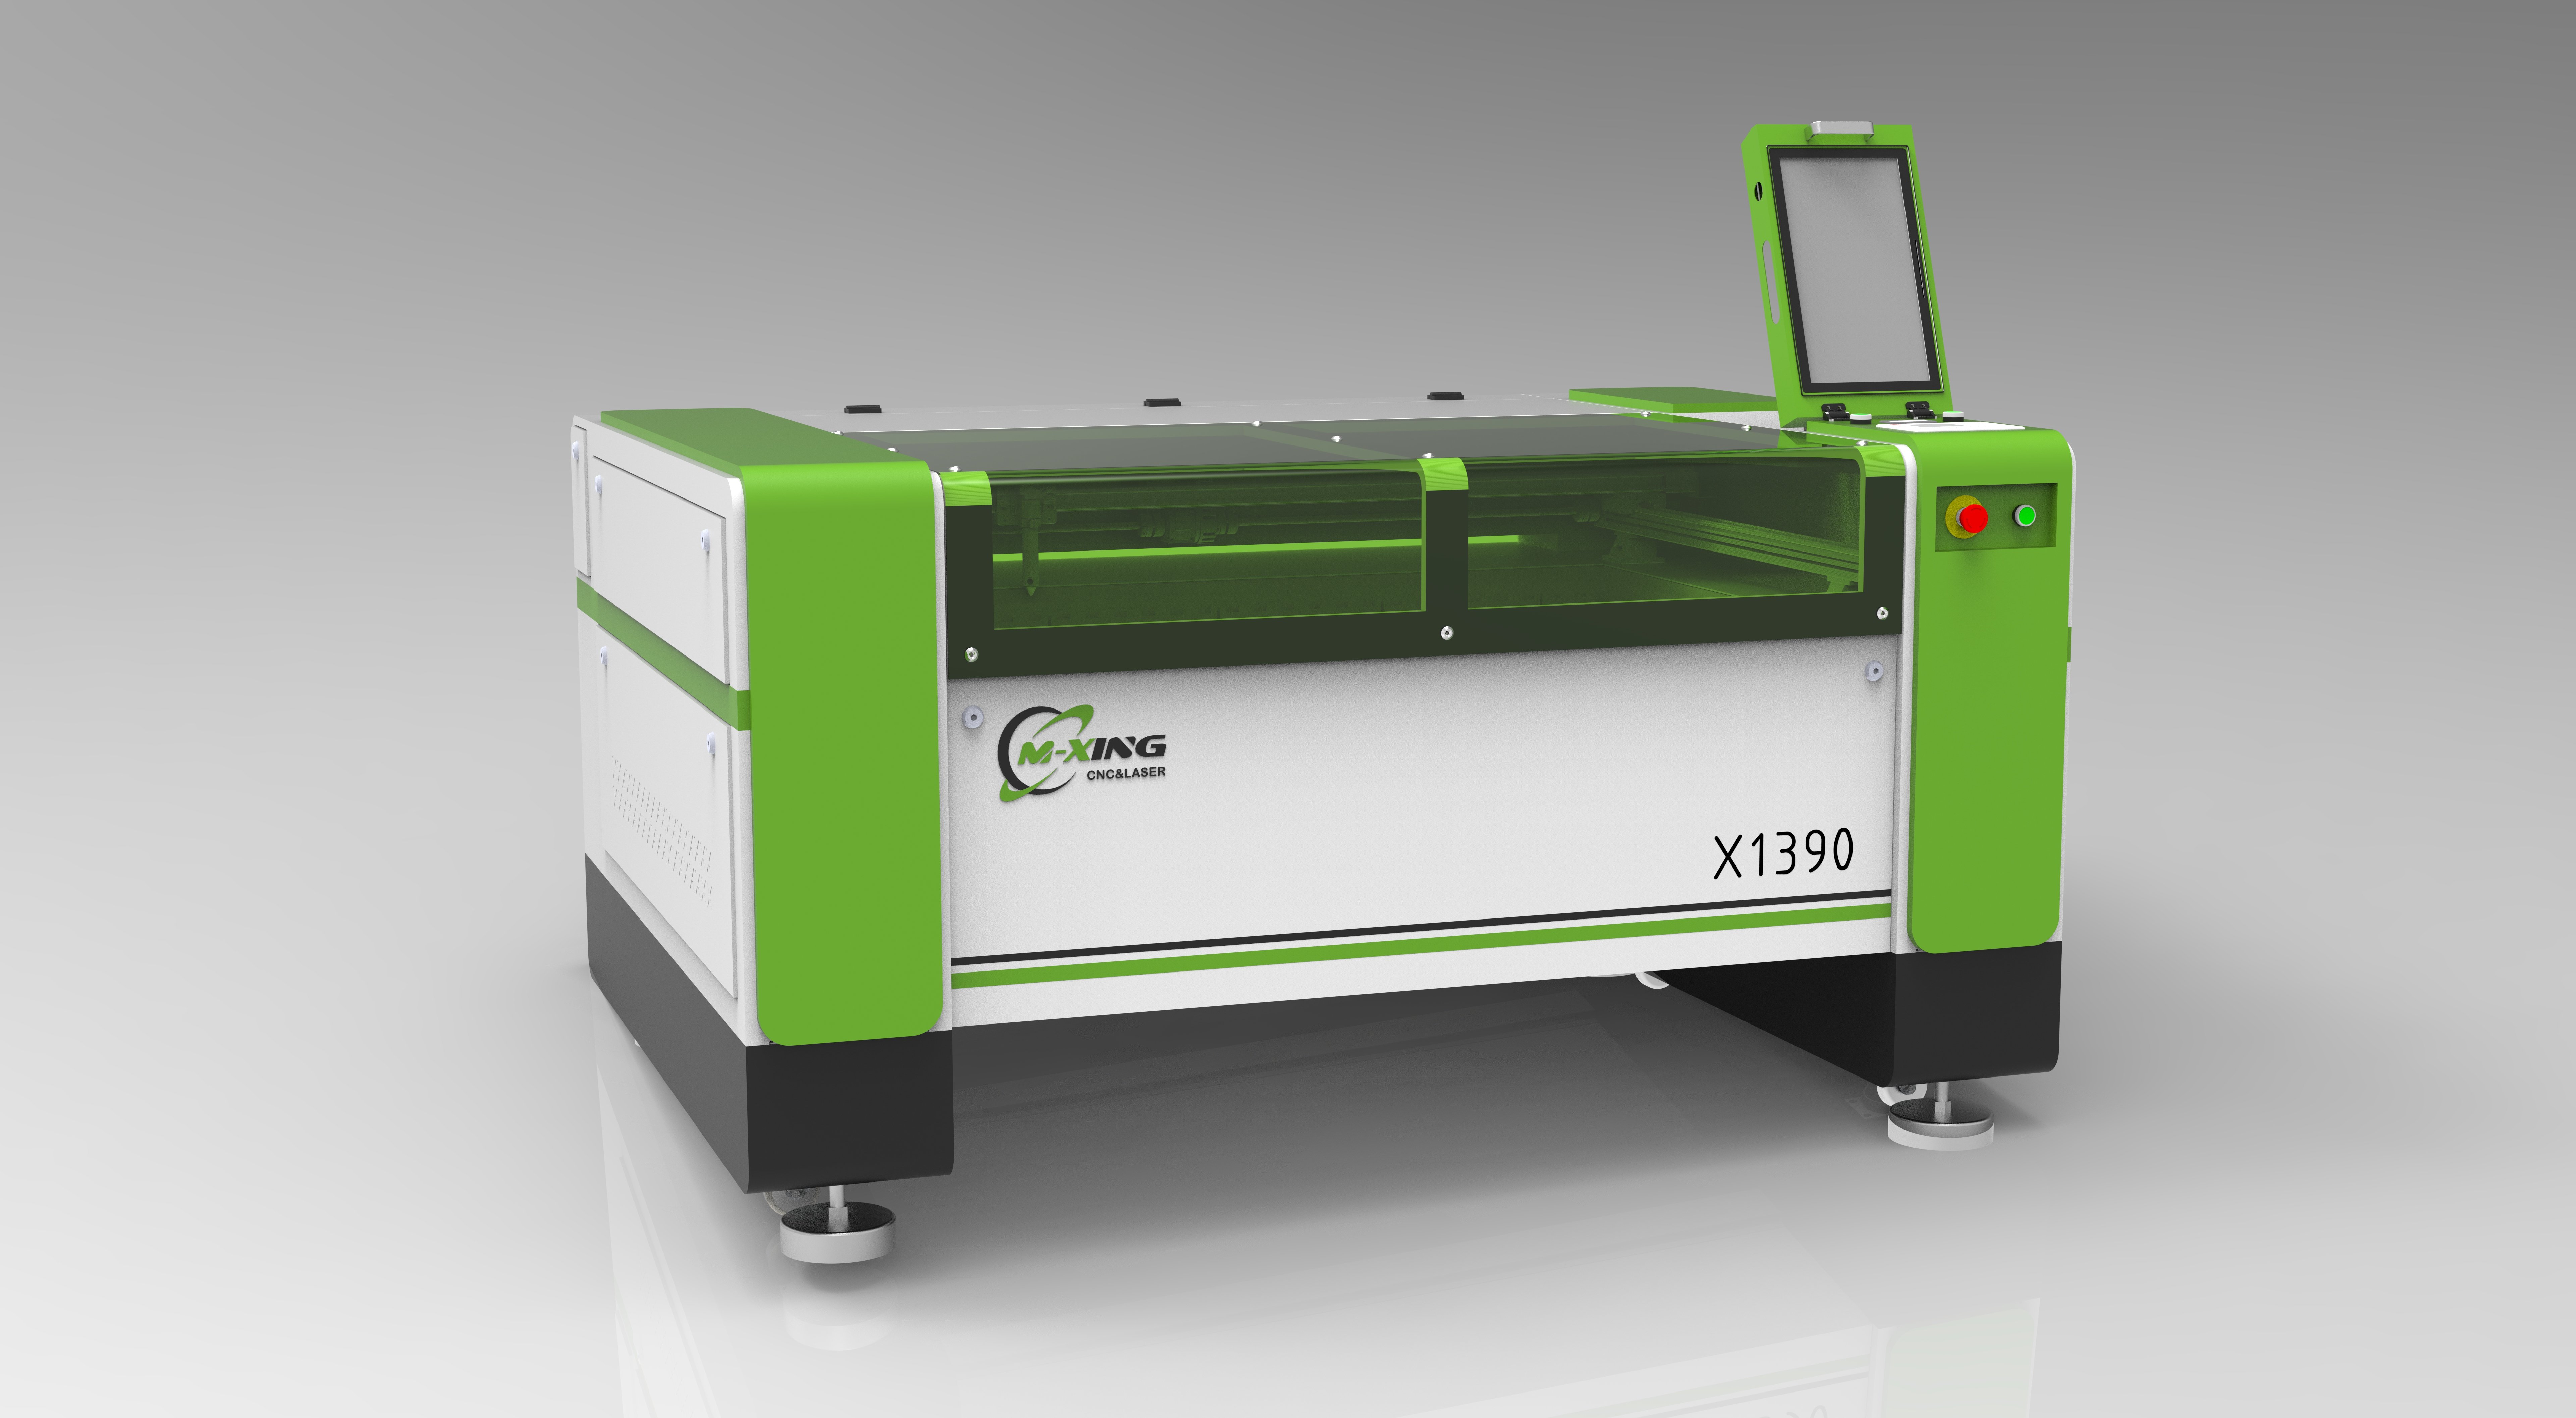
A névleges teljesítmény hasznos a kezdeti összehasonlításokhoz, de a kimeneti stabilitás nagyobb hatással van az élminőségre, a vágási egyenletességre és az ismételhető paraméterfejlesztésre.
Egy stabil CO2 lézerforrás hosszú gyártási ciklusok során is előrejelezhető energiaterhelést biztosít, csökkentve az első és az utolsó lemez közötti eltéréseket.
Ez különösen fontos a tiszta akrilvágásnál, ahol az energiaingadozás egyenetlen éleket, mikrotöréseket vagy helyi olvadást okozhat a vágási rés mentén.
A fafeldolgozás is gyorsan felfedi az instabil teljesítményt: az ingadozások látható változásokat eredményezhetnek a koromréteg mélységében, a gravírozás sötétségében és a vágási behatolásban a szálirányok mentén.
A bőr feldolgozása még szigorúbb teljesítményvezérlést igényel, mivel a természetes anyag vastagsága, nedvességtartalma, felületkezelései és a kikészítési módszerek már jelentős folyamatbeli változékonyságot okoznak.
Kérdezze meg a szállítókat, hogyan ellenőrzik a tényleges kimeneti teljesítményt, hogy a lézercsövet tesztelik-e szállítás előtt, és hogyan figyelik a kimeneti teljesítmény csökkenését.
Egy teljesítménymérő teszt, egy dokumentált gyári ellenőrzés és egyértelmű karbantartási ajánlások megbízhatóbb bizonyítékot szolgáltatnak, mint egy névleges wattérték a műszaki adatlapon.
A műszaki értékelőknek meg kell különböztetniük a csúcsteljesítményre vonatkozó állításokat a normál vágási és gravírozási körülmények között elérhető használható folyamatos teljesítménytől.
Sok vegyes anyagú alkalmazás esetében egy stabil 100 W-os rendszer termelékenyebb lehet, mint egy inkonzisztens, magasabb teljesítményű gép gyenge hűtéssel vagy alacsony minőségű optikával.
A sugárminőség befolyásolja a fókuszátmérőt, a vágásszélességet, az energiasűrűséget, a gravírozás részletességét, valamint a gép képességét, hogy egyenletesen vágjon különböző vastagságú anyagokon keresztül.
Egy jól fókuszált sugár keskeny vágásokat és tisztább részleteket eredményez, segítve a gyártókat a posztfeldolgozási igények csökkentésében – például táblák, díszítő termékek, csomagolás és bőráruk esetében.
Az akril esetében a sugárminőség támogatja a CO2 lézeres vágással kapcsolatos, csiszolt, lángozott széleket, különösen a öntött akril lapoknál.
Az extrudált akril másképpen reagálhat, mivel összetétele könnyebben olvadhat, ezért a felhasználóknak tesztelniük kell a képviselő anyagokat a berendezés végső kiválasztása előtt.
Az optikai minőség ugyanolyan fontos, mint a forrás minősége. A tükrök, fókuszáló lencsék, rögzítők és igazítási mechanizmusok stabilaknak kell maradniuk folyamatos üzemelési körülmények között.
Keressen könnyen hozzáférhető tükörbeállításokat, minőségi optikai alkatrészeket, merev rögzítő szerkezeteket és olyan karbantartási tervezést, amely lehetővé teszi a szakemberek számára az igazítás hatékony ellenőrzését.
Egy rosszul beállított optikai útvonal teljesítményt veszít, és inkonzisztens eredményeket ad, még akkor is, ha a gépnek magas teljesítményű CO2 lézercsöve van.
A lencse fókusztávolságának meg kell egyeznie a tervezett feladattal. Rövidebb fókusztávolság javítja a gravírozás részletességét, míg hosszabb fókusztávolság jobban támogatja a vastagabb anyagok vágását.
Egyes gyártási környezetekben előnyös az egymással felcserélhető lencsék használata, amelyek lehetővé teszik a munkások számára a fókuszgeometria optimalizálását finom gravírozáshoz, szokásos vágáshoz vagy mélyebb anyagbehatoláshoz.
A mechanikai pontosság akkor válik fontossá, ha egy feladat pontosan illeszkedő akryl alkatrészeket, bonyolult fa beillesztéseket, ismétlődő bőrmintákat vagy vágási kontúrokkal egyező gravírozott elemeket igényel.
Értékelje a lineáris vezetékeket, a hajtási rendszert, a motorokat, a szíj- vagy fogaskerék-kialakítást, a kapu merevségét és a vezérlő interpolációs teljesítményét egyetlen mozgási platformként.
Egy merev váz és egy sima vezetési rendszer csökkenti a rezgést a magas sebességnél, segítve a görbék, sarkok, betűk élességének és a kis belső vágási részletek megőrzését.
A sebességi adatokat kritikusan kell értékelni. A maximális utazási sebesség kevésbé lényeges, mint a stabil vágási pontosság azokon a sebességeken, amelyeket a valós gyártási feladatoknál használnak.
Kérjen mintafájlokat, amelyek finom betűzést, kis lyukakat, éles sarkokat, egymásba ágyazott alakzatokat és az egész munkaasztalon ismétlődő gravírozási mintákat tartalmaznak.
A gépasztal terve szintén befolyásolja a sokoldalúságot. Egy méhsejt-szerű alátét támogatja a kis darabok feldolgozását, míg egy késsel ellátott asztal csökkenti a hátsó visszaverődéseket és javítja az alsó oldali levegőáramlást.
Egy elülső és hátsó átvezető szerkezet értékes lehet túlméretes falemezek, hosszú akryl reklámtáblák vagy folyamatos anyagfeldolgozási munkafolyamatok esetén.
Bőr- és rugalmas anyagok esetén értékelje, hogy az asztal támogatja-e a tűrögzítők használatát, vákuumos rögzítési lehetőségeket vagy gyakorlatias regisztrációs módszereket ismételt elhelyezéshez.
A megbízható automatikus fókusz javíthatja a termelékenységet változó vastagságú feladatoknál, bár a manuális fókusz is elfogadható, ha a kezelők szigorú beállítási eljárásokat és szabványosított anyagokat használnak.
A levegőkezelést gyakran alábecsülik a gépválasztás során, pedig közvetlenül befolyásolja a lángolásokat, a széleken maradó maradékot, a füst eltávolítását, a lencsevédelmet és az üzemeltető biztonságát.
Erős, állítható levegősegédlet segít eltávolítani a párolgó anyagot a vágási résből, miközben csökkenti a fáj- és bőrből történő vágás során keletkező hosszabb ideig tartó láng kialakulásának esélyét.
Túl kevés levegő növelheti a megfeketedést és a füstlerakódást. Túl sok levegő feleslegesen lehűtheti egyes vágásokat, vagy zavarhatja a könnyű anyagokat a gravírozás során.
Az ideális gép szabályozható levegősegédletet biztosít, így az üzemeltetők erősebb légáramlatot használhatnak vágáshoz, és alacsonyabb légáramlatot érzékeny gravírozási feladatokhoz.
A kifúvó kapacitását rendszerként kell értékelni. A ventilátor, a csatornavezetés, a szűrési módszer, a helyiség elrendezése és a külső kifúvási követelmények mindegyike befolyásolja a teljesítményt.
Akrilgőzök, fahangok és bőrszagok nem maradhatnak a gép burkolata vagy a termelőhely belső terében a vágás befejezése után.
A bőr különleges figyelmet igényel, mert egyes műbőrök, bevonatos termékek vagy ismeretlen anyagok lézeres feldolgozásakor veszélyes gázokat bocsáthatnak ki.
Soha ne feltételezze, hogy egy anyag biztonságos a megjelenése alapján. A szállítóknak meg kell adniuk az anyag összetételére vonatkozó információkat, és a kezelőknek meg kell tiltaniuk a PVC-t tartalmazó anyagok CO₂-lézeres vágását.
A műszaki értékelőknek a szellőzési követelményeket a beszerzési körbe kell belefoglalniuk, ne pedig a szívóberendezést telepítés utáni opcionális kiegészítőként kezelniük.
A leghasznosabb gépdemó az Ön saját akril-, fa- és bőrmintái használatával történik, mert a lézer viselkedése erősen függ az anyag összetételétől és felületi minőségétől.
Az akril esetében mind a vágást, mind a gravírozást tesztelje. Ellenőrizze az él átlátszóságát, a vágási rést, a sarkok olvadását, a gravírozás kontrasztját, valamint azt, hogy a védőfólia befolyásolja-e az eredményt.
Teszteljen több különböző vastagságot, amelyek megfelelnek a tényleges igényeknek – például vékony kijelzőpanelek, szokásos táblabejáratokhoz használt anyagok és vastagabb, gyártott alkatrészek, amelyeknél fontos a tiszta vágott él minősége.
A fára vonatkozóan tüntesse fel a rétegelt lemezt, a MDF-et, a tömör fát, a fóliázott felületű paneleket, valamint bármely bevonattal vagy ragasztóval ellátott terméket, amelyet gyártási folyamata során használ.
A fa termékek nagyon eltérőek lehetnek gyanta-tartalmukban, ragasztó-kémiájukban, nedvességtartalmukban, szálirányukban és sűrűségükben – mindezek befolyásolják a megégetés és a vágás minőségét.
Vizsgálja meg a vágás után a munkadarab elülső és hátsó felületét. Egy jó teszt feltárja, hogy a maszkolás, a levegősegítő rendszer, a fókuszbeállítás vagy az asztal kiválasztása csökkenti-e a füstfoltokat.
A bőrnél különítsen meg valódi bőrt és műanyagból készült anyagokat. Ellenőrizze a vágott szél színét, szagát, deformációját, a gravírozás élességét, valamint a hő hatását a felületi bevonatokra.
A természetes bőr gyakran jobban reagál alacsonyabb teljesítményű, magasabb sebességű feldolgozásra, míg a vastag, növényi alapú cserzett bőr más beállításokat igényelhet, mint a puha ruházati bőr.
Kérjen egy paramétermátrixot egyetlen bemutató eredmény helyett. A mátrixnak tartalmaznia kell az energia, a sebesség, a frekvencia, a fókusz, a levegősegítés és az anyagvastagság értékeit.
Ezek az adatok a szabályozott folyamatkönyvtár alapját képezik, így gyorsabb beállítás lehetséges, amikor a gyártási csapatok ismételnek feladatokat vagy új munkatársakat vonnak be.
Egy hatékony CO2 lézeres gép vezérlőszoftverrel rendelkezzen, amely importálja a gyakori tervezési fájlokat, támogatja a rétegalapú paramétereket, és megbízhatóan pozicionálja a feladatokat a vágás előtt.
A műszaki értékelők számára hasznos funkciók például a kamerás pozicionálás, a vörös fényes előnézet, az origó-kezelés, a forgó tartozék támogatása és a gyakran ismétlődő feladatokhoz tárolt paraméterek.
A rétegalapú vezérlés különösen értékes, mert egyetlen fájl esetében is szükség lehet maratásra, horpadásjelölésre, felületi jelölésre és átvágásra különböző beállításokkal.
Ellenőrizze, hogy a vezérlő támogatja-e az építészeti és tervezési csapatok által használt formátumokat, ideértve a DXF-, AI-, SVG-, PDF- és raszterkép-fájlokat.
A biztonsági követelményeknek teljesen zárt munkaterületet, egymással összekapcsolt ajtókat, vészhelyzeti leállítási lehetőséget, védő megfigyelő ablakokat, figyelmeztető címkéket és megbízható földelést kell tartalmazniuk.
Sok CO2 lézerrendszer esetében a vízhűtés is elengedhetetlen. Erősítse meg a hűtőkapacitást, a hőmérséklet-szabályozás módját, a riasztófunkciókat és a javasolt hűtőfolyadék-karbantartási ütemtervet.
Egy alulműködő hűtőrendszer lerövidíti a cső élettartamát és kimeneti instabilitást okoz, különösen meleg környezetben vagy hosszabb napi termelési műszakok során.
Értékelje a szállító dokumentációját, pótalkatrészek elérhetőségét, távoli hibaelhárítási folyamatát, telepítési támogatását és szükség esetén az OEM konfiguráció biztosításának képességét.
Gyártó vagy nagykereskedelmi vevő számára a támogatás minősége befolyásolja a teljes tulajdonosi költséget, mivel a leállás gyakran többe kerül, mint két gép árában rejlő különbség.
Kezdje a legnagyobb lemez méretének, a legvastagabb szokásos anyagnak, a legkisebb elem méretének, az elvárt napi üzemidőnek és a céltermelési mennyiségnek a meghatározásával.
Ezután azonosítsa, melyik folyamat a legigényesebb: csiszolt akrílszegélyek, alacsony égési nyomot hagyó fa vágása, részletes gravírozás vagy minimális torzulást okozó, szabályozott bőrfeldolgozás.
Válassza ki a gép teljesítményét ennek az igényes alkalmazásnak megfelelően, miközben ellenőrizze, hogy az alacsonyabb energiájú beállítások továbbra is pontosan szabályozhatók maradnak-e vékonyabb és érzékenyebb anyagok esetén.
Hasonlítsa össze a bemutatókat azonos fájlok és anyagok használatával. A beszállítók mintái hasznosak, de nem helyettesíthetik a dokumentált, egymás melletti folyamatértékelést.
Tekintse át a szállított konfigurációs részleteket, ideértve a lézercső márkáját, a vezérlő típusát, a lencseopciókat, a hűtőmodellt, a szellőzőberendezést, az asztal szerkezetét és a mellékelt kiegészítőket.
Kérdezze meg, mely alkatrészek fogyóeszközök, milyen időközönként kell őket cserélni, és elérhetők-e kritikus karbantartási alkatrészek helyi vagy gyári raktárból.
Számítsa ki a termelékenységet a ciklusidő, a betöltési idő, a tisztítási idő, a beállítási idő és az előre látható selejtarány alapján, ne csak a főbb vágási sebességre támaszkodva.
Végül értékelje, hogy a szállító érti-e az Ön alkalmazását. Egy megbízható partner nyíltan megbeszéli az anyagok kockázatait, a szellőzést, a paraméterek tesztelését és a folyamat korlátait.
Melyik lézeres vágógép a legalkalmasabb akrilra, fára és bőrre? A legtöbb professzionális alkalmazásban a válasz egy megfelelően konfigurált CO2 lézeres vágórendszer.
A legerősebb választás nem feltétlenül a legmagasabb teljesítményű modell. Az a gép a legjobb, amely stabil kimenetet, fókuszált lézersugarat, pontos mozgást és szabályozott levegőáramlást biztosít.
Ezenkívül illeszkednie kell a használt anyag vastagságtartományához, a termék méreteihez, a gyártási mennyiséghez, a biztonsági kötelezettségekhez és a karbantartási képességekhez anélkül, hogy nap mint nap kompromisszumokra kényszerítené a működést.
A vásárlás előtt ellenőrizze a teljesítményt jellemző anyagokkal és gyártási stílusú fájlokkal. Ez az értékelés többet mutat a hosszú távú alkalmasságról, mint bármely általános műszaki adat.
Amikor ezeket a tényezőket együttesen értékelik, a műszaki szakértők olyan CO2 lézeres gravírozó- és vágógépet választhatnak, amely tiszta akrílfelületeket, pontos fafelületeket és ellenőrzött bőrfelületeket eredményez.
 Friss hírek
2026-02-05
2026-02-03
2025-12-01

A Mingxing Laser egy vezető, Kínában székhelyezett lézergép-gyártó cég, amely CO2 lézeres vágógépeket, szálas lézeres vágógépeket, CNC marógépeket, lézeres hegesztőgépeket és jelölőberendezéseket kínál. Rendelkezésre állnak OEM/ODM egyedi megoldások. Kérjen árajánlatot még ma!
- Cég székhelye: 1303. szoba, 4. épület, UnitedFortune Plaza, Magas technológiájú Zóna, Jinan város, Shandong tartomány, Kína
- Gyártóüzem: Kína, Shandong tartomány, Jinan város, Jiyang kerület, Jibei utca 18. szám
© A szerzői jog 2026 Century Mingxing (Jinan) Intelligens Technológiai Kft.-t illeti. Minden jog fenntartva. ADATVÉDELMI IRÁNYELVEK

 EN