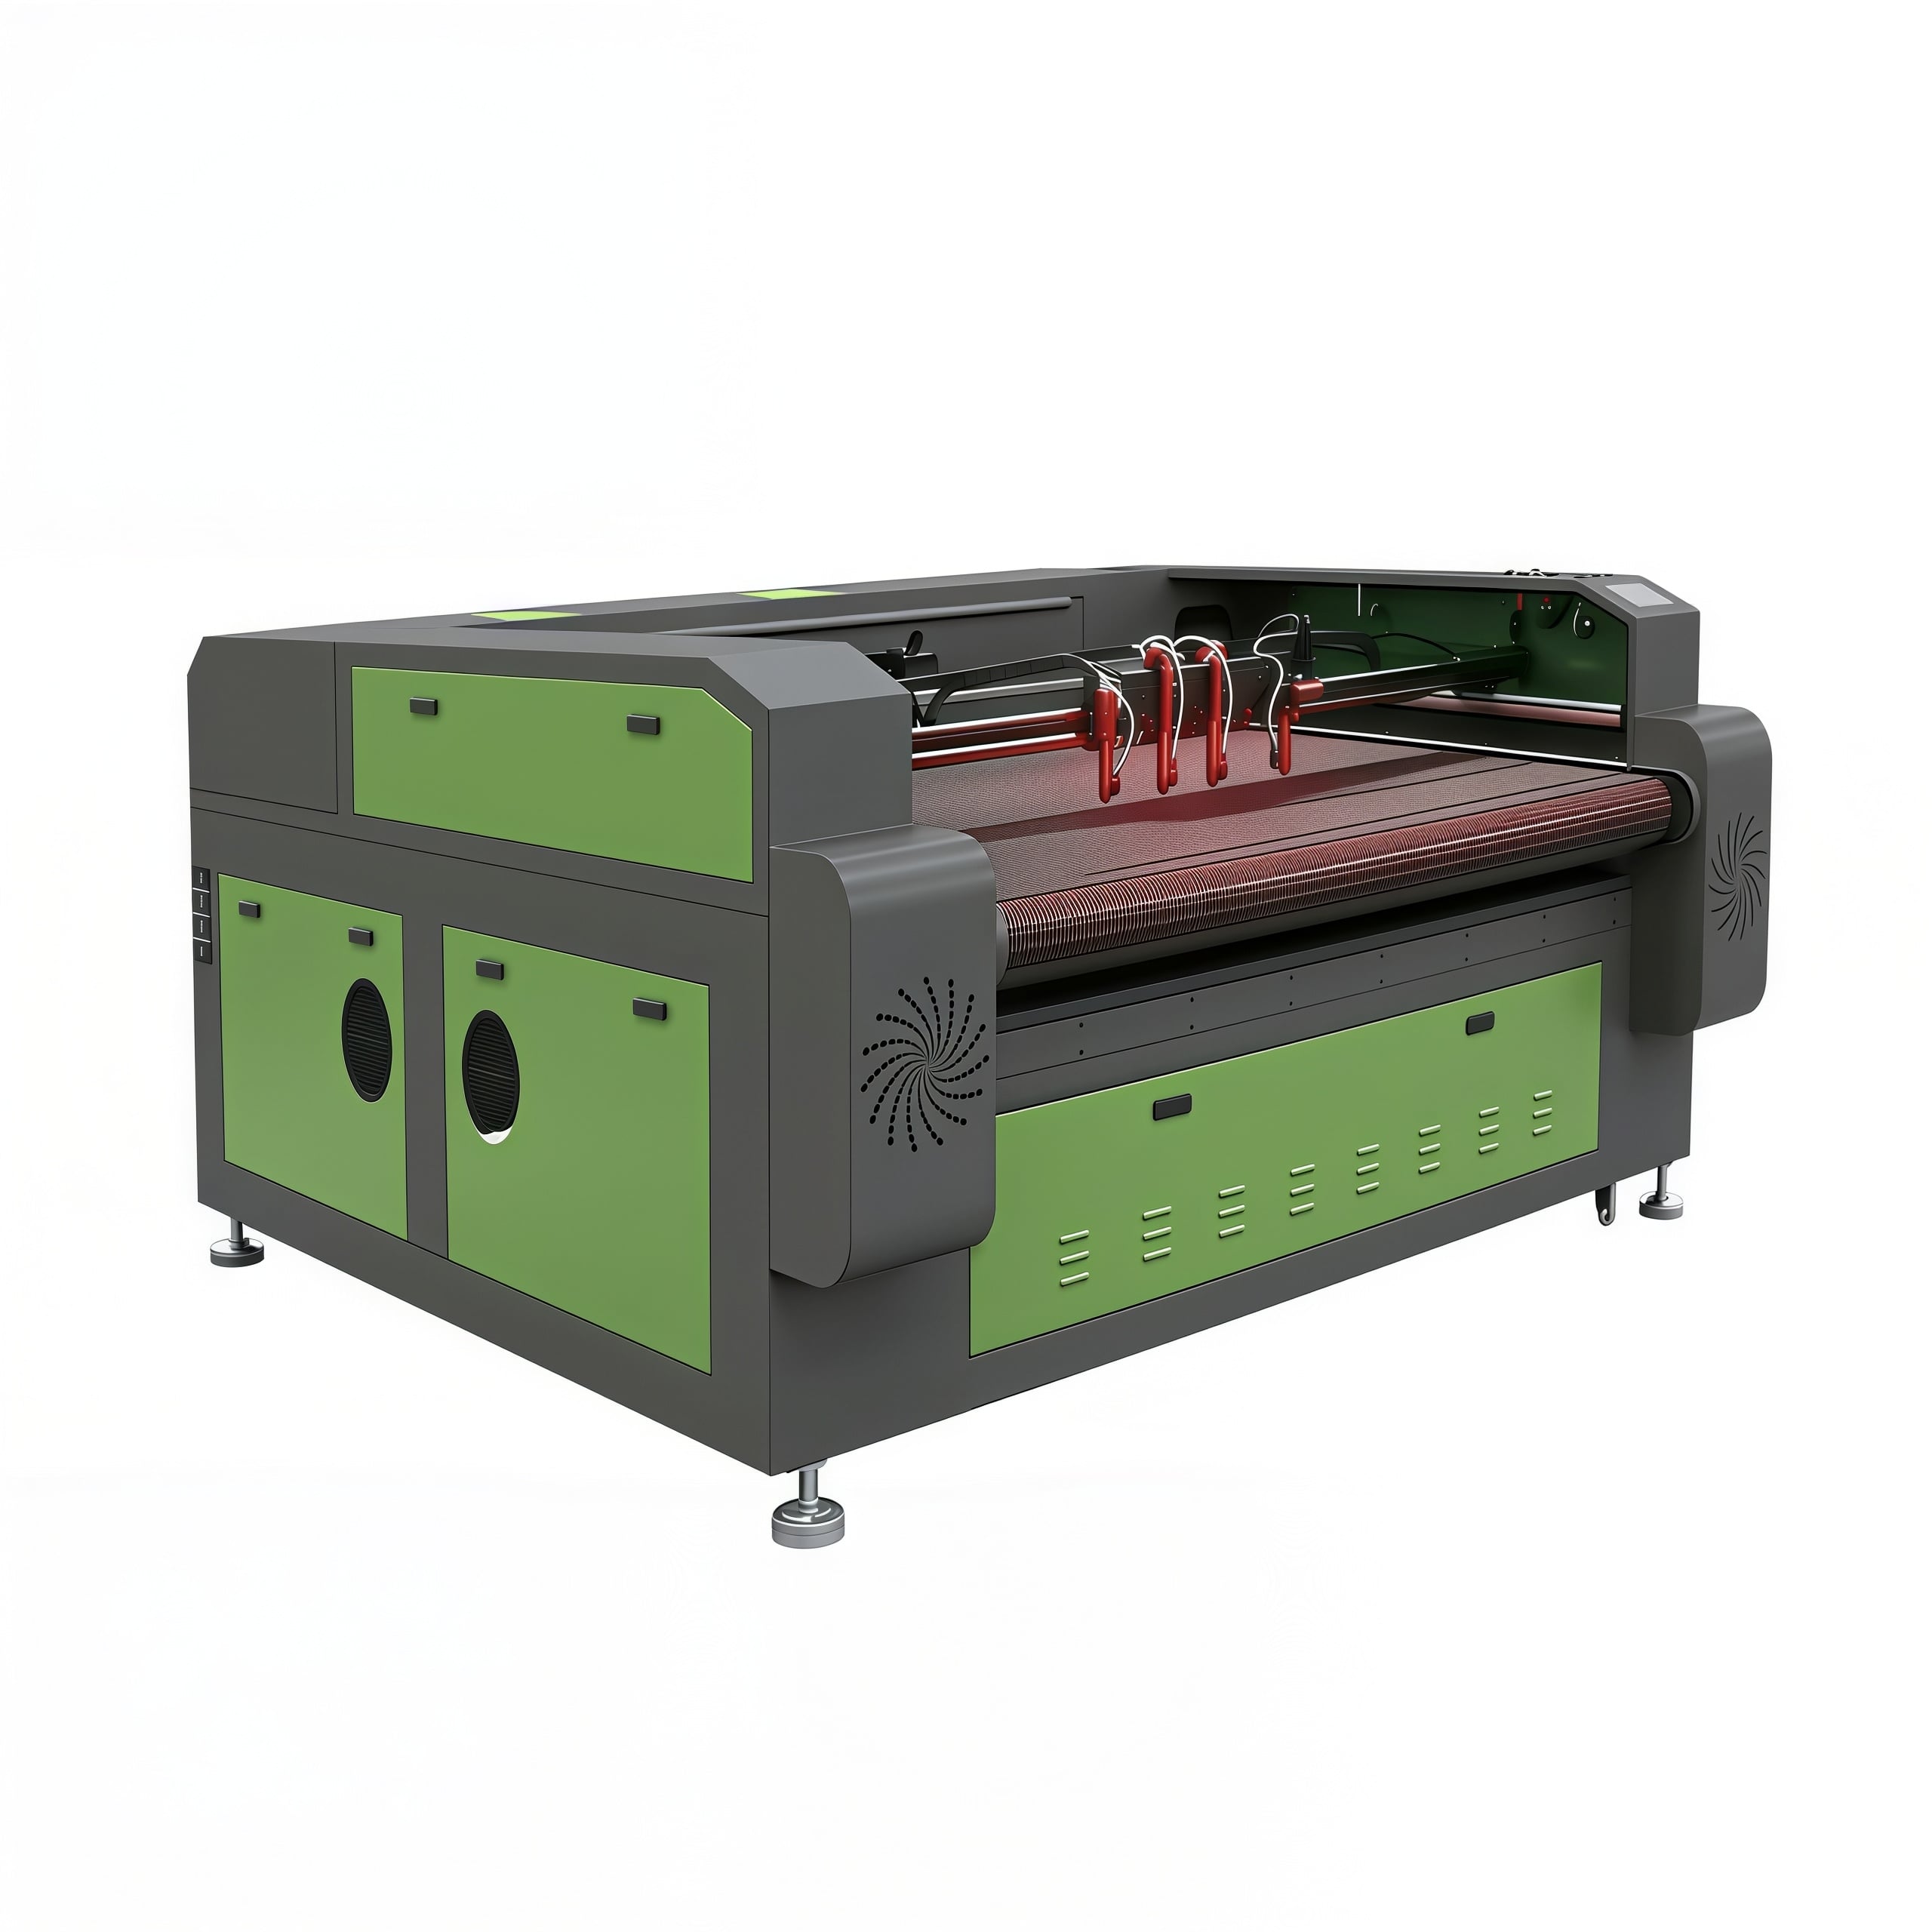
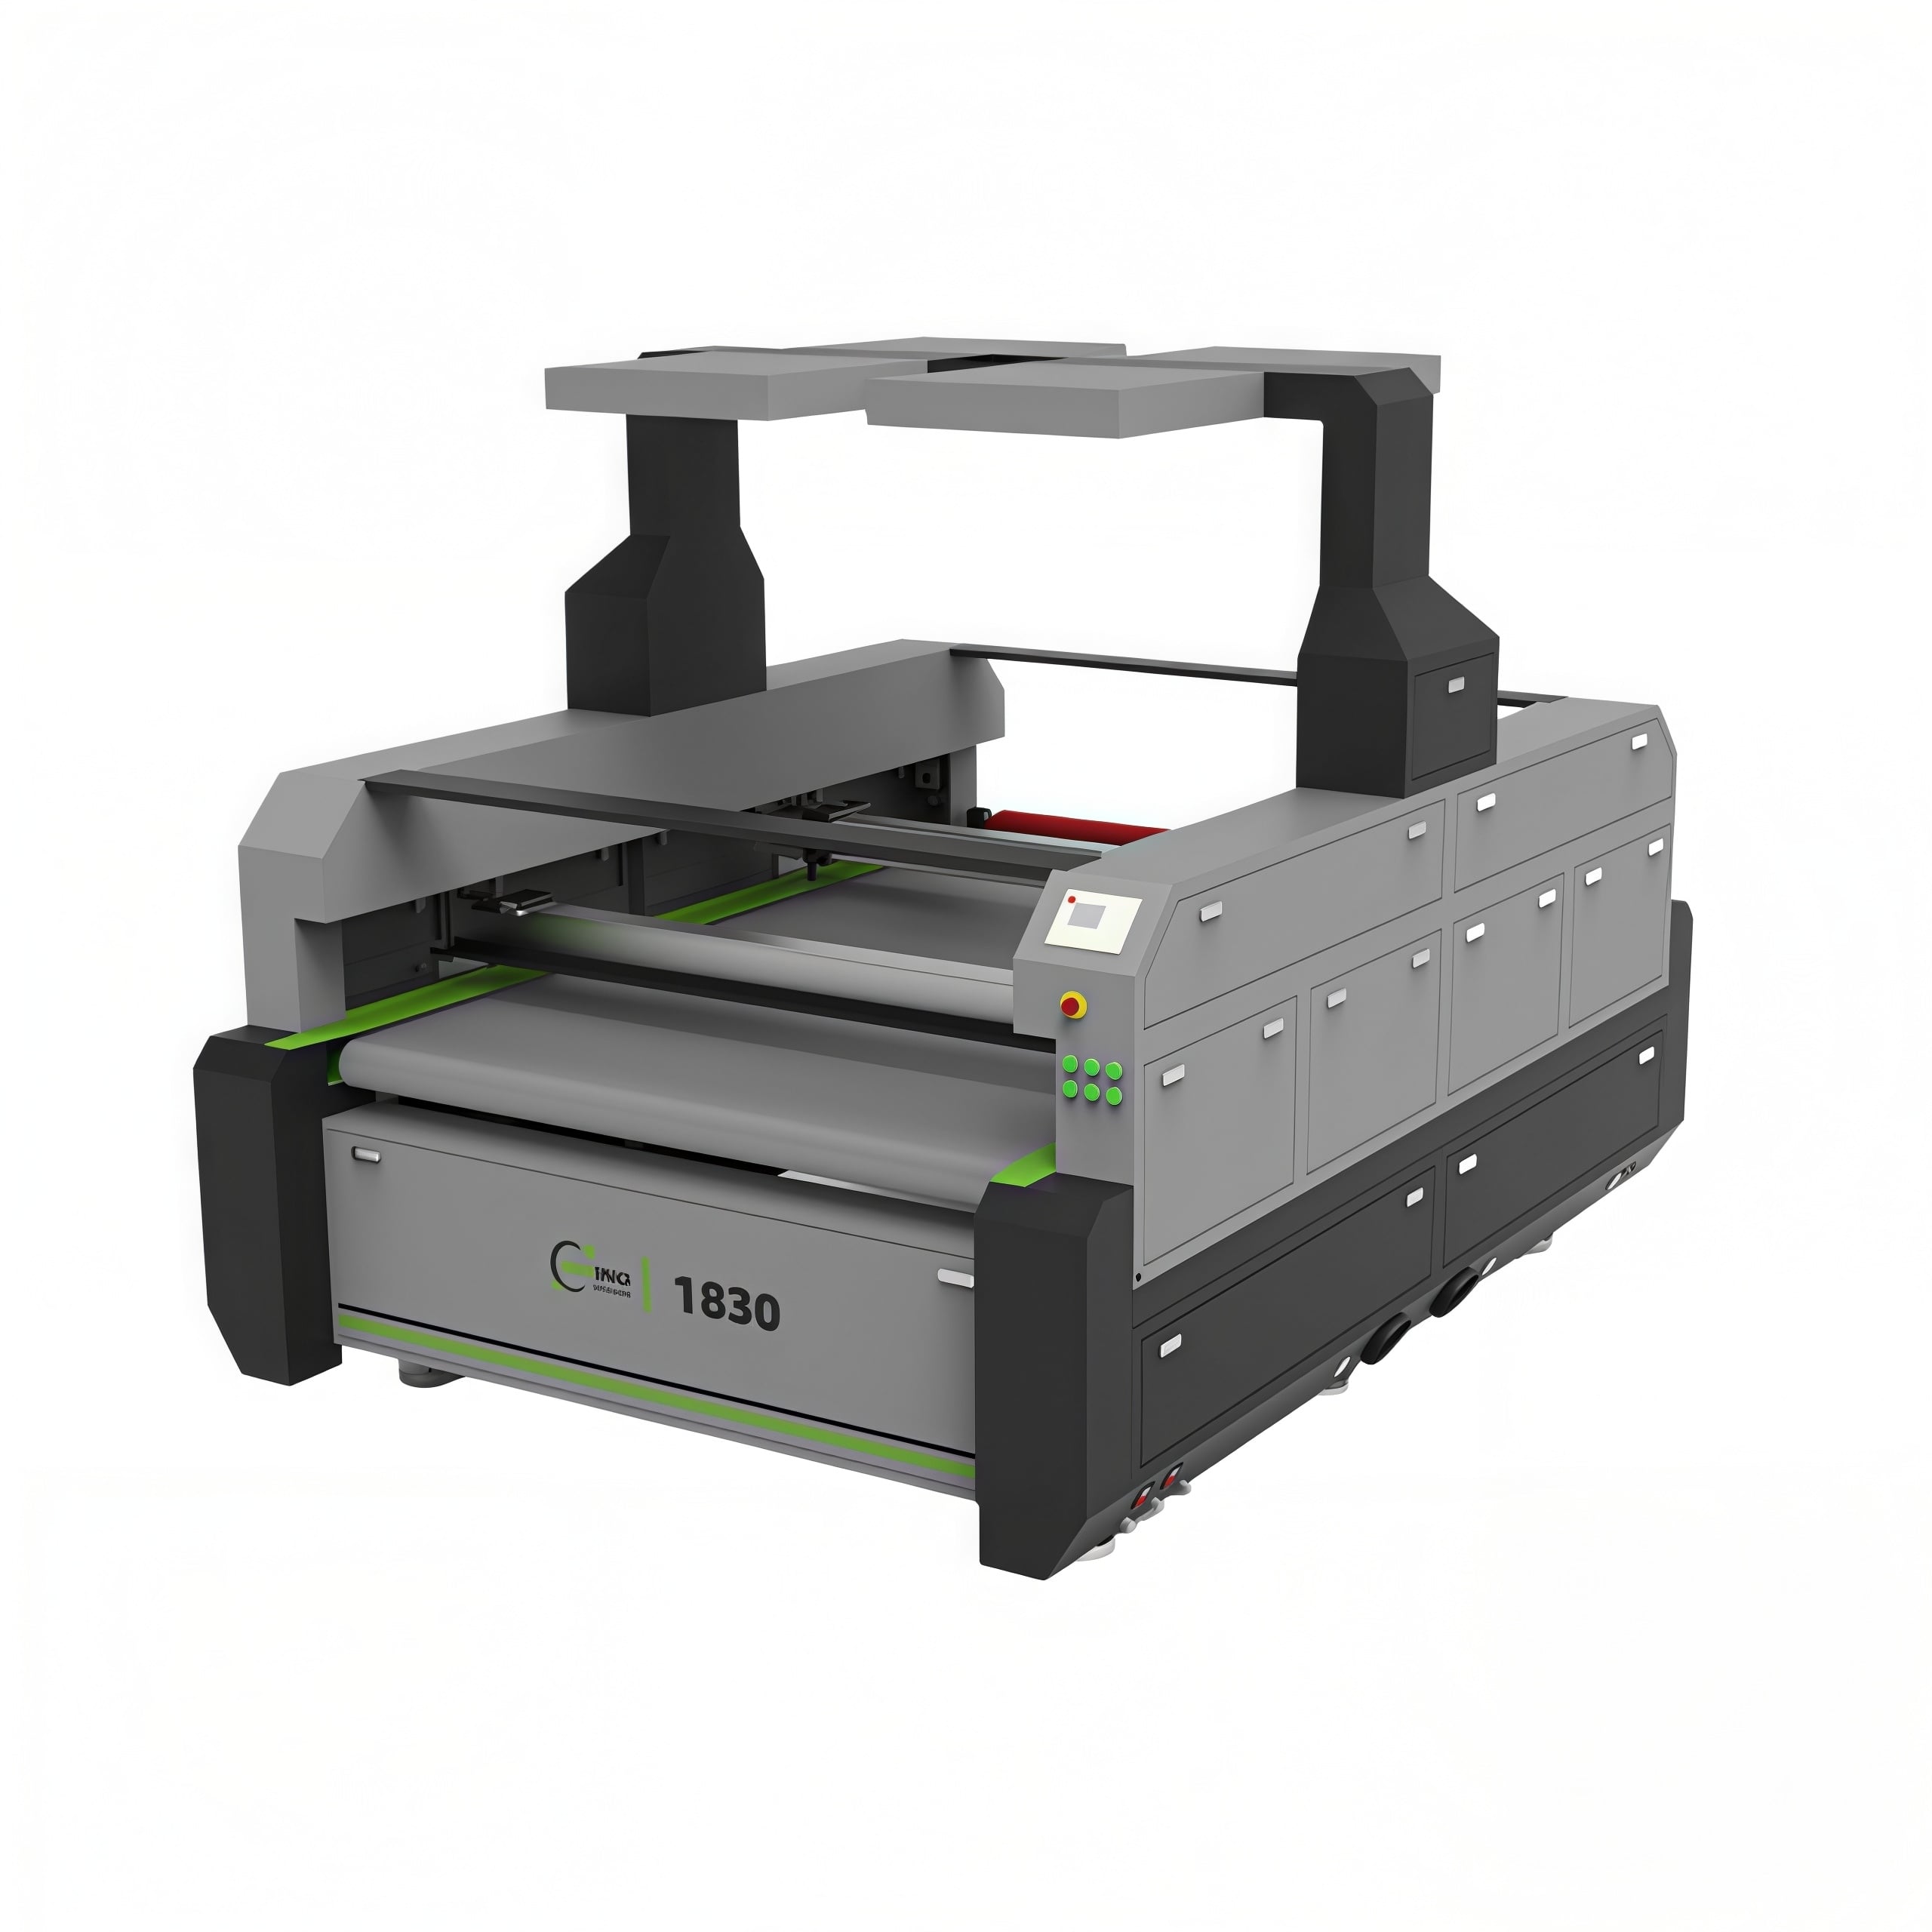
Jaký laserový řezací stroj je nejvhodnější pro akryl, dřevo a kůži? Pro technické hodnotitele je dobře zkonstruovaný CO2 laserový řezací systém obvykle nejvýkonnější univerzální volbou.
Výkon však není určen pouze výkonem (v watrech). Kvalita svazku, optické nastavení, řízení pohybu, výkon odsávání a manipulace s materiálem rozhodují o tom, zda budou výsledky v průběhu výroby stále konzistentní.
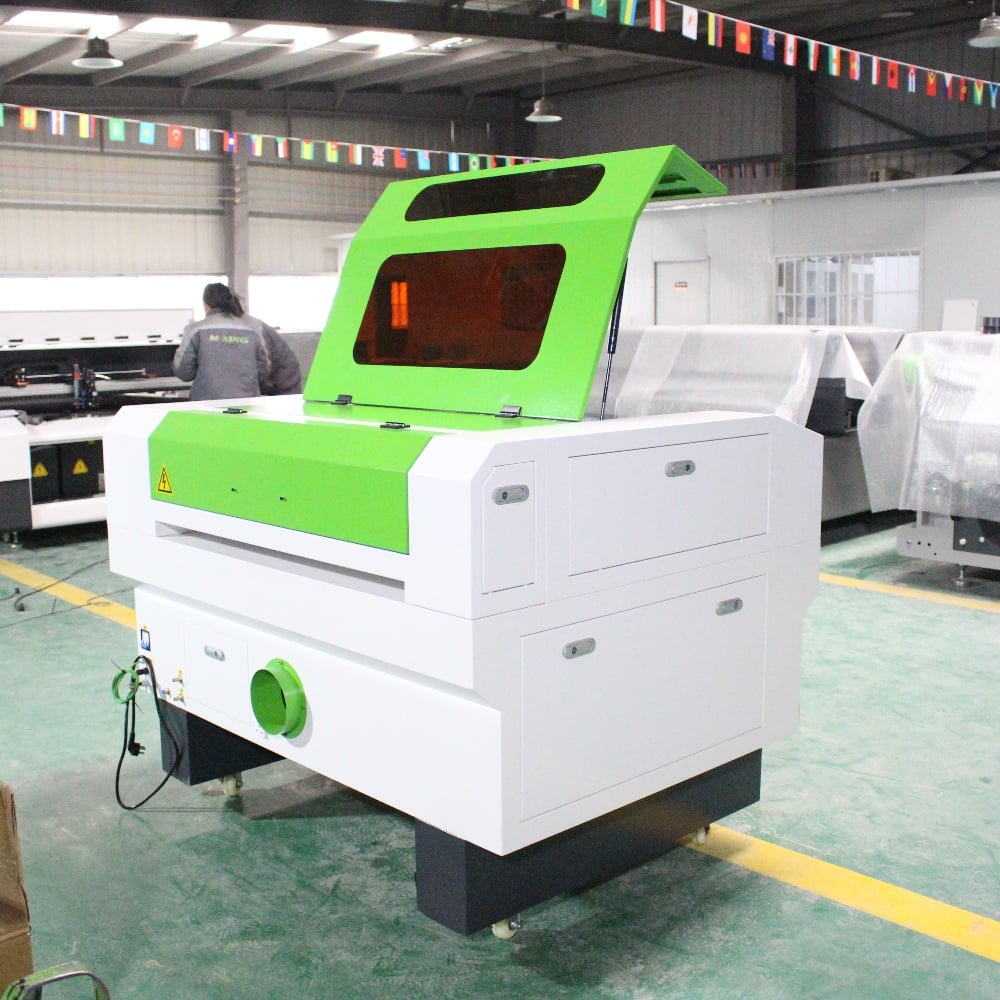
Pro akryl, dřevo a kůži nabízí CO2 laserový řezací stroj vlastnosti absorpce vlnové délky potřebné pro účinné řezání, gravírování, značení a povrchové dokončování.
Jeho vlnová délka 10,6 mikrometru je organickými materiály i akrylovými deskami efektivně absorbována, čímž vznikají čistější řezy než u vláknových laserů v těchto běžných aplikacích výroby.
Vláknový laser se vyznačuje vynikajícími výsledky při zpracování mnoha kovů, avšak není upřednostňovaným univerzálním strojem pro zpracování akrylu, dřeva a kůže.
Technické týmy by proto měly vyhodnotit zařízení pro řezání CO2 laserem jako kompletní systém, nikoli pouze výběrem trubice na základě uvedeného výstupního výkonu.
Nejlepší laserový řezač kombinuje stabilní optický výkon, přesné pohonné komponenty, spolehlivé chlazení, účinnou extrakci a software, který podporuje opakovatelné výrobní nastavení.
Pro práci s různými materiály je zařízení s výkonem CO2 laseru v rozmezí 80 W až 150 W často praktickým výchozím bodem pro profesionální dílny a průmyslové uživatele.
Systémy s nižším výkonem dokážou rytí efektivně provádět, avšak mohou omezovat rychlost řezání, omezení tloušťky zpracovávaných materiálů a vytvářet úzká technologická okna pro práci ve větším objemu.
Vyšší výkon může zvýšit výkonovou kapacitu, avšak nadměrný výkon může vést k širším řezným šířkám (kerf), větším tepelně ovlivněným zónám a sníženému řízení při řezání tenké kůže nebo jemného rytí.
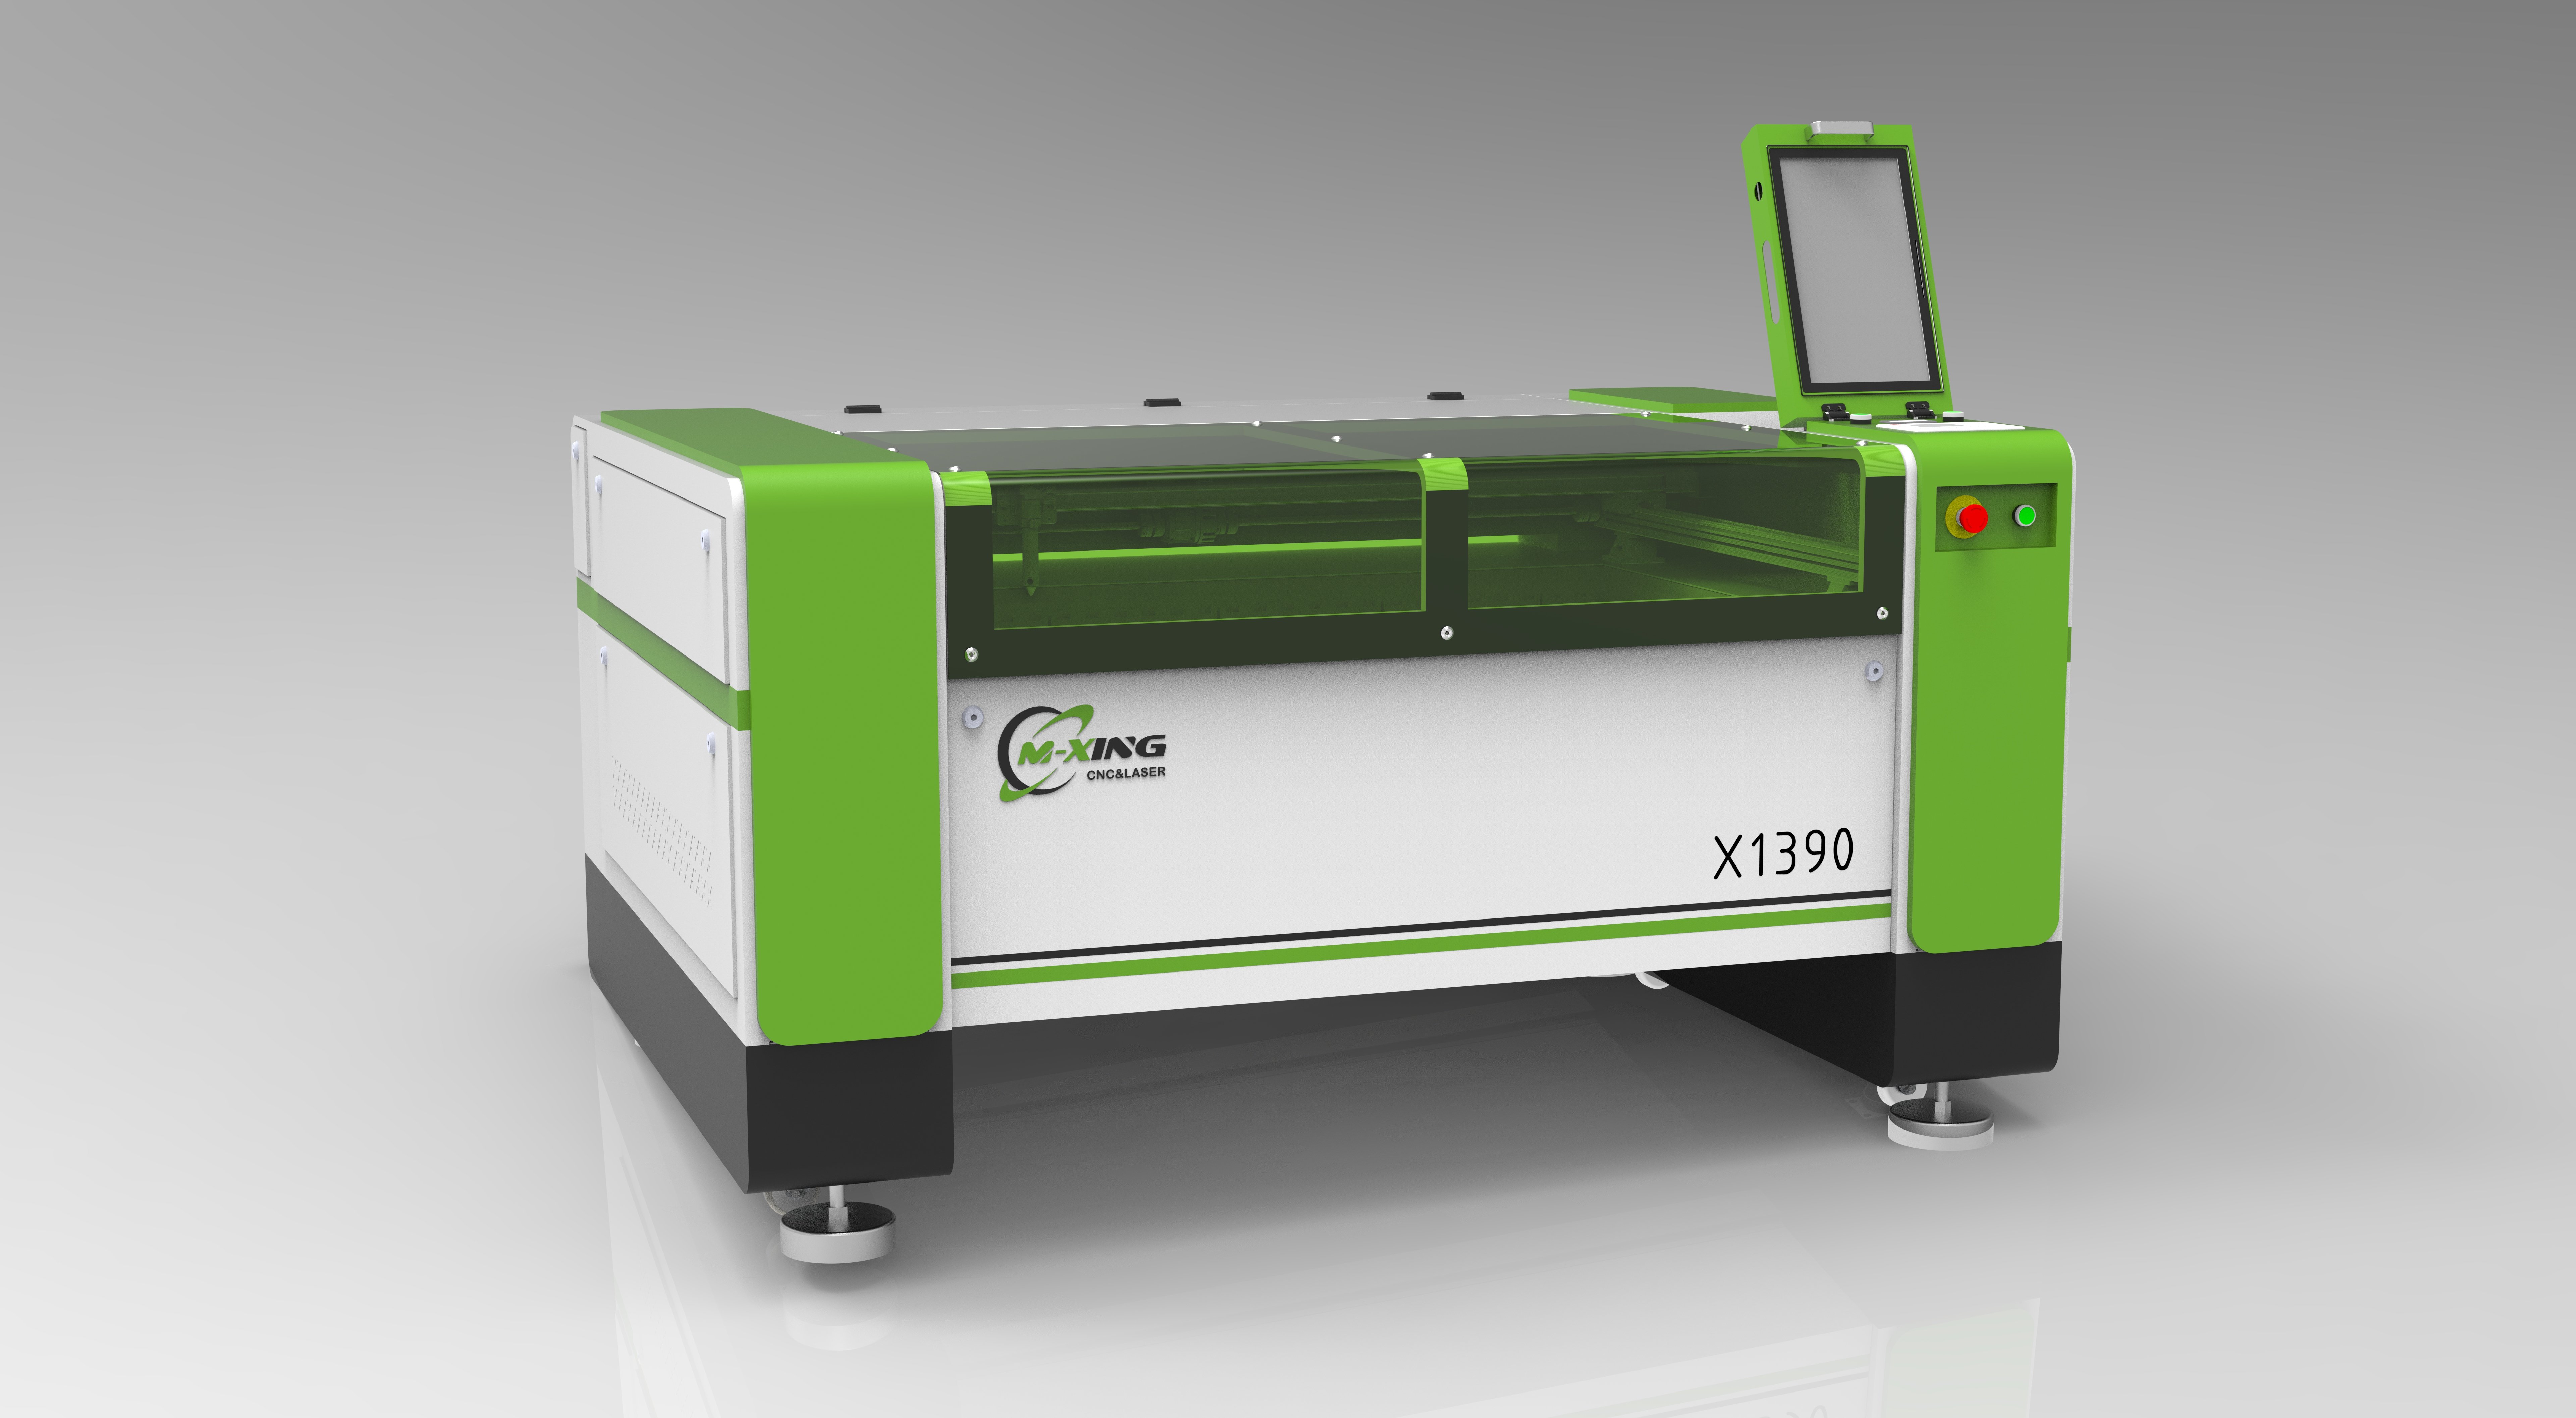
Jmenovitý výkon je užitečný pro počáteční srovnání, ale stabilita výstupu má větší vliv na kvalitu řezu, konzistenci řezu a opakovatelný vývoj parametrů.
Stabilní CO2 laserový zdroj udržuje předvídatelné dodávání energie během dlouhých výrobních cyklů, čímž snižuje rozdíly mezi prvním a posledním plechem.
To je zvláště důležité při řezání průhledného akrylu, kde nekonzistentní energie může zanechat nerovné okraje, mikropraskliny nebo lokální tavení podél řezné šířky.
Zpracování dřeva také rychle odhalí nestabilní výkon. Odchylky mohou způsobit viditelné změny hloubky uhlíkové vrstvy, intenzity gravírování a proniknutí řezu napříč strukturou dřevního vlákna.
Kožené materiály vyžadují ještě přesnější regulaci, protože přirozená tloušťka materiálu, obsah vlhkosti, povrchové úpravy a metody tanování již zavádějí významné technologické odchylky.
Zeptejte se dodavatelů, jak ověřují skutečný výstupní výkon, zda je jejich laserová trubice testována před expedicí a jak je sledováno snižování výstupního výkonu.
Test měřiče výkonu, dokumentovaná tovární kontrola a jasné doporučení údržby poskytují silnější důkaz než pouhá nominální hodnota výkonu uvedená v technické specifikaci.
Techničtí hodnotitelé by měli také rozlišovat mezi tvrzeními o špičkovém výkonu a skutečným trvalým výstupem při běžných podmínkách řezání a gravírování.
U mnoha aplikací s různými materiály může být stabilní systém o výkonu 100 W produktivnější než stroj s vyšším výkonem, ale s neustálými výkyvy způsobenými nedostatečným chlazením nebo špatnou optikou.
Kvalita svazku ovlivňuje průměr ohniska, šířku řezu, hustotu energie, detail gravírování a schopnost stroje konzistentně řezat materiály různé tloušťky.
Dobře zaostřený svazek vytváří úzké řezy a čistější detaily, čímž pomáhá výrobcům snižovat nároky na následnou úpravu výrobků, jako jsou cedule, dekorativní předměty, obaly a kožené výrobky.
U akrylu kvalita svazku umožňuje hladký, plamenem upravený okraj typický pro řezání CO2 laserem, zejména u litých akrylových desek.
Extrudovaný akryl se může chovat jinak, protože se jeho složení snáze taví; proto by posuzující měli před konečným výběrem zařízení otestovat reprezentativní materiály.
Optická kvalita je stejně důležitá jako kvalita zdroje. Zrcadla, fokuzující čočky, držáky a mechanismy pro nastavení polohy musí zůstat stabilní za podmínek nepřetržitého provozu.
Hledejte snadno přístupné nastavení zrcadel, kvalitní optické komponenty, tuhé montážní konstrukce a údržbový design umožňující technikům efektivně kontrolovat nastavení.
Špatně nastavená optická dráha ztrácí výkon a dává nekonzistentní výsledky, i když má stroj vysoce hodnocenou CO2 laserovou trubici.
Ohnisková vzdálenost čočky by měla odpovídat zamýšlenému použití. Kratší ohniskové vzdálenosti zlepšují detail gravírování, zatímco delší ohniskové vzdálenosti lépe podporují řezání tlustších materiálů.
Některá výrobní prostředí profitují z vyměnitelných čoček, které umožňují operátorům optimalizovat geometrii ohniskové vzdálenosti pro jemné gravírování, standardní řezání nebo hlubší průnik do materiálu.
Mechanická přesnost je důležitá, pokud práce vyžaduje akrylové díly s těsnou pasovací tolerancí, složité dřevěné intarzie, opakované vzory na kůži nebo gravírované prvky zarovnané s obrysem řezu.
Hodnoťte lineární vedení, pohonné systémy, motory, konstrukci řemenů nebo ozubených tyčí, tuhost nosného ramene a výkon interpolace řídícího systému jako jeden integrovaný pohybový systém.
Tuhý rám a hladký vedení snižují vibrace při vysoké rychlosti, čímž pomáhají udržet přesnost křivek, rohů, čitelnost písma a malých vnitřních řezných prvků.
Rychlostní specifikace je třeba posuzovat kriticky. Maximální rychlost posuvu je méně relevantní než stabilní řezná přesnost při rychlostech používaných v reálných výrobních úkolech.
Požádejte o ukázkové soubory, které obsahují jemné písmo, malé otvory, ostré rohy, vnořené tvary a opakující se ryté vzory po celé pracovní ploše.
Konstrukce strojního stolu také ovlivňuje univerzálnost použití. Včelí plástev umožňuje zpracování malých dílů, zatímco stůl s nožovými hranami snižuje odrazy zezadu a zlepšuje průtok vzduchu pod obrobkem.
Konstrukce se vstupem a výstupem zepředu i zezadu může být užitečná při zpracování příliš velkých dřevěných desek, dlouhých akrylových tabulí nebo při nepřetržitém zpracování materiálů.
U kůže a pružných materiálů zvažte, zda stůl podporuje kolíkové upínací prvky, vakuum nebo praktické metody polohování pro opakované umístění.
Spolehlivé automatické zaostření může zvýšit výkon při úkolech s proměnnou tloušťkou, i když manuální zaostření je stále přijatelné, pokud operátoři dodržují pečlivé postupy nastavení a standardizované materiály.
Řízení proudění vzduchu je při výběru stroje často podceňováno, přesto přímo ovlivňuje vznik plamenů, zbytky na okraji řezu, odvádění kouře, ochranu čočky a bezpečnost obsluhy.
Silný a nastavitelný přívod vzduchu pomáhá odstraňovat odpařený materiál ze štěrbiny a současně snižuje riziko trvalého hoření při řezání dřeva a kůže.
Nedostatečné množství vzduchu může zvýšit uhlíkování a usazování kouře; nadměrné množství vzduchu naopak může některé řezy zbytečně ochladit nebo rušit lehké materiály během gravírování.
Ideální stroj poskytuje řiditelný přívod vzduchu, což umožňuje obsluze použít silnější proud vzduchu pro řezání a nižší proud pro citlivé aplikace gravírování.
Výkon odvádění kouře je třeba posuzovat jako celek systému. Výkon ventilátoru, uspořádání potrubí, metoda filtrace, rozvržení prostoru a požadavky na vývod ven mají všechny vliv na celkový výkon.
Páry akrylu, kouř z dřeva a zápach z kůže by se neměly po dokončení řezání nacházet uvnitř uzavřeného prostoru stroje ani v provozním prostoru.
Kůže vyžaduje zvláštní pozornost, protože některé umělé kůže, povlakované výrobky nebo neznámé materiály mohou při laserovém zpracování uvolňovat nebezpečné plyny.
Nikdy nepředpokládejte bezpečnost materiálu pouze na základě jeho vzhledu. Dodavatelé by měli poskytnout informace o složení materiálu a obsluha by měla zakázat řezání materiálů obsahujících PVC pomocí CO2 laseru.
Techničtí hodnotitelé by měli začlenit požadavky na větrání do rozsahu zakázky místo toho, aby byla odvzdušňovací jednotka považována za volitelný doplněk až po instalaci.
Nejužitečnější demonstrace stroje využívá vaše vlastní vzorky akrylu, dřeva a kůže, protože chování laseru závisí velmi silně na složení materiálu a jeho povrchové úpravě.
U akrylu proveďte testy jak řezání, tak gravírování. Zkontrolujte průhlednost řezné hrany, šířku řezné dráhy, roztavení rohů, kontrast gravírování a zda ochranná fólie ovlivňuje výsledky.
Otestujte několik tlouštěk, které odpovídají skutečné poptávce, například tenké displejové panely, standardní materiál pro značení a tlustší vyrobené součásti vyžadující čisté řezné hrany.
U dřeva zahrňte překližku, desky MDF, plné dřevo, laminované desky a všechny potažené nebo lepené výrobky používané ve vašem výrobním procesu.
Dřevěné výrobky se výrazně liší obsahem pryskyřice, chemií lepidel, obsahem vlhkosti, směrem dřevního vlákna a hustotou – všechny tyto faktory ovlivňují uhlíkování a řezné vlastnosti.
Po řezu zkontrolujte přední i zadní povrch. Dobrý test odhalí, zda maskování, pomocný proud vzduchu, nastavení ohniska nebo výběr stolu snižuje kouřové znečištění.
U kůže oddělte skutečnou kůži od syntetických materiálů. Zkontrolujte barvu řezné hrany, zápach, deformaci, jasnost gravírování a vliv tepla na povrchové povlaky.
Přirozená kůže často vyžaduje zpracování nižší výkonovou úrovní a vyšší rychlostí, zatímco silná kůže tanovaná rostlinnými tany může vyžadovat jiná nastavení než měkčí kůže určená pro oděvy.
Požádejte o matici parametrů místo jediného ukázkového výsledku. Měla by dokumentovat výkon, rychlost, frekvenci, zaměření, přívod vzduchu a tloušťku materiálu.
Tato data se stanou základem knihovny řízených procesů, což umožňuje rychlejší nastavení při opakování úloh výrobními týmy nebo zaškolení nových operátorů.
Schopný CO2 laserový stroj potřebuje řídicí software, který importuje běžné návrhové soubory, podporuje parametry založené na vrstvách a umožňuje spolehlivé umístění úlohy před řezáním.
Pro technické hodnotitele jsou užitečné funkce jako polohování pomocí kamery, náhled červeným světlem, správa počátku souřadnic, podpora rotujícího příslušenství a ukládání parametrů pro opakované úlohy.
Řízení založené na vrstvách je zvláště cenné, protože jeden soubor může vyžadovat gravírování, rýhování, povrchové značení a průřezné řezání s různými nastaveními.
Zkontrolujte, zda řídicí jednotka podporuje formáty používané inženýrskými a návrhovými týmy, včetně DXF, AI, SVG, PDF a rastrových obrázkových souborů.
Požadavky na bezpečnost by měly zahrnovat plně uzavřenou pracovní oblast, dveře se zámkem, nouzové vypnutí, ochranná okna pro pozorování, varovné štítky a spolehlivé uzemnění.
Vodní chlazení je také nezbytné pro mnoho CO2 laserových systémů. Potvrďte kapacitu chladiče, způsob regulace teploty, funkce poplachového systému a doporučený harmonogram údržby chladiva.
Nedostatečný chladicí systém zkracuje životnost trubice a způsobuje nestabilitu výstupu, zejména v teplých prostředích nebo při prodloužených denních výrobních směnách.
Hodnoťte dokumentaci dodavatele, dostupnost náhradních dílů, proces vzdálené diagnostiky, podporu při instalaci a schopnost poskytnout konfiguraci OEM v případě potřeby.
Pro výrobce nebo velkoobchodního kupujícího kvalita podpory ovlivňuje celkové náklady na vlastnictví, protože prostoj často stojí více než rozdíl v ceně mezi dvěma stroji.
Začněte tím, že stanovíte největší rozměr desky, nejtlustší běžný materiál, nejmenší rozměr prvku, očekávaný denní provozní čas a cílový výrobní objem.
Poté určete, který proces je nejnáročnější: leštění hran akrylu, řezání dřeva s minimálním uhlíkem, podrobné gravírování nebo řízené zpracování kůže s minimální deformací.
Vyberte výkon stroje podle tohoto nejnáročnějšího použití a zároveň ověřte, že i nastavení s nižší energií lze přesně ovládat pro tenčí a citlivější materiály.
Porovnejte demonstrace pomocí identických souborů a materiálů. Vzorky od dodavatelů jsou užitečné, avšak nesmí nahradit zdokumentované vyhodnocení procesu „postranní k postranní“.
Zkontrolujte dodané konfigurační údaje, včetně značky laserové trubice, typu řídícího systému, možností čoček, modelu chladiče, zařízení pro odvádění výfukových plynů, konstrukce pracovního stolu a dodaných příslušenství.
Zeptejte se, které komponenty jsou spotřebními materiály, jaké jsou jejich očekávané intervaly výměny a zda je pro kritické servisní díly k dispozici místní nebo tovární sklad.
Vypočítejte produktivitu pomocí času cyklu, času naložení, času čištění, času nastavení a předpokládaného podílu zmetků, nikoli pouze na základě uváděné rychlosti řezání.
Nakonec posuďte, zda dodavatel rozumí vaší aplikaci. Důvěryhodný partner otevřeně diskutuje rizika spojená s materiálem, ventilací, testováním parametrů a technologickými limity.
Který laserový řezač je nejvhodnější pro akryl, dřevo a kůži? Většinou v profesionálních aplikacích je odpovědí správně nakonfigurovaný CO2 laserový řezací systém.
Nejsilnější volbou není automaticky model s nejvyšším výkonem. Je to stroj, který poskytuje stabilní výstup, zaměřený paprsek, přesný pohyb a řízený průtok vzduchu.
Měl by také odpovídat rozsahu tloušťky vašich materiálů, rozměrům výrobků, objemu výroby, bezpečnostním povinnostem a údržbovým možnostem, aniž by to vyžadovalo kompromisy v každodenním provozu.
Před nákupem ověřte výkon pomocí reprezentativních materiálů a souborů ve stylu výroby. Toto hodnocení odhalí více o dlouhodobé vhodnosti než jakékoli obecné specifikace.
Pokud jsou tyto faktory posuzovány současně, techničtí hodnotitelé mohou vybrat CO2 laserový gravírovací a řezací stroj, který zajišťuje čisté výsledky při zpracování akrylu, přesné řezy dřevem a kontrolované zpracování kůže.
 Nejnovější zprávy
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser je přední čínský výrobce laserových strojů nabízející CO2 laserové řezačky, vláknové laserové řezačky, CNC frézky, laserové svařovací stroje a označovací stroje. K dispozici jsou individuální řešení typu OEM/ODM. Požádejte ještě dnes o cenovou nabídku!
- Sídlo společnosti: místnost 1303, budova 4, UnitedFortune Plaza, oblast vysokých technologií, město Jinan, provincie Šan-tung, Čína
- Výrobní závod: č. 18, ulice Yinhe, čtvrť Jibei, okres Jiyang, město Jinan, provincie Šan-tung, Čína
Všechna práva vyhrazena © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Zásady ochrany soukromí

 EN