- Головна сторінка
- Продукція
- Застосунок
- Відео
- Про нас
- Новини
- Зв'язатися з нами

Який лазерний різак найкращий для акрилу, дерева та шкіри? Для технічних експертів добре спроектована CO2-лазерна система різання зазвичай є найефективнішим універсальним варіантом.
Однак потужність сама по собі не визначає продуктивність. Якість лазерного променя, оптичне вирівнювання, керування рухом, потужність витяжної системи та обробка матеріалів визначають, чи залишатимуться результати стабільними у виробничих умовах.
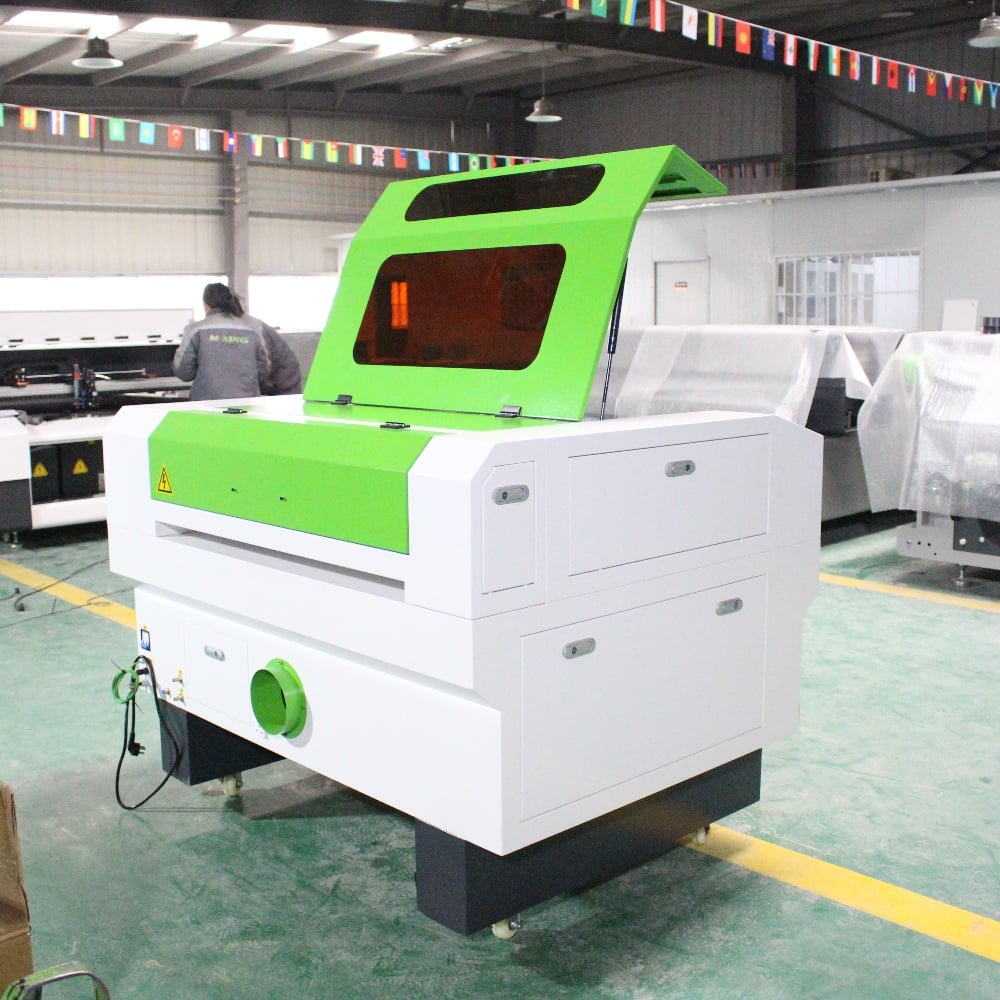
Для акрилу, дерева та шкіри CO2-лазерний різак забезпечує потрібні характеристики поглинання довжини хвилі для ефективного різання, гравірування, маркування та обробки поверхонь.
Його довжина хвилі 10,6 мкм ефективно поглинається органічними матеріалами та акриловими листами, забезпечуючи чистіші зрізи порівняно з волоконними лазерами в цих поширених сферах виготовлення.
Волоконний лазер чудово підходить для багатьох металів, але його не вважають універсальним пристроєм для обробки акрилу, дерева та шкіри.
Тому технічним командам слід оцінювати лазерний різак з CO₂ як повну систему, а не просто вибирати лазерну трубку за номінальною потужністю.
Найкращий лазерний різак поєднує стабільну оптичну потужність, точне рухоме обладнання, надійне охолодження, ефективну витяжку та програмне забезпечення, що підтримує повторювані виробничі параметри.
Для роботи з різними матеріалами пристрій із потужністю CO₂ у діапазоні 80–150 Вт часто є практичною початковою точкою для професійних майстерень та промислових користувачів.
Системи з нижчою потужністю можуть ефективно гравірувати, але вони можуть обмежувати швидкість різання, зменшувати максимальну товщину матеріалу та створювати вузькі технологічні вікна для робіт у великих обсягах.
Підвищена потужність може збільшити продуктивність, хоча надмірна потужність може призвести до ширших різів, більших зон термічного впливу та меншого контролю під час різання тонкої шкіри або делікатної гравіювання.
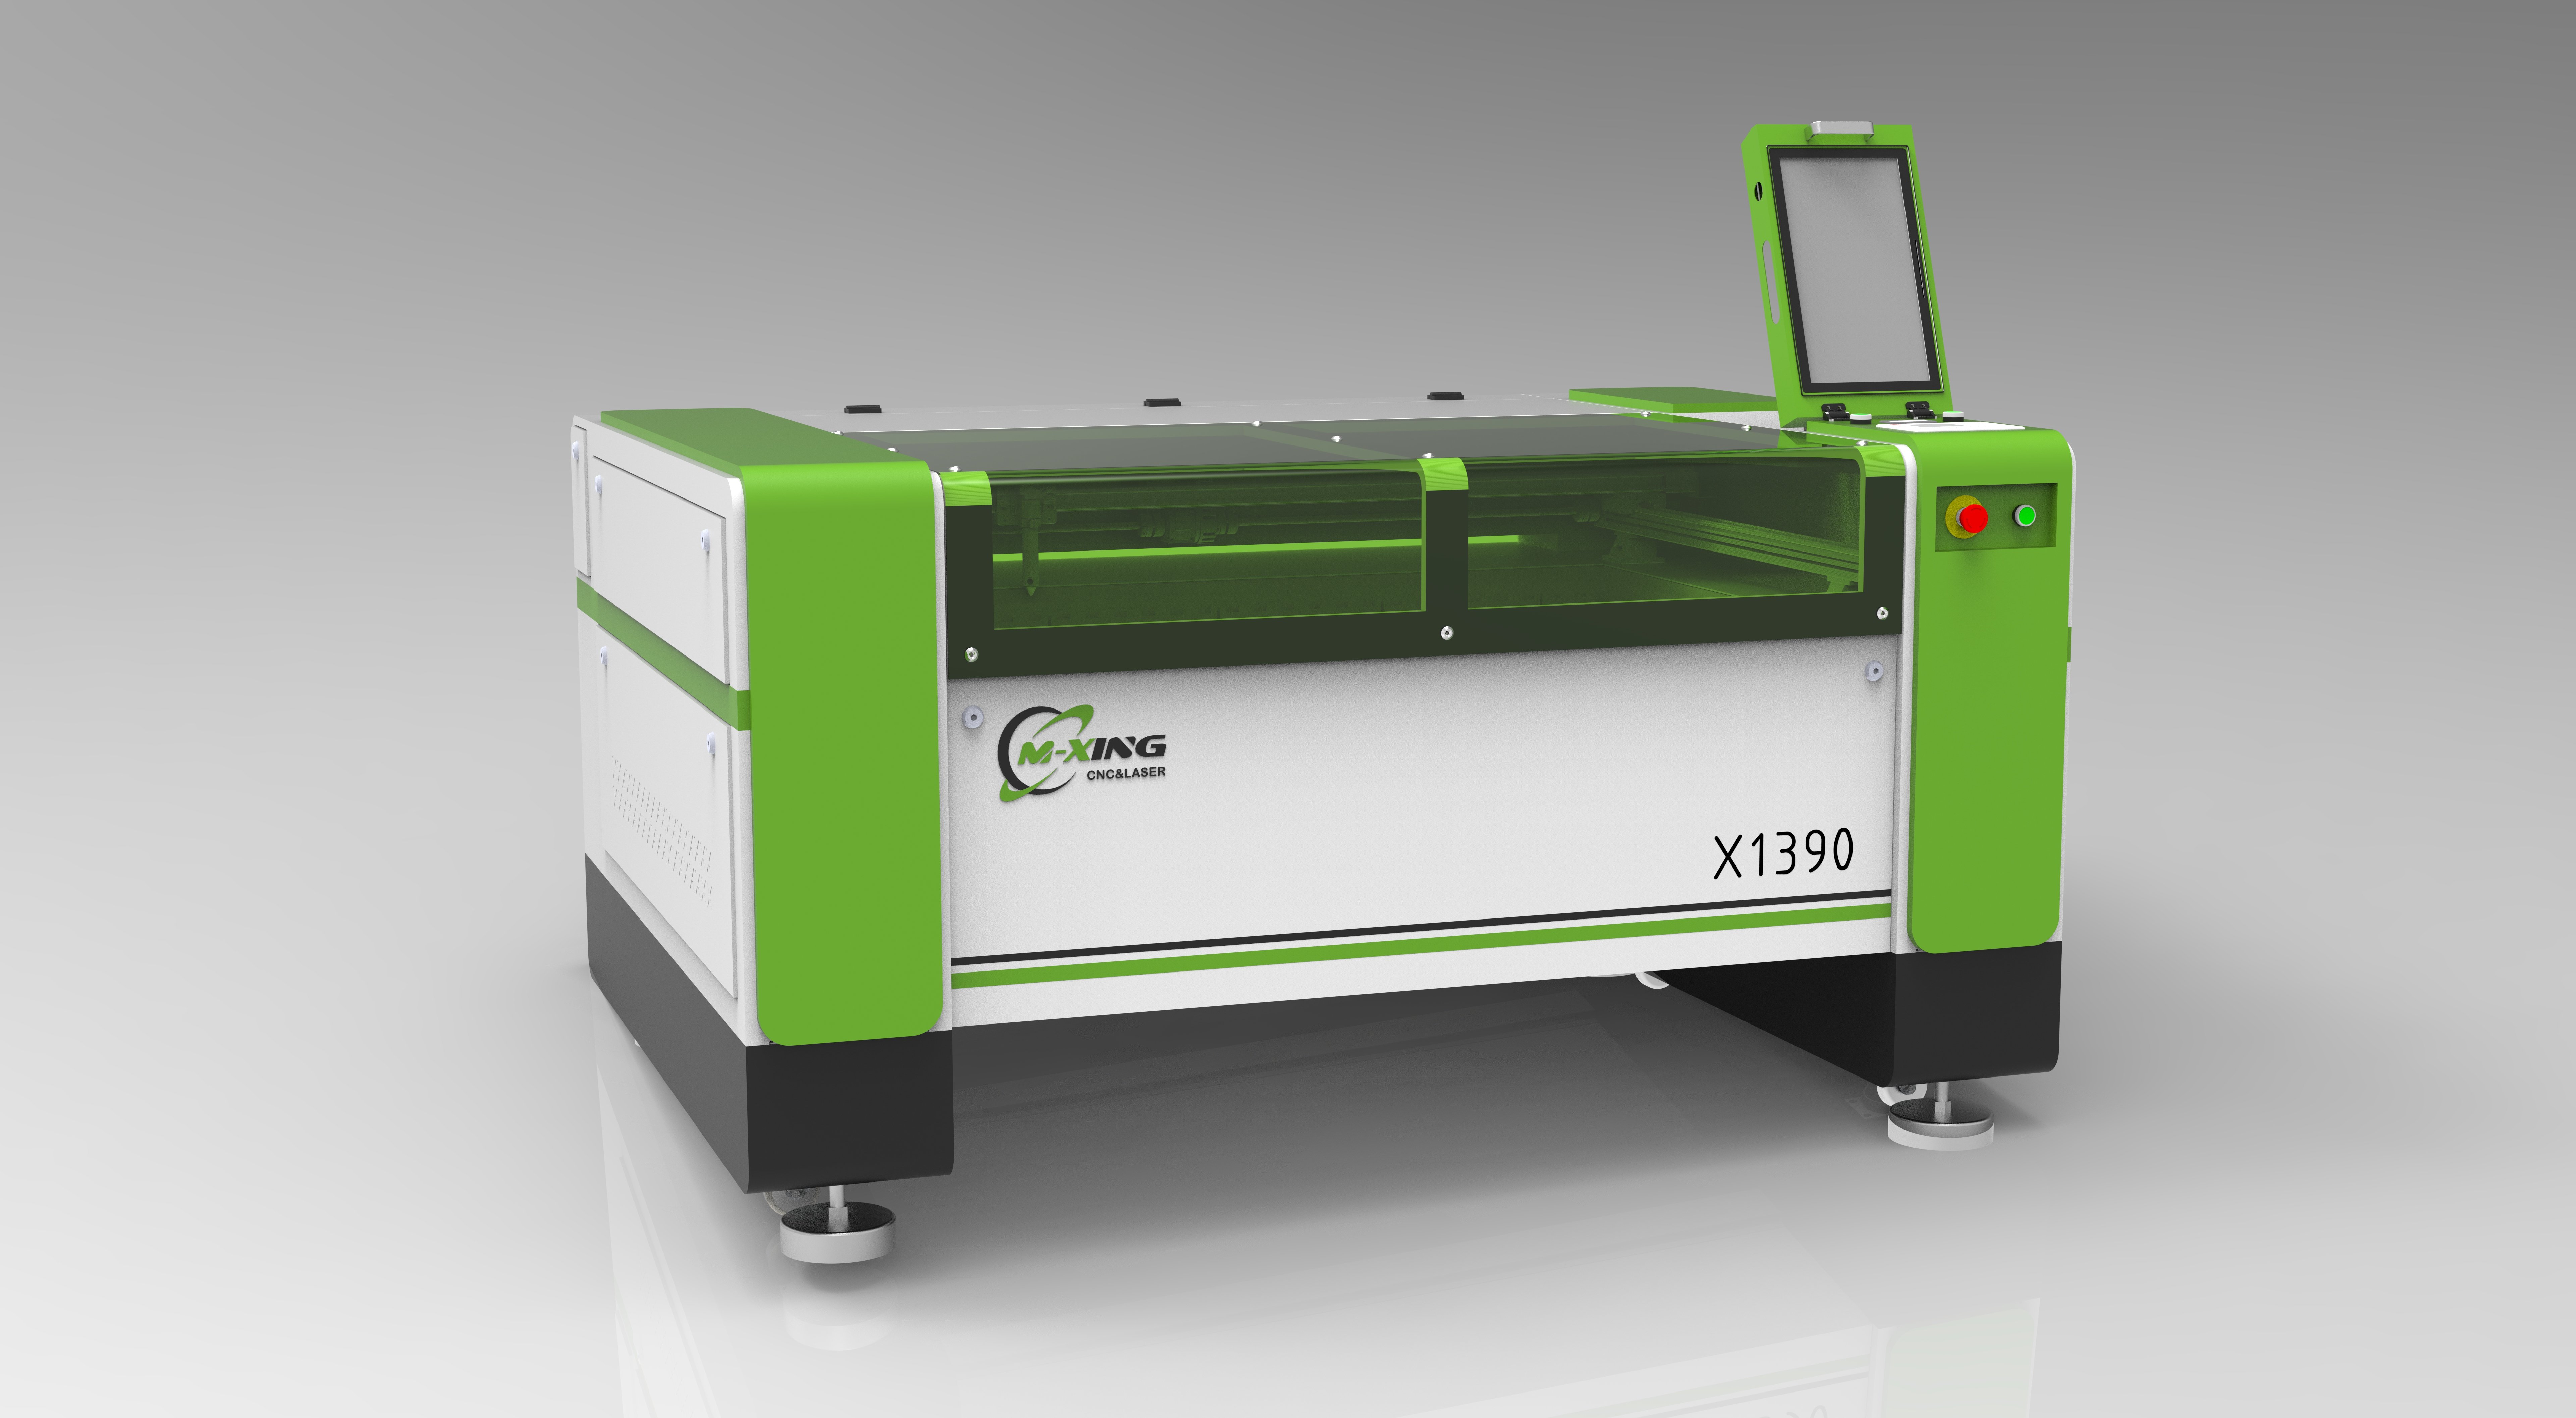
Номінальна потужність корисна для початкового порівняння, але стабільність вихідної потужності сильніше впливає на якість кромки, узгодженість різання та повторюваність розробки параметрів.
Стабільне джерело CO2-лазера забезпечує передбачувану подачу енергії протягом тривалих циклів виробництва, зменшуючи розбіжності між першим і останнім листом.
Це особливо важливо під час різання прозорого акрилу, оскільки непостійна енергія може призвести до нерівних кромок, мікротріщин або локального плавлення вздовж різового шва.
Обробка дерева також швидко виявляє нестабільність потужності. Коливання можуть спричинити помітні зміни глибини обвуглення, темноти гравірування та глибини різання відповідно до структури деревини.
Для шкіри потрібен ще більш точний контроль, оскільки природна товщина матеріалу, вміст вологи, покриття та методи дублення й так вносять значні технологічні коливання.
Запитайте постачальників, як вони перевіряють фактичну вихідну потужність, чи тестують їхній лазерний трубчастий елемент перед відправленням і як контролюють деградацію вихідної потужності.
Тест вимірювача потужності, документоване заводське огляд та чіткі рекомендації щодо обслуговування надають більш переконливі докази, ніж номінальна цифра потужності у технічній специфікації.
Технічні експерти також повинні розрізняти заяви про пікову потужність та фактичну неперервну вихідну потужність у звичайних умовах різання й гравірування.
Для багатьох застосувань із різними матеріалами стабільна система потужністю 100 Вт може забезпечити вищу продуктивність, ніж нестабільна машина з вищою потужністю, але з неефективним охолодженням або поганими оптичними компонентами.
Якість променя впливає на діаметр фокусу, ширину різу, щільність енергії, деталізацію гравірування та здатність машини стабільно різати матеріали різної товщини.
Добре сфокусований промінь забезпечує вузькі різи й чіткіші деталі, що допомагає виробникам зменшити потребу в додатковій обробці для вивісок, декоративних виробів, упаковки та шкіряних товарів.
Для акрилу якість променя забезпечує поліроване крайове вогневе оброблення, характерне для різання лазером CO2, особливо на литому акриловому аркуші.
Екструдований акрил може реагувати інакше, оскільки його склад легше плавиться, тому оцінювачі мають протестувати типові матеріали перед остаточним вибором обладнання.
Оптична якість має таке саме значення, як і якість джерела. Дзеркала, фокусуючі лінзи, тримачі та механізми юстування мають залишатися стабільними за умов безперервної роботи.
Шукайте зручні регулювання дзеркал, високоякісні оптичні компоненти, жорсткі конструкції кріплення та конструкцію технічного обслуговування, що дозволяє технікам ефективно перевіряти юстування.
Погано вирівняний оптичний шлях призводить до втрати потужності й отримання непослідовних результатів, навіть якщо в машині встановлена високопотужна лазерна трубка CO2.
Фокусна відстань лінзи має відповідати запланованому завданню. Коротша фокусна відстань покращує деталізацію гравірування, тоді як довша фокусна відстань краще підходить для різання більш товстих матеріалів.
Деякі виробничі середовища вигідно використовують змінні об'єктиви, що дозволяє операторам оптимізувати фокальну геометрію для тонкого гравірування, стандартного різання або глибшого проникнення в матеріал.
Механічна точність має значення, коли завдання вимагає щільного прилягання акрилових деталей, складних дерев’яних інкрустацій, повторюваних шкіряних орнаментів або гравірованих елементів, вирівняних із контурами різання.
Оцінюйте лінійні напрямні, привідну систему, двигуни, конструкцію ременя чи рейки, жорсткість порталу та продуктивність інтерполяції контролера як єдину платформу руху.
Жорстка рама й плавна система напрямних зменшують вібрації на високих швидкостях, що сприяє збереженню плавності кривих, чіткості кутів, розбірливості шрифтів та малих внутрішніх елементів різання.
Специфікації швидкості слід аналізувати критично. Максимальна швидкість переміщення є менш важливою, ніж стабільна точність різання при швидкостях, які використовуються у реальних виробничих завданнях.
Запитайте зразкові файли, що містять дрібний шрифт, маленькі отвори, гострі кути, вкладені фігури та повторювані гравірувальні візерунки по всій робочій поверхні.
Конструкція робочого столу також впливає на універсальність. Столик із сотоподібним покриттям підтримує дрібні деталі, тоді як столик із ножовими лезами зменшує задні відблиски й поліпшує циркуляцію повітря під оброблюваним матеріалом.
Конструкція з прохідними отворами спереду й ззаду може бути корисною для надвеликих дерев’яних панелей, довгих акрилових вивісок або безперервних процесів обробки матеріалів.
Для шкіри та гнучких матеріалів врахуйте, чи підтримує стіл фіксатори з шпильками, вакуумні пристрої для фіксації або практичні методи реєстрації для точного повторного розміщення.
Надійна автоматична фокусувальна система може підвищити продуктивність при роботі з матеріалами різної товщини, хоча ручне фокусування залишається прийнятним, якщо оператори дотримуються дисциплінованих процедур налаштування й використовують стандартизовані матеріали.
Управління повітрям часто недооцінюється під час вибору верстата, хоча воно безпосередньо впливає на спалахи, залишки біля країв, видалення диму, захист лінзи та безпеку оператора.
Потужна регульована допоміжна подача повітря сприяє очищенню пароподібного матеріалу з різального шва й зменшує ймовірність тривалого полум’я під час різання дерева та шкіри.
Недостатня подача повітря може посилювати обвуглювання й утворення димових відкладень. Надмірна подача повітря може непотрібно охолоджувати окремі розрізи або збурювати легкі матеріали під час гравірування.
Ідеальний верстат забезпечує регульовану допоміжну подачу повітря, що дозволяє операторам використовувати потужніший потік повітря для різання й менш інтенсивний — для чутливих завдань гравірування.
Пропускну здатність витяжки слід оцінювати як систему. Производительность вентилятора, прокладка повітропроводів, метод фільтрації, планування приміщення та вимоги до видалення повітря назовні всі впливають на ефективність.
Пари акрилу, дим від дерева та запах шкіри не повинні залишатися всередині корпусу верстата або виробничого приміщення після завершення різання.
Шкіра вимагає особливої уваги, оскільки деякі синтетичні шкіри, покриті матеріали або матеріали невідомого походження можуть виділяти небезпечні пари під час лазерної обробки.
Ніколи не вважайте матеріал безпечним лише на основі його зовнішнього вигляду. Постачальники мають надавати інформацію про склад матеріалу, а оператори мають забороняти використання матеріалів, що містять ПВХ, при різанні за допомогою CO₂-лазера.
Технічні експерти мають включати вимоги до вентиляції в межі закупівлі замість того, щоб розглядати систему видалення диму як додатковий аксесуар, який встановлюється після монтажу.
Найбільш корисна демонстрація обладнання проводиться з власними зразками акрилу, дерева та шкіри, оскільки поведінка лазера значною мірою залежить від складу матеріалу та його поверхневої обробки.
Для акрилу перевірте як різання, так і гравірування. Оцініть прозорість кромок, ширину різового шва, плавлення в кутах, контраст гравірування та те, чи впливає захисна плівка на результати.
Протестуйте кілька товщин, що відповідають реальним потребам: тонкі дисплейні панелі, стандартні матеріали для інформаційних знаків та більш товсті виготовлені компоненти, які вимагають чистих кромок.
Для дерева включіть фанеру, ДСП, суцільне дерево, шпоновані панелі та будь-які покриті або клейові продукти, що використовуються у вашому виробничому процесі.
Деревні матеріали значно відрізняються за вмістом смоли, хімічним складом клею, вологістю, напрямком волокон та щільністю — усі ці фактори впливають на обвуглювання та якість різання.
Огляньте передню та зворотну поверхні після різання. Якісне тестування має показати, чи зменшує захисне покриття, допоміжний потік повітря, налаштування фокусу чи вибір столу забруднення димом.
Для шкіри окремо перевіряйте натуральну шкіру та синтетичні матеріали. Оцінюйте колір зрізу, запах, деформацію, чіткість гравірування та вплив тепла на поверхневі покриття.
Натуральна шкіра часто краще обробляється при нижчій потужності й вищій швидкості, тоді як товста шкіра, витримана на рослинних дубильних речовинах, може вимагати інших параметрів порівняно з м’якою шкірою для одягу.
Замовте матрицю параметрів замість одного демонстраційного результату. У ній мають бути вказані потужність, швидкість, частота, фокус, повітряна допомога та товщина матеріалу.
Ці дані стають початком бібліотеки контрольованих процесів, що дозволяє прискорити налаштування, коли виробничі команди повторюють завдання або навчають нових операторів.
Ефективний CO2-лазерний верстат потребує програмного забезпечення контролера, яке імпортує поширені файли проектів, підтримує параметри на основі шарів і забезпечує надійне позиціонування завдань перед різанням.
Для технічних експертів корисними є такі функції: позиціонування за камерою, попередній перегляд червоним світлом, управління початком координат, підтримка роторних пристроїв та збереження параметрів для типових завдань.
Керування на основі шарів особливо цінне, оскільки один файл може вимагати гравірування, розмітки лінії зламу, маркування поверхні та повного різання — кожне з різними параметрами.
Перевірте, чи контролер підтримує формати, які використовують інженерні та дизайн-команди, зокрема DXF, AI, SVG, PDF та растрові графічні файли.
Вимоги щодо безпеки мають включати повністю замкнену робочу зону, двері з блокуванням, аварійне вимкнення, захисні оглядові вікна, попереджувальні мітки та надійне заземлення.
Водяне охолодження також є обов’язковим для багатьох систем CO2-лазерів. Підтвердьте потужність чилера, метод керування температурою, функції сигналізації аварії та рекомендований графік технічного обслуговування охолоджувальної рідини.
Недостатньо ефективна система охолодження скорочує термін служби лазерної трубки й призводить до нестабільності вихідної потужності, особливо в теплих умовах або під час тривалих щоденних виробничих змін.
Оцініть документацію постачальника, наявність запасних частин, процес дистанційного усунення несправностей, підтримку під час встановлення та здатність надавати конфігурацію OEM за потреби.
Для виробника або оптового покупця якість підтримки впливає на загальну вартість володіння, оскільки простої часто коштують дорожче, ніж різниця в цінах між двома машинами.
Спочатку визначте максимальний розмір аркуша, найтовщі звичайні матеріали, найменший розмір елементів, очікуваний щоденний час роботи та цільовий обсяг виробництва.
Потім визначте, який процес є найбільш вимогливим: полірування кромок акрилу, різання дерева з мінімальним утворенням вуглецю, детальне гравірування чи контрольоване оброблення шкіри з мінімальним деформуванням.
Оберіть потужність верстата відповідно до цього вимогливого застосування, одночасно переконавшись, що налаштування з нижчою енергією залишаються стабільними й керованими для тонших і більш чутливих матеріалів.
Порівнюйте демонстрації, використовуючи однакові файли й матеріали. Зразки від постачальників корисні, але не повинні заміняти задокументовану порівняльну оцінку процесів «поруч».
Перегляньте деталі поставлених конфігурацій, у тому числі марку лазерної трубки, тип контролера, варіанти лінз, модель охолоджувача, обладнання для витяжки, конструкцію робочого столу та комплект додаткових аксесуарів.
Запитайте, які компоненти є споживчими, які передбачаються інтервали їхньої заміни та чи доступні критичні запасні частини на місцевому складі чи на заводському складі.
Розраховуйте продуктивність, використовуючи час циклу, час завантаження, час очищення, час підготовки та очікувану частку браку, а не лише заявлену швидкість різання.
Нарешті, оцініть, чи розуміє постачальник ваше застосування. Довірений партнер відкрито обговорює ризики, пов’язані з матеріалами, вентиляцію, тестування параметрів та технологічні обмеження.
Який лазерний різак найкращий для акрилу, дерева та шкіри? У більшості професійних застосувань відповідь — правильно налаштована CO2-лазерна система різання.
Найсильніший варіант — це не обов’язково модель з найвищою потужністю. Це машина, яка забезпечує стабільну потужність випромінювання, фокусовану подачу лазерного променя, точне переміщення та контрольований потік повітря.
Він також має відповідати діапазону товщини ваших матеріалів, розмірам виробів, обсягам виробництва, вимогам щодо безпеки та можливостям технічного обслуговування, не змушуючи вас йти на компроміси у повсякденній експлуатації.
Перед придбанням перевірте продуктивність за допомогою типових матеріалів та файлів, що імітують реальні умови виробництва. Така оцінка виявляє набагато більше, ніж загальні технічні характеристики, щодо тривалої придатності обладнання.
Коли всі ці фактори оцінюються комплексно, технічні фахівці можуть обрати лазерний гравер і різак CO₂, який забезпечує чисте гравірування акрилу, точне різання дерева та контрольовану обробку шкіри.
 Гарячі новини
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser — провідний китайський виробник лазерних верстатів, що пропонує CO2-лазерні різаки, волоконні лазерні верстати для різання, ЧПУ-фрезерні верстати, лазерні зварювальні та маркувальні машини. Доступні індивідуальні рішення за схемами OEM/ODM. Отримайте комерційну пропозицію вже сьогодні!
- Головне офісне приміщення компанії: кімната 1303, будівля 4, торговельний центр UnitedFortune, високотехнологічна зона, місто Цзіньньхань, провінція Шаньдун, Китай
- Виробничий завод: вулиця Іньхе, № 18, район Цзібей, район Цзіян, місто Цзіньньхань, провінція Шаньдун, Китай
Авторське право © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Усі права захищені. PRIVACY POLICY
 EN