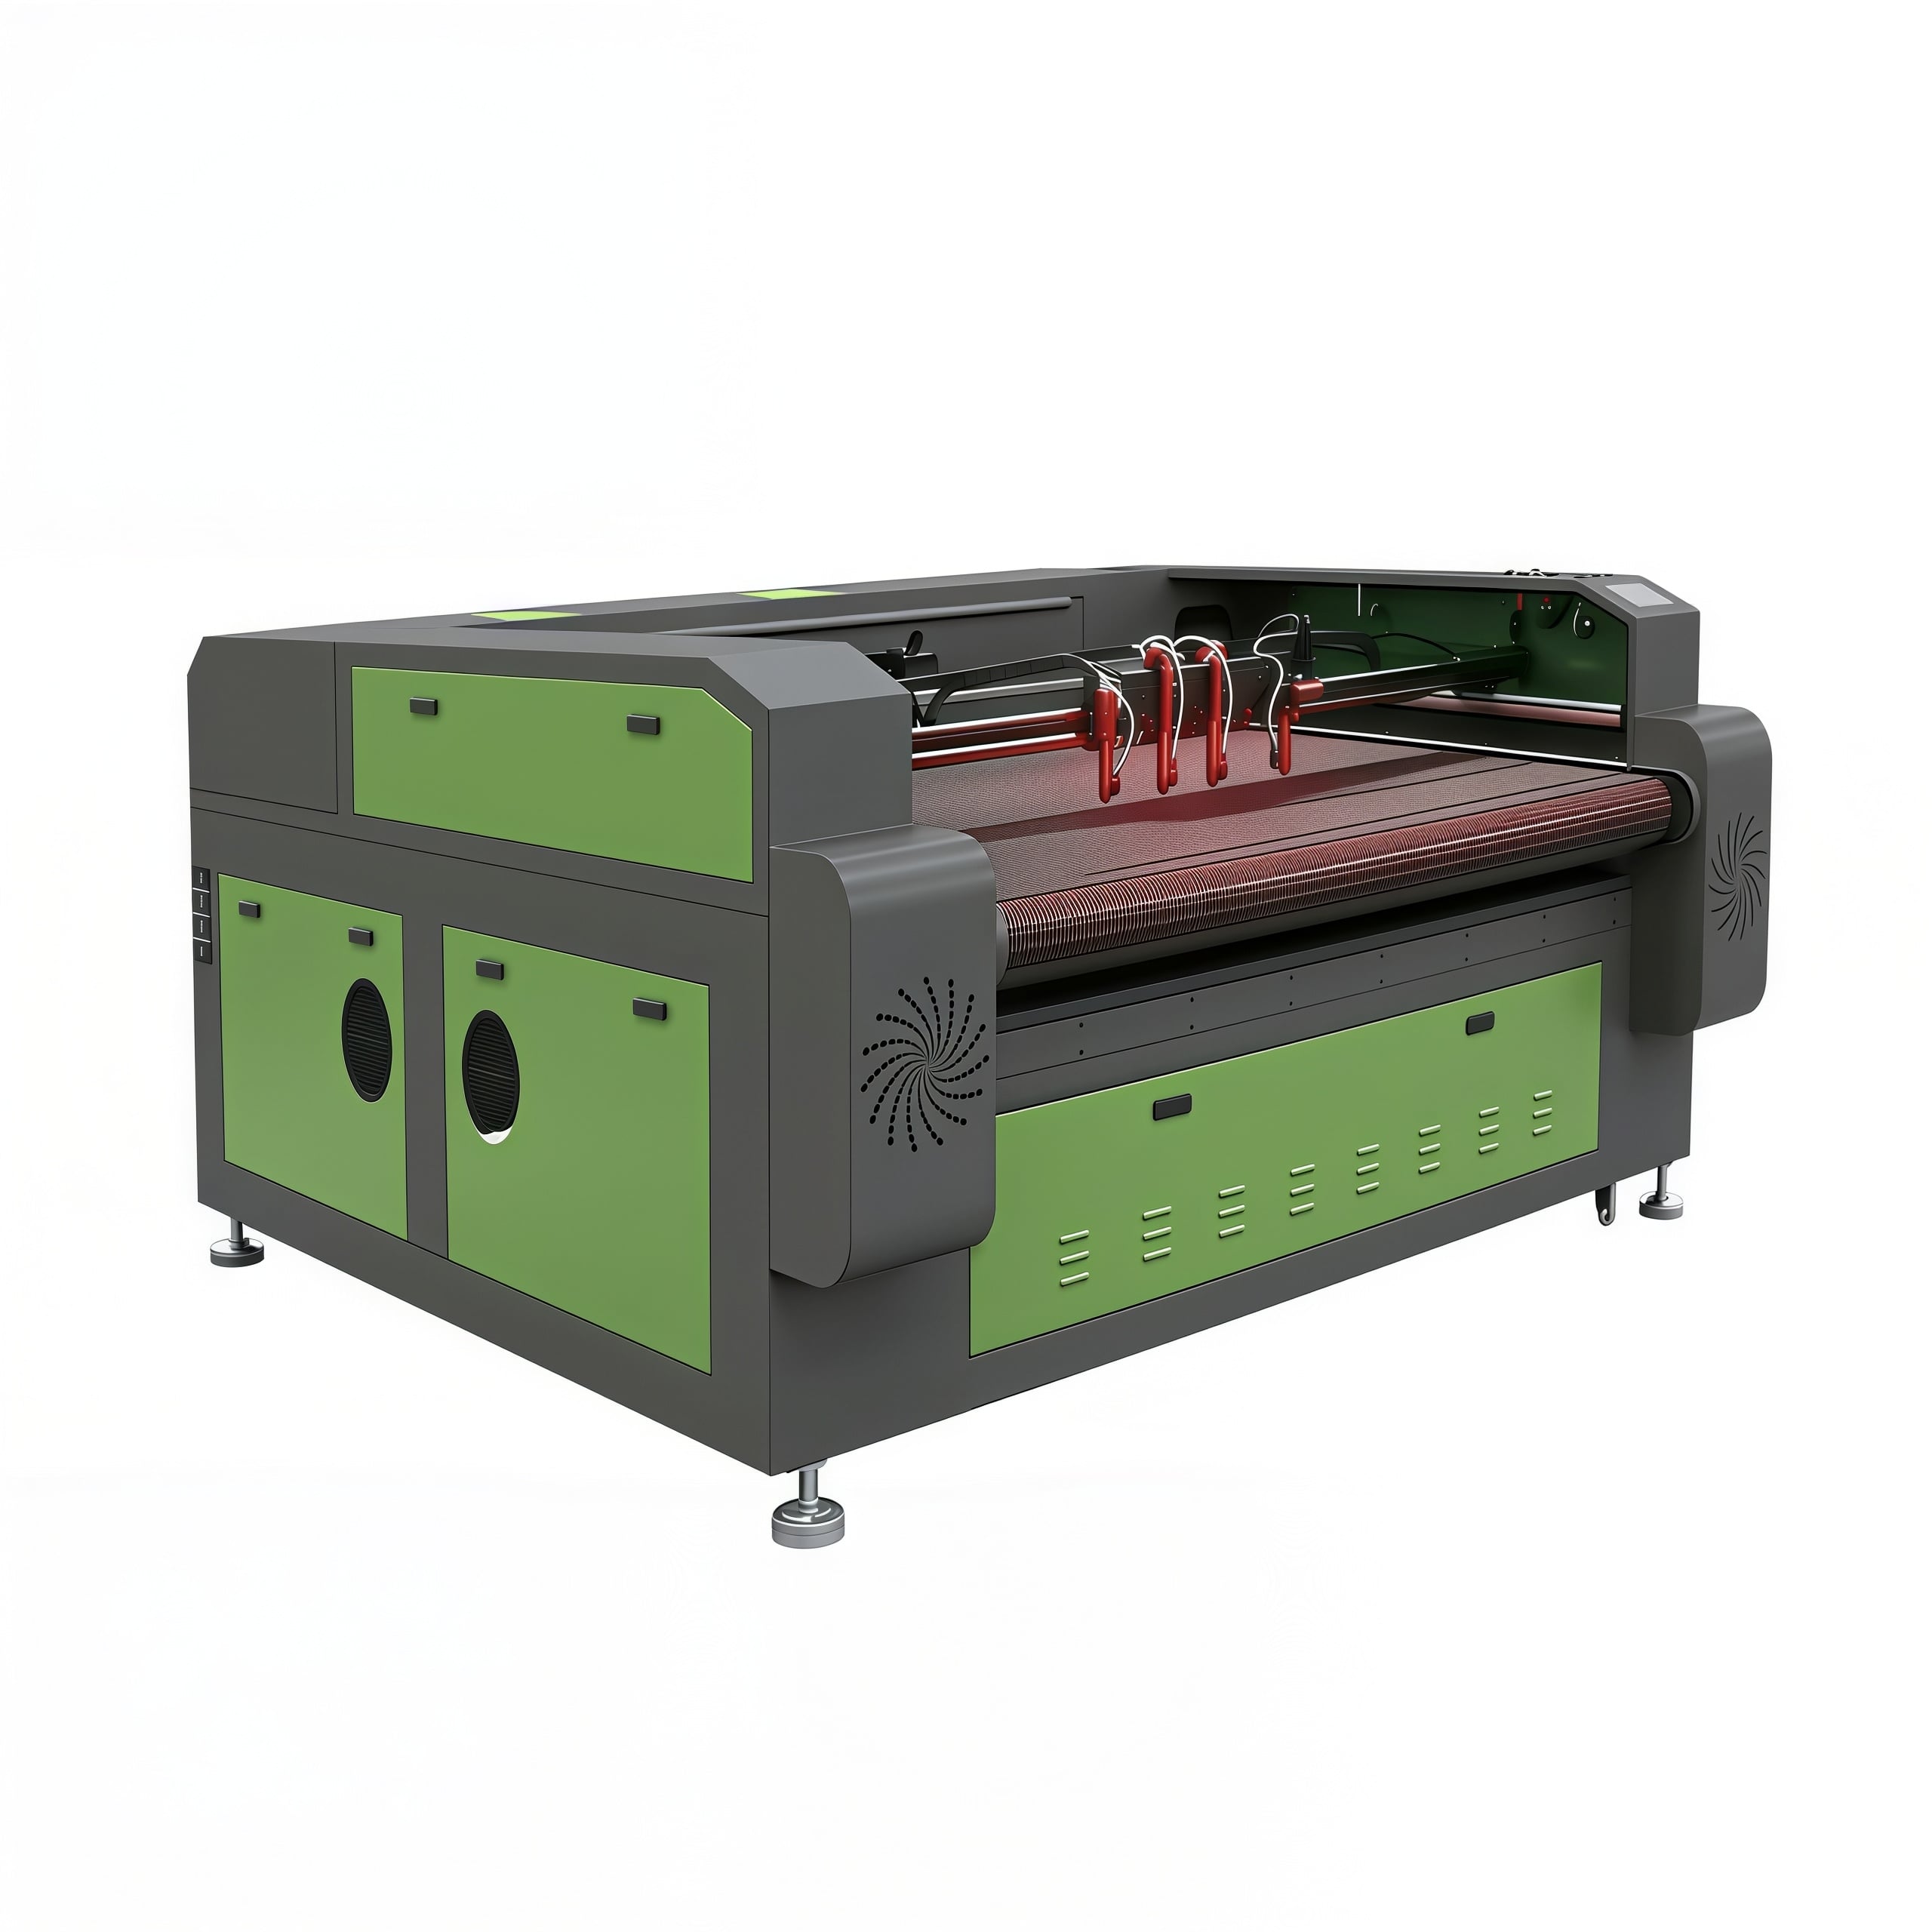
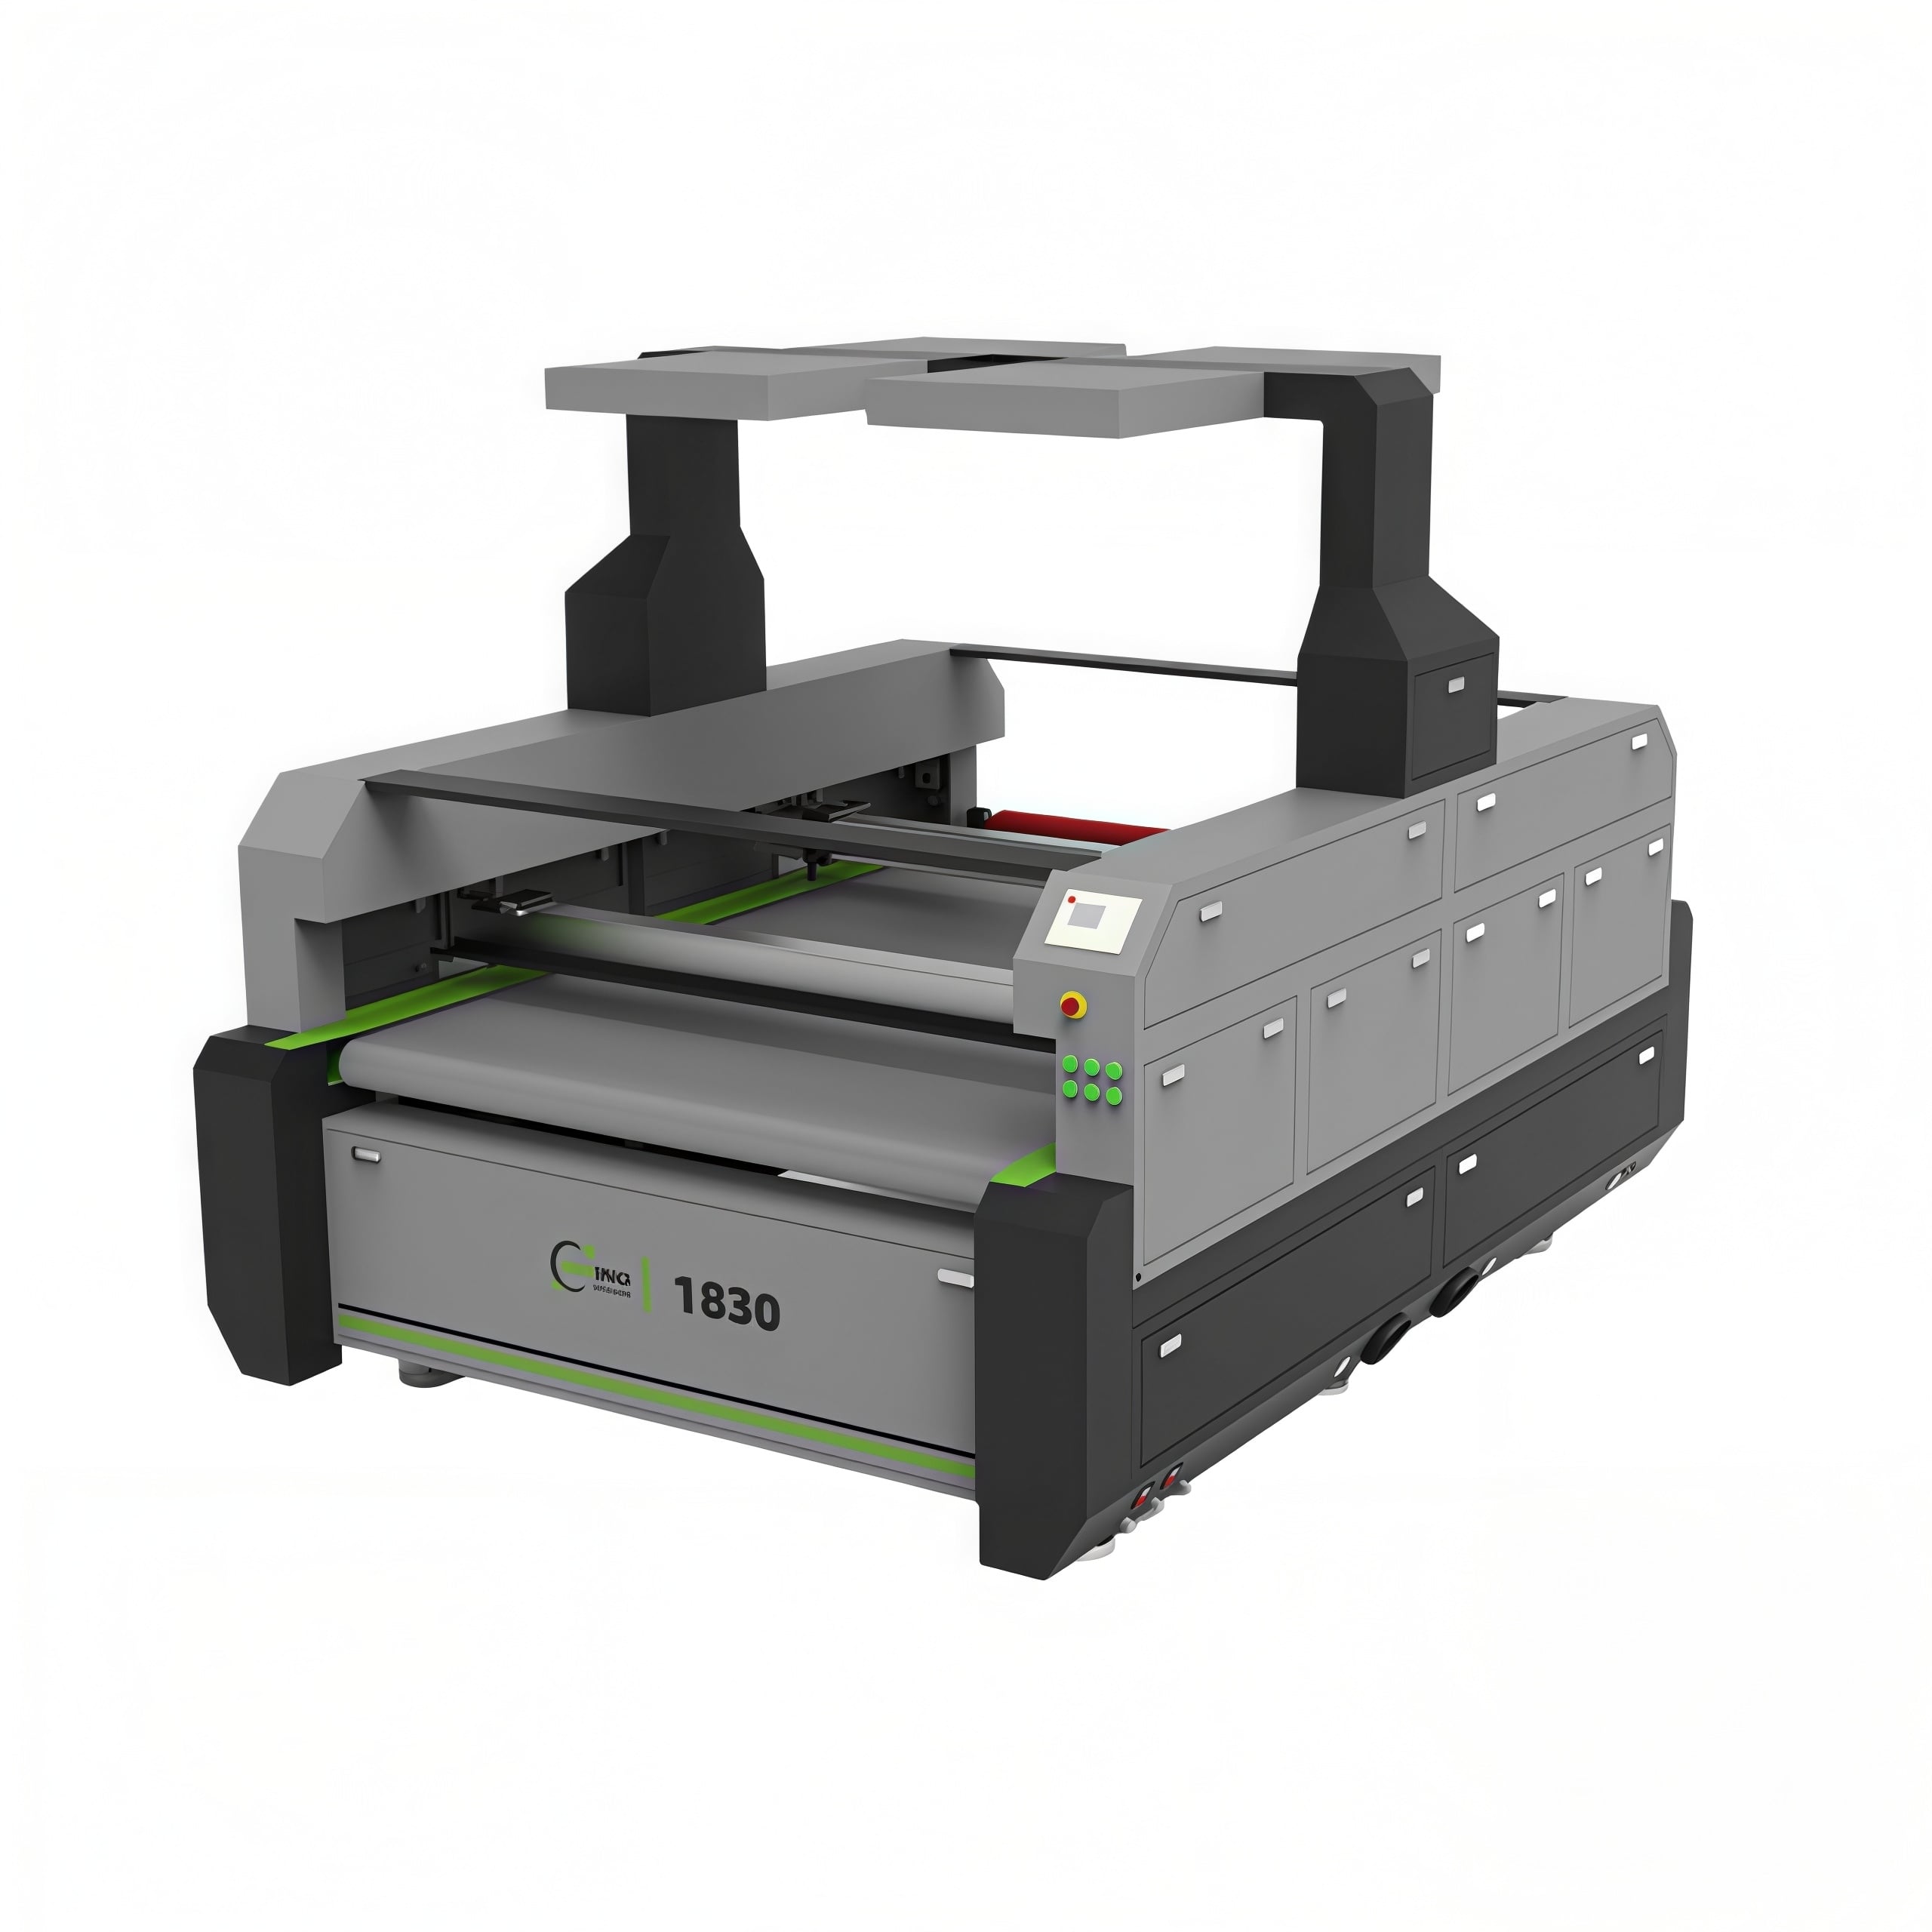
アクリル、木材、革の加工に最適なレーザー切断機はどれですか? 技術的な評価担当者にとって、設計が優れたCO2レーザー切断システムが、総合的に最も信頼性の高い選択肢となります。
ただし、出力(ワット数)だけで性能が決まるわけではありません。ビーム品質、光学系のアライメント精度、運動制御性能、排気能力、および材料取り扱い性能によって、量産時の加工品質の一貫性が左右されます。
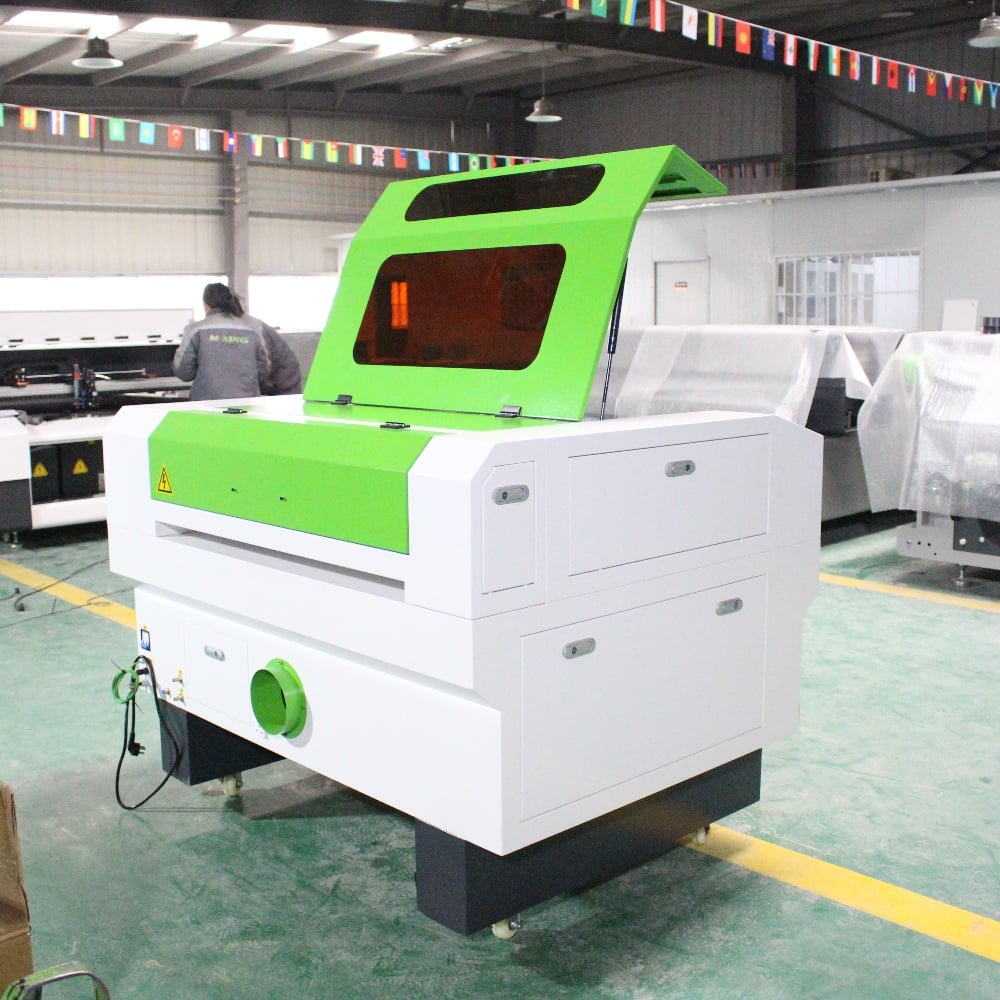
アクリル、木材、革の加工には、効率的な切断・彫刻・マーキング・表面仕上げを実現するのに必要な波長吸収特性を備えたCO2レーザー切断機が最適です。
その10.6マイクロメートルの波長は、有機材料およびアクリル板により効果的に吸収されるため、これらの一般的な加工用途ではファイバーレーザーと比較してよりきれいな切断面を実現できます。
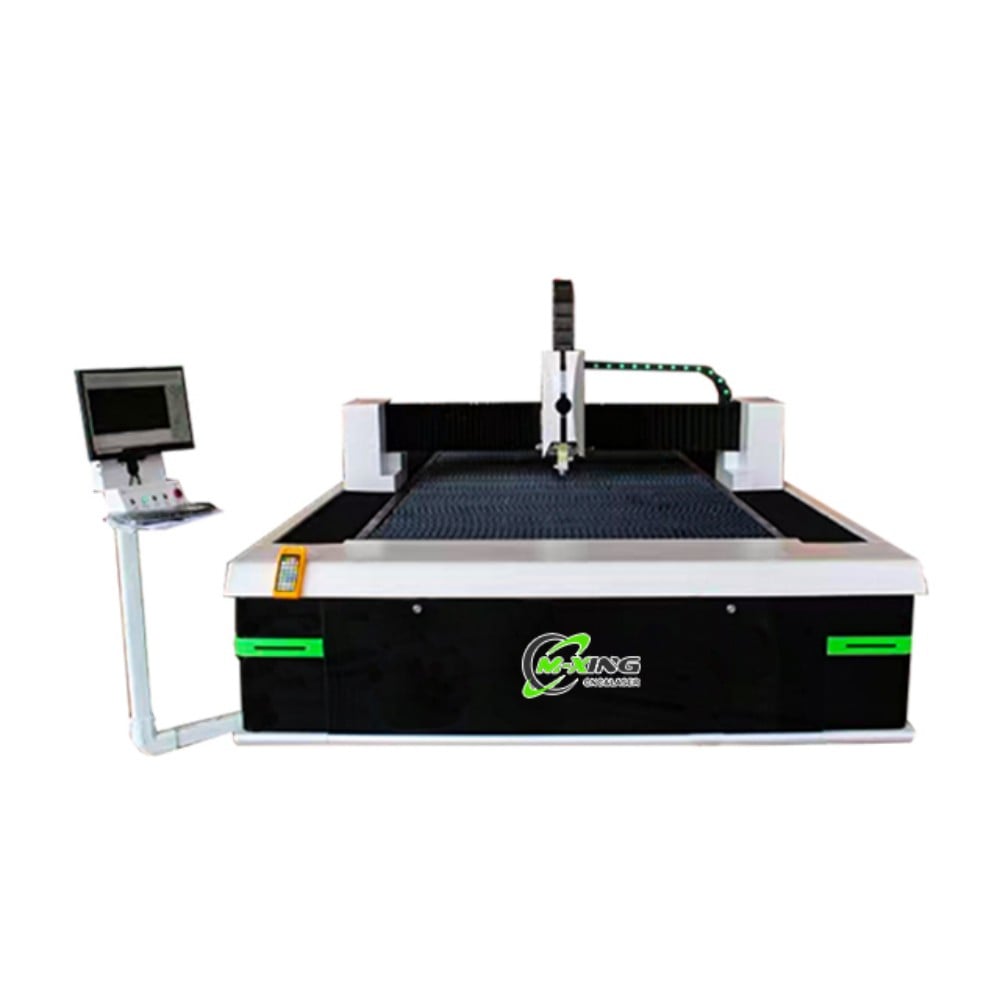
ファイバーレーザーは多くの金属加工に優れていますが、アクリル・木材・革の加工には汎用性の高い機種とは言えません。
したがって、技術チームは、定格出力のみでチューブを選定するのではなく、CO2レーザー切断機を一つの統合システムとして総合的に評価すべきです。
優れたレーザー切断機とは、光学出力の安定性、運動機構の高精度性、冷却機能の信頼性、排気性能の効果性、および再現性のある生産設定をサポートするソフトウェアが備わった機器のことです。
多種多様な素材を扱う作業では、80W~150WのCO2レーザー機器が、プロ向けワークショップや産業用途において実用的な出発点となることが多いです。
低出力のシステムでも、エングレービングには十分な性能を発揮できますが、切断速度が制限され、加工可能な素材の厚みも狭まり、大量生産向けの作業では許容される加工条件(プロセス・ウィンドウ)が非常に狭くなる可能性があります。
高出力化により生産性(スループット)は向上しますが、過剰な出力はカット幅(カーフ)の拡大、熱影響部(HAZ)の増大、あるいは薄い革や繊細なエングレービングにおける制御性の低下を招くことがあります。
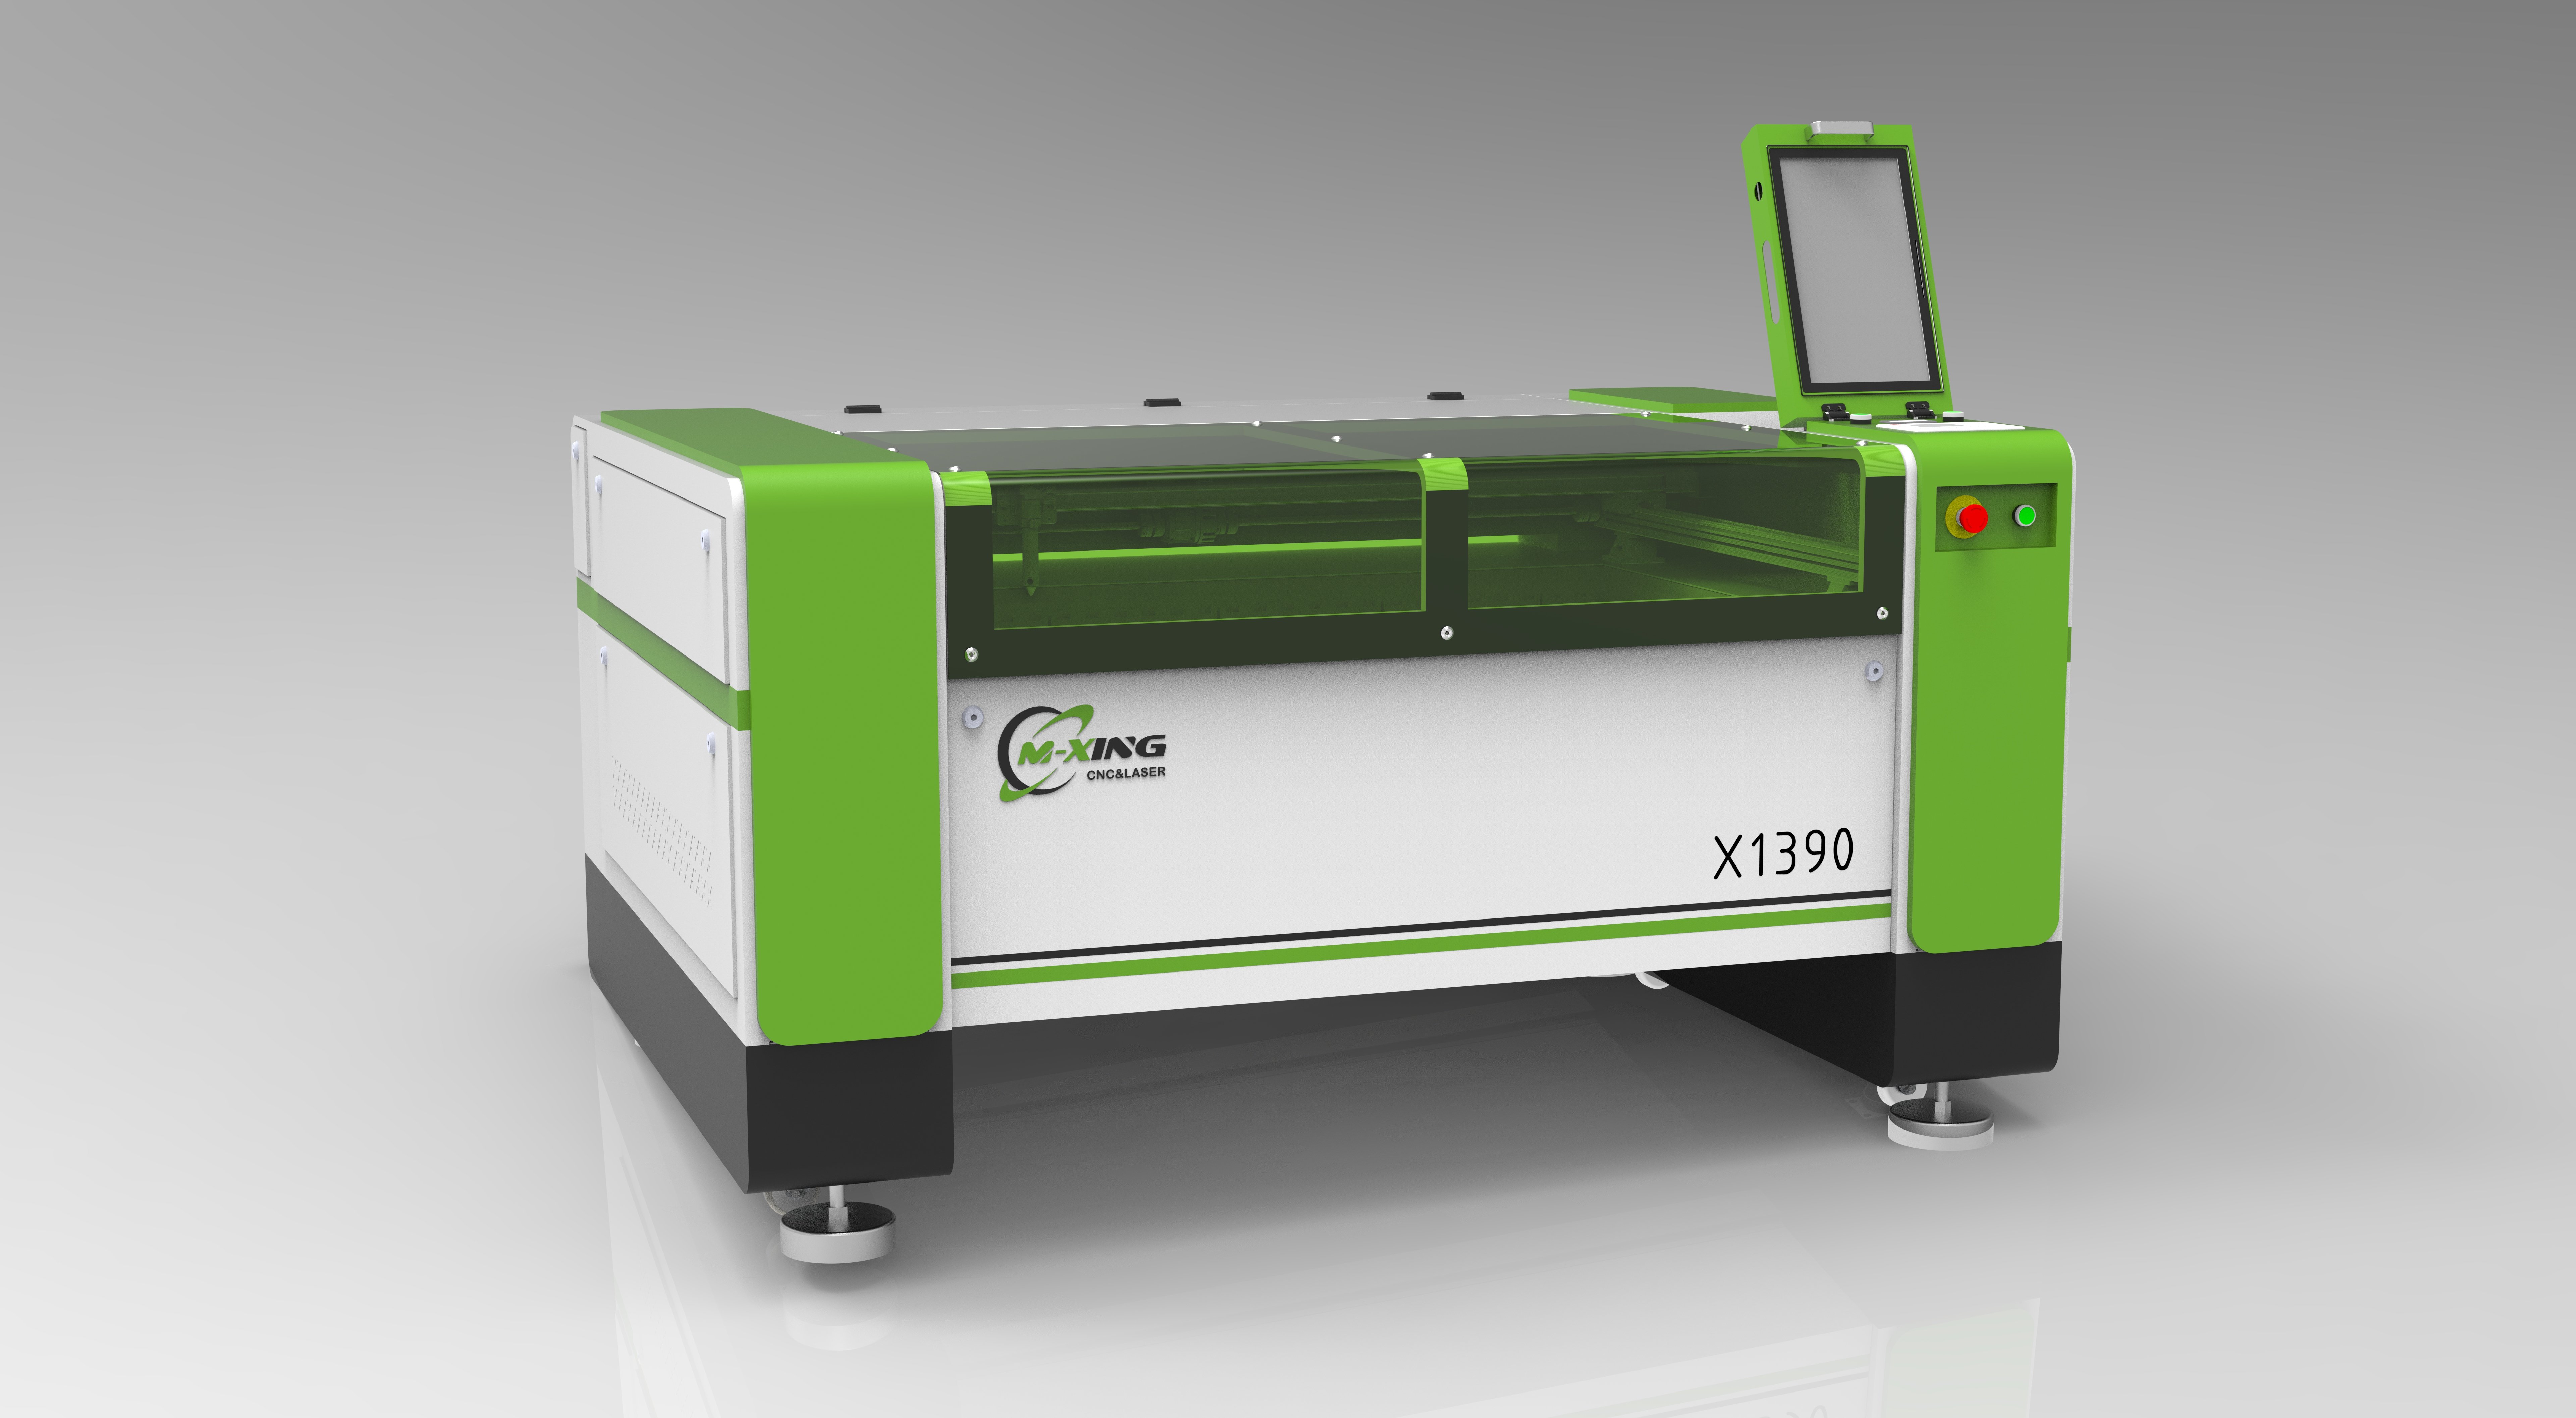
定格出力は初期比較に役立ちますが、エッジ品質、切断の一貫性、および再現可能なパラメータ開発には、出力の安定性の方が大きな影響を与えます。
安定したCO2レーザー光源は、長時間の生産サイクルにおいても予測可能なエネルギー供給を維持し、最初の板材と最終板材との間のばらつきを低減します。
これは特にアクリル板の切断時に重要で、エネルギー供給が不安定だと、不均一な切断面、微小亀裂、または切断線(カーフ)沿いの局所的な溶融が生じやすくなります。
木材加工でも、出力の不安定さはすぐに顕在化します。出力変動により、焦げ色の深さ、彫刻の濃さ、木目方向への切断貫通度に目に見える差異が生じることがあります。
革加工ではさらに厳密な制御が求められます。天然素材である革の厚み、水分量、コーティング、鞣し方法など、もともと工程変動要因が多数存在するためです。
サプライヤーには、実際の出力パワーをどのように検証しているか、レーザー管が出荷前に試験済みかどうか、また出力の劣化をどのように監視しているかを確認してください。
仕様書に記載された定格ワット数よりも、電力計測試験、工場での実施検査の記録、および明確な保守推奨事項が、より信頼性の高い根拠となります。
技術評価担当者は、ピーク出力の宣伝値と、通常の切断・彫刻作業条件下で実際に得られる連続使用可能な出力を区別する必要があります。
多種多様な素材を混在して加工する用途では、安定した100Wシステムの方が、冷却性能や光学系が不十分で出力が不安定な高ワット数機器よりも、生産性が高い場合があります。
ビーム品質は、焦点径、カーフ幅(切断幅)、エネルギー密度、彫刻の精細度、および厚みの異なる材料を一貫して切断できる能力に影響を与えます。
適切に集光されたビームは、狭い切断幅とクリアなディテールを実現し、看板、装飾品、包装材、革製品などの後工程処理を軽減するのに貢献します。
アクリルの場合、ビーム品質は、CO2レーザー切断で得られる研磨・炎焼き仕上げのエッジ(特に鋳造アクリル板)をサポートします。
押し出し成形アクリルは、その組成によりより容易に溶融するため、反応が異なる場合があります。そのため、評価担当者は最終的な機器選定前に、代表的な材料を実際に試験する必要があります。
光源の品質と同様に、光学系の品質も極めて重要です。ミラー、集光レンズ、マウント、およびアライメント機構は、連続運転条件下でも安定した状態を維持しなければなりません。
調整が容易なミラー、高品質な光学部品、剛性のあるマウント構造、および技術者が効率的にアライメントを点検できるよう配慮された保守設計を重視してください。
光学系のアライメントが不適切だと、たとえ高出力のCO2レーザー管を搭載していても、電力が無駄になり、加工結果がばらついてしまいます。
レンズの焦点距離は、想定される加工用途に合ったものを選ぶ必要があります。短い焦点距離はエングレービングの精細度を高め、長い焦点距離は厚手材の切断に適しています。
一部の生産環境では、交換式レンズが有効です。これにより、作業者は微細な彫刻、標準的な切断、あるいはより深い材料貫通など、用途に応じて焦点距離や光学系を最適化できます。
密着度の高いアクリル部品、複雑な木製インレイ、繰り返し加工される革のパターン、あるいは切断輪郭と正確に位置合わせされた彫刻要素など、高精度が求められる作業では、機械的精度が重要です。
直線ガイド、駆動方式、モーター、ベルトまたはラック構造、ガントリーの剛性、コントローラーの補間性能を、ひとつの運動プラットフォームとして総合的に評価してください。
剛性の高いフレームと滑らかなガイドシステムは、高速運転時の振動を低減し、曲線や角の形状、文字の明瞭さ、小さな内部切断形状など、細部の品質を維持します。
速度仕様は慎重に検討する必要があります。最大走行速度よりも、実際の生産作業で使用される速度域における安定した切断精度のほうが重要です。
細かい文字、小さな穴、鋭い角、嵌合形状、および作業台全体にわたる繰り返しの彫刻パターンを含むサンプルファイルをご依頼ください。
マシンテーブルの設計も多用途性に影響します。ハニカムベッドは小型部品の加工をサポートし、ブレードテーブル(ナイフブレード式テーブル)は背面からの反射を抑え、下面への空気の流れを改善します。
大型の木製パネル、長いアクリル製看板、または連続的な材料加工ワークフローには、前後両方から材料を通す構造(パススルー構造)が非常に有効です。
革や柔軟な素材の加工では、テーブルがピン固定具、真空吸着式クランプ、あるいは再現性の高い位置決め方法(登録方式)に対応しているかを確認してください。
信頼性の高いオートフォーカス機能は、厚みが異なる加工物の生産性向上に寄与します。ただし、作業者が厳密なセットアップ手順と標準化された材料を用いる場合は、マニュアルフォーカスでも十分対応可能です。
空気管理は、機械選定時にしばしば軽視されがちですが、フレアアップ、エッジ残留物、煙の排出、レンズ保護、およびオペレーターの安全に直接影響します。
強力で調整可能なエアーアシストにより、木材や革の切断時にキーフ(切断幅)内から蒸発した材料を確実に除去し、持続的な炎の発生リスクを低減します。
空気量が少なすぎると、焦げや煙の付着が増加します。一方、多すぎると、一部の切断作業で不要に冷却が起こったり、エングレービング時に軽量素材が乱されることがあります。
理想的な機械は、制御可能なエアーアシスト機能を備えており、切断時には強めの空気流量を、繊細なエングレービング作業時には低い空気流量をそれぞれ使い分けることができます。
排気能力は、システム全体として評価する必要があります。ブロワーの性能、ダクトの配管経路、フィルター方式、作業場のレイアウト、および外部への排気要件など、すべてが実際の性能に影響を与えます。
アクリルの揮発成分、木材の煙、革の臭いは、切断終了後も機械本体内部や製造現場内に残ってはなりません。
レザーは、一部の合成レザーやコーティング加工品、あるいは材質が不明な製品の場合、レーザー加工時に有害なガスを発生させる可能性があるため、特別な注意が必要です。
外観だけで材料の安全性を判断してはいけません。サプライヤーには材料の組成情報を提供してもらい、オペレーターはCO₂レーザー切断において塩化ビニル(PVC)を含む材料の使用を禁止しなければなりません。
技術評価担当者は、調達仕様書に換気設備の要件を明記する必要があります。排気装置を設置後のオプション扱いではなく、必須の構成要素として位置づけるべきです。
最も有効な機器デモは、お客様ご自身のアクリル板、木材、レザーのサンプルを用いて行うものです。というのも、レーザーの挙動は材料の組成や表面処理に大きく左右されるからです。
アクリル板については、切断と彫刻の両方を試験してください。切断面の透明度、切り幅(カーフ)、角部の溶融状態、彫刻のコントラスト、および保護フィルムの有無が結果に与える影響を確認します。
実際の需要を反映した厚さ(例:薄型ディスプレイパネル、標準的なサイン用板材、切断面の品質が求められる比較的厚い加工部品など)をいくつか試験します。
木材については、合板、中密度繊維板(MDF)、無垢材、突板貼りパネル、および製造工程で使用されるコーティング材や粘着剤付き製品も含めてください。
木材製品は、樹脂含有量、接着剤の化学組成、水分量、木目方向、密度などが多様であり、これらすべてが焦げ付きや切断性能に影響を与えます。
切断後の表面(表・裏両面)を点検します。適切な試験では、マスキングの有無、エアーアシストの使用、焦点位置の設定、または作業台の選択が煙による染み付きを低減するかどうかを確認できます。
レザーについては、本革と合成皮革を分けて試験してください。切断断面の色、臭い、変形の有無、彫刻の精細度、および表面コーティングに対する熱の影響を確認します。
天然皮革は、通常、出力レベルを低くし、加工速度を高めることで良好な結果が得られますが、厚手の植物タンニンなめし革は、柔らかい衣料用レザーとは異なる条件設定が必要になる場合があります。
単一のデモ結果ではなく、電力、速度、周波数、焦点位置、エアーアシスト、材料厚さを記録したパラメータマトリクスを依頼してください。
このデータは、制御されたプロセスライブラリ構築の出発点となり、生産チームが同様の作業を繰り返す場合や、新しいオペレーターを配属する際に、より迅速なセットアップを可能にします。
高性能なCO₂レーザー機器には、一般的な設計ファイルをインポートでき、レイヤーごとのパラメーター設定に対応し、切断前に信頼性の高いジョブ位置決めが可能なコントローラーソフトウェアが必要です。
技術評価担当者にとって有用な機能には、カメラによる位置決め、赤色レーザーによるプレビュー表示、原点管理、ロータリー装着対応、および頻繁に実行されるジョブ向けのパラメーター保存機能があります。
レイヤーごとの制御は特に重要です。なぜなら、1つのファイルにおいて、エンボス加工、スコアマーク、表面マーキング、貫通切断など、異なる設定を必要とする複数の処理を同時に行う必要がある場合があるからです。
コントローラーが、エンジニアリングチームおよびデザインチームで使用されるDXF、AI、SVG、PDF、ラスタ画像ファイルなどの形式に対応しているか確認してください。
安全要件には、完全に囲われた作業エリア、連動式ドア、非常停止ボタンへの容易なアクセス、保護用観察窓、警告ラベル、確実な接地が含まれる必要があります。
多くのCO2レーザー装置では、水冷も不可欠です。チラーの冷却能力、温度制御方式、アラーム機能、および推奨される冷却液の保守スケジュールを確認してください。
冷却性能が不十分なシステムは、レーザー管の寿命を短縮し、特に高温環境下や長時間の連続生産運転時に出力の不安定化を招きます。
サプライヤーの技術資料の充実度、スペアパーツの入手可能性、リモートによるトラブルシューティング対応、設置支援体制、および必要に応じたOEM構成対応能力を評価してください。
製造業者または卸売バイヤーにとって、サポート品質は総所有コスト(TCO)に直接影響します。というのも、ダウンタイムによる損失は、2台の機械の価格差よりも高額になることが多いためです。
まず、最大シートサイズ、最も厚い通常材質、最小特徴寸法、想定される1日あたりの稼働時間、および目標生産量を明確に定義します。
次に、どの加工プロセスが最も要求水準が高いかを特定します。たとえば、アクリル板の鏡面仕上げエッジ、低カーボン化(ローカーボン)木材の切断、精細なエンボス加工、あるいは変形を最小限に抑えた制御されたレザー加工などです。
この最も要求水準の高い用途に応じて機械の出力を選定し、同時に、より薄く繊細な素材に対しては低エネルギー設定でも安定して制御可能であることを確認します。
同一のデータファイルおよび同一の素材を用いたデモンストレーションを比較します。サプライヤーが提供するサンプルは参考になりますが、文書化された並列工程評価(サイドバイサイド評価)に取って代わるものではありません。
納入される機器の構成詳細を確認します。これには、レーザー管のブランド、コントローラーの種類、レンズのオプション、チラーの型番、排気装置、ワークテーブルの構造、および付属アクセサリーが含まれます。
消耗品となる部品はどれか、交換時期の目安はどのくらいか、また重要なサービス部品について、現地在庫または工場在庫のどちらが確保可能かを確認してください。
生産性の算出には、サイクルタイム、ローディングタイム、クリーニングタイム、セットアップタイム、および予想される不良率を用いるべきであり、単に「最大切断速度」といった表記上の数値に頼ってはいけません。
最後に、サプライヤーがお客様の用途を正しく理解しているかどうかを評価してください。信頼できるパートナーであれば、材料リスク、換気対策、パラメータ試験、工程限界などについて、オープンに議論します。
アクリル、木材、革の加工に最も適したレーザー切断機は? ほとんどのプロフェッショナル向け用途では、適切に設定されたCO2レーザー切断システムが最適解です。
最も優れた選択肢は、自動的に高出力モデルというわけではありません。安定した出力、集光性の高いビーム供給、高精度な動き制御、そして制御された空気流を実現する機械こそが、真に優れた選択です。
また、材料の厚さ範囲、製品の寸法、生産数量、安全上の義務、および保守能力にも合致している必要があります。日常的な運用で妥協を強いられてはなりません。
購入前に、実際の材料および実際の生産で使用される形式のファイルを用いて性能を検証してください。この評価によって、長期的な適合性について、一般的な仕様書では決して得られないような具体的な知見が得られます。
これらの要素を総合的に評価することで、技術担当者はアクリルをきれいに加工し、木材を高精度に切断し、革を制御された状態で加工できるCO₂レーザー彫刻・切断機を選定できます。
 最新ニュース

明興レーザー(Mingxing Laser)は、中国を拠点とするトップクラスのレーザー機械メーカーであり、CO2レーザー切断機、ファイバーレーザー切断機、CNCルーター、レーザー溶接機およびマーキング機を提供しています。OEM/ODMによるカスタムソリューションも対応可能です。本日中にお見積もりをご依頼ください!
- 本社:中国山東省済南市高新技術産業開発区、ユナイテッドフォーチュンプラザ4号館1303号室
- 製造工場:中国山東省済南市済陽区済北街道銀河路18番地
Copyright © 2026 セントュリーミンシン(ジナーン)インテリジェントテクノロジー有限公司。全著作権を保有します。 プライバシーポリシー
 EN