Welcher Laserschneider eignet sich am besten für Acryl, Holz und Leder? Für technische Gutachter ist ein gut konstruiertes CO2-Laserschneidsystem in der Regel die stärkste Allround-Wahl.
Die Leistung hängt jedoch nicht allein von der Wattzahl ab. Strahlqualität, optische Ausrichtung, Bewegungssteuerung, Absaugleistung und Materialhandhabung bestimmen, ob die Ergebnisse in der Serienfertigung konsistent bleiben.
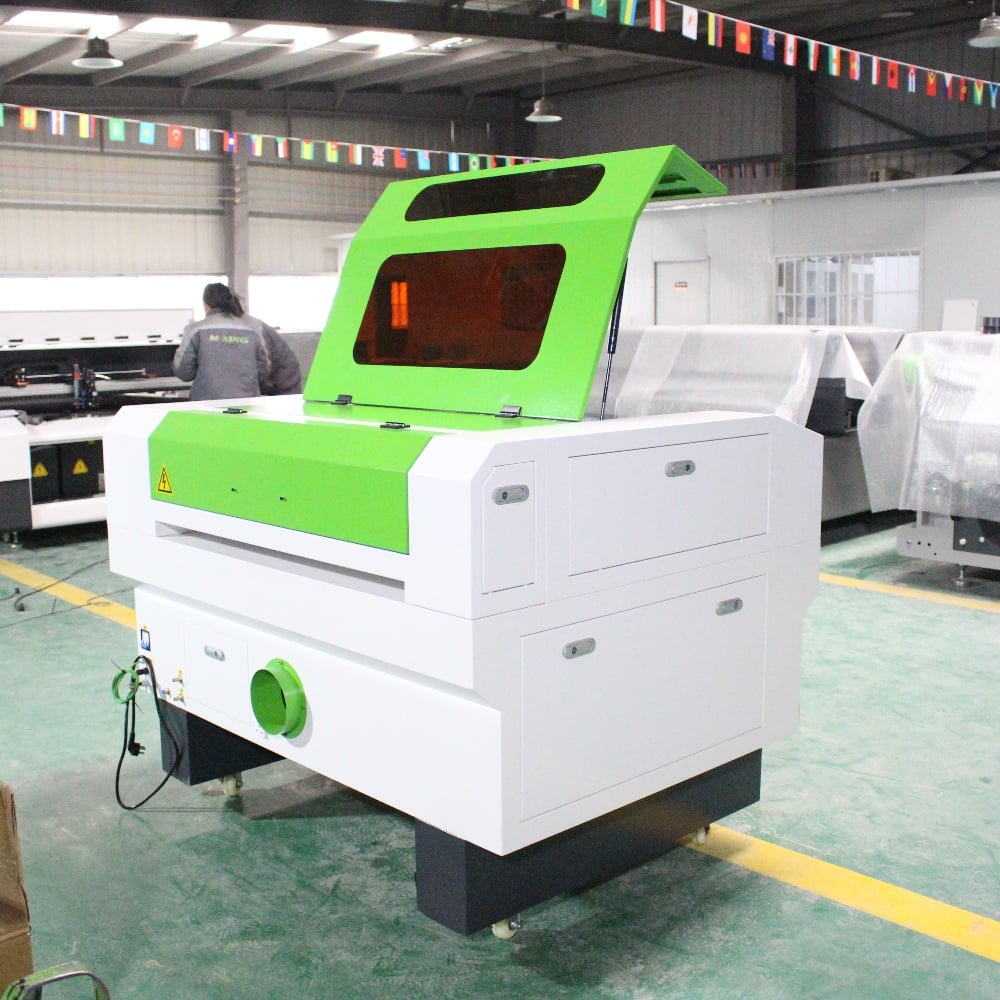
Für Acryl, Holz und Leder bietet ein CO2-Laserschneider die für effizientes Schneiden, Gravieren, Markieren und Oberflächenfinish erforderlichen Wellenlängen-Absorptionseigenschaften.
Seine 10,6-Mikrometer-Wellenlänge wird von organischen Materialien und Acrylplatten wirksam absorbiert und erzeugt sauberere Schnitte als Faserlaser bei diesen gängigen Fertigungsanwendungen.
Ein Faserlaser überzeugt bei vielen Metallen, ist aber nicht die bevorzugte Universalmaschine für die Verarbeitung von Acryl, Holz und Leder.
Technische Teams sollten daher eine CO2-Laser-Schneidemaschine als komplettes System bewerten, anstatt lediglich ein Laserrohr allein nach seiner Nennleistung auszuwählen.
Der beste Laserschneider kombiniert stabile optische Leistung, präzise Bewegungshardware, zuverlässige Kühlung, effektive Absaugung sowie Software, die wiederholbare Produktionsparameter unterstützt.
Für Arbeiten mit gemischten Materialien ist eine Maschine im CO2-Leistungsbereich von 80 W bis 150 W oft der praktische Ausgangspunkt für professionelle Werkstätten und industrielle Anwender.
Systeme mit geringerer Leistung können effektiv gravieren, beschränken jedoch möglicherweise die Schnittgeschwindigkeit, reduzieren die zulässige Materialstärke und ergeben schmale Prozessfenster bei Hochvolumen-Arbeiten.
Höhere Leistung kann die Durchsatzleistung steigern; übermäßige Leistung kann jedoch breitere Schnittfugen, größere wärmebeeinflusste Zonen und geringere Kontrolle bei dünnem Leder oder feiner Gravur verursachen.
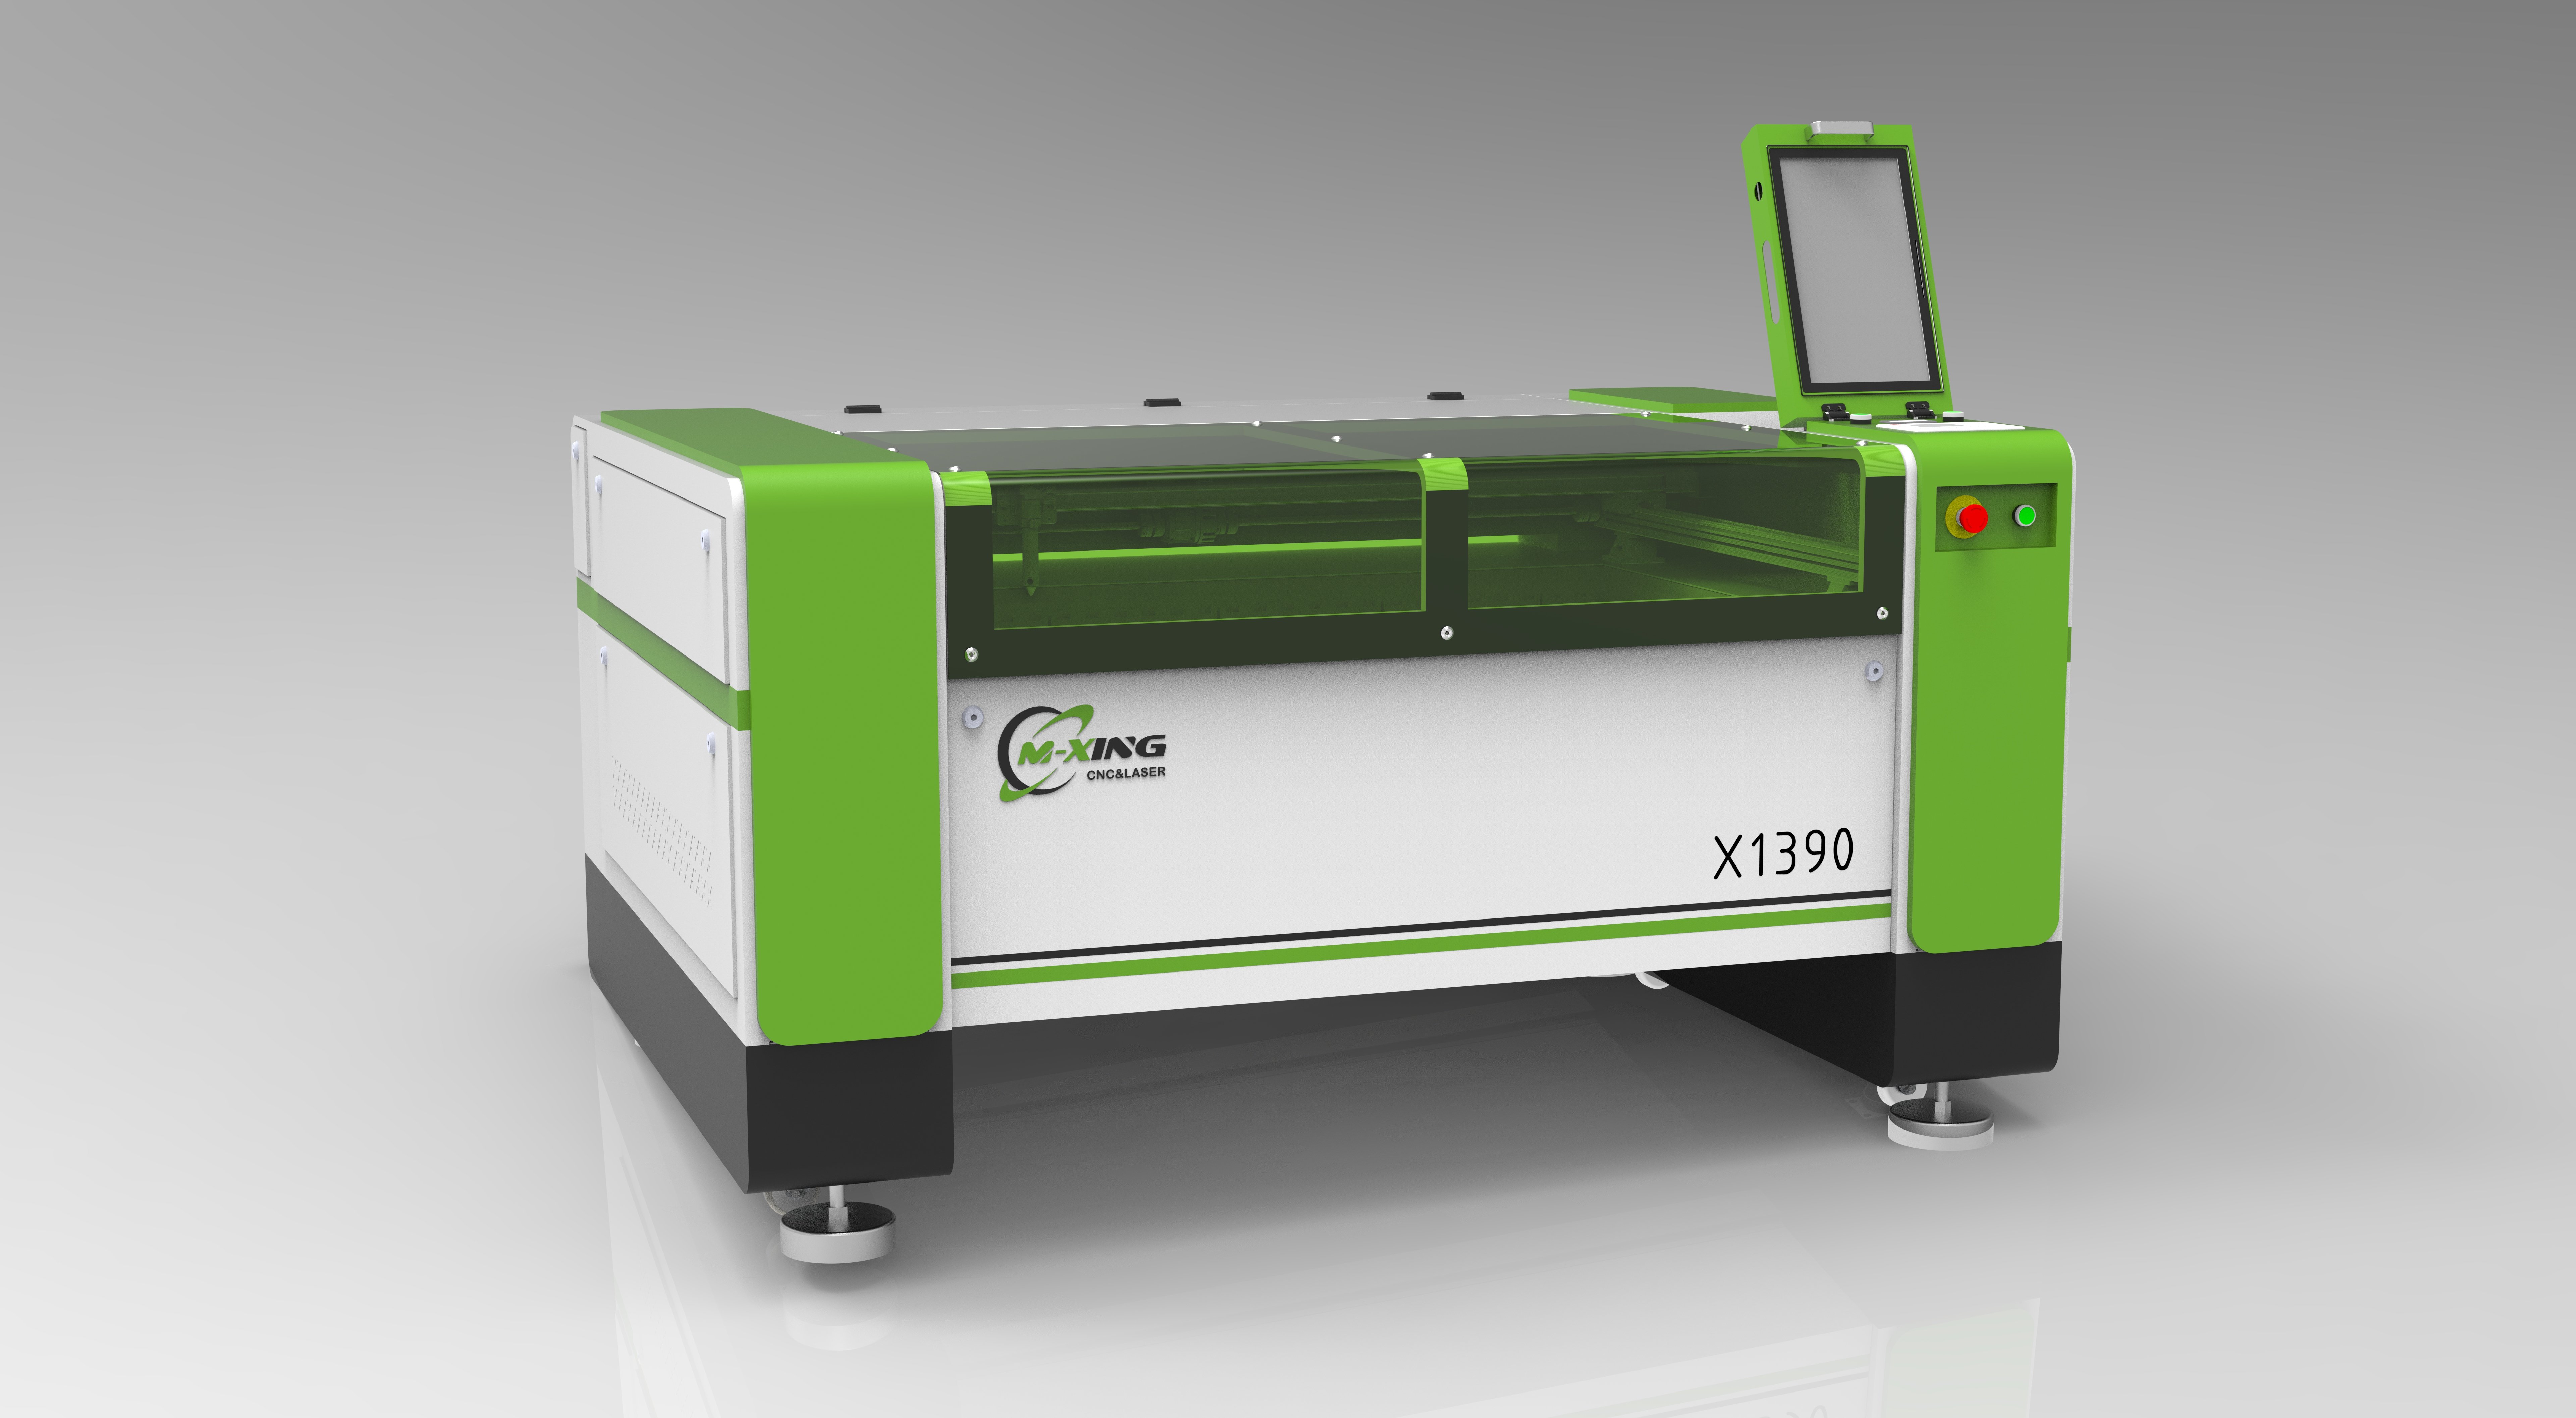
Die Nennleistung ist für erste Vergleiche hilfreich, doch die Stabilität der Ausgangsleistung wirkt sich stärker auf die Schnittkantenqualität, die Konsistenz der Schnittergebnisse und die wiederholbare Entwicklung von Parametern aus.
Eine stabile CO2-Laserquelle gewährleistet über lange Produktionszyklen eine vorhersehbare Energieabgabe und verringert so die Abweichung zwischen der ersten und der letzten Platte.
Dies ist besonders beim Schneiden von klarem Acryl von Bedeutung, da eine ungleichmäßige Energiezufuhr unsaubere Kanten, Mikrorisse oder lokal begrenzte Aufschmelzung entlang der Schnittfuge verursachen kann.
Bei der Holzbearbeitung wird eine instabile Leistung ebenfalls rasch sichtbar: Schwankungen können deutliche Unterschiede in der Verkohlungstiefe, der Gravurintensität und der Schnitttiefe entlang der Maserungsrichtung hervorrufen.
Leder erfordert noch präzisere Regelung, da natürliche Schwankungen in Materialdicke, Feuchtigkeitsgehalt, Beschichtungen und Gerbverfahren bereits erhebliche Prozessvariationen mit sich bringen.
Fragen Sie Lieferanten, wie sie die tatsächliche Ausgangsleistung überprüfen, ob ihre Laserrohre vor dem Versand getestet werden und wie ein Leistungsabbau überwacht wird.
Ein Leistungsmessertest, eine dokumentierte Werksinspektion und klare Wartungsempfehlungen liefern stärkere Nachweise als eine nominelle Wattzahl auf einem Datenblatt.
Technische Gutachter sollten zudem zwischen Spitzenleistungsangaben und nutzbarer kontinuierlicher Ausgangsleistung unter normalen Schneid- und Gravurbedingungen unterscheiden.
Bei vielen Anwendungen mit gemischten Materialien kann ein stabiles 100-W-System produktiver sein als eine unzuverlässige Maschine mit höherer Nennleistung, aber schwacher Kühlung oder minderwertiger Optik.
Die Strahlqualität beeinflusst den Fokusdurchmesser, die Schnittbreite, die Energiedichte, die Gravurgenauigkeit sowie die Fähigkeit der Maschine, konsistent durch unterschiedliche Materialstärken zu schneiden.
Ein gut fokussierter Strahl erzeugt schmale Schnitte und saubere Details und hilft Herstellern, den Aufwand für die Nachbearbeitung von Schildern, dekorativen Produkten, Verpackungen und Lederwaren zu reduzieren.
Bei Acryl unterstützt die Strahlqualität die polierte, flammengeschnittene Kante, wie sie typisch für CO2-Laserschneiden ist, insbesondere bei gegossenen Acrylplatten.
Extrudiertes Acryl kann anders reagieren, da seine Zusammensetzung leichter schmelzen kann; daher sollten Anwender repräsentative Materialproben testen, bevor sie die Geräteauswahl abschließen.
Die optische Qualität ist genauso wichtig wie die Quellenqualität. Spiegel, Fokussierlinsen, Halterungen und Ausrichtungsmechanismen müssen unter kontinuierlichen Betriebsbedingungen stabil bleiben.
Achten Sie auf leicht zugängliche Spiegeleinstellungen, hochwertige optische Komponenten, steife Montagestrukturen sowie ein Wartungskonzept, das Technikern eine effiziente Überprüfung der Ausrichtung ermöglicht.
Ein schlecht ausgerichteter optischer Pfad verschwendet Leistung und erzeugt inkonsistente Ergebnisse – selbst wenn das Gerät eine hochbewertete CO2-Laserröhre enthält.
Die Brennweite der Linse sollte zur geplanten Anwendung passen. Kürzere Brennweiten verbessern die Gravurgenauigkeit, während längere Brennweiten das Schneiden dickerer Materialien besser unterstützen.
Einige Produktionsumgebungen profitieren von austauschbaren Objektiven, die es Bedienern ermöglichen, die Fokalgeometrie für feines Gravieren, Standard-Schneiden oder tiefere Materialdurchdringung zu optimieren.
Mechanische Genauigkeit ist entscheidend, wenn eine Aufgabe präzise sitzende Acrylteile, aufwändige Holzeinlagen, wiederholte Ledermuster oder gravierte Elemente erfordert, die exakt mit den Schnittkonturen ausgerichtet sein müssen.
Bewerten Sie lineare Führungssysteme, Antriebssystem, Motoren, Riemen- oder Zahnstangenkonstruktion, Gantry-Steifigkeit und Interpolationsleistung der Steuerung als eine einzige Bewegungsplattform.
Ein steifer Rahmen und ein gleichmäßiges Führungssystem verringern die Vibration bei hoher Geschwindigkeit und tragen so zur Erhaltung von Kurven, Ecken, Schärfe der Beschriftung sowie kleiner innerer Schnittmerkmale bei.
Geschwindigkeitsangaben sollten kritisch betrachtet werden. Die maximale Fahrgeschwindigkeit ist weniger relevant als die stabile Schnittgenauigkeit bei den Geschwindigkeiten, die für reale Serienfertigungsaufgaben genutzt werden.
Fordern Sie Musterdateien an, die feine Schriftzüge, kleine Löcher, scharfe Ecken, ineinander verschachtelte Formen und wiederholte Gravurmuster über die gesamte Arbeitsfläche enthalten.
Das Design des Maschinentisches beeinflusst ebenfalls die Vielseitigkeit. Eine Wabenauflage unterstützt kleine Werkstücke, während ein Messertisch Rückstrahlungen reduziert und die Luftzirkulation an der Unterseite verbessert.
Eine Durchlaufkonstruktion mit vorderer und hinterer Öffnung kann wertvoll sein für übergroße Holzplatten, lange Acrylschilder oder kontinuierliche Materialverarbeitungsabläufe.
Bei Leder und biegsamen Werkstoffen prüfen Sie, ob der Tisch Stiftvorrichtungen, Vakuum-Halteoptionen oder praktikable Registrierungsverfahren für wiederholte Positionierung unterstützt.
Eine zuverlässige Autofokusfunktion kann die Durchsatzleistung bei Aufträgen mit variabler Dicke verbessern; manueller Fokus bleibt jedoch akzeptabel, solange die Bediener disziplinierte Einrichtungsverfahren und standardisierte Materialien verwenden.
Die Luftführung wird bei der Maschinenauswahl häufig unterschätzt, obwohl sie sich unmittelbar auf Funkenbildung, Randrückstände, Rauchabfuhr, Objektivschutz und die Sicherheit des Bedieners auswirkt.
Eine starke, einstellbare Luftunterstützung hilft dabei, verdampftes Material aus dem Schnittspalt zu entfernen und verringert gleichzeitig die Wahrscheinlichkeit einer anhaltenden Flamme beim Schneiden von Holz und Leder.
Zu wenig Luft kann die Verkohlung und Ablagerung von Rauch erhöhen. Zu viel Luft kann bestimmte Schnitte unnötigerweise abkühlen oder leichte Materialien während der Gravur stören.
Die ideale Maschine bietet eine steuerbare Luftunterstützung, sodass Bediener bei Schnittvorgängen stärkeren Luftstrom und bei empfindlichen Gravuranwendungen geringeren Luftstrom nutzen können.
Die Absaugleistung ist als Gesamtsystem zu bewerten. Gebläse, Kanalverlauf, Filterkonzept, Raumgestaltung sowie Anforderungen an die externe Abluft beeinflussen alle die Leistung.
Acryldämpfe, Holzrauch und Lederrieche dürfen nach Abschluss des Schneidvorgangs weder im Maschinengehäuse noch im Produktionsraum verbleiben.
Leder erfordert besondere Aufmerksamkeit, da einige Kunstleder, beschichtete Produkte oder unbekannte Materialien bei der Laserbearbeitung gefährliche Dämpfe freisetzen können.
Gehen Sie niemals davon aus, dass ein Material aufgrund seines Aussehens sicher ist. Lieferanten sollten Angaben zur Materialzusammensetzung bereitstellen, und Anlagenbediener müssen Materialien mit PVC-Gehalt vom CO2-Laserschneiden ausschließen.
Technische Gutachter sollten Lüftungsanforderungen bereits im Beschaffungsumfang berücksichtigen, statt Absaugung als optionales Zubehör nach der Inbetriebnahme zu behandeln.
Die aussagekräftigste Maschinendemonstration verwendet Ihre eigenen Acryl-, Holz- und Ledermuster, da das Laserverhalten stark von der Materialzusammensetzung und Oberflächenbeschaffenheit abhängt.
Testen Sie bei Acryl sowohl das Schneiden als auch das Gravieren. Prüfen Sie die Kantenklarheit, die Schnittbreite, das Aufschmelzen an den Ecken, den Gravurkontrast sowie den Einfluss von Schutzfolien auf die Ergebnisse.
Testen Sie mehrere Dicken, die der tatsächlichen Nachfrage entsprechen, beispielsweise dünne Display-Panels, Standard-Schilder-Materialien und dickere gefertigte Komponenten, bei denen eine saubere Schnittkante erforderlich ist.
Bei Holz gehören Sperrholz, MDF, Massivholz, furnierte Platten sowie alle beschichteten oder klebstoffbeschichteten Produkte, die in Ihrem Fertigungsprozess eingesetzt werden, dazu.
Holzprodukte unterscheiden sich stark hinsichtlich Harzgehalt, Klebstoffchemie, Feuchtigkeit, Faserrichtung und Dichte – all diese Faktoren beeinflussen Verkohlung und Schneidleistung.
Prüfen Sie nach dem Schneiden die Vorder- und Rückseite. Ein aussagekräftiger Test zeigt, ob Maskierung, Luftunterstützung, Fokuseinstellungen oder die Wahl des Tisches Rauchverfärbungen verringern.
Bei Leder trennen Sie echtes Leder von synthetischen Materialien. Prüfen Sie Farbe der Schnittkante, Geruch, Verformung, Gravurdefinition sowie die Wirkung von Hitze auf Oberflächenbeschichtungen.
Natürliches Leder profitiert oft von niedrigerer Leistung und höherer Geschwindigkeit, während dickes pflanzlich gegerbtes Leder andere Einstellungen erfordern kann als weicheres Bekleidungsleder.
Fordern Sie eine Parametermatrix anstatt eines einzelnen Demonstrationsresultats an. Diese soll Leistung, Geschwindigkeit, Frequenz, Fokus, Luftunterstützung und Materialdicke dokumentieren.
Diese Daten bilden den Ausgangspunkt einer kontrollierten Prozessbibliothek, die bei Wiederholung von Aufträgen oder Einarbeitung neuer Bediener eine schnellere Inbetriebnahme ermöglicht.
Eine leistungsfähige CO2-Laser-Maschine benötigt Steuerungssoftware, die gängige Konstruktionsdateien importiert, schichtbasierte Parameter unterstützt und eine zuverlässige Auftragspositionierung vor dem Schneiden ermöglicht.
Für technische Bewertende sind nützliche Funktionen unter anderem Kamerapositionierung, Rotlicht-Vorschau, Ursprungsverwaltung, Unterstützung für Drehzubehör sowie Speicherung von Parametern für wiederkehrende Aufträge.
Schichtbasierte Steuerung ist besonders wertvoll, da eine einzige Datei Gravur, Rillenmarkierung, Oberflächenmarkierung und Durchtrennung mit unterschiedlichen Einstellungen erfordern kann.
Überprüfen Sie, ob die Steuerung die von den Konstruktions- und Designteams verwendeten Formate unterstützt, darunter DXF, AI, SVG, PDF und Rasterbilddateien.
Zu den Sicherheitsanforderungen gehören ein vollständig umschlossener Arbeitsbereich, verriegelte Türen, leicht zugängliche Not-Aus-Schalter, schützende Sichtfenster, Warnhinweise sowie eine zuverlässige Erdung.
Eine Wasserkühlung ist bei vielen CO2-Lasersystemen ebenfalls unerlässlich. Prüfen Sie die Kühlleistung des Kühlaggregats, das Verfahren zur Temperaturregelung, die Alarmfunktionen sowie den empfohlenen Wartungsplan für das Kühlmedium.
Ein unterdimensioniertes Kühlsystem verkürzt die Lebensdauer der Laserrohre und führt zu einer instabilen Leistungsabgabe – insbesondere bei warmen Umgebungsbedingungen oder längeren täglichen Produktionszyklen.
Bewerten Sie die Dokumentation des Lieferanten, die Verfügbarkeit von Ersatzteilen, den Prozess für die Fern-Diagnose, die Installationsunterstützung sowie die Fähigkeit, bei Bedarf OEM-Konfigurationen bereitzustellen.
Für einen Hersteller oder Großhändler wirkt sich die Servicequalität auf die Gesamtbetriebskosten aus, da Ausfallzeiten häufig teurer sind als die Preisunterschiede zwischen zwei Maschinen.
Beginnen Sie damit, die größte Blechgröße, das dickste Standardmaterial, die kleinste Strukturgröße, die erwartete tägliche Laufzeit und das Zielproduktionsvolumen zu definieren.
Identifizieren Sie dann den anspruchsvollsten Prozess: polierte Acrylkanten, holzschonendes Schneiden mit geringer Verkohlung, detailliertes Gravieren oder kontrollierte Lederverarbeitung mit minimaler Verzerrung.
Wählen Sie die Maschinenleistung entsprechend dieser anspruchsvollen Anwendung aus und stellen Sie gleichzeitig sicher, dass auch niedrigere Energieeinstellungen für dünnere und empfindlichere Materialien präzise steuerbar bleiben.
Vergleichen Sie Vorführungen anhand identischer Dateien und Materialien. Muster der Lieferanten sind hilfreich, ersetzen jedoch keine dokumentierte, direkte Prozessbewertung im Seitenvergleich.
Überprüfen Sie die gelieferten Konfigurationsdetails, darunter Marke der Laser-Röhre, Typ des Controllers, verfügbare Linsenoptionen, Modell des Kühlgeräts, Abluftausrüstung, Aufbau des Arbeitstisches sowie mitgelieferte Zubehörteile.
Fragen Sie, welche Komponenten Verschleißteile sind, welche Austauschintervalle zu erwarten sind und ob lokale oder werkseigene Lagerbestände für kritische Service-Teile verfügbar sind.
Berechnen Sie die Produktivität anhand der Zykluszeit, der Beladezeit, der Reinigungszeit, der Rüstzeit und der prognostizierten Ausschussrate – nicht allein anhand der angegebenen Schnittgeschwindigkeit.
Prüfen Sie abschließend, ob der Lieferant Ihre Anwendung versteht. Ein glaubwürdiger Partner bespricht offen Materialrisiken, Lüftung, Parameter-Tests und Prozessgrenzen.
Welcher Laser-Cutter eignet sich am besten für Acryl, Holz und Leder? In den meisten professionellen Anwendungen ist die Antwort ein korrekt konfiguriertes CO2-Laser-Schneidsystem.
Die beste Wahl ist nicht automatisch das Modell mit der höchsten Leistung in Watt. Es ist die Maschine, die eine stabile Leistungsabgabe, präzise Strahlführung, genaue Bewegung und kontrollierte Luftströmung bietet.
Es sollte außerdem Ihren Bereich an Materialstärken, Ihre Produktabmessungen, Ihr Produktionsvolumen, Ihre Sicherheitsverpflichtungen und Ihre Wartungsmöglichkeiten abdecken, ohne bei dem täglichen Betrieb Kompromisse erzwingen zu müssen.
Überprüfen Sie vor dem Kauf die Leistung mit repräsentativen Materialien und Dateien im Produktionsstil. Diese Bewertung enthüllt mehr über die langfristige Eignung als allgemeine Spezifikationen es jemals könnten.
Wenn diese Faktoren gemeinsam bewertet werden, können technische Gutachter einen CO2-Lasergravur- und -schneidemaschine auswählen, die saubere Acryl-, präzise Holz- und kontrollierte Lederergebnisse liefert.
 Aktuelle Nachrichten
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ist ein führender chinesischer Hersteller von Lasermaschinen und bietet CO2-Laserschneidmaschinen, Faser-Laserschneidmaschinen, CNC-Fräsmaschinen, Laser-Schweißgeräte und Laser-Markierungsanlagen. OEM-/ODM-Maßanfertigungen sind verfügbar. Fordern Sie noch heute ein Angebot an!
- Unternehmenshauptsitz: Zimmer 1303, Gebäude 4, UnitedFortune Plaza, Hochtechnologiezone, Stadt Jinan, Provinz Shandong, China
- Produktionsstätte: Nr. 18, Yinhe-Straße, Jibei-Straße, Bezirk Jiyang, Stadt Jinan, Provinz Shandong, China
Urheberrechte © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle Rechte vorbehalten. DATENSCHUTZRICHTLINIE

 EN