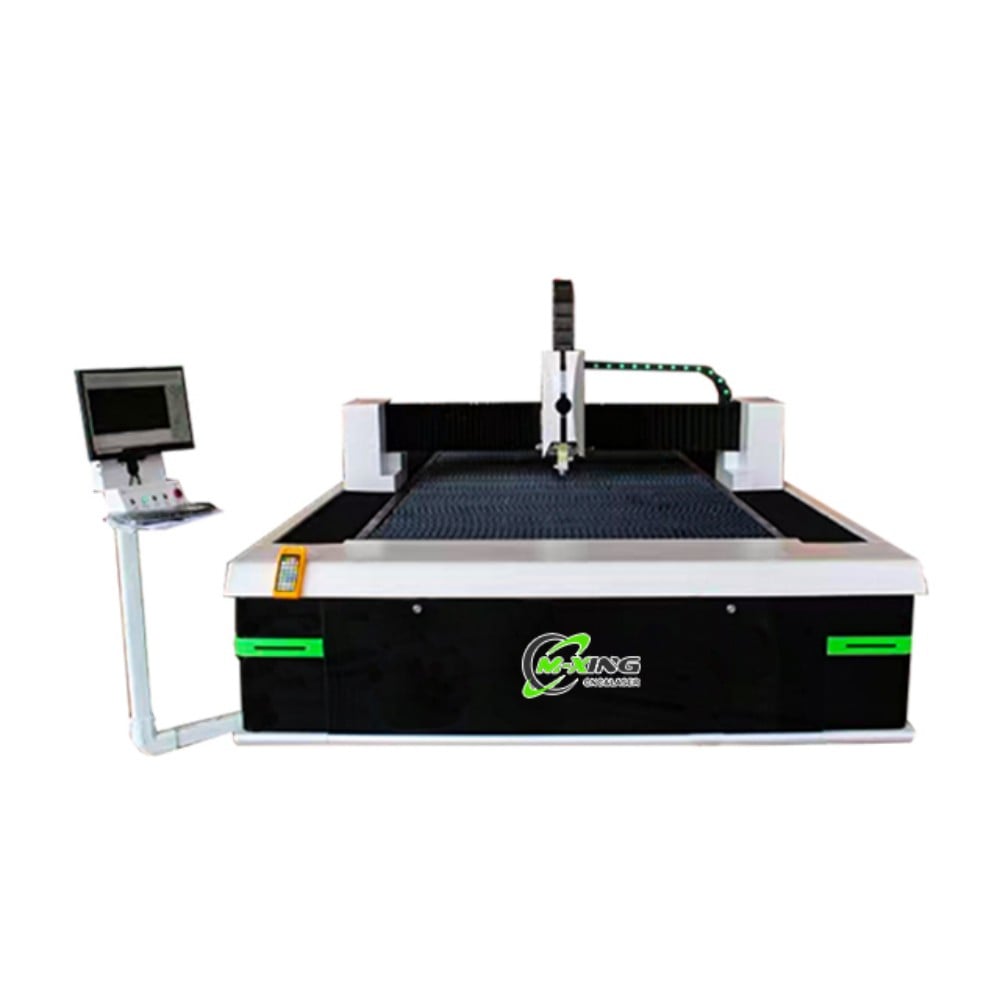
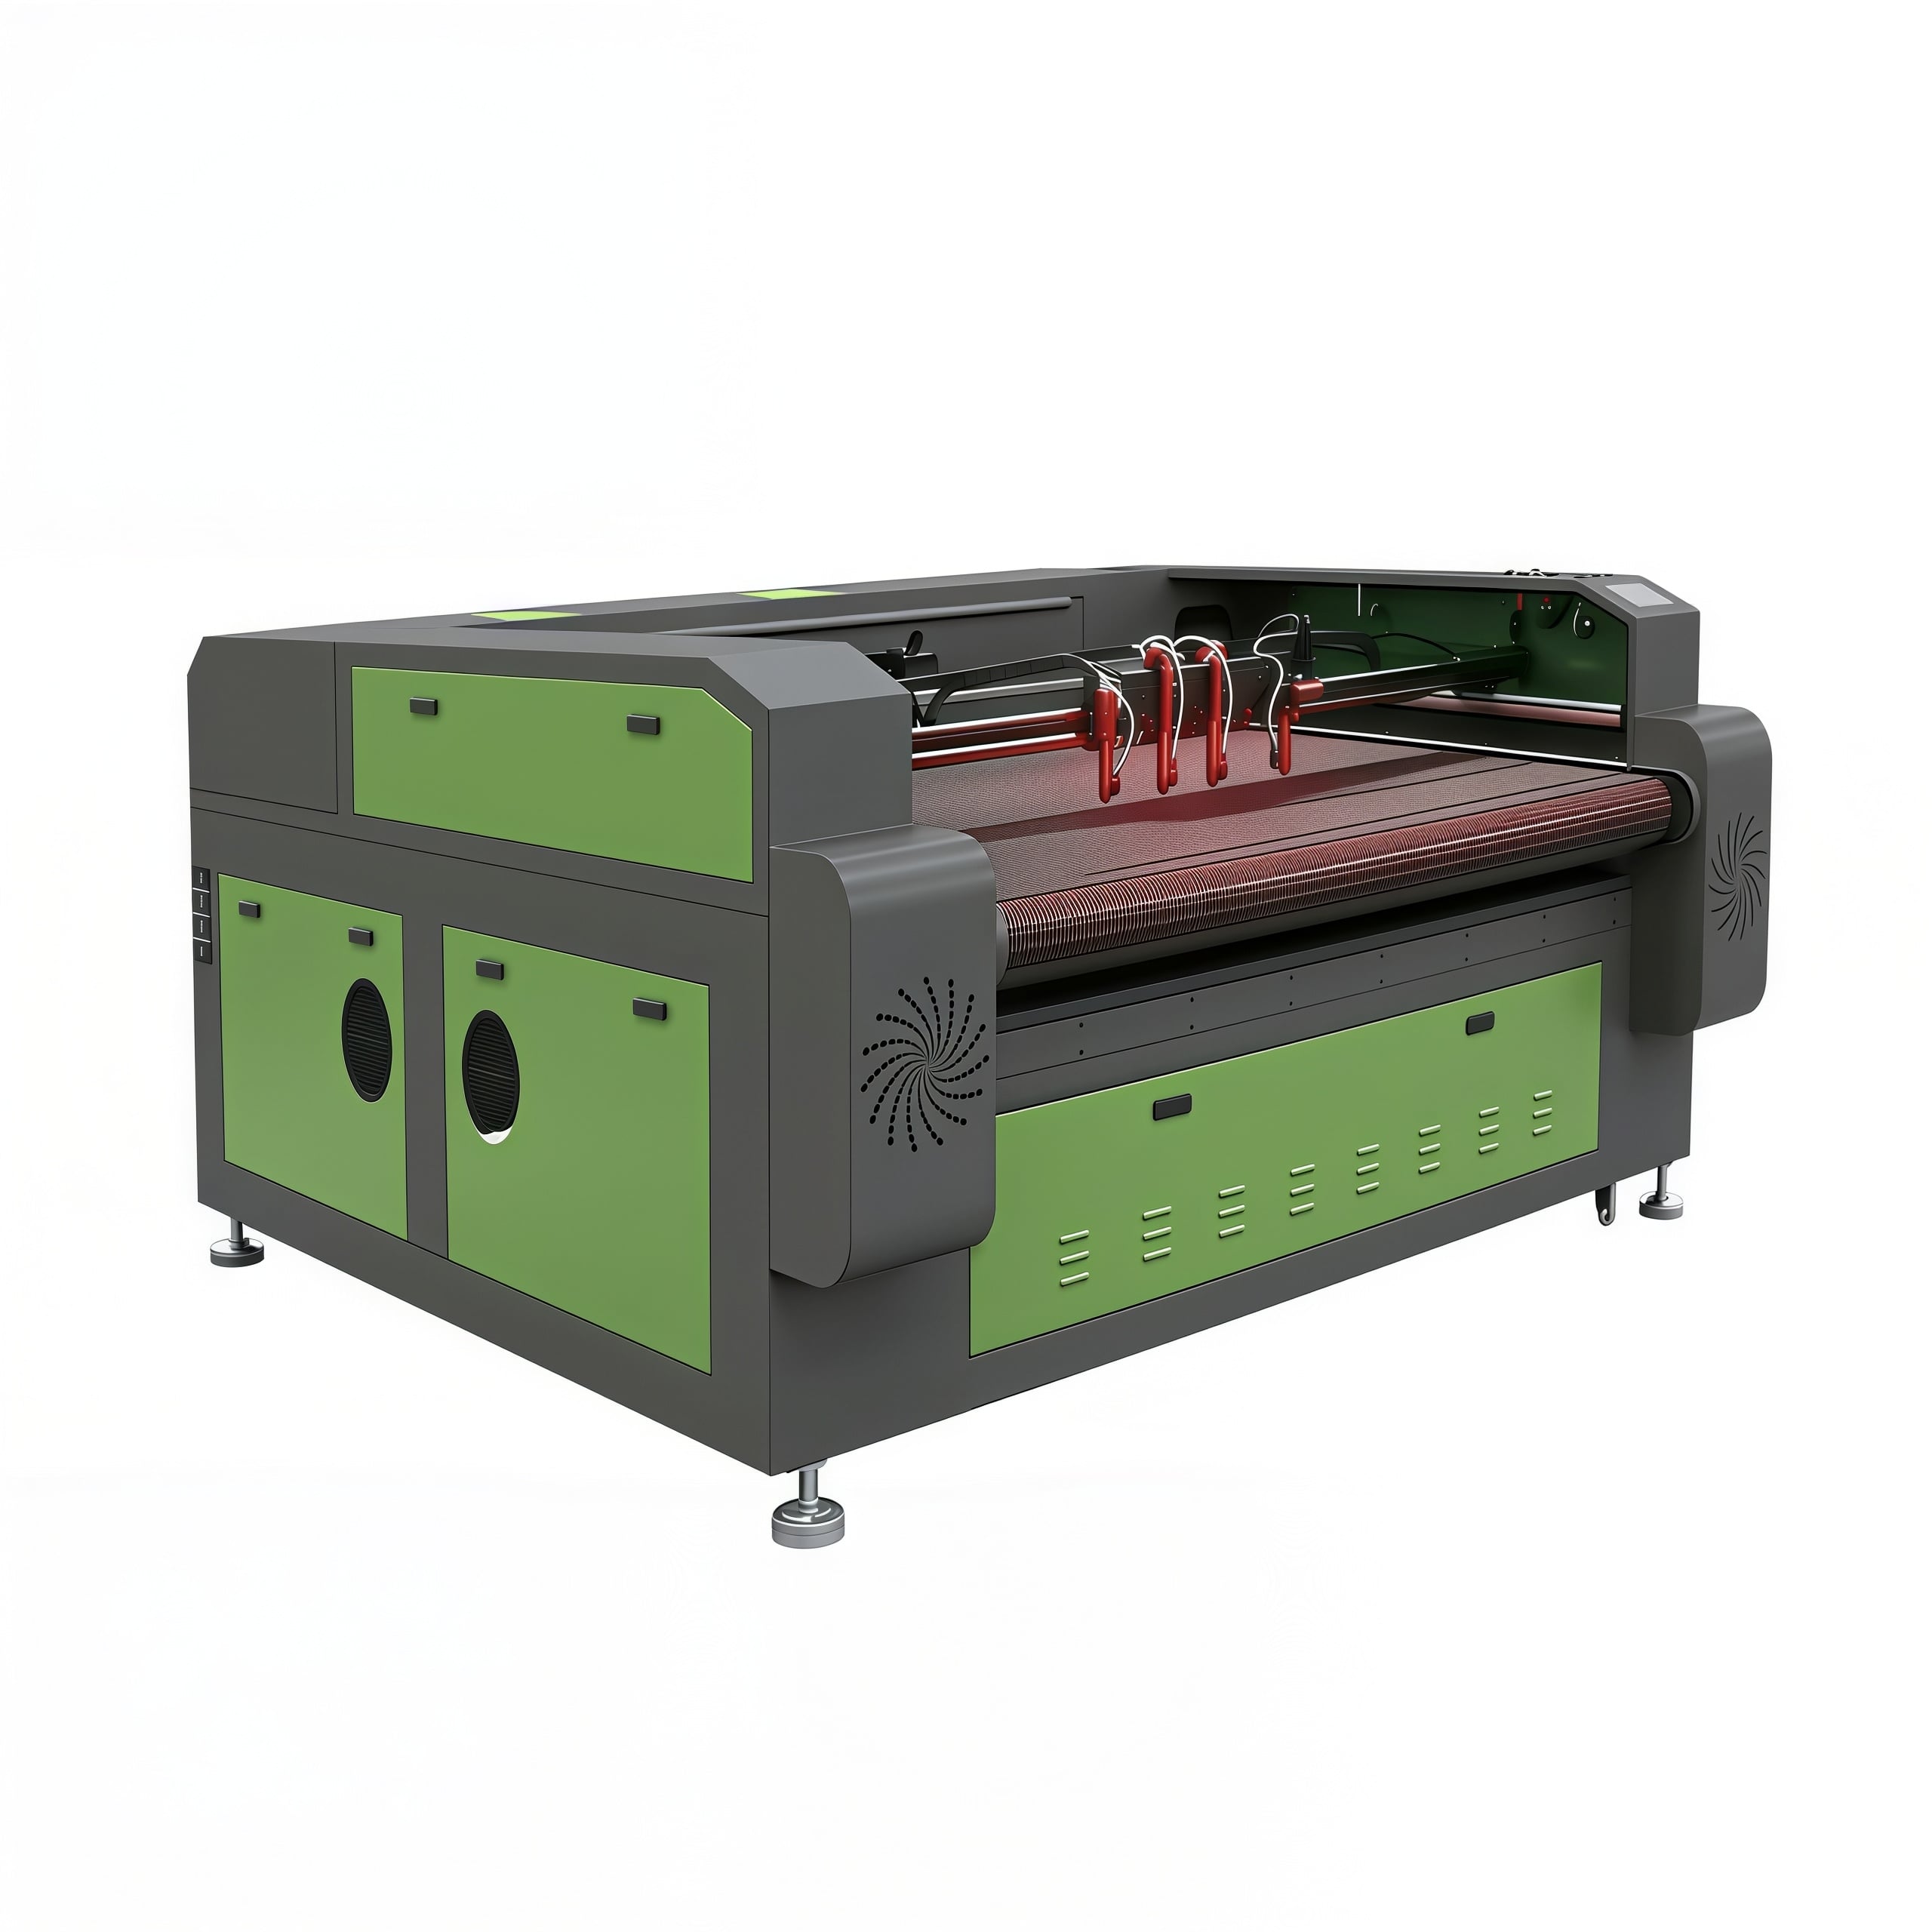
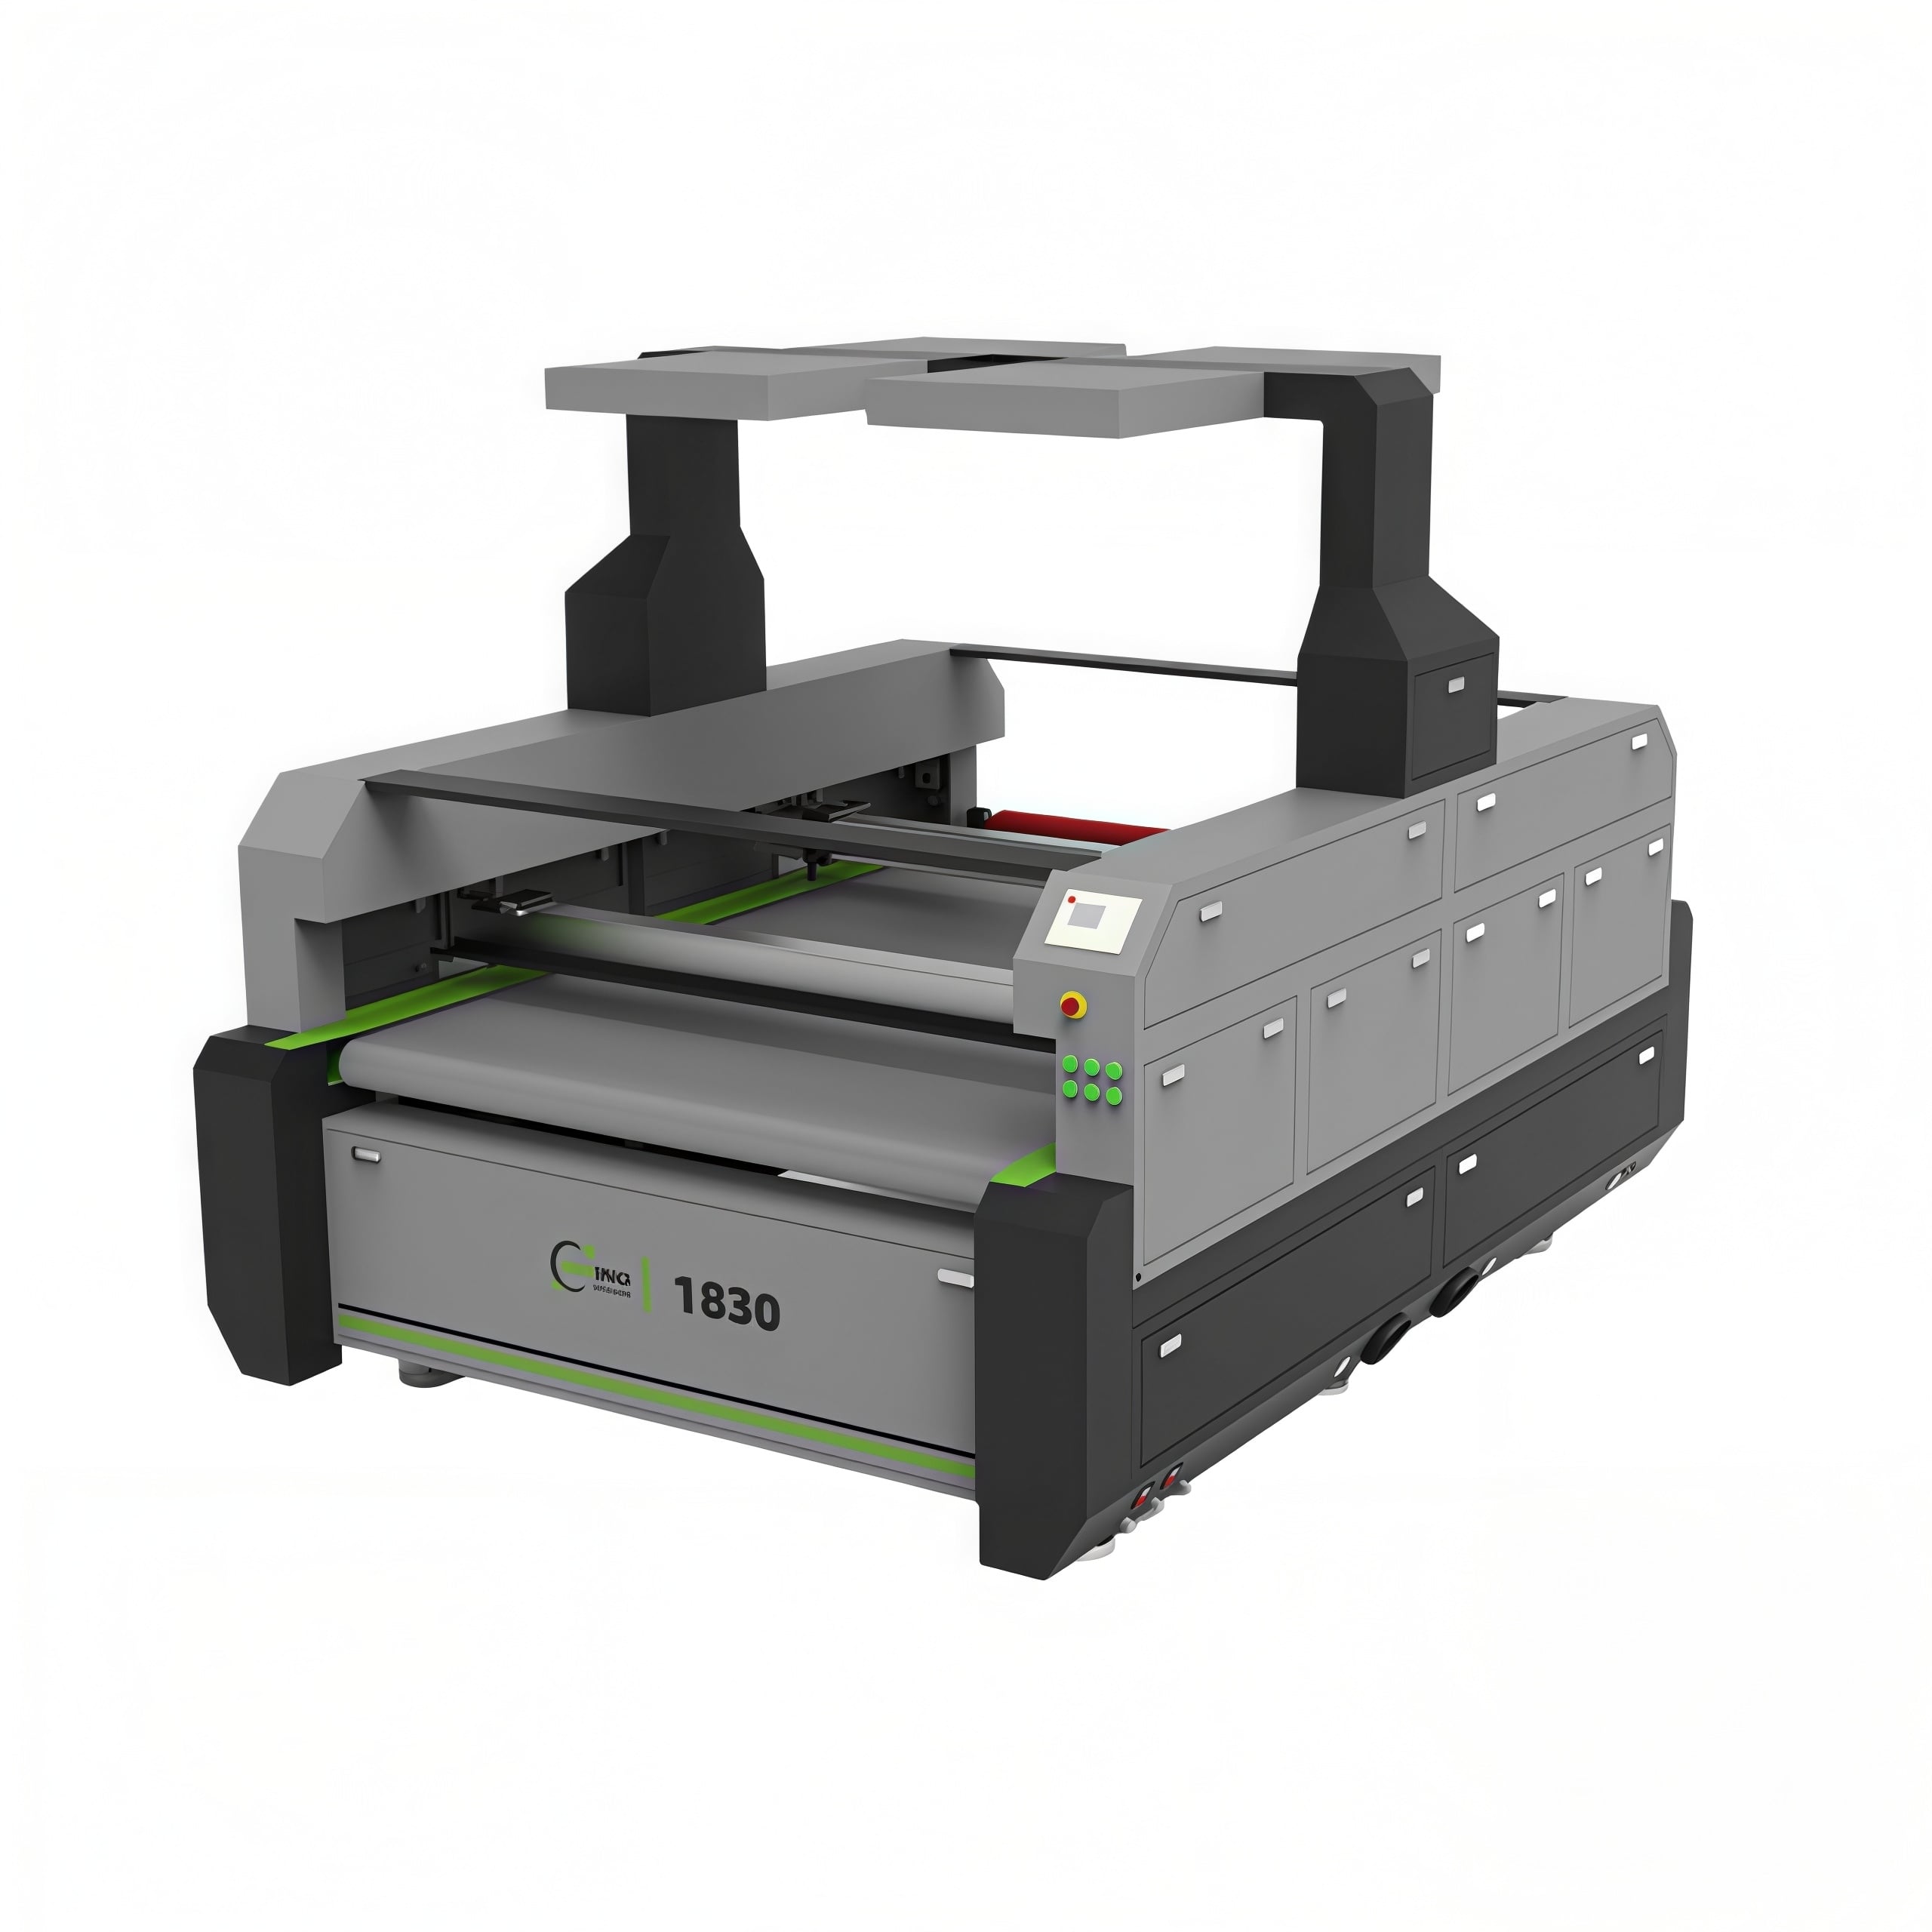
एक्रिलिक, काठ र चमडाका लागि कुन लेजर कटर सबैभन्दा राम्रो छ? तानिक मूल्याङ्कनकर्ताहरूका लागि, सुविचारित CO2 लेजर कटिङ प्रणाली सामान्यतया सबै-दिशामा सबैभन्दा शक्तिशाली विकल्प हो।
तर, वाटेज मात्रै प्रदर्शन निर्धारण गर्दैन। बीम गुणस्तर, ऑप्टिकल संरेखण, गति नियन्त्रण, निकास क्षमता र सामग्री सँगै काम गर्ने क्षमता निर्धारण गर्दछ कि उत्पादनमा परिणामहरू स्थिर रहन्छ कि छैन।
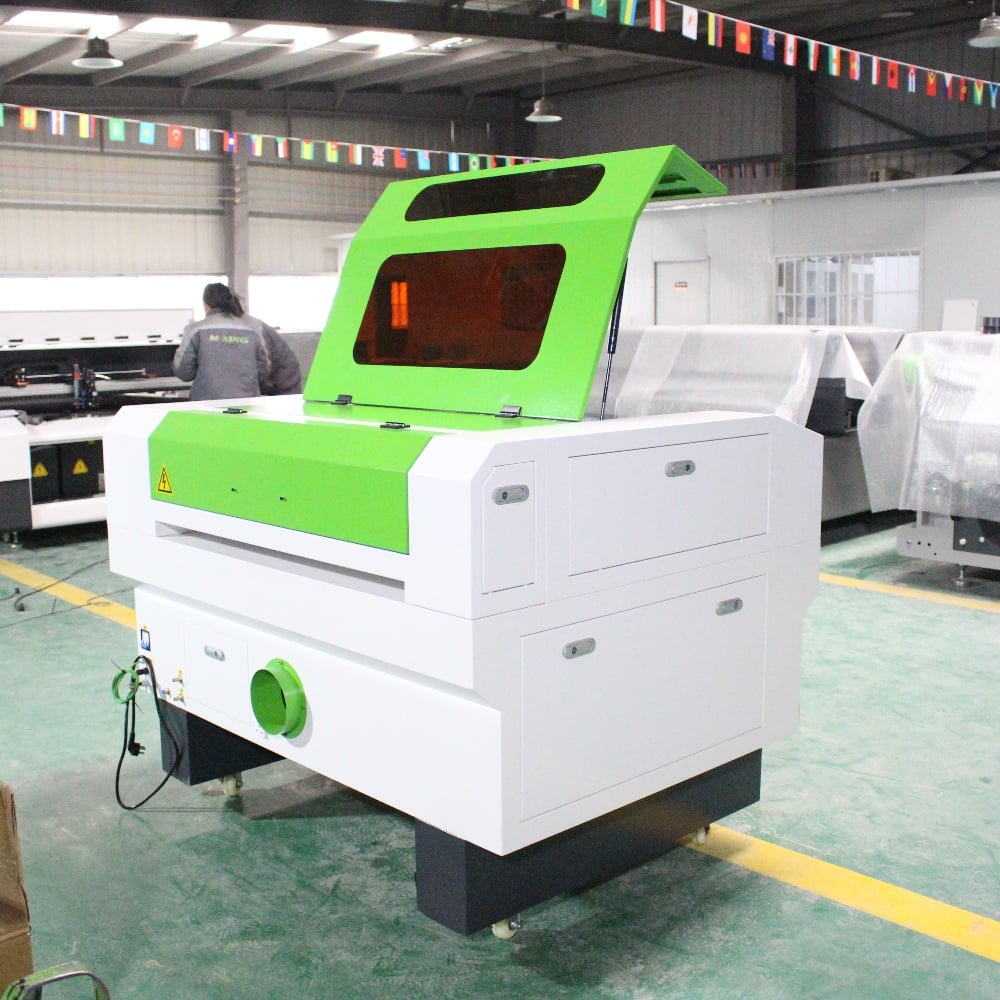
एक्रिलिक, काठ र चमडाका लागि, CO2 लेजर कटरले काट्ने, उकेर्ने, चिन्ह लगाउने र सतह समाप्ति गर्ने कामहरूमा कार्यक्षमता प्रदान गर्न आवश्यक तरङ्गदैर्घ्य अवशोषण विशेषताहरू प्रदान गर्दछ।
यसको १०.६-माइक्रोन तरङ्गदैर्घ्य जैविक सामग्रीहरू र एक्रिलिक शीटद्वारा प्रभावकारी रूपमा अवशोषित हुन्छ, जसले यी सामान्य निर्माण अनुप्रयोगहरूमा फाइबर लेजरहरूभन्दा सफा काट्ने परिणामहरू उत्पादन गर्दछ।
फाइबर लेजर धेरै धातुहरूसँग उत्कृष्ट प्रदर्शन गर्दछ, तर यो एक्रिलिक, काठ र चमडा प्रशोधनका लागि प्राथमिक सार्वभौमिक मेशिन होइन।
त्यसैले प्राविधिक टोलीहरूले CO2 लेजर कटिङ मेसिनलाई एक व्यवस्थित पूर्ण प्रणालीको रूपमा मूल्याङ्कन गर्नुपर्छ, रेटेड आउटपुट मात्रै हेरेर ट्यूब छान्नु हुँदैन।
उत्कृष्ट लेजर कटरमा स्थिर प्रकाशिक शक्ति, सटीक गति सम्बन्धी उपकरण, विश्वसनीय शीतन, प्रभावकारी निष्कर्षण, र दोहोर्याउन सकिने उत्पादन सेटिङहरूलाई समर्थन गर्ने सफ्टवेयर समावेश हुन्छ।
मिश्रित सामग्रीको कामका लागि, ८० डब्ल्यू देखि १५० डब्ल्यू CO2 दायरामा रहेको मेसिन प्रायः पेशागत कार्यशाला र औद्योगिक प्रयोगकर्ताहरूका लागि व्यावहारिक सुरुवात बिन्दु हुन्छ।
कम-शक्तिका प्रणालीहरूले प्रभावकारी ढंगले एन्ग्रेभ गर्न सक्छन्, तर तिनीहरूले कटिङ गतिलाई सीमित गर्न सक्छन्, सामग्रीको मोटाइलाई पनि सीमित गर्न सक्छन्, र उच्च मात्राको कामका लागि सानो प्रक्रिया विन्डो सिर्जना गर्न सक्छन्।
उच्च शक्तिले उत्पादन दर बढाउन सक्छ, तर अत्यधिक शक्तिले चौडा कर्फहरू, बढी ताप प्रभावित क्षेत्रहरू, र पातलो चमड वा सूक्ष्म एन्ग्रेभिङमा कम नियन्त्रण उत्पन्न गर्न सक्छ।
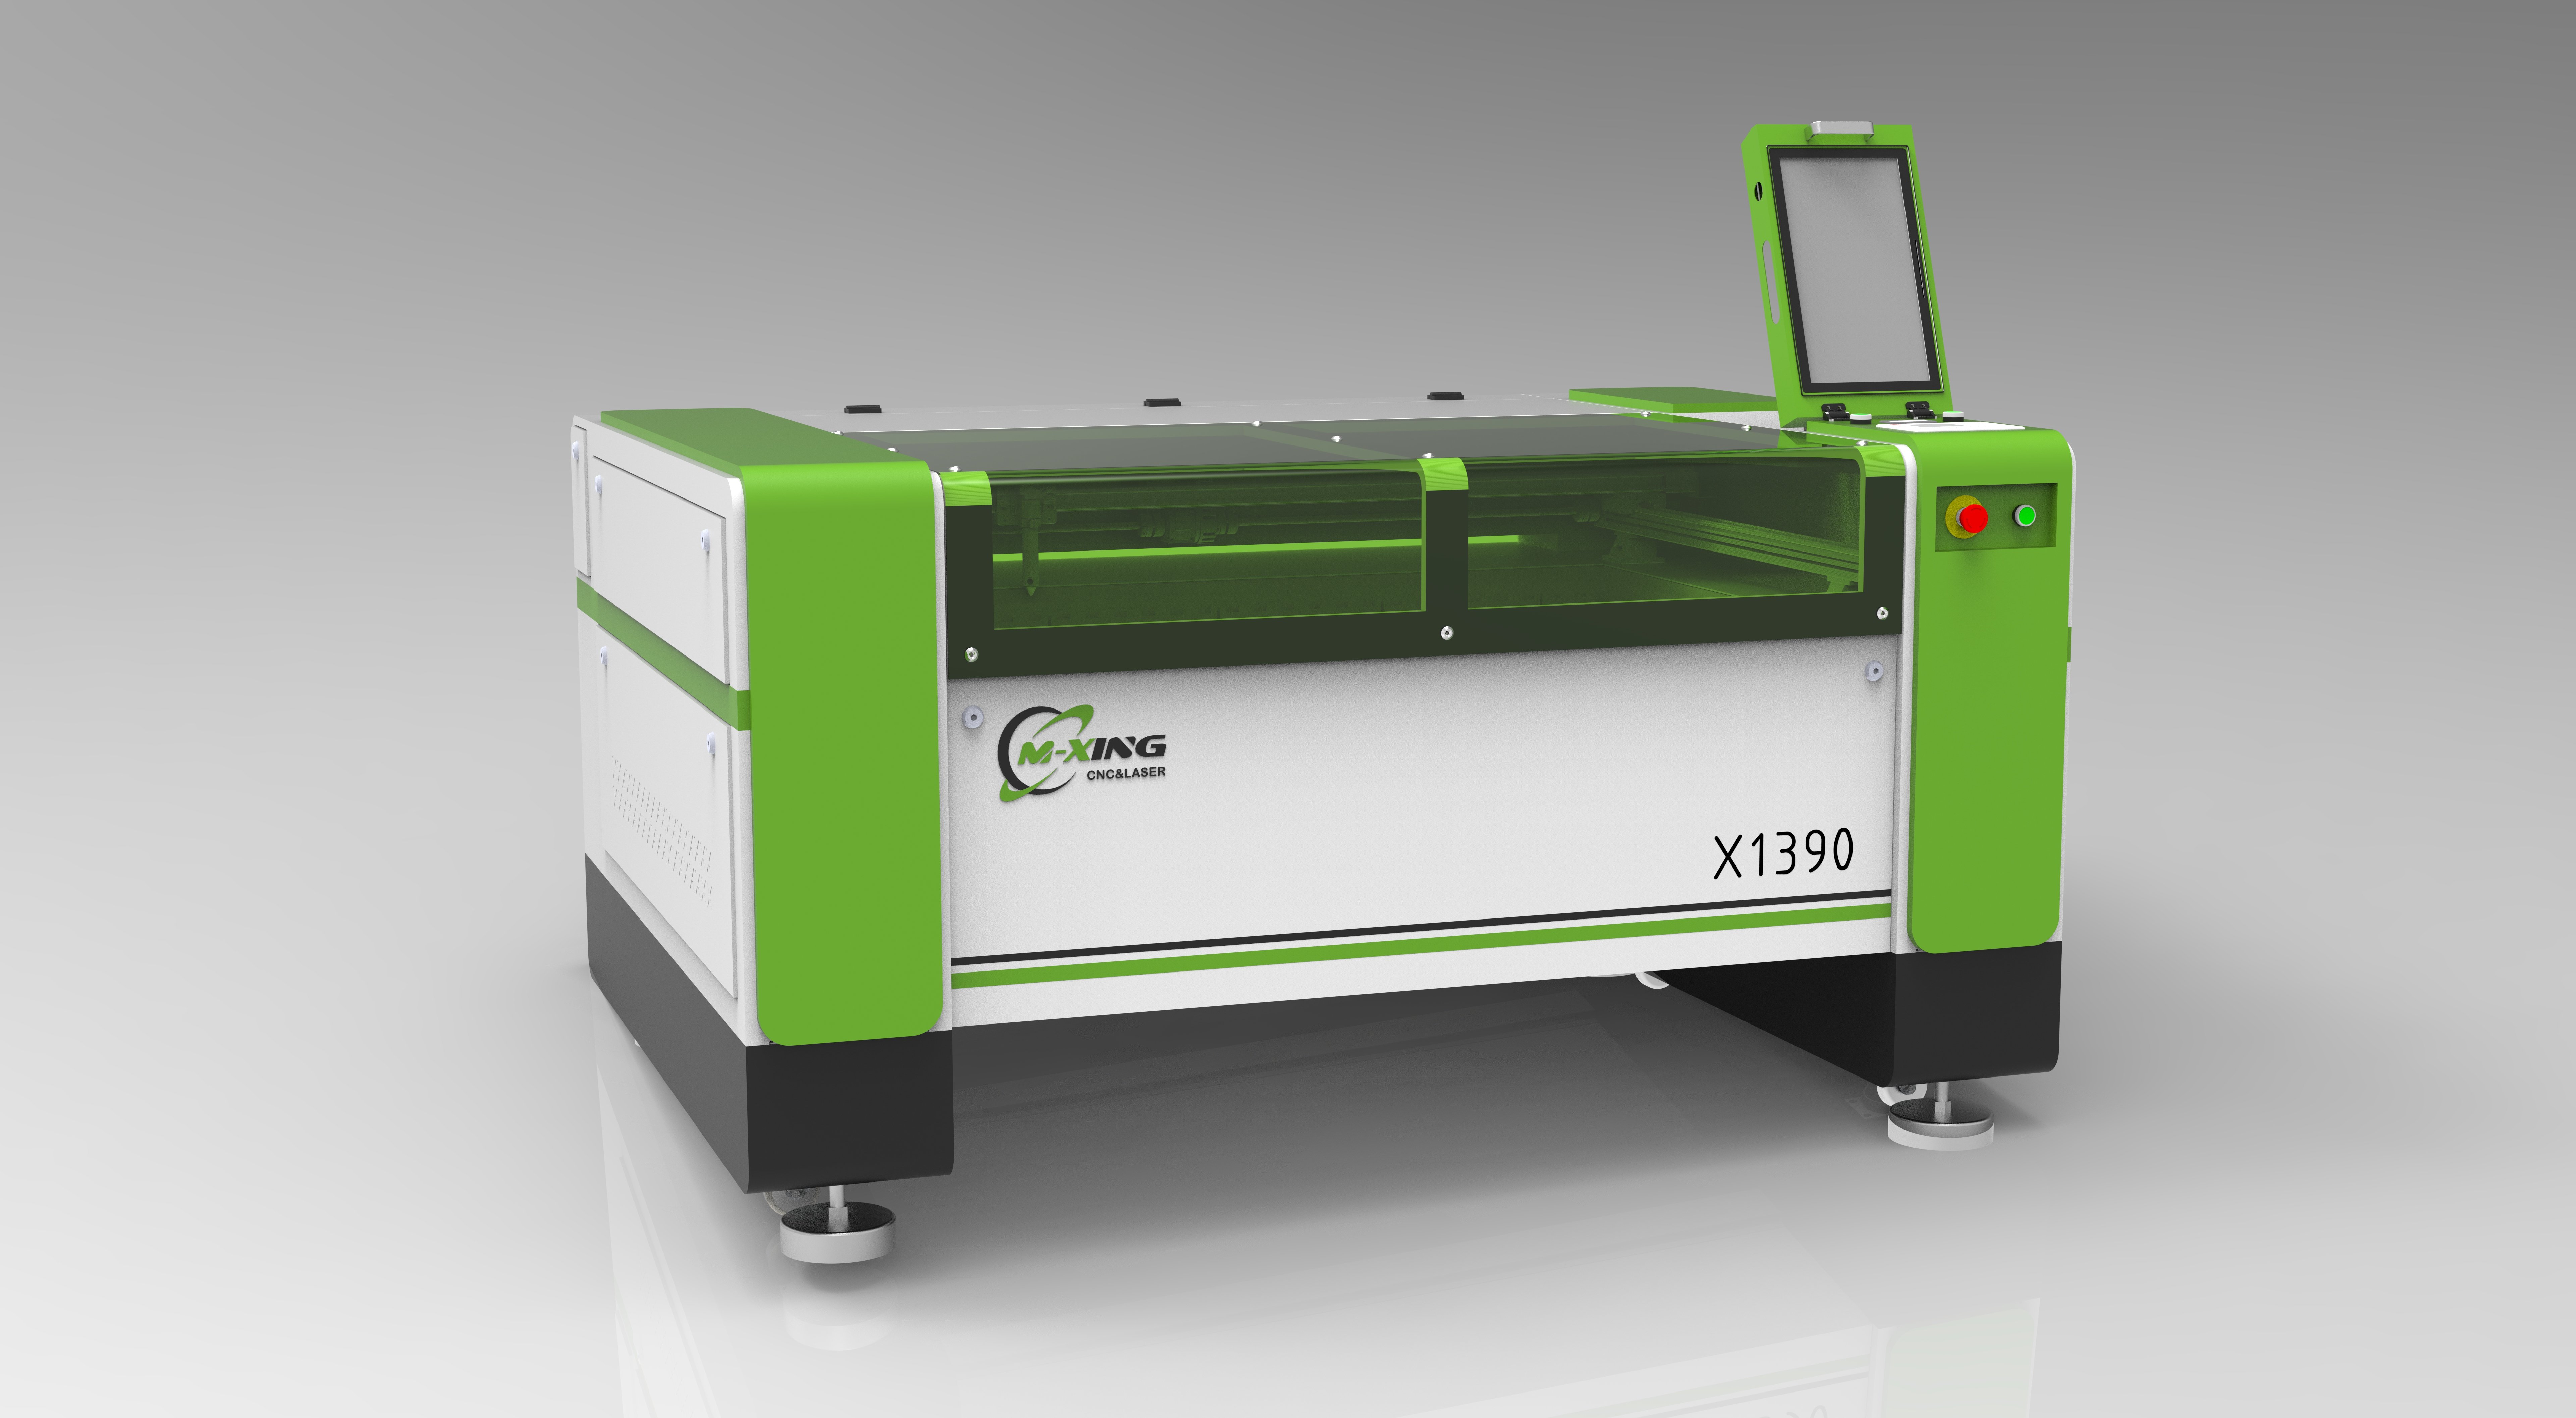
अनुमोदित वाटेज प्रारम्भिक तुलनाका लागि उपयोगी हुन्छ, तर किनारा गुणस्तर, काट्ने स्थिरता र पैरामिटरहरूको दोहोरिएको विकासमा आउटपुट स्थिरताको धेरै ठूलो प्रभाव पर्छ।
स्थिर CO2 लेजर स्रोतले लामो उत्पादन चक्रमा भरोसायोग्य ऊर्जा डेलिभरी कायम राख्छ, जसले पहिलो शीट र अन्तिम शीट बीचको फरक घटाउँछ।
यो विशेष गरी स्पष्ट एक्रिलिक काट्दा महत्त्वपूर्ण हुन्छ, जहाँ अस्थिर ऊर्जाले असमान किनारा, सूक्ष्म फाटो वा कर्फको नजिकै स्थानिक पिघाउने अवस्था छोड्न सक्छ।
काठ प्रशोधन पनि अस्थिर शक्तिलाई छिटो उजागर गर्छ। यसका उतार-चढ़ावहरूले जलेको गहिराइ, उत्कीर्णनको अन्धकार र काट्ने गहिराइमा दृश्यमान परिवर्तनहरू सिर्जना गर्न सक्छन्, जुन दाना पैटर्नमा आधारित हुन्छन्।
चमड़ा प्रशोधनका लागि अझ ठूलो नियन्त्रण आवश्यक हुन्छ किनभने प्राकृतिक सामग्रीको मोटाइ, आर्द्रता सामग्री, कोटिङहरू र ट्यानिङ विधिहरू पहिले नै प्रक्रिया विचरणलाई धेरै ठूलो बनाउँछन्।
आपूर्तिकर्ताहरूलाई उनीहरूले वास्तविक आउटपुट शक्ति कसरी प्रमाणित गर्छन्, उनीहरूको लेजर ट्यूब ढुवानी अघि परीक्षण गरिएको थियो कि नहो, र आउटपुट घटाव कसरी मानिटर गरिन्छ भनेर सोध्नुहोस्।
बिजुली मिटर परीक्षण, कारखाना निरीक्षणको दस्तावेजीकरण, र स्पष्ट रखरखाव सिफारिसहरू विशिष्टता शीटमा उल्लेखित सामान्य वाटेज अंकको तुलनामा बलियो प्रमाण प्रदान गर्छन्।
ताकनिक मूल्याङ्कनकर्ताहरूले पनि चिप्पिने र उत्कीर्णन गर्ने सामान्य अवस्थामा शिखर शक्ति दावीहरू र प्रयोगयोग्य निरन्तर आउटपुट बीचको फरक छुट्याउनुपर्छ।
धेरै मिश्रित सामग्री अनुप्रयोगहरूका लागि, स्थिर १०० डब्ल्यू प्रणाली दुर्बल शीतलन वा निकृष्ट ऑप्टिक्स भएको अस्थिर उच्च-वाटेज मेसिनभन्दा बढी उत्पादक हुन सक्छ।
बीम गुणस्तरले फोकस व्यास, कर्फ चौडाइ, ऊर्जा घनत्व, उत्कीर्णन विवर, र मेसिनको विभिन्न मोटाइहरूमा स्थिर रूपमा काट्ने क्षमतालाई प्रभावित गर्छ।
राम्रोसँग फोकस गरिएको बीमले सानो काट्ने र सफा विवरहरू उत्पन्न गर्छ, जसले निर्माताहरूलाई साइनहरू, सजावटी उत्पादनहरू, प्याकेजिङ, र चमडका सामानहरूका लागि पश्च-प्रसंस्करणको आवश्यकता घटाउन मद्दत गर्छ।
एक्रिलिकको लागि, बीम गुणस्तरले CO2 लेजर कटिङमा सम्बन्धित पोलिस फ्लेम-फिनिस्ड किनारालाई समर्थन गर्दछ, विशेष गरी कास्ट एक्रिलिक शीटमा।
एक्सट्रुडेड एक्रिलिक फरक रूपमा प्रतिक्रिया दिन सक्छ किनभने यसको संरचना अधिक सजिलै पग्लन सक्छ, त्यसैले मूल्याङ्कनकर्ताहरूले उपकरण अन्तिम गर्नु अघि प्रतिनिधित्व गर्ने सामग्रीहरूको परीक्षण गर्नुपर्छ।
प्रकाशिक गुणस्तर उत्पत्ति गुणस्तर जति नै महत्त्वपूर्ण छ। दर्पणहरू, फोकस लेन्सहरू, माउन्टहरू र संरेखण यान्त्रिकीहरूले निरन्तर सञ्चालन अवस्थामा स्थिर रहनुपर्छ।
सुलभ दर्पण समायोजनहरू, गुणस्तरीय प्रकाशिक घटकहरू, कठोर माउन्टिङ संरचनाहरू र रखरखाव डिजाइनको खोजी गर्नुहोस् जसले प्रविधिकर्मीहरूलाई संरेखणको जाँच दक्षतापूर्ण रूपमा गर्न अनुमति दिन्छ।
दुर्बल संरेखित प्रकाशिक पथले शक्ति बर्बाद गर्दछ र अस्थिर परिणामहरू सिर्जना गर्दछ, यद्यपि मेसिनमा उच्च-रेटेड CO2 लेजर ट्यूब छ।
लेन्सको फोकल लम्बाइ कार्यको उद्देश्यसँग मिल्नुपर्छ। छोटो फोकल लम्बाइहरू उत्कीर्णन विवरणमा सुधार गर्दछन्, जबकि लामो फोकल लम्बाइहरू बाह्रो सामग्री कटिङलाई राम्रो समर्थन गर्न सक्छन्।
कतिपय उत्पादन वातावरणहरू अदलबदल गर्न सकिने लेन्सहरूबाट लाभान्वित हुन्छन्, जसले अपरेटरहरूलाई सूक्ष्म उत्कीर्णन, मानक कटिंग, वा गहिरो सामग्री प्रवेशका लागि फोकल ज्यामितिलाई अनुकूलित गर्न अनुमति दिन्छ।
जब कामले निकट-फिटिंग एक्रिलिक भागहरू, जटिल लकडी इनलेजहरू, दोहोरिएका चमडका पैटर्नहरू, वा कट आउटलाइनहरूसँग संरेखित उत्कीर्णित तत्वहरू माग गर्दछ, तब यान्त्रिक सटीकता महत्त्वपूर्ण हुन्छ।
रैखिक गाइडहरू, ड्राइभ प्रणाली, मोटरहरू, बेल्ट वा रैक डिजाइन, गैन्ट्री कठोरता, र नियन्त्रक इन्टरपोलेशन प्रदर्शनलाई एउटै गति प्लेटफर्मको रूपमा मूल्याङ्कन गर्नुहोस्।
कठोर फ्रेम र सुग्घर गाइड प्रणालीले गतिमा कम्पन घटाउँछ, जसले वक्रहरू, कोणहरू, अक्षरहरूको स्पष्टता, र साना आन्तरिक कट विशेषताहरू कायम राख्नमा सहयोग गर्दछ।
गति विशिष्टताहरूलाई आलोचनात्मक रूपमा हेर्नुपर्छ। अधिकतम यात्रा गति भन्दा वास्तविक उत्पादन कार्यहरूका लागि प्रयोग गरिने गतिमा स्थिर कटिंग सटीकता बढी प्रासंगिक हुन्छ।
सानो अक्षर, सानो छिद्र, तीव्र कुना, एक अर्कामा राखिएका आकृति, र सम्पूर्ण कार्य मेजमा दोहोरिएका उत्कीर्णन पैटर्न समावेश गर्ने नमुना फाइलहरू माग्नुहोस्।
मेसिन मेजको डिजाइनले पनि बहुमुखी प्रयोगलाई प्रभावित गर्छ। एक हनीकम्ब बेडले साना टुक्राहरूलाई समर्थन गर्छ, जबकि एक काट्ने धार भएको मेजले पछाडिको प्रतिबिम्बलाई घटाउँछ र तलको वायु प्रवाहलाई सुधार गर्छ।
ठूलो लकडीका प्यानलहरू, लामो एक्रिलिक साइनेज, वा निरन्तर सामग्री प्रशोधन कार्यप्रवाहका लागि अगाडि र पछाडि बाट गुज्रने संरचना उपयोगी हुन सक्छ।
चमडा र लचिलो सामग्रीका लागि, मेजले पिन फिक्सचरहरू, भ्याकुम होल्ड-डाउन विकल्पहरू, वा दोहोरिएको स्थापनाका लागि व्यावहारिक पंजीकरण विधिहरूलाई समर्थन गर्छ कि भनेर विचार गर्नुहोस्।
विश्वसनीय अटोफोकसले चरम मोटाइका कार्यहरूको लागि उत्पादन दर सुधार गर्न सक्छ, यद्यपि अपरेटरहरूले अनुशासित सेटअप प्रक्रिया र मानकीकृत सामग्री प्रयोग गर्दा हातले फोकस गर्ने विधि पनि स्वीकार्य छ।
मेशिन छान्दा वातावरण प्रबन्धनलाई प्रायः अवमूल्याङ्कन गरिन्छ, तर यो सिधै फ्लेयर-अप, किनारा अवशेष, धुँवा हटाउने, लेन्स सुरक्षा र अपरेटर सुरक्षामा असर गर्छ।
शक्तिशाली, समायोज्य वायु सहायताले कटिङ्गको समयमा कर्फबाट वाष्पीकृत सामग्री हटाउन मद्दत गर्छ र काठ र चमडा काट्दा निरन्तर ज्वालाको सम्भावना घटाउँछ।
धेरै कम वायुले जलन र धुँवाको जमावट बढाउन सक्छ। धेरै बढी वायुले कतिपय कटिङ्हरूलाई अनावश्यक रूपमा चिसो पार्न सक्छ वा उत्कृष्ट एन्ग्रेभिङ्मा हल्का सामग्रीहरूलाई अस्थिर बनाउन सक्छ।
आदर्श मेशिनले नियन्त्रण योग्य वायु सहायता प्रदान गर्छ, जसले अपरेटरहरूलाई कटिङ्को लागि बलियो वायु प्रवाह र संवेदनशील एन्ग्रेभिङ्को लागि कम वायु प्रवाह प्रयोग गर्न अनुमति दिन्छ।
निकास क्षमतालाई प्रणालीको रूपमा मूल्याङ्कन गर्नुपर्छ। ब्लोअर, डक्ट रूटिङ, फिल्ट्रेसन विधि, कोठाको व्यवस्था र बाह्य निकास आवश्यकताहरू सबै प्रदर्शनमा असर गर्छन्।
एक्रिलिकको धुँवा, काठको धुँवा र चमडाको गन्ध कटिङ्को पछि मेशिनको आवरण वा उत्पादन कोठामा बाँकी नरहनुपर्छ।
चमडाले विशेष सावधानीको आवश्यकता पर्दछ किनभने केही कृत्रिम चमडा, लेपित उत्पादहरू वा अज्ञात सामग्रीहरू लेजर प्रक्रिया गर्दा हानिकारक धुँवा छोड्न सक्छन्।
कुनै पनि सामग्री सुरक्षित छ भनी देखिएको आधारमा अनुमान नगर्नुहोस्। आपूर्तिकर्ताहरूले सामग्रीको संरचना सम्बन्धी जानकारी प्रदान गर्नुपर्छ र अपरेटरहरूले CO2 लेजर कटिङ्मा PVC युक्त सामग्रीहरूको प्रयोग प्रतिबन्धित गर्नुपर्छ।
तानिक मूल्याङ्कनकर्ताहरूले खरिद दायरामा भेन्टिलेसनको आवश्यकताहरू समावेश गर्नुपर्छ, जसलाई स्थापना पछि ऐच्छिक सहायकको रूपमा नलिनुपर्छ।
सबैभन्दा उपयोगी मेसिन प्रदर्शन तपाईंका आफ्नै एक्रिलिक, काठ र चमडाका नमुनाहरू प्रयोग गरेर गर्नुपर्छ किनभने लेजरको व्यवहार सामग्रीको संरचना र सतह समाप्ति मा धेरै निर्भर गर्दछ।
एक्रिलिकको लागि कटिङ्ग र एन्ग्रेभिङ दुवै परीक्षण गर्नुहोस्। किनाराको पारदर्शिता, कर्फ चौडाइ, कुनामा पग्लने, एन्ग्रेभिङको विपरीतता र सुरक्षा फिल्मले परिणाममा कुनै प्रभाव पार्छ कि छैन भनेर जाँच गर्नुहोस्।
वास्तविक मागलाई प्रतिनिधित्व गर्ने केही मोटाइहरूको परीक्षण गर्नुहोस्, जस्तै पातलो प्रदर्शन प्यानलहरू, मानक साइनेज स्टक, र सफा किनारा गुणसँगै बनाइएका मोटा निर्मित घटकहरू।
काठका लागि पाइलवुड, एमडीएफ, ठोस काठ, भेनियर-फेस्ड प्यानलहरू, र तपाईंको उत्पादन प्रक्रियामा प्रयोग हुने कुनै पनि लेपित वा चिपचिपो छेउ भएका उत्पादनहरू समावेश गर्नुहोस्।
काठका उत्पादनहरू राल सामग्री, गोंदको रसायनशास्त्र, आर्द्रता, दाना दिशा, र घनत्वमा धेरै फरक हुन्छन्, जुन सबै चारिङ र काट्ने प्रदर्शनलाई प्रभावित गर्छन्।
काटेपछि अगाडि र पछाडि सतहहरूको निरीक्षण गर्नुहोस्। राम्रो परीक्षणले यो देखाउनुपर्छ कि के मास्किङ, वायु सहायता, फोकस सेटिङहरू, वा टेबल छनौटले धुँवाको दाग घटाउँछ।
चमडाका लागि प्राकृतिक चमडालाई कृत्रिम सामग्रीबाट छुट्याउनुहोस्। काटिएको किनाराको रङ, गन्ध, विकृति, उत्कीर्णनको स्पष्टता, र सतहको लेपमा तापको प्रभाव जाँच गर्नुहोस्।
प्राकृतिक चमडाले धेरैजसो कम-शक्ति, उच्च-गतिको प्रक्रियाको लाभ लिन्छ, जबकि मोटो वेजिटेबल-ट्यान्ड चमडालाई नरम पोशाक चमडाभन्दा फरक सेटिङहरूको आवश्यकता हुन सक्छ।
एउटा प्यारामिटर म्याट्रिक्सको अनुरोध गर्नुहोस्, एकल प्रदर्शन परिणामको सट्टामा। यसले शक्ति, गति, आवृत्ति, फोकस, हावा सहायता, र सामग्रीको मोटाइ लाई दस्तावेजीकरण गर्नुपर्छ।
यो डाटा नियन्त्रित प्रक्रिया सङ्ग्रहको सुरुवात बन्छ, जसले उत्पादन टोलीहरूले कार्यहरू पुन: गर्दा वा नयाँ अपरेटरहरूलाई समावेश गर्दा छिटो सेटअप सक्षम बनाउँछ।
सक्षम CO2 लेजर मेशिनलाई कन्ट्रोलर सफ्टवेयरको आवश्यकता हुन्छ जसले सामान्य डिजाइन फाइलहरू आयात गर्न सक्छ, लेयर-आधारित प्यारामिटरहरूलाई समर्थन गर्छ, र काट्नुभन्दा अघि विश्वसनीय कार्य स्थिति निर्धारण गर्न अनुमति दिन्छ।
तकनीकी मूल्याङ्कनकर्ताहरूका लागि उपयोगी विशेषताहरूमा क्यामेरा स्थिति निर्धारण, रातो प्रकाश पूर्वावलोकन, मूल बिन्दु व्यवस्थापन, घूर्णन अट्याचमेन्ट समर्थन, र दोहोरिने कार्यहरूका लागि प्यारामिटर भण्डारण समावेश छन्।
लेयर-आधारित नियन्त्रण विशेष रूपमा महत्त्वपूर्ण छ किनभने एउटै फाइलले उत्कीर्णन, स्कोर मार्किङ, सतह मार्किङ, र विभिन्न सेटिङहरूसँग पूर्ण काट्ने कार्यहरूको आवश्यकता हुन सक्छ।
नियन्त्रकले इन्जिनियरिङ र डिजाइन टोलीहरूद्वारा प्रयोग गरिएका प्रारूपहरू समर्थन गर्छ कि भनेर जाँच गर्नुहोस्, जसमा DXF, AI, SVG, PDF र रास्टर छवि फाइलहरू समावेश छन्।
सुरक्षा आवश्यकताहरूमा पूर्ण रूपमा बन्द गरिएको कार्य क्षेत्र, अन्तर-लक गरिएका ढोकाहरू, आपतकालीन रोक एक्सेस, सुरक्षात्मक अवलोकन झ्यालहरू, चेतावनी लेबलहरू र विश्वसनीय ग्राउण्डिङ समावेश हुनुपर्छ।
धेरै CO2 लेजर प्रणालीहरूका लागि पानी ठण्डा गर्ने प्रणाली पनि आवश्यक छ। चिलरको क्षमता, तापमान नियन्त्रण विधि, अलार्म कार्यहरू र सिफारिस गरिएको कूलेन्ट रखरखावको समयसूची पुष्टि गर्नुहोस्।
कमजोर प्रदर्शन गर्ने ठण्डा गर्ने प्रणालीले ट्यूबको आयु घटाउँछ र उत्पादन अस्थिरता सिर्जना गर्छ, विशेष गरी गर्म वातावरणमा वा दैनिक उत्पादनका लामो शिफ्टहरूमा।
आपूर्तिकर्ताको प्रलेखन, स्पेयर पार्ट्सको उपलब्धता, दूरस्थ ट्राउबलशूटिङ प्रक्रिया, स्थापना सहयोग र आवश्यकता परेको बेलामा OEM कन्फिगरेसन प्रदान गर्ने क्षमताको मूल्याङ्कन गर्नुहोस्।
निर्माता वा थोक खरिददारका लागि, सहयोगको गुणस्तरले कुल स्वामित्व लागतलाई प्रभावित गर्छ किनभने अवरोध (डाउनटाइम) धेरै जसो दुई मेसिनहरू बीचको मूल्य अन्तरभन्दा पनि बढी खर्च लाग्छ।
सबैभन्दा ठूलो शीट आकार, सबैभन्दा घना सामान्य सामग्री, सबैभन्दा सानो विशेषता आकार, अपेक्षित दैनिक चालू समय र लक्षित उत्पादन मात्रा परिभाषित गर्नुहोस्।
त्यसपछि कुन प्रक्रिया सबैभन्दा धेरै माग गर्ने छ भनेर पहिचान गर्नुहोस्: पॉलिस्ड एक्रिलिक किनारा, कम-चार काठ काट्ने, विस्तृत उकेर्ने, वा न्यूनतम विकृति सँगै नियन्त्रित चमड़ा प्रशोधन।
यो धेरै माग गर्ने अनुप्रयोग अनुसार मेशिन शक्ति छनौट गर्नुहोस्, जबकि पतला र अधिक संवेदनशील सामग्रीहरूका लागि कम-ऊर्जा सेटिङहरू पनि नियन्त्रणमा रहन्छ भनेर पुष्टि गर्नुहोस्।
एकै फाइलहरू र सामग्रीहरू प्रयोग गरेर प्रदर्शनहरूको तुलना गर्नुहोस्। आपूर्तिकर्ताका नमूनाहरू उपयोगी छन्, तर तिनीहरूले दस्तावेजीकृत साथ-साथ प्रक्रिया मूल्याङ्कनको स्थान लिनु हुँदैन।
लेजर ट्यूब ब्रान्ड, नियन्त्रक प्रकार, लेन्स विकल्पहरू, चिलर मोडल, निकास उपकरण, कार्यमा टेबल संरचना र समावेश एक्सेसरीजहरू सहितको वितरित विन्यास विवरणहरूको समीक्षा गर्नुहोस्।
सोध्नुहोस् कि कुन कुन घटकहरू खपत गर्ने वस्तुहरू हुन्, उनीहरूको अपेक्षित प्रतिस्थापन अन्तराल कति छ, र महत्वपूर्ण सेवा भागहरूको लागि स्थानीय वा कारखाना इन्भेन्टरी उपलब्ध छ कि छैन।
उत्पादकता गणना गर्नुहोस् चक्र समय, लोडिङ समय, सफाइ समय, सेटअप समय, र अपेक्षित अस्वीकृति दरहरू प्रयोग गरेर, केवल शीर्षक काट्ने गतिमा निर्भर नभएर।
अन्तमा, आपूर्तिकर्ताले तपाईंको अनुप्रयोगलाई बुझेको छ कि छैन भनेर मूल्याङ्कन गर्नुहोस्। विश्वसनीय साझेदारले स्पष्ट रूपमा सामग्री जोखिमहरू, वेन्टिलेसन, पैरामिटर परीक्षण, र प्रक्रिया सीमाहरूको चर्चा गर्दछ।
एक्रिलिक, काठ, र चमड़ा काट्नका लागि कुन लेजर कटर उत्तम छ? धेरै पेशेवर अनुप्रयोगहरूमा, उत्तर उचित रूपमा कन्फिगर गरिएको CO2 लेजर कटिङ प्रणाली हो।
सबैभन्दा शक्तिशाली विकल्प स्वतः उच्चतम-वाट भएको मोडेल होइन। यो त्यो मेसिन हो जसले स्थिर आउटपुट, केन्द्रित बीम डिलिभरी, सटीक गति, र नियन्त्रित वायु प्रवाह प्रदान गर्दछ।
यसले तपाईंको सामग्रीको मोटाइ दायरा, उत्पादनको आकार, उत्पादन मात्रा, सुरक्षा दायित्व र रखराखतको क्षमतासँग पनि मेल खानुपर्छ, जसले दैनिक सञ्चालनमा समझौता गर्न बाध्य नगरोस्।
किन्नु अघि, प्रतिनिधित्वका सामग्रीहरू र उत्पादन-शैलीका फाइलहरूसँग प्रदर्शनको पुष्टि गर्नुहोस्। यो मूल्याङ्कनले दीर्घकालीन उपयुक्तताको बारेमा सामान्य विशिष्टताहरूभन्दा धेरै कुरा उजागर गर्छ।
जब यी कारकहरू सँगै मूल्याङ्कन गरिन्छ, तब तान्त्रिक मूल्याङ्कनकर्ताहरूले CO2 लेजर एन्ग्रेभर र कटर छान्न सक्छन् जसले सफा एक्रिलिक, ठीक लकडी र नियन्त्रित चमडाका परिणामहरू प्रदान गर्छ।
 गर्म समाचार
2026-02-05
2026-02-03
2025-12-01

मिङ्सिंग लेजर चीन-आधारित अग्रणी लेजर मेशिन निर्माता हो जसले CO2 लेजर कटर, फाइबर लेजर कटिंग मेशिन, सीएनसी राउटर, लेजर वेल्डर र मार्किंग मेशिनहरू प्रदान गर्दछ। ओइमी/ओडीएम कस्टम समाधान उपलब्ध छन्। आजै उद्धरण प्राप्त गर्नुहोस्!
- कम्पनीको मुख्यालय: कोठा १३०३, भवन ४, युनाइटेडफर्चुन प्लाजा, हाइ-टेक क्षेत्र, जिनान शहर, शान्डोङ प्रान्त, चीन
- उत्पादन संयन्त्र: चीन, शान्डोङ प्रान्त, जिनान शहर, जियाङ जिल्ला, जिबेइ स्ट्रिट, इनहे रोड नं. १८
प्रतिलिपि अधिकार © २०२६ सेन्चुरी मिङ्सिंग (जिनान) इन्टेलिजेन्ट टेक्नोलोजी को., लि.टि. सबै अधिकार सुरक्षित छन्। गोपनीयता नीति

 EN