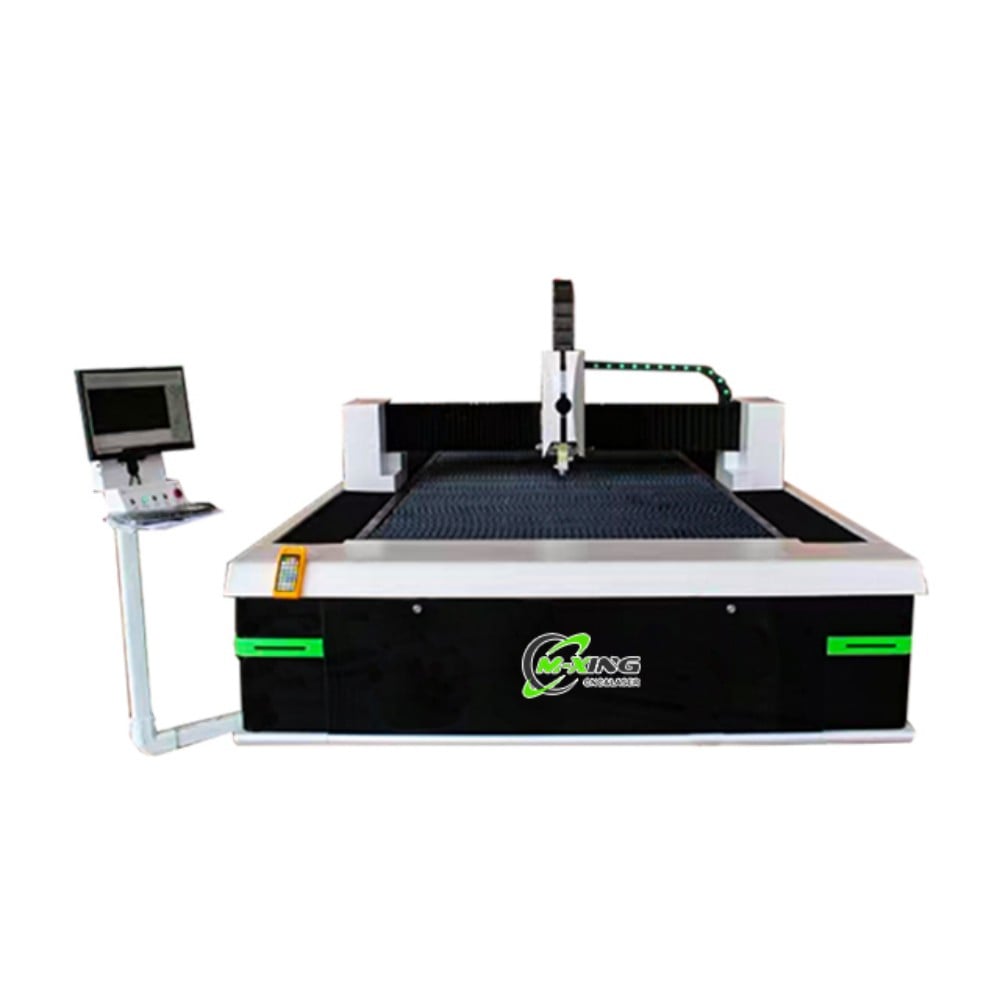
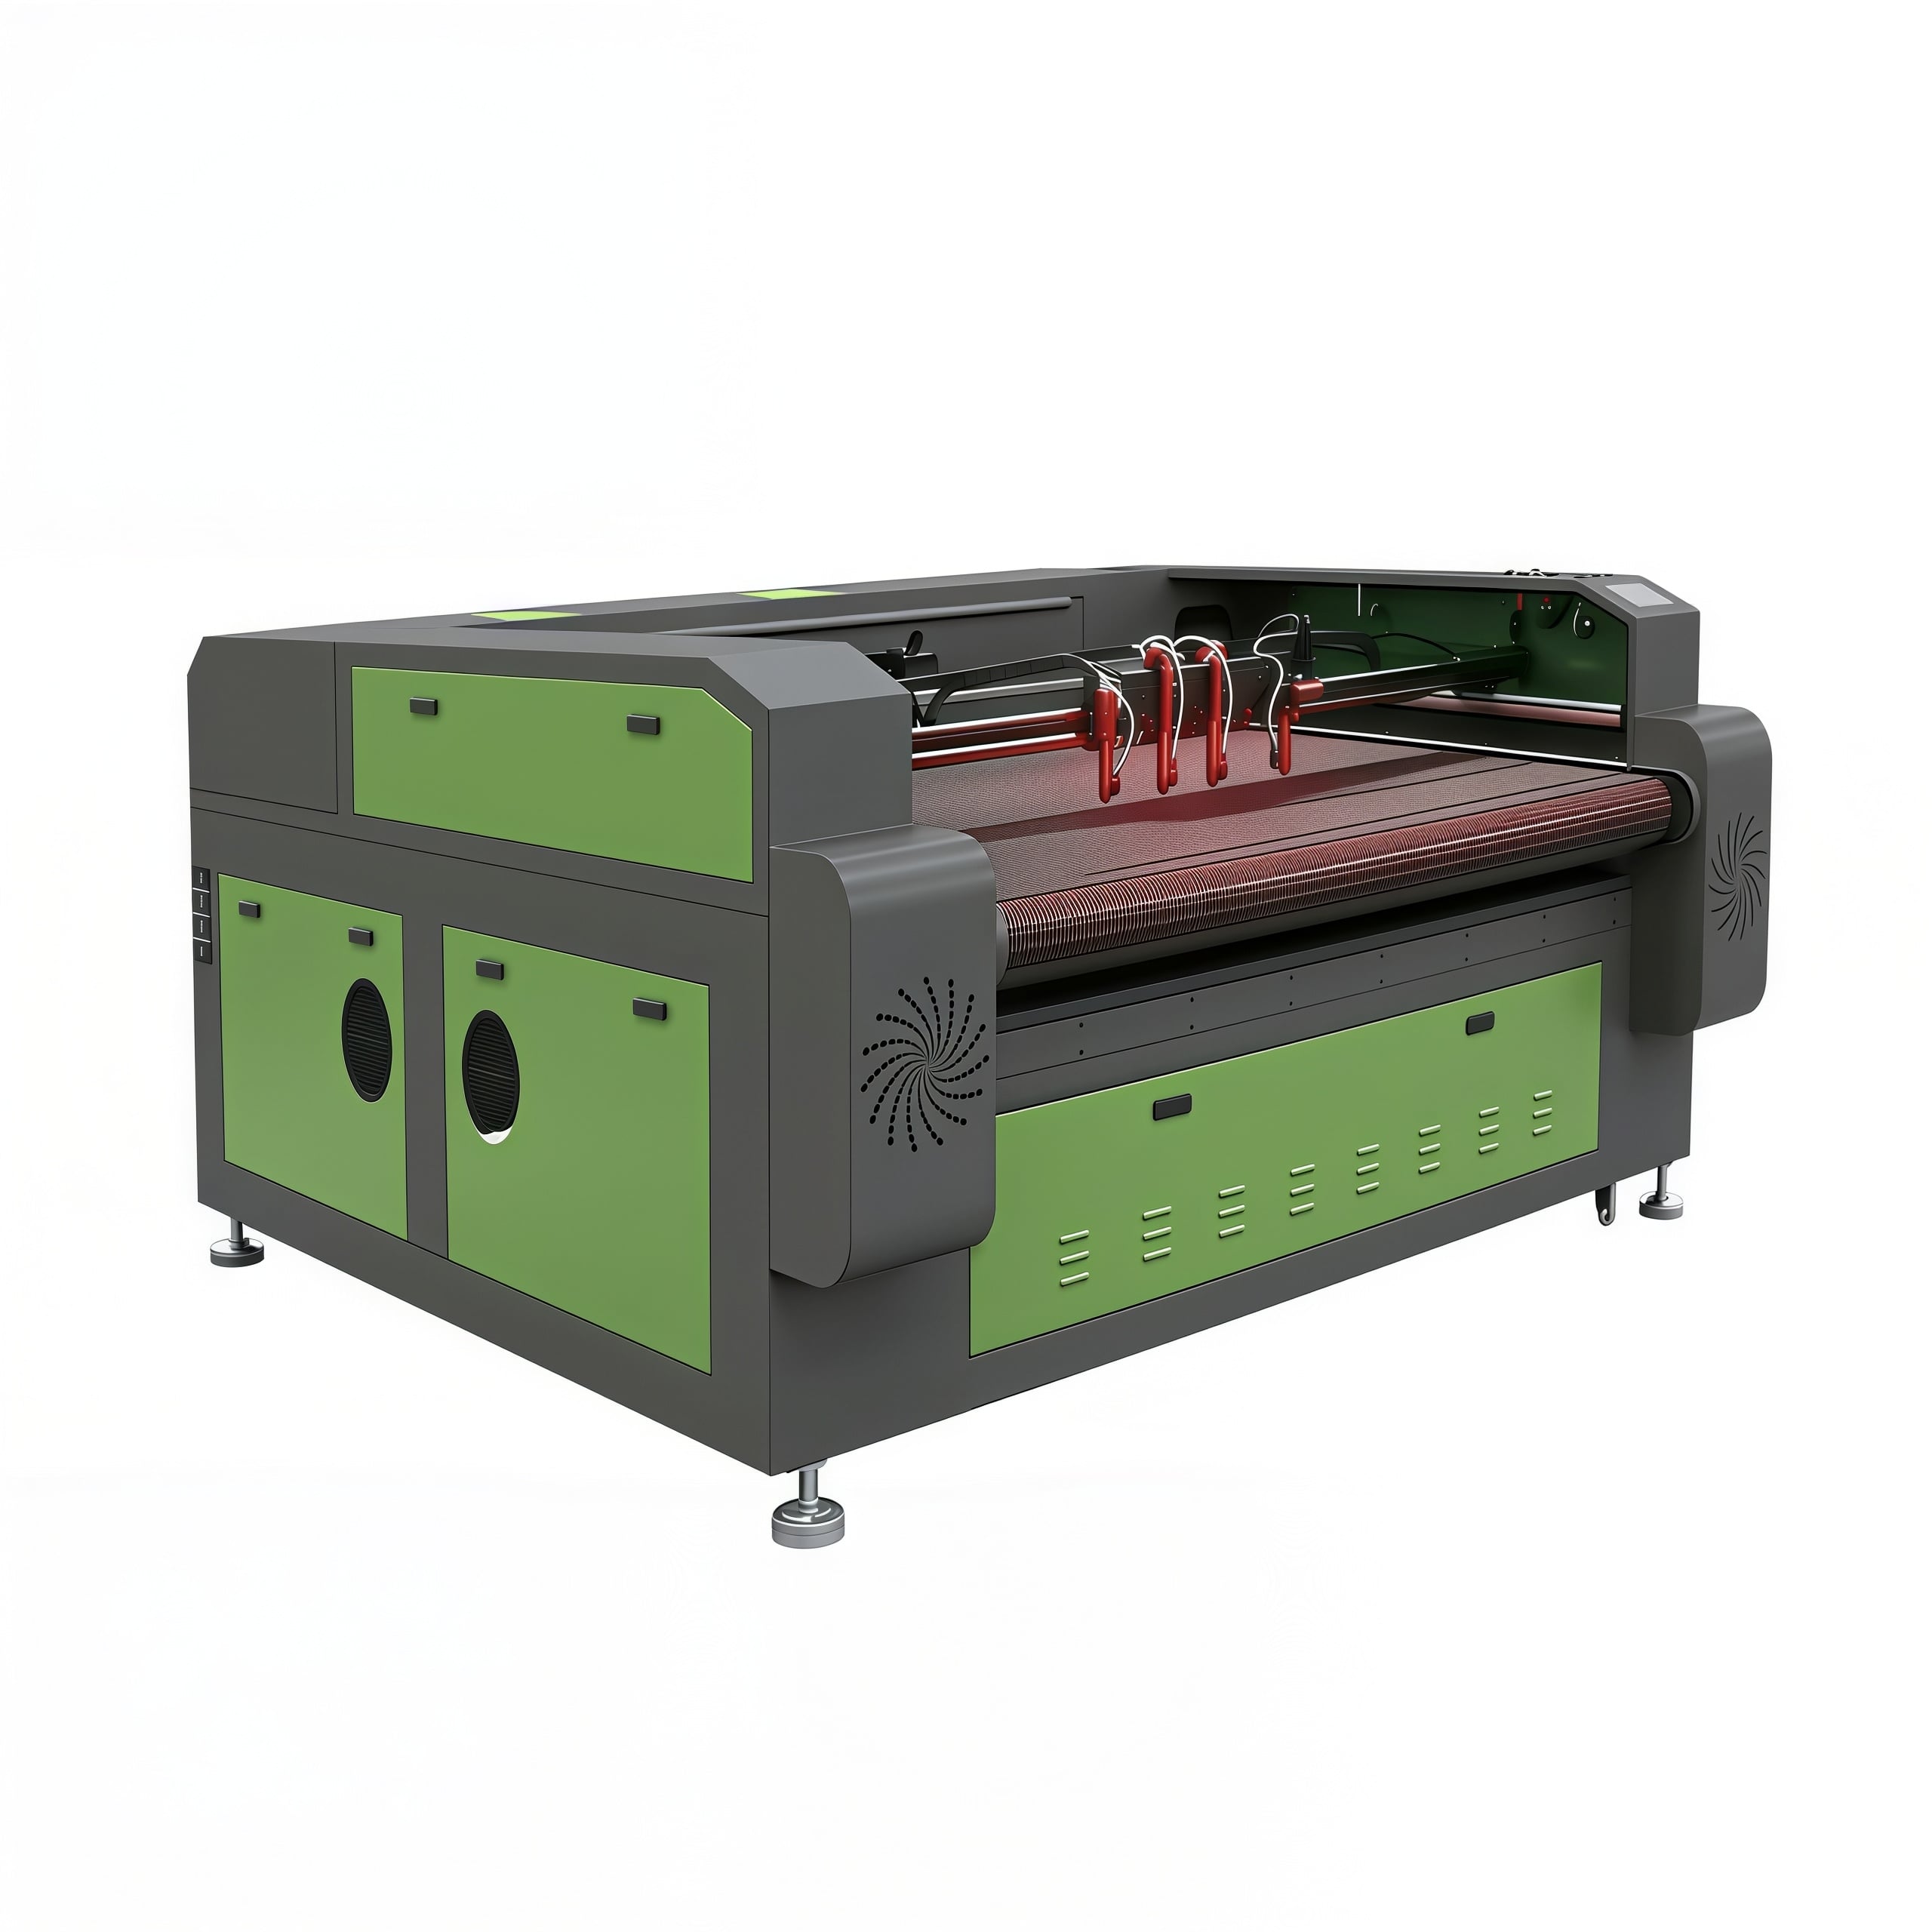
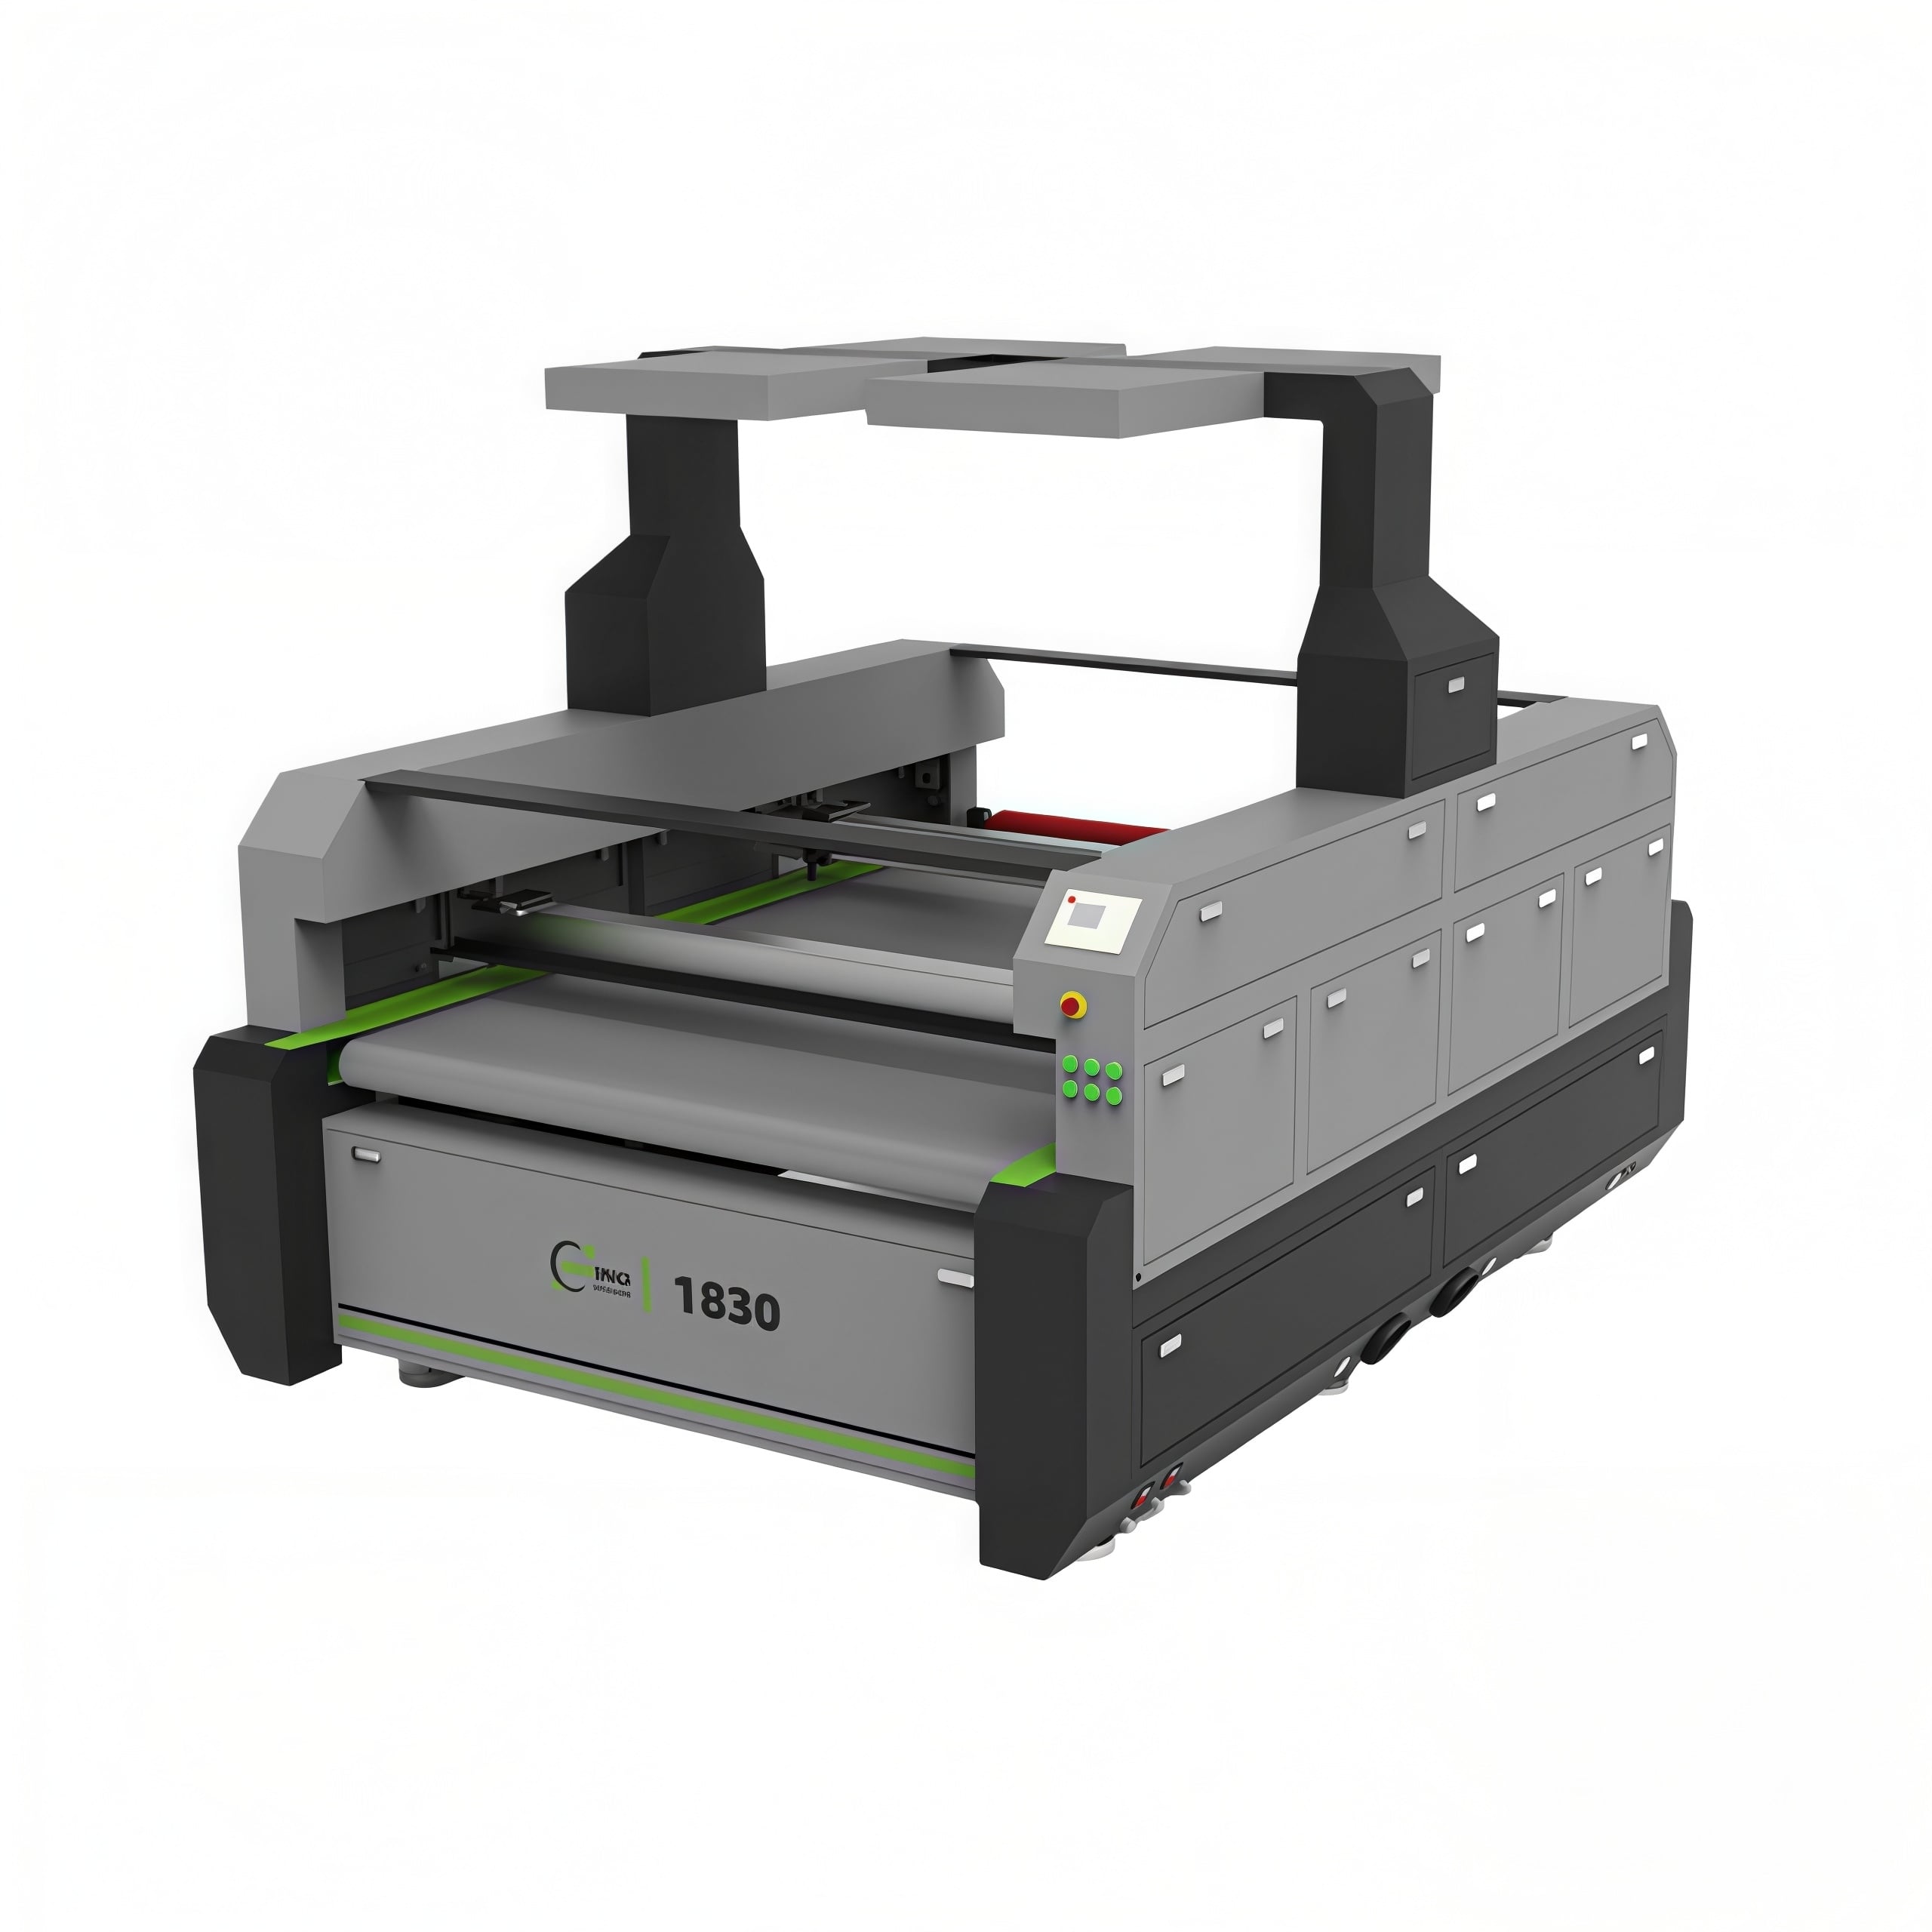
Pemotong laser manakah yang terbaik untuk akrilik, kayu, dan kulit? Bagi penilai teknikal, sistem pemotongan laser CO2 yang direkabentuk dengan baik biasanya merupakan pilihan serba boleh terkuat.
Namun, watt sahaja tidak menentukan prestasi. Kualiti sinar, pelarasan optik, kawalan pergerakan, kapasiti ekzos, dan pengendalian bahan menentukan sama ada keputusan kekal konsisten dalam pengeluaran.
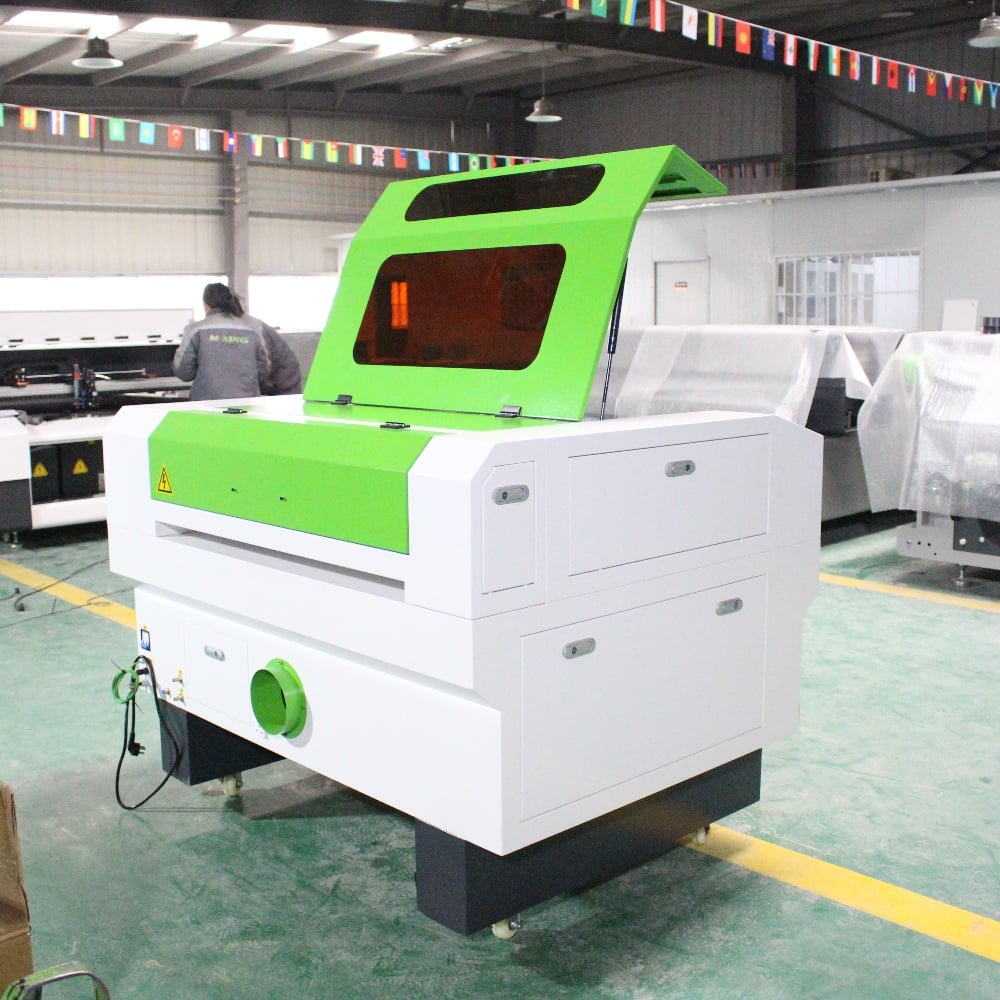
Untuk akrilik, kayu, dan kulit, pemotong laser CO2 menawarkan ciri penyerapan panjang gelombang yang diperlukan untuk pemotongan, ukiran, penandaan, dan penyelesaian permukaan yang cekap.
Panjang gelombang 10.6 mikronnya diserap secara efektif oleh bahan organik dan kepingan akrilik, menghasilkan pemotongan yang lebih bersih berbanding laser fiber dalam aplikasi fabrikasi biasa ini.
Laser fiber unggul dalam memproses banyak logam, tetapi ia bukan mesin universal yang lebih disukai untuk pemprosesan akrilik, kayu, dan kulit.
Pasukan teknikal oleh itu harus menilai mesin pemotong laser CO2 sebagai satu sistem lengkap, bukannya memilih tiub hanya berdasarkan kuasa keluaran yang dinyatakan.
Pemotong laser terbaik menggabungkan kuasa optik yang stabil, perkakasan pergerakan yang tepat, penyejukan yang boleh dipercayai, ekstraksi yang berkesan, dan perisian yang menyokong tetapan pengeluaran yang boleh diulang.
Bagi kerja bahan campuran, mesin dalam julat CO2 80W hingga 150W sering menjadi titik permulaan praktikal bagi bengkel profesional dan pengguna industri.
Sistem berkuasa rendah boleh mengukir secara berkesan, tetapi ia mungkin menghadkan kelajuan pemotongan, membataskan ketebalan bahan, dan mencipta tetingkap proses yang sempit untuk kerja berisipadu tinggi.
Kuasa yang lebih tinggi boleh meningkatkan kadar keluaran, walaupun kuasa berlebihan mungkin mencipta alur potong yang lebih lebar, zon terjejas haba yang lebih besar, dan kawalan yang kurang tepat pada kulit nipis atau ukiran halus.
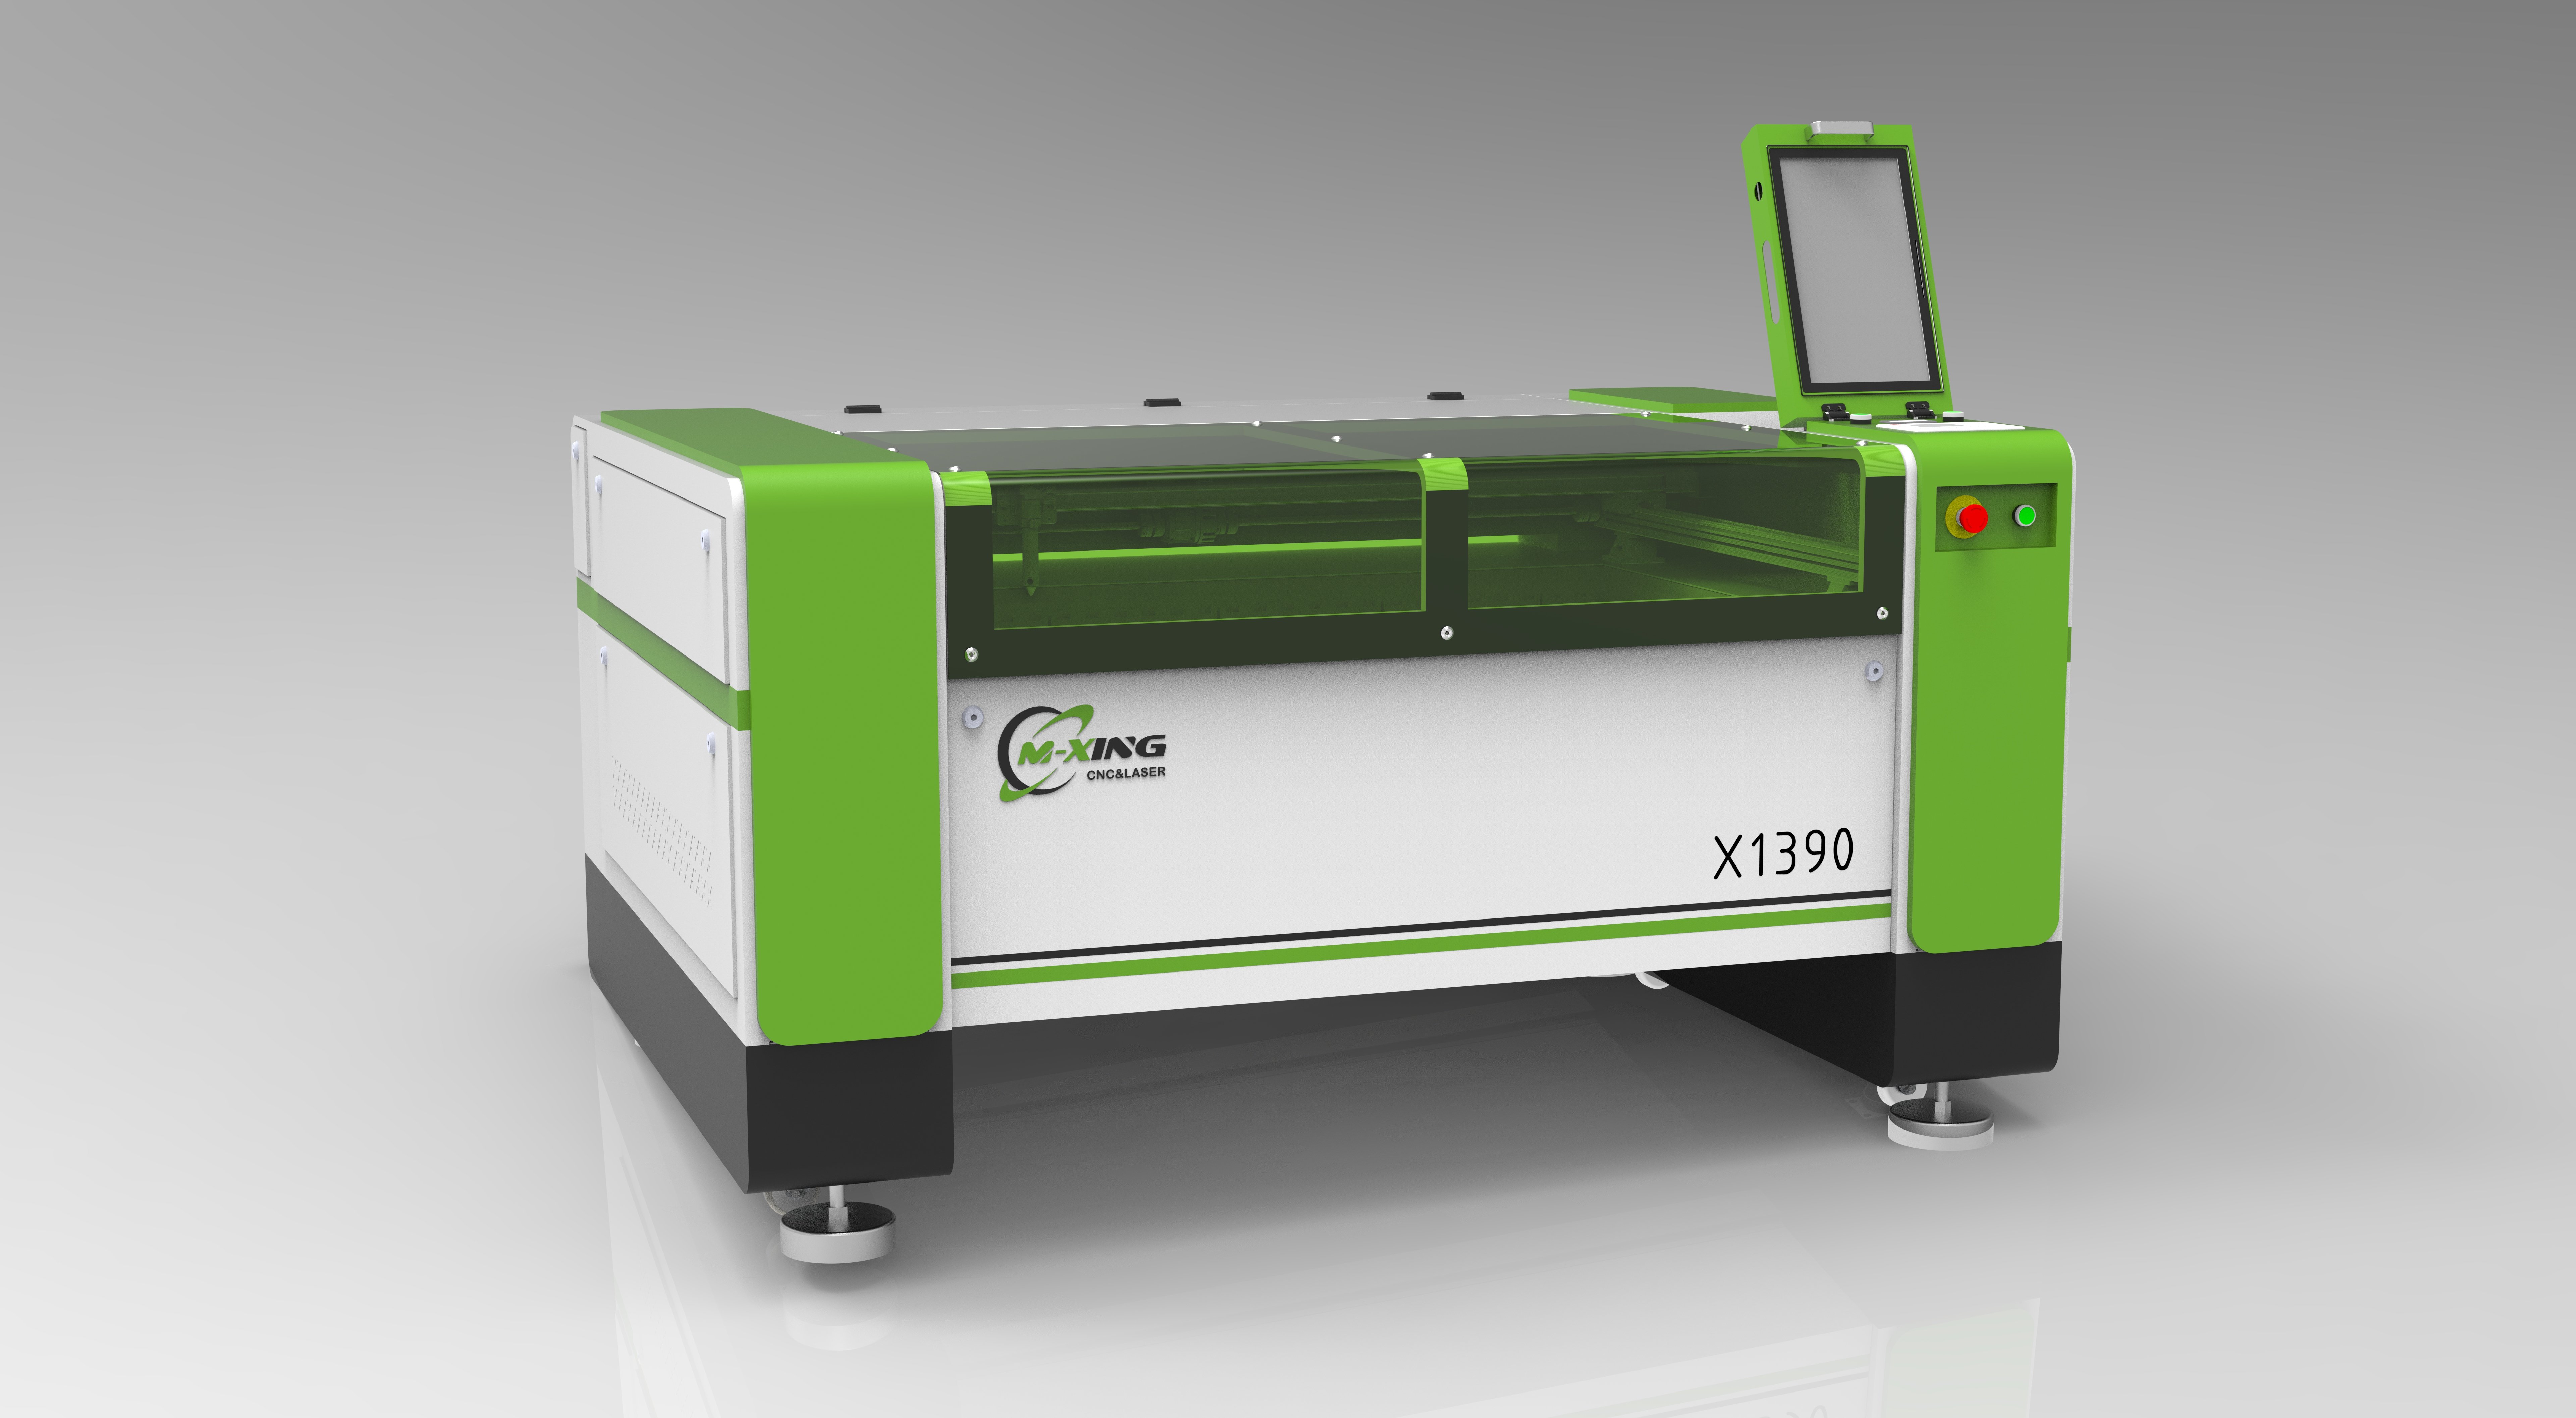
Kuasa terkadar berguna untuk perbandingan awal, tetapi kestabilan output mempunyai kesan yang lebih besar terhadap kualiti tepi, kekonsistenan pemotongan, dan pembangunan parameter yang boleh diulang.
Sumber laser CO2 yang stabil mengekalkan penghantaran tenaga yang dapat diramalkan sepanjang kitaran pengeluaran yang panjang, mengurangkan variasi antara kepingan pertama dan kepingan terakhir.
Ini menjadi penting terutamanya semasa memotong akrilik jernih, di mana tenaga yang tidak konsisten boleh meninggalkan tepi yang tidak rata, retakan mikro, atau peleburan tempatan di sepanjang garis potongan.
Pemprosesan kayu juga mendedahkan ketidakstabilan kuasa dengan cepat. Variasi boleh mencipta perubahan ketara dalam kedalaman arang, kegelapan ukiran, dan ketajaman pemotongan merentasi corak urat kayu.
Kulit memerlukan kawalan yang lebih ketat lagi kerana ketebalan bahan semula jadi, kandungan lembap, lapisan pelindung, dan kaedah penyamakan sudah membawa variasi proses yang besar.
Tanyakan kepada pembekal bagaimana mereka mengesahkan kuasa output sebenar, sama ada tiub laser mereka diuji sebelum penghantaran, dan bagaimana penurunan output dipantau.
Ujian meter kuasa, pemeriksaan kilang yang didokumentasikan, dan cadangan penyelenggaraan yang jelas memberikan bukti yang lebih kukuh berbanding angka watt nominal pada lembaran spesifikasi.
Penilai teknikal juga perlu membezakan antara tuntutan kuasa puncak dan output berterusan yang boleh digunakan dalam keadaan pemotongan dan ukiran biasa.
Bagi banyak aplikasi bahan campuran, sistem 100W yang stabil boleh lebih produktif berbanding mesin berkuasa lebih tinggi tetapi tidak konsisten dengan penyejukan lemah atau optik yang kurang baik.
Kualiti sinaran mempengaruhi diameter fokus, lebar kerf, ketumpatan tenaga, butiran ukiran, dan keupayaan mesin untuk memotong secara konsisten melalui ketebalan yang berbeza.
Sinaran yang difokuskan dengan baik menghasilkan potongan sempit dan butiran yang lebih bersih, membantu pengilang mengurangkan keperluan pemprosesan pasca-produksi untuk papan tanda, produk hiasan, pembungkusan, dan barangan kulit.
Bagi akrilik, kualiti sinar menyokong tepi siap api yang digilap yang dikaitkan dengan pemotongan laser CO2, terutamanya pada kepingan akrilik tuang.
Akrilik ekstrud boleh memberi tindak balas berbeza kerana komposisinya boleh melebur lebih mudah, jadi penilai perlu menguji bahan yang mewakili sebelum menetapkan peralatan akhir.
Kualiti optik sama pentingnya dengan kualiti sumber. Cermin, kanta fokus, dudukan, dan mekanisme pelarasan mesti kekal stabil di bawah keadaan operasi berterusan.
Cari pelarasan cermin yang mudah diakses, komponen optik berkualiti tinggi, struktur pemasangan kaku, dan rekabentuk penyelenggaraan yang membolehkan juruteknik memeriksa pelarasan secara cekap.
Laluan optik yang tidak selaras dengan baik akan membazirkan kuasa dan menghasilkan keputusan yang tidak konsisten, walaupun mesin mempunyai tiub laser CO2 berkuasa tinggi.
Panjang fokus kanta harus sepadan dengan kerja yang dimaksudkan. Panjang fokus yang lebih pendek meningkatkan ketepatan ukiran, manakala panjang fokus yang lebih panjang dapat menyokong pemotongan bahan yang lebih tebal dengan lebih baik.
Sesetengah persekitaran pengeluaran mendapat manfaat daripada kanta yang boleh ditukar-tukar, membolehkan operator mengoptimumkan geometri fokus untuk ukiran halus, pemotongan piawai, atau penembusan bahan yang lebih dalam.
Ketepatan mekanikal penting apabila satu tugas memerlukan bahagian akrilik yang rapat, sulaman kayu rumit, corak kulit berulang, atau elemen ukiran yang selaras dengan garis potongan.
Nilaikan panduan linear, sistem pemacu, motor, reka bentuk tali sawat atau gear, kekukuhan gerbang, dan prestasi interpolasi pengawal sebagai satu platform gerakan.
Rangka yang kukuh dan sistem panduan yang lancar mengurangkan getaran pada kelajuan tinggi, membantu mengekalkan keluk, sudut, ketajaman huruf, dan ciri-ciri potongan dalaman yang kecil.
Spesifikasi kelajuan harus dinilai secara kritikal. Kelajuan perjalanan maksimum kurang relevan berbanding ketepatan pemotongan yang stabil pada kelajuan yang digunakan untuk tugas pengeluaran sebenar.
Minta fail sampel yang mengandungi huruf halus, lubang kecil, sudut tajam, bentuk bersarang, dan corak ukiran berulang di seluruh permukaan meja kerja.
Reka bentuk meja mesin juga mempengaruhi keluwesan. Tapak sarang lebah menyokong benda kecil, manakala meja bilah pisau mengurangkan pantulan belakang dan meningkatkan aliran udara di bahagian bawah.
Struktur laluan hadapan dan belakang boleh menjadi bernilai untuk panel kayu bersaiz besar, papan tanda akrilik panjang, atau aliran kerja pemprosesan bahan berterusan.
Untuk kulit dan bahan fleksibel, pertimbangkan sama ada meja menyokong penjepit pin, pilihan pengikat vakum, atau kaedah pendaftaran praktikal bagi penempatan berulang.
Fokus automatik yang boleh dipercayai boleh meningkatkan kadar keluaran untuk kerja dengan ketebalan berubah-ubah, walaupun fokus manual masih diterima apabila operator menggunakan prosedur persediaan yang sistematik dan bahan piawai.
Pengurusan udara sering dianggap rendah semasa pemilihan mesin, walaupun ia secara langsung mempengaruhi letupan api, sisa di tepi, penyingkiran asap, perlindungan kanta, dan keselamatan operator.
Bantuan udara yang kuat dan boleh laras membantu membersihkan bahan yang terwapkan dari celah potongan sambil mengurangkan kemungkinan nyalaan berterusan semasa memotong kayu dan kulit.
Udara yang terlalu sedikit boleh meningkatkan pembakaran arang dan deposit asap. Udara yang terlalu banyak pula mungkin menyejukkan sesetengah potongan secara tidak perlu atau mengganggu bahan ringan semasa ukiran.
Mesin yang ideal menyediakan bantuan udara yang boleh dikawal, membolehkan operator menggunakan aliran udara yang lebih kuat untuk memotong dan aliran udara yang lebih rendah untuk aplikasi ukiran yang sensitif.
Kapasiti ekzos perlu dinilai sebagai satu sistem. Penghembus, laluan saluran, pendekatan penapisan, susun atur bilik, dan keperluan pelupusan luaran semua mempengaruhi prestasi.
Wap akrilik, asap kayu, dan bau kulit tidak sepatutnya kekal di dalam enklosur mesin atau bilik pengeluaran selepas proses pemotongan selesai.
Kulit memerlukan perhatian khas kerana sesetengah kulit sintetik, produk bersalut, atau bahan yang tidak diketahui boleh membebaskan wap berbahaya semasa pemprosesan laser.
Jangan sekali-kali menganggap suatu bahan selamat hanya berdasarkan rupanya. Pembekal harus memberikan maklumat tentang komposisi bahan tersebut, dan operator harus melarang penggunaan bahan yang mengandungi PVC dalam pemotongan laser CO₂.
Penilai teknikal harus memasukkan keperluan pengudaraan dalam lingkup pembelian, bukan menganggap sistem ekstraksi sebagai aksesori pilihan yang dipasang selepas pemasangan.
Demonstrasi mesin yang paling berguna menggunakan sampel akrilik, kayu, dan kulit anda sendiri, kerana tingkah laku laser sangat bergantung kepada komposisi dan permukaan bahan.
Bagi akrilik, uji kedua-dua pemotongan dan ukiran. Periksa ketelusan tepi, lebar kerf, peleburan pada sudut, kontras ukiran, serta sama ada filem pelindung mempengaruhi hasil.
Uji beberapa ketebalan yang mewakili permintaan sebenar, seperti panel paparan nipis, bahan tanda piawai, dan komponen fabrikasi yang lebih tebal yang memerlukan kualiti tepi yang bersih.
Bagi kayu, sertakan papan lapis, papan MDF, kayu pejal, papan berlapis veneer, dan mana-mana produk bersalut atau berperekat yang digunakan dalam proses pembuatan anda.
Produk kayu berbeza-beza secara meluas dari segi kandungan resin, kimia gam, kelembapan, arah urat, dan ketumpatan—semua faktor ini mempengaruhi pengarangan dan prestasi pemotongan.
Periksa permukaan hadapan dan belakang selepas pemotongan. Ujian yang baik harus dapat menunjukkan sama ada penutupan (masking), bantuan udara (air assist), tetapan fokus, atau pilihan meja dapat mengurangkan kesan pewarnaan asap.
Bagi kulit, bezakan kulit asli daripada bahan sintetik. Periksa warna tepi potongan, bau, ubah bentuk, ketajaman ukiran, dan kesan haba terhadap lapisan permukaan.
Kulit semula jadi sering memberikan hasil terbaik dengan proses berkuasa rendah dan kelajuan tinggi, manakala kulit yang diperam secara tumbuhan (vegetable-tanned) yang tebal mungkin memerlukan tetapan berbeza berbanding kulit pakaian yang lebih lembut.
Minta matriks parameter berbandingkan satu hasil demonstrasi sahaja. Ia harus mendokumenkan kuasa, kelajuan, frekuensi, fokus, bantuan udara, dan ketebalan bahan.
Data ini menjadi permulaan pustaka proses terkawal, membolehkan persediaan lebih pantas apabila pasukan pengeluaran mengulang tugas atau melatih operator baharu.
Mesin laser CO2 yang cekap memerlukan perisian kawalan yang boleh mengimport fail rekabentuk biasa, menyokong parameter berdasarkan lapisan, dan membenarkan penentuan kedudukan tugas secara boleh percaya sebelum pemotongan.
Bagi penilai teknikal, ciri-ciri berguna termasuk penentuan kedudukan kamera, pratonton cahaya merah, pengurusan asal, sokongan lampiran putar, dan penyimpanan parameter untuk tugas berulang.
Kawalan berdasarkan lapisan amat bernilai kerana satu fail mungkin memerlukan ukiran, tanda skor, tanda permukaan, dan pemotongan sepenuhnya dengan tetapan berbeza.
Semak sama ada pengawal menyokong format yang digunakan oleh pasukan kejuruteraan dan rekabentuk, termasuk DXF, AI, SVG, PDF, dan fail imej raster.
Keperluan keselamatan harus merangkumi kawasan kerja yang sepenuhnya tertutup, pintu berkunci antara (interlocked), akses butang henti kecemasan, tingkap pemerhatian pelindung, label amaran, dan penyambungan tanah yang boleh dipercayai.
Penyejukan air juga penting bagi banyak sistem laser CO2. Sahkan kapasiti pendingin, kaedah kawalan suhu, fungsi amaran, dan jadual penyelenggaraan cecair penyejuk yang disyorkan.
Sistem penyejukan yang kurang berprestasi memendekkan jangka hayat tiub dan menyebabkan ketidakstabilan output, terutamanya dalam persekitaran yang panas atau dalam tugas pengeluaran harian yang berpanjangan.
Nilaikan dokumentasi pembekal, ketersediaan komponen ganti, proses pembaikan jarak jauh, sokongan pemasangan, dan keupayaan untuk menyediakan konfigurasi OEM apabila diperlukan.
Bagi pengilang atau pembeli borong, sokongan berkualiti memberi kesan kepada kos kepemilikan keseluruhan kerana masa henti sering kali lebih mahal daripada perbezaan harga antara dua jentera.
Mulakan dengan menentukan saiz kepingan terbesar, bahan biasa paling tebal, saiz ciri terkecil, masa operasi harian dijangka, dan isi padu pengeluaran sasaran.
Kemudian kenal pasti proses yang paling mencabar: tepi akrilik berkilat, pemotongan kayu dengan arang minimum, ukiran terperinci, atau pemprosesan kulit terkawal dengan distorsi minimum.
Pilih kuasa mesin mengikut aplikasi mencabar ini, sambil memastikan tetapan tenaga lebih rendah tetap boleh dikawal untuk bahan yang lebih nipis dan lebih sensitif.
Bandingkan demonstrasi menggunakan fail dan bahan yang sama. Sampel daripada pembekal berguna, tetapi tidak boleh menggantikan penilaian proses bersebelahan yang didokumentasikan.
Semak butiran konfigurasi yang diserahkan, termasuk jenama tiub laser, jenis kawalan, pilihan kanta, model pendingin, peralatan ekzos, struktur meja kerja, dan aksesori yang disertakan.
Tanya komponen mana yang merupakan bahan habis pakai, jangka masa penggantian yang dijangkakan, dan sama ada stok tempatan atau stok kilang tersedia untuk komponen perkhidmatan kritikal.
Kira produktiviti dengan menggunakan masa kitaran, masa pemuatan, masa pembersihan, masa persediaan, dan kadar tolak yang dijangkakan, bukan hanya bergantung pada kelajuan pemotongan utama.
Akhirnya, nilaikan sama ada pembekal memahami aplikasi anda. Seorang rakan kongsi yang boleh dipercayai akan membincangkan secara terbuka risiko bahan, pengudaraan, ujian parameter, dan had proses.
Pemotong laser manakah yang terbaik untuk akrilik, kayu, dan kulit? Dalam kebanyakan aplikasi profesional, jawapannya ialah sistem pemotongan laser CO2 yang dikonfigurasikan dengan betul.
Pilihan terkuat bukanlah secara automatik model berkuasa tertinggi. Ia ialah jentera yang memberikan output stabil, penghantaran sinar terfokus, pergerakan tepat, dan aliran udara terkawal.
Ia juga harus sepadan dengan julat ketebalan bahan anda, dimensi produk, isipadu pengeluaran, tanggungjawab keselamatan, dan keupayaan penyelenggaraan tanpa memaksa kompromi dalam operasi harian.
Sebelum membeli, sahkan prestasi dengan bahan perwakilan dan fail bergaya pengeluaran. Penilaian itu mendedahkan lebih banyak berbanding spesifikasi am mengenai kesesuaian jangka panjang.
Apabila faktor-faktor ini dinilai secara bersama-sama, penilai teknikal boleh memilih pemotong dan pengukir laser CO2 yang memberikan hasil akrilik yang bersih, kayu yang tepat, dan kulit yang terkawal.
 Berita Terkini
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ialah pengilang mesin laser terkemuka berbasis di China yang menawarkan pemotong laser CO2, mesin pemotong laser gentian, penghala CNC, mesin kimpalan laser dan mesin penandaan laser. Penyelesaian tersuai OEM/ODM tersedia. Dapatkan sebut harga hari ini!
- Ibu Pejabat Syarikat: Bilik 1303, Bangunan 4, UnitedFortune Plaza, Zon Teknologi Tinggi, Bandar Jinan, Provinsi Shandong, China
- Kilang Pengeluaran: No. 18, Jalan Yinhe, Jibei Street, Daerah Jiyang, Bandar Jinan, Provinsi Shandong, China
Hak Cipta © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Hak cipta terpelihara. POLISI PRIVASI

 EN