- Strona główna
- Produkty
- Aplikacja
- Wideo
- O nas
- Aktualności
- Skontaktuj się z nami

Który laser do cięcia jest najlepszy do akrylu, drewna i skóry? Dla oceniających pod kątem technicznym dobrze zaprojektowany system cięcia laserem CO2 zazwyczaj stanowi najbardziej uniwersalny wybór.
Jednak moc wyrażona w watowach sama w sobie nie decyduje o wydajności. Jakość wiązki, ustawienie optyczne, kontrola ruchu, wydajność systemu odprowadzania gazów oraz obsługa materiałów decydują o spójności wyników w warunkach produkcyjnych.
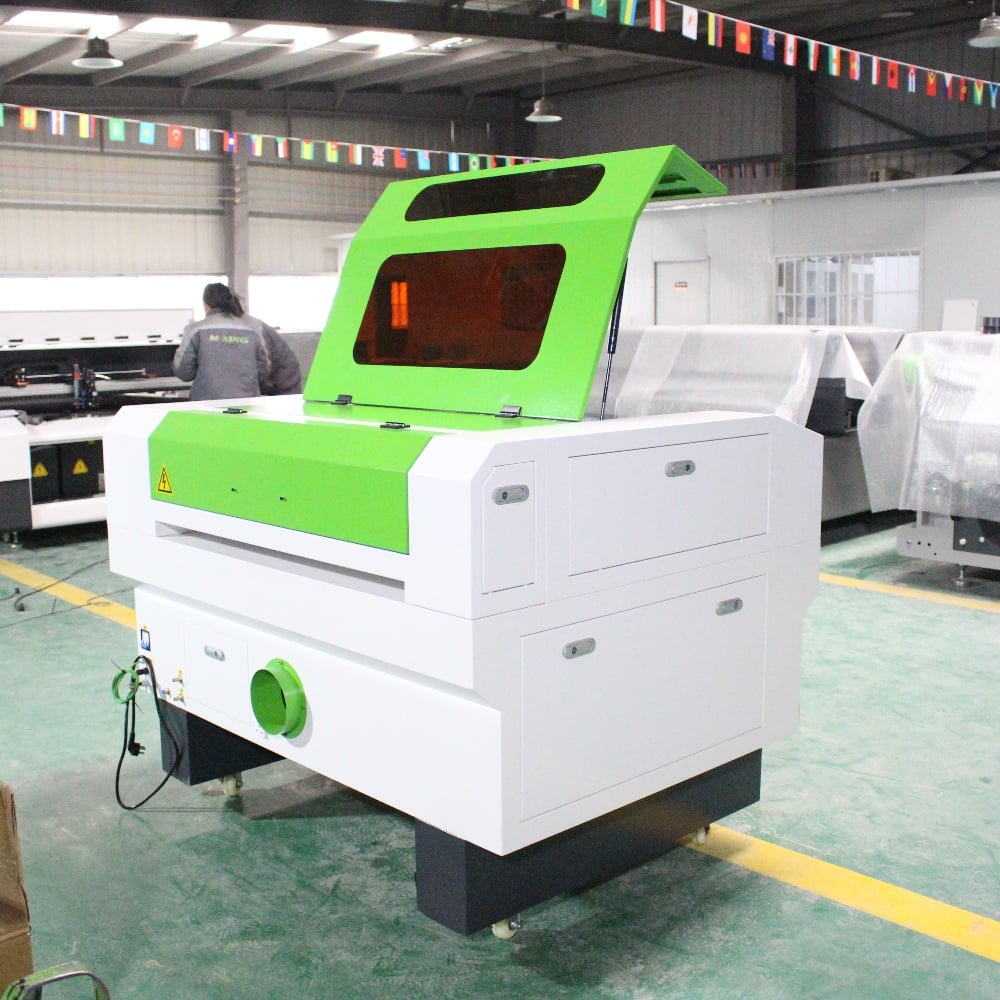
Do akrylu, drewna i skóry cięcie laserem CO2 oferuje właściwości pochłaniania fali świetlnej niezbędne do wydajnego cięcia, grawerowania, znakowania i obróbki powierzchni.
Jego długość fali wynosząca 10,6 mikrometra jest skutecznie pochłaniana przez materiały organiczne oraz płyty akrylowe, co zapewnia czystsze cięcia niż lasery włókienkowe w tych powszechnych zastosowaniach produkcyjnych.
Laser włókienkowy doskonale radzi sobie z wieloma metalami, ale nie jest preferowaną maszyną uniwersalną do przetwarzania akrylu, drewna i skóry.
Zespoły techniczne powinny zatem oceniać maszynę do cięcia laserem CO2 jako kompletny system, a nie wybierać rurki wyłącznie na podstawie deklarowanej mocy wyjściowej.
Najlepszy kuter laserowy łączy stabilną moc optyczną, dokładny sprzęt napędowy, niezawodne chłodzenie, skuteczną ekstrakcję oraz oprogramowanie wspierające powtarzalne ustawienia produkcji.
Dla prac z mieszanych materiałów maszyna o mocy laserowej w zakresie od 80 W do 150 W CO2 jest często praktycznym punktem wyjścia dla profesjonalnych warsztatów i użytkowników przemysłowych.
Systemy o niższej mocy mogą skutecznie grawerować, ale mogą ograniczać prędkość cięcia, ograniczać maksymalną grubość materiału oraz tworzyć wąskie okna procesowe przy pracach o większym nakładzie.
Wyższa moc może zwiększać wydajność, jednak nadmierna moc może prowadzić do szerszych szczelin cięcia, większych stref wpływu ciepła oraz mniejszej kontroli przy cięciu cienkiej skóry lub delikatnego grawerowania.
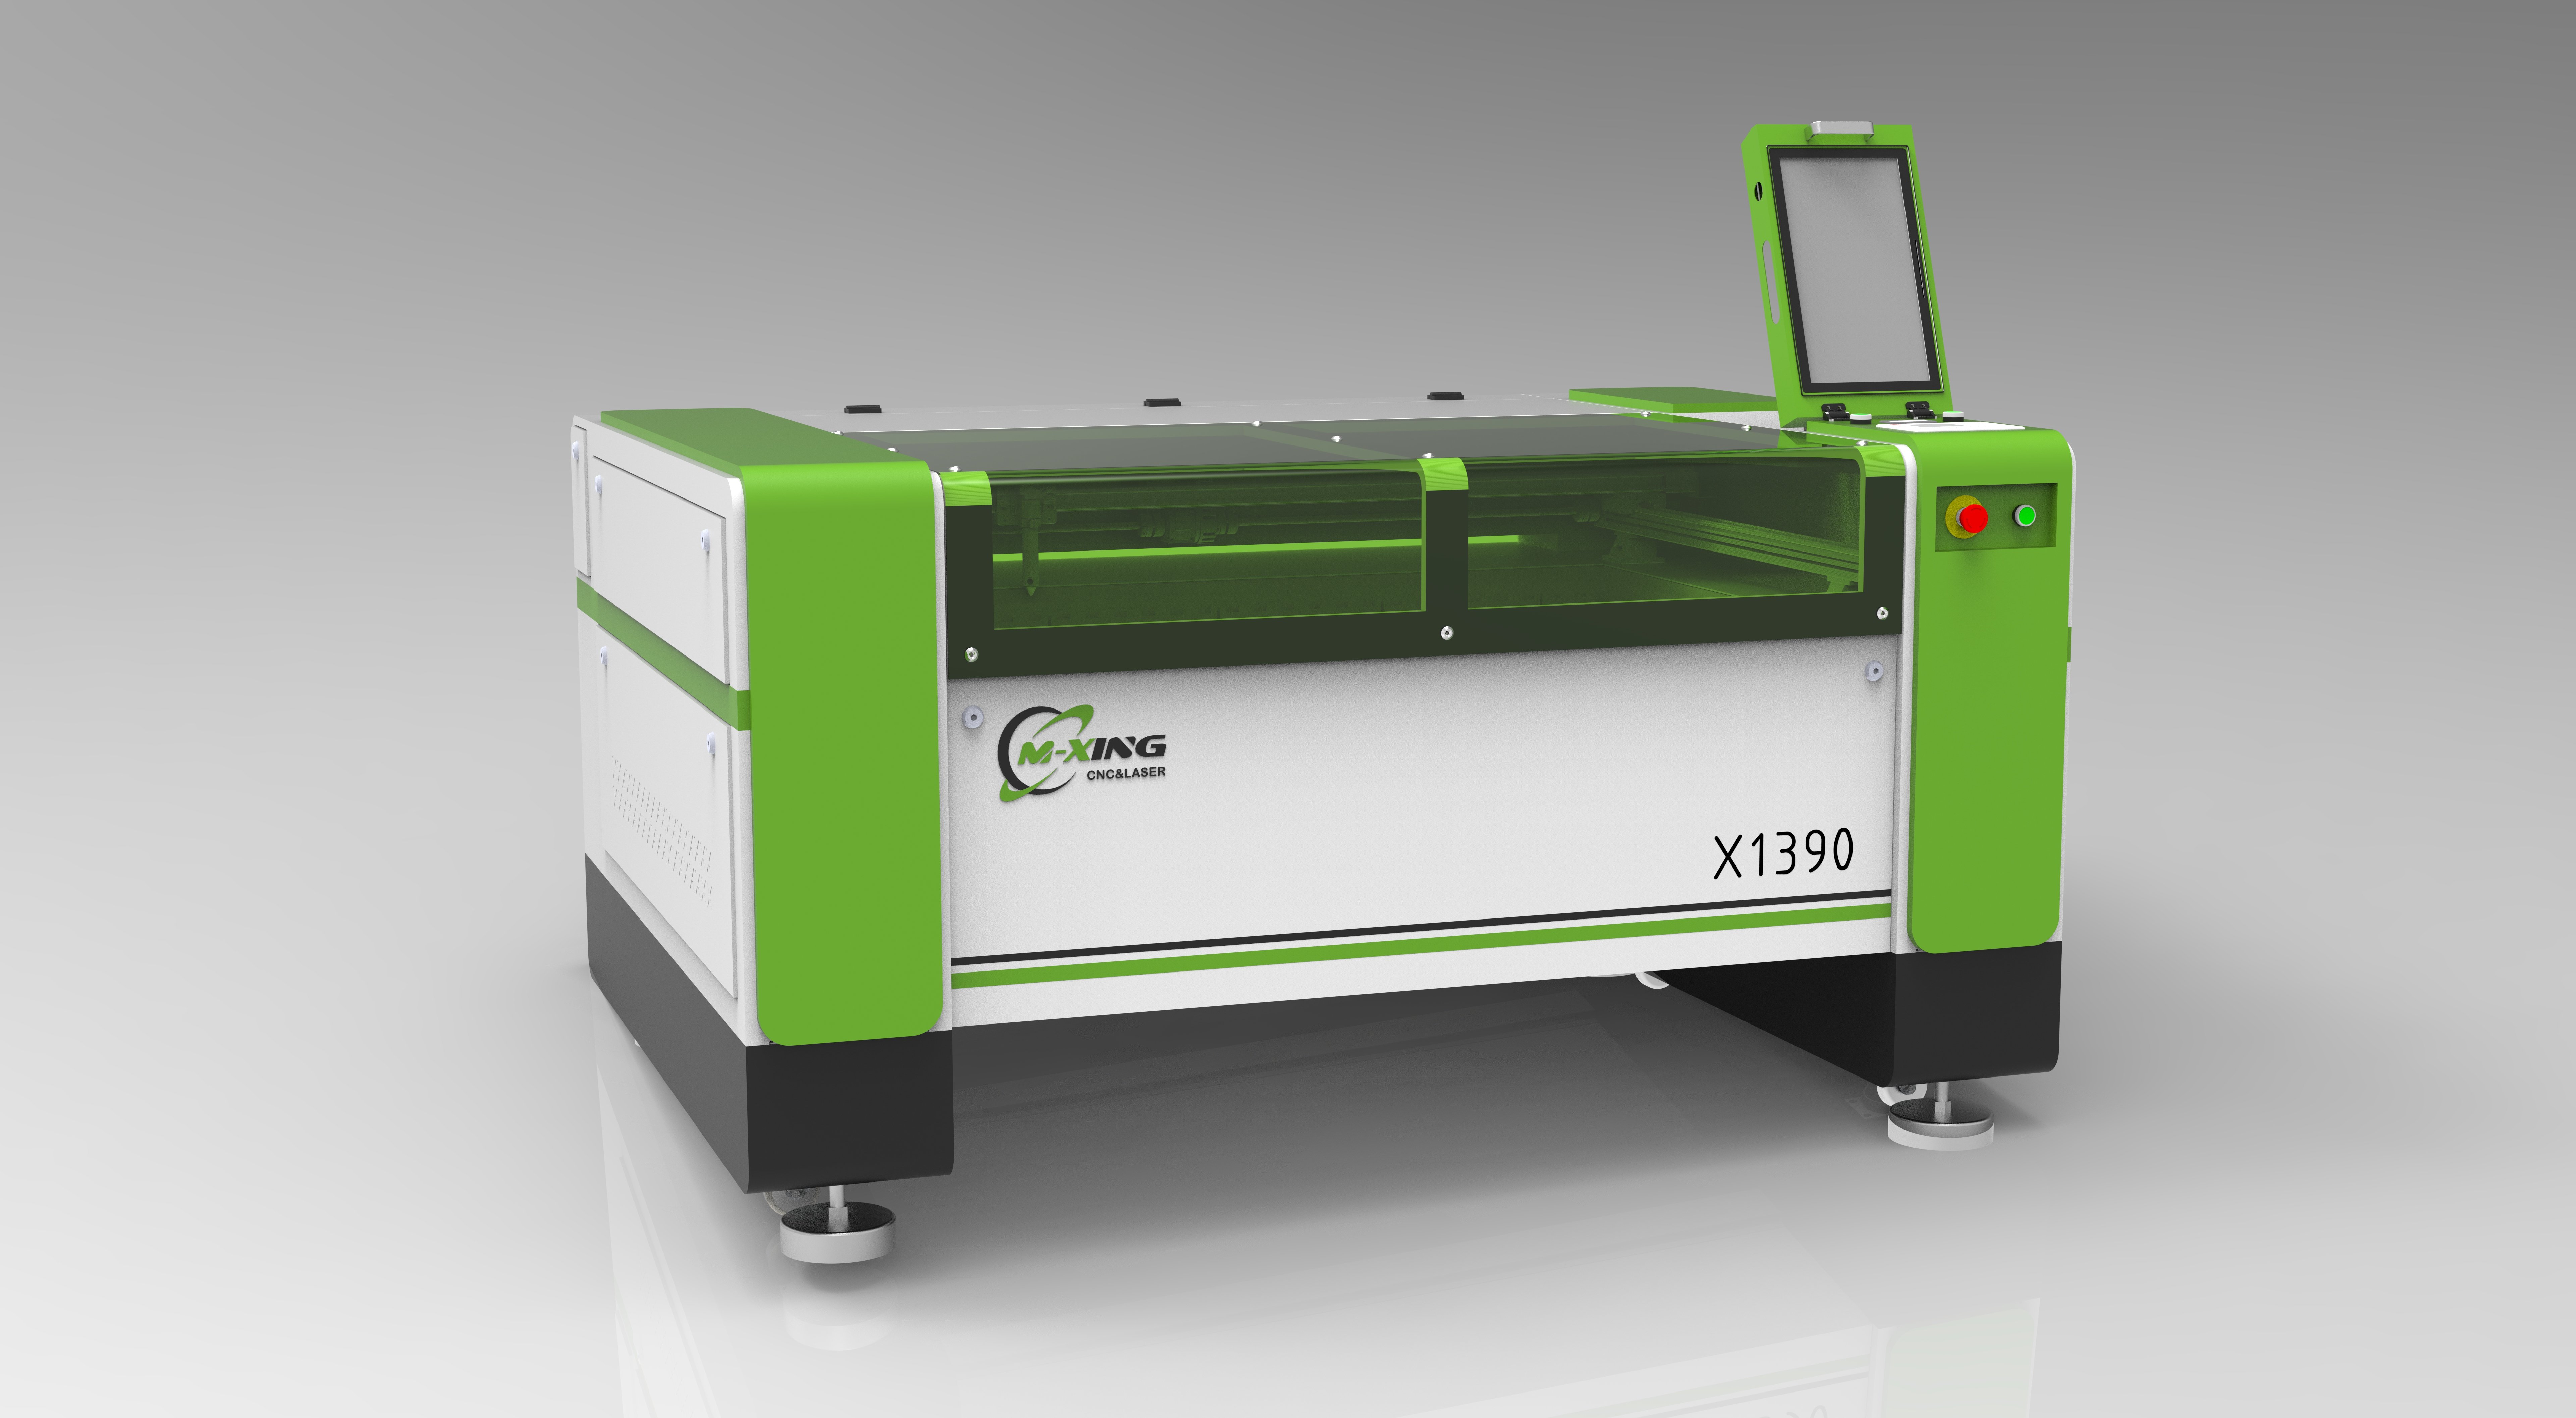
Znamionowa moc jest przydatna do wstępnego porównania, ale stabilność wyjściowa ma większy wpływ na jakość krawędzi, spójność cięcia oraz powtarzalne opracowywanie parametrów.
Stabilne źródło lasera CO2 zapewnia przewidywalną dostawę energii przez długie cykle produkcyjne, zmniejszając różnice między pierwszą a ostatnią blachą.
Jest to szczególnie istotne podczas cięcia przezroczystego akrylu, gdzie niestabilna energia może powodować nieregularne krawędzie, mikropęknięcia lub lokalne topnienie wzdłuż szczeliny cięcia.
Przetwarzanie drewna również szybko ujawnia niestabilność mocy. Wahania mogą powodować widoczne zmiany głębokości węglenia, intensywności grawerowania oraz penetracji cięcia wzdłuż wzorów włókien.
Skóra wymaga jeszcze ścisniejszej kontroli, ponieważ naturalna grubość materiału, zawartość wilgoci, powłoki oraz metody garbowania wprowadzają już znaczne wahania procesowe.
Zapytaj dostawców, jak weryfikują rzeczywistą moc wyjściową, czy ich rura laserowa jest testowana przed wysyłką oraz jak monitorowana jest degradacja mocy wyjściowej.
Test miernika mocy, dokumentowane inspekcje fabryczne oraz jasne rekomendacje serwisowe stanowią silniejszy dowód niż nominalna wartość mocy w watach podana w arkuszu specyfikacji.
Ewaluatorzy techniczni powinni również rozróżniać między deklarowaną mocą szczytową a rzeczywistą mocą ciągłą dostępną podczas normalnych warunków cięcia i grawerowania.
W wielu zastosowaniach z mieszanych materiałów stabilny system o mocy 100 W może okazać się bardziej produktywny niż maszyna o wyższej, ale niestabilnej mocy, wyposażona w niewydolny układ chłodzenia lub słabe elementy optyczne.
Jakość wiązki wpływa na średnicę ogniska, szerokość cięcia (kerfu), gęstość energii, szczegółowość grawerowania oraz zdolność maszyny do spójnego cięcia materiałów o różnej grubości.
Dobrze skupiona wiązka zapewnia wąskie cięcia i czystsze detale, co pomaga producentom ograniczyć potrzebę obróbki wtórnej przy znakach, produktach dekoracyjnych, opakowaniach oraz wyrobach skórzanych.
Dla akrylu jakość wiązki umożliwia uzyskanie polerowanego, płomieniowo wykończonego brzegu, charakterystycznego dla cięcia laserem CO2, szczególnie na płytach akrylowych odlewanych.
Akryl wytłaczany może zachowywać się inaczej, ponieważ jego skład łatwiej się topi, dlatego oceniający powinni przetestować reprezentatywne materiały przed ostatecznym doborem sprzętu.
Jakość optyczna ma takie samo znaczenie jak jakość źródła. Lustra, soczewki skupiające, uchwyty oraz mechanizmy pozycjonowania muszą zachowywać stabilność w warunkach ciągłej pracy.
Warto zwrócić uwagę na łatwo dostępne regulacje luster, wysokiej jakości komponenty optyczne, sztywne konstrukcje mocowań oraz projekt konserwacyjny umożliwiający technikom szybką i wygodną kontrolę ustawienia.
Nieprawidłowo wyregulowana ścieżka optyczna powoduje marnowanie mocy i niestabilne rezultaty, nawet jeśli urządzenie jest wyposażone w wysokowydajną lampę laserową CO2.
Ogniskowa soczewki powinna być dopasowana do zamierzonego zastosowania. Krótsze ogniskowe zapewniają lepszą szczegółowość grawerowania, podczas gdy dłuższe ogniskowe lepiej nadają się do cięcia grubszych materiałów.
Niektóre środowiska produkcyjne korzystają z wymiennych obiektywów, co pozwala operatorom dostosować geometrię ogniskowania do precyzyjnego grawerowania, standardowego cięcia lub głębszego wnikania w materiał.
Dokładność mechaniczna ma znaczenie, gdy zadanie wymaga akrylowych elementów idealnie dopasowanych do siebie, skomplikowanych inkrustacji drewnianych, powtarzalnych wzorów na skórze lub grawerowanych elementów dokładnie zsynchronizowanych z konturami cięć.
Oceń prowadnice liniowe, układ napędowy, silniki, konstrukcję paska lub zębatki, sztywność rusztu oraz wydajność interpolacji sterownika jako jedną spójną platformę ruchu.
Sztywna konstrukcja ramy i gładki system prowadnic zmniejszają drgania przy wysokich prędkościach, co pomaga zachować precyzję krzywych, narożników, czytelności napisów oraz szczegółów małych wewnętrznych elementów cięcia.
Specyfikacje prędkości należy analizować krytycznie. Maksymalna prędkość przesuwu jest mniej istotna niż stabilna dokładność cięcia przy prędkościach rzeczywiście stosowanych w codziennej produkcji.
Zażądaj plików próbnych zawierających drobne litery, małe otwory, ostre narożniki, kształty włożone w siebie oraz powtarzające się wzory grawerunkowe na całej powierzchni stołu roboczego.
Konstrukcja stołu maszyny wpływa również na jej uniwersalność. Stołek z siatką plastra miodu wspiera małe elementy, podczas gdy stołek z ostrzami nożowymi zmniejsza odbicia od tyłu i poprawia przepływ powietrza pod spodem.
Konstrukcja z przejściem z przodu i z tyłu może być przydatna przy obróbce nadmiernie dużych płyt drewnianych, długich tablic akrylowych lub w przepływach pracy z ciągłym materiałem.
W przypadku skóry i materiałów giętkich rozważ, czy stół obsługuje uchwyty szpilkowe, opcje przyssawek próżniowych lub praktyczne metody rejestracji zapewniające powtarzalne umieszczanie elementów.
Niezbędna funkcja automatycznego ustawiania ostrości może zwiększyć wydajność przy zadaniach z materiałem o zmiennej grubości, choć ręczne ustawianie ostrości pozostaje akceptowalne, jeśli operatorzy stosują dyscyplinowane procedury przygotowania i standardowe materiały.
Zarządzanie powietrzem jest często niedoszacowywane podczas doboru maszyny, mimo że ma bezpośredni wpływ na pojawianie się płomieni, pozostałości na krawędziach, usuwanie dymu, ochronę soczewki oraz bezpieczeństwo operatora.
Mocna, regulowana pomoc powietrzna pomaga usuwać materiał w postaci pary z szczeliny cięcia, zmniejszając jednocześnie ryzyko utrzymywania się płomienia podczas cięcia drewna i skóry.
Zbyt mała ilość powietrza może zwiększyć węglizację i osadzanie się dymu. Nadmiar powietrza może niepotrzebnie ochłodzić niektóre cięcia lub zakłócać obróbkę lekkich materiałów podczas grawerowania.
Idealna maszyna zapewnia kontrolowaną pomoc powietrzną, umożliwiając operatorom stosowanie silniejszego przepływu powietrza podczas cięcia oraz niższego przepływu przy delikatnych zastosowaniach grawerowania.
Możliwości odprowadzania powietrza należy oceniać jako całość systemową. Wydajność zależy od wentylatora, trasy przewodów wentylacyjnych, metody filtracji, układu pomieszczenia oraz wymagań dotyczących odprowadzania na zewnątrz.
Opary akrylu, dym z drewna oraz zapach skóry nie powinny pozostawać w obudowie maszyny ani w pomieszczeniu produkcyjnym po zakończeniu cięcia.
Skóra wymaga specjalnej uwagi, ponieważ niektóre skóry syntetyczne, produkty powlekane lub materiały o nieznanej składzie mogą wydzielać szkodliwe opary podczas obróbki laserem.
Nigdy nie zakładać, że materiał jest bezpieczny wyłącznie na podstawie jego wyglądu. Dostawcy powinni dostarczać informacji o składzie materiału, a operatorzy powinni zabronić cięcia materiałów zawierających PVC za pomocą lasera CO₂.
Osoby oceniające aspekty techniczne powinny uwzględnić wymagania dotyczące wentylacji w zakresie zakupów, zamiast traktować system odprowadzania powietrza jako opcjonalny dodatek montowany po instalacji.
Najbardziej przydatna demonstracja maszyny odbywa się przy użyciu własnych próbek akrylu, drewna i skóry, ponieważ zachowanie promienia laserowego zależy w dużej mierze od składu materiału oraz jego wykończenia.
W przypadku akrylu przetestuj zarówno cięcie, jak i grawerowanie. Sprawdź przezroczystość krawędzi, szerokość szczeliny cięcia (kerf), stopień topnienia narożników, kontrast grawerowania oraz wpływ folii ochronnej na wyniki.
Przetestuj kilka grubości odpowiadających rzeczywistym potrzebom, np. cienkie panele wyświetlaczy, standardowe materiały do tablic informacyjnych oraz grubsze elementy wykonane techniką obróbki wymagające czystych krawędzi.
W przypadku drewna uwzględnij sklejkę, płytę MDF, pełne drewno, płyty oklejone dygnem oraz wszystkie produkty powlekane lub z warstwą klejącą stosowane w procesie produkcyjnym.
Właściwości wyrobów drewnianych różnią się znacznie pod względem zawartości żywic, składu chemicznego klejów, wilgotności, kierunku włókien i gęstości – wszystkie te czynniki wpływają na powstawanie węgla i jakość cięcia.
Po cięciu sprawdź powierzchnie przednią i tylną. Dobry test pozwala określić, czy stosowanie folii ochronnej, wspomagania strumieniem powietrza, dostosowania ostrości lub wyboru stołu zmniejsza zabarwienie dymem.
W przypadku skóry rozdziel skórę naturalną od materiałów syntetycznych. Sprawdź kolor krawędzi cięcia, zapach, deformację, wyraźność grawerunku oraz wpływ ciepła na powłoki powierzchniowe.
Skóra naturalna często lepiej reaguje na przetwarzanie przy niższej mocy i wyższej prędkości, podczas gdy gruba skóra garbona roślinnie może wymagać innych ustawień niż miękka skóra odzieżowa.
Zażądaj macierzy parametrów zamiast pojedynczego wyniku demonstracji. Powinna ona zawierać dane dotyczące mocy, prędkości, częstotliwości, skupienia wiązki, wspomagania powietrzem oraz grubości materiału.
Te dane stanowią początek biblioteki kontrolowanych procesów, co przyspiesza konfigurację przy powtarzaniu zadań przez zespoły produkcyjne lub szkoleniu nowych operatorów.
Sprawna maszyna laserowa CO2 wymaga oprogramowania sterującego, które importuje powszechne pliki projektowe, obsługuje parametry oparte na warstwach oraz umożliwia niezawodne pozycjonowanie zadań przed cięciem.
Dla oceniających pod kątem technicznym przydatne funkcje obejmują pozycjonowanie za pomocą kamery, podgląd wiązką czerwonego światła, zarządzanie początkiem układu współrzędnych, obsługę przyczepki obrotowej oraz zapis parametrów do powtarzalnych zadań.
Sterowanie oparte na warstwach jest szczególnie wartościowe, ponieważ jeden plik może wymagać grawerowania, zaznaczania linii zarysu, znakowania powierzchni oraz cięcia na wylot – każdy z tych etapów z innymi ustawieniami.
Sprawdź, czy sterownik obsługuje formaty stosowane przez zespoły inżynieryjne i projektowe, w tym pliki DXF, AI, SVG, PDF oraz pliki obrazów rastrowych.
Wymagania bezpieczeństwa powinny obejmować całkowicie zamkniętą strefę roboczą, drzwi z blokadą sprzężoną, dostęp do przycisku awaryjnego zatrzymania, okna ochronne do obserwacji, etykiety ostrzegawcze oraz niezawodne uziemienie.
Chłodzenie wodne jest również niezbędne w wielu systemach laserowych CO2. Potwierdź pojemność chłodnicy, metodę regulacji temperatury, funkcje alarmowe oraz zalecany harmonogram konserwacji płynu chłodzącego.
Niewystarczająca wydajność systemu chłodzenia skraca żywotność lampy laserowej i powoduje niestabilność mocy wyjściowej, szczególnie w ciepłych środowiskach lub podczas długotrwałych zmian produkcyjnych.
Oceń dokumentację dostawcy, dostępność części zamiennych, proces zdalnej diagnozy usterek, wsparcie przy instalacji oraz zdolność do dostarczenia konfiguracji OEM w razie potrzeby.
Dla producenta lub hurtowego nabywcy jakość obsługi wpływa na całkowity koszt posiadania, ponieważ przestoje często kosztują więcej niż różnica cenowa między dwoma maszynami.
Zacznij od określenia największego rozmiaru arkusza, najgrubszego standardowego materiału, najmniejszego rozmiaru cechy, przewidywanego czasu pracy dziennie oraz docelowej objętości produkcji.
Następnie określ, który proces jest najbardziej wymagający: szlifowanie krawędzi akrylu, cięcie drewna z minimalnym węglowaniem, szczegółowe grawerowanie lub kontrolowane przetwarzanie skóry przy minimalnej deformacji.
Wybierz moc maszyny zgodnie z tym najbardziej wymagającym zastosowaniem, upewniając się jednocześnie, że ustawienia o niższej energii pozostają kontrolowalne dla cieńszych i bardziej wrażliwych materiałów.
Porównaj demonstracje przy użyciu identycznych plików i materiałów. Próbki od dostawców są pomocne, ale nie powinny zastąpić udokumentowanej oceny procesu „równo obok siebie”.
Przeanalizuj szczegóły dostarczonej konfiguracji, w tym markę lampy laserowej, typ sterownika, opcje soczewek, model chłodnicy, wyposażenie odprowadzające, konstrukcję stołu roboczego oraz akcesoria dołączone do zestawu.
Zapytaj, które komponenty są częściami zużywającymi się, jakie są przewidywane interwały ich wymiany oraz czy zapasy kluczowych części serwisowych są dostępne lokalnie czy w fabryce.
Oblicz wydajność, uwzględniając czas cyklu, czas załadunku, czas czyszczenia, czas przygotowania oraz przewidywaną liczbę odrzuconych elementów, a nie tylko nominalną prędkość cięcia.
Na koniec ocen, czy dostawca rozumie Twoje zastosowanie. Wiarygodny partner otwarcie omawia ryzyka związane z materiałem, wentylację, testowanie parametrów oraz ograniczenia procesu.
Który przecinak laserowy najlepiej nadaje się do akrylu, drewna i skóry? W większości profesjonalnych zastosowań odpowiedzią jest prawidłowo skonfigurowany system CO2 do cięcia laserowego.
Najlepszym wyborem nie jest automatycznie model o najwyższej mocy. To urządzenie zapewniające stabilne wyjście, skupioną wiązkę laserową, dokładny ruch oraz kontrolowany przepływ powietrza.
Powinien on również odpowiadać zakresowi grubości materiału, wymiarom produktu, objętości produkcji, obowiązkom z zakresu bezpieczeństwa oraz możliwościom konserwacji, bez konieczności dokonywania kompromisów w codziennej eksploatacji.
Przed zakupem sprawdź wydajność na reprezentatywnych materiałach oraz plikach przygotowanych w stylu produkcyjnym. Taka ocena ujawnia znacznie więcej niż ogólne specyfikacje dotyczące długoterminowej przydatności.
Gdy te czynniki są oceniane łącznie, eksperci techniczni mogą wybrać grawer i cięciarkę laserową CO2 zapewniającą czyste efekty na akrylu, precyzyjne cięcie drewna oraz kontrolowane przetwarzanie skóry.
 Gorące wiadomości
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser to wiodący chiński producent maszyn laserowych oferujący przecinarki laserowe CO2, maszyny do cięcia laserowego włóknistego, frezarki CNC, spawarki laserowe oraz maszyny do znakowania laserowego. Dostępne są niestandardowe rozwiązania OEM/ODM. Złóż zapytanie już dziś!
- Siedziba firmy: pokój 1303, budynek 4, kompleks UnitedFortune Plaza, strefa technologii wysokich, miasto Jinan, prowincja Szantung, Chiny
- Zakład produkcyjny: ul. Yinhe 18, dzielnica Jibei, dystrykt Jiyang, miasto Jinan, prowincja Szantung, Chiny
Prawa autorskie © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone. POLITYKA PRYWATNOŚCI
 EN