Hvilken laserskjærer er best for akryl, tre og lær? For tekniske evaluatører er et velutviklet CO2-laserskjæresystem vanligvis det sterkeste allsidige valget.
Wattstyrken alene avgjør imidlertid ikke ytelsen. Strålekvalitet, optisk justering, bevegelseskontroll, avtrekksevne og materialhåndtering avgjør om resultatene forblir konsekvente i produksjonen.
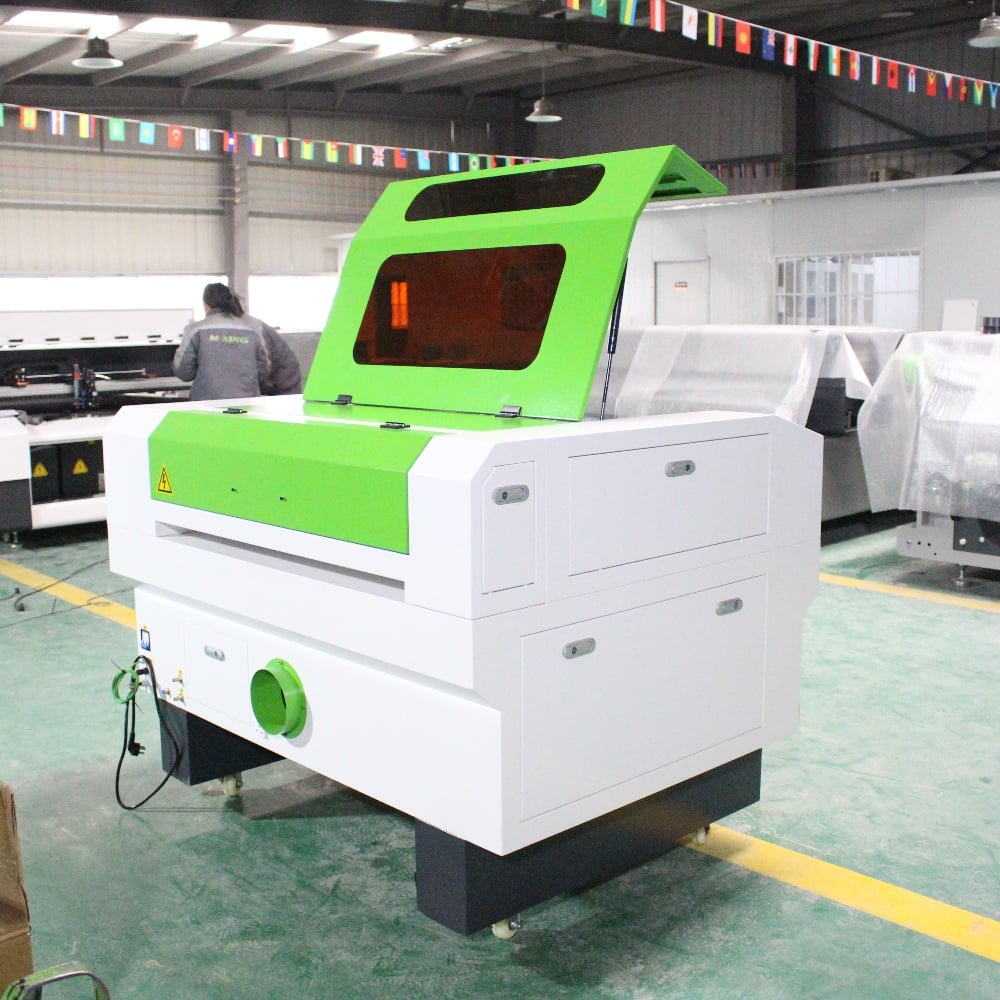
For akryl, tre og lær gir en CO2-laserskjærer den bølgelengdeabsorpsjonen som kreves for effektiv skjæring, gravering, merking og overflatebehandling.
Dens 10,6-mikrometer-bølgelengde absorberes effektivt av organiske materialer og akrylplater, noe som gir renere skjærsnitt enn fiberlasere i disse vanlige fabrikasjonsapplikasjonene.
En fiberlaser er fremragende for mange metaller, men den er ikke den foretrukne universelle maskinen for behandling av akryl, tre og lær.
Tekniske team bør derfor vurdere en CO2-laserskjæremaskin som et komplett system, i stedet for å velge en rørkilde utelukkende basert på nominell effekt.
Den beste laserskjæremaskinen kombinerer stabil optisk effekt, nøyaktig bevegelseshardware, pålitelig kjøling, effektiv avtrekking og programvare som støtter gjentakbare produksjonsinnstillinger.
For arbeid med blandede materialer er en maskin i 80 W til 150 W CO2-området ofte et praktisk utgangspunkt for profesjonelle verksteder og industrielle brukere.
Systemer med lavere effekt kan gravere effektivt, men de kan begrense skjærehastigheten, begrense materialetykkelsen og gi smale prosessvinduer for arbeid i større volum.
Høyere effekt kan øke produksjonshastigheten, men for mye effekt kan føre til bredere skjæregap, større varmebelastede soner og redusert kontroll ved skjæring av tynn lær eller delikat gravering.
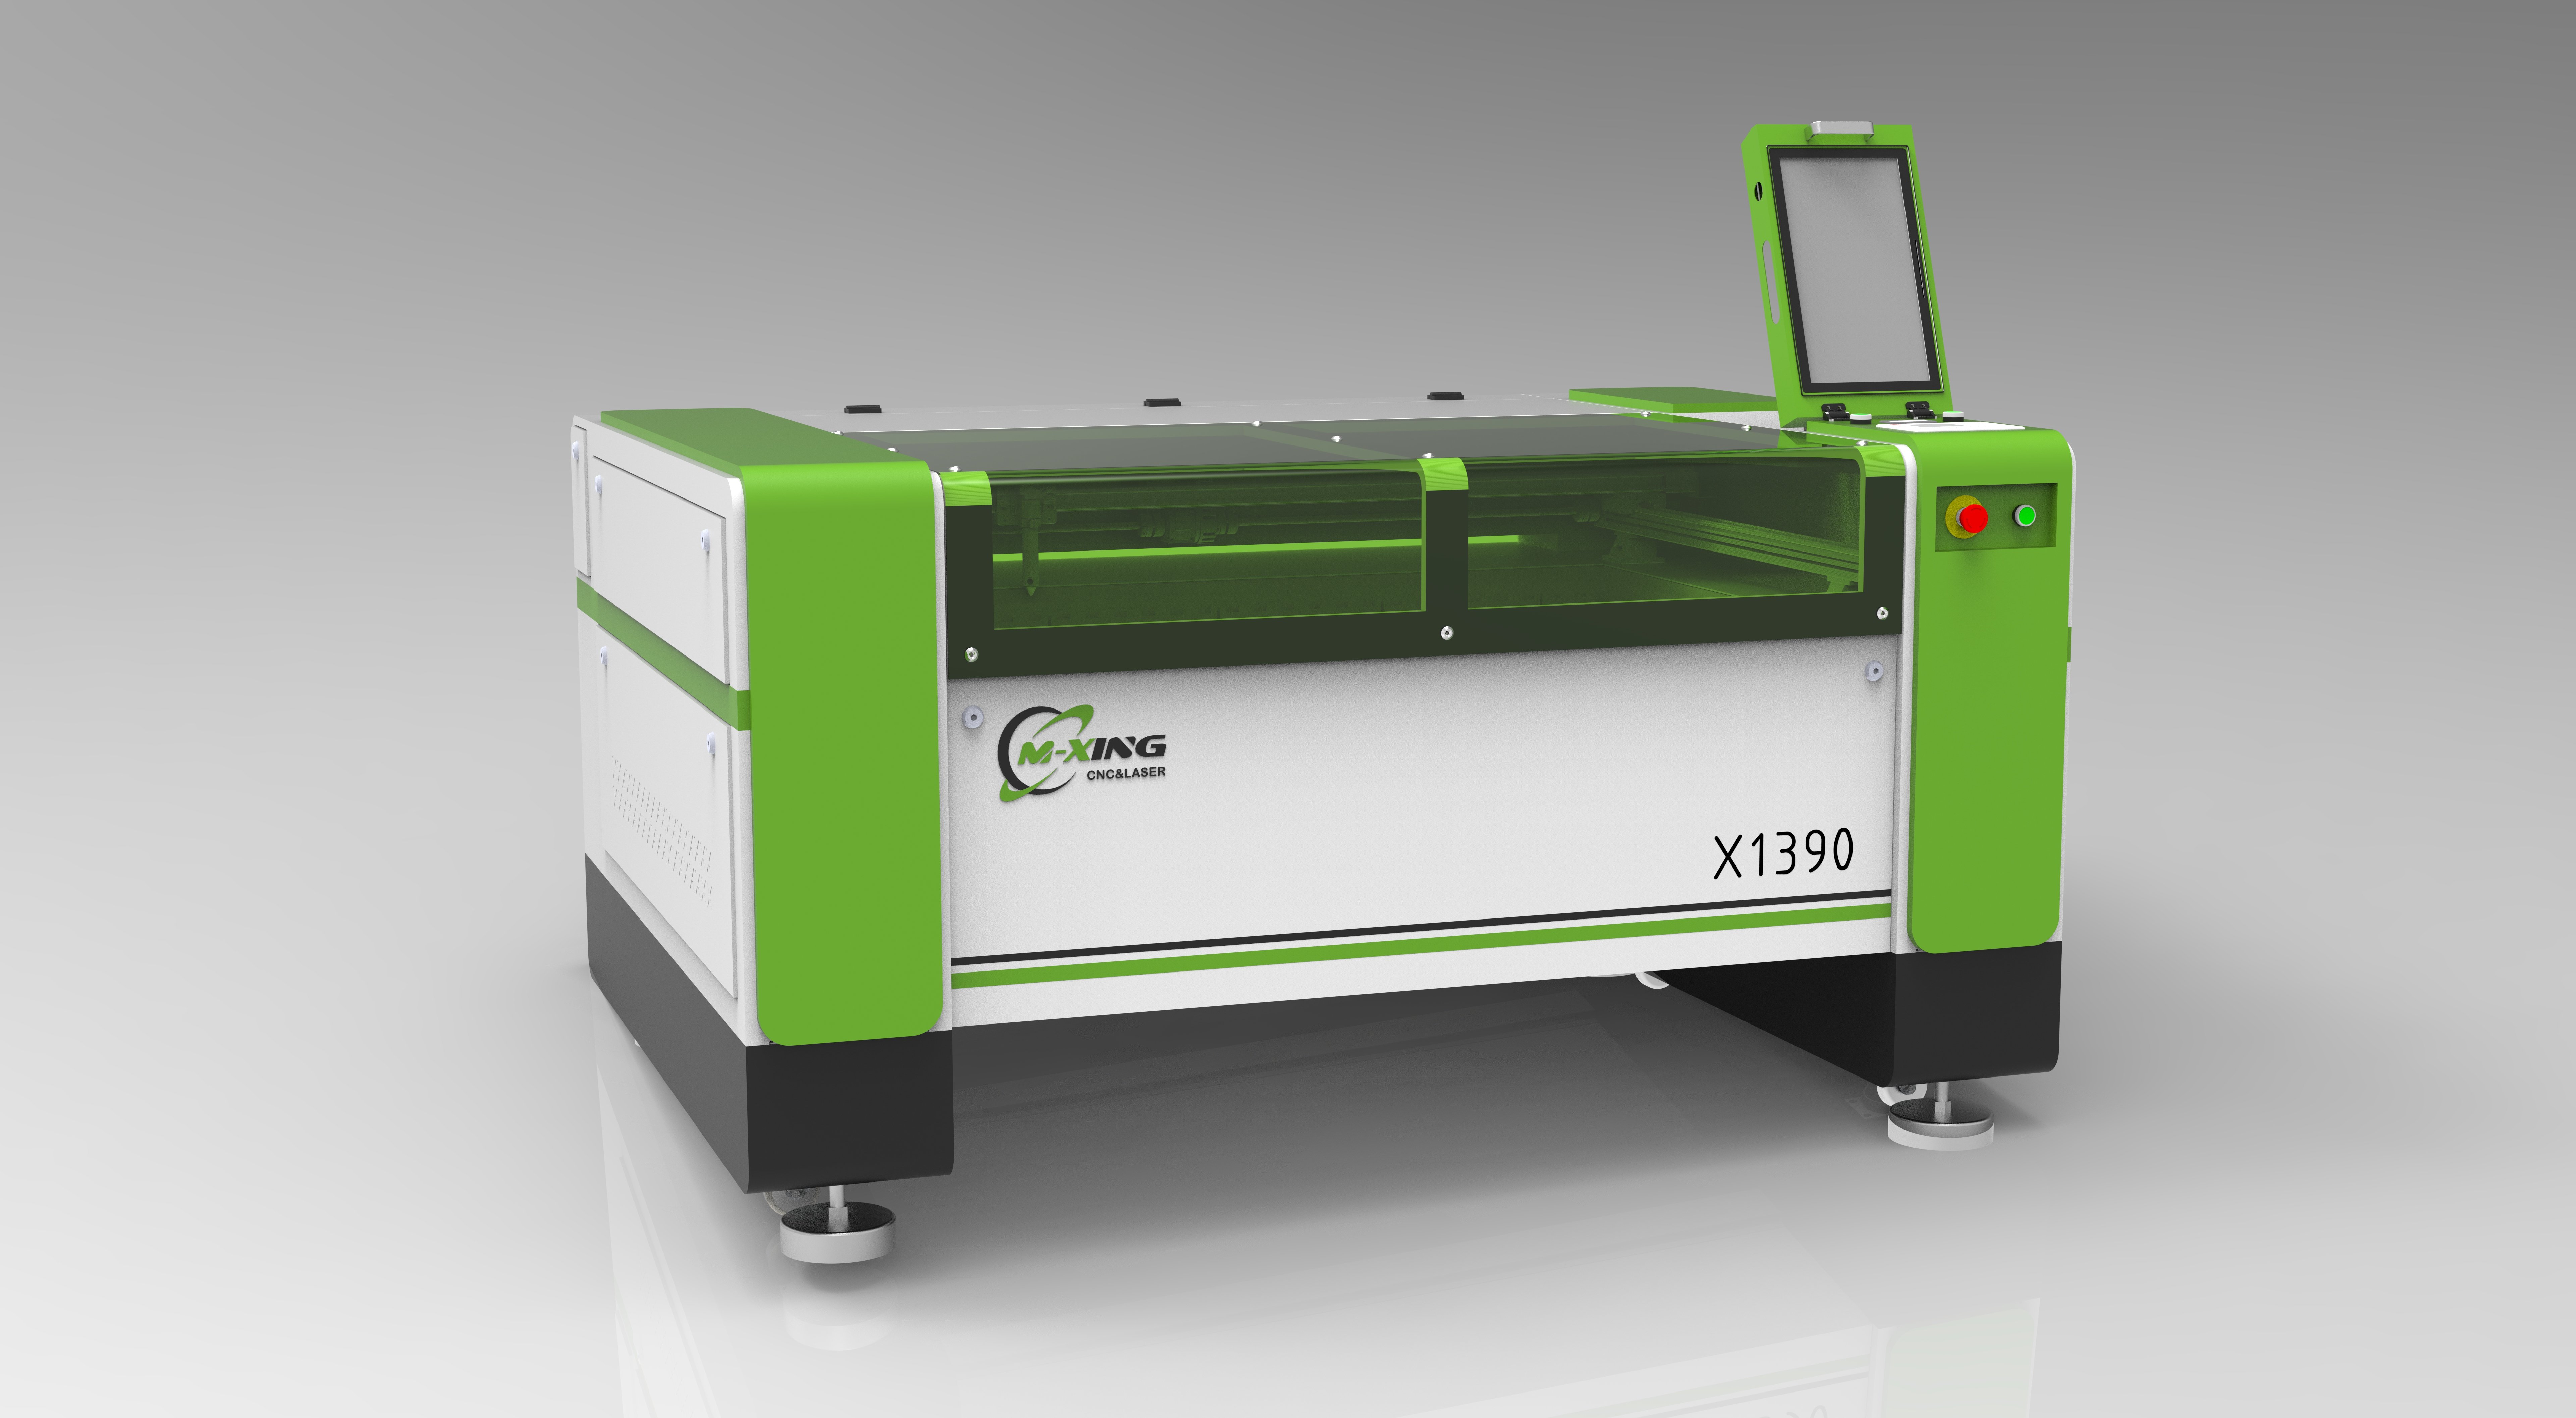
Nominell effekt er nyttig for innledende sammenligninger, men utgangsstabilitet har større innvirkning på kvaliteten til kanten, konsistensen i skjæringen og gjentakbar parameterutvikling.
En stabil CO2-laserkilde opprettholder forutsigbar energilevering over lange produksjonsløp, noe som reduserer variasjonen mellom den første og den siste platen.
Dette er spesielt viktig ved skjæring av gjennomsiktig akryl, der uregelmessig energi kan føre til ujevne kanter, mikrosprekker eller lokal smelting langs skjærespalten.
Treforarbeiding avslører også raskt ustabil effekt. Variasjoner kan føre til synlige endringer i kullskiktets dybde, graveringens mørkhetsgrad og skjæringens inngrep i trestrukturen.
Lær krever enda strengere kontroll, siden naturlig materialetykkelse, fuktinnhold, belegg og garvningsmetoder allerede introduserer betydelige prosessvariasjoner.
Spør leverandørene hvordan de verifiserer faktisk utgangseffekt, om laserroret deres testes før sending og hvordan nedgang i utgangseffekt overvåkes.
En strømmåler-test, en dokumentert fabrikksinspeksjon og klare vedlikeholdsanbefalinger gir sterkere bevis enn et nominelt watt-tall på et spesifikasjonsark.
Tekniske vurderere bør også skille mellom topp-effektkrav og bruksbar kontinuerlig effekt under normale skjæring- og graveringforhold.
For mange applikasjoner med blandede materialer kan et stabilt 100 W-system være mer produktivt enn en uregelmessig maskin med høyere effekt, men svak kjøling eller dårlige optikk.
Strålekvalitet påvirker fokuspunktets diameter, snittbredden, energitettheten, graveringdetaljene og maskinens evne til å skjære konsekvent gjennom varierende tykkelsesnivåer.
En godt fokusert stråle gir smale snitt og renere detaljer, noe som hjelper produsenter med å redusere behovet for etterbehandling av skilte, dekorative produkter, emballasje og lærprodukter.
For akryl gir strålekvaliteten støtte til den polerte, flammebehandlede kanten som er assosiert med CO2-laserskjæring, spesielt på støpt akrylplater.
Ekstrudert akryl kan reagere annerledes, fordi sammensetningen kan smelte mer lett, så evaluatører bør teste representativt materiale før utstyret fastsettes endelig.
Optisk kvalitet er like viktig som kildekvalitet. Speil, fokuseringslinser, fester og justeringsmekanismer må forbli stabile under kontinuerlig drift.
Søk etter lett tilgjengelige speiljusteringer, kvalitetsoptiske komponenter, stive monteringskonstruksjoner og et vedlikeholdsdesign som lar teknikere inspisere justeringen effektivt.
En dårlig justert optisk bane spiller bort effekt og gir inkonsekvente resultater, selv om maskinen har en CO2-laserrør med høy nominell ytelse.
Linsebrennvidde bør tilpasses det aktuelle arbeidet. Kortere brennvidder forbedrer innskriftsdetaljer, mens lengre brennvidder bedre egner seg til skjæring av tykkere materialer.
Noen produksjonsmiljøer drar nytte av utskiftbare linser, slik at operatører kan optimalisere fokalgeometrien for fin gravering, standard skjæring eller dypere materialgjennomtrengning.
Mekanisk nøyaktighet er viktig når en jobb krever akryldele som passer tett sammen, intrikate treinnektinger, gjentatte lærmostrer eller graverte elementer som er justert i forhold til skjærekonturer.
Vurder lineære veiledere, drivsystem, motorer, rem- eller tannstangdesign, gitterstivhet og kontrollerens interpolasjonsytelse som én bevegelsesplattform.
En stiv ramme og et glatt veiledersystem reduserer vibrasjoner ved høy hastighet, noe som bidrar til å bevare kurver, hjørner, tydelighet i tekst og små indre skjæreutførelser.
Hastighetsdata bør vurderes kritisk. Maksimal reisehastighet er mindre relevant enn stabil skjærenøyaktighet ved de hastighetene som brukes i reelle produksjonsjobber.
Be om prøvefiler som inneholder fin skrift, små hull, skarpe hjørner, innbyggede former og gjentatte gravermønstre over hele arbeidsbordet.
Maskinbordets design påvirker også mangfoldigheten. Et bikakkeformet bord støtter små deler, mens et knivbladbord reduserer bakre refleksjoner og forbedrer luftstrømmen under materialet.
En gjennomgangsstruktur foran og bak kan være verdifull for overdimensjonerte trepaneler, lange akrylskilt eller kontinuerlige materiellbehandlingsarbeidsflyter.
For lær og fleksibelt materiale bør du vurdere om bordet støtter spissefikser, vakuumfestingsalternativer eller praktiske registreringsmetoder for gjentatt plassering.
Pålitelig autofokus kan øke produksjonshastigheten ved oppgaver med varierende tykkelse, selv om manuell fokus fortsatt er akseptabel når operatører bruker disiplinerte oppsettprosedyrer og standardiserte materialer.
Luftstyring undervurderes ofte ved valg av maskin, men den påvirker direkte flammer, kantavleiring, røykutslipp, linsebeskyttelse og operatørens sikkerhet.
Sterk, justerbar luftstøtte hjelper til å fjerne fordampet materiale fra snittet og reduserer sjansen for vedvarende flamme under skjæring av tre og lær.
For lite luft kan øke kullforming og røykavleiring. For mye luft kan unødig avkjøle noen snitt eller forstyrre lette materialer under gravering.
Den ideelle maskinen gir kontrollerbar luftstøtte, slik at operatører kan bruke sterkere luftstrøm ved skjæring og lavere luftstrøm ved følsomme graveringstilfeller.
Avtrekksevne bør vurderes som et helhetlig system. Blåseren, kanalrutingen, filtreringsmetoden, romoppsettet og krav til utvendig utslipp påvirker alle ytelsen.
Akrylfukt, tresmoke og lærdufter skal ikke forbli inne i maskinens omkapsling eller i produksjonsrommet etter at skjæringen er fullført.
Lær krever spesiell oppmerksomhet fordi noen syntetiske lærtyper, belagte produkter eller ukjente materialer kan frigjøre farlige damper ved laserbehandling.
Anta aldri at et materiale er trygt utelukkende basert på utseendet. Leverandører bør gi informasjon om materialets sammensetning, og operatører bør forby bruk av PVC-inneholdende materialer ved CO2-laserskjæring.
Tekniske evaluatører bør inkludere ventilasjonskrav i innkjøpsomfanget i stedet for å behandle avtrekking som et valgfritt tilbehør etter installasjon.
Den mest nyttige maskindemonstrasjonen bruker dine egne akryl-, tre- og lærprøver, fordi lasers oppførsel avhenger sterkt av materialets sammensetning og overflatebehandling.
For akryl bør både skjæring og gravering testes. Inspeer kantens gjennomsiktighet, snittbredden, hjørnemelting, graveringens kontrast og om beskyttende film påvirker resultatene.
Test flere tykkelsesvarianter som representerer faktisk etterspørsel, for eksempel tynne displaypaneler, standard skiltskiver og tykkere bearbeidede komponenter som krever ren kantkvalitet.
For tre inkluderer du sperra, MDF, massivt tre, laminerte paneler med treskinn og alle bestrøkede eller limbakete produkter som brukes i din produksjonsprosess.
Trevarene varierer mye når det gjelder harpinnhold, limkjemi, fuktighet, kvistretning og tetthet – alt dette påvirker svartening og skjæreytelsen.
Undersøk front- og bakoverflaten etter skjæring. En god test bør avdekke om masking, luftstøtte, fokussinnstillinger eller valg av bord reduserer røykflekker.
For lær skiller du mellom ekte lær og syntetiske materialer. Sjekk fargen på skjærekanter, lukt, deformasjon, inngrippingens skarphet og effekten av varme på overflatebelegget.
Naturleg lær får ofte best resultat med lavere effekt og høyere hastighet, mens tykt vegetabilsk garvet lær kan kreve andre innstillinger enn mykere klær-lær.
Be om en parametermatrise i stedet for ett enkelt demonstrasjonsresultat. Den bør dokumentere effekt, hastighet, frekvens, fokus, luftstøtte og materietykkelse.
Disse dataene blir starten på et kontrollert prosessbibliotek, noe som muliggjør raskere oppsett når produksjonsteam gjentar oppgaver eller tar nye operatører i bruk.
En kapabel CO2-lasermaskin trenger kontrollprogramvare som kan importere vanlige designfiler, støtter lagbaserte parametere og tillater pålitelig jobbposisjonering før skjæring.
For tekniske vurderingsansvarlige inkluderer nyttige funksjoner kameraposisjonering, rødt lys-forhåndsvisning, opprinnelseshåndtering, støtte for roterende tilbehør og lagring av parametere for gjentakende oppgaver.
Lagbasert kontroll er spesielt verdifull fordi én fil kan kreve gravering, skårmerking, overflatemerking og gjennomskjæring med ulike innstillinger.
Sjekk om kontrolleren støtter formatene som brukes av ingeniør- og designlag, inkludert DXF, AI, SVG, PDF og rasterbilde-filer.
Sikkerhetskrav bør inkludere et fullstendig innkapslet arbeidsområde, dører med sikkerhetslås, tilgang til nødstansknapp, beskyttende visingsvinduer, advarselsetiketter og pålitelig jording.
Vannkjøling er også avgjørende for mange CO2-lasersystemer. Bekreft kjølerens kapasitet, temperaturstyringsmetode, alarmfunksjoner og anbefalt vedlikeholdsplan for kjølevæske.
Et underpresterende kjølesystem forkorter rørlivslengden og fører til ustabil ytelse, spesielt i varme miljøer eller ved lengre daglige produksjonsskift.
Vurder leverandørens dokumentasjon, tilgjengelighet av reservedeler, prosess for fjernfeilsøking, installasjonsstøtte og evne til å levere OEM-konfigurasjon ved behov.
For en produsent eller grossistkjøper påvirker støtten kvaliteten den totale eierkostnaden, fordi driftsstans ofte koster mer enn prisforskjellen mellom to maskiner.
Start med å definere største arkstørrelse, tykkeste vanlige materiale, minste detaljstørrelse, forventet daglig driftstid og målprodusert mengde.
Identifiser deretter hvilken prosess som er mest krevende: polerte akrylkantflater, lavt karbonholdig trekkutting, detaljert gravering eller kontrollert lærbehandling med minimal deformasjon.
Velg maskinens effekt ut fra denne krevende applikasjonen, og bekreft samtidig at innstillinger med lavere energi fortsatt er nøyaktig styrbare for tynnere og mer følsomme materialer.
Sammenlign demonstrasjoner ved hjelp av identiske filer og materialer. Leverandørens prøver er nyttige, men de bør ikke erstatte en dokumentert side-ved-side-prosessvurdering.
Gjennomgå leverte konfigurasjonsdetaljer, inkludert laser-rørmerke, kontrollertype, linsevalg, kjølermodell, avtrekksutstyr, arbeidsbordkonstruksjon og inkluderte tilbehør.
Spør hvilke komponenter som er forbruksgoder, deres forventede utskiftningsintervaller og om lokale eller fabrikkslager er tilgjengelige for kritiske servicekomponenter.
Beregn produktiviteten ved å bruke sykeltid, lastetid, rensetid, oppsettstid og forventede avvisningsrater i stedet for å bare stole på oppgitt skjærehastighet.
Til slutt må du vurdere om leverandøren forstår ditt bruksområde. En troverdig partner diskuterer åpent materiellrisiko, ventilasjon, parameterprøving og prosessgrenser.
Hvilken laserboremaskin er best for akryl, tre og lær? I de fleste profesjonelle anvendelsene er svaret et riktig konfigurert CO2-laserboreanlegg.
Den sterkeste valget er ikke automatisk modellen med høyest effekt. Det er maskinen som gir stabil ytelse, fokusert stråleoverføring, nøyaktig bevegelse og kontrollert luftstrøm.
Den bør også tilpasse seg ditt materialetykkelsesområde, produktmålene, produksjonsvolumet, sikkerhetskravene og vedlikeholdsdyktigheten uten å tvinge kompromisser i daglig drift.
Valider ytelsen med representativt materiale og filer i produksjonsstil før du kjøper. Denne vurderingen avdekker mer om langsiktig egnethet enn generiske spesifikasjoner noen gang kan gjøre.
Når disse faktorene vurderes sammen, kan tekniske evaluatører velge en CO2-lasergravør og -skjærer som gir ren akryl, nøyaktig tre og kontrollert lær.
 Siste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk produsent av lasermaskiner som tilbyr CO2-laserskjæremaskiner, fiberlaserskjæremaskiner, CNC-fræsere, lasersveiseapparater og lasermerkeapparater. OEM/ODM-tilpassede løsninger er tilgjengelige. Få et tilbud i dag!
- Selskapets hovedkontor: Rom 1303, Bygning 4, UnitedFortune-plaza, Høyteknologisone, Jinan-by, provinsen Shandong, Kina
- Produksjonsanlegg: Nr. 18, Yinhe-veien, Jibei-gaten, Jiyang-distriktet, Jinan-by, provinsen Shandong, Kina
Opphavsrett © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle rettigheter forbeholdes. PERSONVERNPOLITIKK

 EN