Halaman Utama>Berita/Blog>BERITA
Hal pertama yang harus dipahami dengan benar mengenai konstruksi adalah di mana mesin seharusnya berada. Mesin itu tidak boleh berada di lokasi.
Lokasi bersifat berdebu, basah, tidak berpenghangat, dan penuh baja. Komponen optik tidak mampu bertahan dalam kondisi seperti itu, dan mesin yang memerlukan lensa bersih tidak dapat dijadwalkan mengikuti pengecoran beton. Setiap aplikasi konstruksi dalam artikel ini dilakukan di bengkel, tukang kayu, atau bengkel fabrikasi milik kontraktor sendiri—dan komponen jadi dikirim ke lokasi.
Kedengarannya seperti suatu keterbatasan. Namun justru itulah yang membuat aplikasi-aplikasi tersebut berfungsi: komponen-komponen yang dipotong adalah pekerjaan sementara dan fabrikasi satu-kali-pakai , bukan komponen produksi. Komponen ini diproduksi dalam jumlah kecil, berdasarkan gambar yang diubah minggu lalu, dan dibutuhkan secara cepat. Itulah tepatnya profil yang cocok untuk pemrosesan dengan laser.
Baris terakhir adalah batas yang paling penting, dan ini bukan sekadar teknisitas. Laser memotong profil 2 dimensi; laser tidak mengklasifikasikan kayu, tidak bersertifikasi sambungan, dan tidak menjadikan balok yang dipotong bersifat struktural. Siapa pun yang menggunakan peralatan ini di dekat pekerjaan struktural harus memahami batas tersebut secara jelas.
Beton ekspos — beton yang dibiarkan terbuka sebagai permukaan akhir — merupakan aplikasi di mana pemotongan laser memberikan nilai tertinggi dalam konstruksi, karena kualitas permukaan merupakan produk utamanya.
Pola pada beton berasal dari sebuah formliner : lembaran yang dipasang di dalam bekisting, tempat beton dicor. Pola formliner, kedalamannya, serta sambungannya semuanya terekspresi pada beton. Jika formliner dipilih dengan tepat, dinding tidak memerlukan finishing tambahan; jika salah, cacatnya bersifat permanen, terlihat publik, dan berukuran penuh.
Tiga pendekatan formliner mendominasi, dan laser mendukung dua di antaranya:
Formliner potong-tembus. Pola dipotong melalui selembar bahan — kayu lapis, papan keras, atau plastik — dan lembaran tersebut dipasang pada permukaan cetakan. Beton mengisi celah-celahnya dan menonjol di atas permukaan. Sederhana, serta kontribusi laser yang paling langsung.
Pelapis berukir atau cekung. Pola dipotong hingga kedalaman parsial, sehingga membentuk relief. Metode ini memerlukan pengendalian ketebalan yang presisi; lebih sulit dipertahankan secara konsisten pada lembaran berukuran besar dibandingkan pemotongan tembus, dan hasil akhirnya bergantung pada kepadatan bahan pelapis.
Pelapis elastomer cetak. Untuk relief dalam dan detail halus, pelapis karet atau PU dicor dari cetakan induk. Peran laser berada di tahap awal: memotong pola induk, bukan pelapis itu sendiri.
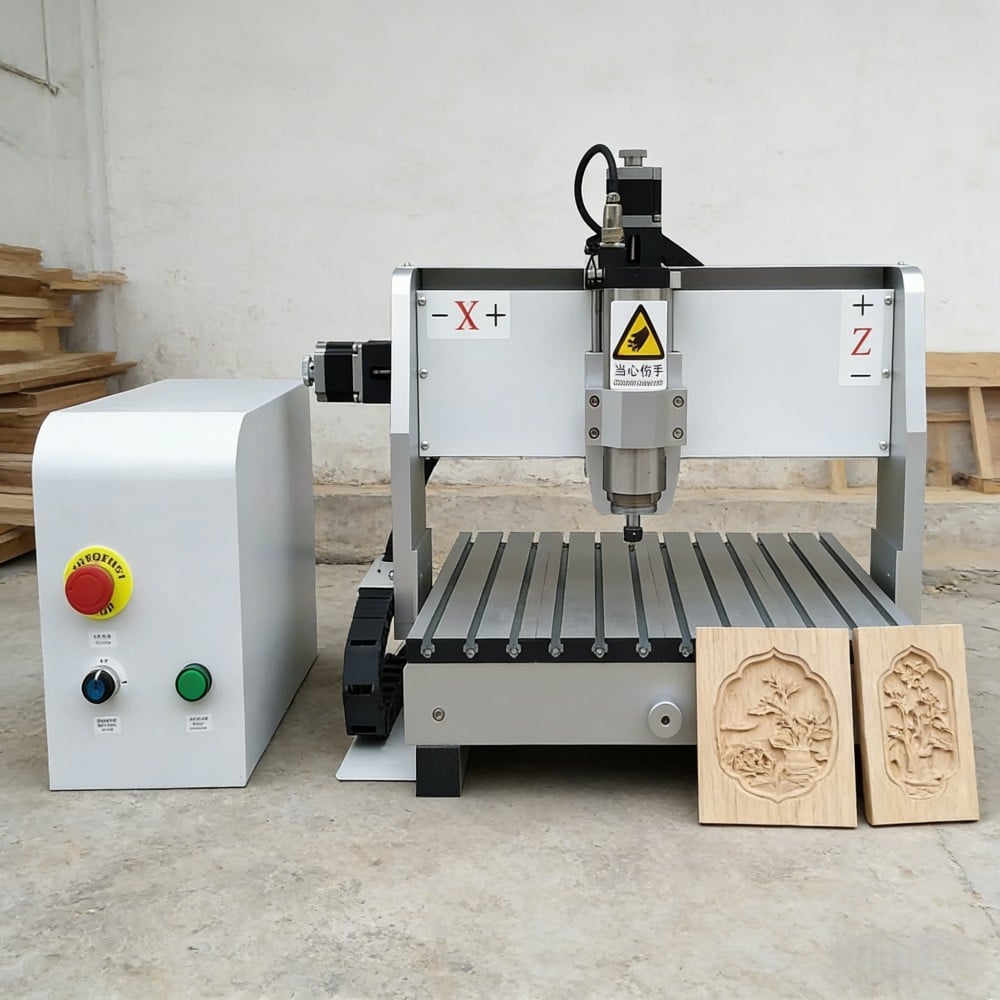
Perbandingan jujur dilakukan dengan routing CNC, bukan dengan pekerjaan manual. Router memotong pola yang sama pada bahan lebih tebal, dengan tepi potong persegi—bukan miring—dan tidak menimbulkan arang. Keunggulan router: pelapis tebal, relief dalam, serta pola apa pun dengan area terbuka luas yang lebih cepat dibersihkan menggunakan mata bor daripada dilacak dengan sinar.
Keunggulan laser terletak pada detail halus dengan kecepatan tinggi, lembaran tipis, serta siklus iterasi—misalnya desainer mengubah pola tiga kali dalam seminggu, dan tiap versi dipotong pada sore yang sama. Kecepatan iterasi inilah argumen komersial utama, dan argumen ini identik dengan industri kemasan: alat ini membayar dirinya sendiri melalui jumlah revisi, bukan melalui volume produksi.
Setiap keputusan penggunaan formliner merupakan keputusan berdasarkan jumlah pengulangan, dan perhitungannya sama seperti dalam industri kemasan.
Pola yang muncul: laser menguasai ujung spektrum dengan pengulangan rendah dan kompleksitas tinggi , dan cetakan memiliki ujung pengulangan tinggi. Seorang kontraktor yang membeli laser dengan harapan membuat pelapis untuk pengulangan 40 lantai membeli alat yang salah; seorang kontraktor yang membutuhkan dinding khas, fitur lobi, atau serangkaian prototipe untuk presentasi klien membeli alat yang tepat.
Ini adalah detail praktis yang menentukan apakah pelapis hasil pemotongan laser bertahan dalam pengecoran pertamanya, dan hal ini jarang dibahas.
Pemotongan laser pada kayu lapis atau MDF meninggalkan tepi terbakar yang terbuka . Arang bersifat higroskopis: ia menyerap air dengan mudah, sedangkan beton bersifat basah. Tiga konsekuensi muncul, berurutan berdasarkan kecepatan kemunculannya.
Tepi mengembang. Air masuk ke lapisan arang dan serat yang terbuka, tepi potongan mengembang, serta dimensi pola berubah antara pengecoran pertama dan kedua. Pelapis yang akurat saat dipotong tidak lagi akurat saat digunakan kembali.
Arang berpindah. Arang dan karbon lepas dapat naik ke permukaan beton, meninggalkan noda gelap tepat di sepanjang tepi pola. Pada dinding berpermukaan halus (fair-faced), noda tersebut merupakan cacat yang tidak dapat dibersihkan.
Agen pelepas berperilaku berbeda pada arang. Pelepas cetakan dirancang untuk permukaan bekisting, bukan untuk tepi yang terkarbonisasi; lapisan pelindung dapat menempel pada beton di sepanjang tepi pola dan robek saat bekisting dilepas.
Langkah pencegahan bersifat sederhana dan layak dimasukkan ke dalam pernyataan metode kerja:
Lembaran plastik menghindari sebagian besar masalah ini, meskipun dengan biaya bahan yang lebih tinggi. Untuk sejumlah kecil pengecoran pada fitur yang sangat terlihat, pertukaran tersebut biasanya layak dilakukan.
Model arsitektural merupakan penerapan konstruksi yang tenang dan andal untuk laser, serta kurang dihargai secara komersial karena harganya murah per pekerjaan dan frekuensinya tinggi.
Bengkel model yang memotong secara manual tidak mampu melakukan iterasi secepat tim desain merevisi rancangan. Laser yang dimiliki sendiri berarti model massa yang direvisi dapat diselesaikan dalam satu hari yang sama, dan juga berarti kontraktor dapat membuat mock-up sambungan atau detail fasad untuk ditunjukkan kepada klien sebelum melanjutkan ke pelaksanaan nyata.
Titik praktis bagi kontraktor atau kantor arsitek: laser model bukan mesin produksi, dan format kecil sering kali sudah memadai. Manfaatnya bukan kecepatan per komponen, melainkan kemampuan memotong versi baru dalam proses diskusi desain.
Di lokasi kerja, akurasi dijamin oleh templat—lembaran kayu lapis atau plastik dengan lubang dan tepi yang sudah berada pada posisi tepat. Jika dibuat buruk, setiap pemasangan akan mewarisi kesalahan tersebut.
Templat hasil potongan laser memberikan referensi akurat sesuai gambar kerja di lokasi, serta dapat diulang bila diperlukan dalam jumlah lebih dari satu. Penggunaan umumnya meliputi:
Templat pengeboran dan penambat untuk barisan pemasangan, sehingga jarak antar titik ditentukan oleh templat, bukan oleh pita ukur.
Profil untuk bukaan tak standar — misalnya tepi lengkung, ambang miring, atau bentuk yang biasanya harus diukur secara visual oleh tukang kayu.
Papan penentuan letak ditandai dengan garis tengah, referensi kisi, dan posisi penetrasi, dibawa ke lokasi dalam satu lembar tunggal.
Cetakan pelindung dan penutup untuk fasilitas, di mana bukaan harus sesuai dengan gambar mekanis.
Dua peringatan praktis. Cetakan sering disalahgunakan di lokasi, sehingga ketahanan tepi lebih penting daripada keelokan — dan cetakan yang dipercaya namun sedikit salah justru lebih buruk daripada tidak ada cetakan sama sekali; artinya, berkas harus diverifikasi terhadap pengukuran aktual di lapangan, bukan hanya terhadap maksud desain.
Pekerjaan eksterior adalah area di mana konstruksi paling berbeda dari pengerjaan interior, dan perbedaan utamanya adalah cuaca. Artikel interior membahas sambungan, kesinambungan pola, dan finishing; sedangkan untuk pekerjaan eksterior, pertanyaannya adalah ketahanan dan pergerakan.
Eksterior kayu berpotong laser pada awalnya merupakan masalah finishing. Tepi terbuka dan terbakar pada panel eksterior akan menyerap air, meninggalkan noda, serta memicu pertumbuhan jamur. Jika pola potongan laser akan ditempatkan di luar ruangan, tepinya harus disegel, dan desain harus mengasumsikan bahwa material akan bergerak.
Pergerakan akibat perubahan suhu lebih besar daripada toleransi fabrikasi. Panel yang pas di bengkel mungkin tidak lagi pas di musim panas. Rancang sambungan agar mampu menyerap pergerakan, bukan dengan membuatnya pas ketat.
Kesinambungan pola di seluruh fasad merupakan masalah penentuan posisi awal (setting-out), bukan masalah pemotongan. Aturan yang sama seperti untuk dinding interior berlaku pula dalam skala lebih besar: urutkan pemasangan panel berdasarkan tampilan elevasi, bukan berdasarkan efisiensi pemotongan lembaran.
Untuk pekerjaan kelas eksterior sebenarnya, banyak kontraktor hanya menggunakan mesin laser guna membuat master pola atau templat, sedangkan panel produksi dipotong atau dibentuk oleh spesialis. Pembagian tugas semacam ini masuk akal, dan layak dijelaskan secara transparan kepada pelanggan—bukan justru melebih-lebihkan peran mesin laser.
Baris PVC layak ditekankan khususnya untuk konstruksi, karena lembaran PVC dan busa PVC muncul dalam produk di lokasi dengan banyak nama berbeda, serta bengkel yang memotong "lembaran plastik" tanpa memeriksa kelas material dapat merusak mesinnya dan membahayakan operator. Lembar data material yang menentukan, bukan warnanya.
Pekerjaan konstruksi bersifat berlembar, sering kali berukuran besar, dan selalu memiliki batas waktu—hal ini mengarah pada profil mesin tertentu.
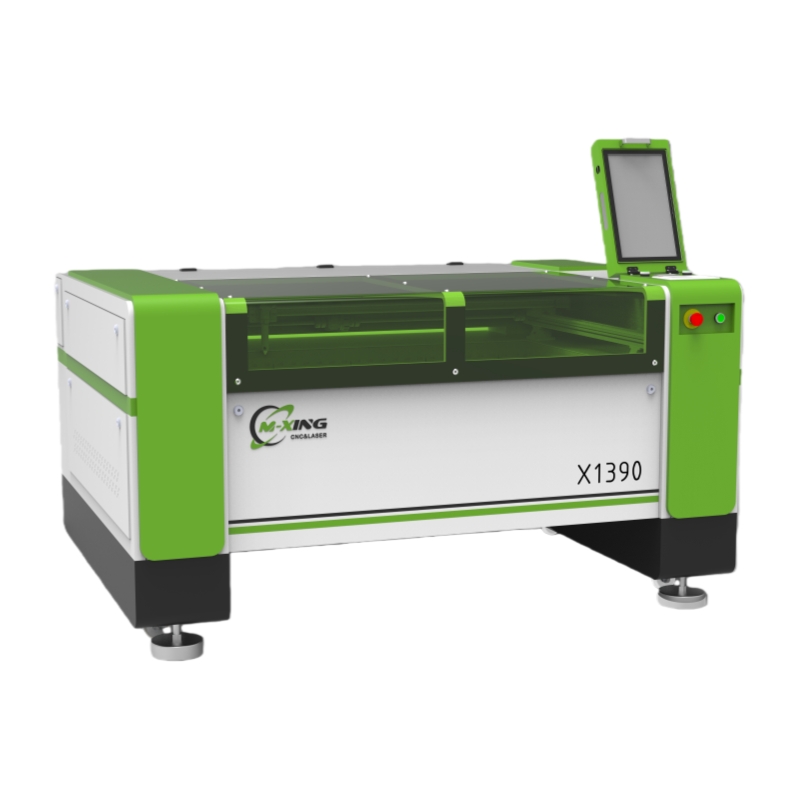
Ukuran meja merupakan faktor penentu utama. Pelapis dan templat dipotong dari lembaran utuh, dan meja yang mampu menampung lembaran utuh tanpa pemotongan awal menjaga hasil produksi serta memudahkan penanganan di bengkel. Format 1325 merupakan pilihan alami untuk pekerjaan berbasis lembaran utuh; format 1610 dan 1390 cocok untuk pelapis, model, serta templat berukuran lebih kecil.
Kontrol kedalaman lebih penting daripada tenaga mentah jika pelapis berukir direncanakan. Memotong ply dan plastik secara tembus tidak memerlukan beban tinggi; namun mempertahankan kedalaman relief yang konsisten di seluruh permukaan lembaran besar justru menjadi ujian stabilitas gerak mesin.
Penanganan debu dan asap bukanlah pilihan. Ply, MDF, OSB, dan busa semua menghasilkan beban partikulat atau asap yang tinggi, sehingga bengkel yang memotong bahan-bahan tersebut setiap hari memerlukan sistem ekstraksi yang dirancang untuk operasi terus-menerus, bukan hanya penggunaan sesekali.
Kamera berguna untuk pelapis tercetak serta untuk menyelaraskan pola terhadap acuan cetak , meskipun perannya di sini kurang sentral dibandingkan pada rambu-rambu atau tekstil cetak.
Satu batasan yang patut diulang kembali saat titik penjualan: jajaran laser CO2 Mingxing dirancang khusus untuk lembaran non-logam. Konstruksi juga melibatkan baja, aluminium, dan beton—yang semuanya tidak dapat dipotong oleh peralatan ini. Kontraktor yang membutuhkan pemotongan material-material tersebut harus mempertimbangkan kelas mesin yang berbeda, dan kejelasan sejak awal akan menghindari kutipan harga yang sia-sia.
Konstruksi membutuhkan laser di bengkel, bukan di lokasi kerja, serta untuk pekerjaan sementara—bukan produksi: misalnya form-liner untuk beton ekspos, templat yang menjaga akurasi hingga ke titik pemasangan, model yang memungkinkan perubahan desain dalam satu hari, serta pembentuk rongga (void former) yang dipotong secara bersih dan konsisten.
Ini memberikan hasil terbaik justru di area di mana volume industri berada: liner berulang, bagian tebal, relief dalam, dan segala komponen struktural. Seorang kontraktor yang memahami perbedaan ini memperoleh kemampuan fabrikasi cepat tanpa kebutuhan cetakan untuk komponen-komponen rumit, satu-satunya, serta berdaya tampak tinggi—yang kerap menjadi penghambat utama suatu program. Seorang kontraktor yang membeli dengan harapan menggantikan router, gergaji, atau cetakan akan kecewa—dan, dari sisi struktural, justru mengambil risiko yang tidak dapat dipertanggungjawabkan oleh fitur mesin apa pun.
 Berita Terkini
2026-11-16
2026-11-12
2026-11-10
2026-11-09
2026-11-06
2026-11-05

Mingxing Laser adalah produsen terkemuka mesin laser berbasis di Tiongkok yang menawarkan mesin pemotong laser CO2, mesin pemotong laser serat, router CNC, mesin las laser, dan mesin penandaan laser. Tersedia solusi khusus OEM/ODM. Dapatkan penawaran harga hari ini!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. KEBIJAKAN PRIVASI

 EN