アパレル業界では、生地が最も大きなコストを占め、裁断室の役割は、最小限の生地から最大限の製品を生み出すことにあります。そのために用いられるのが「マーカー」です。つまり、裁断台(レイ)上にパターンピースを配置し、素材の使用効率(ヤイールド)を最適化する作業のことです。
この視点から見れば、レーザーは、百枚重ねのレイに対して直刃ナイフと競合していません。そもそも競合できません。ナイフは積層した生地を一括で切断しますが、レーザーは単層ずつしか切断できません。この根本的な違いを無視した比較は、技術的検討ではなく、営業上の主張にすぎません。
レーザーが真に競合できるのは、ナイフが苦手とする業務領域です。そして、アパレルおよび履物業界においては、こうした領域は縮小ではなく、むしろ拡大しています。
この表全体を読むと、レーザーは次のような用途に適したツールであることがわかります: サンプルルーム、小ロット生産、デジタル印刷向けのツール 大量裁断用のツールではありません。この点を正しく理解している工場では、金型不要で迅速な加工が可能になります。一方、カッターの代替として購入した工場では、1週間以内にその限界を実感することになります。
レーザーがアパレル業界で標準となった最大の理由は、デジタル印刷の普及です。
昇華転写や生地直印刷では、デザインを印刷した後、その正確な輪郭に沿ってカットできます。繰り返し印刷も不要、スクリーンも不要、型抜き金型も不要です。ただし、このワークフローが成り立つのは、カッティングも印刷と同程度に柔軟である場合に限られます。デザインごとに専用の型抜き金型を用意すれば、そのメリットは失われます。また、手作業でのトリミングでは、大量生産や厳密な公差に対応できません。
これが「印刷後のカット」課題であり、その自然な解決策がレーザーです。
印刷物は動く。カットもそれに追随しなければならない。 生地は印刷・取扱い中に伸びるため、パネル全体で画像の位置ずれ(アライメント・ドリフト)が発生します。位置合わせ用マーカーとカメラを組み合わせることで、工具パスを設計上の名目位置ではなく、実際の印刷位置に追従させることができます。
印刷による歪みとカットによる歪みは、異なる種類の誤差です。 わずかにスケールされた印刷物は、幾何学的に正確なカットと一致しないため、設計段階で両者を整合させる必要があります。通常は「ブリード」と意図的に設定された許容誤差によって調整しますが、完全な位置合わせを試みるのではありません。
熱は、見過ごされがちな変数です。 印刷および熱処理(ヒートセット)により、生地がレーザー光線下で示す挙動が変わります。同種の未加工生地(グレイジ)と比べて、印刷・硬化済みのパネルは異なるカット特性を示すことがあります。テストは、ロール状の生地ではなく、実際に印刷済みの素材で行う必要があります。
スポーツウェア、水着、サイクリングウェア、チームウェア、ソフトサインなどでは、このワークフローがもはや例外ではなく、むしろ標準となっています。また、CO₂レーザーがテキスタイル事業において最も早くその価値を発揮する用途でもあります。
合成繊維はカット時に溶融します。ポリエステルやナイロンの場合、レーザー切断により糸くずが出ない溶着エッジが形成されます。これは、縫製不要構造、メッシュパネル、ウェビング、技術用テキスタイルなどにおいて、単なる外観上のメリットではなく、実用性に直結する明確な機能的優位性です。
天然繊維では、同様の挙動が問題になります。綿、リネン、ウール、ビスコースは、端部で焦げて変色し、完成した衣類の露出している端部にその変色が目立つようになります。
以下の2つのルールに従ってください。まず、希望するエッジ形状に応じて素材の繊維を選択します——合成繊維には溶融エッジ、天然繊維には閉じたエッジが適しています。また、「ポリエステル」と表記されていても、メーカーによってその性質は異なります。コーティングや仕上げ処理、再生原料の含有率などにより、切断特性が変化するため、安易に同一視しないでください。
靴の裁断は、アパレルとは異なる課題を伴います。部品は小さく、形状は複雑であり、通気性、ステッチ、ブランドロゴといった要素を、金型を使わずにレーザーで一括して実現できます。
特に注目すべき靴の4つの裁断用途は以下の通りです:
アッパーおよびオーバーレイ 内部に切り抜きがある複雑な外形形状。サイズとカラーバリエーションの種類は少ない。サイズ×カラーバリエーションごとに専用の型(ダイ)を製作するのは高コストだが、サイズごとにデータファイルを用意するだけなら費用はかからない。
パンチング(穿孔)および通気処理。 左右ペア間、および同一サイズの量産ロット間でパターンが厳密に一致する必要がある穴配列。レーザー加工の強みは、この再現性にある。同一パターンが常に正確に再現され、合成皮革などの素材においても穴の縁が熱で密封される。
インソールおよびミッドソール。 フォームやEVAのカッティング。レーザー加工ではきれいな切断面が得られ、また型(ダイ)のコストも不要となる。これは包装ガイドで述べられている保護用インサートの加工とも重なるが、同様の考え方を適用する:実際の部品を使ってフィット感を確認すること。
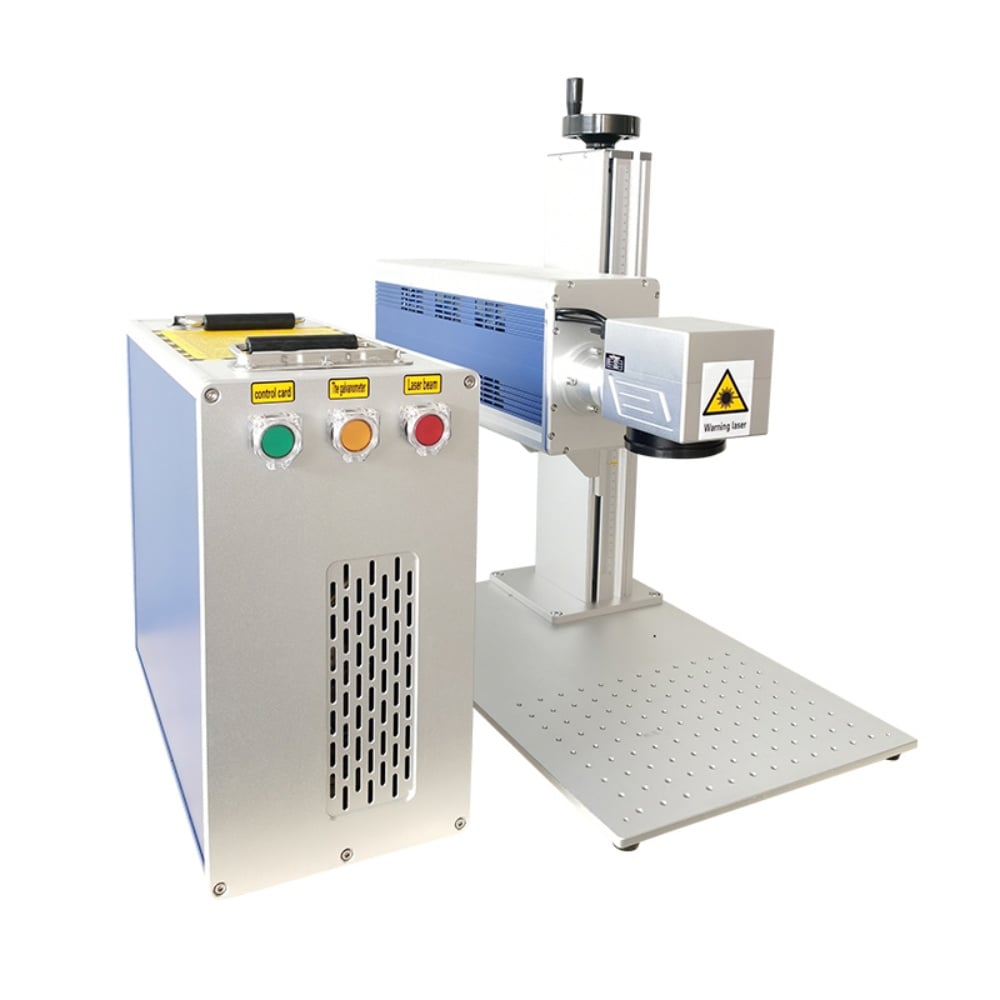
マーキング(刻印)。 部品そのものに直接、サイズ、部品番号、左右ペア対応マークをレーザーで刻印し、ラスティング工程で剥がれたり脱落したりする貼り付け式ステッカーに代える。
靴製造における最も重要な素材上の注意点は以下の通りである。 人工皮革はポリウレタン系かPVC系のいずれかであり、これら二種類はレーザー加工において互換性がない。 PUは許容範囲内で切断可能だが、PVCは塩化水素を放出し、機械の腐食や作業者への健康被害を引き起こす。靴類のサプライチェーンでは、両者は同一の商標名で頻繁に相互に置き換えられるため、素材の判別には外観ではなく、材質データシート(Material Data Sheet)を確実に参照する必要がある。本革はさらに異なる挙動を示し、その取り扱いについては「レザーガイド」で詳しく説明している:本革も切断可能だが、焦げや特有のにおいは加工プロセスの一部である。
通常の裁断工程では、裁断済みの部品をチケットとともに束ね、縫製担当者はこのチケットをもとに部品の種類や所属する衣料品を判断する。しかし、チケットは紛失したり、混同したり、誤読されたりすることが日常的に発生する。
レーザー装置なら、すでにカッティングベッド上にある部品の表面に直接、サイズ・型番・部品名称・バンドル番号、さらにはポケットの位置合わせマークや縫い代の基準線なども刻印できる。追加の加工時間は一切不要であり、こうしたマーキングによって、生産工程における一連のエラーを根本的に防止できる。
正直に述べておくべき制限が3つあります。
この印は、永久的かつ目立つものです。 内側が見える製品——ライニングのないジャケットやオープンタイプの靴など——では、焦げた数字は不良品と見なされます。このような印は、隠れる部分に付けるべきものです。
読みやすい印を付けられる素材は、ごく一部に限られます。 合成繊維、コーティング加工された生地、革は印が付きやすく、逆にルーズなニット生地や極めて軽量な平織り生地は印が付きにくく、また印を付けた部分の強度が低下する場合があります。
トレーサビリティシステムの代わりにはなりません。 製品にバンドル番号をエングレービングすることは、あくまで生産支援の手段であり、法的・規格上の追跡記録(コンプライアンス記録)ではありません。顧客が文書によるトレーサビリティを要求する場合は、従来通り、関連書類の整備が必要です。
とはいえ、サンプルルームや小ロット生産においては、直接印字は、この機械が持つ最も活用されていないメリットの一つです。なぜなら、裁断室が100年にわたり「当然」として受け入れてきた課題を、これで解決できるからです。
カットされたパーツは、正確に縫製できる場合にのみ有用です。つまり、ノッチ、ドリル穴、バランスポイント——これらは、あるパーツを別のパーツに対して正確に位置合わせするための小さな目印です。
レーザーは、アウトラインと同一の精度で、同一のデータファイル内にノッチをカットします。少量生産では、手作業によるノッチやパンチを置き換え、カット後にノッチを追加する際に生じるずれを完全に排除します。
最後の行に注意:目立つ面にスコアライン(切り込み線)を入れると不良品となります。また、一部の生地では縫い目が弱くなる可能性があります。このラインは、隠れた面での内部補助用に使用するか、または省略してください。
繊維分野では、裁断と同様に、取り扱いが極めて重要です。
レーザーは、平らで静止した表面を切断します。生地はロール状で供給され、しなやかで、端が巻き上がりやすく、置いた場所に留まろうとしません。繊維用カッティングで起こりうるあらゆる問題の多くは、切断そのものよりも、生地を押さえる(ホールドダウン)ことに関係しています。
採用する方法に関わらず、結果を左右するのは以下の2点です。 裁断中に生地が動いてはならない 、および 焦点深度内に生地を完全に平らに保つ必要がある 柔らかいニット生地など、わずか1ミリメートルでも浮き上がってしまう単層では、すでに焦点から外れており、出力設定をいくら変更してもエッジ品質は回復しません。
ロール生地を裁断する工場では、コンベアや自動送り装置が実用的な解決策です。これは、オペレーターの作業時間を大幅に削減する、停止・再開を伴う手作業による取り扱いを不要にするためです。一方、サンプルルームで単品を裁断する場合は、真空テーブルと丁寧な配置で十分です。
これらの中で特に注目すべきものが2つある。 レーザー切断端での縫い目しわ これは、よく見られるが議論されにくい問題である。溶着端は切断端よりも硬く、柔らかい端を想定して縫製する作業者は、縫い目にしわを生じさせてしまう。縫い目が目立つ衣類では、端を切り落とすか、構造を変更する必要がある場合がある。 白色合成繊維への煙の付着 これは、包装におけるニオイ問題の生地版であり、作業台では目立たないが、明るい光の下で完成品を見ると明らかになる。
テキスタイル加工は軽量・高速・細部への配慮を要するため、パネル加工とは異なる要求がミシンに課される。
ベッドサイズは、ロールではなく裁断対象の部品数に応じて選ぶ。 衣類のパネルや靴の部品は比較的小さく、短時間のサンプルカットに十分なサイズのベッドの方が、非常に大きなベッドよりも実用的である。6090および1390のフォーマットは、試作室や小ロット生産のほとんどの用途をカバーできる。一方、ソフトサインや家庭用テキスタイル、長い素材の裁断には、より大型のフォーマットが適している。
カメラは、最も価値のあるオプションである ——デジタル印刷を導入する場合に限る。位置合わせ(レジストレーション)機能がないと、印刷後の裁断は熟練を要する手作業になってしまうが、この機能があれば日常的な作業となる。これは、サイン業界で述べたのと同じ論理であり、布地への適用である。
コンベア式または自動給紙式は、ロール状の素材に対してのみ重要である ——しかもロール状の素材にのみ重要である。個別の部品を裁断するような作業場では、この機能による恩恵はほとんど得られない。
排気装置は、機械ではなく素材に応じて選定しなければならない。 合成繊維の煙、コーティング剤の蒸気、天然繊維の煙は、それぞれ異なる負荷であり、繊維工場ではこれらを1時間ごとに切り替えて使用します。綿用に設計されたフィルター装置では、コーティング済み合成繊維に対応できず、その差異は機械の故障が発生する前にはすでに製品表面に残留物として現れます。
明星レーザー社のCO₂レーザー機器は、カメラ機能、デュアルヘッド、自動給紙オプションを備えた6090、1390、1610、1325の各サイズをラインナップしています。アパレル・履物メーカーにとっての実用的な問いかけは、他の業界と比べてより限定的です。「受注案件のうち、デジタル印刷による型抜きカット、試作、経済的にナイフ加工が難しい小ロット作業の割合はどれほどか?」——この割合(総生産量ではなく)こそが、レーザー導入を検討すべき基準となります。
アパレル・履物業界では、成長分野におけるレーザー活用が特に評価されます。すなわち、デジタル印刷デザインの型抜きカット、迅速な試作、金型導入が採算に合わない小ロット生産、履物の細部加工、および部品へのマーキング(混同防止のため)などです。
大量裁断では、裁断台の上に置かれたナイフが常に勝るため、レーザーはその点で評価されません。裁断室を置き換えるためにレーザーを導入する工場は、間違ったツールを購入しています。一方、小ロット生産やプリント加工品のコスト削減を目的としてレーザーを導入する工場は、他社が金型を用いなければ実現できないような独自の生産能力を手に入れたことになります。
この違いは、顧客に対して明確に説明する価値があります。つまり、レーザーは安価な衣料品を生産するものではなく、複雑な構造を持つ衣料品を少量だけ効率よく製造することを可能にするのです。
 最新ニュース

明興レーザー(Mingxing Laser)は、中国を拠点とするトップクラスのレーザー機械メーカーであり、CO2レーザー切断機、ファイバーレーザー切断機、CNCルーター、レーザー溶接機およびマーキング機を提供しています。OEM/ODMによるカスタムソリューションも対応可能です。本日中にお見積もりをご依頼ください!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. プライバシーポリシー
 EN