
 EN
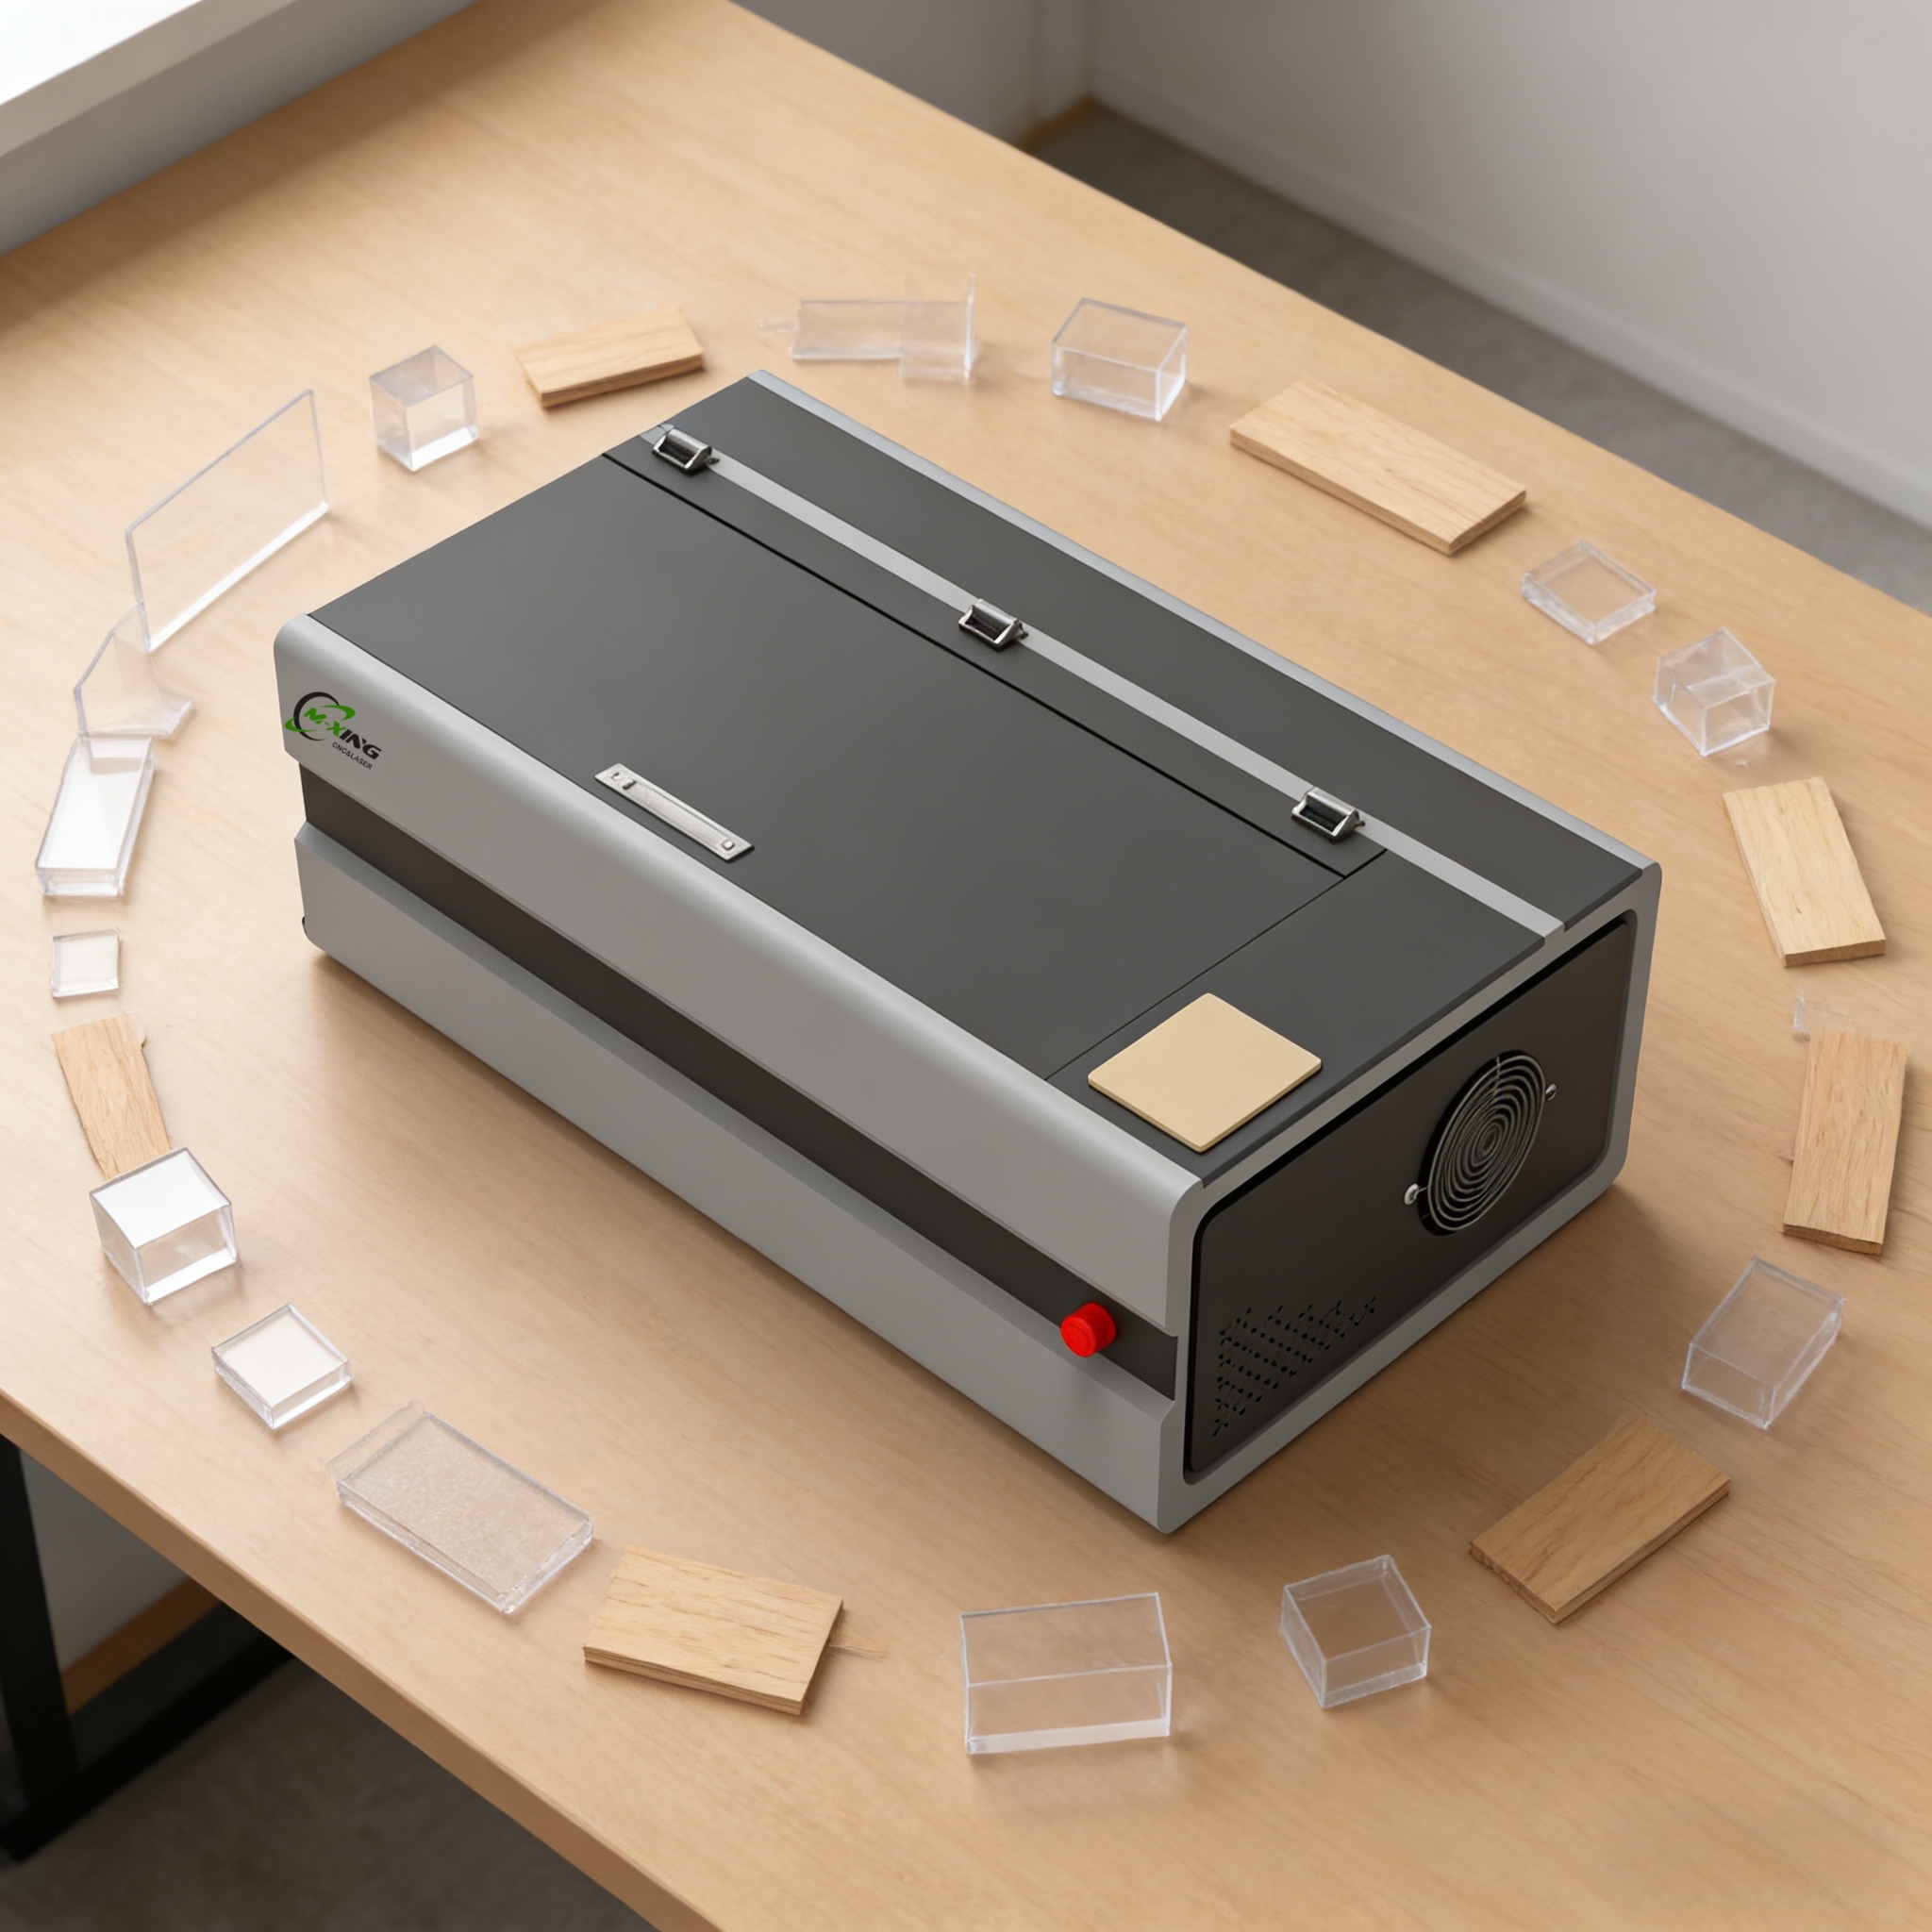
Proizvodnja se suočava s stalnim izazovima u spajanju materijala s preciznošću, brzinom i troškovno učinkovitim. Tradicionalne metode zavarivanja često se suočavaju s toplinskim poremećajem, otpadom materijala i potrebom za opsežnom naknadnom obradom. A. s druge strane, predstavlja revolucionarno rješenje koje rješava ove kritične probleme proizvodnje pružajući vrhunsku točnost, minimalni toplinski utjecaj i izuzetnu ponovljivost u različitim proizvodnim okruženjima.
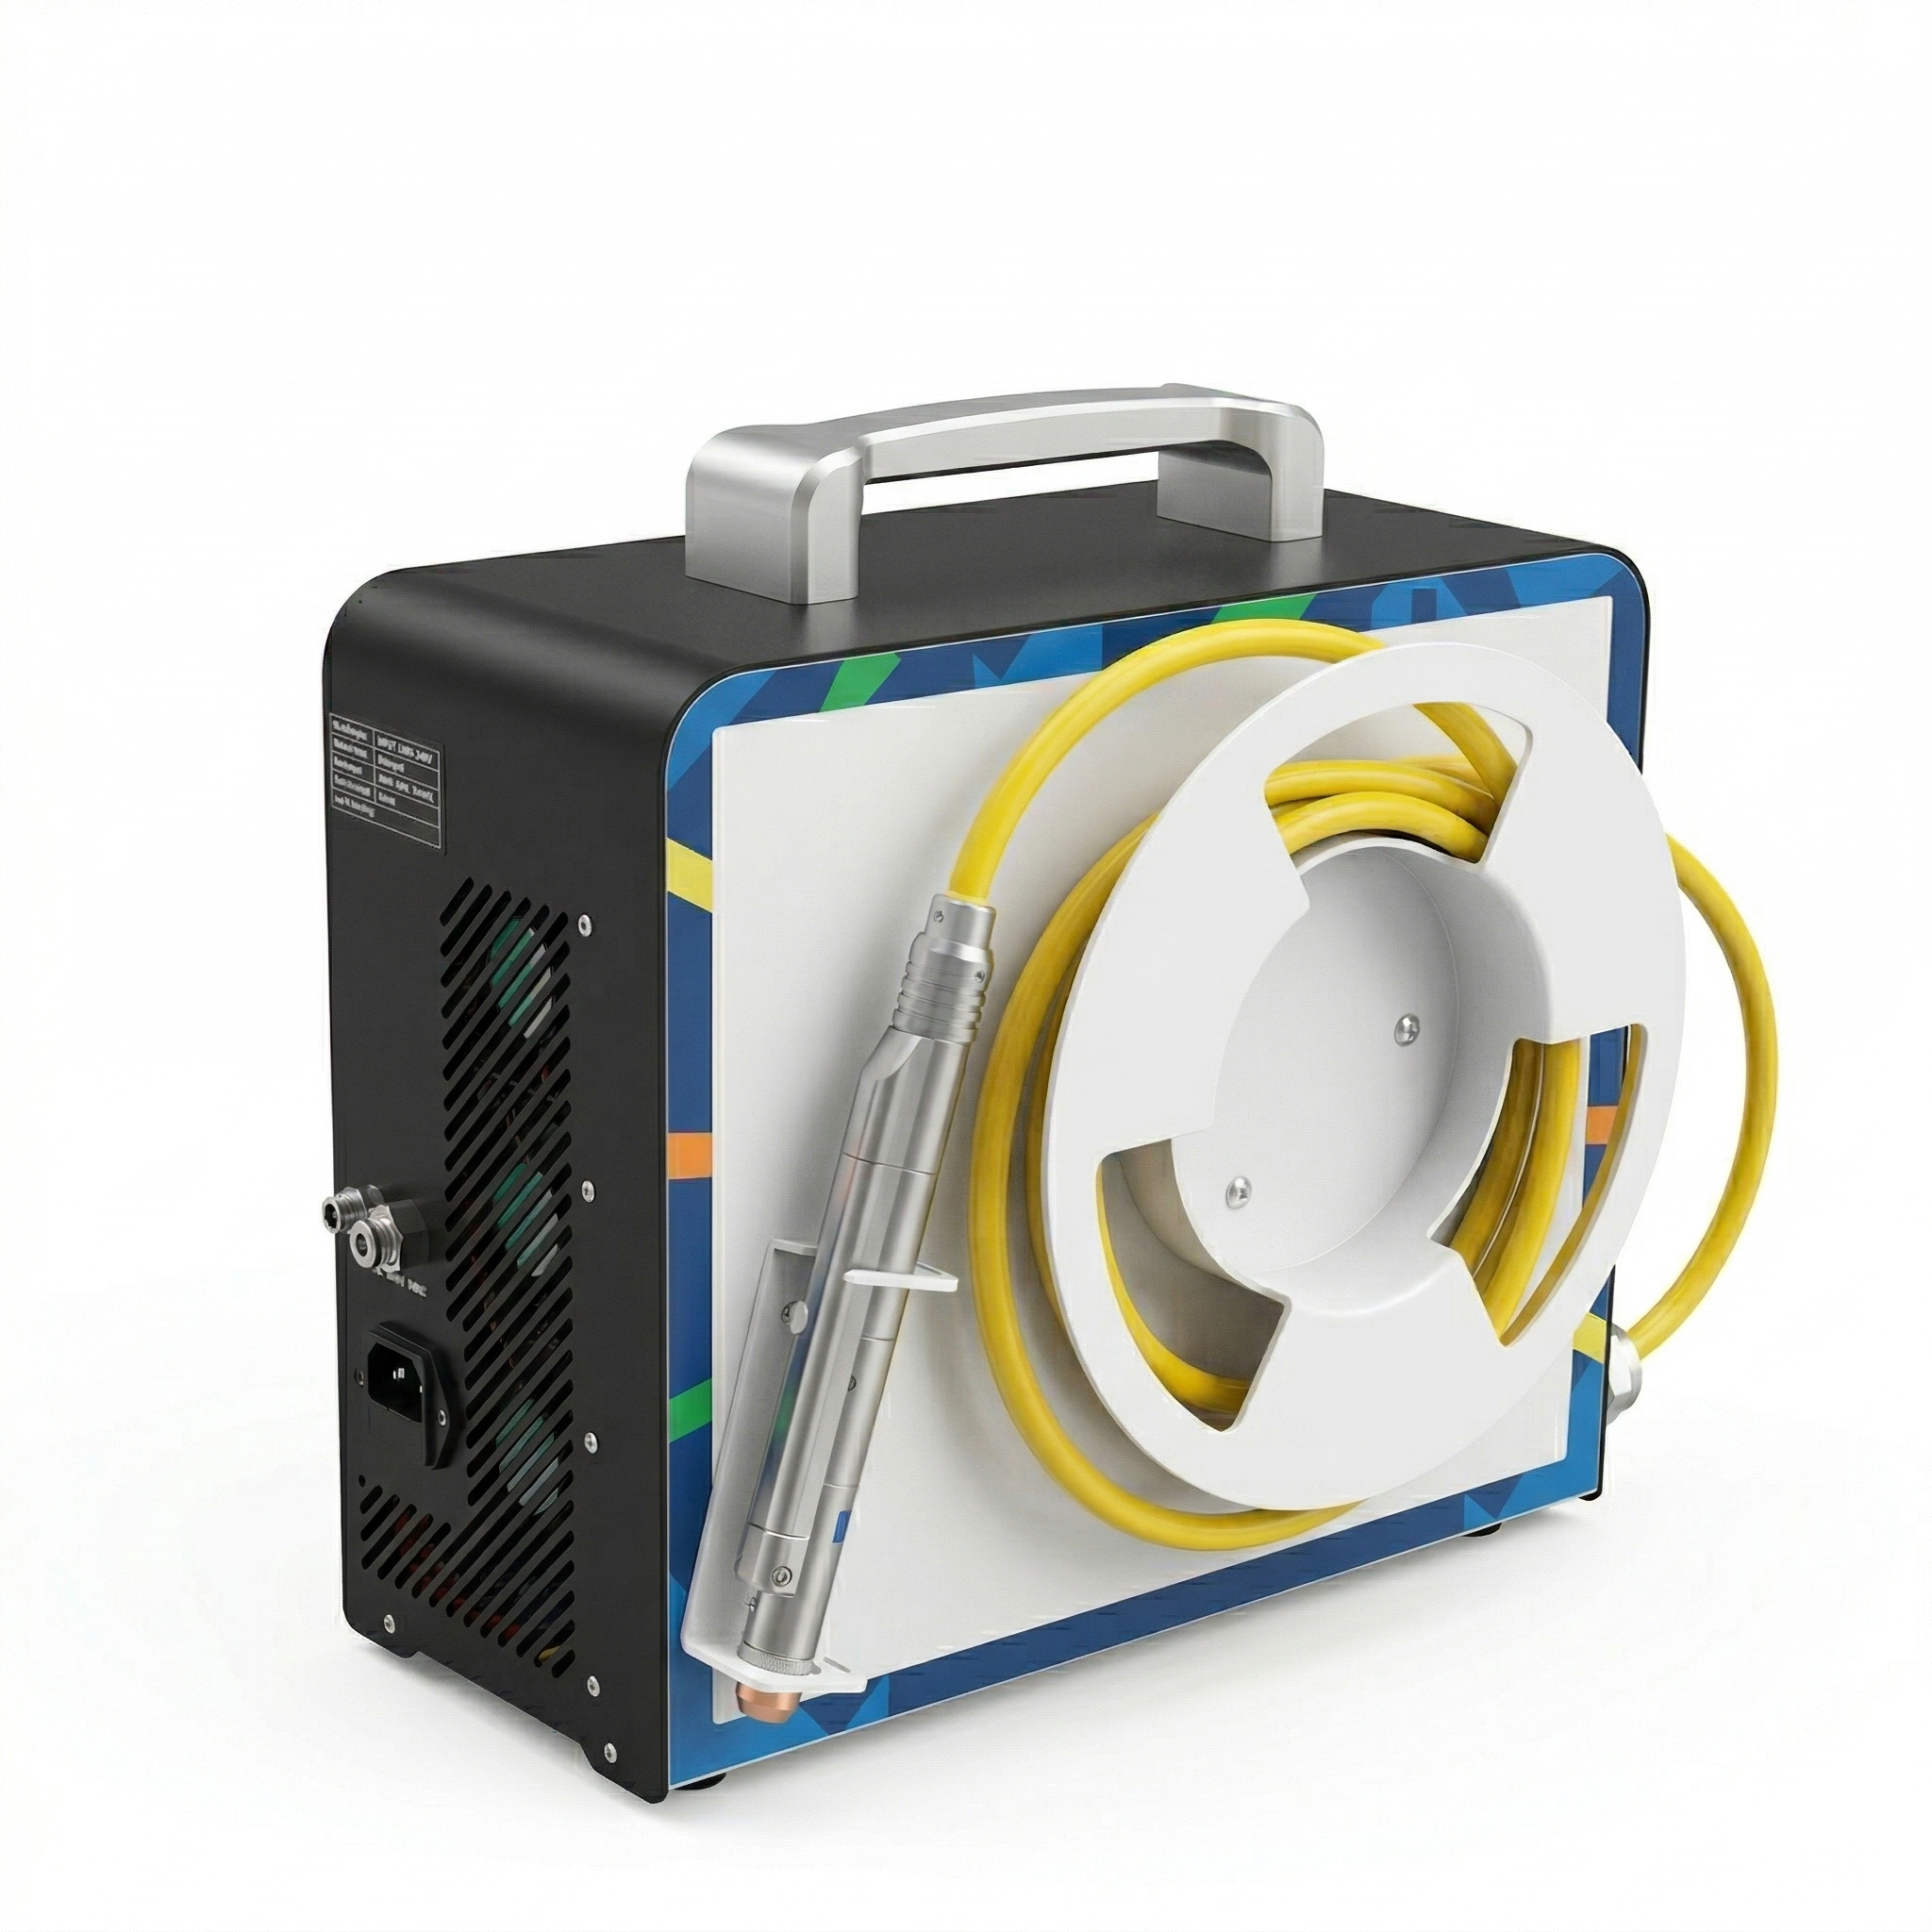
Razumijevanje načina na koji se laserskim rezačem CO2 rješavaju problemi proizvodnje zahtijeva ispitivanje posebnih ograničenja konvencionalnih tehnika zavarivanja i tehnoloških prednosti koje spajanje na bazi lasera donosi proizvodnom podu. Ovo istraživanje otkriva zašto se vodeći proizvođači sve više okreću sustavima za laserski rezač CO2 za primjene koje zahtijevaju preciznost, pouzdanost i skalabilnost.
Precizno spajanje i toplinska kontrola
Smanjenje vrućine u područjima
Jedna od najznačajnijih prednosti laserskog rezača CO2 je njegova sposobnost koncentracije energije u iznimno uskoj žarišnoj točki. Za razliku od tradicionalnog luka zavarivanje koje stvara široke toplinske zone, CO2 laserski rezač stvara minimalni toplinski utjecaj na okolni materijal. Ova usmjerena isporuka energije znači da zona pogođena toplinom ostaje mala, smanjujući krhkost materijala, deformaciju i metalurške promjene koje ugrožavaju strukturalni integritet. Komponente zadržavaju svoja izvorna mehanička svojstva izvan područja zavarivanja, što je kritična prednost za proizvodnju zrakoplovnih, automobilskih i medicinskih uređaja.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju lasera za spajanje se primjenjuje sljedeći standard: Proizvođači znatno smanjuju troškove sekundarne obrade i vremenske raspored proizvodnje. Materijali koji su tradicionalno zahtijevali složeno pripevljanje ili obradu za ublažavanje napetosti sada se mogu rukovati neposredno nakon zavarivanja, što pokazuje kako laserski rezač CO2 pojednostavljuje cijeli proizvodni tok rada.
Uspješno spajanje materijala
Laserskim rezačem za CO2 postiže prodor zavarivanja kroz brzo apsorpciju laserske energije, stvarajući duboku, usku fuzijsku zonu s iznimnom snagom. Talasna dužina zraka osigurava dosljednu interakciju materijala, omogućavajući operateru laserskog rezača CO2 da proizvede zavarice s predvidljivim dimenzijama i mehaničkim svojstvima preko tisuća dijelova. Ova dosljednost eliminiše promjenjivost koja pogađa konvencionalne procese gdje vještine operatera, okolišni uvjeti i pomicanje opreme uvode nedostatke.
Kontrola kvalitete postaje dramatično jednostavnija prilikom korištenja laserskog rezača CO2 jer parametri procesa ostaju stabilni i ponovljivi. Proizvođači mogu uspostaviti dokazane postavke koje pružaju iste rezultate u svim proizvodnim redovima, smanjujući stope otpada i troškove preobrada koji izravno utječu na profitabilnost.
Troškovna učinkovitost i brzina proizvodnje
Smanjenje materijalnog otpada i potrebnih radnih snaga
Tradicionalne metode zavarivanja uzrokuju znatne gubitke materijala zbog oksidacije, prskanja i stvaranja drvenog otpada. U slučaju da se radi o proizvodnji električne energije, radi se o proizvodnji električne energije koja se koristi za proizvodnju električne energije. Za proizvođače koji obrađuju skupe materijale poput nehrđajućeg čelika, titana ili specijaliziranih legura, koristi od očuvanja materijala CO2 laserskog rezača izravno povećavaju profitne marže na svakoj proizvedenoj komponenti.
U slučaju da se radi o uređaju za rezanje CO2 laserom, troškovi rada također se smanjuju. Proces zahtijeva minimalno čišćenje prije zavarivanja, postavljanje armature je jednostavnije, a zahtjevi za završetkom nakon zavarivanja su dramatično smanjeni. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br.
Požuriti proizvodne cikluse
Brzina je odlučujući faktor u konkurentnosti moderne proizvodnje. U slučaju da je to potrebno za proizvodnju, radi se o proizvodnji koja se koristi za proizvodnju električne energije. Za primjene poput sastavljanja baterija, automobilskih strukturnih komponenti ili elektroničkih kućišta, brzina laserskog rezača CO2 izravno se pretvara u veću dnevnu proizvodnju.
U skladu s člankom 3. stavkom 1. stavkom 2. Tvrtke koje koriste laserski rezač ugljika često izvješćuju o povećanju proizvodnje od 30 do 50 posto bez proširenja objekata ili značajnog povećanja kapitalnih troškova.
Sveobuhvatnost u različitim materijalima i primjenama
Upravljanje različitim kombinacijama materijala
Proizvodnja se još više muči kada se spoje različiti materijali kao što su bakar i aluminij, čelik i nehrđajući čelik ili kompozitni materijali i metali. Tradicionalne metode zavarivanja imaju problema s tim kombinacijama zbog razlika u tački topljenja i metalurških nekompatibilnosti. Laserski rezač CO2 izvrsno se uklapa u različite materijale jer fokusirani energetski profil i brza brzina hlađenja minimiziraju kemijske reakcije i transformacije faza koje stvaraju slabe spojeve. Ova sposobnost otvara nove mogućnosti dizajna za inženjere koji su ranije bili ograničeni ograničenjima u vezivanju.
S druge strane, radi se o proizvodnji lasera koji se koristi za proizvodnju električnih uređaja. Proizvođači mogu zavarivati debele dijelove i osjetljive dijelove na istom dijelu bez ugrožavanja kvalitete na bilo kojem mjestu. Ova prilagodljivost rješava temeljni proizvodni problem koji konvencionalni procesi ne mogu lako riješiti.
Podržavanje složenih geometrija
Kompleksni oblici, tesne tolerancije i unutarnji šupljini predstavljaju izazove za pristupačnost tradicionalnog zavarivanja. Laserski rezač CO2 isporučuje energiju kroz optiku i može dosegnuti unutarnje površine, zatvorene prostore i nepravilne geometrije kojima ručno ili robotizirano zavarivanje lukom ne može doći. Za medicinske uređaje, precizne instrumente i složene sastave, laserski rezač CO2 uklanja proizvodne ograničenja koja su ranije bila prisilna na kompromise u dizajnu.
U slučaju da je proizvodnja lasera za rezanje CO2 u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi razinu i razinu zauzimanja. Osjetljivi materijali i unaprijed sastavljene komponente mogu se sigurno spojiti, rješavajući probleme sekvenciranja proizvodnje koji pogađaju konvencionalne tokove rada pri sastavljanju.
Često se javljaju pitanja
Koje specifične probleme proizvodnje reže laserskim rezačem CO2?
Laserski rezač CO2 direktno rješava toplinske distorzije, otpad materijala, neprostojnu kvalitetu zavarivanja, intenzitet rada i ograničene probleme kompatibilnosti materijala. Omogućuje precizno spajanje uz minimalni toplinski utjecaj, smanjuje stopu otpada, poboljšava ponovljivost, smanjuje radnu snagu i prilagođava različite i osjetljive materijale koje konvencionalno zavarivanje ne može učinkovito spojiti.
Kako laserski rezač CO2 poboljšava profitabilnost proizvodnje?
U skladu s člankom 3. stavkom 1. stavkom 2. ovog Pravilnika, radi se o proizvodnji i distribuciji proizvoda koji se upotrebljavaju u proizvodnji električnih goriva. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 Komisija je u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 odlučila o uvođenju mjera za smanjenje troškova proizvodnje.
Može li se laserski rezač CO2 integrirati s postojećim proizvodnim sustavima?
Da, sustav za laserski rezanje CO2 može se integrirati u automatizirane proizvodne linije s robotiziranim rukovanjem, transportnim sustavima i opremom za provjeru kvalitete. Uređaji mogu postupno implementirati tehnologiju laserskog rezanja CO2 uvođenjem usmjerenih sustava za određene primjene, a zatim proširiti primjenu kako iskustvo i povjerenje rastu u cijeloj organizaciji.
