
 EN
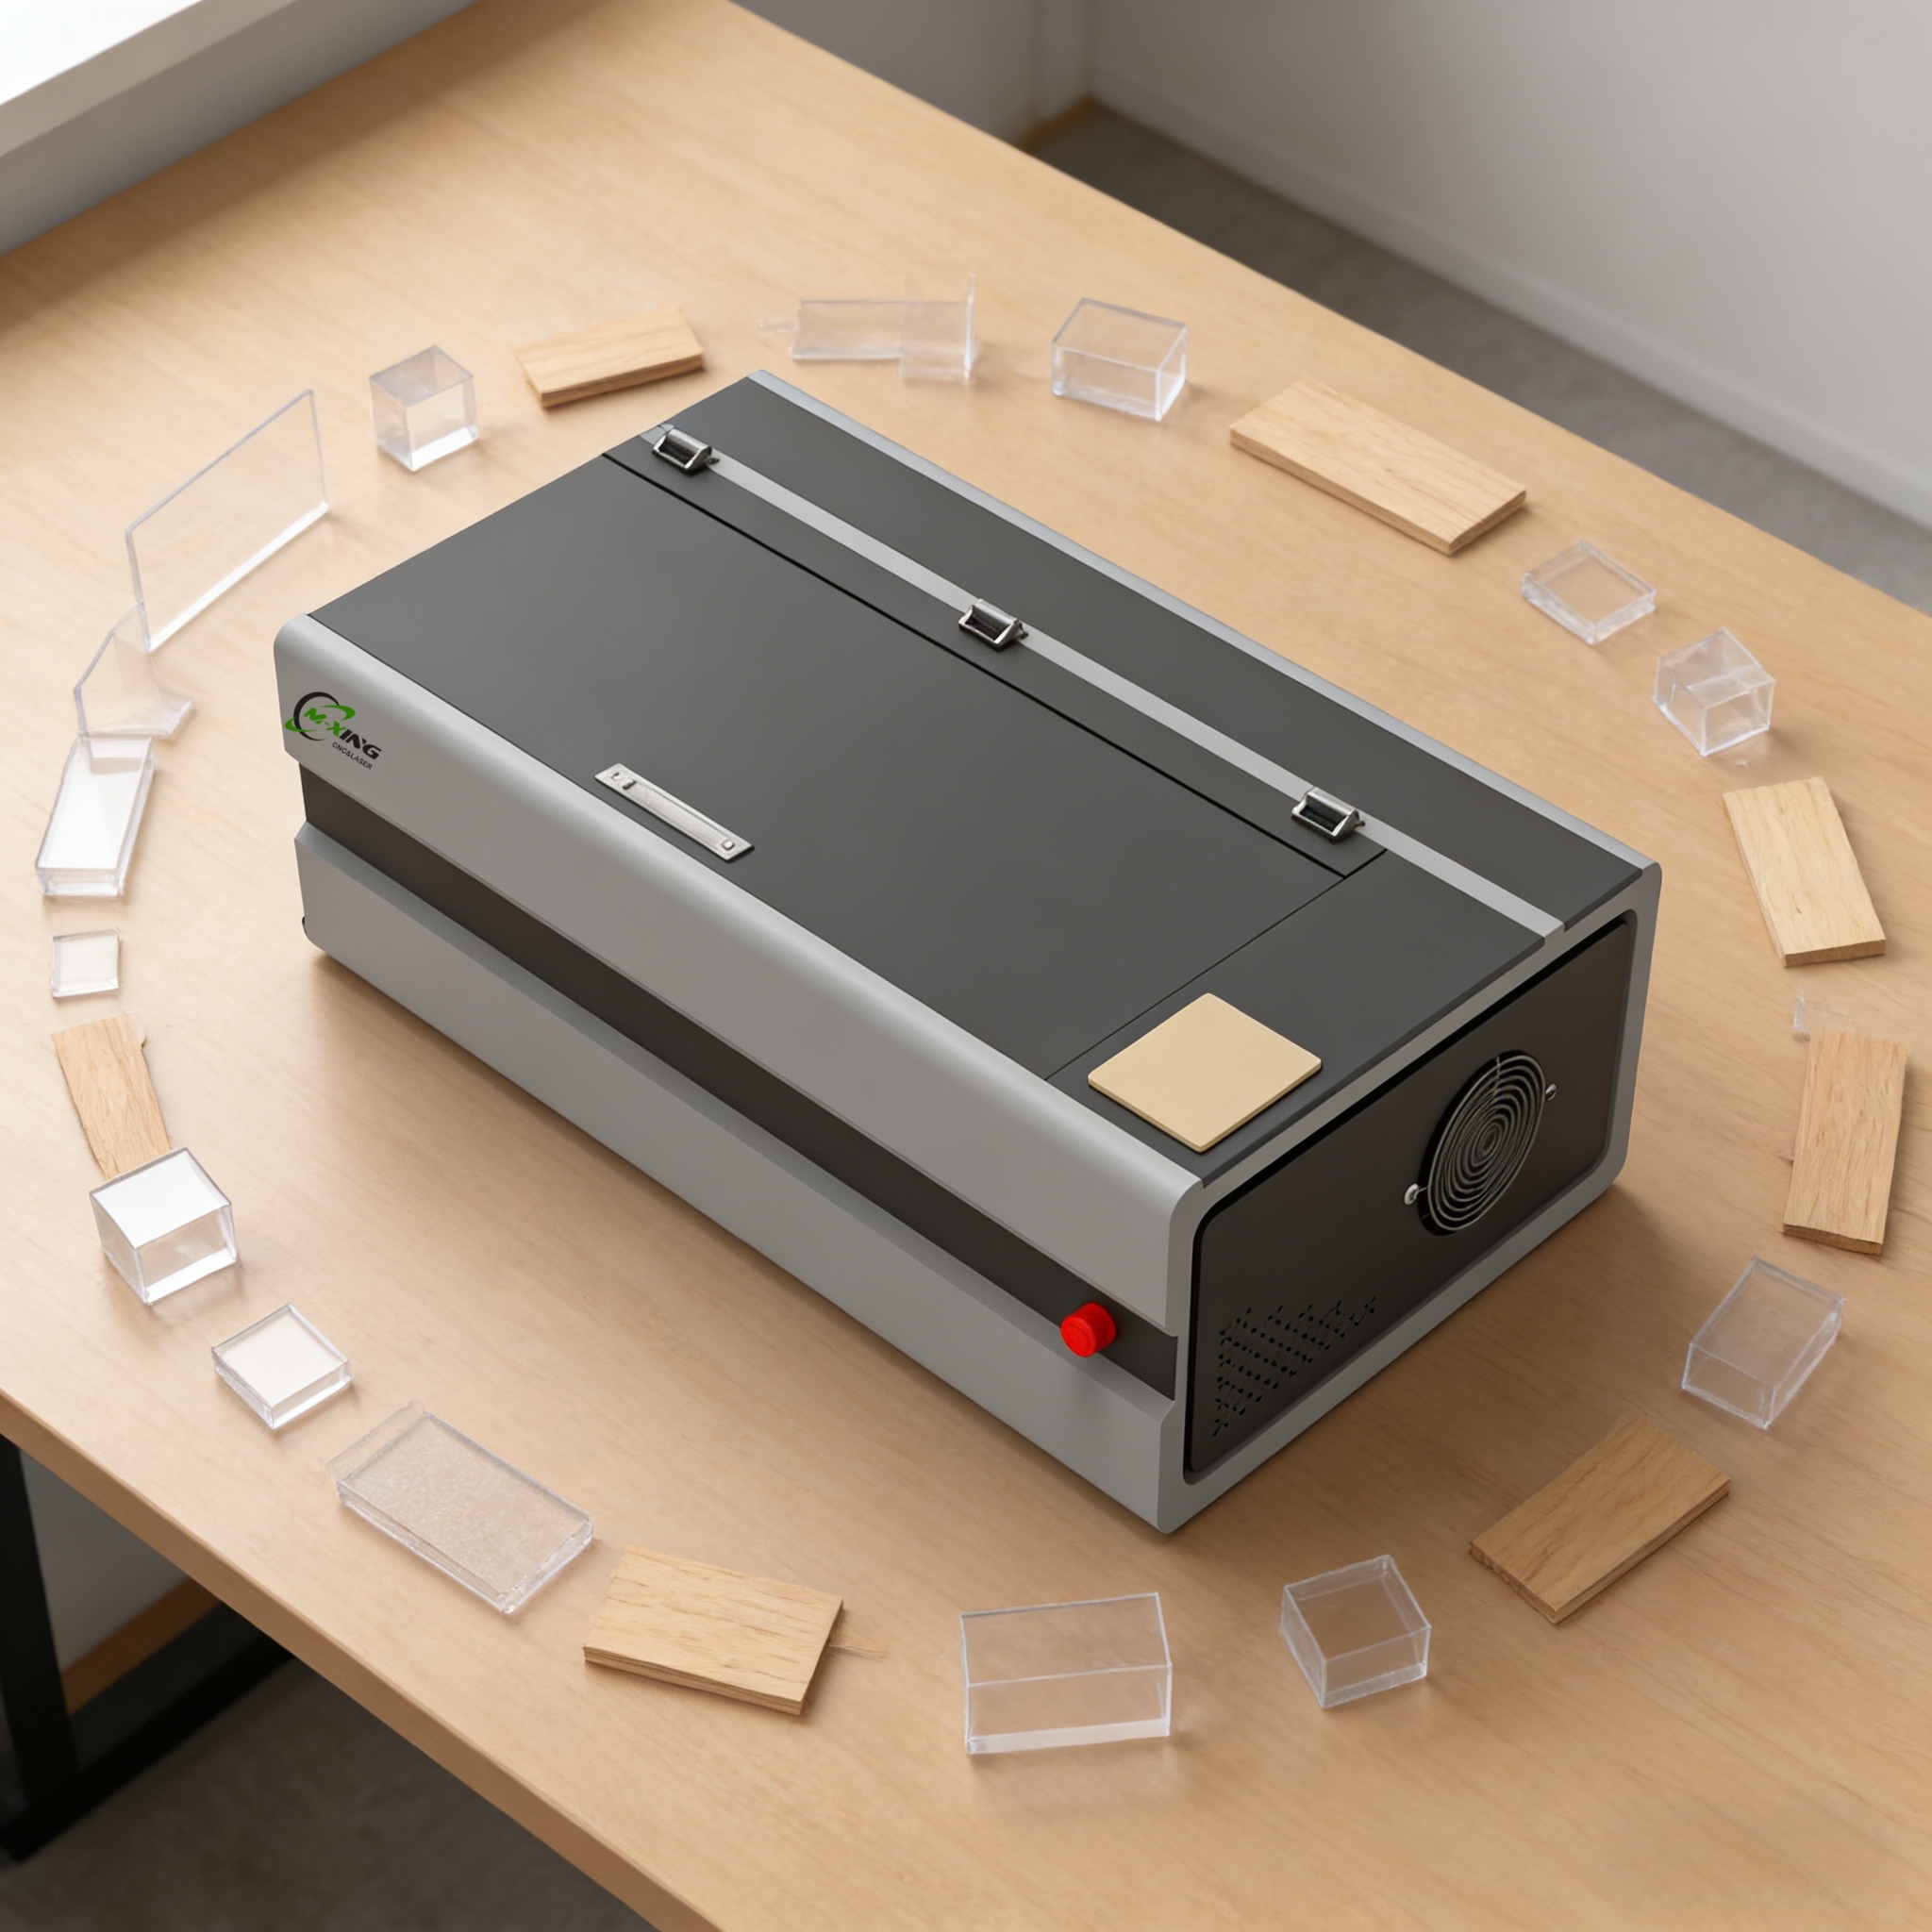
Производња се суочава са сталним изазовима у вези са прецизном, брзом и економичном спојавањем материјала. Традиционалне методе заваривања често се боре са топлотним деформацијама, отпадом материјала и потребом за обимном постпроцесуацијом. А ласерски резач за СО2 представља пробојно решење које се бави овим критичним производњим проблемима пружајући врхунску прецизност, минималан топлотни утицај и изузетну понављање у различитим производњим окружењима.
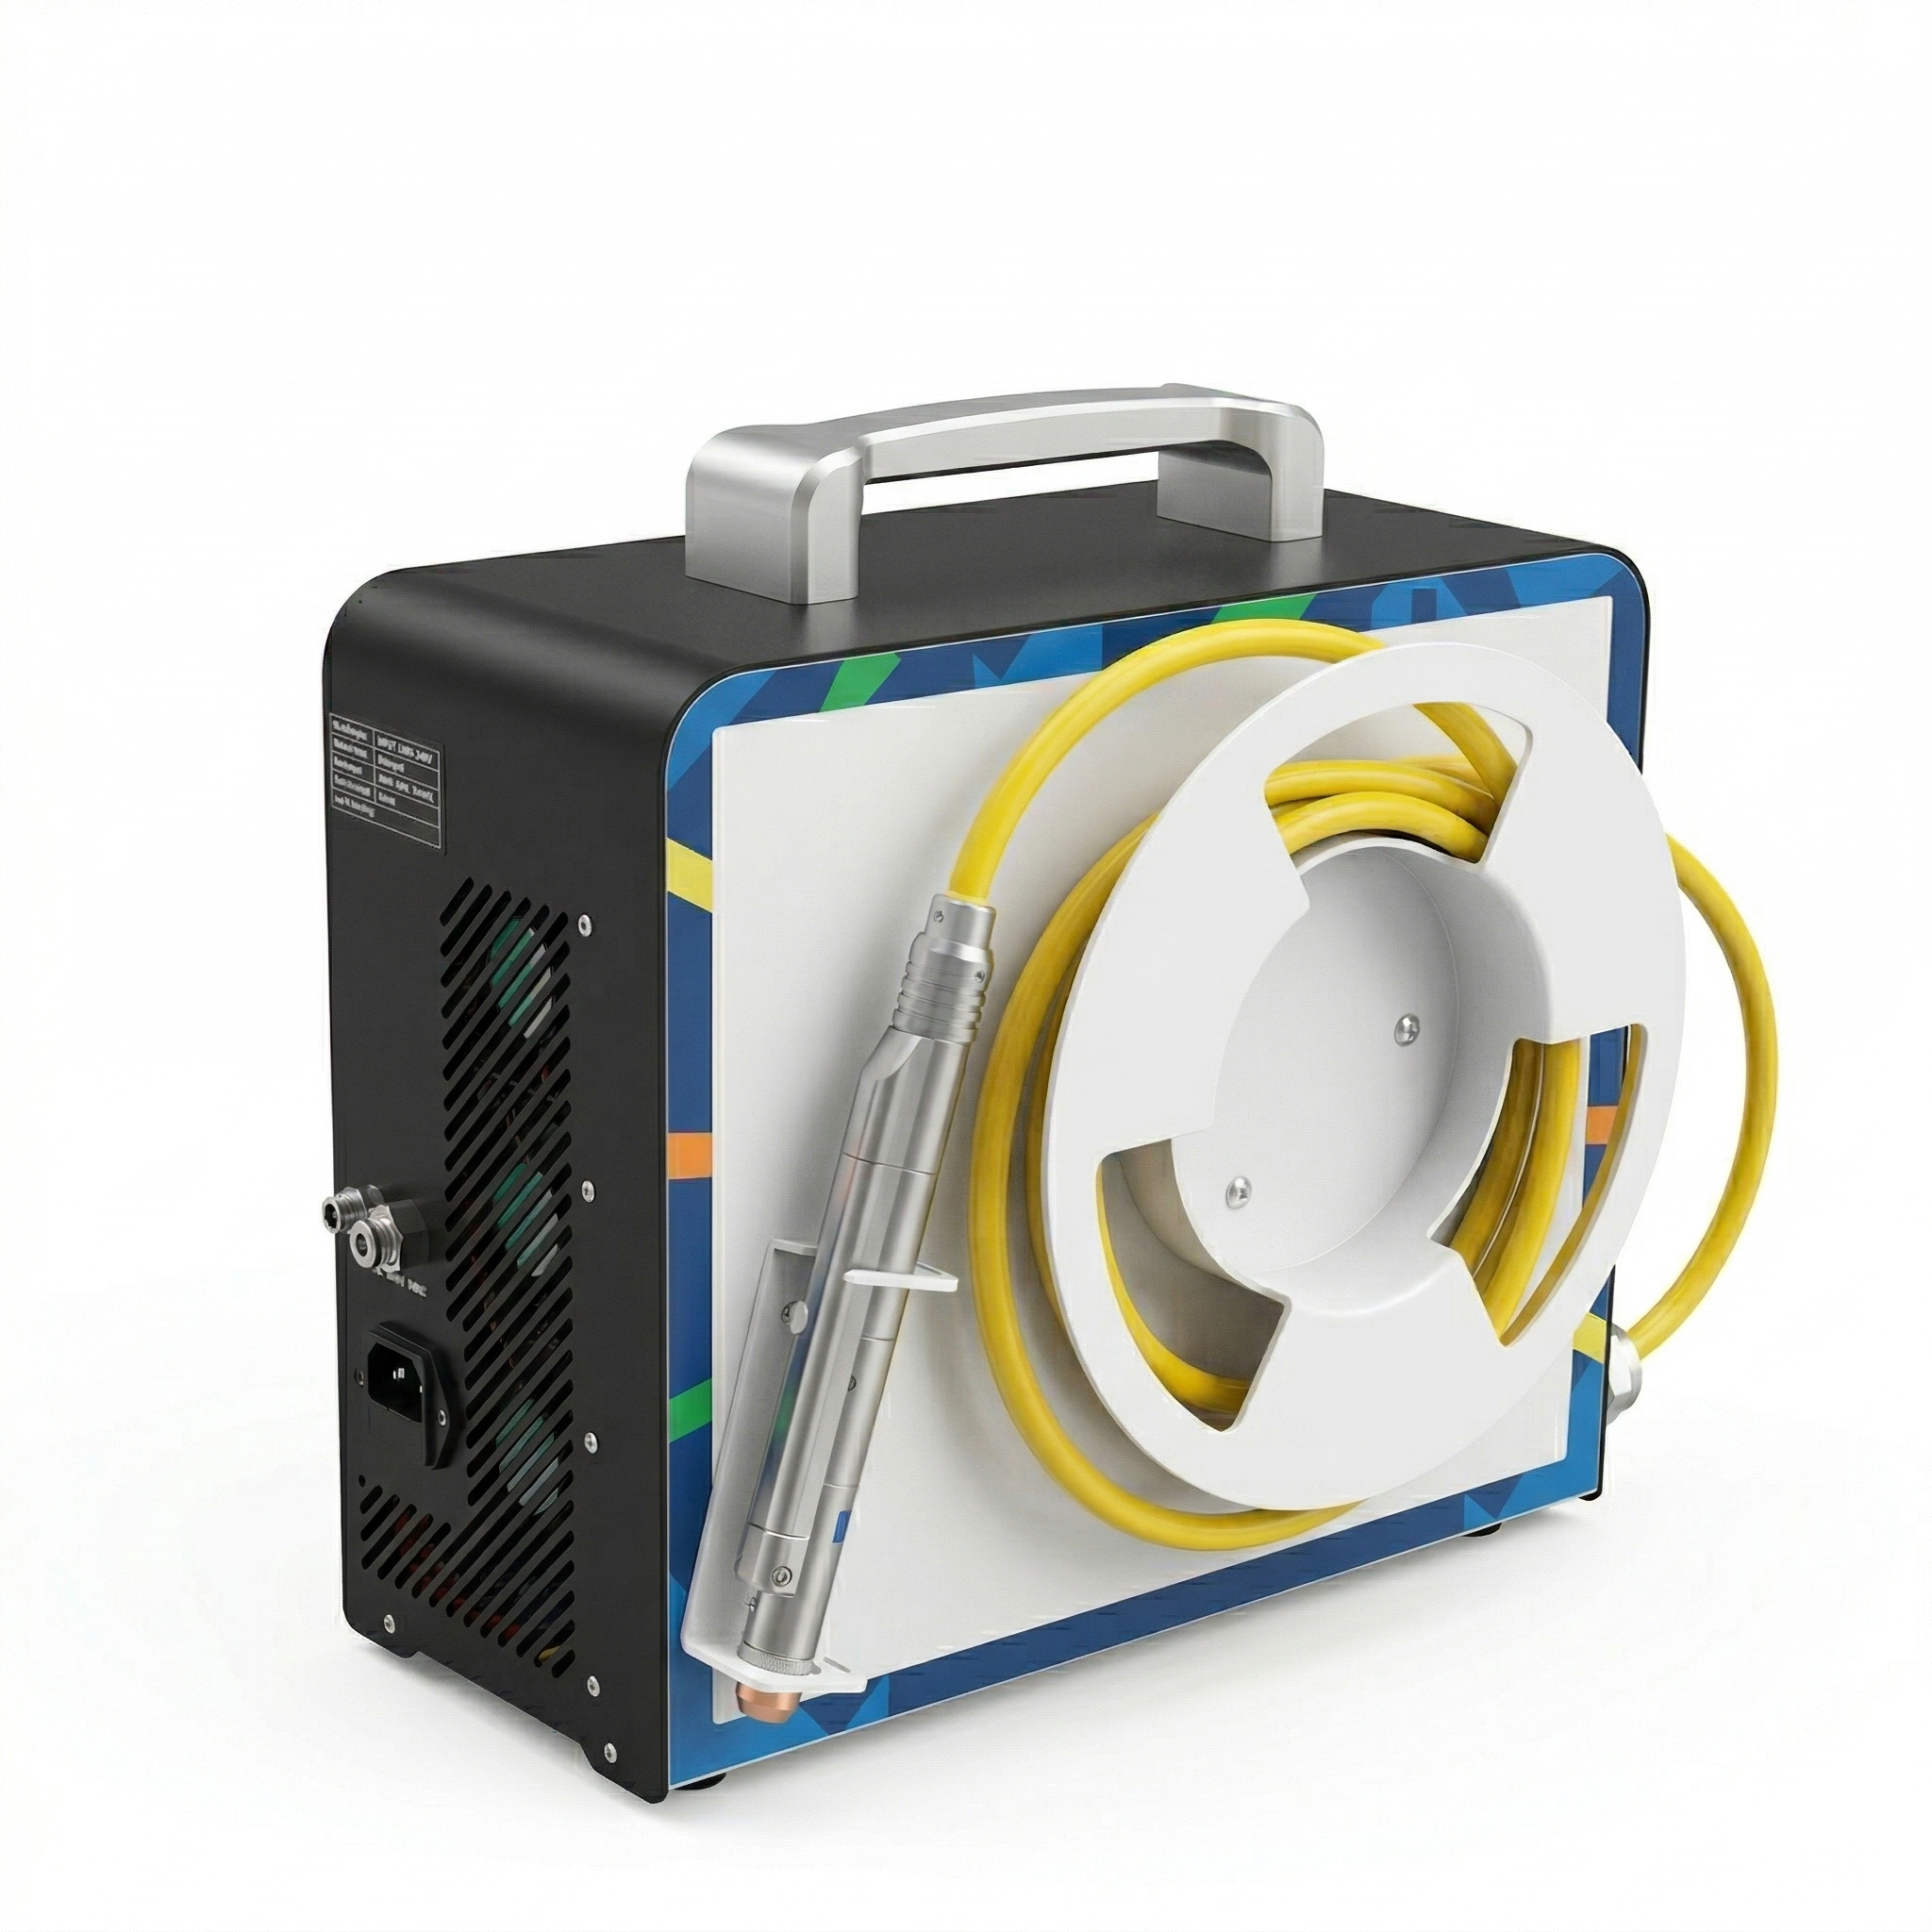
Да би се разумело како ласерски резач CO2 решава проблеме производње, потребно је испитати специфична ограничења конвенционалних техника заваривања и технолошке предности које ласерско спојање доноси производњи. Ово истраживање открива зашто се водећи произвођачи све више окрећу ласерским системом за сечење CO2 за апликације које захтевају прецизност, поузданост и скалабилност.
Прецизно спајање и топлотна контрола
Минимизација зона погођених топлотом
Једна од најзначајнијих предности коју нуди ласерски резач ЦО2 је његова способност да концентрише енергију у изузетно уско фокусној тачки. За разлику од традиционалног лукачког заваривања које ствара широке топлотне зоне, ласерски резач CO2 ствара минималан топлотни утицај на околни материјал. Ова фокусирана испорука енергије значи да зона која је погођена топлотом остаје мала, смањујући крхкост материјала, деформацију и металуршке промене које угрожавају структурни интегритет. Компоненте задржавају своја првобитна механичка својства изван подручја заваривања, што је критична предност за производњу ваздухопловних, аутомобилских и медицинских уређаја.
Прецизна контрола ласерског резача за CO2 елиминише потребу за обимним операцијама хлађења и исправљања након заваривања. Произвођачи значајно смањују трошкове секундарне прераде и временске распоне производње. Материјали који су традиционално захтевали сложене обраде за фиксацију или ремисирање стреса сада се могу обрађивати директно након заваривања, показујући како ласерски резач CO2 рационализује читав производни радни тек.
Достигнуће сусрета материјала
Ласерски резач CO2 постиже проникљење заварива кроз брзо апсорпцију ласерске енергије, стварајући дубоку, уску зону фузије са изузетном чврстоћом. Дужина таласа зрака осигурава доследну интеракцију материјала, омогућавајући оператерима ласерског резача за CO2 да производе завари са предвидљивим димензијама и механичким својствима преко хиљада делова. Ова конзистенција елиминише варијабилност која мучи конвенционалне процесе где вештина оператера, услови околине и дрјфт опреме уводе дефекте.
Контрола квалитета постаје драматично једноставнија када се користи ласерски резач за CO2 јер параметри процеса остају стабилни и понављају се. Произвођачи могу успоставити доказане подешавања која пружају идентичне резултате у производњи, смањујући стопе скрапа и трошкове за прераду који директно утичу на профитабилност.
Трошковна ефикасност и брзина производње
Смањење материјалног отпада и потребних радника
Традиционалне методе заваривања стварају значајне губитке материјала кроз оксидацију, прскање и формирање шлага. Ласерски резач угљен-диоксида потпуно елиминише ове потоке отпада, јер процес производи минималне прскање и не захтева потрошне електроде или флуксне материјале. За произвођаче који обрађују скупе материјале као што су нерђајући челик, титанијум или специјалне легуре, предност конзервације материјала ласерског резача за CO2 директно повећава маржу профита на свакој произведеној компоненти.
Трошкови рада такође опадају када се имплементира систем ласерског сечања CO2. Процес захтева минимално чишћење пре заваривања, поставка фиксера је једноставнија, а захтеви за завршном обраде након заваривања су драматично смањени. Ласерски резач угљен-диоксида омогућава већи проток по оператору и брже циклуса, омогућавајући објектима да испуне агресивне производне распореде без пропорционалног повећања нивоа особља.
Убрзавање производних циклуса
Брзина је одлучујући фактор у конкурентности модерне производње. Ласерски резач угљен-диоксида завршава заваривање у делом секунди у поређењу са конвенционалним методама које захтевају више пута пролазак и интервали хлађења. За апликације као што су монтажа батеријских пакова, аутомобилске структурне компоненте или електронске кутије, предност брзине ласерског резача за CO2 директно се преводи у већу дневну производњу.
Снажноцкилац способност ласерског резача за CO2 подржава стратегије производње само у времену и омогућава произвођачима да брзо реагују на захтеве тржишта. Компаније које користе ласерски резач угљен-диоксида често извештавају о повећању производње од 30 до 50 посто без проширења објеката или значајног повећања капиталних трошкова.
Разноврсност материјала и примена
Ради се са различитим комбинацијама материјала
Производствени изазови се појачавају када се неједнакви материјали, као што су бакар и алуминијум, челик и нерђајући челик или композити и метали, споју. Традиционалне методе заваривања се боре са овим комбинацијама због разлика у тачки топљења и металургијских некомпатибилности. Ласерски резач CO2 одликује се у спојавању различитих материјала јер фокусирани енергетски профил и брзе стопе хлађења минимизују хемијске реакције и трансформације фаза које стварају слабе зглобове. Ова способност отвара нове могућности пројектовања за инжењере који су раније били ограничени ограничењима у вези.
Флексибилност ласерског резача за CO2 се простира на различите дебљине компоненти у једном скупу. Произвођачи могу заварити дебеле секције и деликатне елементе на истом делу без угрожавања квалитета на било којој локацији. Ова прилагодљивост решава фундаментални производњи проблем који конвенционални процеси не могу лако решити.
Подржавање сложених геометрија
Комплексни облици, чврсте толеранције и унутрашње шупљине представљају изазове за доступност традиционалног заваривања. Ласерски резач угљен-диоксида доноси енергију кроз оптику и може да достигне унутрашње површине, ограничене просторе и неправилне геометрије којима ручно или роботизовано заваривање луком не може да приступи. За медицинске уређаје, прецизне инструменте и сложене зглобове, ласерски резач CO2 уклања ограничења производње која су раније приморала конзајнерске компромисе.
Неконтактна природа процеса ласерског сечања CO2 елиминише ризик од контаминације компоненти или искривљења од механичког притиска. Осетљиви материјали и унапред монтиране компоненте могу се безбедно спојити, решавајући проблеме производње секвенцирања који муче конвенционалне процеси монтаже.
Често постављене питања
Које специфичне производње проблеме се косилац ласера за CO2 адресује?
Ласерски резач CO2 директно решава топлотне деформације, отпад материјала, неконзистентан квалитет заваривања, интензивност рада и ограничене проблеме компатибилности материјала. То омогућава прецизно спајање са минималним топлотним утицајем, смањује стопу остатака, побољшава понављање, смањује захтеве за радом и смешта различите и осетљиве материјале које конвенционално заваривање не може ефикасно спајати.
Како ласерски резач CO2 побољшава профитабилност производње?
Ласерски резач CO2 повећава профитабилност кроз очување материјала, смањење интензитета рада, брже циклуса, ниже трошкове прераде и минималне захтеве за секундарну обраду. Ове комбиноване користи смањују трошкове производње по јединици, док омогућавају већи проток и побољшани новчани ток од брже завршетка наруџбине.
Може ли се ласерски резач CO2 интегрисати са постојећим производним системима?
Да, системи за ласерско сечење CO2 могу се интегрисати у аутоматизоване производне линије са роботизованим обрадом, конвејерским системима и опремом за инспекцију квалитета. Упоредбе могу постепено имплементирати технологију ласерског резача CO2 увођењем фокусираних система за специфичне апликације прво, а затим проширење распоређивања како искуство и поверење расту широм организације.
