
 EN
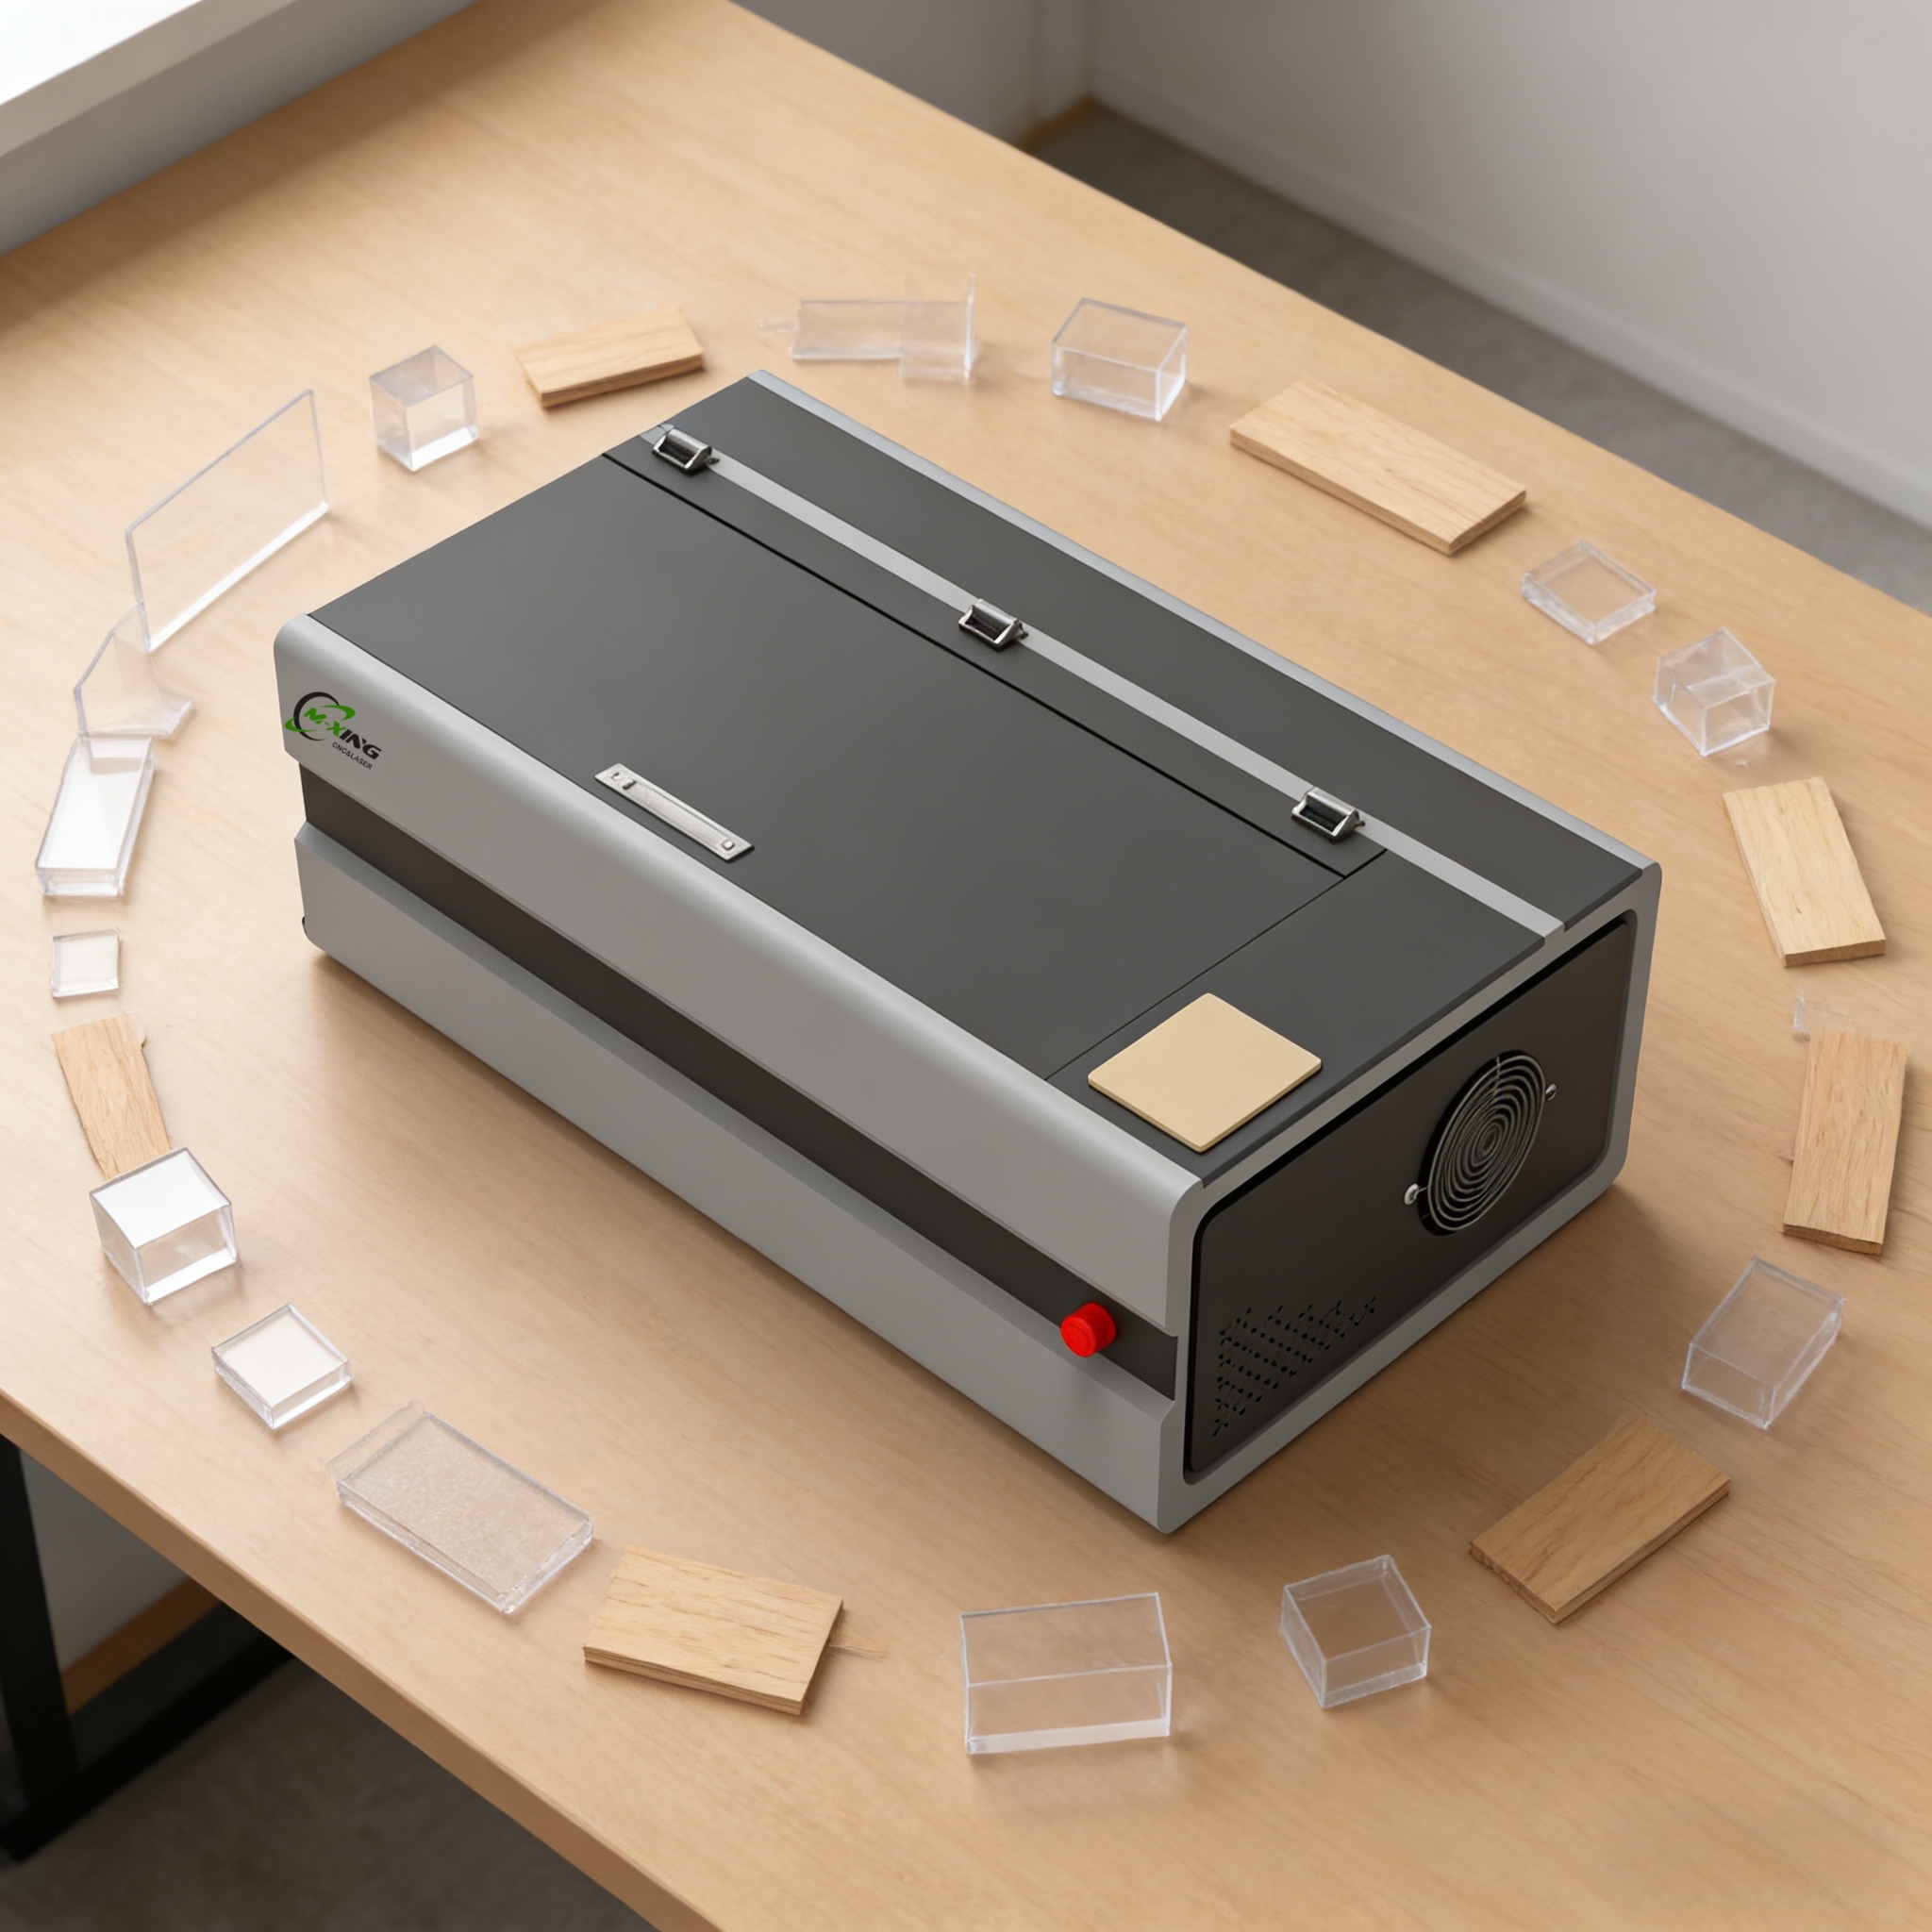
Операції виробництва постійно стикаються з труднощами при з’єднанні матеріалів із високою точністю, швидкістю та економічною ефективністю. Традиційні методи зварювання часто не справляються з тепловою деформацією, втратами матеріалу та потребою в ретельній післяобробці. A лазерна різка co2 представляє проривне рішення, яке вирішує ці критичні проблеми виробництва, забезпечуючи вищу точність, мінімальний тепловий вплив та виняткову повторюваність у різноманітних виробничих середовищах.
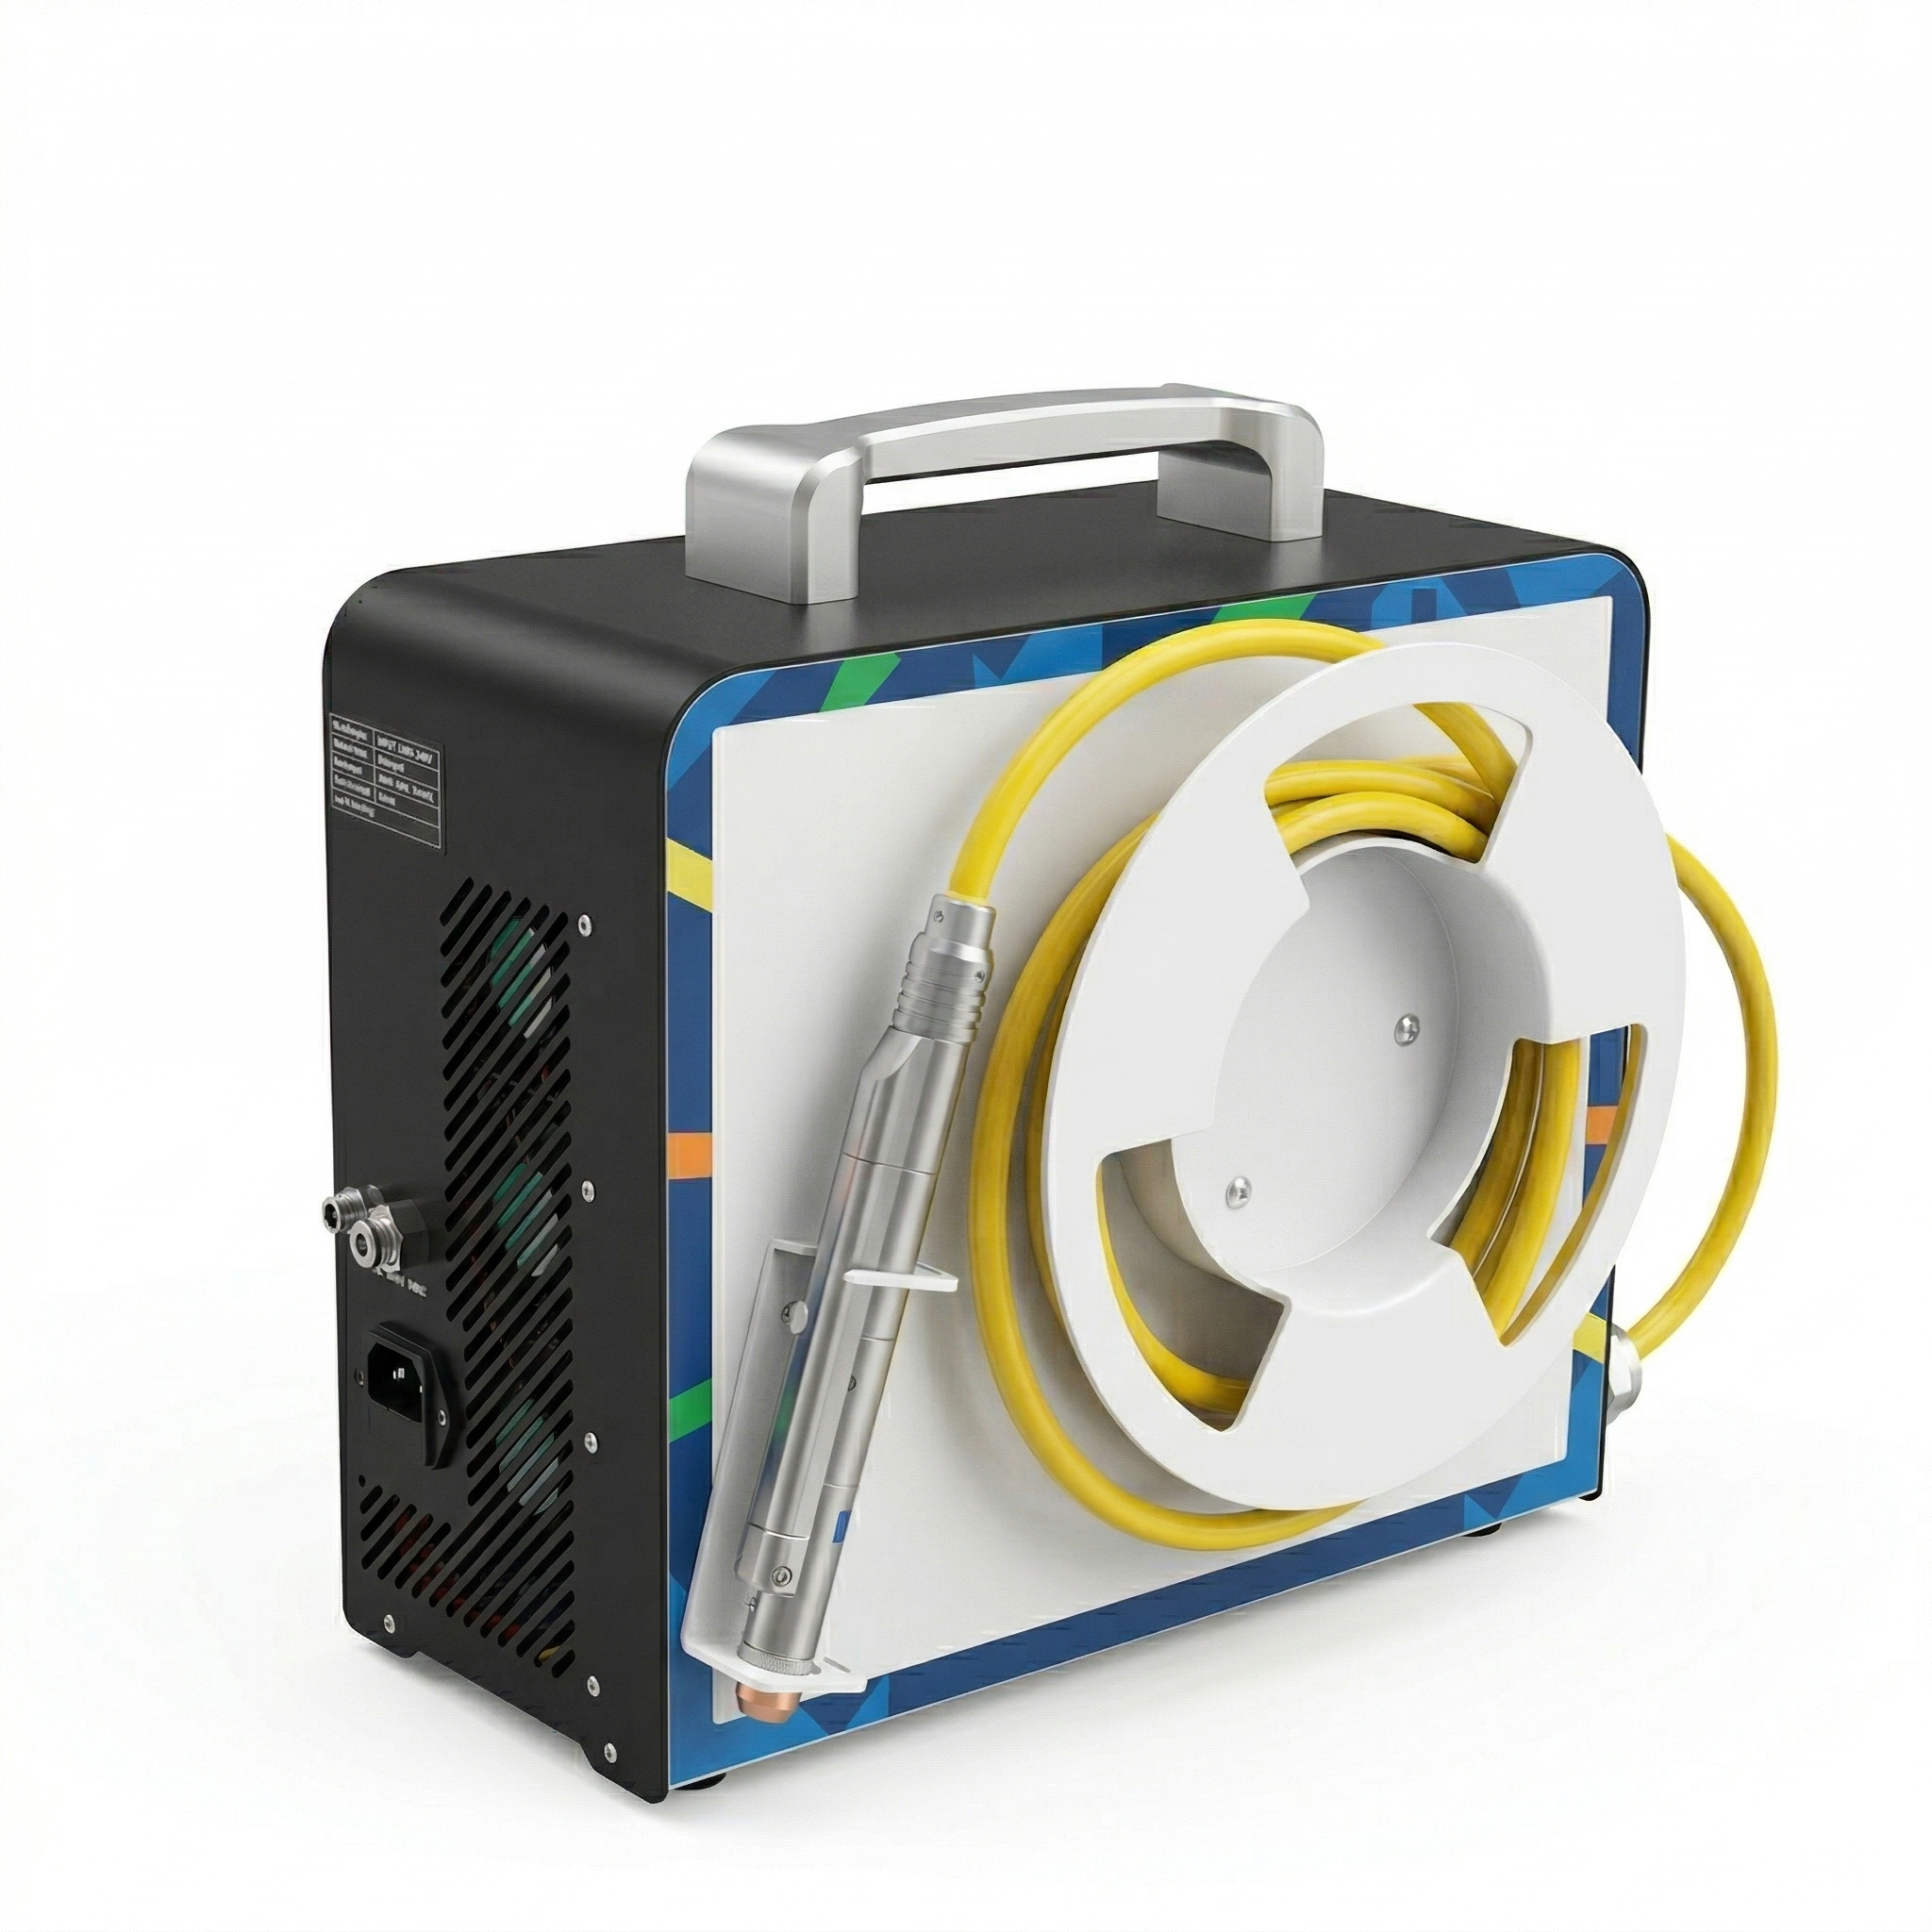
Розуміння того, як пристрій для різання лазером CO2 вирішує виробничі проблеми, вимагає аналізу конкретних обмежень традиційних методів зварювання та технологічних переваг, які лазерне з’єднання забезпечує на виробничій дільниці. Це дослідження пояснює, чому провідні виробники все частіше використовують системи для різання лазером CO2 у застосуваннях, що вимагають точності, надійності та масштабованості.
Точне з’єднання та контроль температури
Мінімізація зон термічного впливу
Одна з найважливіших переваг CO2-лазерного різака — його здатність концентрувати енергію в надзвичайно вузькій фокальній точці. На відміну від традиційного дугового зварювання, що створює широкі зони нагріву, CO2-лазерний різак забезпечує мінімальний тепловий вплив на навколишній матеріал. Така сфокусована подача енергії означає, що зона термічного впливу залишається невеликою, що зменшує крихкість матеріалу, деформацію та металургійні зміни, які погіршують структурну цілісність. Компоненти зберігають свої початкові механічні властивості поза зоною зварювання — це критично важлива перевага для виробництва авіаційних, автомобільних та медичних пристроїв.
Точне керування лазерним різаком CO₂ усуває необхідність у ретельному охолодженні та вирівнюванні після зварювання. Виробники значно зменшують витрати на вторинну обробку й скорочують терміни виробництва. Матеріали, які раніше вимагали складного закріплення або термообробки для зняття напружень, тепер можна обробляти безпосередньо після зварювання — це демонструє, як лазерний різак CO₂ оптимізує весь виробничий процес.
Досягнення високоякісного злиття матеріалів
Лазерний різак CO₂ забезпечує проникнення зварного шву за рахунок швидкого поглинання лазерної енергії, створюючи глибоку й вузьку зону злиття з надзвичайною міцністю. Довжина хвилі променя забезпечує стабільну взаємодію з матеріалом, що дозволяє операторам лазерного різака CO₂ отримувати зварні шви з передбачуваними розмірами та механічними властивостями навіть при виготовленні тисяч деталей. Ця стабільність усуває варіативність, характерну для традиційних методів, де кваліфікація оператора, умови навколишнього середовища та дрейф параметрів обладнання призводять до дефектів.
Контроль якості стає значно простішим при використанні лазерного різака CO₂, оскільки параметри процесу залишаються стабільними й відтворюваними. Виробники можуть встановити перевірені налаштування, що забезпечують однакові результати в усіх серіях виробництва, зменшуючи рівень браку та витрати на доопрацювання, які безпосередньо впливають на рентабельність.
Економічна ефективність та швидкість виробництва
Зменшення відходів матеріалу та трудових витрат
Традиційні методи зварювання призводять до значних втрат матеріалу через окиснення, бризки та утворення шлаку. Лазерний різак CO₂ повністю усуває ці потоки відходів, оскільки процес утворює мінімальні бризки й не потребує витратних електродів або флюсів. Для виробників, що обробляють дорогі матеріали, такі як нержавіюча сталь, титан або спеціальні сплави, перевага лазерного різака CO₂ у збереженні матеріалу безпосередньо збільшує рентабельність кожного виготовленого компонента.
Витрати на оплату праці також зменшуються під час впровадження системи лазерного різака CO2. Процес вимагає мінімального попереднього очищення перед зварюванням, налаштування пристосувань простіше, а вимоги до остаточної обробки після зварювання значно знижуються. Лазерний різак CO2 забезпечує вищу продуктивність на одного оператора й скорочує тривалість циклу, що дозволяє підприємствам виконувати амбіційні виробничі графіки без пропорційного збільшення штатної чисельності.
Прискорення виробничих циклів
Швидкість є вирішальним чинником у сучасній виробничій конкуренції. Лазерний різак CO2 виконує зварювання за частки секунди порівняно з традиційними методами, які вимагають кількох проходів і інтервалів охолодження. У таких застосуваннях, як збирання акумуляторних блоків, автомобільні конструктивні елементи чи корпуси електронних пристроїв, перевага у швидкості лазерного різака CO2 безпосередньо перетворюється на більший щоденний обсяг виробництва.
Швидкісна циклічність лазерного різака CO₂ підтримує стратегії виробництва «точно вчасно» й дозволяє виробникам оперативно реагувати на ринкові вимоги. Компанії, що впроваджують лазерні різаки CO₂, часто повідомляють про зростання обсягів виробництва на 30–50 % без розширення виробничих потужностей чи суттєвого збільшення капіталовкладень.
Універсальність серед матеріалів та застосунків
Обробка різноманітних комбінацій матеріалів
Виробничі виклики посилюються під час з’єднання несумісних матеріалів — наприклад, міді з алюмінієм, сталі з нержавіючою сталью або композитів із металами. Традиційні методи зварювання неспроможні ефективно обробляти такі комбінації через різницю температур плавлення та металургійну несумісність. Лазерний різак CO₂ відзначається високою ефективністю при з’єднанні несумісних матеріалів, оскільки сфокусований енергетичний профіль і швидкі темпи охолодження мінімізують хімічні реакції та фазові перетворення, що призводять до слабких з’єднань. Ця можливість розширює проєктні можливості інженерів, які раніше були обмежені обмеженнями щодо з’єднання матеріалів.
Гнучкість лазерного різака CO2 поширюється на різну товщину компонентів у межах одного зборного вузла. Виробники можуть зварювати товсті ділянки й делікатні елементи на одній і тій самій деталі, не жертуючи якістю ні в одному з цих місць. Ця адаптивність вирішує фундаментальну виробничу проблему, яку традиційні процеси не можуть легко вирішити.
Підтримка складних геометрій
Складні форми, вузькі допуски та внутрішні порожнини створюють труднощі для забезпечення доступу під час традиційного зварювання. Лазерний різак CO2 передає енергію через оптичні системи й може досягати внутрішніх поверхонь, обмежених просторів та неправильних геометрій, до яких неможливо отримати доступ за допомогою ручного або роботизованого дугового зварювання. У разі медичних пристроїв, прецизійних інструментів та складних зборних вузлів лазерний різак CO2 усуває виробничі обмеження, що раніше змушували робити компроміси в проектуванні.
Безконтактний характер процесу різання лазером CO2 усуває ризик забруднення компонентів або їх деформації під дією механічного тиску. Чутливі матеріали та попередньо зібрані компоненти можна безпечно з’єднувати, вирішуючи проблеми послідовності виробництва, які ускладнюють традиційні процеси збирання.
ЧаП
Які саме виробничі проблеми вирішує лазер CO2?
Лазер CO2 безпосередньо вирішує проблеми теплової деформації, витрат матеріалу, непостійної якості зварних швів, високої трудомісткості та обмеженої сумісності матеріалів. Він забезпечує точне з’єднання з мінімальним тепловим впливом, зменшує кількість браку, підвищує повторюваність, знижує потребу в робочій силі та дозволяє з’єднувати різнорідні й чутливі матеріали, які традиційне зварювання не може ефективно обробляти.
Як лазер CO2 підвищує рентабельність виробництва?
Лазерний різак CO2 підвищує рентабельність за рахунок збереження матеріалів, зниження трудомісткості, скорочення тривалості циклів, зменшення витрат на повторну обробку та мінімальних вимог до вторинної обробки. Ці спільні переваги знижують витрати на одиницю продукції, одночасно забезпечуючи вищу продуктивність і покращення грошового потоку завдяки швидшому виконанню замовлень.
Чи може лазерний різак CO2 інтегруватися в існуючі виробничі системи?
Так, системи лазерних різаків CO2 можуть інтегруватися в автоматизовані виробничі лінії з роботизованим обладнанням для обробки, конвеєрними системами та обладнанням для контролю якості. Підприємства можуть поступово впроваджувати технологію лазерних різаків CO2, спочатку вводячи спеціалізовані системи для конкретних завдань, а потім розширюючи їх використання по мірі набуття досвіду та зростання довіри в усьому колективі.
