
 EN
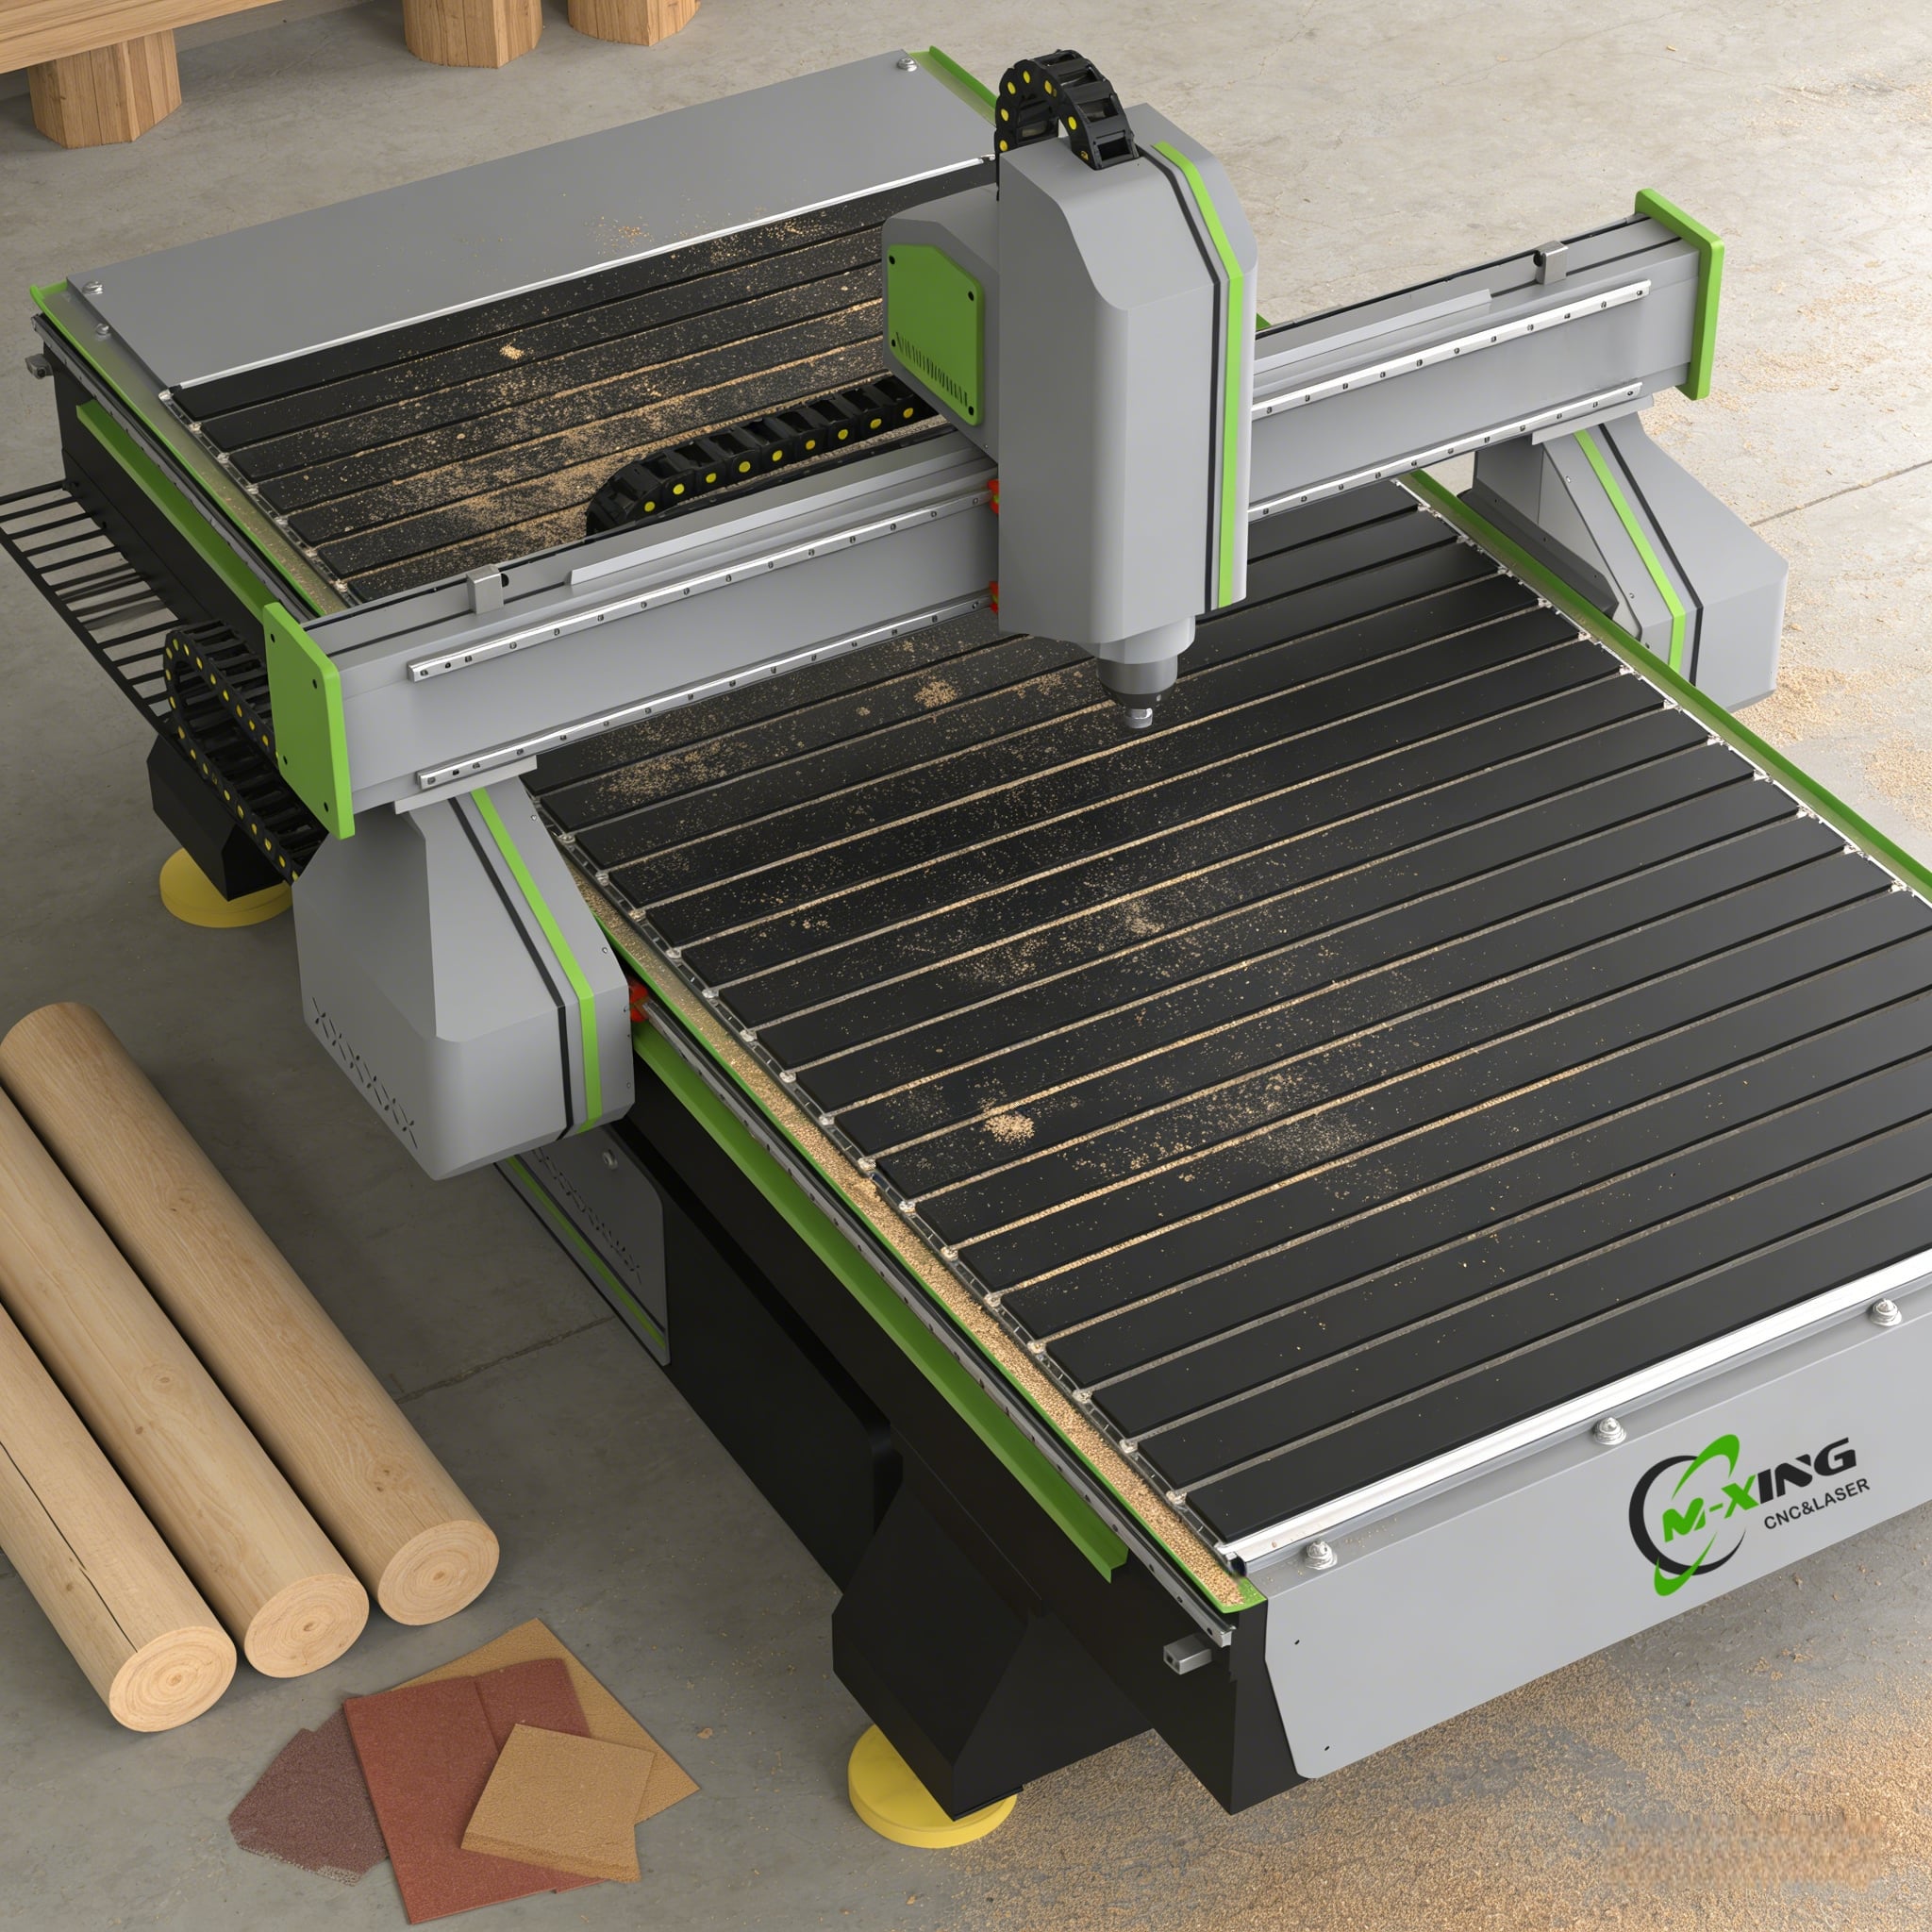
Лазерні маркувальні верстати стали невід’ємними інструментами у виробництві, електроніці, медичному обладнанні та автомобільній промисловості, а розуміння принципів їхньої роботи розкриває складну інженерію, що лежить в основі сучасної точкової маркування. ЧПК-верстат із лазерною технологією автоматизує процес маркування з надзвичайною точністю, повторюваністю та швидкістю. У 2026 році ці системи продовжують розвиватися завдяки покращеній інтеграції програмного забезпечення, швидшій обробці даних та більш широкій сумісності з різними матеріалами. Незалежно від того, чи маркуєте ви металеві деталі, пластикові корпуси чи спеціалізовані матеріали, базові принципи роботи ЧПК-верстатів залишаються незмінними, водночас поступово підвищуючи свої технічні можливості.

Експлуатація ЧПК-верстата в системі лазерної маркування починається з цифрового файлу проекту, зазвичай у форматах векторної графіки або растрових зображень. Цей файл завантажується в програмне забезпечення керування ЧПК-верстатом, яке інтерпретує проект і перетворює його на серію команд руху. Потім ЧПК-верстат спрямовує лазерний промінь по поверхні заготовки за запрограмованою траєкторією, створюючи маркування шляхом термічного травлення, зміни кольору або видалення матеріалу — залежно від типу лазера та складу матеріалу.
Основні компоненти системи лазерної маркування з ЧПК-верстатом
Джерело лазера та передача лазерного променя
Джерело лазерного випромінювання є серцем будь-якої системи маркування з ЧПК, яка генерує концентрований світловий промінь для травлення. Сучасні системи з ЧПК використовують волоконні лазери, лазери на CO₂ або твердотільні лазери, кожен із яких оптимізований для різних типів матеріалів. Волоконний лазер з ЧПК чудово підходить для маркування металів і деяких пластиків, тоді як лазер з ЧПК на CO₂ найкраще працює з органічними матеріалами, такими як дерево, шкіра й папір. Промінь проходить від джерела через оптичні компоненти до скануючої головки, яка точно позиціонує лазер на поверхні заготовки.
Керування рухом і позиціонування
Система позиціонування ЧПК-верстата використовує гальванометричні дзеркала або двигуни XY-столу для спрямування лазерного променя в точні координати. Контролер ЧПК-верстата розраховує потрібні кути повороту дзеркал або переміщення столу на основі файлу проекту, забезпечуючи точність на мікрорівні. Сучасні системи ЧПК-верстатів мають сервопривідні столи, які досягають точності позиціонування в межах мікрометрів — це критично важливо для складних малюнків, штрих-кодів та серійних номерів. Система зворотного зв’язку руху ЧПК-верстата постійно відстежує фактичне положення порівняно з заданим, щоб кожна позначка відповідала специфікаціям проекту.
Як працюють лазерні процеси маркування на ЧПК-верстаті
Завантаження проекту та генерація траєкторії
Робочий процес маркування розпочинається, коли оператори вводять дизайн у програмний інтерфейс станка з ЧПК. Система станка з ЧПК перетворює дизайн у формат, зрозумілий для машини, й обчислює траєкторію лазерного променя, що відтворить бажану мітку. Для векторного художнього оформлення маркування на станку з ЧПК програмне забезпечення відстежує контур і створює інструкції щодо руху. Для обробки фотографічних зображень на станку з ЧПК програмне забезпечення аналізує інтенсивність пікселів і перетворює її на точкові візерунки або щільність ліній, вказуючи станку з ЧПК змінювати тривалість утримання променя або його інтенсивність у різних ділянках.
Потужність лазера та керування імпульсами
Оператор ЧПУ-верстата налаштовує вихідну потужність лазера, виміряну в ваттах, щоб керувати глибиною та темнотою маркування. Програмне забезпечення ЧПУ-верстата регулює потужність лазера в реальному часі під час руху променя по заготовці. Частота імпульсів, виміряна в кілогерцах, визначає швидкість, з якою лазер увімкнюється й вимикається. ЧПУ-верстат, налаштований на високу частоту, створює гладкі, суцільні маркування, тоді як налаштування на нижчу частоту дають пунктирні або точкові ефекти. Цей динамічний контроль дозволяє ЧПУ-верстату досягати різного контрасту маркування в межах одного дизайну, що підвищує візуальну привабливість і щільність інформації.
Екологічні чинники та продуктивність ЧПУ-верстата
Взаємодія поверхні матеріалу
Коли лазерна енергія потрапляє на заготовку, тепловий вплив ЧПК-верстата створює видиму мітку за різними механізмами залежно від складу матеріалу. На металах лазер ЧПК-верстата викликає локальне нагрівання, що призводить до окиснення поверхні й утворення контрасту без видалення матеріалу. На пластиках лазерний промінь ЧПК-верстата плавить або випаровує матеріал, змінюючи відбивну здатність поверхні. Нанесення мітки на дереві за допомогою ЧПК-верстата викликає обвуглювання й утворення темних слідів. Для кожного типу матеріалу оператор ЧПК-верстата має налаштувати потужність, швидкість і параметри імпульсів, щоб оптимізувати якість мітки й одночасно запобігти пошкодженню поверхні або надмірній тепловій деформації.
Підвищення швидкості та оптимізація продуктивності
Швидкість лазерної маркування на ЧПК-верстаті безпосередньо впливає на продуктивність виробництва та експлуатаційні витрати. Збільшення швидкості сканування променя на ЧПК-верстаті скорочує час на нанесення кожної мітки, що дозволяє обробляти більші обсяги. Сучасні системи ЧПК-верстатів досягають швидкостей сканування понад 10 метрів за секунду для простих міток, тоді як для складних дизайнерських рішень потрібні менші швидкості задля забезпечення точності. Оператор ЧПК-верстата збалансовує швидкість із якістю мітки: надмірна швидкість на ЧПК-верстаті може призвести до неповних міток або поганого контрасту. Виробничі підприємства оптимізують параметри ЧПК-верстатів з урахуванням геометрії деталей, типу матеріалу та необхідного ступеня стійкості мітки.
Застосування в реальних умовах та галузевий контекст
Виробництво та прослідковість
Промислові виробники використовують системи лазерної маркування з ЧПУ для нанесення серійних номерів, партійних кодів та ідентифікаторів продукції безпосередньо на компоненти. Такий підхід із застосуванням верстатів з ЧПУ усуває залежність від етикеток і забезпечує постійну ідентифікацію протягом усього життєвого циклу продукту. Постачальники автокомпонентів використовують системи з ЧПУ для маркування блоків циліндрів і картерів коробок передач даними про специфікації. Виробники електроніки покладаються на технологію ЧПУ для маркування друкованих плат номерами деталей та датами збирання. Виробники медичних пристроїв використовують системи з ЧПУ для постійного маркування, яке витримує цикли стерилізації.
Персоналізація та кастомне виробництво
Крім промислового виробництва, лазерна маркування на ЧПУ-верстатах забезпечує масштабну персоналізацію. Ритейлери використовують системи ЧПУ-верстатів для нанесення імен клієнтів або логотипів на рекламні товари з мінімальними витратами часу на підготовку. Виробники ювелірних виробів застосовують технологію ЧПУ-верстатів для точного та складного гравірування на дорогоцінних металах. Виробники сувенірів та нагород використовують системи ЧПУ-верстатів для нанесення пам’ятних написів художніми шрифтами. Гнучкість програмного забезпечення ЧПУ-верстатів дозволяє швидко змінювати дизайн між завданнями, що підтримує виробництво малими партіями та за індивідуальними замовленнями.
Нові тенденції у лазерних технологіях ЧПУ-верстатів на 2026 рік
Інтеграція з системами Industry 4.0
Сучасні системи лазерної маркування з ЧПК усе частіше інтегруються в мережі автоматизації виробництва, що дозволяє віддалене спостереження та прогнозне технічне обслуговування. ЧПК-верстат, підключений до IoT-платформ, може надавати дані про якість маркування, витрату компонентів та робочий стан у реальному часі. Просунуті системи ЧПК-верстатів використовують алгоритми машинного навчання для виявлення відхилень від очікуваних показників ефективності й повідомляють операторів про потенційні проблеми з якістю до того, як вони виникнуть. Така з’єднаність ЧПК-верстатів підтримує управління запасами за принципом «точно вчасно» та оптимізує графіки маркування на багатостанційних виробничих лініях.
Покращена точність і універсальність променя
Новіші конструкції CNC-машин забезпечують точніше фокусування променя, що дозволяє створювати надтонкі лінії та мікроскопічні деталі маркування, які раніше були неможливі. Гібридні CNC-системи, що поєднують властивості волоконних та CO2-лазерів, дозволяють безперервно перемикатися між різними типами матеріалів без необхідності повторної настройки. Сучасні оптичні компоненти в CNC-системах зменшують аберації й покращують однорідність маркування на великих робочих площах. Ці поліпшення розширюють спектр матеріалів та застосувань, які одна CNC-машина може ефективно обробляти.
ЧаП
Які матеріали може ефективно маркувати лазерна маркувальна система CNC-машини?
Система лазерного ЧПК-верстата може наносити маркування на метали, зокрема сталь, алюміній, титан і латунь, за допомогою волоконних лазерів. ЧПК-верстат із можливістю роботи CO2-лазера чудово підходить для маркування дерева, шкіри, гуми та природних матеріалів. Деякі просунуті системи ЧПК-верстатів із діодними лазерами також можуть маркувати певні види пластику та композитів. Конкретна конфігурація ЧПК-верстата, необхідна вам, залежить від ваших основних вимог до оброблюваних матеріалів та специфічних завдань застосування.
Як ЧПК-верстат досягає такої високої точності маркування?
ЧПК-верстат досягає високої точності завдяки сервокерованим системам позиціювання та механізмам зворотного зв’язку замкненого типу, які у реальному часі перевіряють фактичне положення променя порівняно з заданим. Гальванометричні дзеркала в ЧПК-верстаті можуть відхиляти лазерний промінь із точністю менше одного мікрометра протягом усього діапазону сканування. Програмне забезпечення ЧПК-верстата синхронізує положення променя з модуляцією потужності, забезпечуючи стабільну якість маркування. Високоточна лазерна оптика та процедури калібрування ЧПК-верстата підтримують стабільні характеристики протягом тисяч циклів маркування.
Яке технічне обслуговування потрібне лазерній системі маркування на ЧПК-верстаті?
Система лазерного ЧПК-верстата вимагає регулярного очищення оптичних поверхонь для збереження якості променя й узгодженості маркування. Системи охолодження в ЧПК-верстаті мають підтримуватися, щоб розсіювати тепло, що виникає під час тривалої роботи. ЧПК-верстат потребує періодичної калібрування програмного забезпечення, щоб забезпечити, що точність позиціонування залишається в межах допустимих відхилень. Регулярний огляд рухомих компонентів, дзеркал і лінз ЧПК-верстата допомагає виявити знос до того, як відбудеться погіршення якості, що максимізує час безперервної роботи та якість маркування.
