
 EN
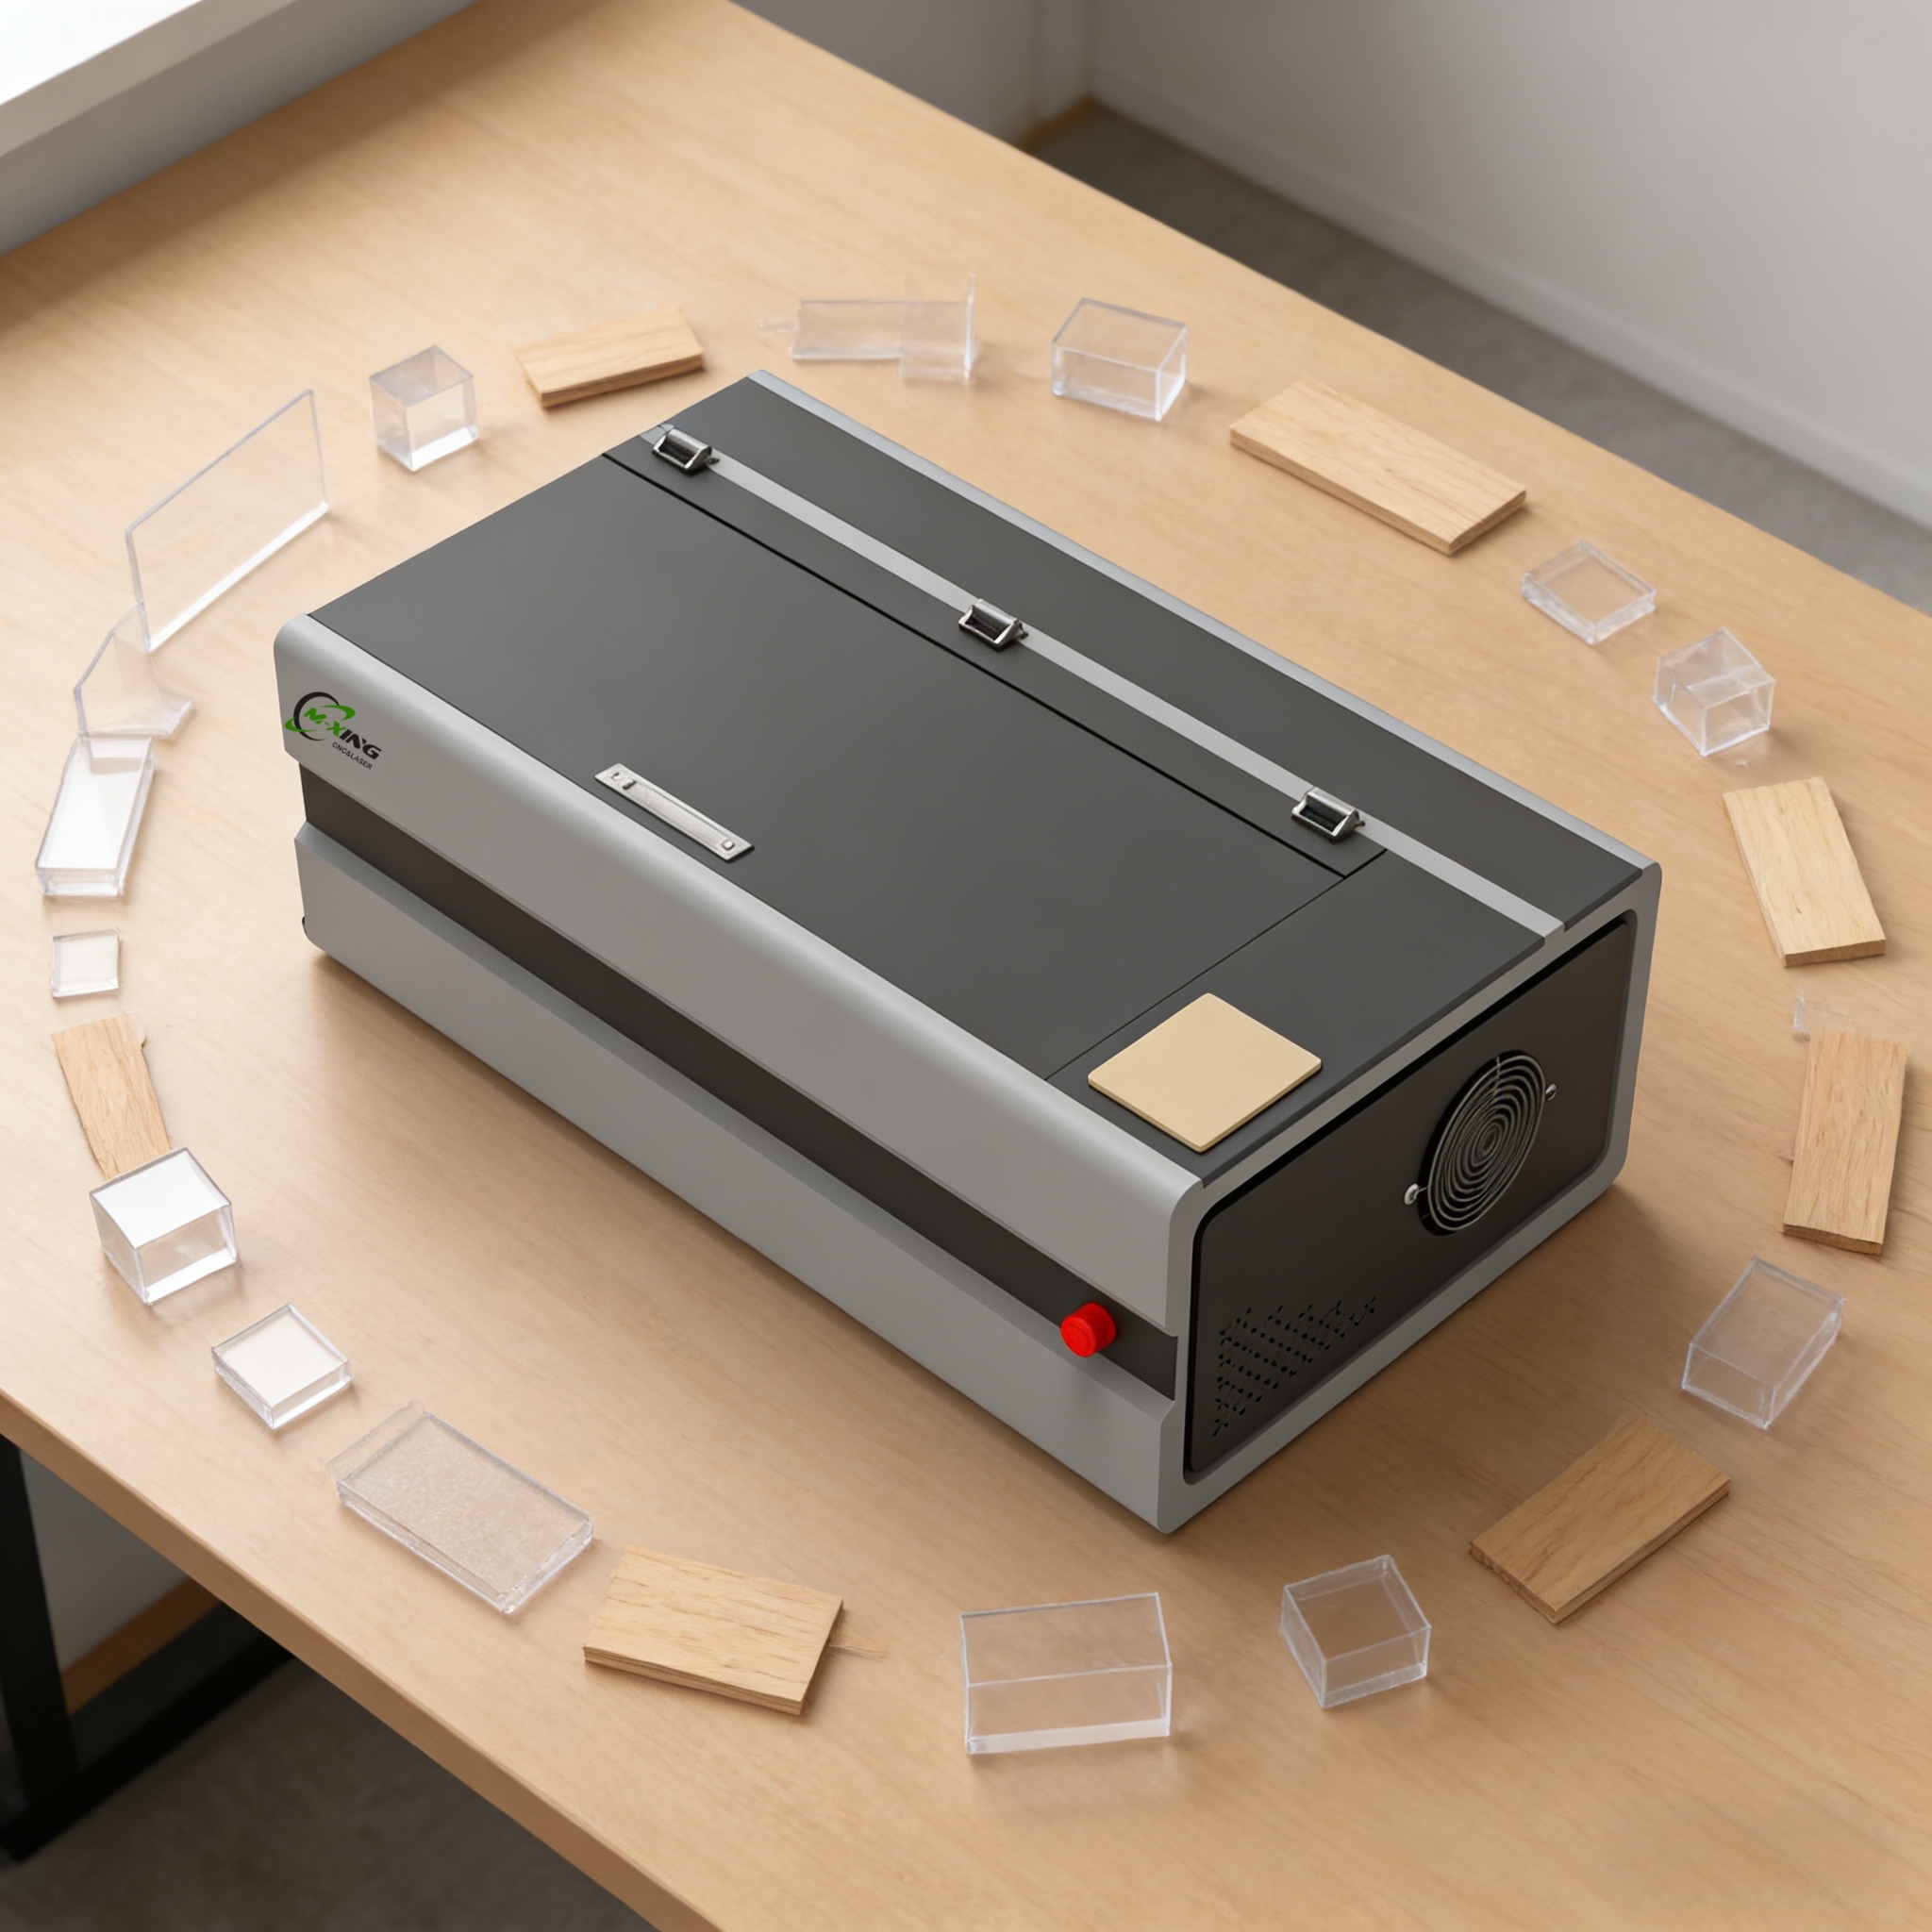
Produsentoperasjoner står overfor vedvarende utfordringer når det gjelder å feste materialer med presisjon, hastighet og kostnadseffektivitet. Tradisjonelle sveiseverktøy sliter ofte med varmedeformering, materialeavfall og behovet for omfattende etterbehandling. En co2 laser skjæring representerer en gjennombruddsløsning som takler disse kritiske produsentutfordringene ved å levere overlegen nøyaktighet, minimal termisk påvirkning og eksepsjonell repetérbarhet i ulike produksjonsmiljøer.
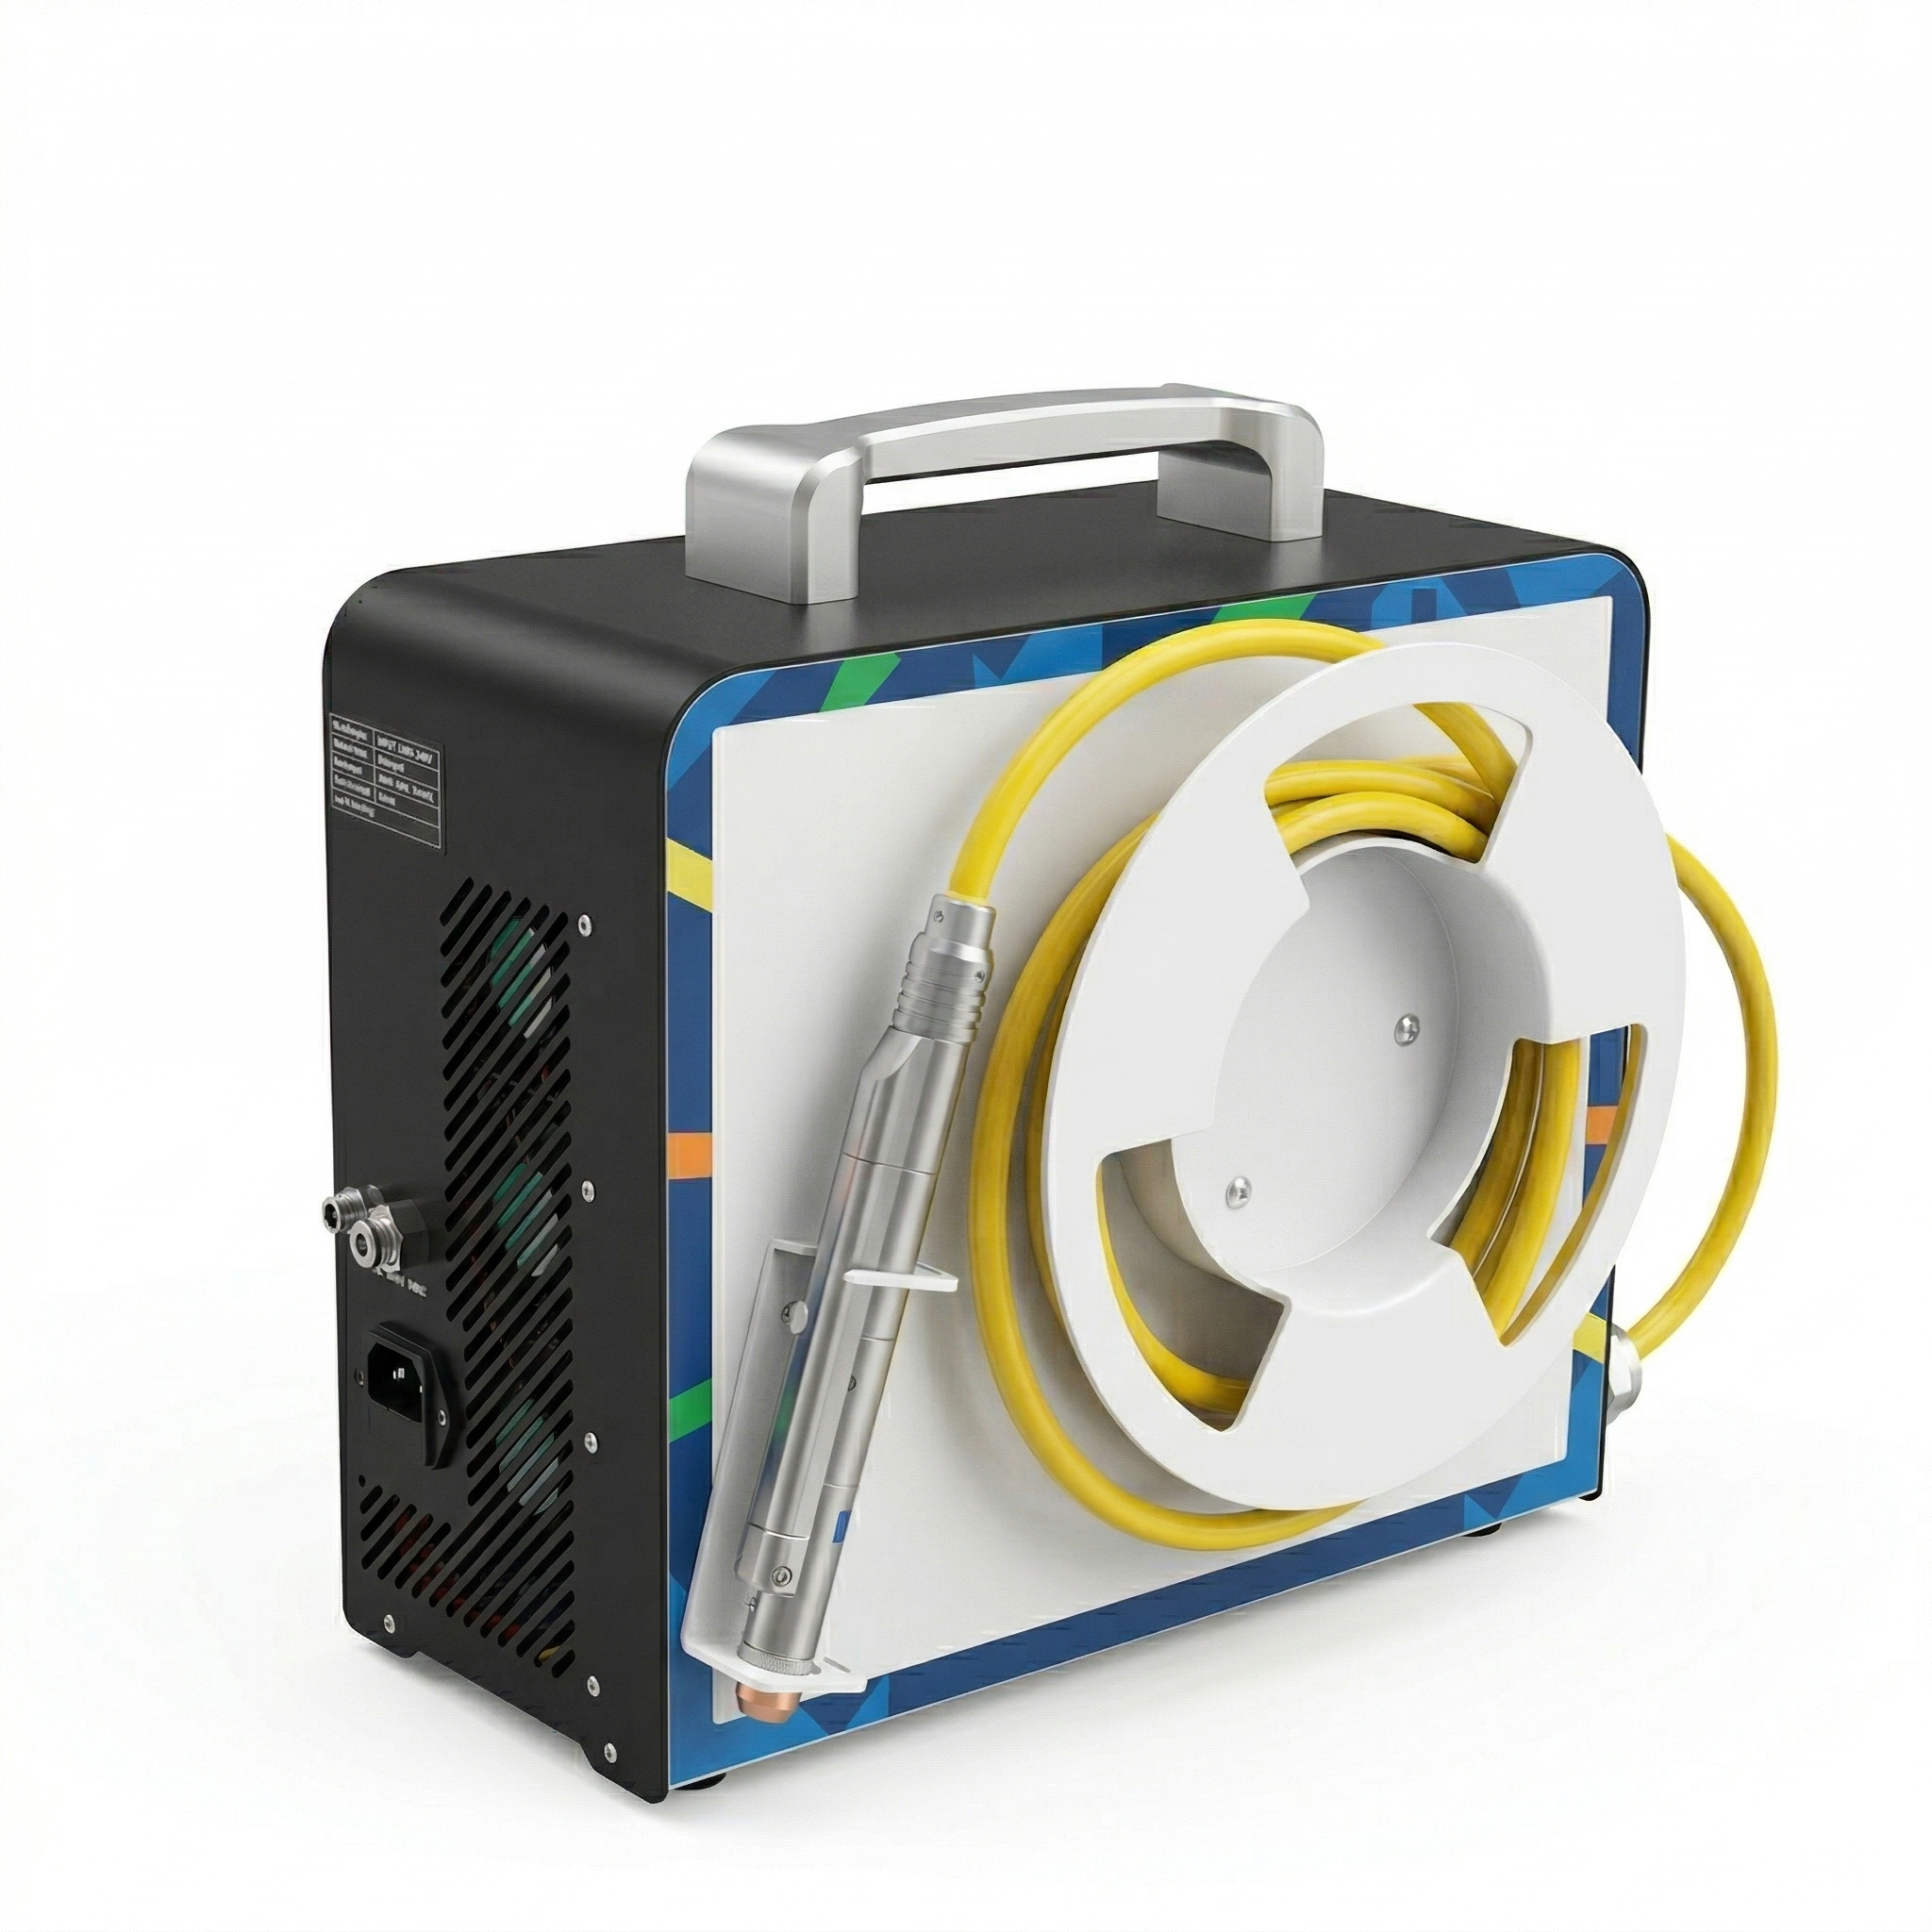
Å forstå hvordan en CO2-laserkutter løser produksjonsproblemer krever en undersøkelse av de spesifikke begrensningene ved konvensjonelle sveisingsteknikker og de teknologiske fordelene som lasersveising gir på produksjonsområdet. Denne analysen avslører hvorfor ledende produsenter i økende grad velger CO2-laserkuttersystemer for applikasjoner som krever presisjon, pålitelighet og skalerbarhet.
Presis sammensveising og termisk kontroll
Minimering av varmepåvirkede soner
En av de viktigste fordelene med en CO2-laserkutter er dens evne til å konsentrere energi i et ekstremt smalt fokuspunkt. I motsetning til tradisjonell bue-sveising, som genererer brede varmeområder, skaper en CO2-laserkutter minimal termisk påvirkning på omkringliggende materiale. Denne fokuserte energileveransen betyr at varme-påvirkede sonen forblir liten, noe som reduserer materialets skjørhet, deformering og metallurgiske endringer som svekker strukturell integritet. Komponenter beholder sine opprinnelige mekaniske egenskaper utenfor sveiseområdet – en avgjørende fordel innen luft- og romfart, bilindustri og produksjon av medisinske apparater.
Nøyaktig styring av en CO2-laserkutter eliminerer behovet for omfattende kjøling og retting etter sveising. Produsenter reduserer kostnadene for sekundær prosessering og produksjonstidene betydelig. Materialer som tradisjonelt krever kompliserte festeutstyr eller spenningsløsende behandlinger kan nå håndteres direkte etter sveising, noe som viser hvordan en CO2-laserkutter forenkler hele produksjonsarbeidsflyten.
Å oppnå overlegen materialfusjon
En CO2-laserkutter oppnår sveisedyp ved rask absorpsjon av laserenergi, noe som skaper en dyp, smal fusjonsone med eksepsjonell styrke. Bølgelengden til strålen sikrer konsekvent interaksjon med materialet, slik at operatører av CO2-laserkutter kan produsere sømmer med forutsigbare dimensjoner og mekaniske egenskaper over flere tusen deler. Denne konsekvensen eliminerer variasjoner som plager konvensjonelle prosesser, der operatørferdigheter, omgivelsesforhold og utstyrsavvik introducerer feil.
Kvalitetskontroll blir betydelig enklere når man bruker en CO2-laserkutter, fordi prosessparametrene forblir stabile og gjentakbare. Produsenter kan etablere beviste innstillinger som gir identiske resultater over flere produksjonsløp, noe som reduserer avfallsrater og kostnadene til omforming som direkte påvirker lønnsomheten.
Kostnadseffektivitet og produksjonshastighet
Reduksjon av materiellavfall og arbeidskraftskrav
Tradisjonelle sveiseverktøy gir betydelige materielltap gjennom oksidasjon, spatt og slaggdannelse. En CO2-laserkutter eliminerer disse avfallsstrømmene helt, siden prosessen produserer minimalt med spatt og ikke krever forbruksanodar eller fluksmaterialer. For produsenter som behandler dyre materialer som rustfritt stål, titan eller spesiallegeringer, øker materiellbevarelsen fra en CO2-laserkutter direkte fortjenestemarginen på hver produsert komponent.
Arbeidskostnadene synker også ved innføring av et CO2-laserskjeringsystem. Prosessen krever minimal forrensing før sveising, festetilpasningen er enklere, og kravene til etterbehandling etter sveising reduseres kraftig. En CO2-laserskjærer muliggjør høyere produksjon per operatør og kortere syklustider, slik at anleggene kan oppfylle ambisiøse produksjonsplaner uten å øke antallet ansatte i samme forhold.
Akselerering av produksjonsløp
Hastighet er en avgjørende faktor for konkurransekraften i moderne produksjon. En CO2-laserskjærer fullfører sveiseskjøter på brøkdeler av et sekund sammenlignet med konvensjonelle metoder som krever flere passeringer og avkjølingsintervaller. For applikasjoner som batteripakkmontasje, bilstrukturkomponenter eller elektronikkhus, gjør hastighetsfordelen til en CO2-laserskjærer seg direkte gjeldende som økt daglig produksjonsutbytte.
Den raske sykluskapasiteten til en CO2-laserkutter støtter just-in-time-produksjonsstrategier og gir produsenter mulighet til å raskt tilpasse seg markedets krav. Selskaper som setter inn en CO2-laserkutter rapporterer ofte en økning i produksjonen på 30 til 50 prosent uten utvidelse av anlegget eller betydelige økninger i kapitalutgiftene.
Versatilitet over materialer og anvendelser
Håndtering av mangfoldige materialekombinasjoner
Produksjonsutfordringene blir større når ulike materialer skal forbindes, for eksempel kobber til aluminium, stål til rustfritt stål eller komposittmaterialer til metaller. Tradisjonelle sveiseverktøy sliter med slike kombinasjoner på grunn av forskjeller i smeltetemperatur og metallurgisk uforenligheit. En CO2-laserkutter presterer godt ved forbindelse av ulike materialer, siden den fokuserte energiprofilen og de raske avkjølingshastighetene minimerer kjemiske reaksjoner og faseendringer som fører til svake forbindelser. Denne evnen åpner nye designmuligheter for ingeniører som tidligere var begrenset av begrensninger knyttet til forbindbarhet.
Fleksibiliteten til en CO2-laserkutter strekker seg til å omfatte varierende komponenttykkelseser innenfor en enkelt montering. Produsenter kan sveise tykke deler og skjøre detaljer på samme del uten å ofre kvaliteten på noen av stedene. Denne tilpasningsevnen løser et grunnleggende produksjonsproblem som konvensjonelle prosesser ikke lett kan håndtere.
Støtte for komplekse geometrier
Komplekse former, stramme toleranser og indre hulrom utgjør utfordringer for tilgjengeligheten til tradisjonell sveising. En CO2-laserkutter leverer energi gjennom optikk og kan nå indre overflater, innestengte rom og uregelmessige geometrier som manuell eller robotstyrt lysbuesveising ikke kan nå. For medisinske apparater, presisjonsinstrumenter og intrikate monteringer fjerner en CO2-laserkutter produksjonsbegrensninger som tidligere tvang designkompromisser.
Den kontaktløse naturen til en CO2-laserkutterprosess eliminerer risikoen for kontaminering eller deformering av komponenter på grunn av mekanisk trykk. Følsomme materialer og formonterte komponenter kan sammeføyes trygt, noe som løser produksjonssekvensproblemer som plager konvensjonelle monteringsarbeidsflyter.
Ofte stilte spørsmål
Hvilke spesifikke produksjonsproblemer løser en CO2-laserkutter?
En CO2-laserkutter løser direkte problemer med varmedeformering, materialeavfall, uregelmessig sveisekvalitet, høy arbeidsintensitet og begrenset materialekompatibilitet. Den muliggjør nøyaktig sammeføying med minimal termisk påvirkning, reduserer avfallsrater, forbedrer gjentagelighet, senker behovet for manuelt arbeid og tillater sammeføying av ulike og følsomme materialer som konvensjonell sveising ikke kan håndtere effektivt.
Hvordan forbedrer en CO2-laserkutter produksjonsrentabiliteten?
CO2-laserkutteren øker lønnsomheten gjennom bevaring av materiale, redusert arbeidsintensitet, raskere syklustider, lavere kostnader for omforming og minimale krav til sekundær prosessering. Disse samlede fordelene senker produktionskostnadene per enhet samtidig som de muliggjør høyere kapasitet og forbedret kontantstrøm ved raskere fullføring av ordre.
Kan en CO2-laserkutter integreres med eksisterende produksjonssystemer?
Ja, CO2-laserkuttersystemer kan integreres i automatiserte produksjonslinjer med robotisert håndtering, transportbånd og utstyr for kvalitetsinspeksjon. Anlegg kan gradvis implementere CO2-laserkutterteknologi ved først å innføre fokuserte systemer for spesifikke anvendelser, og deretter utvide implementeringen etter hvert som erfaring og tillit øker i hele organisasjonen.
