
 EN
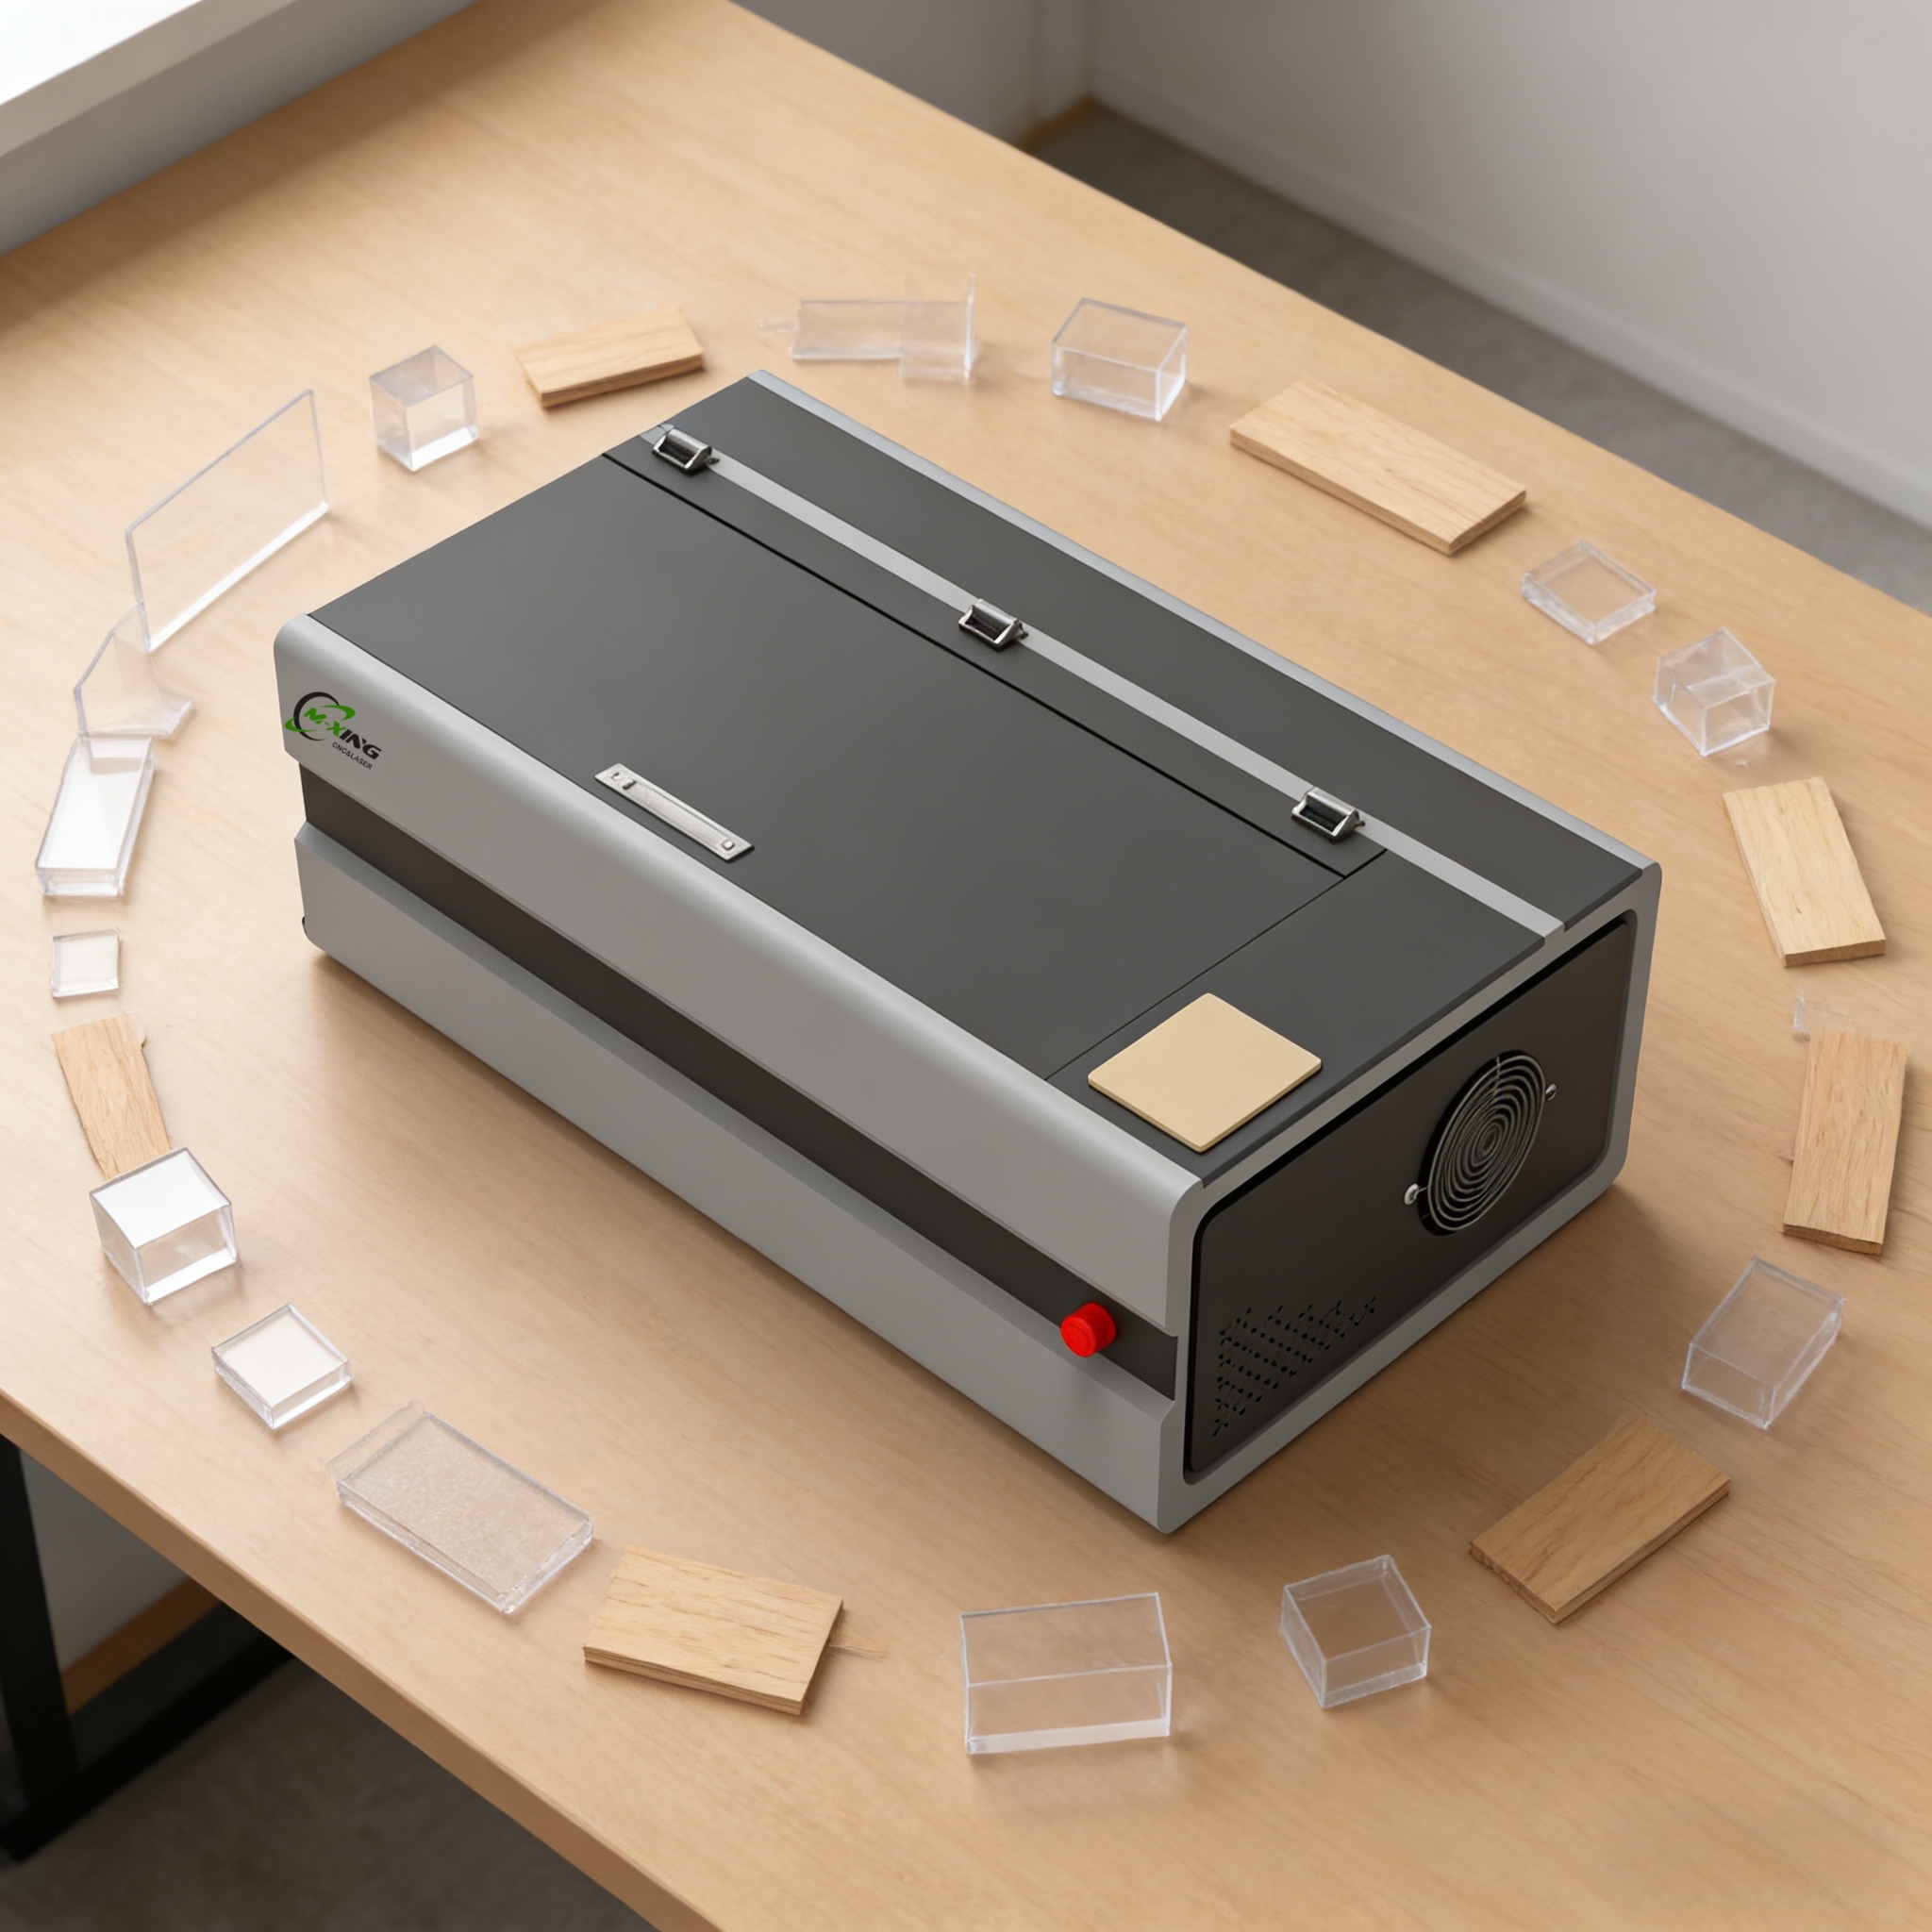
Tillverkningsoperationer möter ständiga utmaningar när det gäller att sammanfoga material med precision, hastighet och kostnadseffektivitet. Traditionella svettningsmetoder har ofta svårt att hantera värmedistortion, materialspill och behovet av omfattande efterbearbetning. En co2 laser skärare representerar en banbrytande lösning som löser dessa kritiska tillverkningsproblem genom att erbjuda överlägsen noggrannhet, minimal termisk påverkan och exceptionell upprepelighet i olika produktionsmiljöer.
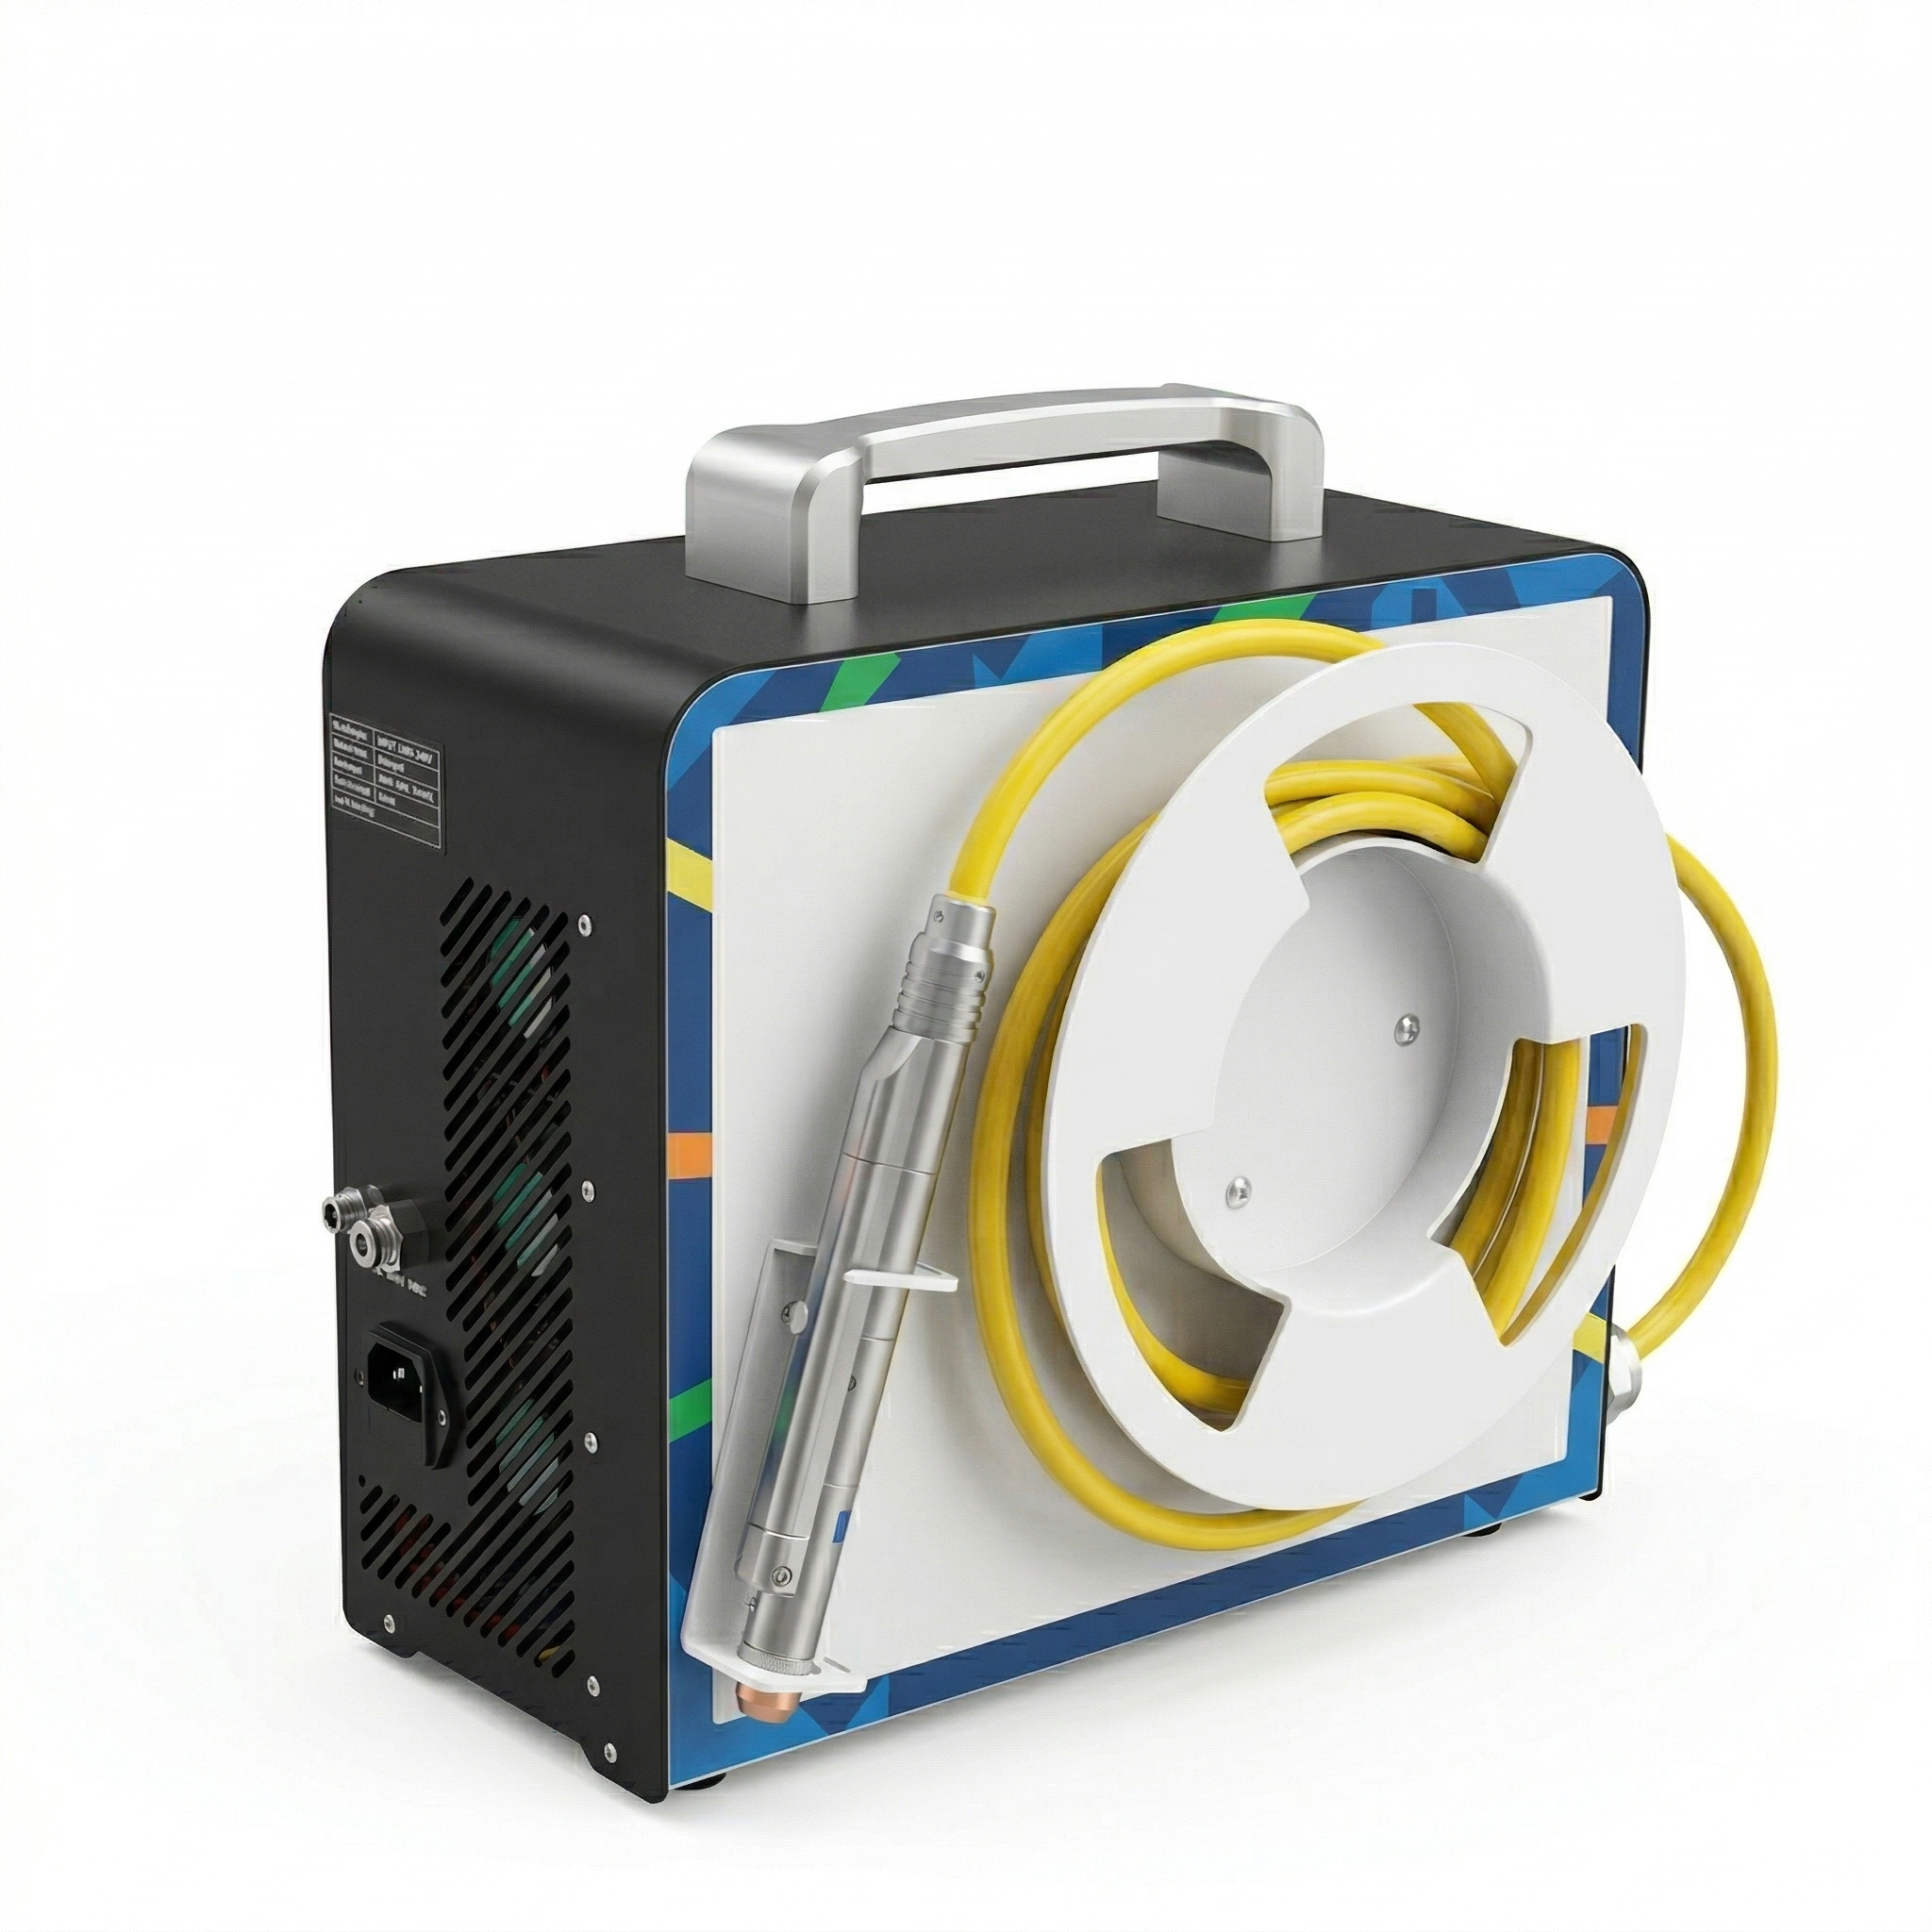
Att förstå hur en CO2-laserskärare löser tillverkningsproblem kräver en undersökning av de specifika begränsningarna hos konventionella svettningsmetoder samt de teknologiska fördelar som lasersbaserad sammanfogning ger på produktionsgolvet. Denna undersökning avslöjar varför ledande tillverkare allt oftare väljer CO2-laserskärsystem för applikationer som kräver precision, pålitlighet och skalbarhet.
Precisionssammanfogning och termisk kontroll
Minimering av värmeinverkningszoner
En av de mest betydelsefulla fördelarna med en CO2-laserklyvare är dess förmåga att koncentrera energi i en extremt smal fokuspunkt. Till skillnad från traditionell bågsvetsning, som genererar breda värmozoner, skapar en CO2-laserklyvare minimal termisk påverkan på omgivande material. Denna fokuserade energiledning innebär att den uppvärmda zonen förblir liten, vilket minskar materialbräcklighet, deformation och metallurgiska förändringar som påverkar strukturell integritet. Komponenter behåller sina ursprungliga mekaniska egenskaper utanför svetssområdet – en avgörande fördel för tillverkning av luft- och rymdfarkoster, fordon samt medicintekniska apparater.
Precisionstyrningen hos en CO2-laserlindare eliminerar behovet av omfattande kyloperationer och rätningsoperationer efter svetsning. Tillverkare minskar kostnaderna för sekundär bearbetning och produktionsomfattningen avsevärt. Material som traditionellt krävde komplexa fästningar eller spänningsavlastningsbehandlingar kan nu hanteras direkt efter svetsning, vilket visar hur en CO2-laserlindare förenklar hela produktionsarbetsflödet.
Uppnå överlägsen materialfusionskvalitet
En CO2-laserlindare uppnår svetstjocklek genom snabb absorption av laserenergi, vilket skapar en djup, smal smältzon med exceptionell hållfasthet. Strålens våglängd säkerställer konsekvent materialinteraktion, vilket gör att operatörer av CO2-laserlindare kan producera svetsar med förutsägbara dimensioner och mekaniska egenskaper över tusentals delar. Denna konsekvens eliminerar variationer som plågar konventionella processer, där operatörens färdigheter, omgivningsförhållanden och utrustningsdrift orsakar defekter.
Kvalitetskontrollen blir dramatiskt enklare vid användning av en CO2-laserlåsare eftersom processparametrarna förblir stabila och upprepbara. Tillverkare kan etablera beprövade inställningar som ger identiska resultat mellan olika produktionsomgångar, vilket minskar utslagsgraden och kostnaderna för omarbete – båda faktorer som direkt påverkar lönsamheten.
Kostnadseffektivitet och produktionshastighet
Minskning av materialavfall och arbetsinsats
Traditionella svetstekniker genererar betydande materialförluster genom oxidation, sprutning och slaggbildning. En CO2-laserlåsare eliminerar dessa avfallsströmmar helt, eftersom processen ger minimal sprutning och inte kräver förbrukningsanoder eller flussmaterial. För tillverkare som bearbetar dyra material som rostfritt stål, titan eller speciallegeringar ökar materialbevarandefördelen med en CO2-laserlåsare direkt vinstmarginalen för varje tillverkad komponent.
Arbetskostnaderna minskar också vid införandet av ett CO2-laserskärsystem. Processen kräver minimal försvetsrengöring, monteringsanordningens inställning är enklare och kraven på efterbehandling av svetsar minskar kraftigt. En CO2-laserskärare möjliggör högre genomströmning per operatör och kortare cykeltider, vilket gör att anläggningar kan uppfylla ambitiösa produktionsplaner utan att behöva öka personalstyrkan i samma utsträckning.
Accelererade produktionscykler
Hastighet är en avgörande faktor för konkurrenskraften inom modern tillverkning. En CO2-laserskärare slutförr svetsningar på bråkdelen av en sekund jämfört med konventionella metoder som kräver flera genomgångar och svalningsintervall. För applikationer som batteripacksmontering, fordonstekniska strukturelement eller elektronikhöljen översätts hastighetsfördelen med en CO2-laserskärare direkt till högre daglig produktionsvolym.
Den snabba cykelkapaciteten hos en CO2-laserlåsare stödjer just-in-time-tillverkningsstrategier och gör att tillverkare kan svara snabbt på marknadsbehov. Företag som använder en CO2-laserlåsare rapporterar ofta produktionsökningar på 30 till 50 procent utan utbyggnad av anläggningen eller betydande ökningar av kapitalutgifter.
Mångsidighet mellan olika material och tillämpningar
Hantering av olika materialkombinationer
Tillverkningsutmaningar förstärks när olikartade material ska sammanfogas, till exempel koppar till aluminium, stål till rostfritt stål eller kompositmaterial till metaller. Traditionella svetstekniker har svårt med dessa kombinationer på grund av skillnader i smältpunkter och metallurgiska inkompatibiliteter. En CO2-laserlåsare är särskilt lämplig för sammanfogning av olikartade material eftersom den fokuserade energiprofilen och de snabba kylningshastigheterna minimerar kemiska reaktioner och fasomvandlingar som leder till svaga fogar. Denna förmåga öppnar nya designmöjligheter för ingenjörer som tidigare var begränsade av begränsningar i sammanfogningsbarhet.
Flexibiliteten hos en CO2-laserlindare sträcker sig till att hantera olika komponenttjocklekar inom en enda montering. Tillverkare kan svetsa tjocka sektioner och delikata detaljer på samma del utan att försämra kvaliteten på någon av platserna. Denna anpassningsförmåga löser ett grundläggande tillverkningsproblem som konventionella processer inte lätt kan hantera.
Stöd för komplexa geometrier
Komplexa former, strikta toleranser och interna hålrum utgör utmaningar för traditionell svetsbarhet. En CO2-laserlindare levererar energi genom optik och kan nå inre ytor, begränsade utrymmen och oregelbundna geometrier som manuell eller robotstyrd bågsvetsning inte kan nå. För medicinska apparater, precisionsinstrument och intrikata monteringar tar en CO2-laserlindare bort tillverkningsbegränsningar som tidigare tvingade fram kompromisser i designen.
Den icke-kontaktna karaktären hos en CO2-laserbrytare eliminerar risken för komponentkontaminering eller deformation från mekanisk press. Känsliga material och förmonterade komponenter kan fogas säkert, vilket löser produktionssekvensproblem som plågar konventionella monteringsarbetsflöden.
Vanliga frågor
Vilka specifika tillverkningsproblem löser en CO2-laserbrytare?
En CO2-laserbrytare löser direkt problem med värmedeformation, materialspill, inkonsekvent svettkvalitet, hög arbetsintensitet och begränsad materialkompatibilitet. Den möjliggör exakt fogning med minimal termisk påverkan, minskar utslagsgraden, förbättrar upprepeligheten, sänker kraven på arbetskraft och hanterar olika och känsliga material som konventionell svetsning inte kan fogas effektivt.
Hur förbättrar en CO2-laserbrytare tillverkningslönsamheten?
CO2-laserklipparen ökar lönsamheten genom materialsparsamhet, minskad arbetsintensitet, snabbare cykeltider, lägre kostnader för omarbete och minimala krav på sekundär bearbetning. Dessa sammantagna fördelar sänker produktionskostnaderna per enhet samtidigt som de möjliggör högre kapacitet och förbättrad kassaflöde tack vare snabbare orderutförande.
Kan en CO2-laserklippare integreras med befintliga produktionssystem?
Ja, CO2-laserklippsystem kan integreras i automatiserade produktionslinjer med robotbaserad hantering, transportband och utrustning för kvalitetskontroll. Anläggningar kan gradvis införa CO2-laserklippteknik genom att först introducera fokuserade system för specifika applikationer och sedan utöka distributionen när erfarenhet och tillförsikt växer inom hela organisationen.
