
 EN
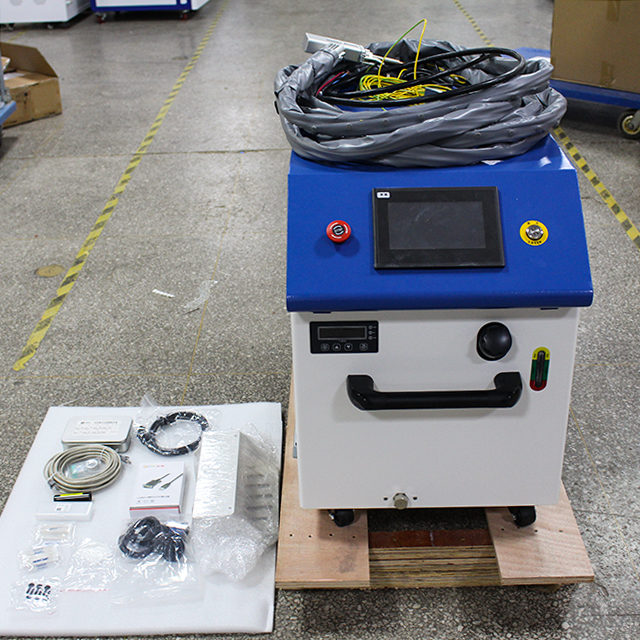
Odabir pravog zavarivač laserom Za vaš projekt je to kritična odluka koja direktno utječe na produktivnost, kvalitetu i dugoročne operativne troškove. Tržište laserskih zavarivača nudi više tehnologija, od kojih svaka ima različite mogućnosti, prednosti i ograničenja. Razumijevanje koje vrste laserskih zavarivača odgovara vašim specifičnim proizvodnim zahtjevima sprečava skupe pogreške i osigurava da ulažete u opremu koja pruža mjerljive povrate. Izbor između lasera za vlakna, lasera za CO2 i drugih specijaliziranih varijanti ovisi o kompatibilnosti materijala, obimu proizvodnje, zahtjevima za preciznošću i ograničenjima proračuna.
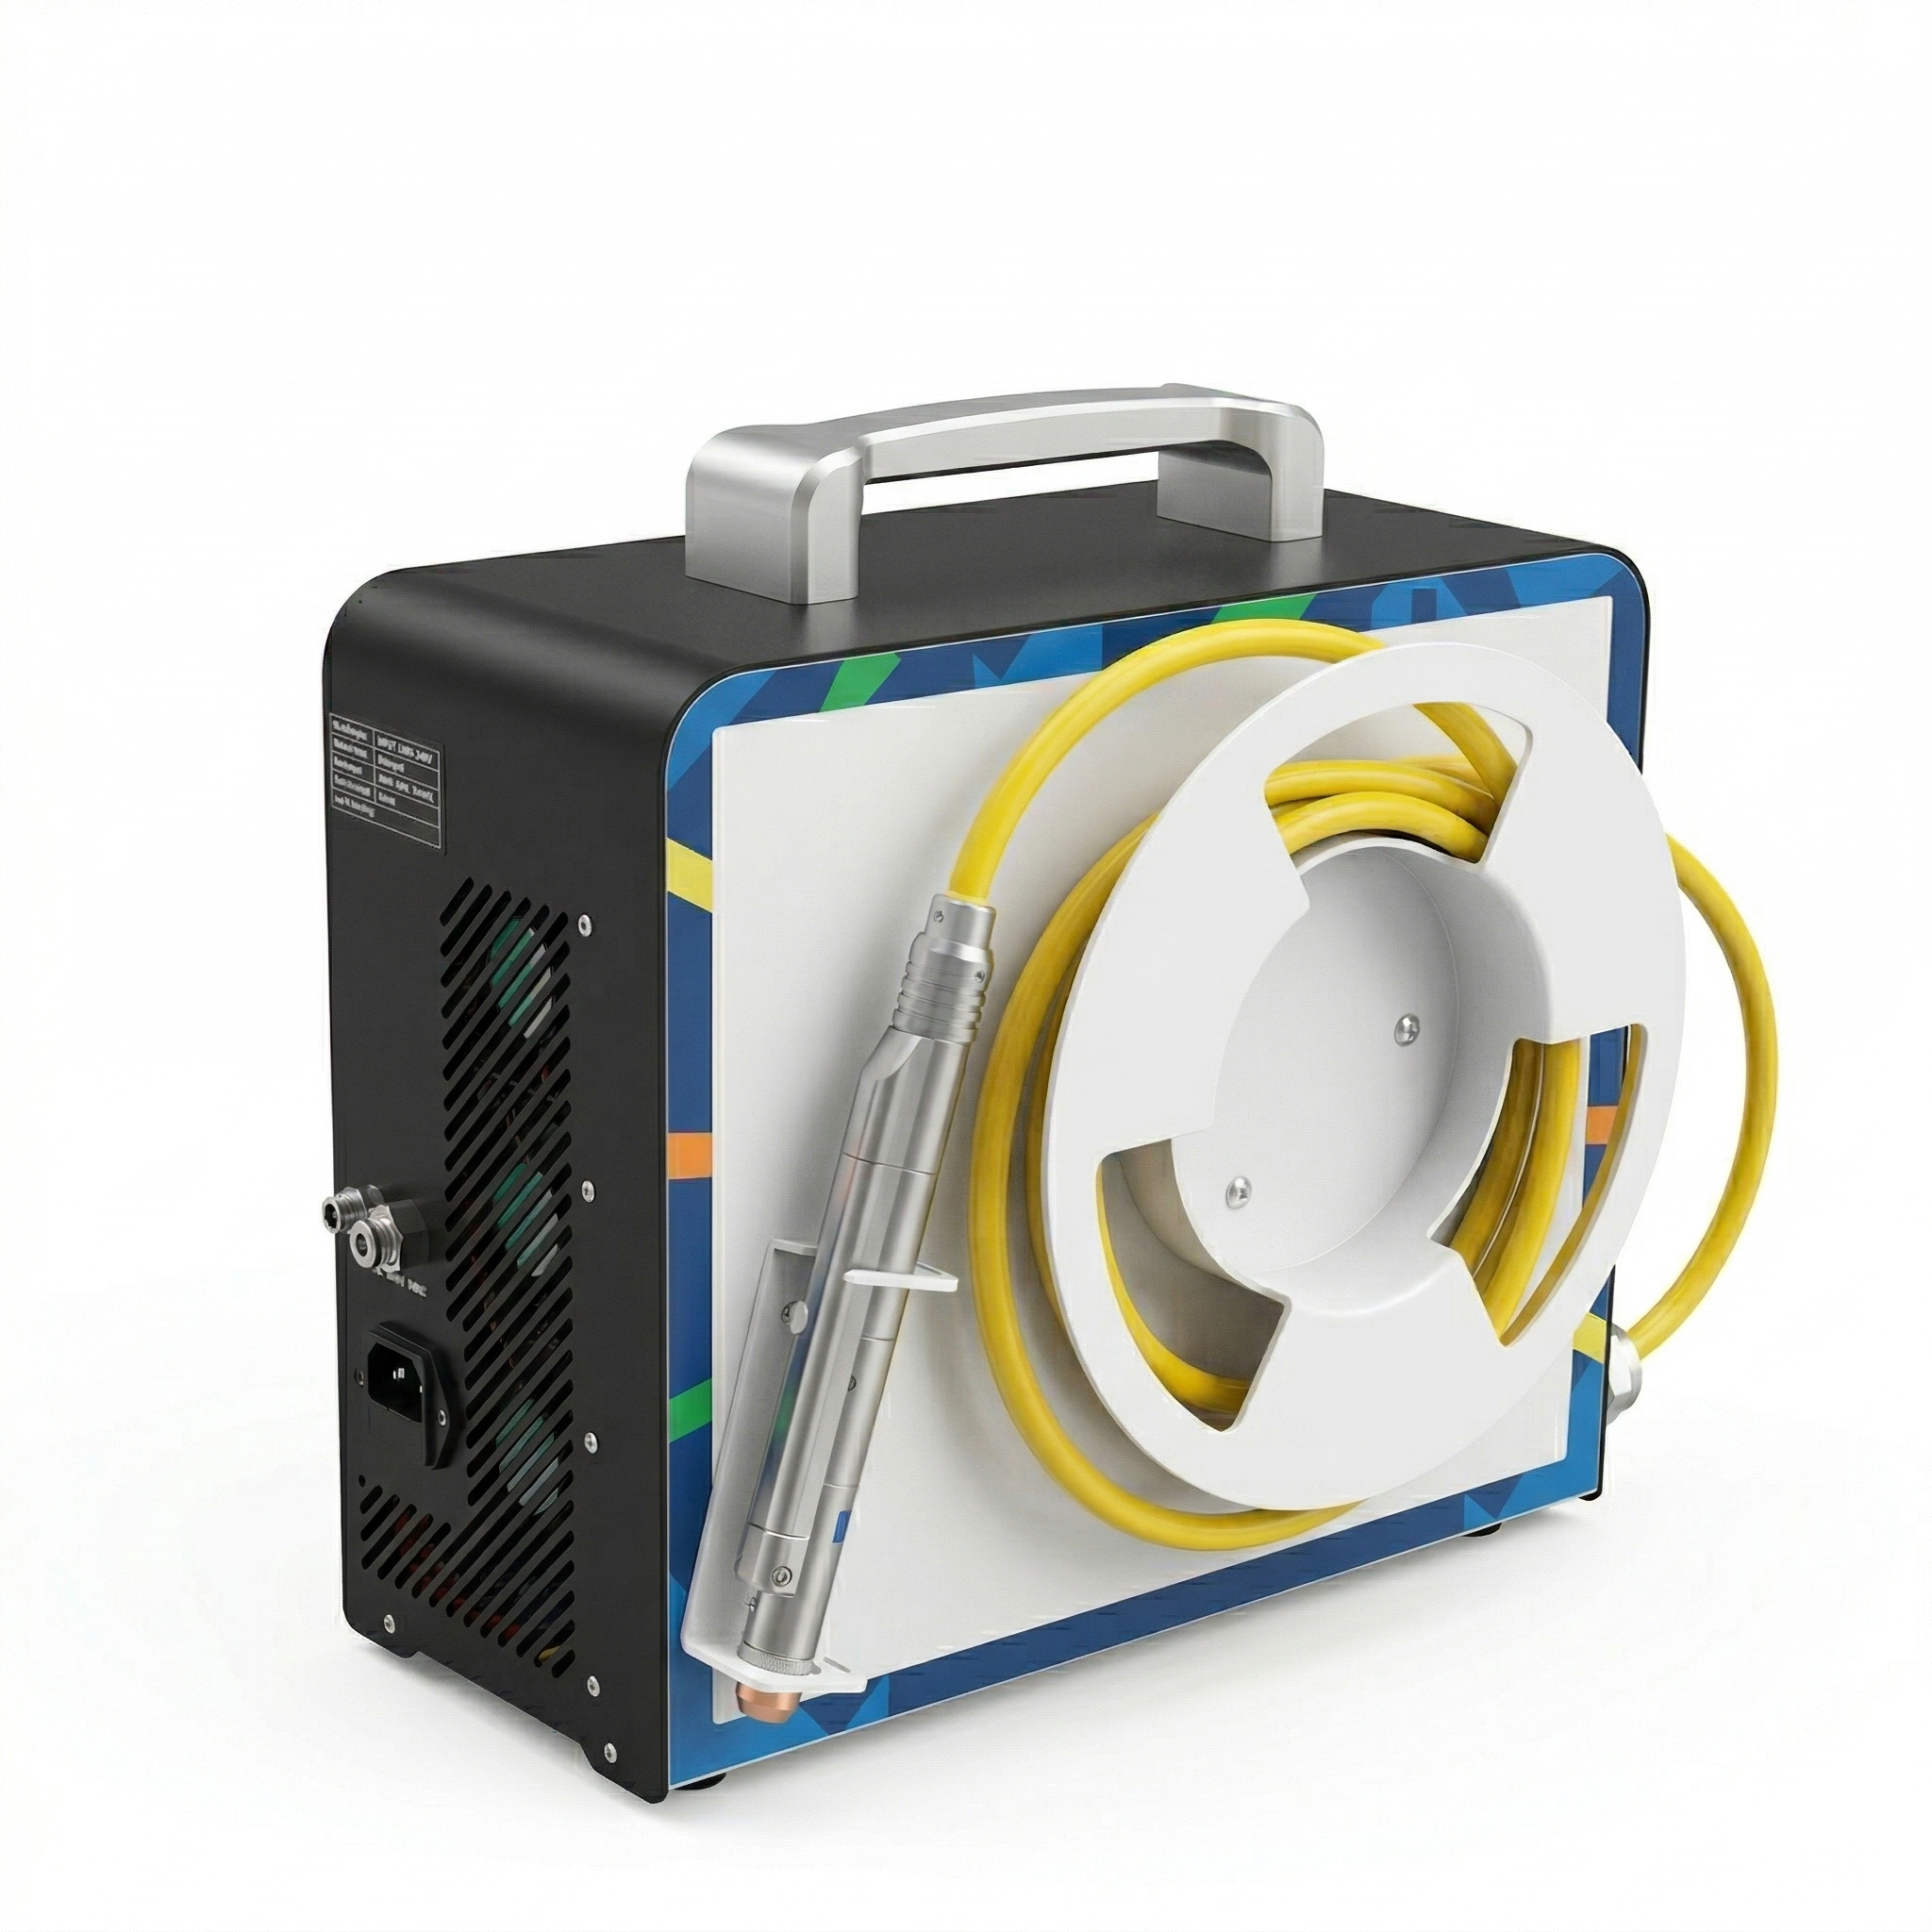
Svaki laserski zavarivač radi kroz temeljno različite mehanizme, apsorbirajući i isporučujući energiju metalovima na različite načine. Na primjer, laseri s vlaknima lasera izvrsno obrađuju reflektirajuće metale poput aluminija i bakra, dok laseri s CO2 laserom dominiraju u rezanju i graviranju organskih materijala. Rad lasera nije superioran ili inferioran, nego njegova vrijednost ovisi o tome odgovara li specifikacijama materijala, zahtjevima za brzinom proizvodnje i tolerancijama kvalitete. Ovaj vodič vodi kroz primarne tehnologije laserskih zavarivača, njihove operativne karakteristike i okvir odluke koji vam je potreban za pouzdan izbor pravog laserskog zavarivača za vaše industrijsko poslovanje.
Razumijevanje tehnologija za spajanje laserskim spajačima
Sposobnosti i primjene laserskog zavarivača vlaknima
Laserski zavarivač vlakna stvara koherentnu svjetlost kroz optičke kablove dopirane rijetkim zemljama, obično erbijem ili iterbijem. Ovaj laserski zavarivač proizvodi valove dužine između 1,06 i 1,1 mikrometra, koje metali vrlo učinkovito apsorbiraju. Dizajn lasera za vlakna pruža iznimnu kvalitetu zraka, brze impulse i kompaktne otiske u usporedbi s većim industrijskim sustavima. Industrije uključujući proizvodnju automobila, elektronike, nakita i medicinskih uređaja u velikoj mjeri ovise o laserskim zavarivačima vlakana za precizne zadatke koji zahtijevaju minimalno toplinsko distorziju i vrhunsku kvalitetu rubova. Laserski zavarivač vlaknima može obroditi nehrđajući čelik, titan, zlato, srebro i druge reflektirajuće metale brzinom koja se ne može usporediti s tradicionalnim metodama.
U skladu s člankom 6. stavkom 1.
Svađači CO2 laserom rade na valnim duljinama od oko 10,6 mikrometara, što ih čini idealnim za nemetalne materijale i određene aplikacije u čeliku. Svađač CO2 lasera koristi plinsku mješavinu ugljičnog dioksida, dušika i helija za stvaranje laserskog zraka. Iako se laserski spajač CO2 odlično koristi za sečenje, graviranje i označavanje, njegova uporaba u zavarivanju metala je specijaliziranija od vlaknenih sustava. Međutim, kada je posebno konfiguriran, CO2 laserski zavarivač može pružiti jake rezultate na ugljičnom čeliku i blažem čeliku, posebno za primjene debljih materijala. U skladu s člankom 3. stavkom 1. stavkom 2.
U skladu s člankom 3. stavkom 2.
Odgovarajući tip laserski spalač na vaše materijale
Izbor materijala u osnovi određuje koji zavarivač laserom će se optimalno ponašati u vašoj operaciji. Ako se vaša proizvodnja usredotočuje na aluminij, bakar, mesing ili druge visoko reflektirajuće metale, zavarivač laserom s tehnologijom vlakana će pružiti superiorne rezultate s minimalnim gubitkom materijala i toplinskim oštećenjem. Ako su primarni materijali ugljični čelik ili nehrđajući čelik srednje debljine, zavarivači CO2 lasera pružaju dokazanu pouzdanost i troškovnu učinkovitost. Laserski zavarivač koji odaberete mora učinkovito apsorbirati energiju na talasnoj dužini koju proizvodi; u suprotnom, energija se odbija, stvarajući neučinkovitost i toplinske oštećenja okolnih komponenti. Mnogi proizvođači istodobno rade s više vrsta laserskih spajača, pozicionirajući svaki sustav za materijale gdje najbolje djeluje.
Zahtjevi za obujmom i brzinom proizvodnje
U skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2012 Komisija je odlučila da se u skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2013 primjenjuje mjera za utvrđivanje razine subvencije. U visoko brzom proizvodnom okruženju, laseri s laserskim vlaknima su najpovoljniji jer izvršavaju brze sekvence impulsa s dosljednim kvalitetom tijekom tisuća ciklusa. Svađač vlaknena lasera može završiti zadatke mikrovaljenja na komponentama pametnih telefona, pločama i preciznim instrumentima u nekoliko sekundi, dok alternativne tehnologije zahtijevaju znatno dulje vrijeme ciklusa. U slučaju da se radi o proizvodnji na određeno vrijeme, potrebno je utvrditi razine i razine zauzimanja. Sposobnost laserskog zavarivača da proizvede nešto mora biti u skladu s vašim godišnjim proizvodnim ciljevima; prevelika veličina stvara gubitak kapitala, dok je manja veličina stvara uska grla.
Točnost, kvaliteta i operativni razmatranji
Uspostavljanje preciznih zavarivača i smanjenje nedostataka
Precizno zavarivanje zahtijeva laserski zavarivač s uskim fokusom zraka i pouzdanom modulacijom snage. Laserski zavarivači vlaknima nude prečnike zraka od 10-50 mikrometara, što omogućuje složene zavarivanja na osjetljivim sastavima bez utjecaja na okolne materijale. Sposobnost lasera da stvara čiste zavarice s minimalnim prskanjima smanjuje rad nakon obrade i značajno poboljšava kvalitetu prvog prolaska. Zone koje su pogođene toplinom određuju jesu li dijelovi i dalje upotrebljivi nakon što laserski zavarivač završi svoj rad; laseri s vlaknima lasera stvaraju iznimno male zone koje su pogođene toplinom, čime se čuvaju svojstva materijala u toplinski osjetljivim primjenama. Za industrije u kojima kvalitet zavarivanja izravno utječe na sigurnost proizvoda, kao što su medicinski uređaji, zrakoplovstvo ili automobilska industrija, ulaganje u laserski zavarivač s superiornom preciznošću opravdava vrhunske cijene.
Zahtjevi za održavanjem i ukupni troškovi vlasništva
Osim kupovne cijene, stvarni financijski učinak određuju zahtjevi za održavanjem i operativni troškovi lasera. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za sve vrste lasera, koji se upotrebljavaju za spajanje, potrebno je utvrditi da su oni u skladu s člankom 3. točkom (a) ovog članka. Svađači CO2 lasera zahtijevaju redovitu zamjenu plinskih boca, ponovno poravnanje zrcala i održavanje sustava hlađenja, što potencijalno povećava operativne troškove tijekom vremena. U slučaju da se radi o proizvodnji lasera, potrebno je uzeti u obzir dostupnost regionalnih usluga, zalihe rezervnih dijelova i potrebe za osposobljavanjem tehničara. Mnoge industrijske ustanove otkrivaju da naizgled jeftiniji laserski zavarivač stvara veće ukupne troškove vlasništva zbog česte održavanja, neučinkovitosti potrošnje energije ili vremena zastoja. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 Komisija je odlučila o uvođenju mjera za utvrđivanje troškova upravljanja.
Često se javljaju pitanja
Koja je glavna razlika između laserskog zavarivača vlakenom i CO2 laserskog zavarivača?
Primarna razlika leži u stvaranju valnih dužina i apsorpciji materijala. Laserski zavarivač vlaknima proizvodi valove dužine oko 1,06 mikrometara, koje metali vrlo dobro apsorbiraju, što ga čini idealnim za reflektirajuće metale poput aluminija i bakra. CO2 laserski zavarivač proizvodi valove dužine 10,6 mikrometara, koje metali slabo apsorbiraju, ali organski materijali dobro. Ova temeljna fizika određuje koji laserski zavarivač odgovara određenim primjenama i materijalima.
Može li laserski zavarivač jednako dobro nositi sve vrste metala?
-Ne, ne, ne. Različite vrste laserskih zavarivača izvrsno se nose s različitim metalima. Laserski zavarivači vlaknima iznimno dobro rade s aluminijem, bakrom, nehrđajućim čelikom i titanijem. Svađači CO2 laserom bolje se koriste u ugljikovom čeliku i blažem čeliku. Izabrati pravi laserski zavarivač zahtijeva usklađivanje njegovih karakteristika valne dužine s sastavom materijala za optimalnu učinkovitost i kvalitetu zavarivanja.
Kako odrediti odgovarajuću snagu lasera za moj projekt?
Potencijalni zahtjevi ovisni su o debljini materijala, željenoj brzini zavarivanja i preciznosti primjene. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za lasere koji su proizvedeni u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za koje se primjenjuje odredba iz članka 4. stavka 1. točke (a) ovog članka, za koje se primjenjuje odredba iz članka 4. stavka 1. točke (a Konzultacije s proizvođačima laserskih zavarivača o vašim specifičnim specifikacijama materijala i proizvodnim ciljevima vodit će izbor snage za vaše operativne potrebe.
