
 EN
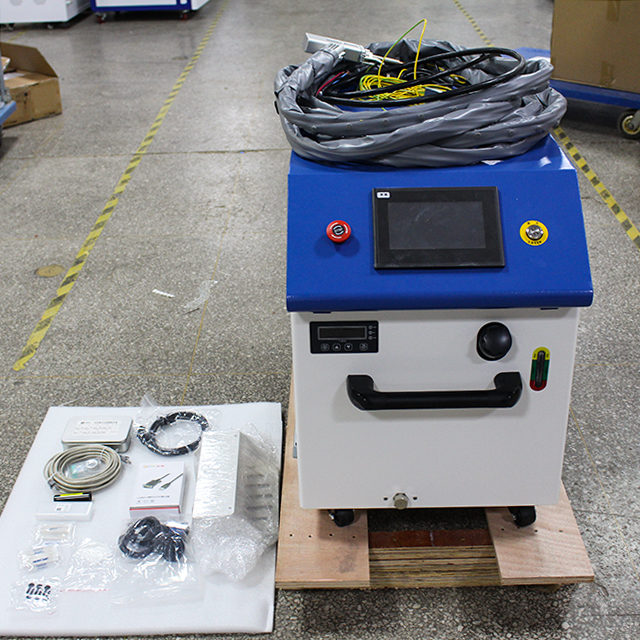
Om die regte lasersweiser vir jou projek is ’n kritieke besluit wat direk invloed op produktiwiteit, gehalte en langtermyn bedryfskoste uitoefen. Die lasersoldeermark bied verskeie tegnologieë, elk met unieke vermoëns, voordele en beperkings. Om te verstaan watter tipe lasersoldeerder die beste by jou spesifieke vervaardigingsvereistes pas, voorkom duur foute en verseker dat jy in toerusting belê wat meetbare terugvoering lewer. Die keuse tussen vesellaser-soldeerders, CO2-laser-soldeerders en ander gespesialiseerde weergawes hang af van materiaalkompatibiliteit, vervaardigingsvolume, presisievereistes en begrotingsbeperkings.
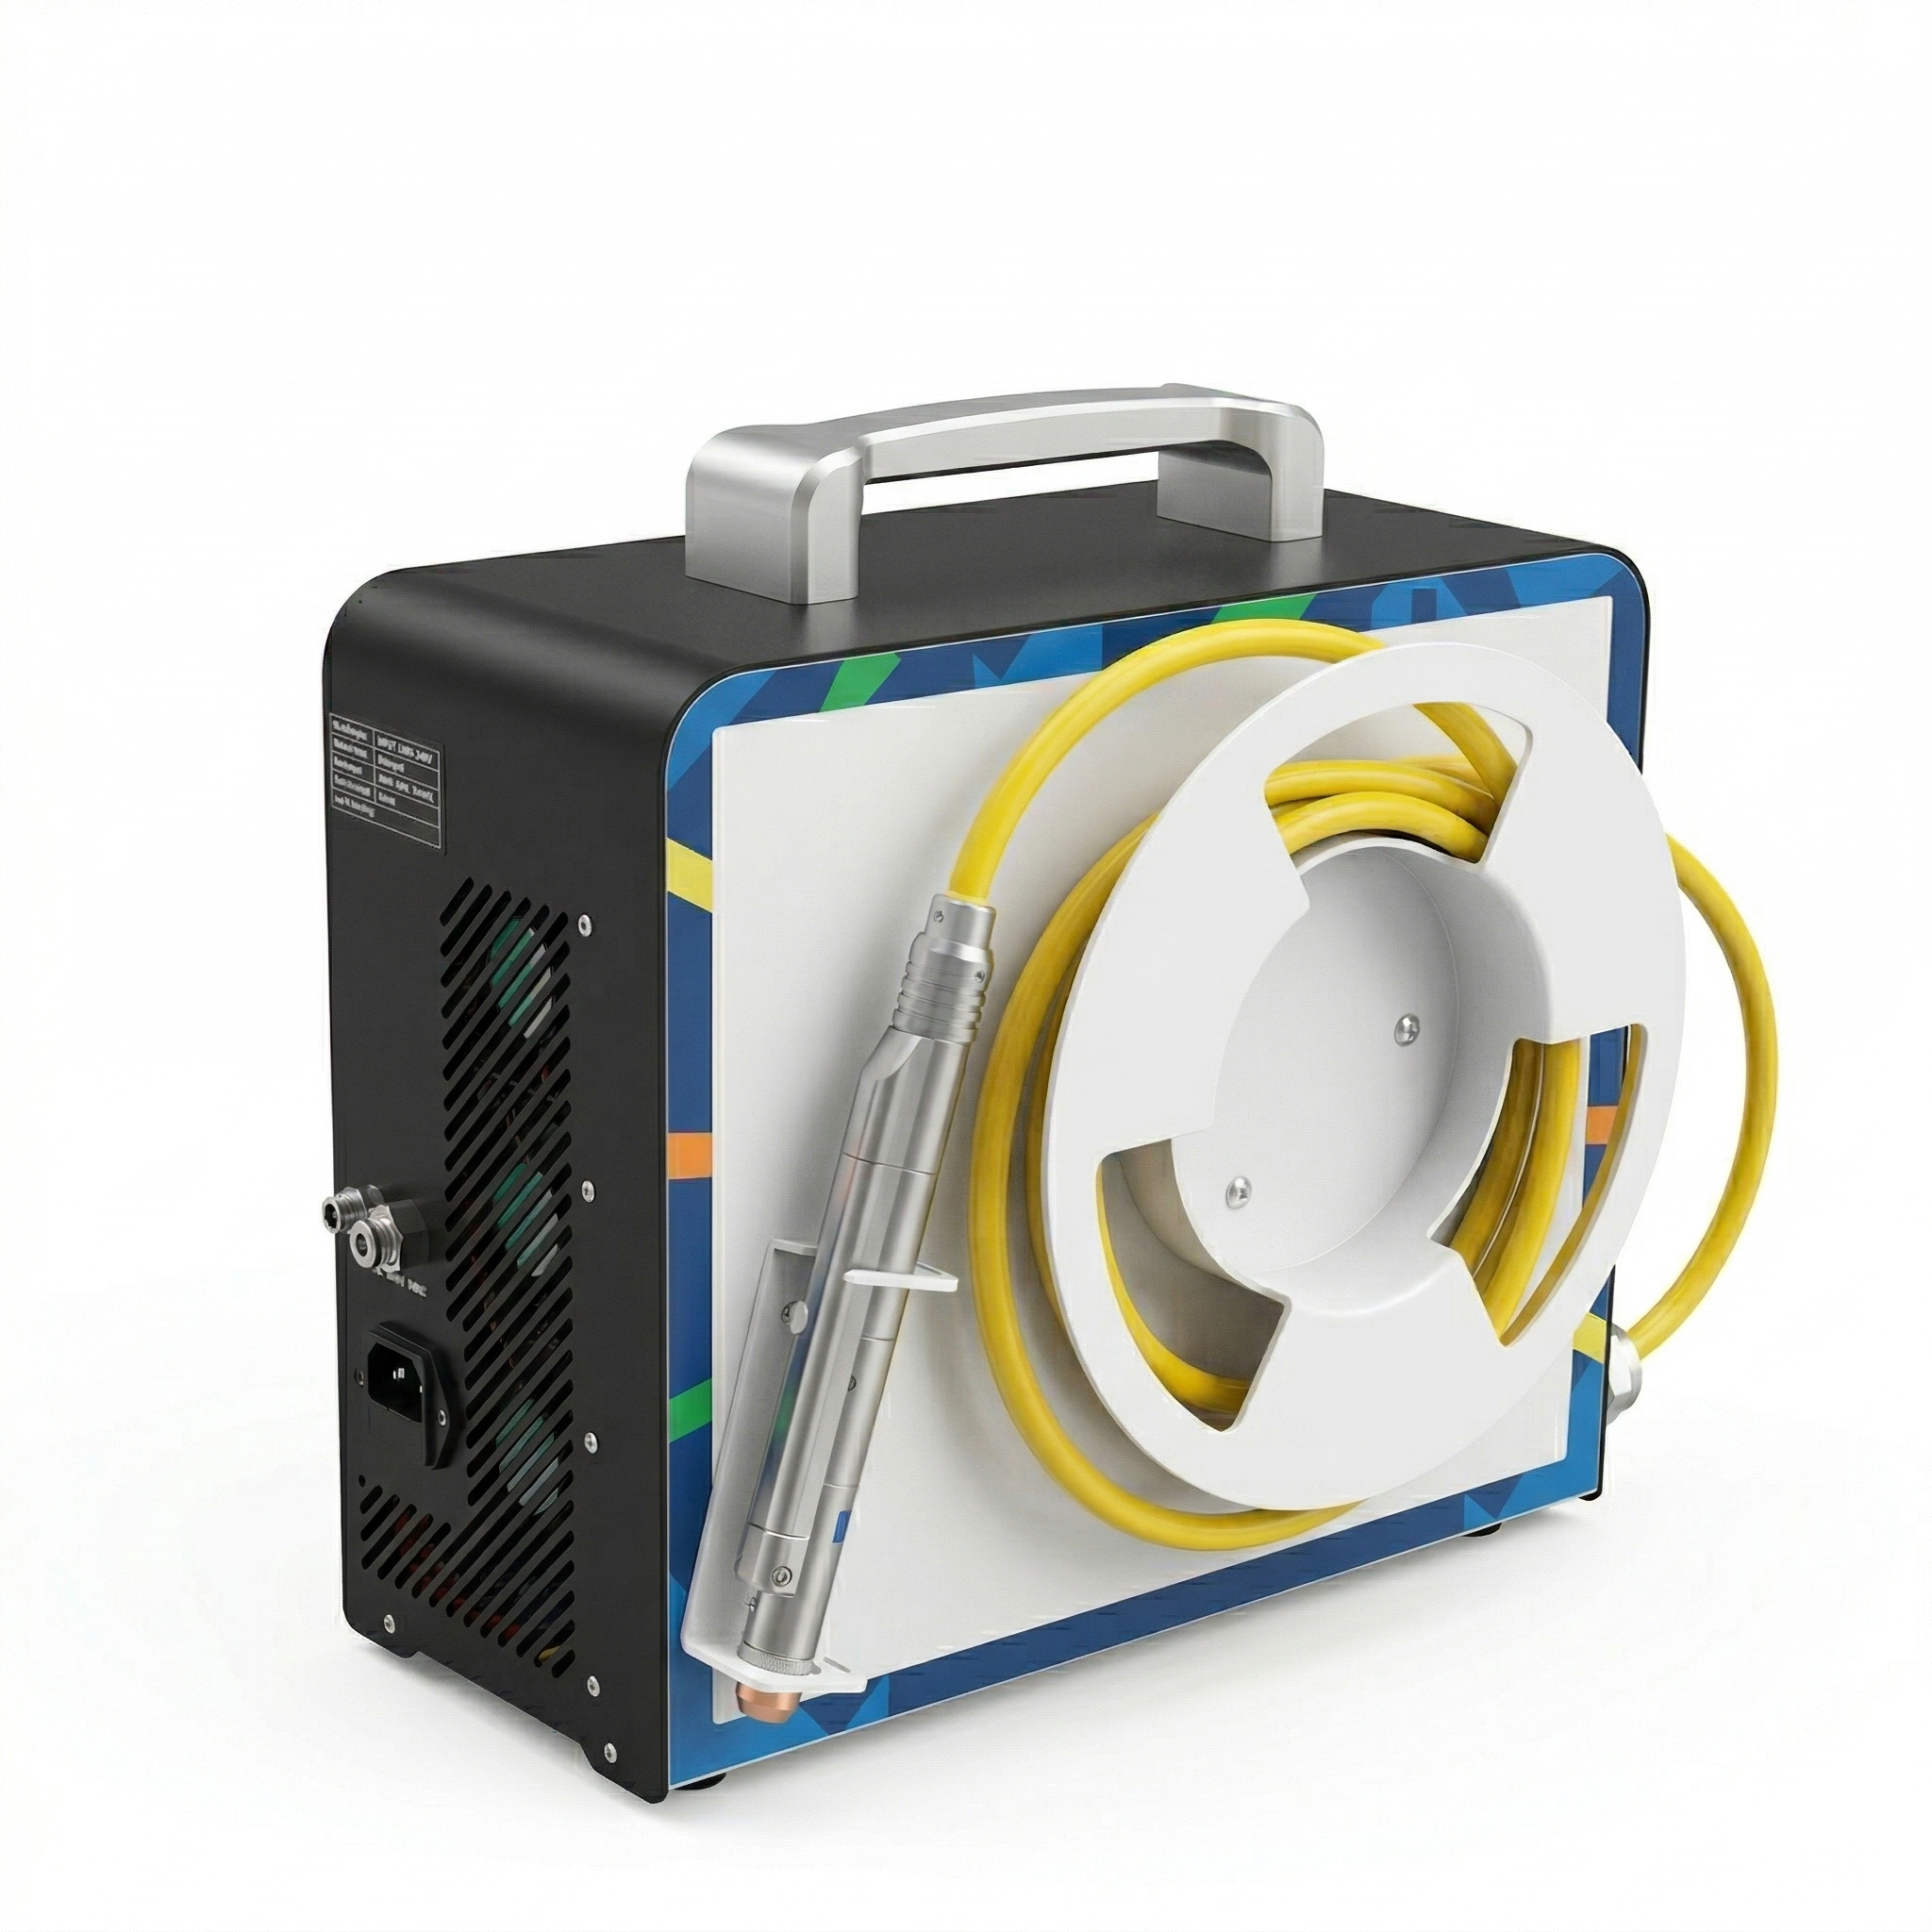
Elke lasersoldeerder werk deur fundamenteel verskillende meganismes, wat energie op verskillende maniere na metale absorbeer en oordra. Vaserlasersoldeerders, byvoorbeeld, tree uitstekend op by die verwerking van reflektiewe metale soos aluminium en koper, terwyl CO2-lasersoldeerders die heerser is in sny- en gravuretoepassings op organiese materiale. Die prestasie van ’n lasersoldeerder is nie van nature beter of swakker nie—eerder hang sy waarde heeltemal af van of dit jou materiaalspesifikasies, produksiespoedvereistes en gehalte-toleransies bevredig. Hierdie gids deurloop die primêre lasersoldeerder-tegnologieë, hul bedryfskenmerke en die besluitnemingsraamwerk wat jy nodig het om met selfvertroue die regte lasersoldeerder vir jou industriële bedryf te kies.
Begrip van Kernlasersoldeerder-tegnologieë
Vaserlasersoldeerder-vermoëns en -toepassings
'n Vesel-laserlasmasjien genereer koherente lig deur veseloptiese kabels wat met seldsame aardmetale soos erbium of iterbium verdoop is. Hierdie laserlasmasjien produseer golflengtes tussen 1,06 en 1,1 mikrometer, wat metale baie doeltreffend absorbeer. Die vesel-laserlasmasjienontwerp bied uitstekende straalgehalte, vinnige pulsvermoëns en 'n klein voetspoor in vergelyking met groter industriële stelsels. Nywerhede soos die motor-, elektronika-, juweliersware- en mediese toestelvervaardigingsnywerheid verlaat hulself sterk op vesel-laserlasmasjiene vir presisietake wat minimale hittevervorming en superieure randkwaliteit vereis. Die vesel-laserlasmasjien kan roestvrystaal, titaan, goud, silwer en ander reflektiewe metale verwerk teen spoed wat tradisionele metodes nie kan bereik nie.
CO2-laserlasmasjienprestasiekenmerke
CO2-laserlasersoldeerders werk by golflengtes van ongeveer 10,6 mikrometer, wat hulle ideaal maak vir nie-metaliese materiale en sekere staaltoepassings. Die CO2-laserlasersoldeerder gebruik 'n gasmengsel van koolstofdioksied, stikstof en helium om die laserstraal te genereer. Al is die CO2-laserlasersoldeerder uitstekend vir sny-, gravure- en merktoepassings, is sy gebruik in metaallassing meer gespesialiseerd as veselsisteme. Egter, wanneer dit spesifiek gekonfigureer word, kan 'n CO2-laserlasersoldeerder sterk resultate lewer op koolstofstaal en sagte staal, veral vir dikker materiaaltoepassings. Die infrastruktuur vir CO2-laserlasersoldeerders bly goed gevestig in baie industriële fasiliteite, wat onderhoud en vervangingsonderdele wêreldwyd in die meeste vervaardigingsgebiede maklik beskikbaar maak.
Materiaalkompatibiliteit en keuringsfaktore
Pas die tipe laserlasersoldeerder aan jou materiale aan
Materiaalkeuse bepaal fundamenteel watter lasersweiser in jou bedryf optimaal sal presteer. As jou vervaardiging op aluminium, koper, messing of ander hoogs reflektiewe metale fokus, is ’n lasersweiser met veseltegnologie beter resultate lewer met minimale materiaalverlies en termiese skade. Omgekeerd, as jou primêre materiale koolstofstaal of roestvrystaal met matige dikte is, bied CO2-lasersoldeerders bewese betroubaarheid en koste-effektiwiteit. Die lasersoldeerder wat jy kies, moet energie doeltreffend absorbeer by die golflengte wat dit produseer; anders word energie weerkaats, wat ondoeltreffendheid en hitte-skade aan omringende komponente veroorsaak. Baie vervaardigers bedryf verskeie tipes lasersoldeerders gelyktydig, en plaas elke stelsel vir die materiale waarop dit die beste presteer.
Produksievolume en Spoedvereistes
Produksievolume beïnvloed direk watter laserglaslasmeganisme die belegging regvaardig en 'n mededingende voordeel lewer. Hoëspoedproduksiomgewings gun laserglaslasmeganismes met vesel-laser omdat hulle vinnige pulsreekse uitvoer met konsekwente gehalte oor duisende siklusse. 'n Vesellaser-glaslasmeganisme kan mikro-laswerk op selfoonkomponente, stroombaanborde en presisie-instrumente binne sekondes voltooi, terwyl alternatiewe tegnologieë aansienlik langer siklustye benodig. Omgekeerd kan laer-volume spesiaalwerk of partyprouduksie voldoende prestasie vind vanaf CO2-laserglaslasmeganismes of spesialiseerde laserglaslasmeganisme-stelsels wat teen meer beskeie spoed werk. Die laserglaslasmeganisme se deursetvermoë moet saamstem met jou jaarlikse produksiedoelstellings; oormaat voer tot kapitaalverspilling, terwyl ondervolmaat bottelnekke skep.
Presisie, Gehalte en Bedryfs-oorwegings
Bereiking van Presiese Lasverbindings en Minimering van Gebreke
Presieslasies vereis ’n laserspuitmasjien met ’n nou straalbrandpunt en betroubare kragmodulasie. Vaserlaserspuitmasjiene bied straaldiameters so klein soos 10–50 mikrometer, wat ingewikkelde lasverbindings op delikate samestellings moontlik maak sonder om die omliggende materiale te beïnvloed. Die vermoë van die laserspuitmasjien om skoon lasverbindings met minimale spatting te vorm, verminder die arbeid wat na die lasproses benodig word en verbeter die eerste-pas gehaltekoers aansienlik. Die hitte-geaffekteerde sones bepaal of komponente steeds bruikbaar bly nadat die laserspuitmasjien sy werk voltooi het; vaserlaserspuitmasjiene skep uiters klein hitte-geaffekteerde sones wat materiaaleienskappe in termies sensitiewe toepassings bewaar. Vir nywerhede waar lasgehalte direk produkveiligheid beïnvloed—soos mediese toestelle, lugvaart of motorvoertuie—regverdig die belegging in ’n laserspuitmasjien met buitengewone presisie ’n hoër prys.
Onderhoudsvereistes en totale eienaarskapskoste
Benewens die koopprys bepaal die onderhoudsvereistes en bedryfskoste van die lasersoldeerder die werklike finansiële impak. Veggiesel-lasersoldeerders vereis periodieke veggiesel-uitlyningstoetse en optiese skoonmaak, maar werk met minimale verbruiksartikels en hoë doeltreffendheidstempo’s wat 25% oorskry. CO2-lasersoldeerders vereis gereelde vervanging van gasflessies, heruitlyning van spiegels en onderhoud van die verkoelingsstelsel, wat die bedryfskoste met tyd moontlik kan verhoog. Die keuse van ’n lasersoldeerder moet rekening hou met die beskikbaarheid van streekdiens, voorraad van vervangstukke en die opleidingsvereistes van tegnici. Baie industriële fasiliteite ontdek dat ’n skynbaar goedkoper lasersoldeerder ’n hoër totale-eienaar-kostes veroorsaak as gevolg van gereelde onderhoud, ondoeltreffende energieverbruik of stilstandtyd. Betroubare verskaffers verskaf deursigtige berekeninge van eienaar-kostes wat oor ’n vyf-tot-tien-jaar bedryfsperiode strek.
VVV
Wat is die hoofverskil tussen ’n veggiesel-lasersoldeerder en ’n CO2-lasersoldeerder?
Die primêre verskil lê in golflengtegenerasie en materiaalabsorpsie. 'n Veesel-laserlasmasjien produseer golflengtes van ongeveer 1,06 mikrometer, wat metale baie goed absorbeer, wat dit ideaal maak vir reflektiewe metale soos aluminium en koper. 'n CO2-laserlasmasjien produseer golflengtes by 10,6 mikrometer, wat metale swak maar organiese materiale goed absorbeer. Hierdie fundamentele fisika bepaal watter laserlasmasjien vir spesifieke toepassings en materiale geskik is.
Kan 'n laserlasmasjien al die verskillende tipes metale ewe goed hanteer?
Nee. Verskillende tipes laserlasmasjiene tree uit met verskillende metale. Veesel-laserlasmasjiene werk uitstekend met aluminium, koper, roestvrystaal en titaan. CO2-laserlasmasjiene presteer beter by koolstofstaal- en sagte staaltoepassings. Die keuse van die regte laserlasmasjien vereis dat sy golflengte-eienskappe aan jou materiaalsamestelling aangepas word vir optimale doeltreffendheid en lasgehalte.
Hoe bepaal ek die toepaslike laserlasmasjienvermoë vir my projek?
Kragvereistes hang af van die materiaaldikte, die gewenste lasspoed en die toepassingspresisie. Dikker materiale en vinniger produksiespoed vereis hoër laserslasvermoë, gewoonlik vanaf 100 W vir presisie-mikro-laswerk tot 10 kW of meer vir industriele snytoepassings. Raadpleeg laserlasvervaardigers oor u spesifieke materiaalspesifikasies en produksiedoelwitte om u kragkeuse vir u bedryfsbehoeftes te bepaal.
