
 EN
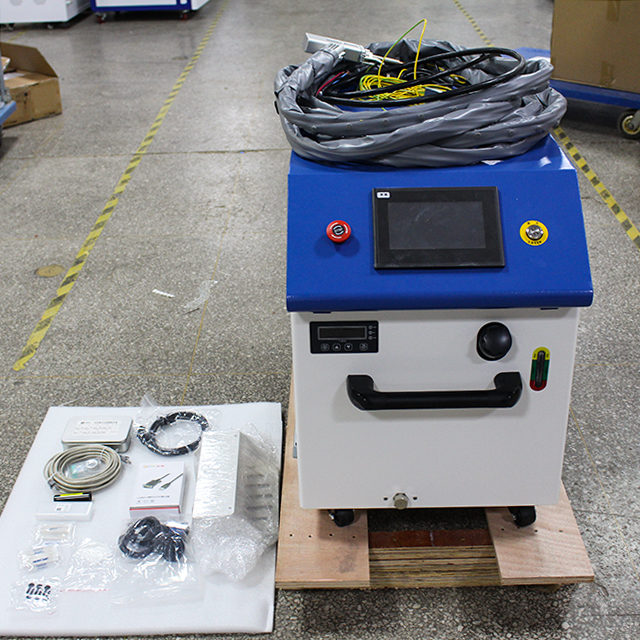
Eligere rectam fusor laser for your project is a critical decision that directly impacts productivity, quality, and long-term operational costs. The laser welder market offers multiple technologies, each with distinct capabilities, advantages, and limitations. Understanding which laser welder type aligns with your specific manufacturing requirements prevents costly mistakes and ensures you invest in equipment that delivers measurable returns. The choice between fiber laser welders, CO2 laser welders, and other specialized variants depends on material compatibility, production volume, precision demands, and budget constraints.
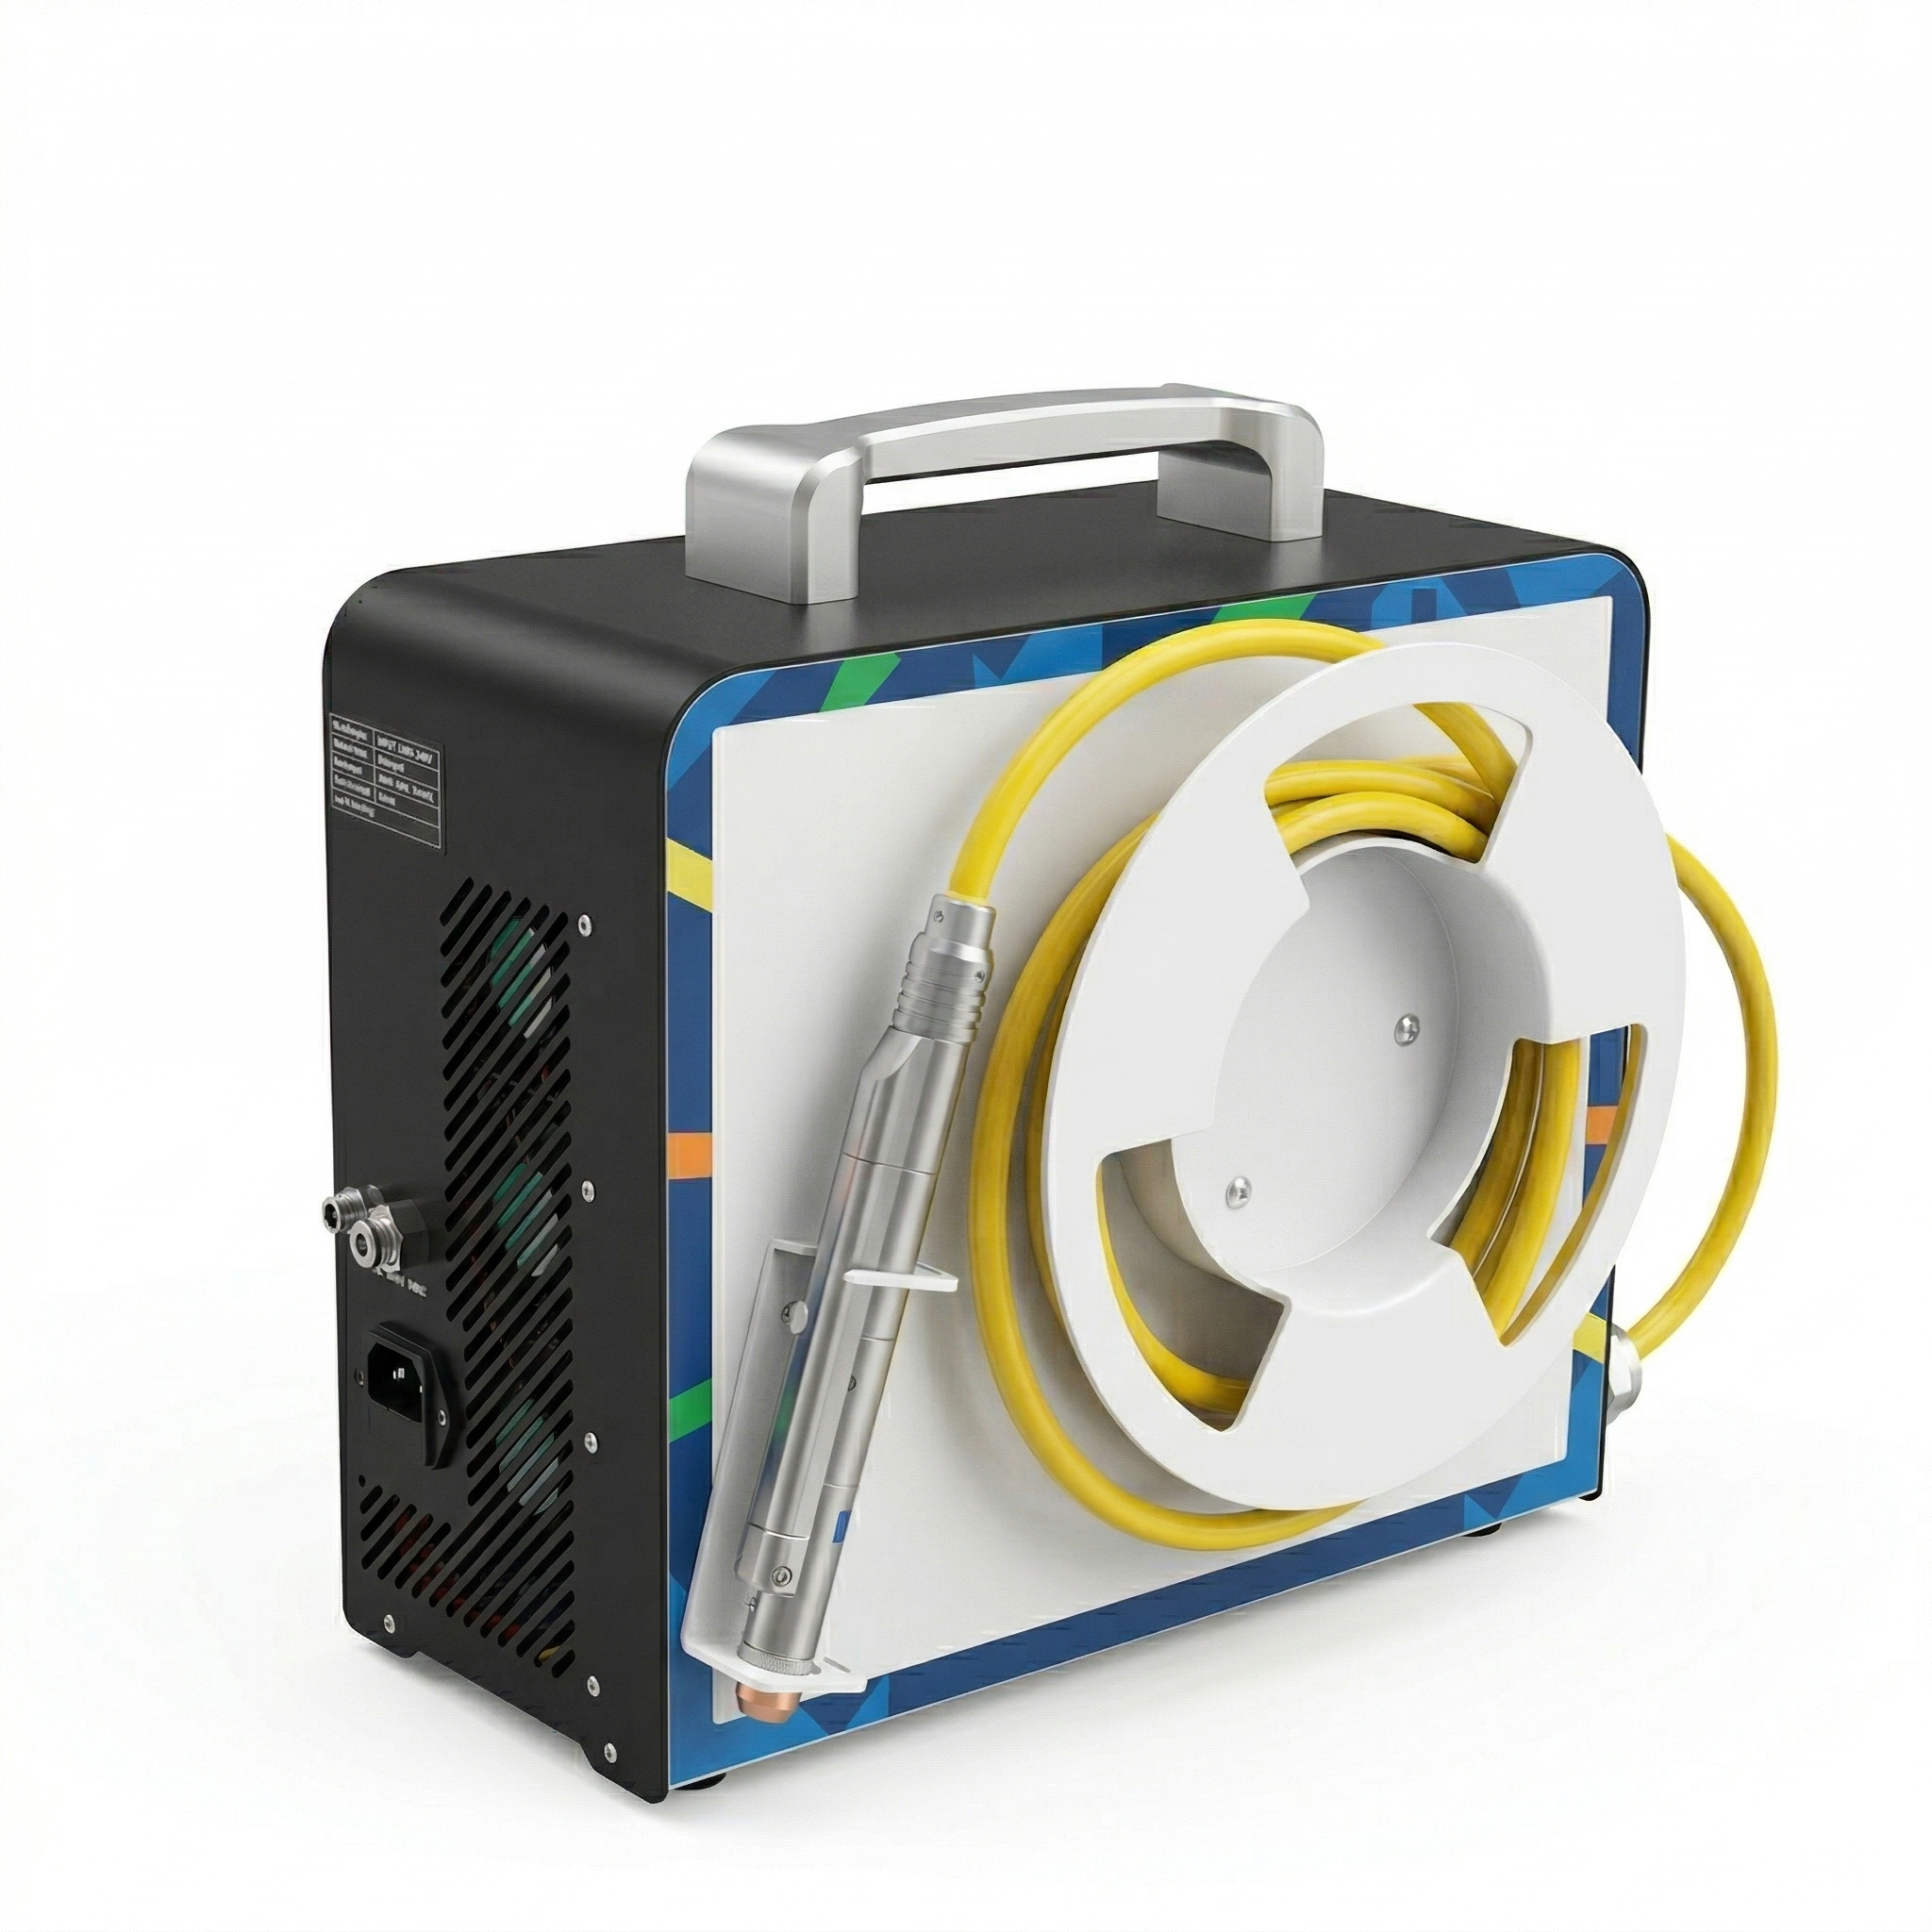
Omnis laser-welding apparatus per diversa fundamenta mechanisma operatur, energiam ad metalla absorbens et illam tradens variis modis. Exempli gratia, fiber-laser-welding apparatus valde idoneus est ad tractandum metalla reflexiva ut aluminium et cuprum, dum CO2-laser-welding apparatus praecipue in sectione et incisione materialium organicae utuntur. Performantia laser-welding apparatus non est per se melior aut deterior—sed potius eius valor penitus pendet ex eo, utrum conveniat specificationibus materiae tuae, postulationibus velocitatis productionis, et tolerantiae qualitatis. Haec directio per primarias technologias laser-welding, earum proprietates operationales, et structuram decisionalem te ducit, ut confidens eligas aptissimum laser-welding apparatus pro operatione tua industriali.
Intellectus technologiarum fundamentalium laser-welding
Capacitates et applicationes fiber-laser-welding apparatus
Un soldador laser a fibra genera lux coherente per mediu de cables opticos a fibra dopats amb elementos terras raras, tipicament erbi o iterbi. Aquest soldador laser produeix longituts d’ona entre 1,06 i 1,1 micrometres, que els metalls absorbeixen extremadament bé. El disseny del soldador laser a fibra ofereix una qualitat de feix excepcional, capacitats de pulsació ràpida i una petita empremta comparat amb sistemes industrials més grans. Indústries com l’automobilística, l’electrònica, la joieria i la fabricació de dispositius mèdics depenen fortament dels soldadors laser a fibra per tasques de precisió que exigeixen distorsió tèrmica mínima i qualitat superior dels vores. El soldador laser a fibra pot processar acer inoxidable, titani, or, plata i altres metalls reflectants a velocitats que els mètodes tradicionals no poden igualar.
Característiques de rendiment del soldador laser CO2
CO2 laser welders operant ad longitūdinēs undae circa 10.6 micrometra, quare idōneī sunt ad materiās nōn metāllīcās et ad quaedam ferri applicātiōnēs. CO2 laser welder utitur mixtūrā gāsōrum dīoxidī carbonis, nitrogenis, et heliī ad generandum fasciculum lāseris. Licet CO2 laser welder praestet in applicātiōnibus secandi, incidi, et signandī, usus eius in metallō soldāndō est magis speciālis quam systemāta fibrae. Tamen, cum speciāliter configurātus, CO2 laser welder fortia rēsultāta praebēre potest in accipitrī ferro et ferro mīlī, praesertim in applicātiōnibus materiae crassioris. Infrastructūra CO2 laser welder manet bene constitūta in multis fabrīcīs industriālibus, ita ut cūra et peciāria supellēx facile habeantur per plērās rēgiones manufactūrae orbis terrārum.
Compatibilitās materiae et factorēs elēctiōnis
Adaptātiō typī laser welder ad tuae materiae
Material selection fundamentally determines which fusor laser will perform optimally in your operation. If your production focuses on aluminum, copper, brass, or other highly reflective metals, a fusor laser cum technologia fibrosa praestantissima resultata adfert cum minima materiae amissione et damno termico. E contra, si tua principalia materia sunt ferrum carbonaceum aut ferrum inoxidabile mediocriter crassum, laser-welders CO2 fidam probatamque efficacitatem et pretii rationem praebent. Laser-welder quem seligeris efficiens esse debet ut energiam absorbeat in longitudine undae quam producit; alioquin energia reflectitur, inefficacitatem et damnum termicum componentibus circumiacentibus generans. Multi fabricantes plures species laser-welder simul operantur, singulos apparatus pro materia in qua optime perficit disponentes.
Requisita Quantitatis et Celeritatis Productionis
Volumen productivus directe influent quod technologia soldatoris laseris iustificet investitionem et praebet praerogativam competitivam. Ambientes productivi alti velocitatis favent soldatoribus laseris fibrosis, quia executant rapidas series pulsuum cum qualitate constante per millia cyclorum. Soldator laseris fibrosus potest perficere operationes micro-soldationis in componentibus telephonorum mobilium, tabulis circuituum, et instrumentis praecisis in secundis, dum technologiae alternativae requirunt tempora cycli multo longiora. Vicissim, opus ad modum personalis minoris voluminis vel productio per partus potest invenire performancem satis bonam ex soldatoribus laseris CO2 vel ex systematibus specialibus soldatorum laseris operantibus ad velocitates modestiores. Capacitas productiva soldatoris laseris debet convenire cum tuis finibus productivis annuis; nimia magnitudo creat impensam inutilis, dum parva magnitudo creat angustias.
Praecisio, Qualitas, et Considerationes Operativae
Consequens Praecisos Soldatus et Minuens Defectus
Welding praecisio requirit machinam laser-welding cum focus stricto fasciculi et modulatione potestatis fideli. Machinae fiber-laser welding offrent diametros fasciculi usque ad 10–50 micrometra, quae permittunt iuncturas intricatas in structuris delicatis sine effectu in materiales circumiacentes. Facultas machinae laser-welding generandi iuncturas puras cum spargatione minima laborum post-processum minuit et rationem qualitatis primi transitus notabiliter meliorat. Zonae affectae calore determinant utrum componentes manent usui post operationem machinae laser-welding; machinae fiber-laser welding zonas affectas calore exiguissimas creant, proprietates materiales in applicationibus thermice sensibilibus servantes. Pro industrias ubi qualitas iunctionis directe impingit in securitatem producti—ut in instrumentis medicis, aerospacialibus, aut automotive—investire in machinam laser-welding cum praecisione excellenti pretium praemiale iustificat.
Requirimenta de cura et summa impensarum
Praeter pretium emptionis, exigentiae ad curam operis et impensae ad operationem determinare verum effectum pecuniarium. Fusores laseri fibrosi requirunt inspectiones periodicas ad allignmentum fibrarum et purgationem opticam, sed operantur cum paucissimis consumabilibus et altissimis rationibus efficacitatis quae superant 25%. Fusores laseri CO2 postulant substitutiones regulares cylindrorum gasorum, reallignmentum speculorum, et curam systematis refrigerationis, quae potest augere impensas ad operationem per tempus. Electio fusoris laseri debet rationem habere de praesentia regionali servicii, inventario partium reservatarum, et necessitatibus ad institutionem technicorum. Multae fabricae industriales inveniunt quod fusor laseri aparenter minus carus generat maiorem totalem impensam proprietatis propter frequentem curam, inefficaciam consumptionis energiae, aut temporis non-operativi. Venditores fideles praebent calculos transparens de impensa proprietatis quae extenduntur per quinque ad decem annos temporis operationis.
Faq
Quae est principalis differentia inter fusorem laseri fibrosi et fusorem laseri CO2?
Differentia principalis in generatione longitudinis undae et absorptione materiae consistit. Apparatus ad soldandum per fasciculum laseris fibrosus longitudinem undae circa 1,06 micrometra producit, quam metalla optime absorbunt, ita ut idoneus sit pro metallis reflexivis ut aluminium et cuprum. Apparatus ad soldandum per fasciculum laseris CO2 longitudinem undae 10,6 micrometra producit, quam metalla pauca sed materiae organicae bene absorbunt. Haec physica fundamentalis determinat quod apparatus ad soldandum per fasciculum laseris pro applicationibus et materiis specificis aptior sit.
Num apparatus ad soldandum per fasciculum laseris omnia genera metallorum aequaliter bene tractare potest?
Non. Diversi typi apparatus ad soldandum per fasciculum laseris in diversis metallis praestant. Apparatus ad soldandum per fasciculum laseris fibrosus optime cum alluminio, cupro, ferro inox et titano operatur. Apparatus ad soldandum per fasciculum laseris CO2 melius in applicationibus ferri carbonici et ferri mollis perficitur. Ad rectum apparatus ad soldandum per fasciculum laseris eligendum, eius proprietates longitudinis undae ad compositionem materiae tuae accomodandae sunt, ut efficiens optima et qualitas soldaturae obtineatur.
Quomodo potero determinare potestatem apparatus ad soldandum per fasciculum laseris idoneam pro meo opere?
Requisita potentiae pendet ex spissitudine materiae, velocitate desiderata soldationis, et praecisione applicationis. Materiae spissiores et celeriores velocitates productionis postulant maiorem potentiam soldatoris laser, quae saepe variat ab 100 W pro soldatione micro-precisa ad 10 kW aut plus pro applicationibus industrialibus sectionis. Consulere fabricantes soldatorum laser de specificis specificationibus materiae et metis productionis tuis diriget electionem potentiae pro necessitatibus operationibus tuis.
