
 EN
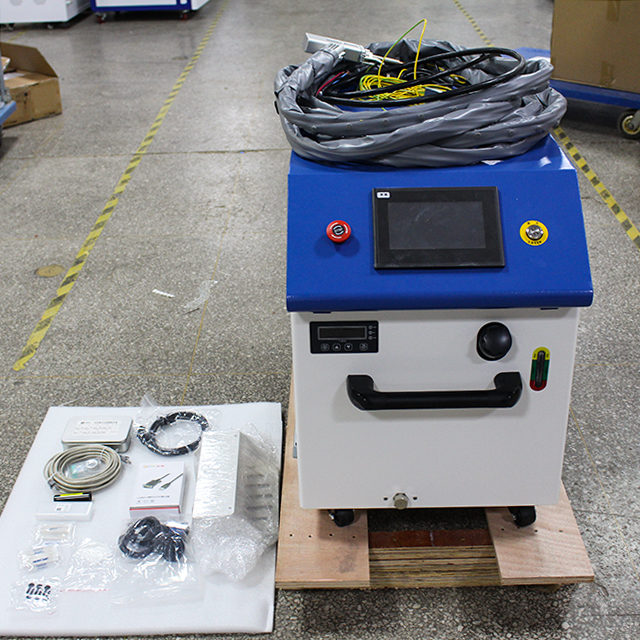
A megfelelő lézerhegesztő a projektje számára történő kiválasztása döntő fontosságú lépés, amely közvetlenül befolyásolja a termelékenységet, a minőséget és a hosszú távú üzemeltetési költségeket. A lézerhegesztő piac többféle technológiát kínál, amelyek mindegyike sajátos képességekkel, előnyökkel és korlátozásokkal rendelkezik. Annak megértése, hogy melyik típusú lézerhegesztő felel meg legjobban az adott gyártási igényeinek, megakadályozza a költséges hibákat, és biztosítja, hogy olyan berendezésbe fektessen be, amely mérhető megtérülést nyújt. A szálas lézerhegesztők, a CO2 lézerhegesztők és egyéb speciális változatok közötti választás anyagkompatibilitástól, termelési mennyiségtől, pontossági igényektől és költségkeret-korlátozásoktól függ.
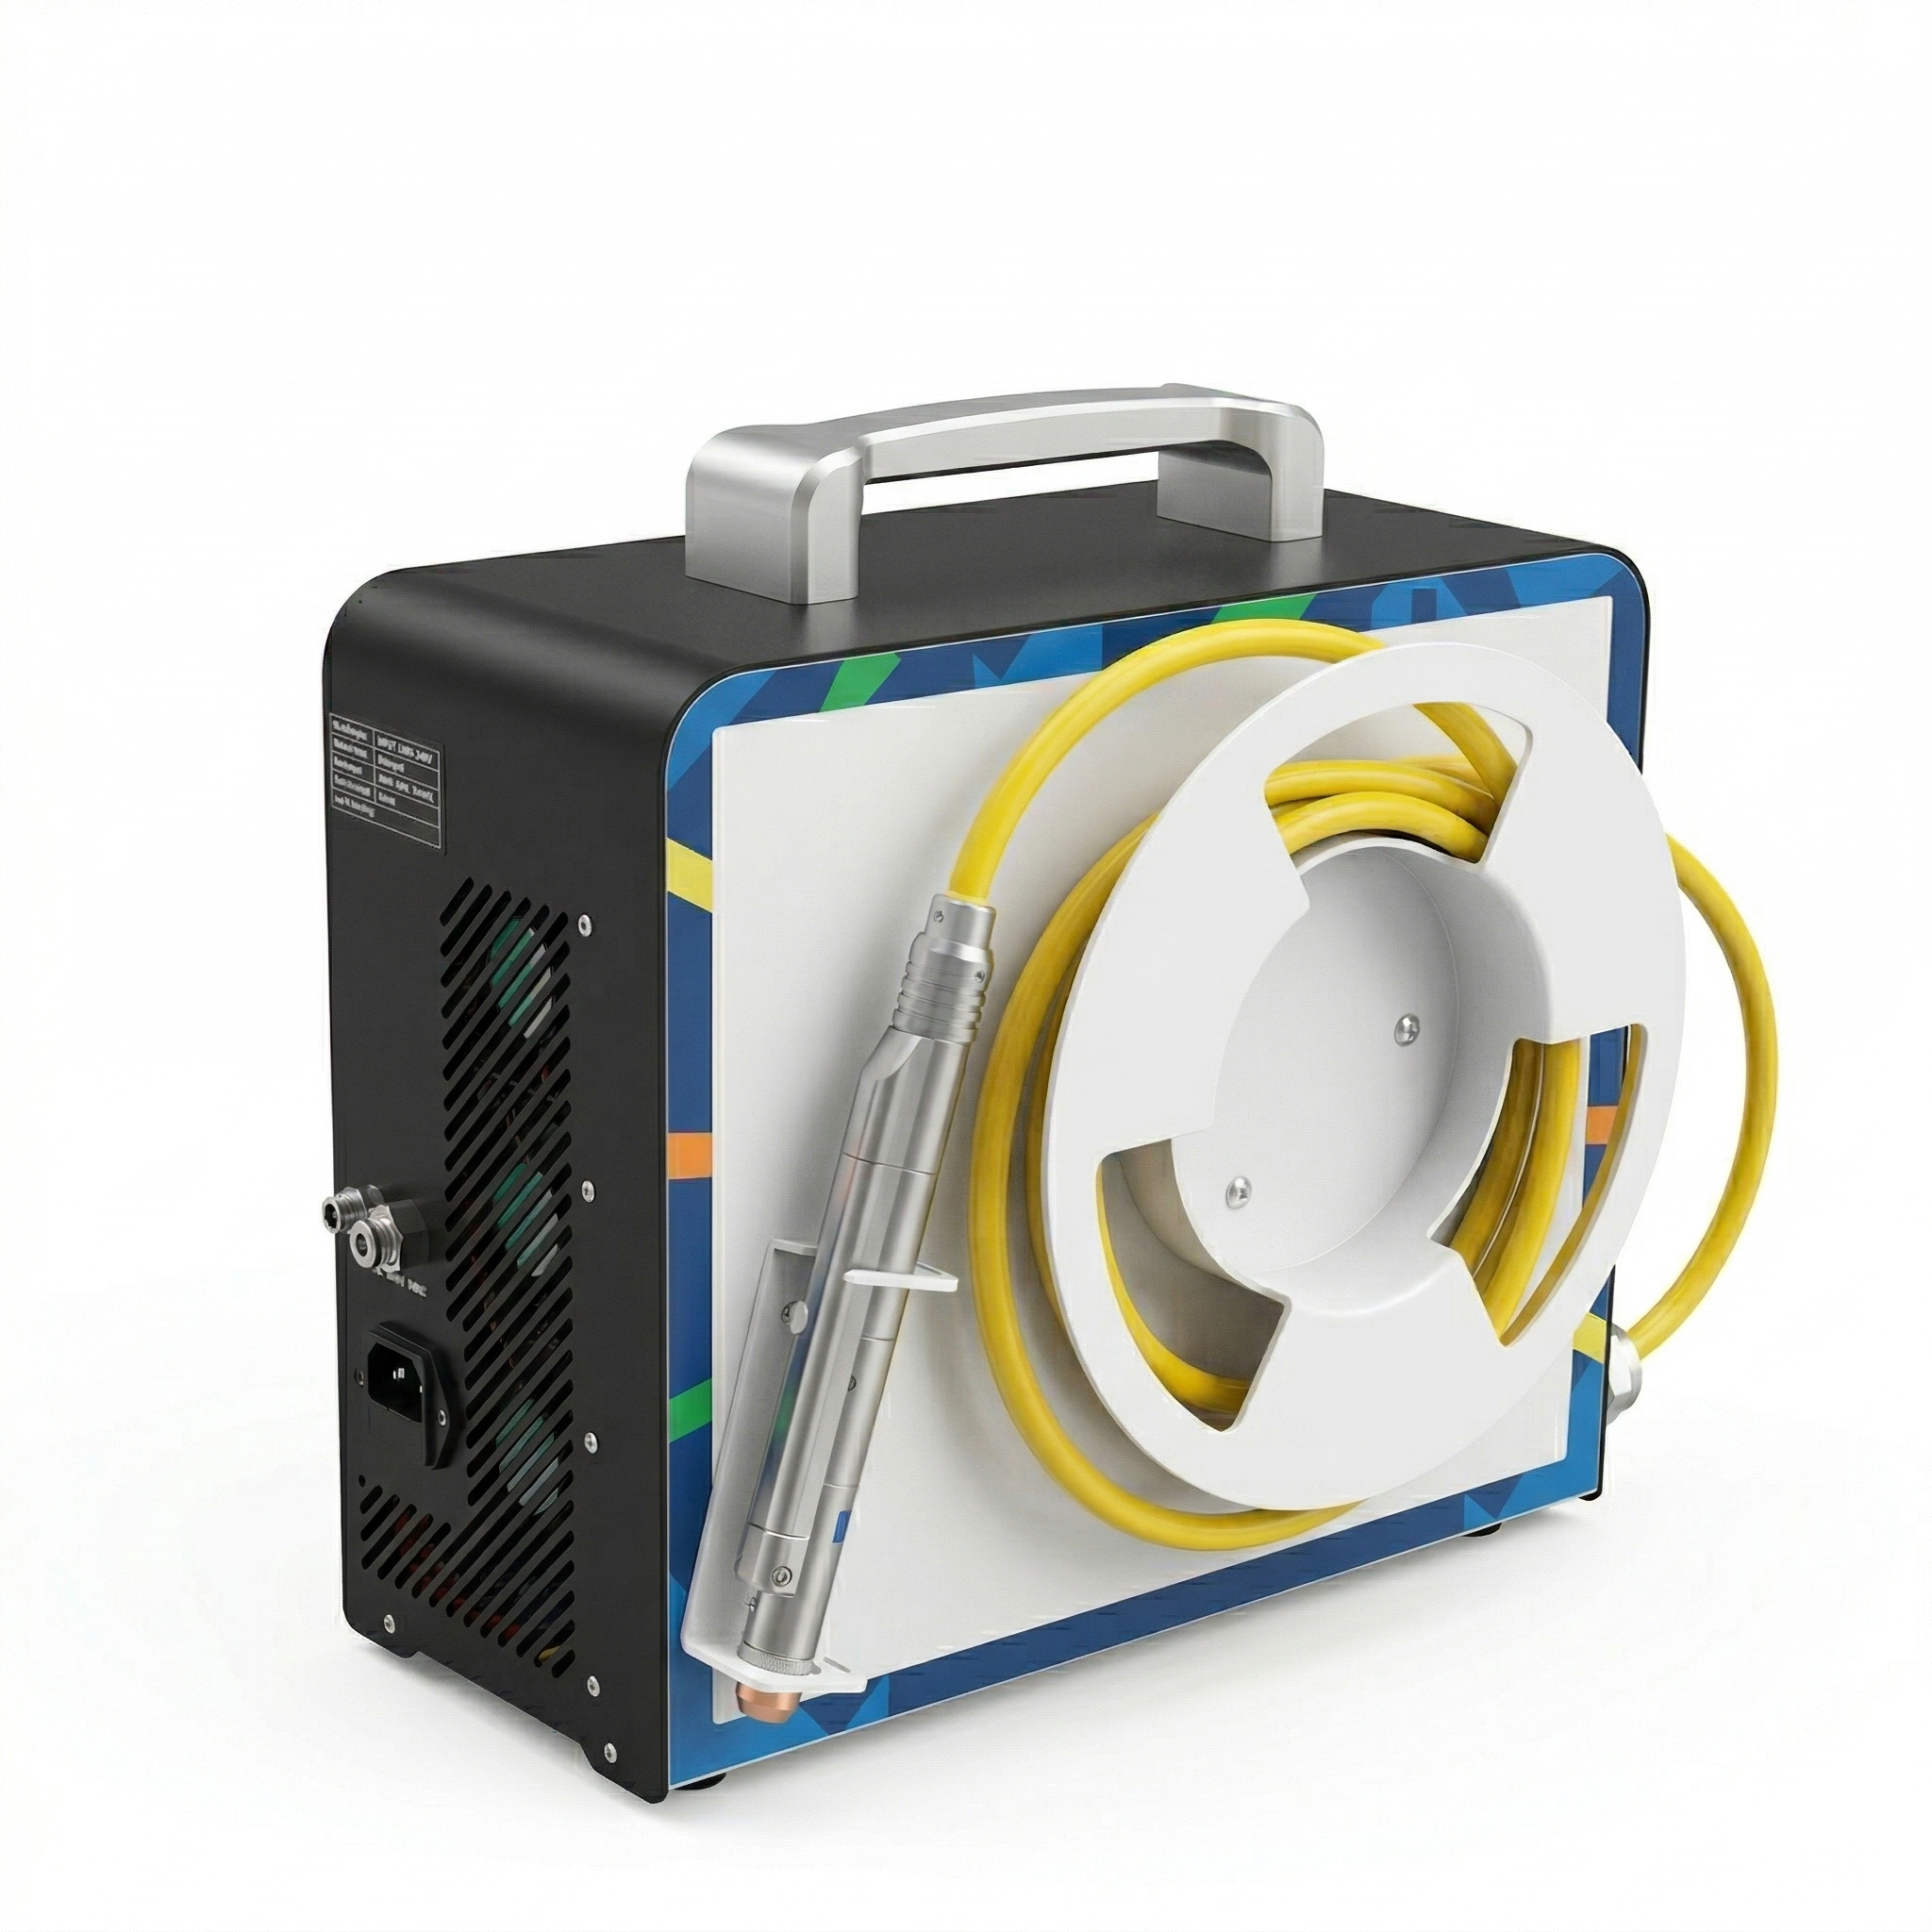
Minden lézerhegesztő alapvetően eltérő mechanizmusokon működik, és különböző módon nyeli el illetve juttatja a fémes anyagokba az energiát. A száloptikás lézerhegesztők például kiválóan alkalmazhatók tükröző fémes anyagok – mint az alumínium és a réz – feldolgozására, míg a CO2 lézerhegesztők elsősorban szerves anyagok vágására és gravírozására specializálódtak. Egy lézerhegesztő teljesítménye nem feltétlenül jobb vagy rosszabb másoknál – értéke inkább attól függ, hogy mennyire illeszkedik az Ön anyagspecifikációihoz, gyártási sebességi igényeihez és minőségi tűréshatáraihoz. Ez az útmutató áttekinti a fő lézerhegesztő-technológiákat, működési jellemzőiket, valamint azt a döntési keretrendszert, amely segít megbízhatóan kiválasztani az ipari működéséhez legmegfelelőbb lézerhegesztőt.
A lézerhegesztő-technológiák alapelveinek megértése
A száloptikás lézerhegesztők képességei és alkalmazási területei
Egy szálas lézerhegesztő koherens fényt állít elő ritkaföldfémekkel (általában erbióiummal vagy itterbiummal) dopolt üvegszálas kábeleken keresztül. Ez a lézerhegesztő 1,06–1,1 mikrométeres hullámhosszakat termel, amelyeket a fémek rendkívül hatékonyan nyelnek el. A szálas lézerhegesztő tervezése kiváló sugárminőséget, gyors impulzusképességet és kompakt méretet kínál a nagyobb ipari rendszerekhez képest. Az autóipar, az elektronika, az ékszeripar és az orvosi eszközök gyártása olyan pontosságot igénylő feladatokra támaszkodik erősen a szálas lézerhegesztőkre, amelyek minimális hőtorzulást és kiváló élvégminőséget követelnek meg. A szálas lézerhegesztő rozsdamentes acélt, titániumot, aranyat, ezüstöt és más tükröző fémeket is feldolgozhat olyan sebességgel, amelyet a hagyományos módszerek nem tudnak elérni.
CO2 lézerhegesztő teljesítményjellemzői
A CO2 lézerhez használt hegesztőberendezések körülbelül 10,6 mikrométeres hullámhosszon működnek, így kiválóan alkalmasak nemfémes anyagok és egyes acélalkalmazások feldolgozására. A CO2 lézerhez használt hegesztőberendezés a lézersugár előállításához szén-dioxidból, nitrogénből és héliumból álló gázelegyet használ. Bár a CO2 lézerhez használt hegesztőberendezés kiválóan alkalmazható vágási, gravírozási és jelölési feladatokra, fémes anyagok hegesztésére való alkalmazása speciálisabb, mint a szálas (fiber) rendszereké. Ugyanakkor megfelelő konfiguráció esetén a CO2 lézerhez használt hegesztőberendezés kiváló eredményeket érhet el szénacél és lágyacél hegesztésénél, különösen vastagabb anyagok feldolgozásánál. A CO2 lézerhez használt hegesztőberendezés infrastruktúrája jól bevezetett még sok ipari létesítményben, így karbantartása és pótalkatrészeinek beszerzése világszerte elérhető a legtöbb gyártórégióban.
Anyagkompatibilitás és kiválasztási tényezők
A lézerhez használt hegesztőberendezés típusának illesztése az Ön anyagaihoz
Az anyag kiválasztása alapvetően meghatározza, hogy melyik lézerhegesztő működik optimálisan a műveletében. Ha a termelése fókuszál az alumíniumra, a rézre, a sárgarézre vagy más erősen tükröző fémes anyagokra, akkor egy lézerhegesztő száloptechnológiával felszerelt készülék kiváló eredményeket nyújt minimális anyagveszteséggel és hőkárosodással. Ellenkező esetben, ha a fő anyagok közé tartozik a szénacél vagy a rozsdamentes acél közepes vastagsággal, akkor a CO2 lézerhegesztők bizonyított megbízhatóságot és költséghatékonyságot nyújtanak. A kiválasztott lézerhegesztőnek hatékonyan el kell nyelnie az általa kibocsátott hullámhosszon a sugárzást; ellenkező esetben a sugárzás visszaverődik, ami hatástalanságot és a környező alkatrészek hőkárosodását eredményezi. Számos gyártó egyszerre többféle lézerhegesztőt is üzemeltet, mindegyik rendszert olyan anyagokra optimalizálva, amelyeken a legjobban teljesít.
Mennyiségi és sebességigények
A gyártási mennyiség közvetlenül befolyásolja, hogy melyik lézerhegesztő technológia indokolja a beruházást, és versenyelőnyt biztosít. A nagysebességű gyártási környezetben a szálas lézerhegesztők előnyösek, mert ezrek számára ismétlődő cikluson keresztül egyenletes minőség mellett gyors impulzus-sorozatokat hajtanak végre. Egy szálas lézerhegesztő másodpercek alatt elvégzi a mikrohegesztési feladatokat okostelefon-alkatrészeknél, nyomtatott áramkörökön és precíziós műszerekben, míg alternatív technológiák lényegesen hosszabb ciklusidőt igényelnek. Ellentétben ezzel, az alacsonyabb mennyiségű egyedi vagy tételszerű gyártás esetén a CO2-lézerhegesztők vagy speciális, mérsékelt sebességgel működő lézerhegesztő rendszerek megfelelő teljesítményt nyújthatnak. A lézerhegesztő áteresztőképességének összhangban kell lennie az éves gyártási célokkal; a túlméretezés tőkepazarlást, a túl kis méret pedig szűk keresztmetszeteket eredményez.
Pontosság, minőség és üzemeltetési szempontok
Pontos hegesztések elérése és hibák minimalizálása
A precíziós hegesztéshez olyan lézerhegesztőgépre van szükség, amelynek szűk sugárfókuszú és megbízható teljesítmény-szabályozása van. A fotonikus lézerhegesztők 10–50 mikrométeres sugarakat képesek létrehozni, így bonyolult hegesztéseket végezhetnek érzékeny szerelvényeken anélkül, hogy kárt okoznának a környező anyagokban. A lézerhegesztőgép képessége tiszta, minimális fröccsenést produkáló hegesztések készítésére csökkenti a poszt-feldolgozási munkát, és jelentősen javítja az első próbálkozásos minőségi arányt. A hőhatott zóna mérete dönti el, hogy a komponensek használhatók maradnak-e a lézerhegesztő munkájának befejezése után; a fotonikus lézerhegesztők rendkívül kis hőhatott zónákat hoznak létre, így megőrzik az anyagtulajdonságokat a hőérzékeny alkalmazásokban. Olyan iparágakban, ahol a hegesztés minősége közvetlenül befolyásolja a termék biztonságát – például az orvostechnikai eszközök, a légiközlekedés vagy az autóipar területén – a kiváló pontosságú lézerhegesztőgép beszerzése indokolja a prémium árképzést.
Karbantartási igények és teljes tulajdonkörrel járó költségek
A vásárlási áron túl a lézerhegesztő karbantartási igényei és üzemeltetési költségei határozzák meg a valódi pénzügyi hatást. A szálas lézerhegesztők időszakos szálas igazítási ellenőrzéseket és optikai tisztítást igényelnek, de minimális fogyóeszközöket használnak, és hatékonyságuk meghaladja a 25%-ot. A CO2 lézerhegesztők rendszeres gázpalack-cserét, tükrök újraigazítását és hűtőrendszer-karbantartást igényelnek, ami hosszú távon növelheti az üzemeltetési költségeket. A lézerhegesztő kiválasztásánál figyelembe kell venni a régióban elérhető szervizszolgáltatásokat, a pótalkatrészek készletét és a szaktechnikusok képzési igényeit. Sok ipari létesítmény tapasztalja, hogy egy látszólag olcsóbb lézerhegesztő magasabb teljes tulajdonlási költséget eredményez gyakori karbantartás, energiahatékonysági hiányosság vagy leállások miatt. A megbízható szállítók átlátható teljes tulajdonlási költség-számításokat nyújtanak, amelyek öt-tíz éves üzemeltetési időszakra terjednek.
GYIK
Mi a fő különbség egy szálas lézerhegesztő és egy CO2 lézerhegesztő között?
A fő különbség a hullámhossz generálásában és az anyagok elnyelésében rejlik. Egy szálas lézerhegesztő körülbelül 1,06 mikrométeres hullámhosszú sugárzást állít elő, amelyet a fémek rendkívül jól elnyelnek, így kiválóan alkalmas a fényvisszaverő fémek – például az alumínium és a réz – hegesztésére. Egy CO2-lézerhegesztő 10,6 mikrométeres hullámhosszú sugárzást állít elő, amelyet a fémek rosszul, de az organikus anyagok jól elnyelnek. Ez az alapvető fizikai törvényszerűség határozza meg, hogy melyik lézerhegesztő alkalmas adott alkalmazásokra és anyagokra.
Képes egy lézerhegesztő egyformán jól kezelni mindenféle fémfajtát?
Nem. A különböző típusú lézerhegesztők különböző fémekkel mutatnak kiemelkedő teljesítményt. A szálas lézerhegesztők kiválóan működnek alumíniummal, rézzel, rozsdamentes acéllal és titánnal. A CO2-lézerhegesztők jobban teljesítenek szenes acél- és lágyacél-alkalmazásoknál. A megfelelő lézerhegesztő kiválasztásához a hullámhossz-jellemzőket össze kell hangolni az anyag összetételével a legjobb hatékonyság és hegesztési minőség érdekében.
Hogyan határozom meg a projektjemhez szükséges megfelelő lézerhegesztő teljesítményt?
Az energiaigény a anyagvastagságtól, a kívánt hegesztési sebességtől és az alkalmazás pontosságától függ. A vastagabb anyagok és a gyorsabb gyártási sebesség nagyobb teljesítményű lézerhegesztőt igényelnek, amely általában 100 W-tól (pontos mikrohegesztéshez) 10 kW-ig vagy még annál is magasabb értékig terjed ipari vágási alkalmazásokhoz. A lézerhegesztő gyártóival való konzultáció a konkrét anyagspecifikációk és gyártási célok alapján segít meghatározni a működési igényekhez szükséges teljesítményt.
