
 EN
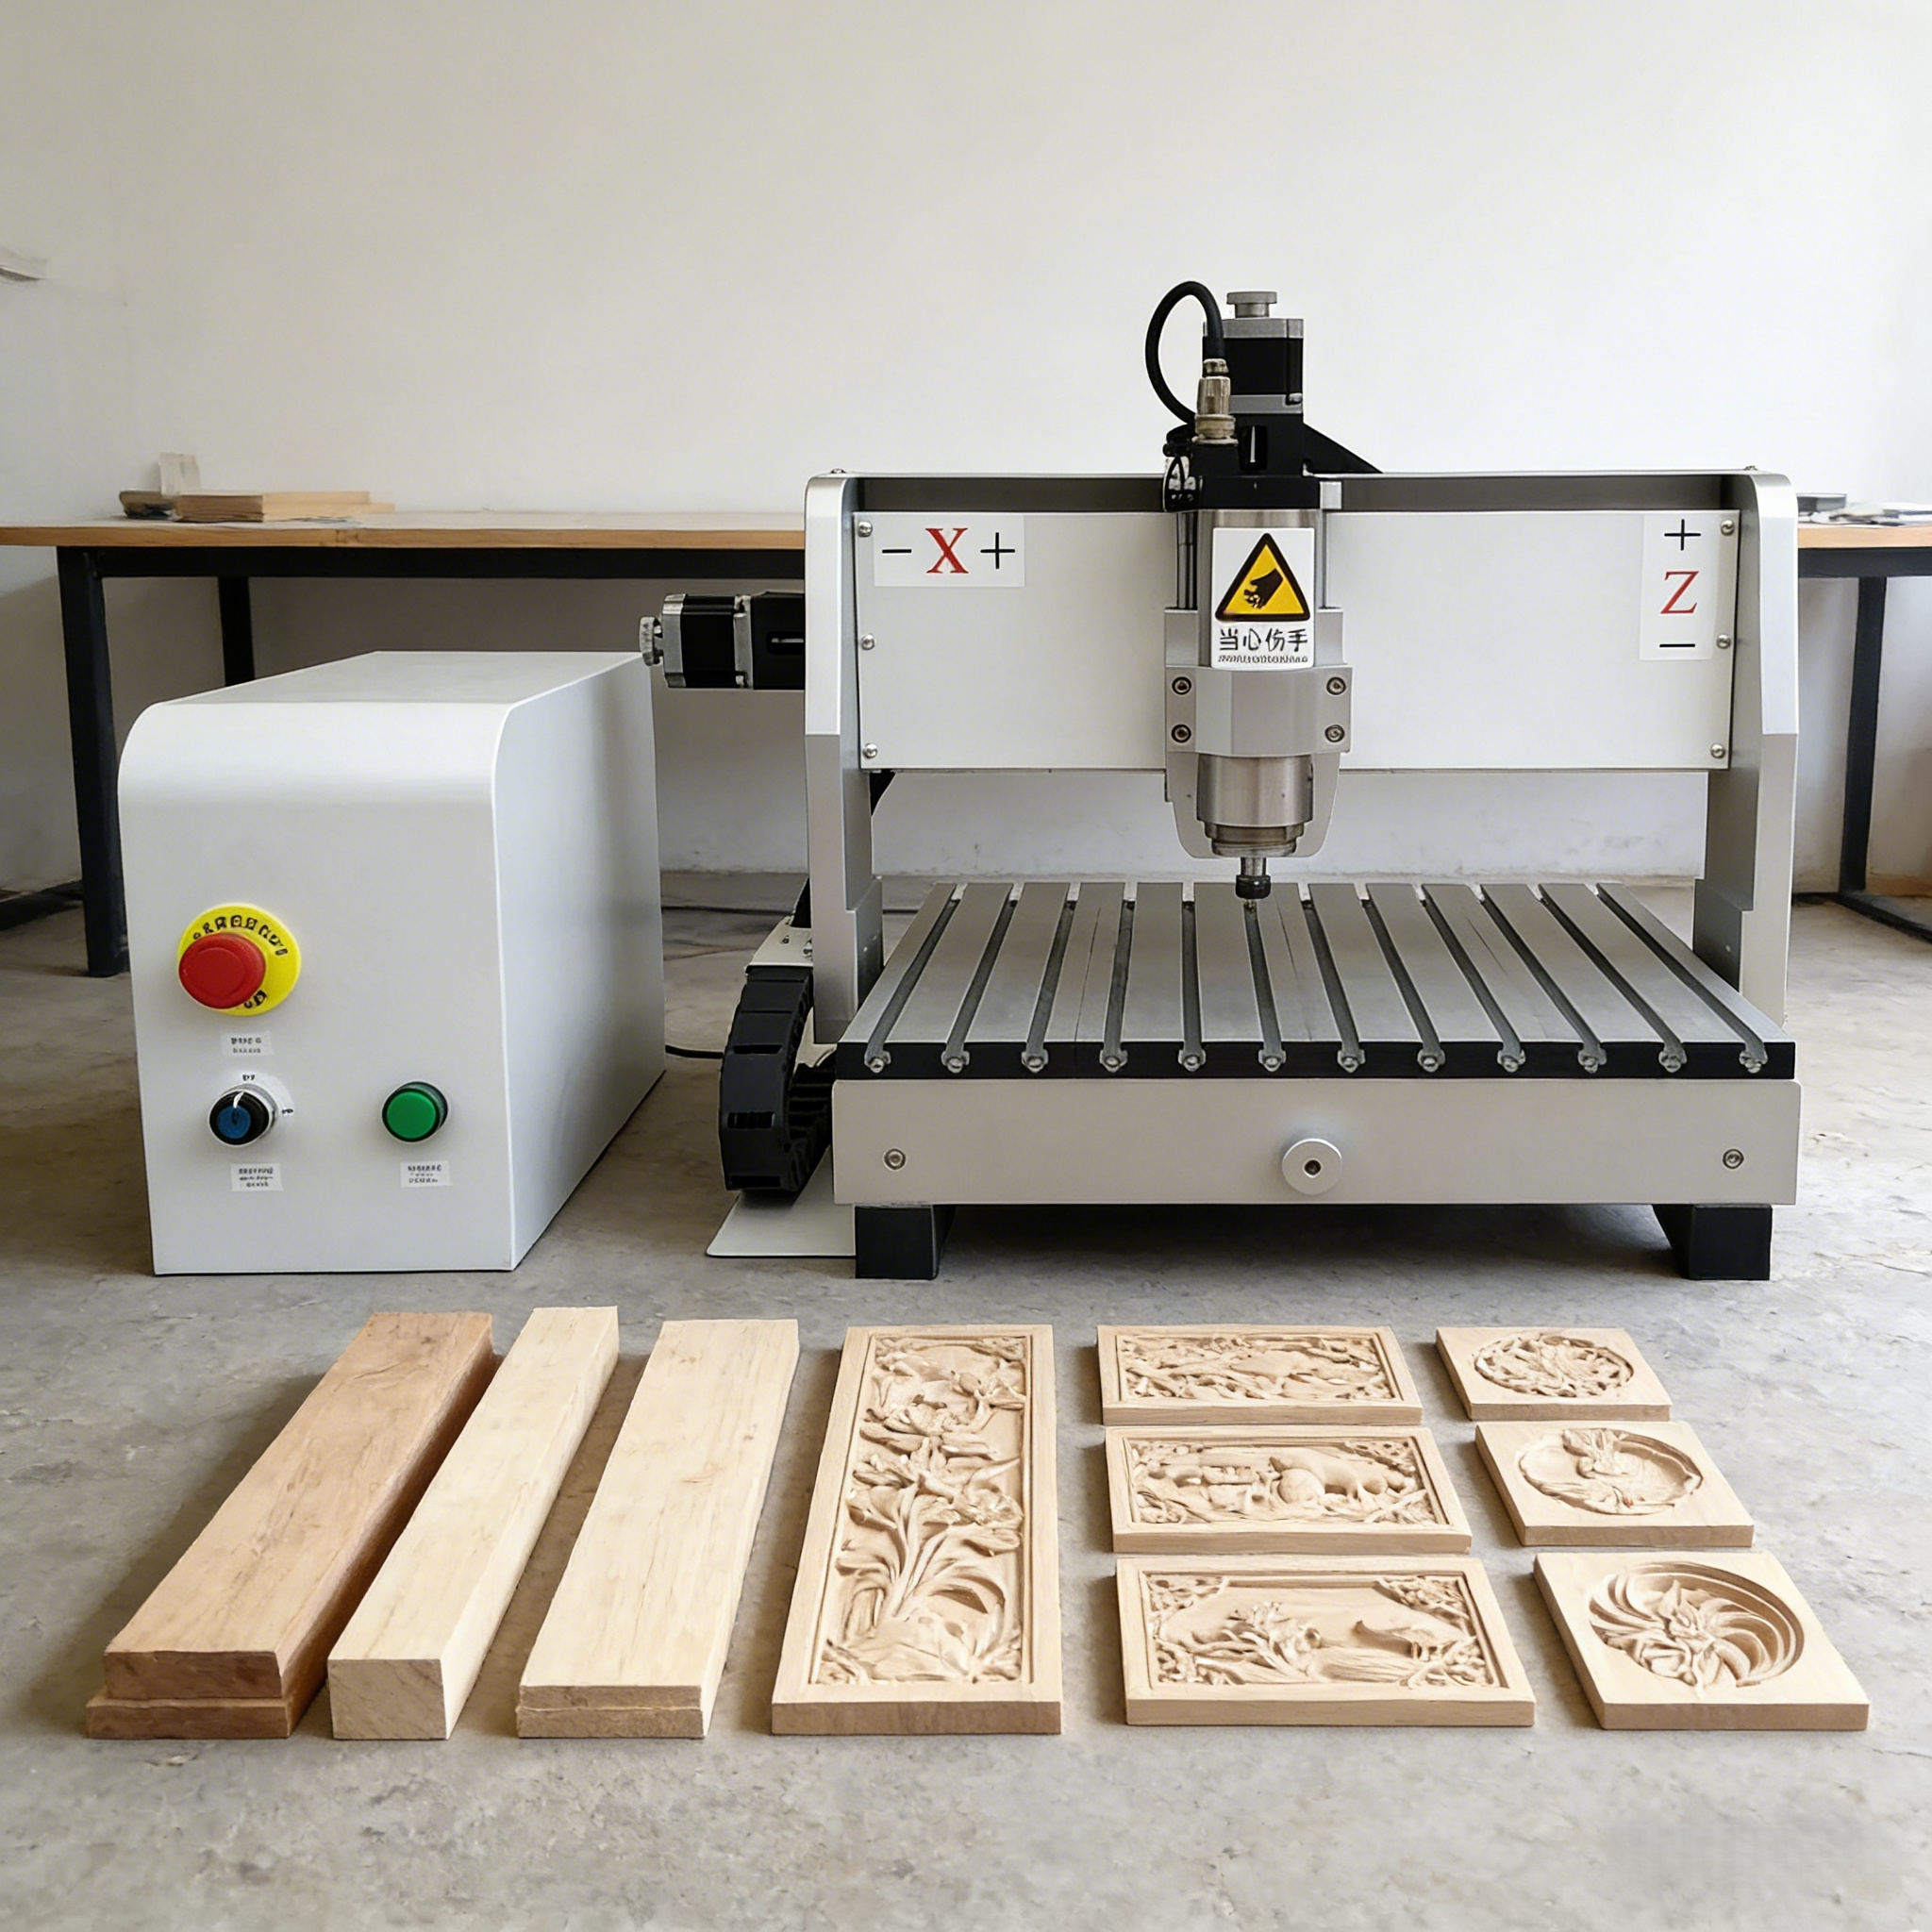
ورود به تقریباً هر کارگاه نوین کار با چوب، استودیوی ساخت نشانهها یا واحد تولید مبلمان و ماشین آلات CNC در مرکز عملیات در حال کار است. این ماشینها پایه و اساس برش و حکاکی دقیق را در دهها صنعت تشکیل دادهاند، با این حال بسیاری از افراد خارج از حوزه تولید تنها درک مبهمی از اینکه این ماشینها دقیقاً چه کاری انجام میدهند یا چگونه کار میکنند دارند. این مقاله فناوری مربوطه را بهصورت روشن توضیح میدهد — از اصل اساسی عملکرد تا اجزای تشکیلدهنده، قابلیتها و صنایعی که بیشترین وابستگی را به آن در سال ۲۰۲۶ دارند.
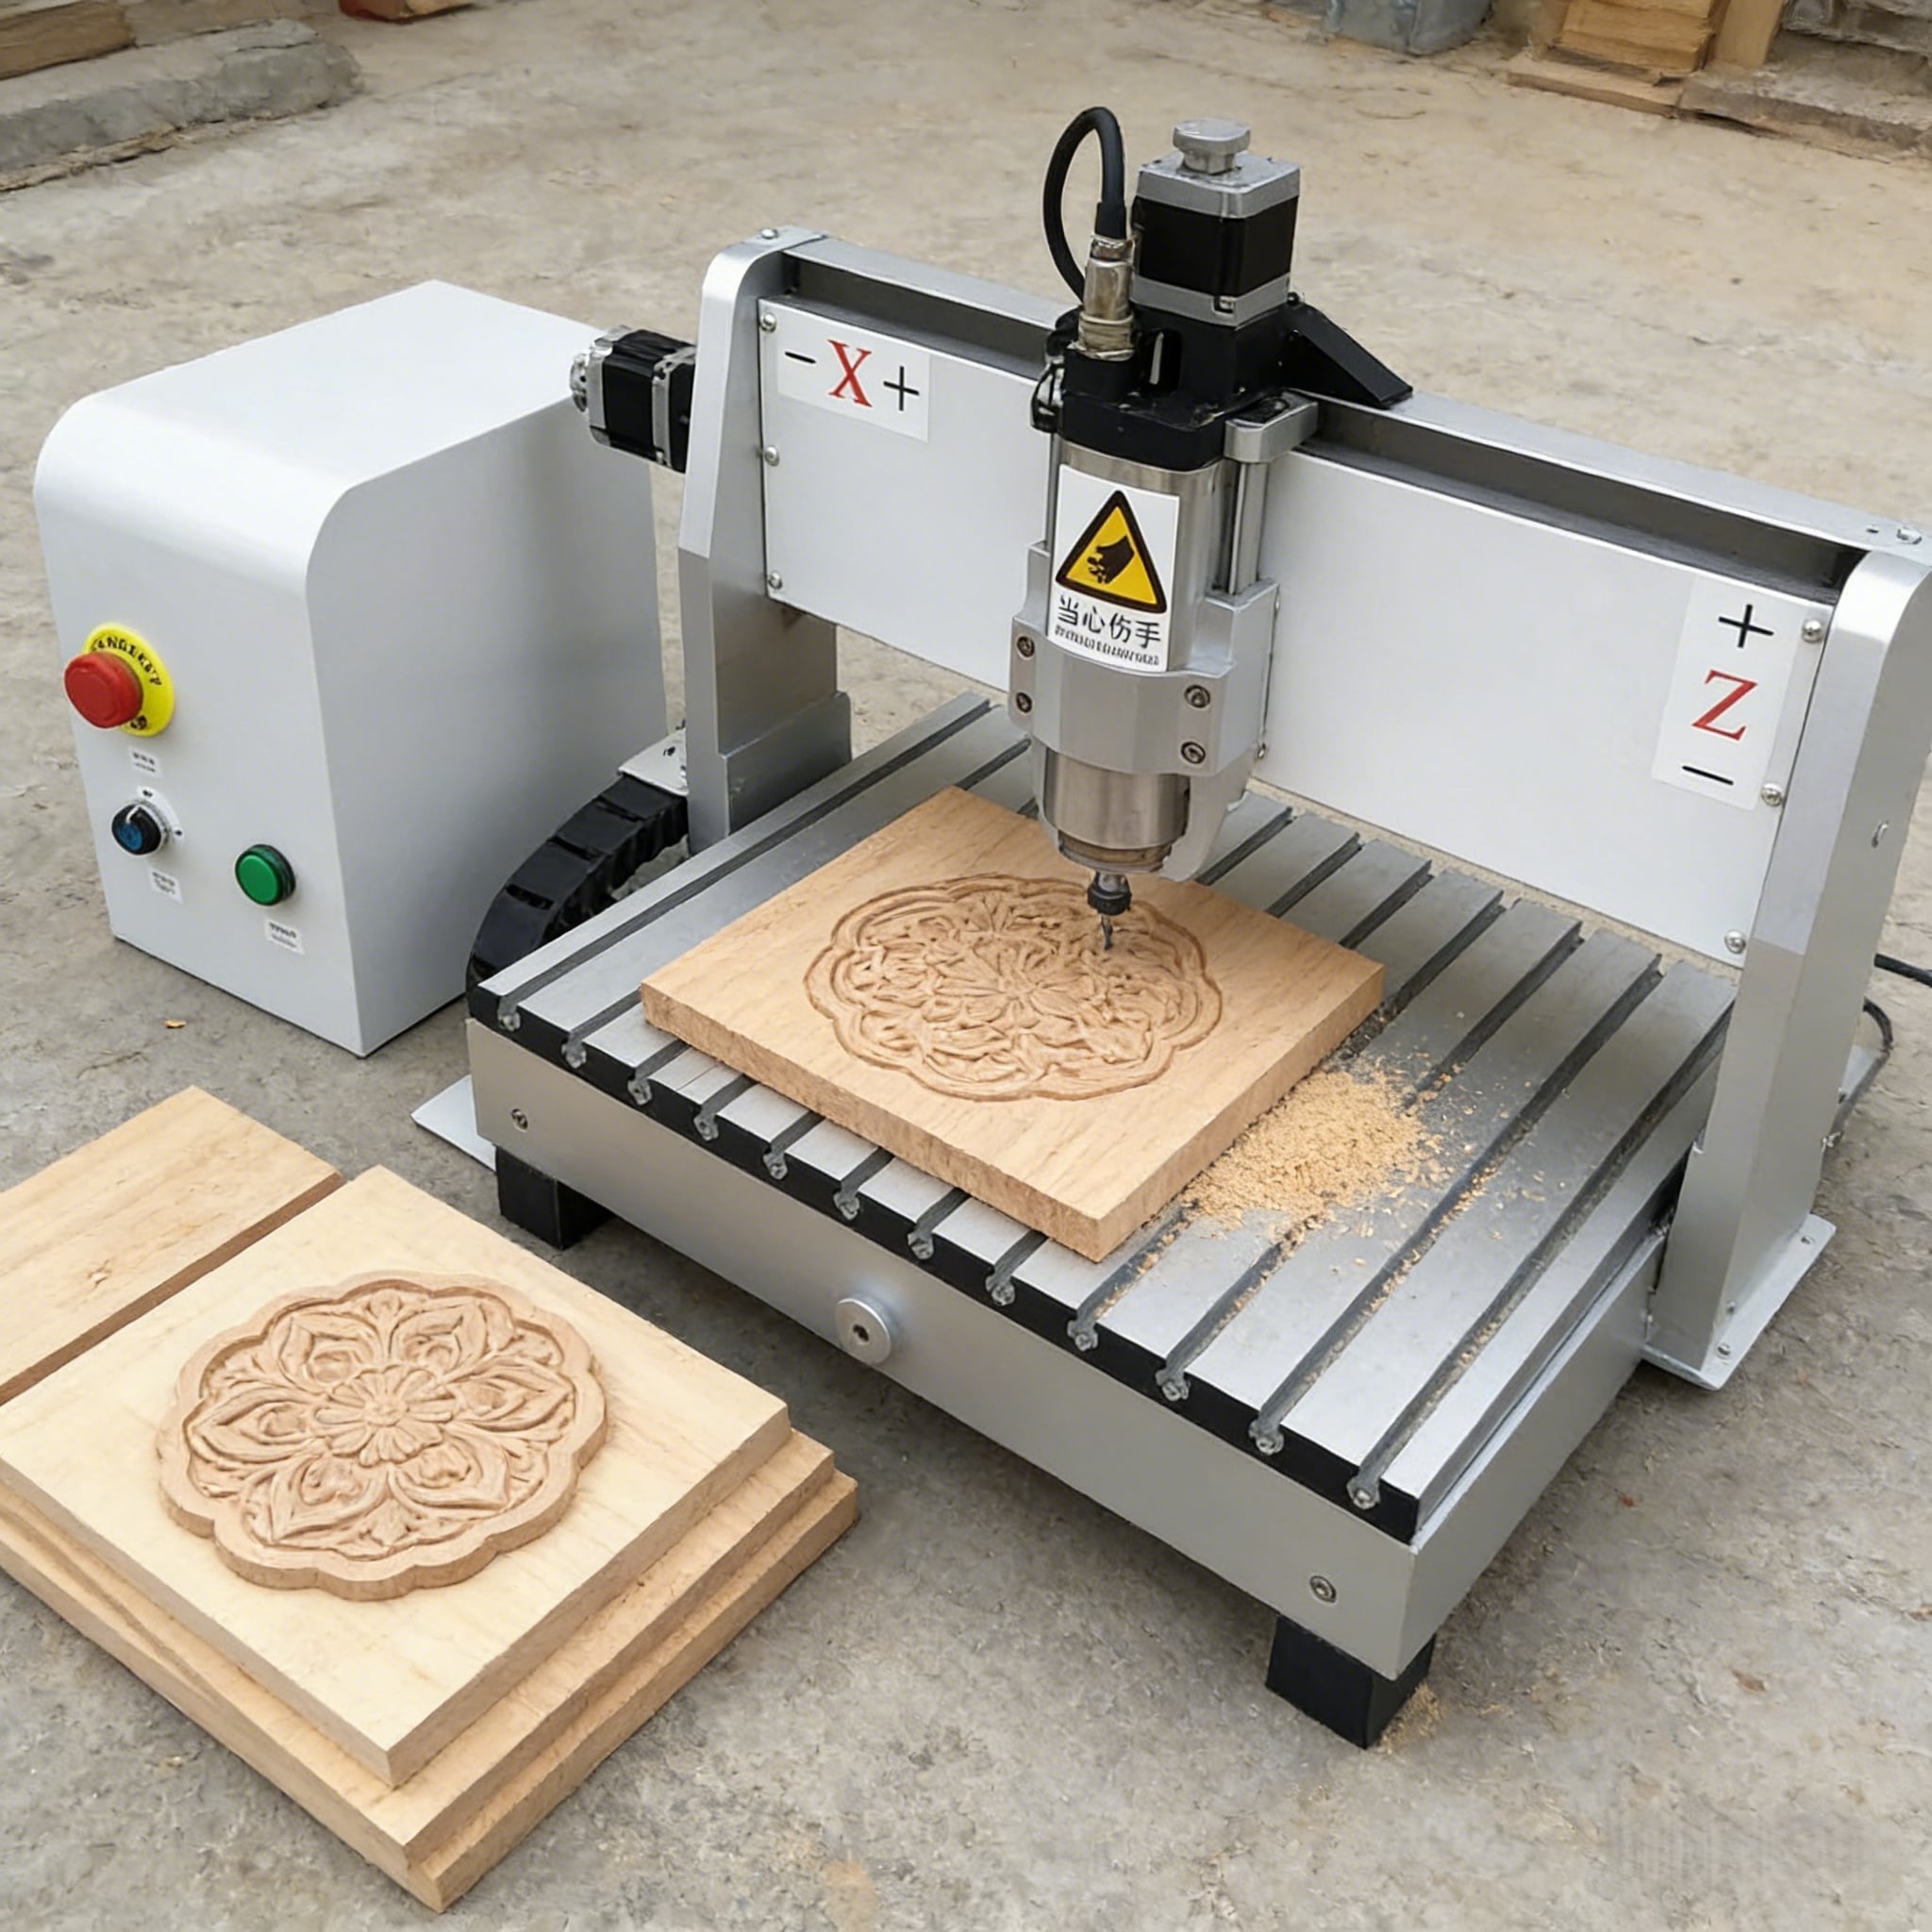
مفهوم اصلی: فرز CNC در واقع چه کاری انجام میدهد
ا ماشین آلات CNC یک دستگاه برش کنترلشده توسط کامپیوتر است که از یک ابزار برش چرخان — که به آن فرز انتهایی یا ابزار فرزکاری گفته میشود — برای حذف مواد از قطعه کار با حرکت روی آن در مسیرهای دقیق و برنامهریزیشده استفاده میکند. مخفف CNC مخفف عبارت Computer Numerical Control (کنترل عددی کامپیوتری) است که روشی را توصیف میکند که طبق آن دستگاه دستورالعملهای خود را دریافت میکند: یک پرونده دیجیتال، معمولاً کد G که توسط نرمافزار CAM تولید شده است، دقیقاً به دستگاه میگوید که در هر نقطه از عملیات باید به کجا حرکت کند، با چه سرعتی جابهجا شود و تا چه عمقی برش بخورد.
برخلاف برشزنهای لیزری یا پلاسما که مواد را از طریق گرما و انرژی از بین میبرند، فرز CNC مواد را بهصورت مکانیکی از بین میبرد — ابزار چرخان بهصورت فیزیکی قطعه کار را حکاکی، برش میزند یا پروفیلدهی میکند در حالی که در حال حرکت است. این ویژگی آن را بهویژه برای موادی که به برش مکانیکی واکنش مناسبی نشان میدهند، مناسب میسازد: چوب، تختهفیبر متراکم (MDF)، تختهچوب چندلایه (Plywood)، آکریلیک، فوم، فلزات نرم مانند آلومینیوم و تختههای کامپوزیت.
نتیجه، دستگاهی است که میتواند نمایهای برش دو بعدی پیچیده، سطوح حکاکیشده سه بعدی، متنها و آثار هنری حکاکیشده و اتصالات دقیق را — همه از همان پلتفرم و صرفاً با تغییر سر قطعکننده و تنظیم برنامه مسیر ابزار — تولید کند.
روش حرکت دستگاه: توضیح سیستم حرکتی
سیستم حرکتی عاملی است که یک روتر CNC را از یک روتر دستی یا یک ماشین فرز معمولی که بهصورت دستی کار میشود، متمایز میسازد. روتر CNC سر قطعکننده خود را — یا در برخی پیکربندیها، میز کار خود را — بهصورت همزمان در امتداد سه محور تحت کنترل کامپیوتر حرکت میدهد.
محور X در امتداد طول بستر دستگاه قرار دارد. محور Y در امتداد عرض بستر قرار دارد. محور Z ارتفاع عمودی سر برش را کنترل میکند که عمق برش را تعیین مینماید. با هماهنگسازی حرکت در سه محور بهصورت همزمان، این دستگاه میتواند هر مسیری را در فضای سهبعدی که توسط برنامه مسیر ابزار تعریف شده است، دنبال کند. پیکربندیهای پیشرفتهتر محورهای چرخشی اضافی — معمولاً با نامهای محورهای A و B — را اضافه میکنند که امکان برش روی سطوح شیبدار یا کار با قطعات کار استوانهای مانند پایههای میز، ستونها یا مجسمههای برجستهکاریشده را فراهم میسازد.
حرکت توسط موتورهای سروو یا موتورهای گامزن که به سیستمهای پیچ گلولهای، دندههای رک و پینیون یا مکانیزمهای حرکت خطی متصل هستند، انجام میشود؛ انتخاب این سیستمها بستگی به ابعاد ماشین و نیازهای آن به دقت دارد. سر برش روی ریلهای راهنمای خطی قرار دارد که حرکتی نرم و دقیق را بدون انحراف تحت بار تضمین میکنند. این صلبیت مکانیکی امکان حفظ دقت موقعیتیابی ماشین را در هنگام اعمال نیروهای برشی قابل توجه توسط شفت فرز را فراهم میسازد.
اجزای کلیدی و عملکرد هر یک
درک یک فرز CNC به معنای درک نحوهی همکاری اجزای اصلی آن بهصورت یک سیستم یکپارچه است، نه بهصورت جداگانه.
میلهٔ چرخان (اسپیندل) موتوری است که سر برش را با سرعتهای چرخشی بالا، معمولاً بین ۸۰۰۰ تا ۲۴۰۰۰ دور در دقیقه (بسته به جنس ماده و نوع سر برش) به حرکت درمیآورد. توان اسپیندل بر حسب کیلووات مشخص میشود و تعیینکنندهٔ شدت عملیات برش ماشین در مواد متراکم یا ضخیم است؛ بهگونهای که از انحراف یا قطع شدن ناشی از بار زیاد جلوگیری شود. خود سر برش یک قطعهٔ مصرفی است که در صدها پروفیل مختلف موجود است — مانند سرهای مستقیم (استریت فلوت) برای برشهای عمقی، سرهای گرد-بینی (بال-نوُز) برای حکاکی سطوح سهبعدی، سرهای V شکل برای حکاکی و سرهای فشردهکننده (کامپرسیون) برای ایجاد لبههای تمیز در بالا و پایین صفحاتی مانند MDF و فیبربرد.
کنترلکننده مغز ماشین است که کد G را تفسیر کرده و آن را در زمان واقعی به دستورات هماهنگشده برای موتورها تبدیل میکند. روترهای CNC مدرن با کنترلکنندههای مبتنی بر DSP یا رایانه شخصی عرضه میشوند که امکان بارگذاری کارهای آفلاین، رابطهای چندزبانه و در برخی موارد اندازهگیری خودکار طول ابزار و لمسگری قطعه کار را فراهم میکنند. میز کار قطعه را در حین برش در جای خود نگه میدارد و این کار با استفاده از سیستمهای بستبندی خلأ، فیکسچرهای شیار T یا پیچهای صفحهی خرابشدن (Spoilboard) بسته به نوع ماده و نیازهای کار انجام میشود.
توانایی روتر CNC بر اساس ماده و کاربرد
| جنس | عملیات معمول | صنایع خدمترسان | یادداشتها |
|---|---|---|---|
| MDF / تختهچوب لایهای | برش ورق، تراش تختهها، حکاکی | موبلمان، کابینتسازی، تجهیزات داخلی ساختمان | پردازش کامل ورق در قالبهای ۱۳۲۵/۲۰۴۰ |
| چوب صلب | حکاکی سهبعدی، اتصالات چوبی، تراش نمایه | موبلمان، تزئینات چوبی معماری | نیازمند ابزارهای تیز و نرخ پیشروی کنترلشده است |
| آکریلیک / پلاستیکها | برش پروفیل، پرداخت لبهها | تابلوهای تبلیغاتی، نمایشگاهها، تجهیزات فروشگاهی | استفاده از سوهانهای تکشیار توصیه میشود تا از ذوب شدن جلوگیری شود |
| آلومینیوم | فراوری سبک، سوراخکاری، برش پروفیل | مهندسی، اجزای هوا و فضا، پوستهها | نیازمند سیال خنککننده و نرخ پیشبرد کندتر است |
| فوم / پلیاستایرن منبسطشده (EPS) | شکلدهی سهبعدی با سرعت بالا | بستهبندی، طراحی ست، مدلسازی معماری | نرخ تغذیه بسیار بالا قابل دستیابی است |
| پنلهای کامپوزیتی | برش ورقها، فرزکاری لبهها | ساختوساز، پوششدهی سطوح، تختههای داخلی | برای مواد ساینده نیاز به ابزارهای کاربید است |
| ورق PVC / ABS | برش پروفیلها، حکاکی | تابلوهای اطلاعرسانی، تبلیغات، تختههای نمایشی | متههای مارپیچ استاندارد، سرعتهای متوسط |
کاربرد روترهای CNC در سال ۲۰۲۶
روترهای CNC خود را بهعنوان ابزار تولیدی ضروری در طیف گستردهتری از صنایع نسبت به آنچه اکثر افراد انتظار دارند، تثبیت کردهاند. در تولید مبلمان و کابینتسازی، این ماشینها تمامی عملیات از جمله برش تختهها، فرزکاری شیارهای دادو، حکاکی تزئینی و ساخت اتصالات با روترهای CNC را انجام میدهند. در بخش تابلوسازی و تبلیغات، این ماشینها حروف بعدی، تختههای نمایشی و تابلوهای خام فرزکاریشده را از موادی مانند MDF، فوم و آکریلیک تولید میکنند. در صنایع ساختوساز و تجهیزات داخلی ساختمان، این ماشینها پروفیلکشی تختههای پوششی، برش صفحات تزئینی و تولید اجزای معماری مانند عناصر نما و تزئینات چوبی را انجام میدهند.
فراتر از این بخشهای اصلی، روترهای CNC در صنعت بستهبندی برای برش قالبهای فوم و اشکال سفارشی بستهبندی، در صنعت تئاتر و رویدادها برای ساخت صحنه و اشیاء بزرگمقیاس (پروپها)، و در بخش مهندسی و ساخت نمونههای اولیه برای ماشینکاری پوستههای آلومینیومی، جیگها و فیکسچرها به کار میروند. نکته مشترک در تمام این کاربردها، نیاز به برشهای دقیق و قابل تکرار روی موادی است که به ابزارهای مکانیکی واکنش مناسبی نشان میدهند — و همچنین توانایی انتقال سریع بین انواع مختلف کارها با تغییر برنامه به جای تغییر تنظیمات دستگاه.
پرسشهای متداول
تفاوت بین روتر CNC و برشزن لیزری چیست؟ یک روتر CNC با استفاده از یک نوک برشزنندهٔ در حال چرخش، مواد را بهصورت مکانیکی حذف میکند، درحالیکه یک برشزن لیزری با استفاده از انرژی متمرکز نور که قطعه کار را ذوب، سوزانده یا تبخیر میکند، مواد را حذف مینماید. روترها برای برش مواد ضخیمتر مانند چوب، آلومینیوم و فوم مناسبتر هستند، زیرا برش مکانیکی در این مواد نتایج پاکتری ایجاد میکند و عرض شیار برش (Kerf) فیزیکی را که توسط قطر نوک برش تعیین میشود، باقی میگذارند. برشزنهای لیزری در انجام کارهای ظریف و جزئیمحور روی مواد نازکتر برجستهاند و شیار برش بسیار باریکی ایجاد میکنند، اما برای ماشینکاری فلزاتی مانند آلومینیوم یا عملیات حکاکی سهبعدی عمیق مناسب نیستند.
یک روتر CNC چقدر ضخیمترین ماده را میتواند ببرد؟ این عمدتاً به حرکت محور Z دستگاه و طول نوک برش مورد استفاده بستگی دارد. اکثر روترهای CNC تولیدی قادر به پردازش موادی با ضخامت تا ۱۵۰–۲۰۰ میلیمتر برای عملیات برش هستند، هرچند حد عملی برای انجام برشهای دقیق و کامل (through-cut) به طول نوک برش و توان اسپیندل بستگی دارد. برش کامل ورقهای ۱۸ میلیمتری یا ۲۵ میلیمتری MDF و فیبرکارت خوب در قابلیتهای استاندارد دستگاههای رده تولیدی قرار دارد.
روترهای CNC از چه نرمافزاری استفاده میکنند؟ جریان کاری نرمافزاری معمول شامل سه مرحله است: نرمافزار CAD مانند AutoCAD یا SketchUp برای طراحی قطعه، نرمافزار CAM مانند Fusion 360، VCarve یا ArtCAM برای تولید مسیر ابزار (toolpaths) و کد G، و نرمافزار کنترلکننده دستگاه برای بارگذاری و اجرای کار. بسیاری از سازندگان روترهای CNC نرمافزار CAM خاصی را ارائه یا توصیه میکنند که برای کنترلکننده آنها بهینهسازی شده و با فرمتهای رایج فایل از جمله DXF، SVG، STL و AI سازگان دارد.
طول عمر نوک برش روتر CNC چقدر است؟ طول عمر برشدهنده به شدت به سختی ماده، پارامترهای برش و کیفیت برشدهنده بستگی دارد. در چوب نرم و تختهفیبر (MDF)، یک برشدهنده کاربید باکیفیت ممکن است برای دهها ساعت برش بدون کاهش قابلتوجه عملکرد دوام بیاورد. اما در مواد سختتر مانند چوبهای جامد یا آلومینیوم، طول عمر برشدهنده کوتاهتر است. برشدهندههای کند لبههای ناصافتری ایجاد میکنند، نیروی برش را افزایش میدهند و ممکن است باعث انحراف ماشین شوند؛ بنابراین بازرسی منظم و تعویض بهموقع برشدهندهها بخشی از نگهداری استاندارد روترهای CNC است.
آیا روتر CNC بهکارگیری سختی دارد؟ عملیات پایه — از جمله بارگذاری کارها، تنظیم صفر ماده و اجرای برنامهها — در اکثر کنترلرهای مدرن را میتوان در عرض چند روز آموخت. اما دستیابی به تخصص در نرمافزار CAM و درک نحوه بهینهسازی پارامترهای برش برای مواد مختلف زمان بیشتری میبرد و معمولاً نیازمند چند هفته تمرین منظم است. اکثر سازندگان امکانات آموزشی، راهنمایهای کاربردی و پشتیبانی فنی از راه دور را برای کمک به اپراتوران جدید در دستیابی سریع به سطح عملیاتی مطلوب فراهم میکنند.
ماشینافزار فرزکاری CNC همچنان یکی از همهجانبهترین و پربازدهترین ابزارهای ماشینی در اختیار تولیدکنندگان، سازندگان و کسبوکارهای خلاق در سال ۲۰۲۶ است. توانایی آن در انجام انعطافپذیر و روان عملیات برش، حکاکی، متهکاری و بریدن روی طیف گستردهای از مواد و انواع کارها، این ماشین را به داراییای منحصربهفرد و بسیار انعطافپذیر در هر کارگاهی تبدیل میکند که دقت و تکرارپذیری اهمیت داشته باشد.
