
 EN
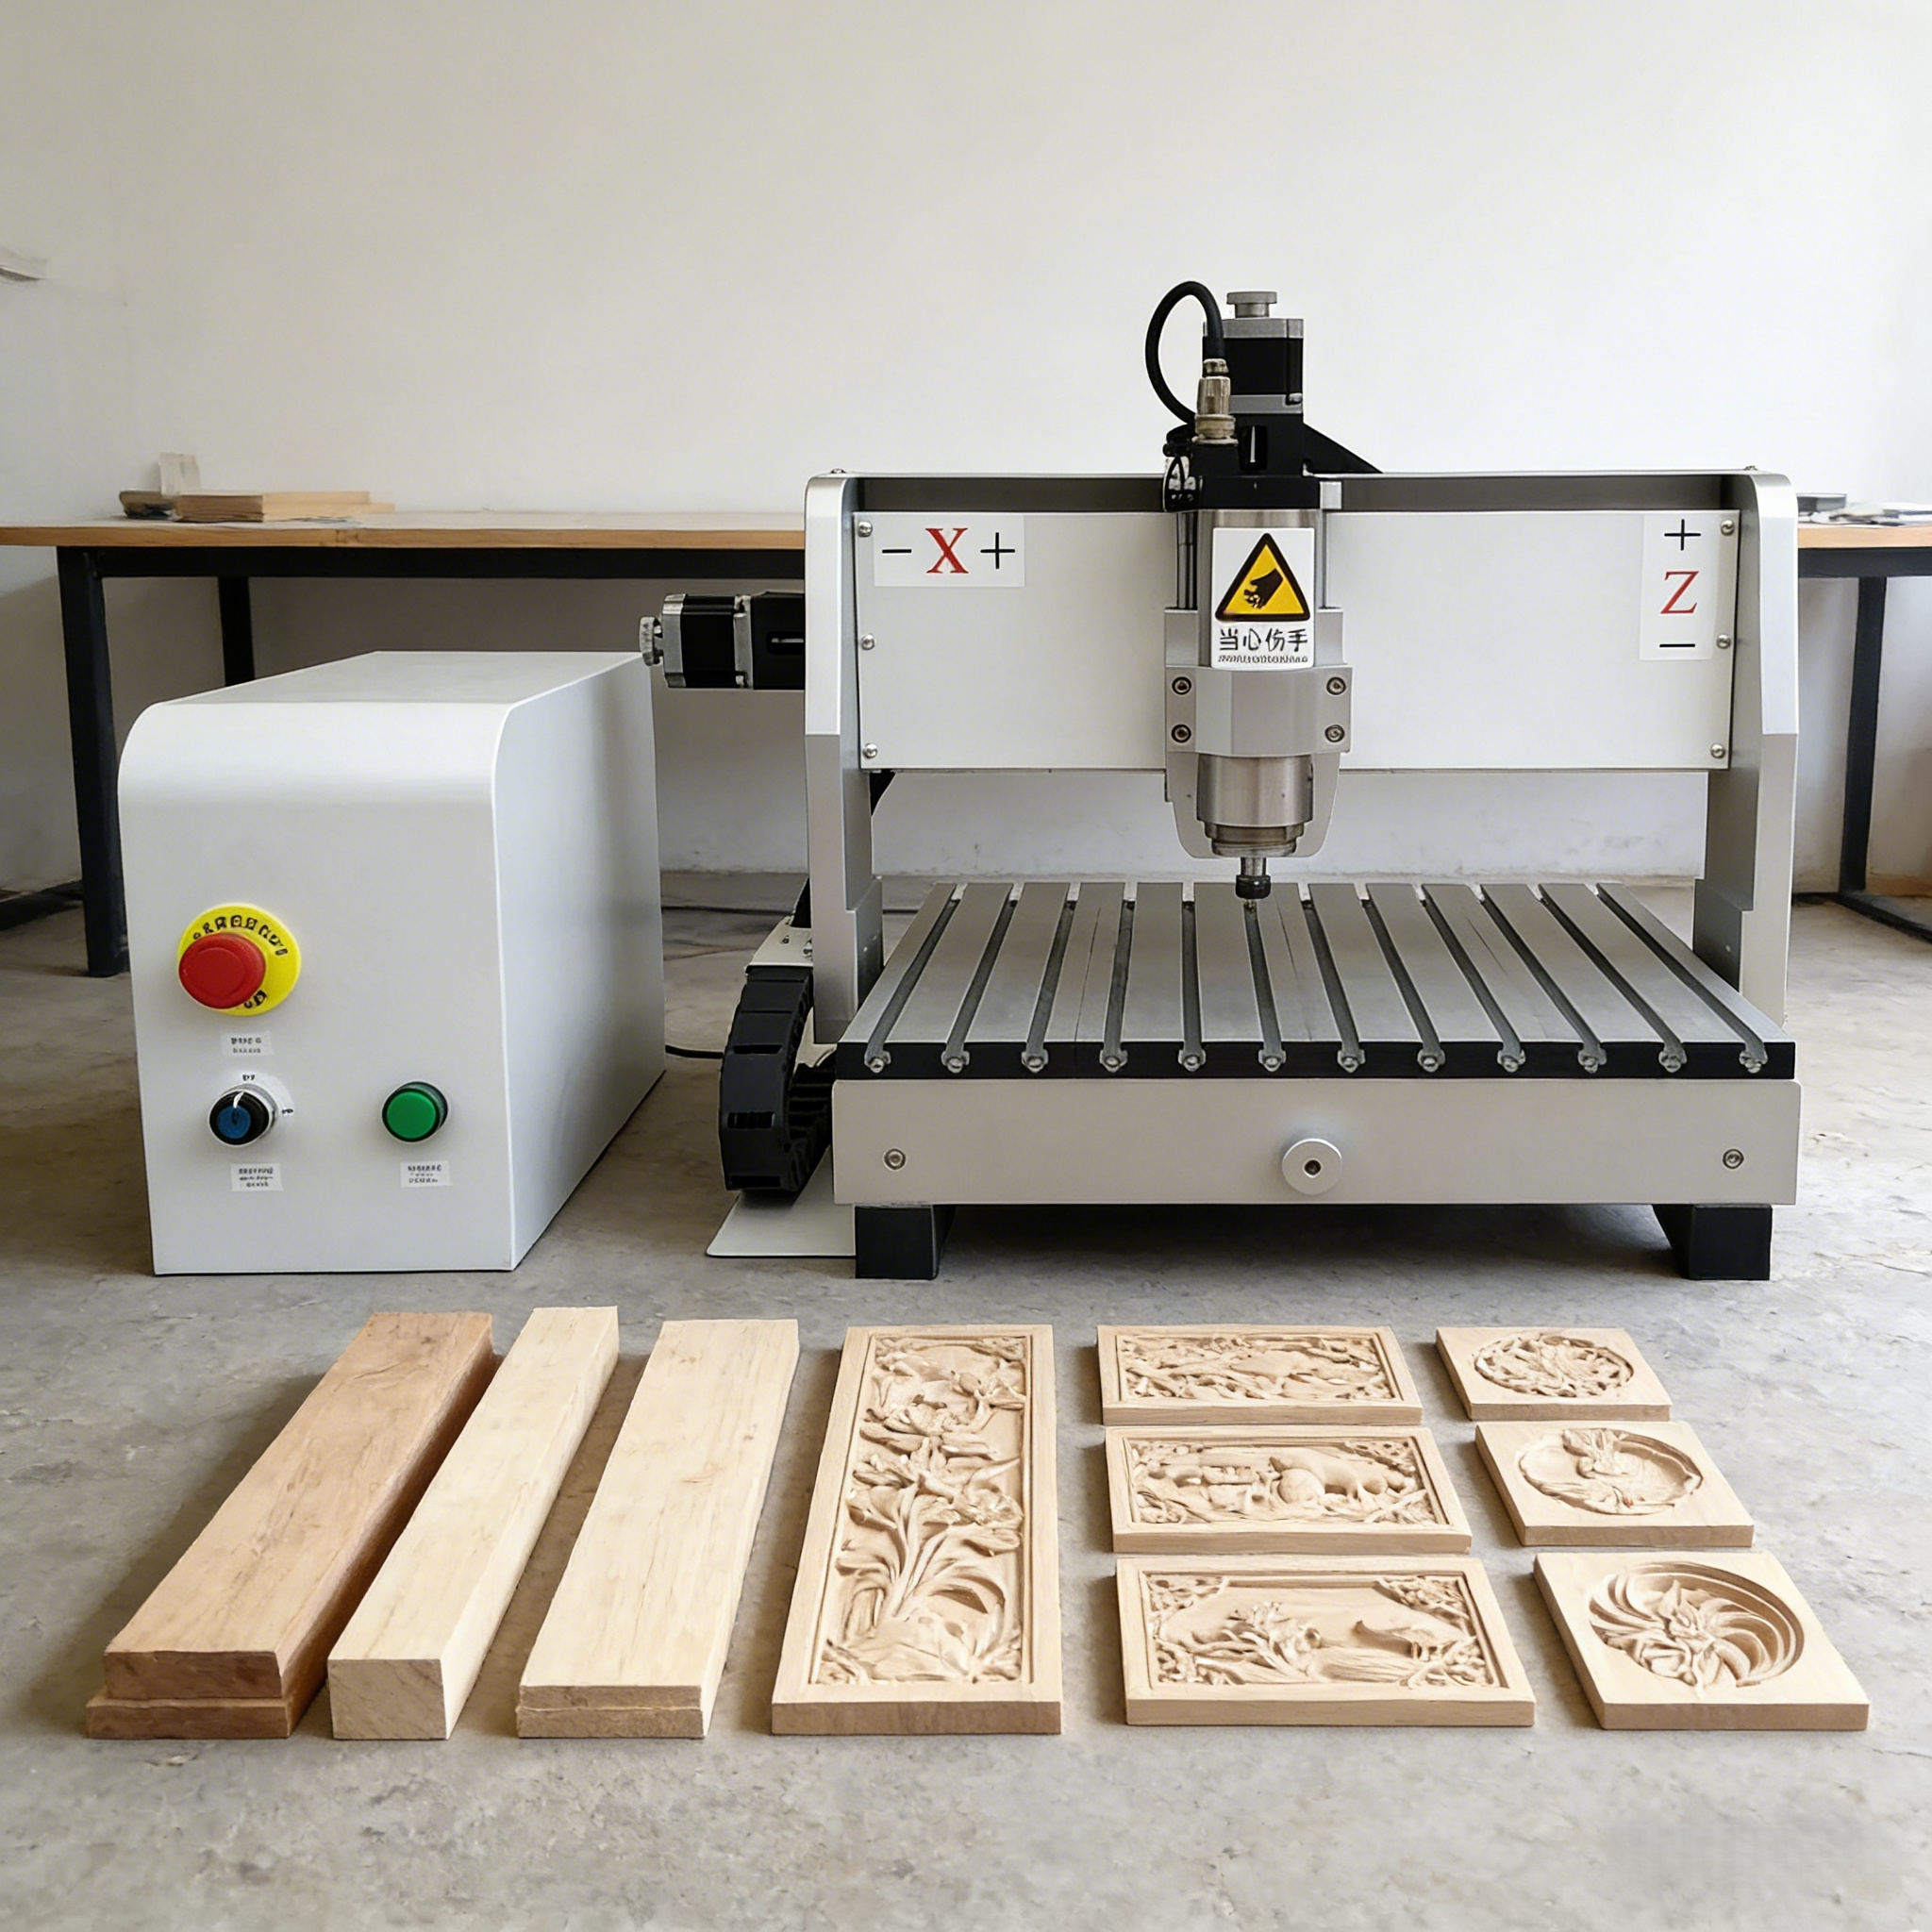
Gå ind i næsten ethvert moderne træarbejdsværksted, skilteproduktionsstudio eller møbelfremstillingsservice, og du vil sandsynligvis finde en Cnc-router kører i centrum af driften. Disse maskiner er blevet rygraden i præcisionsudskæring og -gravering inden for snesevis af brancher, men mange mennesker uden for fremstillingen har kun en vag fornemmelse af, hvad de faktisk gør, eller hvordan de fungerer. Denne artikel forklarer teknologien tydeligt – fra det grundlæggende funktionsprincip til komponenterne, funktionerne og de brancher, der i 2026 mest afhænger af den.
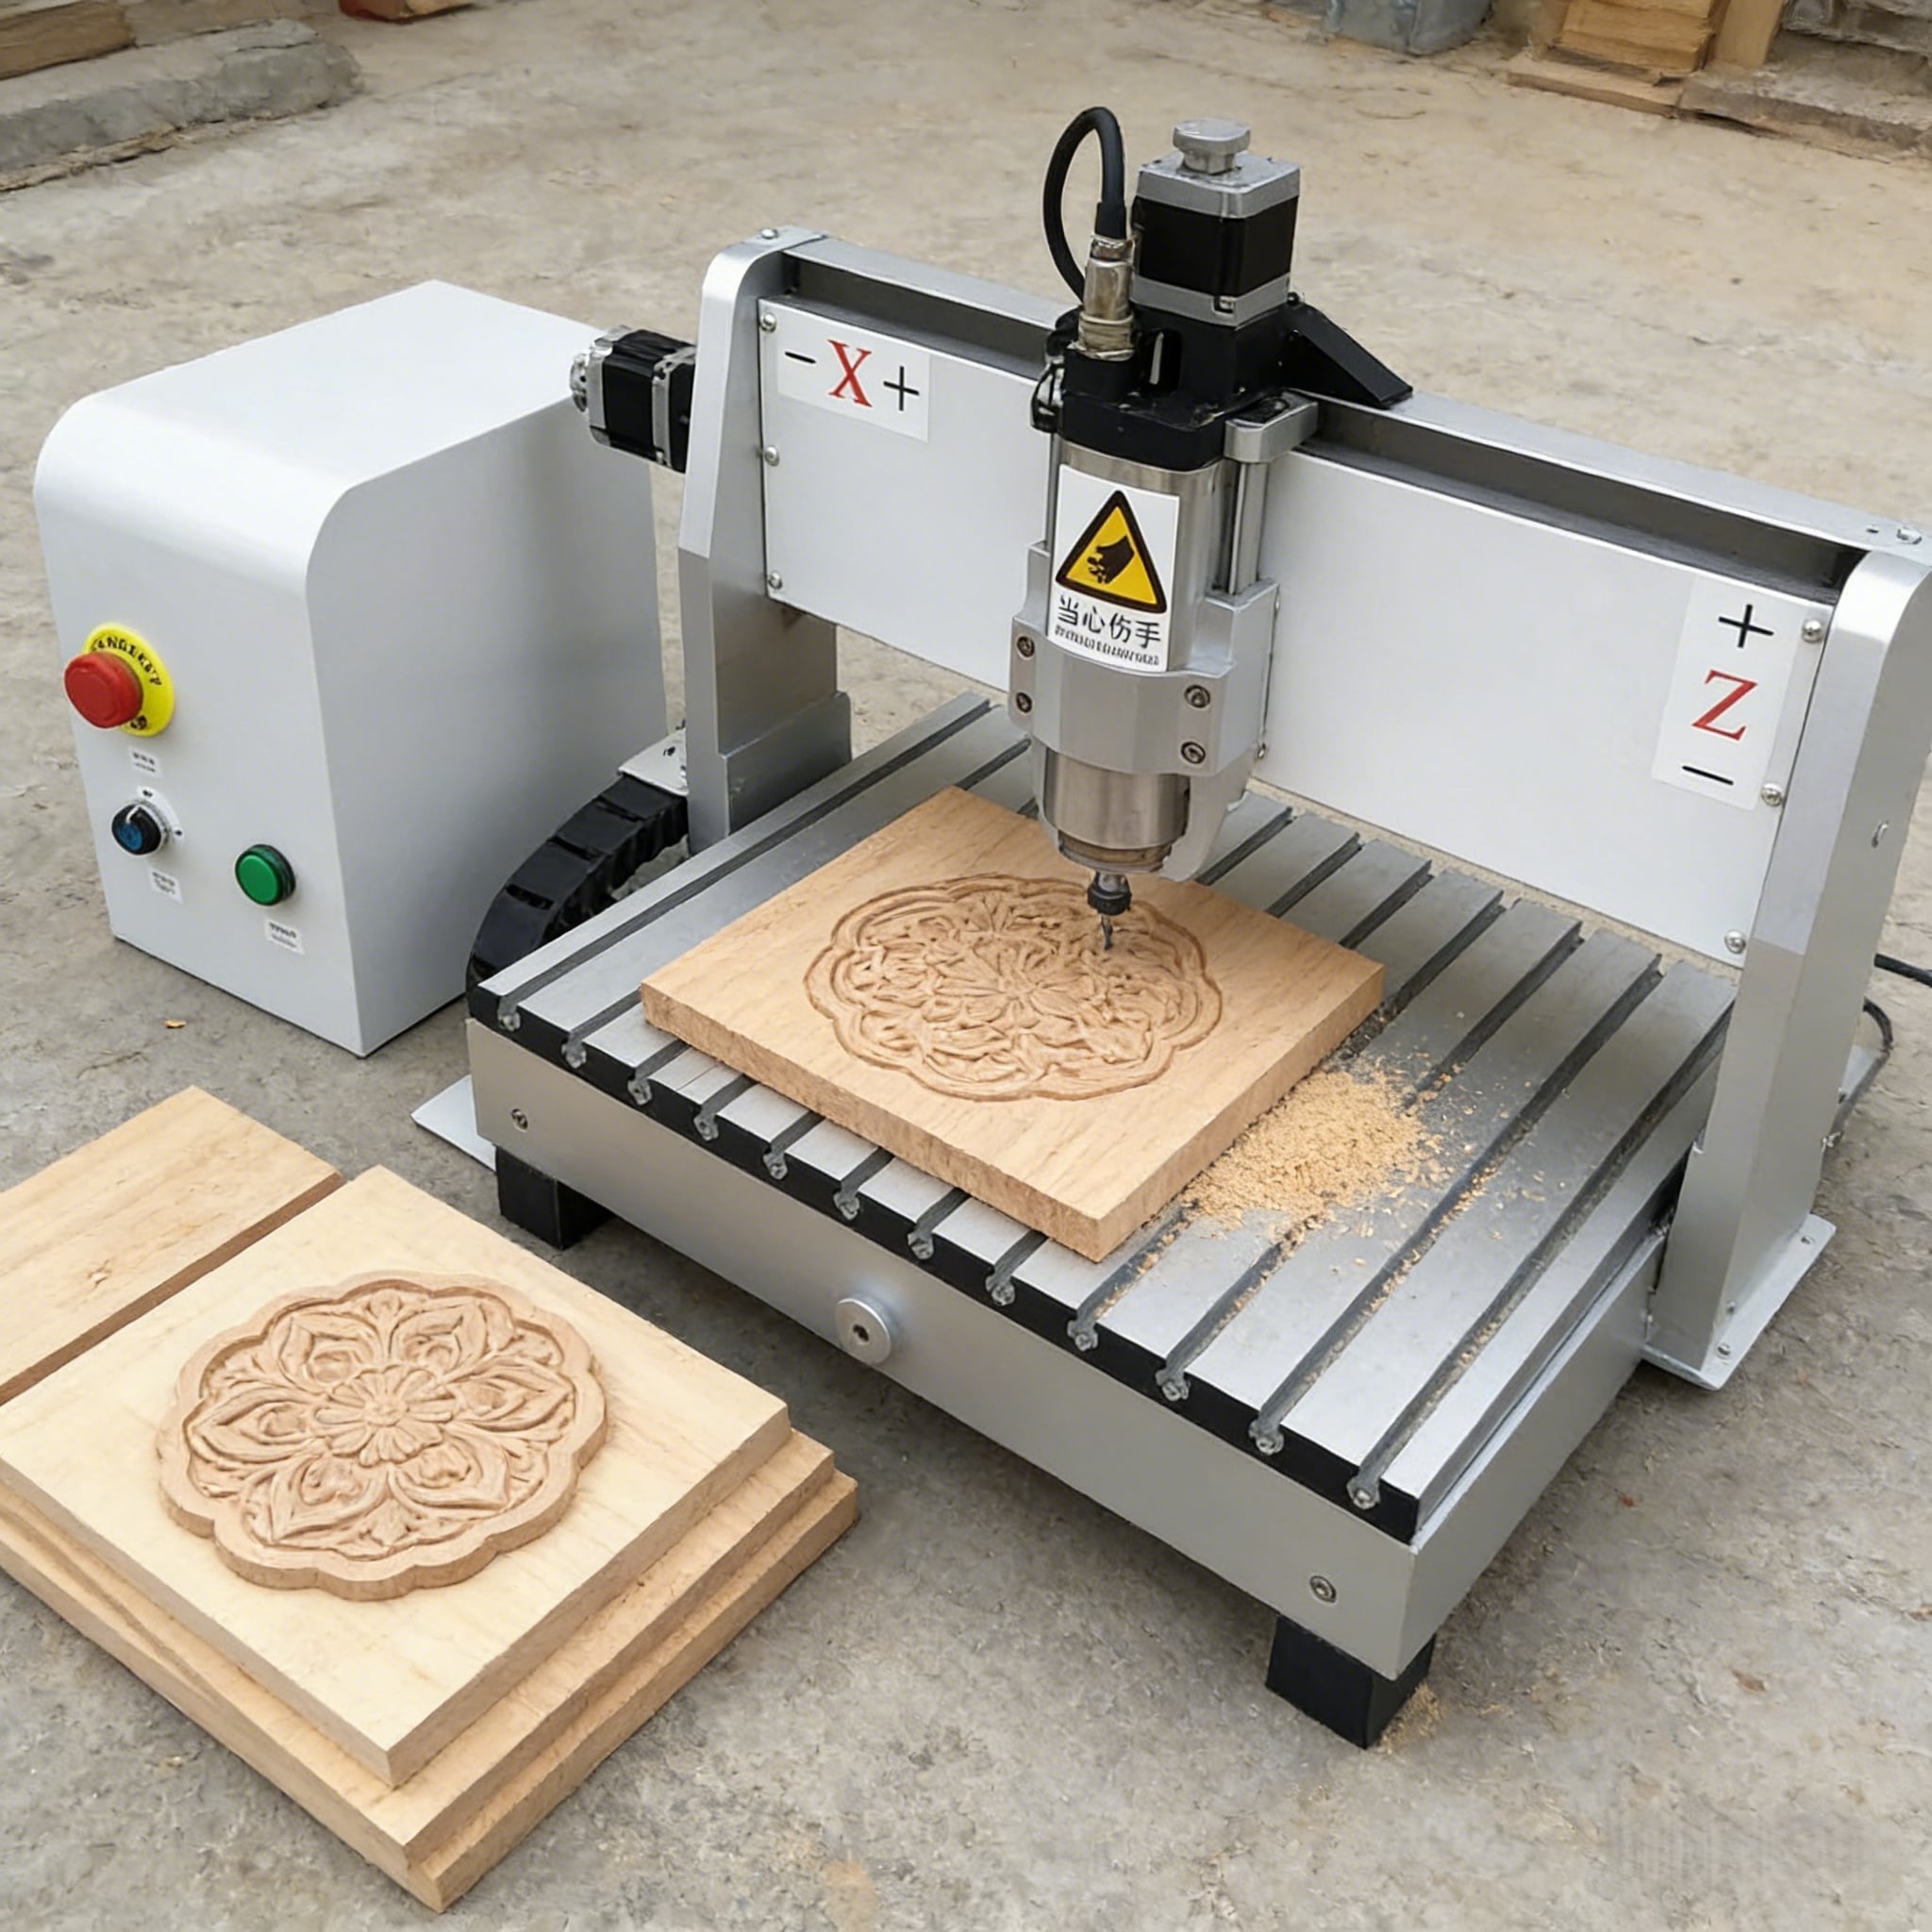
Kernekonceptet: Hvad en CNC-fræser faktisk gør
ACnc-router er en computerstyrede skæremaskine, der bruger et roterende skæreemne – kaldet en endemill eller routerbit – til at fjerne materiale fra et emne ved at bevæge sig præcist og programmeret over det. Forkortelsen CNC står for Computer Numerical Control (computerbaseret numerisk styring), hvilket beskriver den metode, hvorpå maskinen modtager sine instruktioner: en digital fil, typisk G-kode genereret af CAM-software, fortæller maskinen præcis, hvor den skal bevæge sig, med hvilken hastighed den skal køre og hvor dybt den skal skære på hvert punkt i processen.
I modsætning til en laser- eller plasma-skæremaskine, der fjerner materiale ved hjælp af varme og energi, fjerner en CNC-router materiale mekanisk – det roterende skæreemne hugger, skærer eller profilerer fysisk emnet, mens det bevæger sig. Dette gør den særligt velegnet til materialer, der reagerer godt på mekanisk skæring: træ, MDF, spånplade, akryl, skum, bløde metaller som aluminium samt kompositplader.
Resultatet er en maskine, der kan fremstille komplekse todimensionale skæreprofiler, tredimensionale reliefgraverede overflader, indgraveret tekst og grafik samt præcisionsforbindelser – alt sammen fra samme platform, blot ved at udskifte skæreindsatsen og justere værktøjsstien.
Sådan bevæger maskinen sig: Bevægelsessystemet forklaret
Bevægelsessystemet er det, der adskiller en CNC-fræser fra en håndholdt fræser eller en konventionel manuelt betjent fræsemaskine. En CNC-fræser bevæger sin skærehoved – eller i nogle konfigurationer sin arbejdsmasse – samtidigt langs tre akser under computerstyring.
X-aksen løber langs maskinens længde. Y-aksen løber tværs over bredden. Z-aksen styrer den lodrette højde af skæreknappen, hvilket bestemmer skæredybden. Ved at koordinere bevægelse langs alle tre akser samtidigt kan maskinen følge enhver sti gennem det tredimensionelle rum, som værktøjsstiprogrammet definerer. Mere avancerede konfigurationer tilføjer rotationsakser – typisk betegnet som A- og B-aksen – hvilket giver maskinen mulighed for at skære på skrå overflader eller arbejde med cylindriske emner såsom bordben, søjler eller reliefskulpturer.
Bevægelsen styres af servomotorer eller trinmotorer, der er forbundet til enten kugleskruedrev, tandstang- og tandhjulsystemer eller lineære drevmekanismer, afhængigt af maskinens størrelse og præcisionskrav. Skæreknappen bæres af lineære føreguider, der sikrer en glat og præcis bevægelse uden afbøjning under belastning. Denne mekaniske stivhed er, hvad der gør det muligt for maskinen at opretholde positionsnøjagtighed, mens fræserakslen genererer betydelige skærekræfter.
Nøglekomponenter og hvad hver enkelt gør
At forstå en CNC-fræser betyder at forstå, hvordan dens primære komponenter fungerer sammen som et system i stedet for isoleret.
Spindlen er motoren, der driver skærebitten med høje omdrejningshastigheder, typisk mellem 8.000 og 24.000 omdr./min., afhængigt af materialet og bittypen. Spindlens effekt angives i kilowatt og afgør, hvor aggressivt maskinen kan skære igennem tætte eller tykke materialer uden at blive udbøjet eller standse. Selv skærebitten er et forbrugsstykke, der findes i hundrede profiler – lige flutbitter til gennemskæringer, kugleformede bitters til 3D-overfladeudhugning, V-bitter til gravering samt kompressionsbitter til rene øverste og nederste kanter på pladematerialer som MDF og spånplade.
Styringen er maskinens hjerne, der fortolker G-kode og oversætter den til koordinerede motorkommandoer i realtid. Moderne CNC-fræsere leveres med DSP- eller PC-baserede styringer, der understøtter offline jobindlæsning, flersprogede brugergrænseflader og i nogle tilfælde automatisk værktøjslængdemåling og emneprofilering. Arbejdsbordet holder materialet på plads under fræsningen ved hjælp af enten vakuumspændesystemer, T-spor-fikseringer eller spildplade-skruer, afhængigt af materialetypen og opgavens krav.
CNC-fræserens kapacitet efter materiale og anvendelse
| Materiale | Typiske operationer | Industrier, der betjenes | Noter |
|---|---|---|---|
| MDF / Spånplade | Pladeskæring, panelfræsning, gravering | Møbler, skabebygning, indre udstyrsinstallation | Fuldpladebehandling i formaterne 1325/2040 |
| Massivt træ | 3D-formfræsning, tømmerforbindelser, profileringsarbejde | Møbler, arkitektonisk træarbejde | Kræver skarpe fræsere og kontrolleret fremføringshastighed |
| Akryl / Kunststoffer | Profilskæring, kantbehandling | Skilte, udstilling, butiksinstallationer | Enkeltspirede fresestifter anbefales for at forhindre smeltning |
| Aluminium | Let fræsning, boring, profilskæring | Konstruktion, luftfartskomponenter, kabinetter | Kræver kølevæske og lavere fremføringshastigheder |
| Svamp / EPS | Højhastigheds-3D-formning | Emballage, scenografi, arkitektonisk modellering | Meget høje fremføringshastigheder kan opnås |
| Kompositpaneler | Pladeskæring, kantfræsning | Bygning, beklædning, indvendige paneler | Carbidværktøj kræves til slibende materialer |
| PVC / ABS-plade | Profilskæring, gravering | Skilte, reklame, displayplader | Standard spiralbor, moderate hastigheder |
Hvor CNC-fræsere anvendes i 2026
CNC-fræseren har etableret sig som et uundværligt produktionsværktøj inden for et bredere spektrum af industrier, end de fleste forventer. I møbel- og skabsproduktionen håndterer den alt fra pladeskæring og furefræsning til dekorativt snit og CNC-skåret sammenføjning. I skilte- og reklamebranchen skærer den tredimensionelle bogstaver, displayplader og fræsede skilteblanketter i MDF, skum og akryl. I bygge- og indretningsbranchen profilerer den beklædningspaneler, skærer dekorative skærme og fremstiller arkitektoniske træværk-komponenter.
Ud over disse kerneområder anvendes CNC-fræsere inden for emballageindustrien til udsparing af skumindlæg og til fremstilling af specialdesignede emballageformer, inden for teater- og arrangementerhverven til scenekonstruktion og store formaterede rekvisitter samt inden for ingeniør- og prototypeområdet til fræsning af aluminiumskapsler, justeringsvorke og fastgørelsesanordninger. Den fælles tråd i alle disse anvendelser er behovet for præcise og gentagelige snit i materialer, der reagerer godt på mekanisk værktøj – samt muligheden for hurtigt at skifte mellem forskellige opgavetyper ved at ændre programmet i stedet for maskinens indstilling.
Ofte stillede spørgsmål
Hvad er forskellen mellem en CNC-fræser og en laserskærer? En CNC-fræser fjerner materiale mekanisk ved hjælp af en roterende skærebit, mens en laserskærer fjerner materiale ved hjælp af koncentreret lysenergi, der smelter, brænder eller fordamper arbejdsemnet. Fræsere er bedre egnet til tykkere træ, aluminium og skum, hvor mekanisk skæring giver renere resultater, og de efterlader en fysisk snitbredde (kerf), der bestemmes af bitdiameteren. Laserskærere udmærker sig ved præcist detaljeret arbejde på tyndere materialer og producerer en meget smal snitbredde, men de er ikke velegnede til bearbejdning af metaller som aluminium eller til dybe 3D-fræsningsoperationer.
Hvor tykt et materiale kan en CNC-fræser skære? Dette afhænger primært af maskinens Z-akse-rejse og længden af den brugte fræs. De fleste produktions-CNC-fræsere kan håndtere materiale op til 150–200 mm tykt ved fræsningsoperationer, selvom den praktiske grænse for rene gennemfræsninger afhænger af fræsens længde og spindlens effekt. Fuldt arkfræsning af 18 mm eller 25 mm MDF og spånplade ligger godt inden for standardkapaciteten for produktionskvalitetsmaskiner.
Hvilken software bruger en CNC-fræser? Den typiske softwarearbejdsgang omfatter tre faser: et CAD-program såsom AutoCAD eller SketchUp til at designe komponenten, et CAM-program såsom Fusion 360, VCarve eller ArtCAM til at generere værktøjsstier og G-kode samt maskinstyringssoftwaren til at indlæse og køre jobbet. Mange CNC-fræserproducenter leverer eller anbefaler specifik CAM-software, der er optimeret til deres styring og kompatibel med almindelige filformater, herunder DXF, SVG, STL og AI.
Hvor længe holder en CNC-fræsebit? Levetiden for en fræs er stærkt afhængig af materialehårdheden, fræsningsparametrene og fræsens kvalitet. I blødt træ og MDF kan en kvalitetsfræs med karbidspidser vare i flere dage med fræsning, inden ydeevnen tydeligt forringes. I hårdere materialer som massivt hårdt træ eller aluminium er levetiden kortere. Sløve fræser giver ruere kanter, øger fræskraften og kan forårsage maskinens afbøjning — regelmæssig inspektion og tidlig udskiftning er en del af den almindelige vedligeholdelse af CNC-fræsemaskiner.
Er en CNC-fræsemaskine svær at betjene? Grundlæggende betjening — som indlæsning af opgaver, indstilling af nulpunkt for materialet og kørsel af programmer — kan læres inden for få dage på de fleste moderne kontroller. At opnå færdighed i CAM-software samt forståelse af, hvordan man optimerer fræsningsparametrene til forskellige materialer, tager længere tid, typisk et par uger med regelmæssig træning. De fleste producenter tilbyder træningsunderstøttelse, brugsanvisninger og fjern-teknisk assistance for at hjælpe nye operatører med hurtigt at opnå produktiv kompetence.
CNC-fræseren forbliver en af de mest alsidige og kommercielt produktive maskinværktøjer, der er tilgængelige for producenter, fremstillere og kreative virksomheder i 2026. Dens evne til at skifte sømløst mellem skæring, gravering, boring og prægning — på et bredt spektrum af materialer og opgavetyper — gør den til en unikt fleksibel ressource i enhver værksted, hvor præcision og gentagelighed er afgørende.
