
 EN
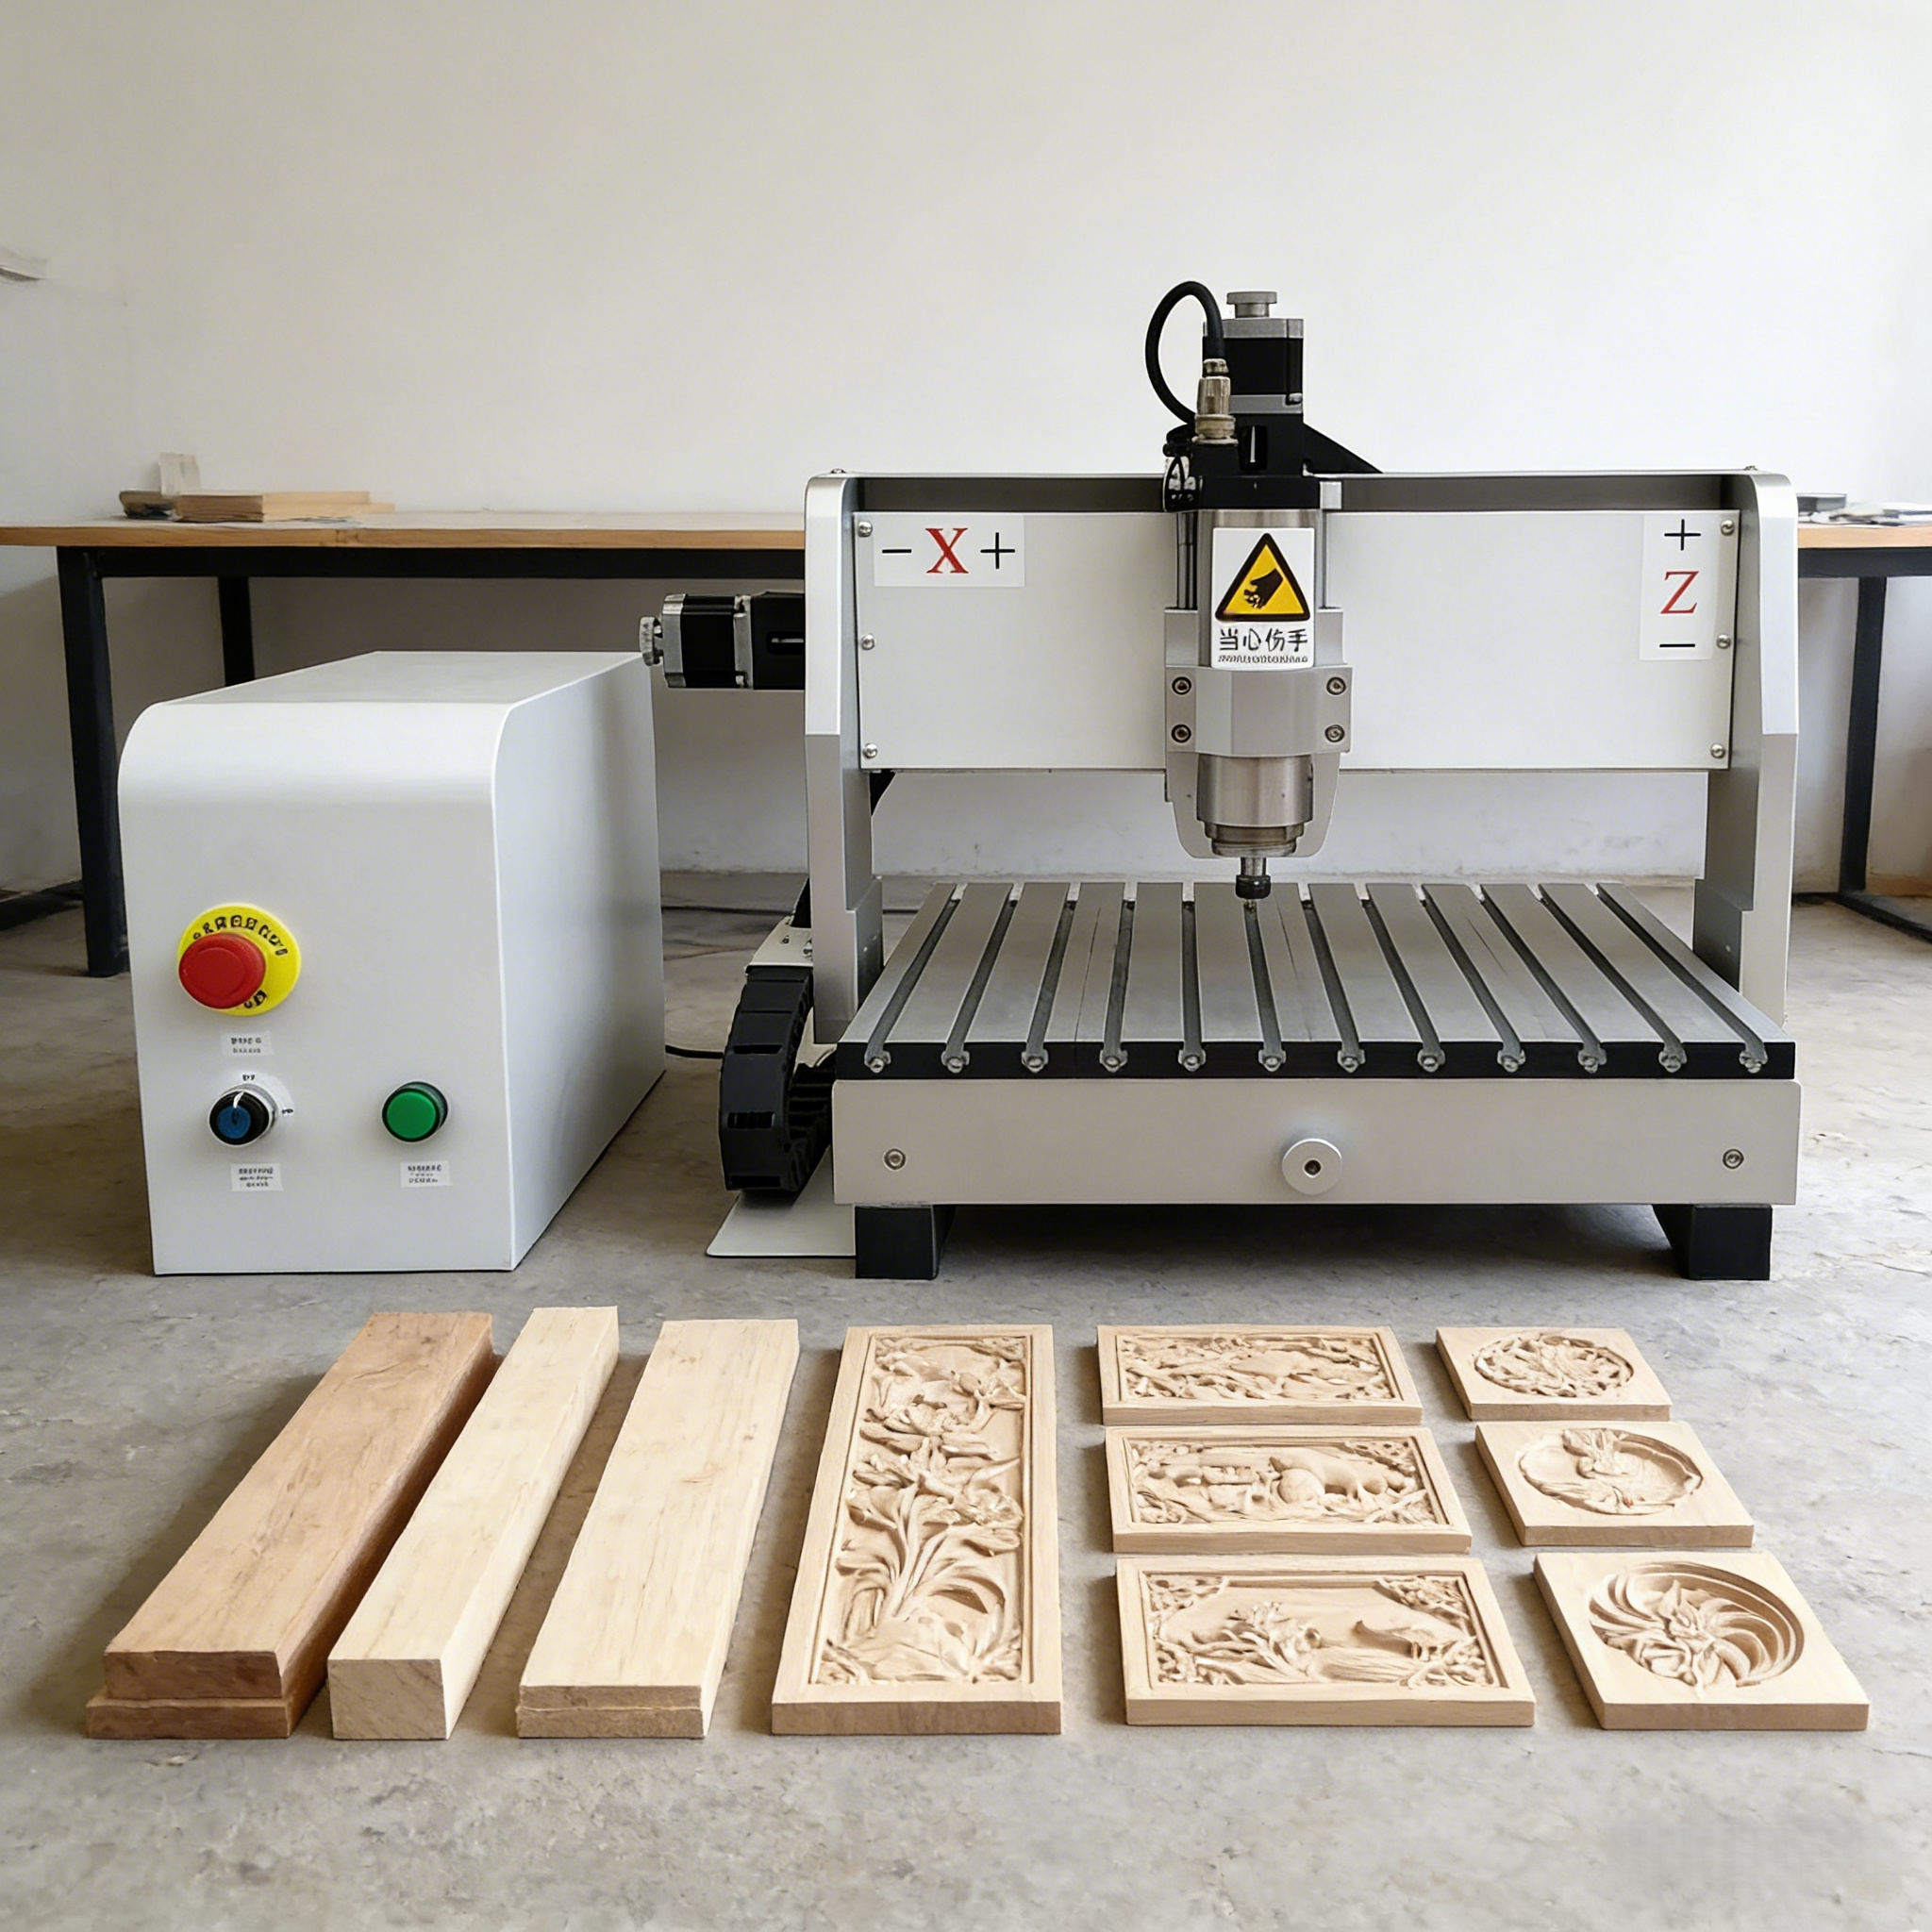
Gangaðu inn í næstum hvaða nútíma viðskipti sem er í viðarvinnslu, skiltavinnslu eða framleiðslu á mótteknum möguleikum og þú munt líklega finna a Cnc router í miðjunni á rekstri. Þessar vélar hafa orðið grunnsteinninn í nákvæmri skurð- og myndskurðvinnslu í tólfum atvinnugreinum, en margir utan framleiðslu hafa aðeins óskýr hugmynd um hvað þær gerðu í raun eða hvernig þær virka. Þessi grein útskýrir tæknilausnina á augljósan hátt — frá grunnvirkingarprinsippinu til hlutanna, hæfni og atvinnugreina sem mest byggja á henni árið 2026.
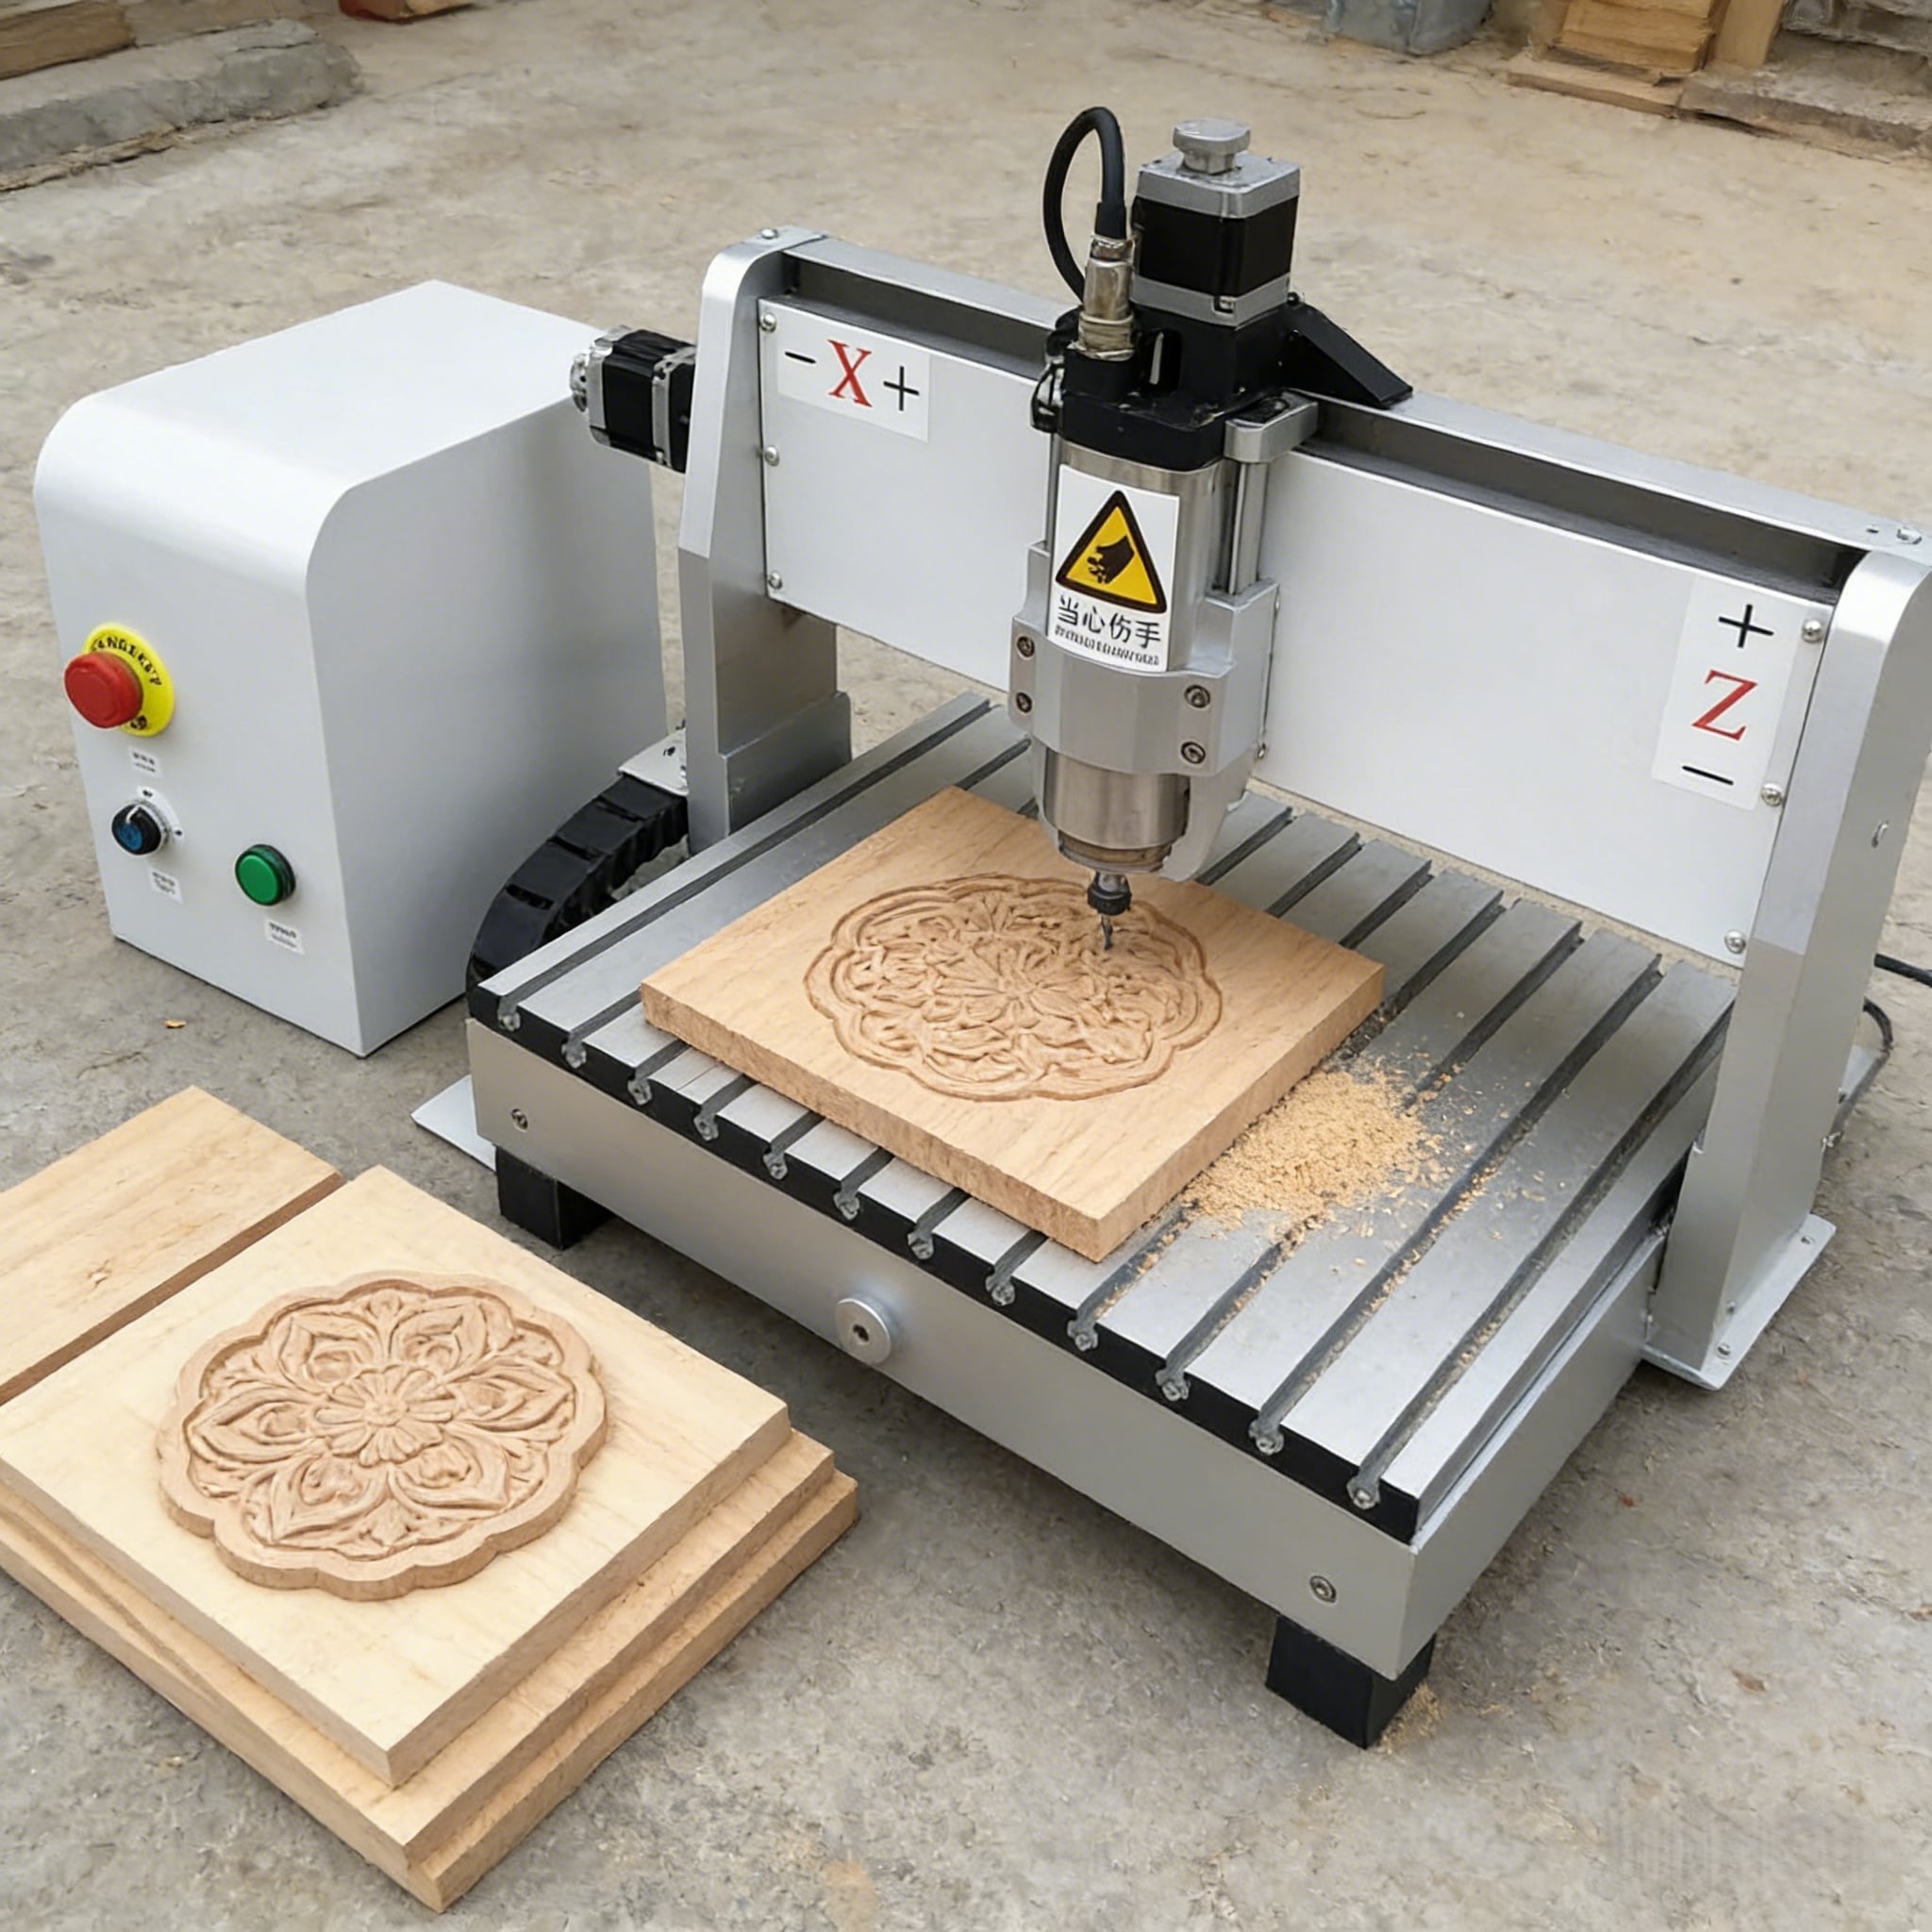
Kerfis hugsjónin: Hvað gerir CNC rótari í raun
ACnc router er tölvustýrð skurðvéla sem notar snúandi skurðhlut — kölluð end mill eða router bit — til að fjarlægja efni úr vinnuskuðu með því að hreyfa sig yfir hana í nákvæmum, forrituðum ferlum. Styttingin CNC stendur fyrir Computer Numerical Control (tölvustýrð tölustýring), sem lýsir þeim hátt sem vélan fær skipanir sínar: stafræn skrá, oftast G-kóði sem búinn er til með CAM-hugbúnaði, segir vélinni nákvæmlega hvert hún á að hreyfa sig, hversu hratt hún á að fara og hversu djúpt hún á að skera í hverjum punkti í starfsemi.
Ólíkt laser- eða plösmuskurðvél, sem fjarlægir efni með hita og orku, fjarlægir CNC-router efni mekanískt — snúandi hlutinn sker, sker eða myndar vinnuskuðuna mekanískt þegar hann hreyfist. Þetta gerir hann sérstaklega viðeigandi fyrir efni sem svara vel á mekaníska skurð: við, MDF, fjölply, akryl, sveiflu, mjókur metali eins og álúmíníum og samsettar plötur.
Niðurstaðan er vélar sem geta framleidd tvívíddar skurðlínur, þrívíddar ríðuð yfirborð, ríðin texta og listaverk og nákvæm viðskiptaskurða — allt á sama vélstöð, einfaldlega með því að víxla skurðbitann og stilla tólferðarforritið.
Hvernig vélin hreyfist: Hreyfikerfið útskýrt
Hreyfikerfið er það sem greinir CNC-skurðvél frá handvél og venjulegri handvirkri fræsivél. CNC-skurðvél hreyfir skurðhausinn sinn — eða í sumum uppsetningum vinnuborðið sitt — áfram á þremur ásnum samtímis undir tölvustýringu.
X-ásinn fer eftir lengd málsborðsins. Y-ásinn fer yfir breiddina. Z-ásinn stýrir lóðréttu hæð skurðhausins, sem ákvarðar skurðdybðina. Með því að samræma hreyfingu á öllum þremur ásunum samtímis getur vélin teiknað hvaða slíka leið sem þrírúmmálsleiðarforritið skilgreinir í þrívíddar rúmi. Framþróaðri útfærslur bæta við snúningsskálfur — venjulega kölluðar A- og B-ásar — sem gerir vélinni kleift að skera á skáðum yfirborðum eða vinna með sívalningslaga hluti eins og borðbeinar, dálkar eða relíefmyndir.
Hreyfingin er dregin af servó- eða skrefvélum sem eru tengdar kúluskrufulosunum, tannhjóls- og tannstangskerfum eða línulegum stýrikerfum, eftir því sem stærð og nákvæmni kröfur eru á vélinni. Skurðhausinn er færður á línulegum leiðarlínum sem tryggja sléttar, nákvæmar hreyfingar án brottskots undir álagi. Þessi mekaníska stífleiki er það sem gerir vélinni kleift að halda staðfestri nákvæmni á staðsetningu þegar rótarspindillinn framleiðir mikil skurðkraft.
Lykilhlutir og hlutverk hvers og eins
Að skilja CNC-rótara þýðir að skilja hvernig helstu hlutir hans vinna saman sem kerfi í stað þess að skilja þá einstaka.
Snúðurinn er rafmót sem dreifir skerðingarbitinum við háar snúningshraða, venjulega á bilinu 8.000–24.000 rpm, eftir því hvaða efni og bitategund er notuð. Þátttaka snúðsins er mæld í kílowatt og ákvarðar hversu ákveðin skerðing má framkvæma í þéttum eða þykjum efnum án þess að snúðurinn brotni eða stöðvist. Skerðingarbitinn sjálfur er eyðilegur hlutur sem fæst í hundraðum mismunandi útfærslu — bein flóðabitar fyrir gegnumskurð, kúlubitar fyrir 3D-yfirborðsskörðun, V-bitar fyrir ríðun og samþrýndar bitar fyrir hreinar efri og neðri brúnir á plötuefnum eins og MDF og fjölplötu.
Stjórnstýringin er heila vélarinnar, sem túlkar G-kóða og breytir honum í samstilltar rafmagnsræktunaraðgerðir í rauntíma. Nútíma CNC-sníðvélir eru sendar með DSP eða tölvubased stjórnstýringum sem styðja hleðslu verkefna án netþátta, millifrámskifta viðmóti og í sumum tilvikum sjálfvirka mælingu á lengd sniðtólanna og skoðun á vinnuskuðu.
CNC-sníðvélar: geta að vinna eftir efni og notkun
| Efni | Venjulegar aðgerðir | Efnahagsgreinar þjóna | ATHUGASEMDIR |
|---|---|---|---|
| MDF / Sperruhólf | Snið á plötum, rúðusnið, ríðing | Furneyr, skápar, innri útgangur | Vinnsla fullra plötuformata á 1325/2040 formötum |
| Fastvirki | 3D-skur, klámavinnsla, profílsnið | Furneyr, arkitekturtréverk | Krefst sharp bita og stjórnuðs fæðuhraða |
| Akryl / Plast | Profilskurður, brúnarvinnsla | Skyltur, sýningaráhæfingar, verslunarbúnaður | Einþræða borðálar eru ráðlegðar til að koma í veg fyrir smeltu |
| Ál | Létta fræsingu, boring, profilskurður | Verkfræði, hlutar fyrir geimferða- og flugvéaframleiðslu, hylki | Krefst kælivatns og lægri áförunarhraða |
| Síma / EPS | Háhraða 3D-formgeisla | Pakkaður vörur, settur upp hönnun, byggingafræðileg líkan | Mjög hár matarhraði er mögulegur |
| Samsettar plötur | Skífuskipting, brúnaskurður | Byggingar, klæðing, innri pönnur | Karbíddverkfæri nauðsynleg fyrir rýnandi efni |
| PVC / ABS pönnur | Línu- og skurðskurður, ríða | Tákn, auglýsingar, sýningarpönnur | Venjuleg snúðboringarfæri, meðalháir hraðar |
Hvar CNC-skurðvél er notuð árið 2026
CNC-skurðvél hefur sett sig sem nauðsynlegt framleiðslufæri í fjölbreyttari iðnaði en flestir gera ráð fyrir. Í framleiðslu á mótorhúsum og búrðum er henni notað til alls frá skífuskiptingu og brúnaskurði til að skera dekoratíva mynstur og CNC-skuða tengingar. Í tákn- og auglýsingaiðnaðinum er henni notað til að skera þrívíddar bókstafi, sýningarpönnur og skurðtómur tákn úr MDF, skúm og akryl. Í bygginga- og innri uppsetningariðnaðinum er henni notað til að skera klæðingarpönnur, skera dekoratíva net og framleiða arkítektoníska mótunarfæri.
Utan þessa kjarnisviða eru CNC-sníðvélir notaðar í umbunðarbransanum til að skera út skúm innlæg og sérsniðna umbunðarform, í leikstjórn- og viðburðabransanum til að byggja upp set og stórformuð hluti fyrir leikstjórn, og í verkfræði- og prófunarsviðinu til að sníða alúmíníumhylki, sníðföng og fastspennur. Sameiginlega þráðurinn í öllum þessum notkunum er þörf á nákvæmum og endurteknum sniðum á efnum sem svara vel við vélarvinnslu – og geta flakkað á milli mismunandi verkefna fljótt með því að breyta forritinu í staðinn fyrir vélaruppsetningu.
Algengar spurningar
Hvað er munurinn á CNC-sníðvél og ljásniðvél? CNC-sníðvél fjarlægir efni mekanískt með sniðhug, sem snýr, en ljásniðvél fjarlægir efni með þéttu ljósorku sem smeltir, brennur eða ræsir vinnuskipunina. Sníðvélir eru betur hent fyrir þykka tré, álúmíníum og skjóta þar sem mekanískt snið gefur hreinari niðurstöður, og þær skapa fysiska kerf-breidd sem ákvarðast af þvermáli sniðhugsins. Ljásniðvélir standa fram úr í nákvæmum smáatriðum á þunnari efni og mynda mjög þynna kerf, en þær eru ekki hentar til vinnslu á málmum eins og álúmíníum né fyrir dýpra 3D-skurðvinnslu.
Hversu þykk efni getur CNC-sníðvél skorið? Þetta háðist aðallega Z-ásferðinni vélarinnar og lengd skerihornsins sem er notað. Flest framleiðslu-CNC-rótur geta unnið við efni upp að 150–200 mm þykk, en raunhæfur markmiðsgildi fyrir hreinar gegnumskurða háðist lengd skerihornsins og afl spindilsins. Skurður fullra plátu af 18 mm eða 25 mm MDF og fjöllu er vel innan staðlaðra hæfna framleiðslu-véla.
Hvaða hugbúnað notar CNC-róta? Venjulegur hugbúnaðarvinnuskipti felur í sér þrjá þætti: CAD-hugbúnað, svo sem AutoCAD eða SketchUp, til að hanna hlutinn; CAM-hugbúnað, svo sem Fusion 360, VCarve eða ArtCAM, til að búa til verkfæragögn og G-kóða; og stýrihugbúnað vélarinnar til að hlaða inn verkinu og keyra það. Margir framleiðendur CNC-róta veita eða mæla með ákveðnum CAM-hugbúnaði sem er stilltur fyrir stýrikerfi þeirra og samhæfist algengum skráarsniðum, svo sem DXF, SVG, STL og AI.
Hversu langan tíma varar skerihorn CNC-rótu? Lífstíð borða er háð mjög marga þáttum, svo sem hörðleika efna, sniðvinnsluparámetrum og gæðum borðanna. Í mjókviði og MDF getur gæðaborð af karbíði haldið áfram í tugi klukkustunda áður en afköst hans minnka átýðandi. Í harðari efnum, svo sem heilu viði eða álúmíníum, er lífstíð borðanna styttri. Dullar borðar gefa ójafnan brún, auka sniðkrafta og geta valdið því að vélin breyti stöðu sinni — regluleg skoðun og tímaheppin skipting er hluti af venjulegri viðhaldsáætlun fyrir CNC-sniðvél.
Er CNC-sniðvél erfitt að stjórna? Grunnrekstrarvirkni — eins og innhladning á verkefnum, stilling á núllstöð við efni og keyring á forritum — er hægt að læra innan nokkurra daga á flestum nútíma stjórnkerfum. Að ná góðum hæfni í CAM-forritum og skilja hvernig á að stilla sniðvinnsluparámetra best fyrir mismunandi efni tekur lengri tíma, venjulega nokkrar vikur reglulegrar æfingar. Flestir framleiðendur bjóða upp á þjálfunarsupport, handbækur og fjartengda tæknihjálp til að hjálpa nýjum rekstraraðilum að ná framleiðsluhæfni fljótt.
CNC-sníðvél er samt ein af fjölbreytustu og viðskiptafræðilega framleiðsluverkfærum sem eru í boði fyrir framleiðendur, framleiðslufyrirtæki og listræn fyrirtæki árið 2026. Hæfni þess að hreyfa sig beint milli sniðunar, skurðar, borðunar og ríðunar — yfir víðan fjölda efna og verkefna — gerir það að einstökum fjölbreytilegum eign í hverjum verkstöðvarstað þar sem nákvæmni og endurtekning eru mikilvægar.
