
 EN
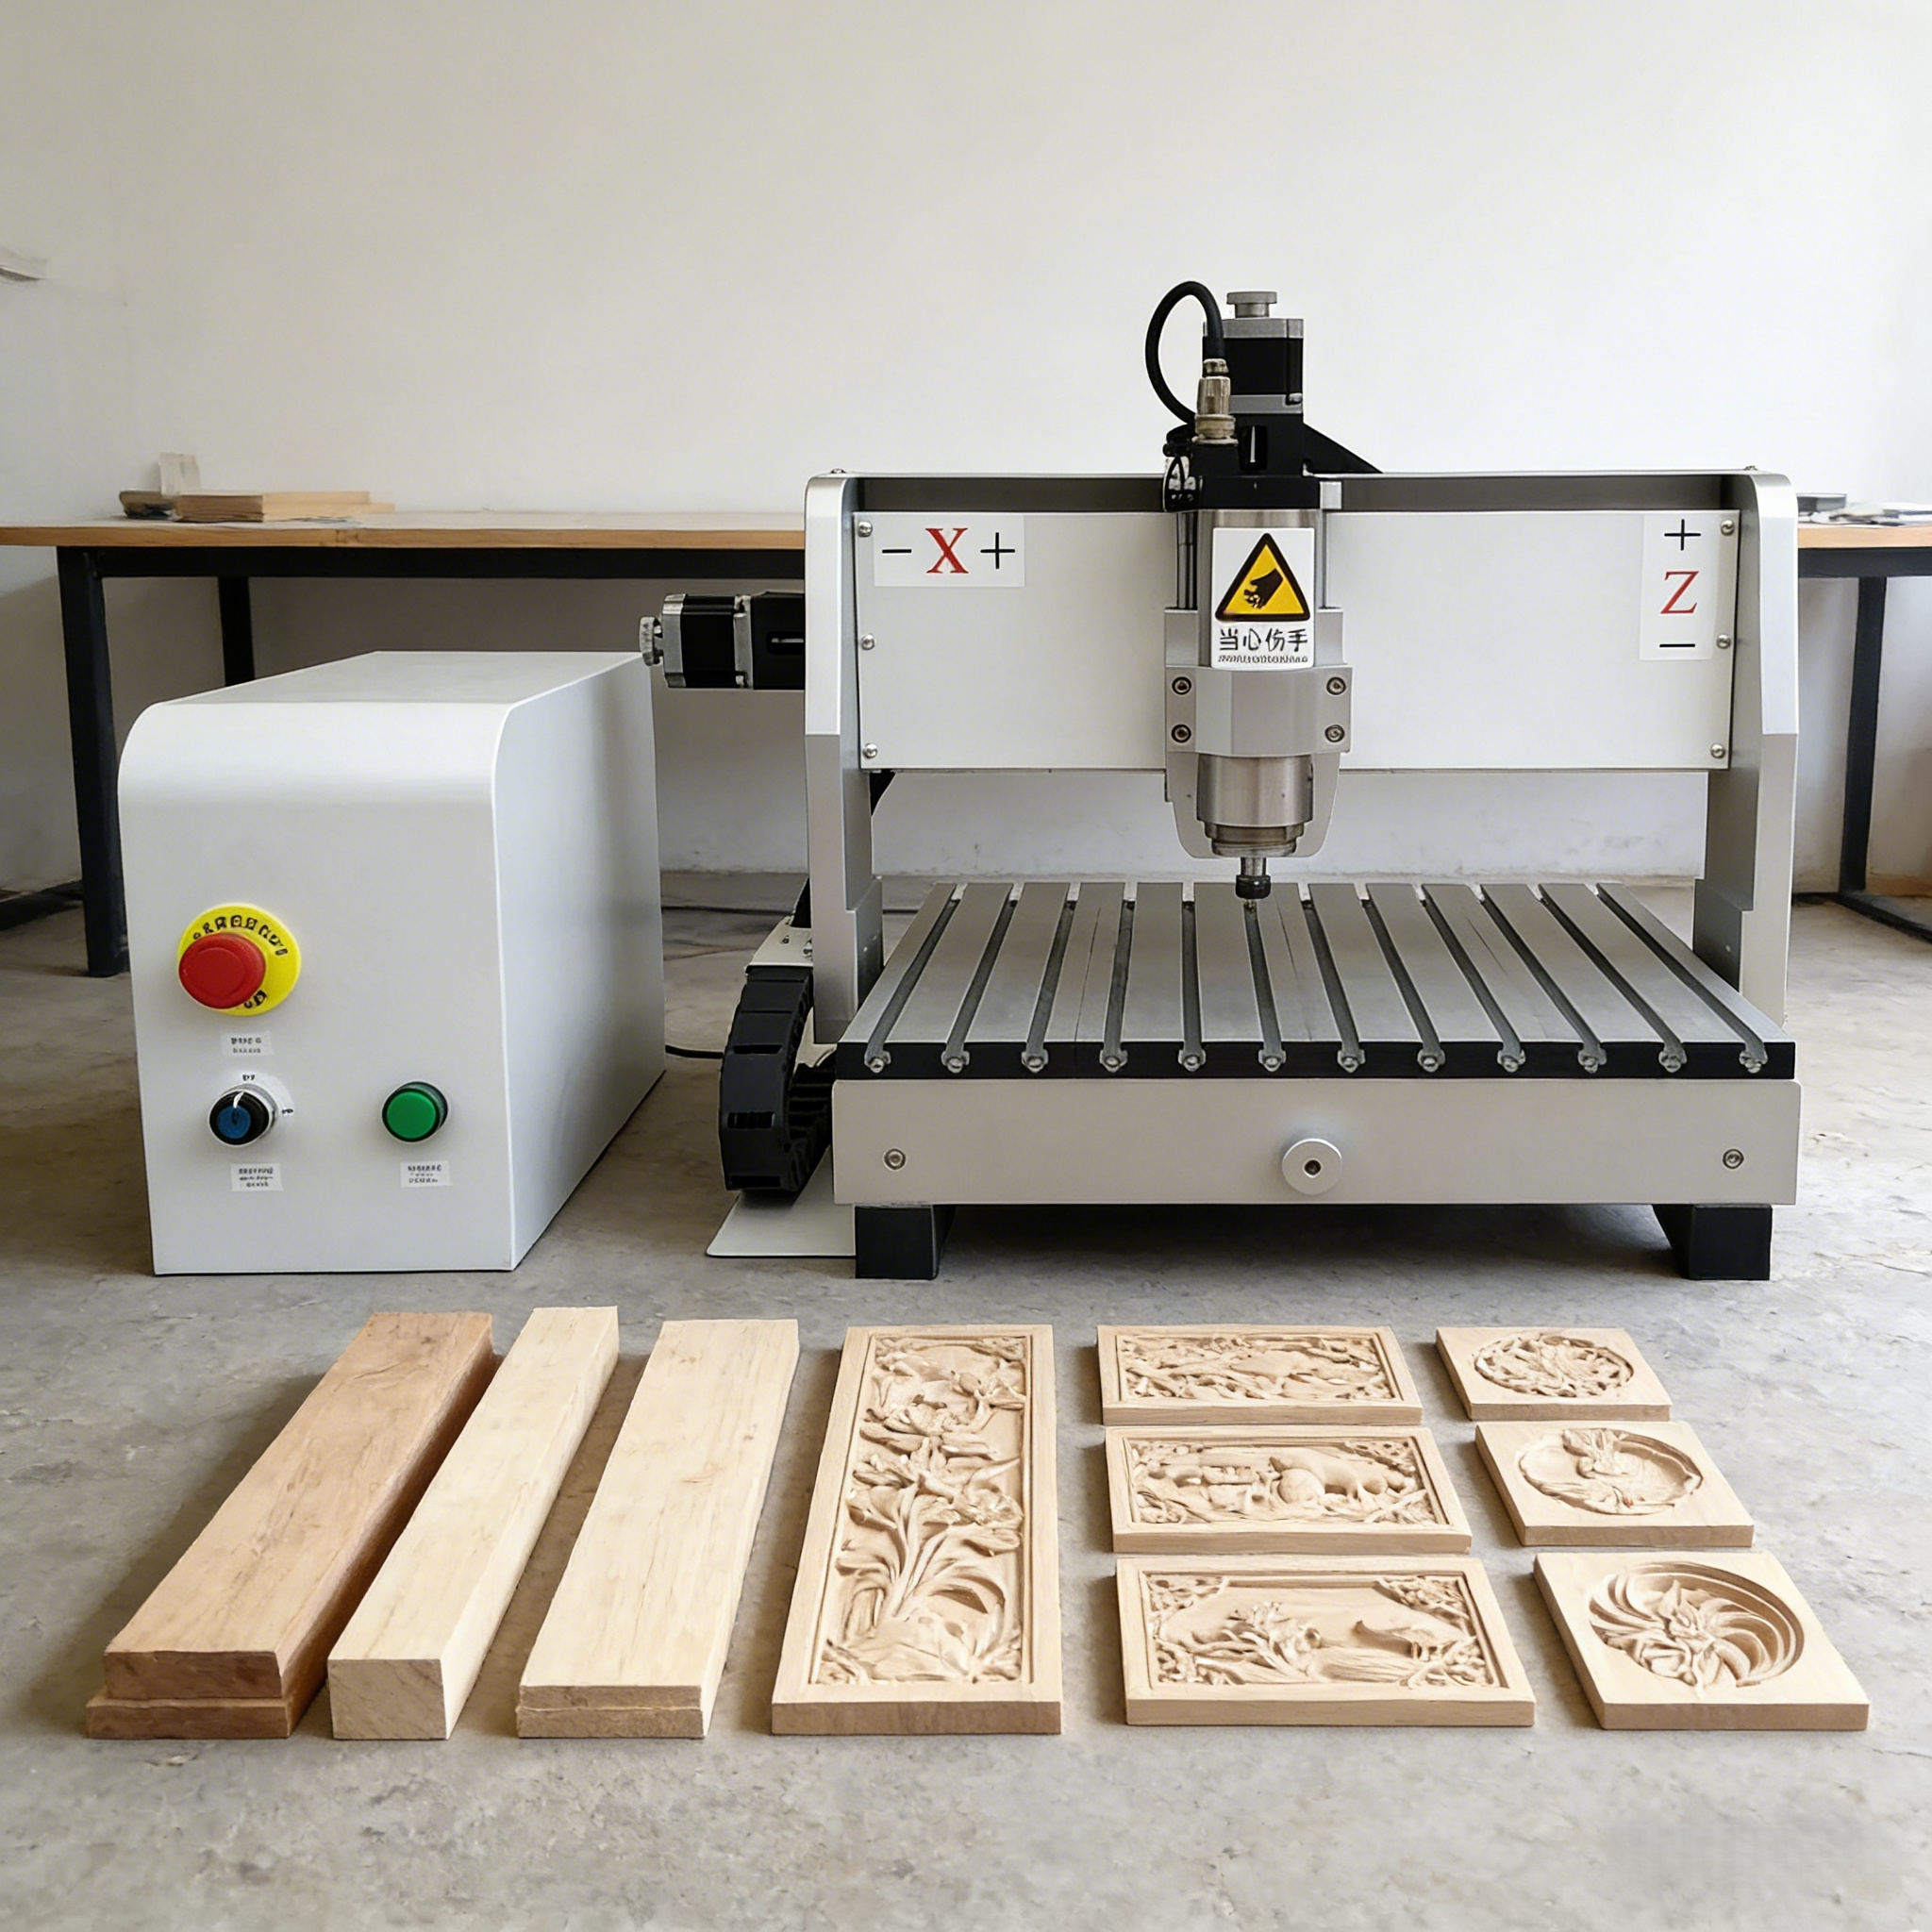
Fáir tækni hafa breytt hagkerfi og möguleikum framleiðsluframleiðslu jafn gründuglega og Cnc router . Það sem byrjaði sem sérstakt tól fyrir háþróaða viðskipta- og loftfarspólaframleiðslu hefur orðið almennt framleiðslutól í tugi atvinnugreina — frá mótorhúsfyrirtæki og arkítektaframleiðslu til táknmyndagerðar, umbúðaframleiðslu og vinnslu samsettra plátu. Árið 2026 er CNC-sníðillinn ekki einfaldlega hraðari leið til að gera það sama sem var áður gert handvirkt. Hann hefur grunnlegga breytt því hvað er mögulegt, hvað er hagkvæmt og hvaða gæðastig er náð á framleiðslustigi. Þessi grein skoðar hvernig og af hverju.
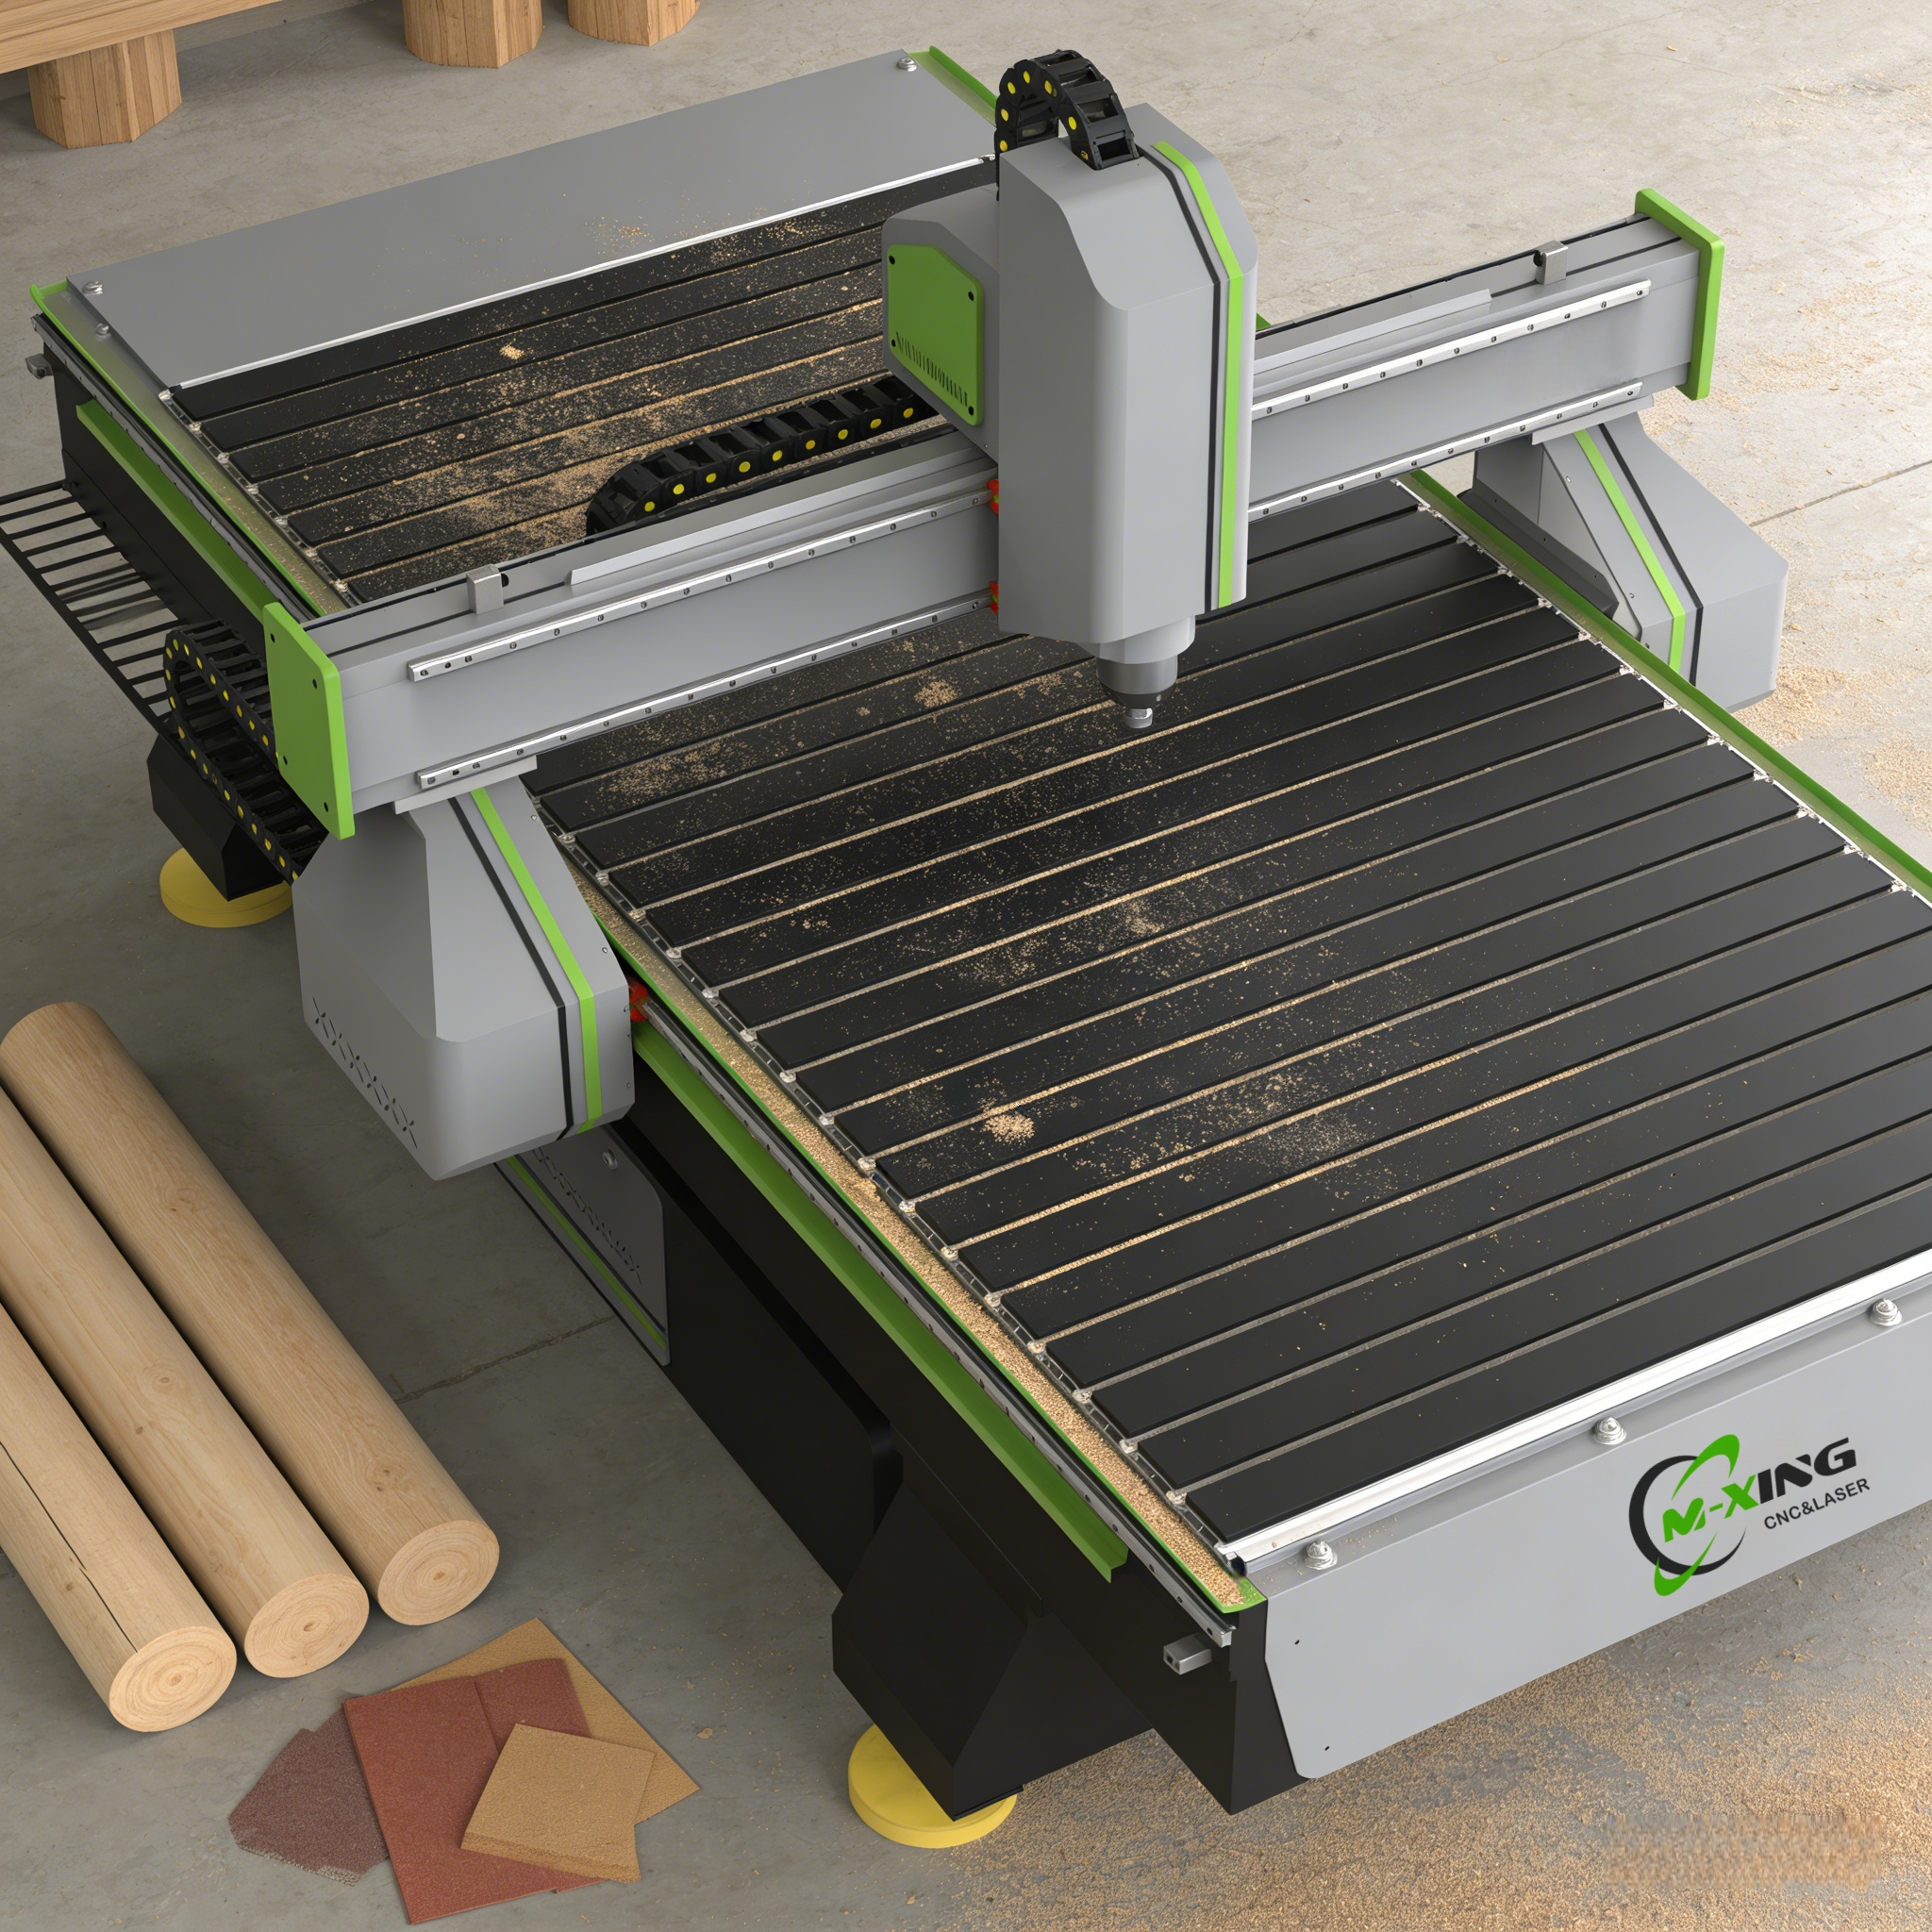
Nákvæmni í stórum skala: Út úr mannlegum breytistiku
Mest umbreytandi framlag CNC-sníðvélartækni til nútímaframleiðslu er fjarlægging á mannlegri breytileika úr skurð- og myndskurðarferlinu. Í hefðbundinni viðskipta- og pönnusmiðju háðist gæði hvers skurðs á hæfileikum, einbeitingu og líkamlegu jafnleitni rekjanda. Þyngd, frádráttur og náttúruleg breytileiki milli starfsfólks innleiddu allt saman ójafnleitni í mælingum á lokið vöruflokk — ójafnleitni sem safnaðist saman í raðum og valdi neðanáttúrugreinum vandamálum við sameiningu, aðlögun og yfirborðsmeðferð.
CNC-sníðill framkvæmir hvert snið út frá sama tölvuforriti, með sömu tólferðarformi, á sama feeding-hraða og dýpt, óháð því hvort það sé fyrsta hluturinn á morgni eða hundrað- og tuttugasti hluturinn á eftirmáli. Staðsetningarnákvæmni framleiðsluvalds vélar — venjulega innan brotshluta millimeters — er varðveitt samfellt í gegnum vinnumálaðag án afdráttar. Fyrir framleiðendur sem framleiða mótorhluti, byggingaplötu eða skyltingarefni sem þurfa að passa nákvæmlega saman er þessi samhverfa ekki bara lítill jafnvægi við handvirkt framleiðslumáta. Það er skipulagsbreyting á því sem gæðastjórnun þýðir á framleiðslusvæðinu.
Gerir mögulega flókna lögun sem handvirkt framleiðslumáta geta ekki framleidd
Að auki við samhæfni hefur CNC-sníðvélinn stækkað þá rúmlegu flóknum form sem framleiðendur geta framleidd á áskiljanlegum kostnaði. Bogaðar sniðlínur, þrívíddar útskurðar með hæðarvíxli, flóknar mynsturskurðir, innbyggðar tengingar og yfirborðsverk í mörgum ásrum eru öll verksemi sem krefjast óvenjulegrar handverksferða og mikils tíma ef þau eru gerð handvirkt. Á CNC-sníðvél er það einfaldlega spurning um forritun — vélin framkvæmir flókna rúmform með sama hraða og hún framkvæmir beina skurð, án aukakostnaðar fyrir flóknum formum.
Þessi hæfni hefur haft djúpan áhrif á framhalds hönnun í allum framleiðslusviðum. Hönnuðir á sviði móttækja geta skilgreint ólínu, buglaðar form og flókna yfirborðsmyndir með því að vita að þær geta verið endurprófaðar nákvæmlega og endurtekið. Arkitekturframleiðendur geta framleidd dekoratíva skjólskýjipönnur og útþreðslumaterial með flóknum rúmfræðilegum mynsturum í framleiðslumagni. Skiltamakendur geta skorin rúmmæla bókstafi og lagin skjólskýjihlutana með samræmdri gæðum í öllum verkefninu. Í hverju tilviki hefur CNC-sníðillinn hækkað takmark þess sem er viðskiptaeðilega framkvæmt án þess að tengja rúmfræðilega flóknidu við framleiðslukostnað á þann hátt sem handvirkt framleiðsla aldrei gat gert.
Viðskiptasviðsnotkun og eiginleikar efna
| Svið | Aðalefni | Venjulegar CNC-sníðillgerðir | Framleiðslufyrirheit |
|---|---|---|---|
| Móttæki og skápurar | MDF, fjölluð tréplötu, heilt tré | Skurður á plötum, rúmmælingar, umhverfisformun, borðun | Samræmdir hlutir, minnkaðar villa í sameiningu |
| Skilt og auglýsingar | MDF, akryl, PVC-plötu, sveiflu | Profílskæring, mældir bókstafir, yfirborðsskæring | Fínur smáathugun í stórum magni, hönnunarsvæði |
| Byggingaframleiðsla | Samsettar plötur, MDF, álúmíníum | Dýrkunarnetur, klæðingarprofílar, viðskurður | Flókin rúmgerð í stóru skali |
| Pakkað og sýning | Sjávarföng, korrugerað pappír, pappír | Sérsýnt innbyggingarskaping, sniðþurrkunarförur | Nákvæm passun, hröð skipting á milli hönnunara |
| Viðskipti við viðskipta- og hönnunarmyndir | Massívt tré, bambús, MDF | 3D-skurður, ríðing, úrþynning | Nákvæm skurðafléttur án auka kostnaðar fyrir handverksskilningar |
| Verkfræði og frumgerð | Alúmíníum, ABS, akryl | Léttskurður, borðun, úrþynning á innhylslum | Hrað endurtekning, nákvæmar prófunarhlutar |
| Leikstjórn og settahönnun | Svæði, MDF, sperru | 3D-formgjörðun í stórum stærðum, uppbyggingarsniðun | Flókin áhöld og sethlutar á hraða |
Efnisnotkun og úrgangsminnkun
Gagnsæi frá framleiðslu er bæði kostnaður og ávallt mikilvægri umhverfisáhersla, og CNC-sniðillinn leysir þessa vandamál á betri hátt en handvirkt snið á báðum sviðum. Nákvæmni CNC-vinnuslóða þýðir að efni er fjarlægt nákvæmlega þar sem forritið tilgreinir — engin yfirsnið, engin óregluleg brún, engin efna missu vegna reyndar á réttindar. Þetta einasta minnkar afskurðinn á hverju plötunni sem er unnin samanborið við handvirka aðferðir.
Hærra ávinningurinn í notkunargildi kemur hins vegar frá neskingu (nesting) hugbúnaðar sem hefur bein tengsl við CNC rótaraflæði. Neskingu reikniritin reikna út bestu skipulag allra nauðsynlegra hluta á hverri plötu áður en skurðurinn hefst, þannig að bilin á milli hluta eru lágst og notandi á hverri MDF-, fjölskyggnu-, akryl- eða samsettri plötu er hámarkaður. Í framleiðsluferli með nokkurn veginn merkilega stærð þýðir minnkun á plötunotkuninni sem neskingin veitir beina sparnaði í efni, sem eykst með tímanum.
Fyrir framleiðendur sem vinna með dýr efni — fullvexta harðvið, þykk akryl eða verkfræðilík samsetningar — getur ávinningurinn í notkunargildi CNC rótunar á móti handvirku aðferðum verið mikil hluti af heildarreikningnum fyrir tækniverðmætisstaðfestingu á tækinu.
Samspil ferla og stafræn framleiðsla
CNC-sníðvél virkar ekki sem sjálfstætt tæki í nútímaframleiðsluumhverfi. Hún er hluti af ríkri tölvuvinnumálum sem byrja á CAD-hönnun og ferðast í gegnum CAM-tólferðagjörð til vélkeyrslu — og aukalega til kerfa fyrir framleiðsluskoðun og gæðauppfylgju. Þessi sameining er það sem gerir CNC-sníðvél að hluta af tölvuframiðslu snarari en einfaldlega sjálfvirkum skurðtæki.
Hönnunarbreytingar sem gerðar eru í CAD-umhverfinu berast beint í skurðforritið án þess að krefjast líkamlegs endurmyndunar á verkfærum eða handvirkrar endurstillingar á vélinni. Fyrirtæki sem framleiðir móttæki getur uppfært hönnun á skápur með því að breyta CAD-skránni og endurmynda vinnusvæðið — ferlið tekur mínútur í stað klukkutíma eða daga sem handvirkt endurmyndun myndi taka. Fyrir fyrirtæki sem þjónusta viðskiptavini með sérsniðnum pöntunum eða stjórna stuttum framleiðsluferlum með mörgum mismunandi hönnunum er þessi stafræn flýtileiki keppnishagur sem hefur bein áhrif á viðbrögð og afhendingartíma.
Nútíma CNC-skurðstýri taka stuðning við ótengda vinnuástæðu, margmálaleitara viðmót og í mörgum tilfellum sjálfvirk mælingu á lengd verkfæra, sem frekar minnkar uppsetningartímann milli verkefna og lækkar líkurnar á villum sem rekendur gera við uppsetningu.
Algengar spurningar
Hvaða efni geta CNC-skurðvélar ekki vinna á öruggan hátt? CNC-skurðvélar er hannað fyrir efni sem má vinnu mekanískt og eru ekki viðeigandi fyrir ferli sem krefjast hitaskurðar. Þau virka ekki vel á harðu steéli eða öðrum mjög harðum málmi sem fara yfir skurðgetu venjulegrar karbíddverkþekja. Brjótlegra efni eins og gler og keramik geta verið skurðin með sérstökum verkþekjum en það krefst varúðar við stjórnun breytanna. Fyrir efni sem svara betur hitaskurði — svo sem þunnum efnum, fínum pappír eða ekki-metálplötu sem krefjast mjög nauðugra skurða — er skurðkerfi með ljósi oft hentugara.
Hvernig bætir CNC-skurðborða framleiðslu á móbelum sérstaklega? Í framleiðslu á móntunarfurnýrum og skápunum veitir CNC-rótari jafna pönnudálíkningu yfir allar framleiðslurunnur, sem minnkar beint samsetningartímann og villur. Hann gerir kleift að framkvæma CNC-sniðnaða tengingar, svo sem holur fyrir stöngvar, dökkur fyrir kamfæringar og rillur fyrir dóður í einu uppsetningu í stað þess að framkvæma margar handvirka aðgerðir. Skrautleg sniðvinnsla, hörundar brúnir og yfirborðsmyndir geta verið innbyggðar í sama forrit og grunnþurrkun pönnum, sem sameinar margar framleiðslustig í eina vinnsluferð á vélinni.
Hver er munurinn á CNC-rótara og CNC-fræsivél? Báðir nota snúðvirkar skerivélar til að fjarlægja efni, en þeir eru háðir mismunandi notkun. CNC-fræsivélar eru gerðar fyrir háa stífleika og nákvæmni við vinnslu harðra málmanna, með þungum ramum, hægri framfærsluhraða og áhrifamiklum kerfum til að fjarlægja spánn. CNC-skráðar vélar eru háðar stærri vinnumáli, hærra ferðarhraða og léttari skerikrafti sem tengjast við vinnslu trés, MDF, plasta og mjúkra málmanna. CNC-skráð vél getur unnið fulla pönnur af pönnuprófum sem fræsivél ekki gæti unnið, en fræsivél getur unnið harða málmvinnslu sem myndi eyða venjulegri skráðarvélsaxli og verkfærum.
Hversu mikið gólfrúm þarf framleiðslu-CNC-skráð vél? Staðlaður CNC-sniðill í formati 1325 — með vinnumálið 1.300 × 2.500 mm — krefst fráeigandi gólfsvæðis á umbærliga 3 × 5 metra til að taka á móti vélina sjálfa, starfsrúmi rekjanda og opinberu rými fyrir efnaflutning á hlað- og afhendingarsíðunum. Stærri sniðillar krefjast hlutfallslega meiri rýmis. Rýmis- og innviðakröfur dustsafnunarútvarps, sem er nauðsynlegt viðbótaraðferð við hverja framleiðslu-CNC-sniðil, aukast frekar og þær ættu að vera áætlaðar áður en vélin er sett upp.
Getur lítil verslun réttfært investeringu í CNC-sniðil? Fyrir smávirkimat á sviði með jafnvel framleiðslumagni og skilgreindum efni- og vöruvali er fjárhagslega réttlætanlegt að kaupa CNC-sníðvél oftast innan 12–24 mánaða vegna lægra kostnaðar við útverk, lægra vinnumagns á hverja einingu framleiðslu og hæfni til að taka á sig verkefni sem voru áður hafði verið hafnað vegna kröfu um nákvæmni eða flóknleika. Lykillinn er að velja vélarform og -tilgreiningar sem passa við raunverulegar framleiðsluþarfir í stað þess að kaupa of mikla getu. Inngangsvélar og miðlungsstig CNC-sníðvélargerðir árið 2026 bjóða upp á framleiðsluhæfni á framleiðslustigi á verðum sem eru aðgengileg fyrir smáframleiðslufyrirtæki, sérsniðin mótbúnaðarframleiðslufyrirtæki og táknmyndastofur.
CNC-sníðvél hefur formið nútímaframleiðslu ekki með því að fullygja mannvirkni alveg, heldur með því að beina henni þar sem hún bætir mest við gildi — í hönnun, forritun, gæðaumsjá og viðskiptaforstöðum — á meðan hún sjálfkrafa framkvæmir snið- og skurðvinnu með jafnvelldri og árangursríkari hátt en handvirkt vinnuskrá. Á meðan samþætting hugbúnaðar dýpist og vélarheppni heldur áfram að þróa sig verður hlutverk hennar í miðjunni á rafrænum framleiðsluferlum aðeins meira miðjuhugleiki.
