
 EN
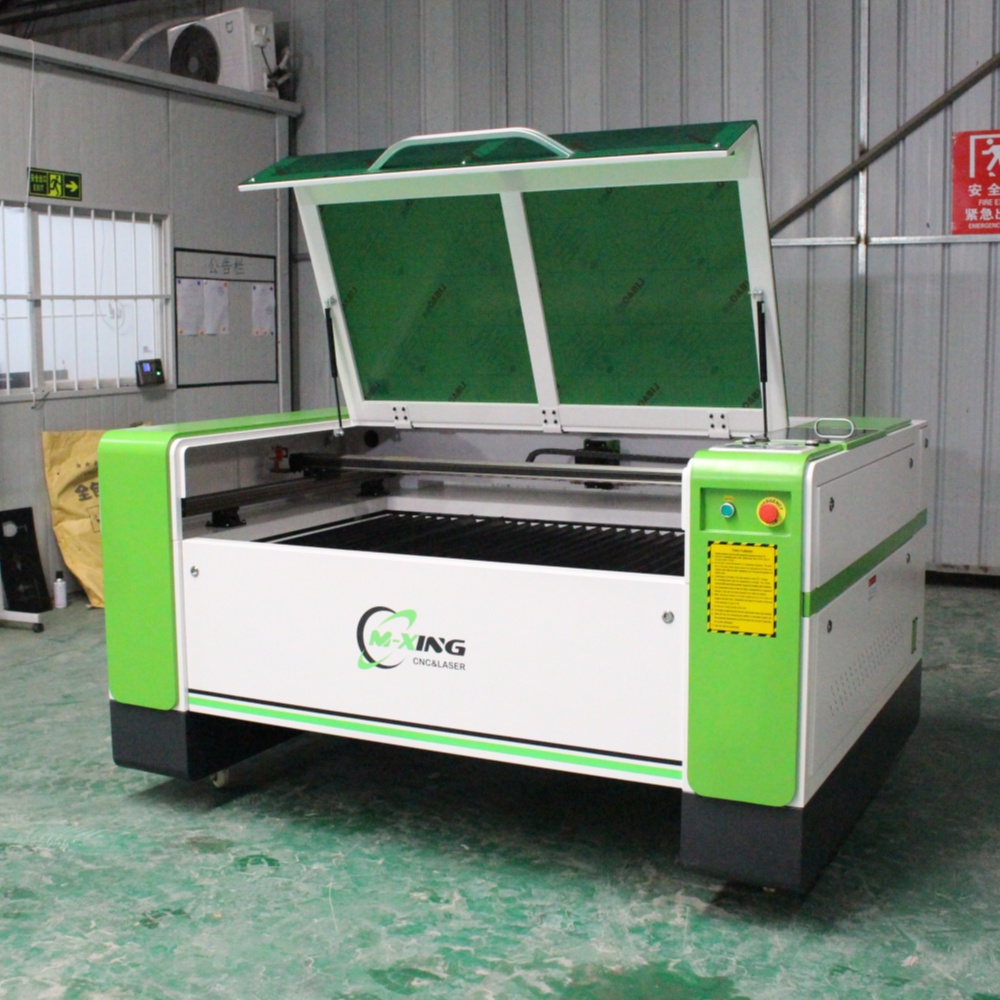
Markaðurinn fyrir laserskúrslóðunarvélbúnað hefur orðið mjög fullorðinn og með þessum fullorðnaði hefur komið meira bil á milli véla sem raunverulega gefa viðskiptavæn niðurstöður og þeirra sem skamma sig innan mánaða eftir kaup. Ef þú ert að meta laser prentunarvél árið 2026 er vandamálið ekki að finna valkosti — heldur að vita hvaða tilgreiningar og byggingareiginleikar þýða í raun áreiðanlega, háþróaða framleiðslu í raunverulegu framleiðsluumhverfi. Þessi leiðbeining skoðar þá þætti sem greina getufullar vélar frá slæmum, svo ákvörðunin um fjármagnslega staðsetningu sé byggð á því sem er mikilvægt en ekki því sem lítur vel út á brosjúr.
Gæði lasergeymslunnar: Þar sem afrek byrja
Hver annar hluti laserskárningsvélar er háður gæðum og samhæfni laseraðilsins. Veikur, ósamhæfur eða illa tilgreindur rör- eða dióðaeldjari gefur ójafnan skárningsdybð, minnkaða nákvæmni í smáatriðum og óforspáanleg niðurstöður á mismunandi efnum — vandamál sem engin magni af stillingum í hugbúnaði eða mekanískri stillingu geta fullkomlega kompenserað fyrir.
Fyrir CO2-hvassgæsluðrýnslumáveldi er hvassgæslurörin hjarta kerfisins. Góðar rör frá stofnuðum framleiðendum viðhalda jafnri aflframleiðslu á meðan þau eru í notkun og geta unnið með hitacyklingu í framleiðsluánvöndun án hratt af brotinnar ástandsgæða. Rör sem byrjar á skilgreindum vattstigi en fellur niður í 70% aflframleiðslu innan árs með meðalnotkun veitir ekki þá gildi sem tilkynningarnar gefa til kynna. Þegar metið er á máveldi ætti að spyrja sérstaklega um framleiðanda rórsins, skilgreinda starfstíma í klukkustundum og hvort kæliskerfi máveldisins sé rétt stór til að halda rórinu innan bestu hitamálsins þess í samfelldri notkun.
Jafnheit á aflinu er sérstaklega mikilvæg fyrir myndadrýnslu á viði og skinn, þar sem lítil litmyndagerð krefst nákvæmrar hvassgæslustýringar yfir breiðu aflsvæði. Máveldi með slæmri aflstýringu framleiðir flata, útþurrkuð myndadrýnslu óháð því hversu góð myndskráin er.
Nákvæmni hreyfikerfis og áhrif þess á gæði úttaksins
Hreyfikerfi laserskúrslóðarinnar — vélarbyggingin sem færir lasershöfuðið yfir vinnumálið — hefur beint og sýnilegt áhrif á skúrslóðargæði. Leikur í dreifihluta, beygja í bjálkastyrkt eða ójafnvægi í svar við skrefstýri- eða rásstýrihreyfum birtast allt sem villur í lokið verk: ósamstilltar rasterlínu, grjótskörpugar ferlar og ójafnt bil á fínum texta.
Góð gæða laserskriðubúnaður notar nákvæm línulega leiðarskór í stað einfaldra stangs- og hulka-samsetninga. Línulegir skór takmarka hreyfingu í einn ás með lágustu mögulegu leysi, sem tryggir að lasershöfuðið fylgi forrituðum ferli nákvæmlega bæði við lága og háa hraða. Geislan eða gagnrýnistrússinn sem ber X-ásinn ætti að vera nógu stífur til að standa átökum við hröðun — prófil úr hástöðugu alúmíníulegri hlutblandingu eru staðlaður byggingarmaterialur á vel smíðuðum vélmum og veita rétta samsetningu af stífni, lítt þyngd og móttölu gegn heimkjörnum við háa ferðarhraða.
Drifkerfi sem nota gæða tímastríkubelti með réttri spennu, eða rönd-og-tönnukerfi á stærri formötum, umbreyta hreyfingu rafmagnsmótors í staðsetningu höfuðs án þess að safna saman villa sem slitið eða illa spennt drifhlutir geta valdið. Á vélmum þar sem gæði rísunar eru aðalvöruflokkurinn — persónuleg gjafir, nákvæm táknmyndir, endurmyndanir af myndum — er hreyfikerfið kannski miklu mikilvægara en tilgreiningar á ljósgeisladreifingunni.
Stjórnunareining og hugbúnaður: Hugurinn bakvið úttakið
Ljósgeislarísunarmávél er einungis jafn getufull og hún er í að túlka flókna hönnunarskrár og umbreyta þeim í nákvæmar, samstilltar hreyfingar- og aflskipanir. Þetta umbreytingarferli fer fram í stjórnunareiningunni og tengda hugbúnaðinum, og gæði báðra ákvarða hversu áskiljanlega vélin meðhöndlar raunverulega framleiðsluverkefni.
Tímaröðuð framleiðslustig-stýrikerfi styðja lit-lagða verkefnaflutning, sem gerir kleift að hafa bæði rísun og skur á sama hönnunarskrá, þar sem mismunandi laseraðstæður — afl, hraði, fjöldi ferða og bil — eru úthlutaðar hverju verkefni og eru svo unnin sjálfkrafa í röð. Þessi eiginleiki er mikilvægur fyrir framleiðsluvinnaþátt, þar sem rísunarmyndir og skurðprofílar þurfa að vera framleiddar saman á sama hluti án þess að þurfa að skipta verkefninu handvirkt.
Hugbúnaðarsamhæfni er jafn mikilvæg og stýrikerfi. Skáragravírsluvél sem tekur við skrám frá CorelDRAW, Adobe Illustrator, AutoCAD og Photoshop — í sniðum eins og AI, DXF, PLT, BMP, JPG og PNG — hefur góða samþættingu í núverandi hönnunarvinnuskrá án þess að krefjast skráumbreytinga sem geta valdið villa eða bætt við tíma. Stuðningur við myndskipti (dithering) reiknirit er mikilvægur fyrir myndagravírslu, þar sem gæði myndskiptisins ákvarða beint hversu trúlegt gráskálamynd er endurtekin á við eða skinn.
Samanburður á gæðavísitölum eftir vélarflokk
| Gæðavísitala | Inngangsnivó | Miðjaframleiðsla | Yfirleitt stigs |
|---|---|---|---|
| Láserrör | Almennt, ómerkjað | Nafngreindur framleiðandi, metin notkunartími | Yfirleitt metið rör, há samhæfni |
| Hreyfiskerfi | Stang- og bútakguidur | Línulegar leiðarlínur, álumíníumstöð | Nákvæmar línulegar rönd, stífur stein- eða leger rammi |
| Stýring | Grunnur í vélinni, takmarkaðar sniðmát | DSP-margmálaleg, virkar án internetgangs | Tölvubased eða DSP, fullur stýringarkontroll á öllum breytum |
| Hugbúnaðarsamhæfi | Aðeins eiginhagslegt | Samhæft við RDWorks / LightBurn | Fullt CAD/CAM-samspil, margföld sniðmát |
| Kælingaraðferð | Grunn vatnsaflössun | Vatnskælir með raðstofu, flæði-vernd | Iðnaðarlegur kælir, sjálfvirk hitastýring |
| Vinnusvæði | Allt að 600×400 mm | 900×600 mm til 1300×900 mm | 1300×2500 mm og hærra |
| Víxlun á afli | Takmarkaður svið | Gott yfir 10–100% vaktarsvæðið | Nákvæmt yfir allt vaktarsvæðið, myndgæði |
| Eftirveraðastöðung | Minnka | Fjarstýrt tæknistuðning | Aðskilinn tæknisali, framleiðslueiningar |
Nógu góð kælisýstemi: Óviðeigandi gæðavísitala
Kælisýstemi CO₂ laser prentunarvél er einn af áreiðanlegustu vísum fyrir hvort framleiðandi hefur smíðað vélinna fyrir stöðugt framleiðsluávallatíma eða fyrir sýningaraðstönd. Láserrör sem starfar utan við hámarksefni hitastigsins — venjulega vegna of litils eða illa virkandi kæliskerfis — gefur ójafnan aflaflokk, eykur brotahraða og hættar við því að rörið brist áður en ætlað er í framleiðsluferlum.
Góð gæða láserskjörunarvél tengir rörið við viðeigandi kælivél sem heldur staðbundinni kælivökutemperatúru óháð umhverfisstöðum og starfartíma. Flæðisverndarsensörar sem lækka láserafl ef kælivökuskráningin er truflað gerðu rörið óskaðlegt við hitaskemmdir í hverju tilvikum þegar kæliskerfið bilar. Vélar sem byggja á einfaldri kælivökubakka og pípuflytjum án hitareglunar eru nægilegar fyrir létt eða millitíma notkun en ekki hentug fyrir samfelldar framleiðsluumhverfi þar sem rörið starfar í lengri tímabil án bilunar.
Vinnumáttur og viðeigandi snið
Vinnumáttur laserskúrsmálsins ákvarðar hámarksstærð hlutarins sem hægt er að vinna í einu uppsetningu og, með því, fjölbreytina á vörum og pöntunartegundum sem vélin getur unnið með. Að velja vinnumátt sem passar við raunverulegar framleiðslukröfur heldur áfram tveimur algengum mistökum: að kaupa vélar sem takmarka þig við stærri verkefni og að eyða of miklu á stórformata vélar þegar vinna þín snýst aðallega um persónulega útgáfur á litlum hlutum.
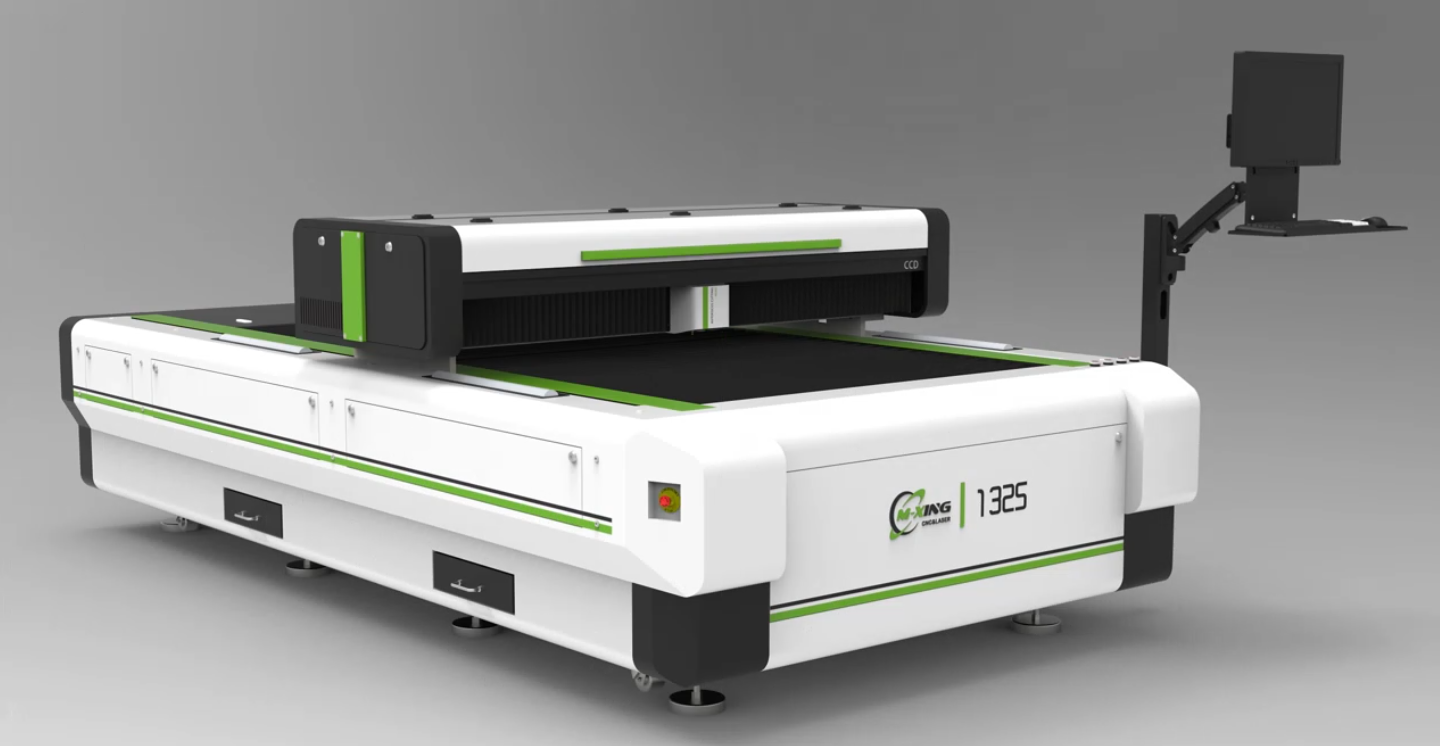
Fyrir fyrirtæki sem framleiða persónulega gjafir, verðlaun og litla dekoratíva hluti er vinnumáttur á bilinu 600 × 900 mm nóg til að takmarka flestar verkefnastærðir án vandamála. Fyrir fyrirtæki sem starfa í auglýsingum, táknmyndum og dekoreringu á búnaði og sem reglulega vinna fulla plötur af akryl eða MDF er sniðið 1.300 × 2.500 mm þannig að ekki þarf að klippa efnið niður áður en það er sett á vélinn, sem sparaðar mikla tíma í meðhöndlun á framleiðsludegi.
Algengar spurningar
Hver er mikilvægasta tilgreiningin sem á að athuga á laserskúrsmáli? Það er engin einstök svarmöguleiki, því það byggir á aðalnotkuninni þinni. Fyrir myndskurðgæði er samhæfni aflstjórnunar og nákvæmni hreyfikerfisins áhrifamesti þátturinn. Fyrir framleiðsluframleiðslu er afl lasersins og vinnumálið mikilvægist. Fyrir langtímaþol og heildarkostnað eigenda eru gæði laserrörsins og nægilegur kælisamræmið áreiðanlegustu forspáningar um varanlega afköst.
Hvernig veit ég hvort aflmat á laserskurðvélinni sé rétt? Auðvitað eru aflmælingar ekki alltaf óháðar staðfestar á markaði fyrir laserskjóðutæki. Áreiðanlegasta aðferðin er að biðja um nafn og tegund ákveðins laserrörs, rannsaka sjálfstætt opinberu tilkynningar um það rör og biðja um dæmi um skurð eða skurðmyndun á þínum ákveðnum efnum áður en þú tekur ábyrgð á kaupum. Vélar sem ekki geta framleidd dæmi á beiðni eru gagnlegt að nálgast með athygli.
Getur ein laserskurðvél unnið bæði skurð og skurðmyndun? Já — CO2 geislavirkar ríðvélir eru fullkomnar fyrir bæði aðgerðirnar. Munurinn á ríðun og klippingu er eingöngu mál stillinga á afl og hraða, ekki uppbyggingar tæknisins. Sama vélin sem ríður nákvæm myndskreytingu á læðurskófubuxu getur klippst ákrylplötur fyrir sýningarskáp og vinna báðar aðgerðirnar úr einum verkskrá með litlögðum stillingum.
Hversu oft ætti að hreinsa ljósfræðilínur á geislavirkri ríðvéli? Þetta háðist framleiðsluhráða og efnum sem eru í vinnslu. Skurðefni sem mynda mikla reyk- eða smjörmyndun — svo sem MDF, fjölluð við og sumir plasttegundir — skila þéttari saumfæri á samleitisskífunni og speglunum hraðar en hreinari efni eins og akryl eða glas. Í framleiðsluumhverfi er skoðun og hreinsun samleitisskífunnar daglega og skoðun spegilflatanna til að minnsta marki einu sinni á viku áskiljanleg grunnlínuskipulag. Saumfært ljósskjálftunarmiðill minnkar gæði ljósstraumsins, eykur aflkrefjurnar sem nauðsynlegar eru til að ná sama niðurstöðu og hröðvar brot á skífunarþekjunni.
Hver er raunhæfur virkislíftími fyrir góða CO₂-skurðvél? Raminn, hreyfikerfið og rafrausnarkerfið í vel smíðaðri vélu geta notað átta ár eða lengra með réttri viðhaldi. Láserrörin er aðalnotendahluturinn, og gæðarárör eru metin fyrir 8.000 til 20.000 klukkustundir af reksturstíma. Með skiptu á rörinu og reglulegu viðhaldi á hreyfikerfinu og ljósfræðihlutunum heldur gæðaláserskúrsvél fram sem framleiðsluefni langt yfir upphaflegan reksturstíma rörsins — sem gerir smíðigæði að mikilvægri umhyggju fyrir langtímauppgjöf en aðeins upphaflegur kaupverður.
Gæði í laserskornismávél árið 2026 eru ekki skilgreind með einhverri eina tilgreiningu heldur með því hversu vel allir aðalkerfi — laseraðal, hreyfingarkerfi, stjórnunarkerfi, kælis kerfi og hugbúnaður — hafa verið hönnuð til að vinna saman undir raunverulegum framleiðsluskilyrðum. Mávlar sem leggja áherslu á alla þessa svæði útperforma reglulega þær sem eru hámarkaðar til að líta vel út á tilgreiningaskýrslu en þar sem hlutirnir sem eru mikilvægastir þegar mávlin er í notkun tólf klukkustundir á dag hafa verið gerðir að minnsta kosti.
