
 EN
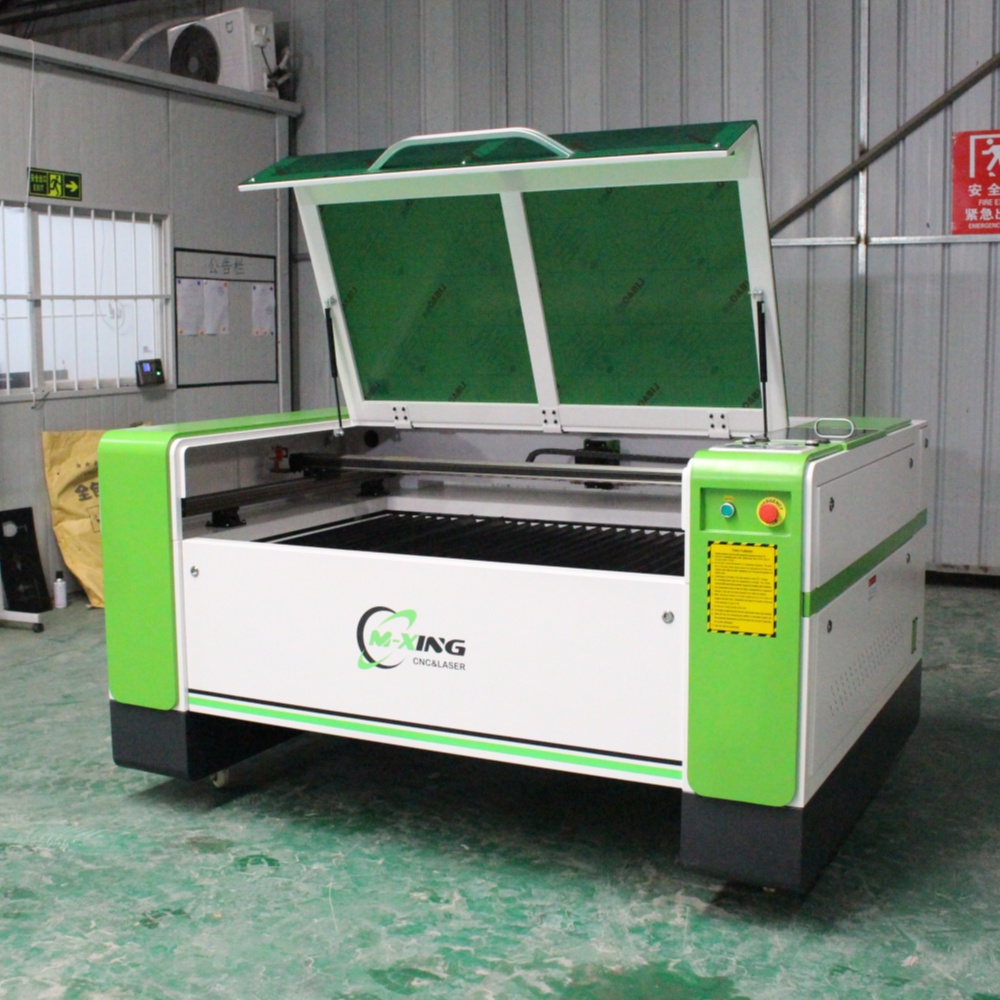
Рынок оборудования для лазерной гравировки значительно созрел, и с этим созреванием связано более широкое разграничение между машинами, действительно обеспечивающими профессиональные результаты, и теми, которые разочаровывают уже через несколько месяцев после покупки. Если вы оцениваете лазерная гравировка в 2026 году задача заключается не в поиске вариантов — а в понимании того, какие именно технические характеристики и особенности конструкции на самом деле обеспечивают надёжный и высококачественный вывод в реальной производственной среде. В этом руководстве рассматриваются факторы, отличающие работоспособные станки от недостаточно эффективных, чтобы ваше инвестиционное решение основывалось на том, что действительно имеет значение, а не на том, что выглядит впечатляюще в рекламном буклете.
Качество лазерного источника: с чего начинается производительность
Каждый другой компонент станка для лазерной гравировки зависит от качества и стабильности лазерного источника. Слабая, нестабильная или некачественно указанная лампа или диод приводят к неравномерной глубине гравировки, ухудшению детализации мелких элементов и непредсказуемым результатам при обработке различных материалов — проблемы, которые невозможно полностью компенсировать за счёт настроек программного обеспечения или механической регулировки.
Для гравировальных станков с CO2-лазером лазерная трубка является «сердцем» системы. Качественные трубки от проверенных производителей обеспечивают стабильную выходную мощность на протяжении всего срока службы и выдерживают термические циклы, характерные для промышленной эксплуатации, без быстрой деградации. Трубка, которая изначально работает на заявленной мощности, но уже через год умеренной эксплуатации снижает выходную мощность до 70 %, не обеспечивает той ценности, которую обещают её технические характеристики. При оценке станков уточняйте конкретно: производителя лазерной трубки, заявленный срок службы в часах и соответствует ли система охлаждения станка требованиям по поддержанию трубки в оптимальном температурном диапазоне при непрерывной работе.
Стабильность мощности особенно важна при фотогравировке на дереве и коже, где тонкие тональные переходы требуют точной модуляции лазера в широком диапазоне мощности. Станок с плохой модуляцией мощности создаёт плоские, «выцветшие» фотогравюры независимо от качества исходного графического файла.
Точность системы перемещения и ее влияние на качество выходного продукта
Система перемещения лазерного гравировального станка — механическая сборка, обеспечивающая движение лазерной головки по рабочей поверхности — оказывает прямое и заметное влияние на качество гравировки. Люфт в элементах привода, деформация балочной конструкции или нестабильность отклика шаговых или сервомоторов проявляются в виде артефактов на готовом изделии: смещённых строк растрового изображения, зазубренных кривых и неравномерного межсимвольного интервала при гравировке мелкого текста.
Качественный лазерный гравировальный станок использует прецизионные линейные направляющие рейки вместо простых сборок из стержней и втулок. Линейные рейки ограничивают движение по одной оси с минимальным люфтом, обеспечивая точное следование лазерной головки заданной траектории как на низких, так и на высоких скоростях. Балка или несущая конструкция порталов, на которой смонтирована сборка оси X, должна обладать достаточной жёсткостью, чтобы противостоять прогибу под нагрузками при ускорении — профили из высокопрочного алюминиевого сплава являются стандартным конструкционным материалом в хорошо спроектированных станках, обеспечивая оптимальное сочетание жёсткости, малого веса и устойчивости к резонансу при высоких скоростях перемещения.
Приводные системы с использованием качественных зубчатых ремней с правильным натяжением или систем «рейка-шестерня» на крупноформатных станках преобразуют движение двигателя в позиционирование головки без накопленной погрешности, которую вызывают изношенные или неправильно натянутые элементы привода. На станках, где качество гравировки является главным критерием продукции — персонализированные подарки, детализированные вывески, репродукции фотографий — система перемещения, по сути, важнее технических характеристик лазерного источника.
Контроллер и программное обеспечение: интеллект, стоящий за результатом
Лазерный гравировальный станок обладает такими возможностями, какие позволяют ему интерпретировать сложные файлы дизайна и преобразовывать их в точные, скоординированные команды движения и мощности. Именно контроллер и связанное с ним программное обеспечение выполняют эту трансляцию, а их качество определяет, насколько эффективно станок справляется с реальными производственными задачами.
Современные промышленные контроллеры поддерживают многослойную обработку заданий с цветовой кодировкой, что позволяет одному файлу дизайна содержать как операции гравировки, так и резки, назначенные различным параметрам лазера — мощности, скорости, количеству проходов и интервалу — и автоматически выполнять их последовательно. Эта функция необходима в производственных рабочих процессах, когда гравированные изображения и контурные вырезы должны быть выполнены совместно на одном и том же изделии без ручного разделения задания.
Совместимость программного обеспечения столь же важна, сколь и возможности контроллера. Лазерный гравировальный станок, принимающий файлы из CorelDRAW, Adobe Illustrator, AutoCAD и Photoshop — в форматах AI, DXF, PLT, BMP, JPG и PNG — легко интегрируется в существующие дизайн-процессы без необходимости конвертации файлов, которая может привести к ошибкам или увеличить время выполнения задачи. Поддержка алгоритмов диффузии изображений важна для фотогравировки, поскольку качество шаблона диффузии напрямую определяет, насколько точно оттенки серого фотографии воспроизводятся на дереве или коже.
Сравнение индикаторов качества по классам станков
| Фактор качества | Базовый уровень | Средний уровень производства | Профессиональный уровень |
|---|---|---|---|
| Источник лазерной трубки | Общего назначения, без бренда | Производитель с указанием номинального срока службы | Премиальная лазерная трубка с высокой стабильностью характеристик |
| Система движения | Направляющие с втулками и штоками | Линейные направляющие рейки, алюминиевая каретка | Высокоточные линейные направляющие рейки, жёсткая стальная/сплавная рама |
| Контроллер | Базовая встроенная система, ограниченная поддержка форматов | Цифровой сигнальный процессор с поддержкой нескольких языков, работа без подключения к интернету | На базе ПК или цифрового сигнального процессора, полный контроль параметров |
| Совместимость программного обеспечения | Только проприетарное ПО | Совместимо с RDWorks / LightBurn | Полная интеграция CAD/CAM, поддержка множества форматов |
| Система охлаждения | Базовая система циркуляции воды | Расчётный водяной чиллер с защитой от отсутствия потока | Промышленный чиллер с автоматическим регулированием температуры |
| Рабочая область | До 600×400 мм | 900×600 мм до 1300×900 мм | 1300×2500 мм и выше |
| Модуляция мощности | Ограниченный диапазон | Хорошая точность в диапазоне от 10 до 100 % | Высокая точность по всему диапазону, качество фотографии |
| Послепродажная поддержка | Минимальный | Дистанционная техническая поддержка | Специализированная техническая команда и поставка запчастей |
Достаточность системы охлаждения: упускаемый из виду показатель качества
Система охлаждения лазера CO₂ лазерная гравировка является одним из самых надёжных индикаторов того, разработано ли устройство производителем для длительной эксплуатации в промышленных условиях или же только для демонстрационных целей. Лазерная трубка, работающая вне оптимального температурного диапазона — как правило, из-за недостаточно мощной или плохо функционирующей системы охлаждения, — выдаёт нестабильную мощность, быстрее деградирует и подвержена риску преждевременного выхода из строя в ходе производственных циклов.
Качественный лазерный гравировальный станок сочетает лазерную трубку с правильно подобранным водяным чиллером, который поддерживает стабильную температуру охлаждающей жидкости независимо от внешних условий и продолжительности работы. Датчики контроля потока, отключающие подачу мощности на лазер при прерывании циркуляции охлаждающей жидкости, защищают трубку от термического повреждения при любых неисправностях системы охлаждения. Станки, использующие базовую систему охлаждения с резервуаром и насосом без регулирования температуры, подходят для лёгкой или эпизодической эксплуатации, но не пригодны для непрерывного производственного использования, при котором трубка работает длительное время без перерывов.
Рабочая зона и соответствие формату
Рабочая область лазерного гравировального станка определяет максимальный размер детали, которую можно обработать за одну установку, а следовательно — спектр изделий и типы заказов, с которыми станок способен работать. Подбор рабочей области в соответствии с реальными производственными потребностями позволяет избежать двух распространённых ошибок: приобретение станка, ограничивающего выполнение крупногабаритных работ, и излишние затраты на станок большого формата, если основной объём работ связан с персонализацией небольших изделий.
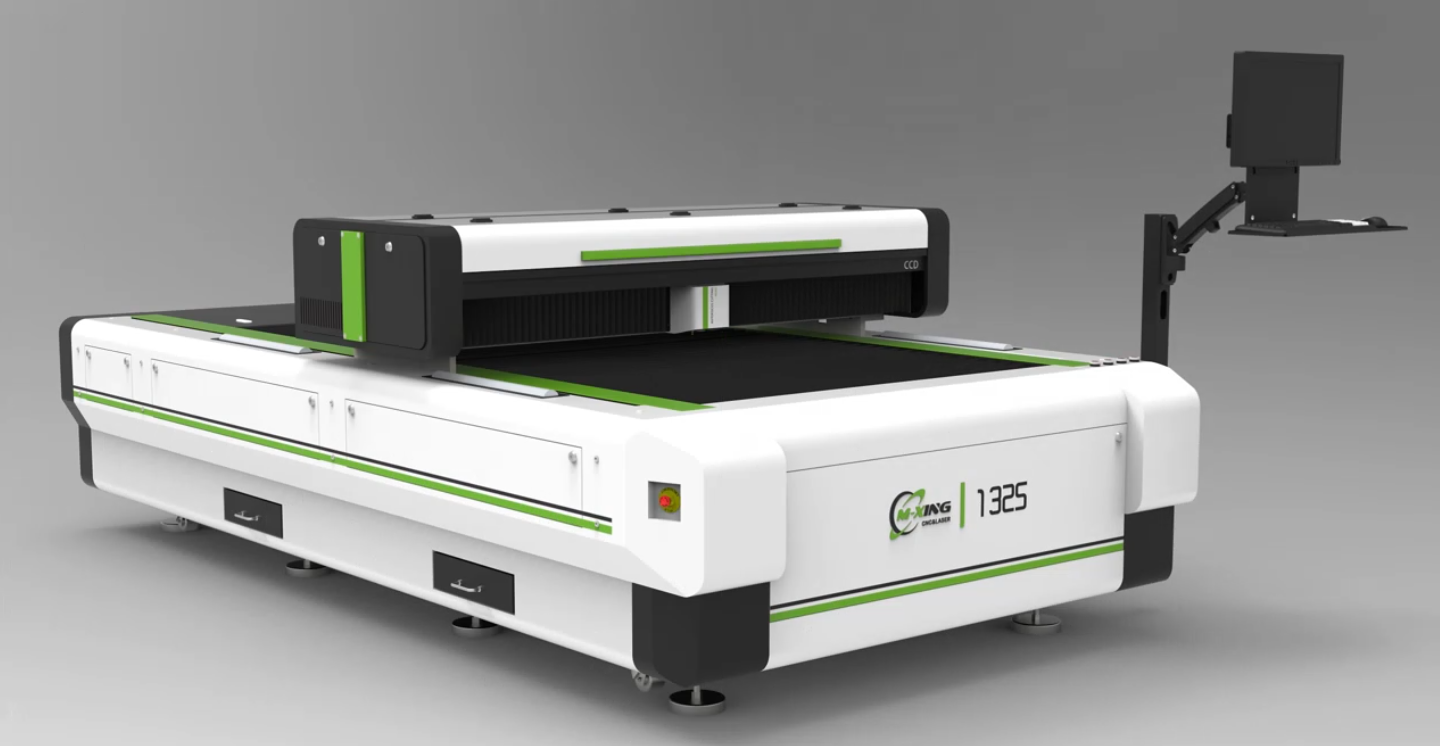
Для предприятий, выпускающих персонализированные подарки, наградные изделия и небольшие декоративные предметы, рабочая область размером 600 × 900 мм комфортно охватывает подавляющее большинство типоразмеров заказов. Для компаний, занятых рекламой, изготовлением вывесок и декорированием мебели, и регулярно обрабатывающих полные листы акрила или МДФ, формат 1300 × 2500 мм устраняет необходимость предварительной резки материала перед загрузкой, что значительно сокращает время ручного перемещения материалов в течение рабочего дня.
Часто задаваемые вопросы
Какая техническая характеристика является самой важной при выборе лазерного гравировального станка? Единого ответа нет, поскольку он зависит от вашей основной задачи. Для обеспечения качества гравировки фотографий ключевыми факторами являются стабильность модуляции мощности и точность системы перемещения. Для повышения производительности в серийном производстве наибольшее значение имеют мощность лазера и рабочая площадь. Для обеспечения длительного срока службы и минимизации совокупной стоимости владения наиболее надёжными показателями устойчивой эксплуатационной надёжности являются качество лазерной трубки и достаточность системы охлаждения.
Как узнать, соответствует ли заявленная мощность лазерного гравировального станка действительности? К сожалению, в рынке лазерного оборудования заявленные значения мощности не всегда проходят независимую проверку. Наиболее надёжный подход — запросить у поставщика конкретного производителя и модель лазерной трубки, самостоятельно изучить опубликованные технические характеристики этой трубки и потребовать образцы резки или гравировки на ваших конкретных материалах до принятия решения о покупке. Станки, которые не могут предоставить такие образцы по запросу, следует рассматривать с осторожностью.
Может ли один лазерный гравировальный станок выполнять как гравировку, так и резку? Да — станки для гравировки с CO2-лазером полностью способны выполнять обе операции. Разница между гравировкой и резкой заключается исключительно в настройках мощности и скорости, а не в конфигурации оборудования. То же самое устройство, которое наносит детализированные изображения на кожаный кошелёк, может резать акриловые панели для демонстрационного стенда, выполняя обе операции из одного файла задания с присвоением параметров по цветовым слоям.
Как часто следует очищать оптику лазерного гравировального станка? Это зависит от интенсивности производства и обрабатываемых материалов. Материалы для гравировки, выделяющие значительное количество дыма или смолы — например, ДСП, фанера и некоторые виды пластика — быстрее загрязняют фокусирующую линзу и зеркала по сравнению с более чистыми материалами, такими как акрил или стекло. В условиях серийного производства разумной базовой практикой является ежедневный осмотр и очистка фокусирующей линзы, а также еженедельная проверка состояния зеркальных поверхностей. Загрязнённая оптика ухудшает качество лазерного луча, повышает мощность, необходимую для достижения того же результата, и ускоряет деградацию покрытия линзы.
Каков реалистичный срок службы качественного CO2-лазерного гравировального станка? Рама, система перемещения и электроника хорошо сконструированного станка могут служить десять лет и более при надлежащем техническом обслуживании. Лазерная трубка является основным расходным элементом; качественные трубки рассчитаны на 8000–20 000 часов рабочего времени. При замене лазерной трубки и регулярном техническом обслуживании системы перемещения и оптики высококачественный лазерный гравировальный станок остаётся продуктивным активом значительно дольше срока службы первой трубки — следовательно, качество сборки представляет собой более важный фактор долгосрочных инвестиций, чем лишь первоначальная цена покупки.
Качество лазерного гравировального станка в 2026 году определяется не какой-либо одной технической характеристикой, а тем, насколько хорошо все основные системы — лазерный источник, система перемещения, контроллер, система охлаждения и программное обеспечение — спроектированы для совместной работы в реальных производственных условиях. Станки, в которые вложены средства во все эти области, стабильно превосходят по производительности те модели, которые оптимизированы исключительно для впечатляющего внешнего вида в технической документации за счёт компонентов, имеющих решающее значение при ежедневной эксплуатации станка в течение двенадцати часов.
