
 EN
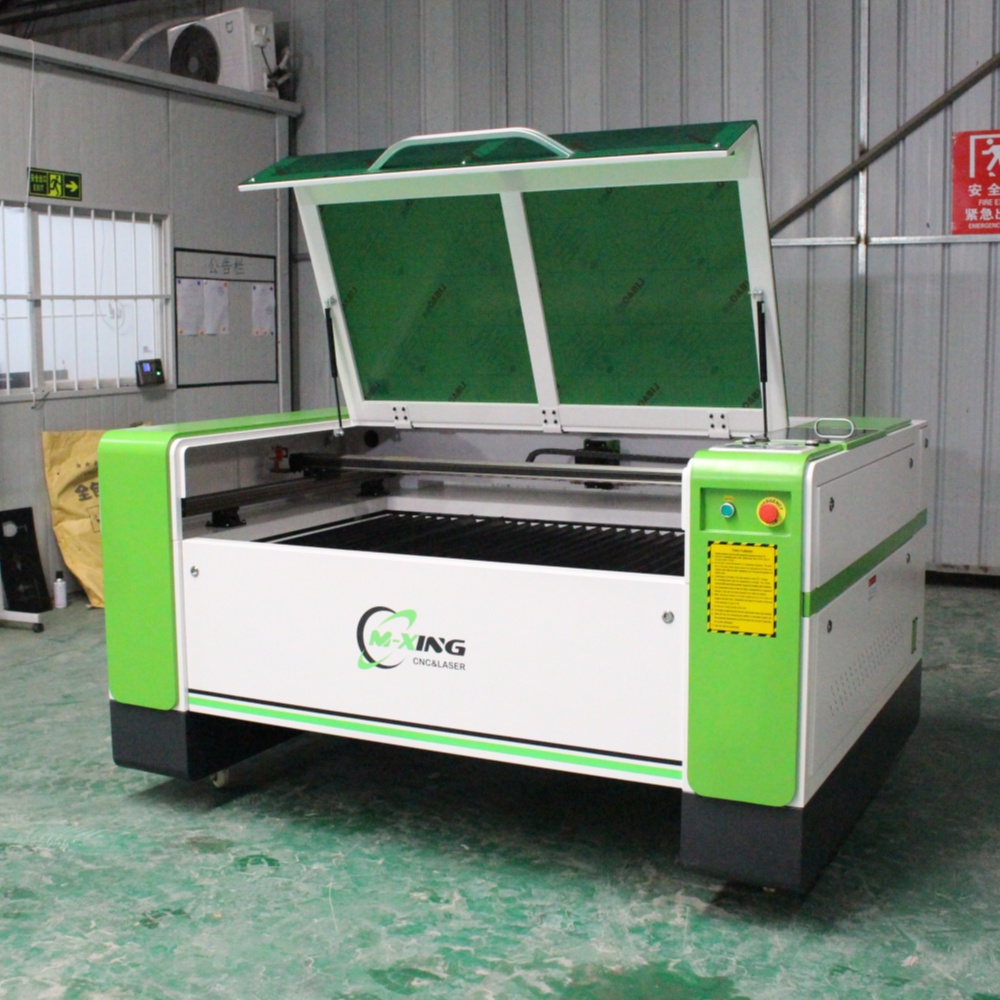
लेजर उत्कीर्णन उपकरणको बजार पर्याप्त रूपमा परिपक्व भएको छ, र यस परिपक्वतासँगै वास्तवमै व्यावसायिक परिणामहरू प्रदान गर्ने मेशिनहरू र किनेपछि महिनामै निराश गर्ने मेशिनहरू बीचको फराकिलो अन्तर पनि आएको छ। यदि तपाईं लेजर उत्कीर्णन मेशिनको मूल्याङ्कन गर्दै हुनुहुन्छ, लेजर उत्कीर्णन मेशिन २०२६ मा, चुनौती विकल्पहरू खोज्नु होइन— यो निर्णय गर्नु हो कि कुन विशिष्टताहरू र निर्माण विशेषताहरूले वास्तविक उत्पादन वातावरणमा विश्वसनीय, उच्च-गुणस्तरको आउटपुटमा साँच्चै अनुवादित हुन्छन्। यो गाइडले सक्षम मेशिनहरू र कम प्रदर्शन गर्ने मेशिनहरू बीचका फरक कारकहरूको परीक्षण गर्दछ, ताकि तपाईंको लगानीको निर्णय ब्रोशरमा आकर्षक देखिने कुरामा नभएर, वास्तवमै महत्त्वपूर्ण कुरामा आधारित होस्।
लेजर स्रोतको गुणस्तर: जहाँ प्रदर्शन सुरु हुन्छ
लेजर एन्ग्रेभिंग मेसिनको प्रत्येक अन्य घटक लेजर स्रोतको गुणस्तर र स्थिरतामा निर्भर गर्दछ। कमजोर, अस्थिर वा खराब रूपमा निर्दिष्ट ट्यूब वा डायोडले असमान एन्ग्रेभिंग गहिराइ, सूक्ष्म विवरणको गुणस्तरमा कमी र विभिन्न सामग्रीहरूमा अप्रत्याशित परिणामहरू उत्पन्न गर्दछ— यी समस्याहरू सफ्टवेयर समायोजन वा यान्त्रिक ट्यूनिङको कुनै पनि मात्राले पूर्ण रूपमा कम्पेन्सेट गर्न सक्दैन।
CO2 लेजर उत्कीर्णन मिसिनका लागि, लेजर ट्यूब प्रणालीको हृदय हो। स्थापित निर्माताहरुबाट गुणस्तरीय ट्यूबहरु आफ्नो परिचालन जीवनकाल भर लगातार पावर आउटपुट कायम राख्छन् र उत्पादन को उपयोग को थर्मल चक्र को बिना तेजी देखि गिरावट को सामना गर्दछ। एक ट्यूब जसले आफ्नो नामित वाटबाट सुरु हुन्छ तर मध्यम प्रयोगको एक वर्ष भित्रमा 70% आउटपुटमा खस्छ, यसको विशिष्टताहरूले सुझाव दिएको मान प्रदान गर्दैन। मेसिनको मूल्याङ्कन गर्दा, ट्यूब निर्माता, घण्टामा नामित परिचालन जीवनकाल, र क्या ट्यूबलाई निरन्तर सञ्चालनको समयमा यसको इष्टतम तापमान दायरा भित्र राख्नको लागि मेसिनको शीतलन प्रणाली उपयुक्त आकारमा छ भनेर विशेष रूपमा सोध्नुहोस्।
काठ र छालामा फोटोग्राफिक उत्कीर्णनको लागि पावर स्थिरता विशेष गरी महत्त्वपूर्ण छ, जहाँ सूक्ष्म टोनल ग्रेडेशनले लेजरलाई विस्तृत पावर दायरामा सटीक रूपमा मोड्युल गर्न आवश्यक छ। कम पावर मोड्युलेशन भएको एउटा मेसिनले चित्रको फाइल कति राम्रो छ भन्ने कुराको पर्वाह नगरी सपाट, धुने फोटो उत्कीर्णन उत्पादन गर्छ।
गति प्रणालीको सटीकता र यसको उत्पादन गुणस्तरमा प्रभाव
लेजर एन्ग्रेभिङ मेसिनको गति प्रणाली — जुन यान्त्रिक संरचना हो जसले लेजर हेडलाई कार्य सतहमा चारैतिर चलाउँछ — ले एन्ग्रेभिङ गुणस्तरमा सीधा र दृश्यमान प्रभाव पार्छ। ड्राइभ घटकहरूमा ब्याकल्यास, बीम संरचनामा लचिलोपन, वा स्टेपर वा सर्भो मोटरको प्रतिक्रियामा अस्थिरता जस्ता कुराहरू समाप्त कार्यमा कृत्रिम विशेषताहरूको रूपमा प्रकट हुन्छन्: गलत संरेखित रास्टर रेखाहरू, झुर्रिएका वक्रहरू, र सूक्ष्म अक्षरहरूमा असंगत अन्तराल।
गुणस्तर उच्च लेजर एन्ग्रेभिङ मेसिनले साधारण रड-र बुशिङ संरचना भन्दा बढी सटिक रैखिक गाइड रेल प्रयोग गर्दछ। रैखिक रेलहरूले गतिलाई एकल अक्षमा सीमित गर्दछन् र न्यूनतम खेल (प्ले) सँगै लेजर हेडलाई कार्यक्रमित पथ अनुसार सटीक रूपमा अनुसरण गर्न अनुमति दिन्छन्, जुन निम्न र उच्च गतिमा दुवैमा सही हुन्छ। X-अक्ष संरचना वाहक बीम वा गैन्ट्री संरचनाले त्वरण भार अन्तर्गत विकृति (डिफ्लेक्सन) रोक्न पर्याप्त कठोर हुनुपर्छ — उच्च शक्ति वाला एल्युमिनियम मिश्र धातुका प्रोफाइलहरू राम्रो निर्मित मेसिनहरूमा मानक निर्माण सामग्री हुन्, जुन कठोरता, कम वजन र उच्च गतिमा अतिक्रमण (रेजोनान्स) विरुद्ध प्रतिरोधको सही संयोजन प्रदान गर्दछ।
उच्च गुणस्तरका टाइमिंग बेल्टहरू प्रयोग गर्ने ड्राइभ प्रणालीहरू, जुन उचित टेन्सनिङसँगै काम गर्छन्, वा ठूला प्रारूपहरूमा र्याक-एण्ड-पिनियन प्रणालीहरूले मोटरको गतिलाई सिरको स्थितिमा रूपान्तरण गर्छन्, जसले घिसिएका वा अपर्याप्त रूपमा टेन्सन गरिएका ड्राइभ घटकहरूबाट उत्पन्न हुने संचित त्रुटिहरूलाई रोक्छ। जहाँ उत्कृष्ट गुणस्तरको उत्कीर्णन नै प्राथमिक उत्पादन हो — व्यक्तिगत उपहारहरू, विस्तृत साइनबोर्ड कलाकृतिहरू, फोटोग्राफिक प्रतिलिपिहरू — त्यहाँ गति प्रणाली लेजर स्रोतको विशिष्टताभन्दा पनि धेरै महत्त्वपूर्ण हुन्छ।
नियन्त्रक र सफ्टवेयर: आउटपुटको पछाडि रहेको बुद्धिमत्ता
लेजर उत्कीर्णन मेसिन आफ्नो क्षमताको आधारमा मात्रै सक्षम हुन्छ जति यो जटिल डिजाइन फाइलहरूलाई व्याख्या गर्न सक्छ र तिनीहरूलाई ठीक र समन्वित गति र शक्ति आदेशहरूमा रूपान्तरण गर्न सक्छ। यो रूपान्तरण नियन्त्रक र यससँग सम्बन्धित सफ्टवेयरमा भएको हुन्छ, र यी दुवैको गुणस्तरले निर्धारण गर्छ कि मेसिन कति कुशलतापूर्ण रूपमा वास्तविक उत्पादन कार्यहरू सम्हाल्न सक्छ।
आधुनिक उत्पादन-गुणस्तरका कन्ट्रोलरहरूले रंग-स्तरीकृत कार्य प्रशोधनलाई समर्थन गर्छन्, जसले एउटै डिजाइन फाइलमा दुईवटा प्रक्रियाहरू — उत्कीर्णन र काट्ने — समावेश गर्न सक्छ, जुन विभिन्न लेजर पैरामिटरहरू — शक्ति, गति, पासहरू र अन्तराल — मा निर्धारित हुन्छन् र स्वचालित रूपमा क्रमबद्ध तरिकाले प्रशोधन गरिन्छन्। यो क्षमता उत्पादन कार्यप्रवाहका लागि आवश्यक छ जहाँ उत्कीर्ण कलाकृति र काटिएका प्रोफाइलहरू एउटै टुक्रामा सँगै उत्पादन गर्नुपर्छ, बिना हातले कार्य विभाजन गर्नुपर्ने।
सफ्टवेयर संगतता कन्ट्रोलरको क्षमताजस्तै नै महत्वपूर्ण हुन्छ। कोरलड्र ओ, एडोब इलस्ट्रेटर, अटोक्याड र फोटोशोपबाट फाइलहरू स्वीकार गर्ने लेजर एन्ग्रेभिङ मेसिन — जसमा AI, DXF, PLT, BMP, JPG र PNG जस्ता फारम्याटहरू समावेश छन् — डिजाइन कार्यप्रवाहमा सजिलै समावेश हुन्छ, जसले त्रुटि वा समय थप्ने फाइल रूपान्तरण चरणहरूको आवश्यकता हटाउँछ। फोटोग्राफिक एन्ग्रेभिङका लागि इमेज डिदरिङ एल्गोरिदमको समर्थन महत्वपूर्ण हुन्छ, किनभने डिदरिङ प्याटर्नको गुणस्तरले ग्रेस्केल फोटोलाई काठ वा चमडमा कति वफादारीसँग पुनरुत्पादन गर्न सकिन्छ भन्ने कुरा सिधै निर्धारण गर्छ।
मेसिनको ग्रेड अनुसार गुणस्तर सूचकको तुलना
| गुणस्तर कारक | प्रवेश तह | मध्य-श्रेणीको उत्पादन | पेशेवर स्तर |
|---|---|---|---|
| लेजर ट्यूब स्रोत | सामान्य, ब्राण्डविहीन | नामांकित निर्माता, मूल्याङ्कन गरिएको आयु | प्रीमियम मूल्याङ्कन गरिएको ट्यूब, उच्च स्थिरता |
| गति प्रणाली | रड र बुशिङ गाइडहरू | रैखिक गाइड रेलहरू, एल्युमिनियम गैन्ट्री | प्रिसिजन रैखिक रेलहरू, कठोर स्टील/मिश्र धातुको फ्रेम |
| कन्ट्रोलर | मौलिक अनबोर्ड, सीमित प्रारूपहरू | डिजिटल सिग्नल प्रोसेसर (DSP) बहु-भाषा समर्थित, ऑफलाइन प्रयोग गर्न सकिने | पीसी-आधारित वा DSP, पूर्ण पैरामिटर नियन्त्रण |
| सॉफ्टवेयर संगतता | केवल प्रोप्राइटरी | RDWorks / LightBurn सँग संगत | पूर्ण CAD/CAM एकीकरण, बहु-प्रारूप समर्थित |
| शीतलन सिस्टम | मौलिक पानी सर्कुलेशन | दर्जा प्राप्त पानी चिलर, प्रवाह सुरक्षा | औद्योगिक चिलर, स्वचालित तापमान नियन्त्रण |
| काम गर्ने क्षेत्र | अधिकतम ६००×४०० मिमी | ९००×६०० मिमी देखि १३००×९०० मिमी सम्म | १३००×२५०० मिमी र त्यसभन्दा माथि |
| पावर मोडुलेसन | सीमित दायरा | १०–१००% को दायरामा राम्रो | पूर्ण दायरामा सटीक, फोटो-ग्रेड |
| बिक्री पछि समर्थन | न्यूनतम | दूरस्थ तकनीकी सहयोग | समर्पित ताम्रिक टोली, पार्ट्स आपूर्ति |
शीतन प्रणालीको पर्याप्तता: बेवास्ता गरिएको गुणस्तर संकेतक
CO2 को शीतन प्रणाली लेजर उत्कीर्णन मेशिन यो एउटा निर्माताले मेसिनलाई निरन्तर उत्पादन प्रयोगको लागि वा प्रदर्शन प्रदर्शनको लागि निर्माण गरेको छ कि छैन भन्ने कुराको सबैभन्दा विश्वसनीय संकेतकहरू मध्ये एक हो। लेजर ट्यूब जसले आफ्नो अनुकूल तापमान सीमा बाहिर काम गर्दछ — जुन सामान्यतया अपर्याप्त आकारको वा खराब काम गर्ने शीतन प्रणालीको कारण हुन्छ — अस्थिर शक्ति आउटपुट उत्पादन गर्दछ, छिटो घट्दछ, र उत्पादन प्रक्रियाको समयमा पूर्वकालिक विफलताको जोखिम बढाउँदछ।
एउटा गुणस्तर लेजर उत्कीर्णन मेसिनले आफ्नो ट्यूबलाई उचित रेटिङको पानी चिलरसँग जोड्छ जसले वातावरणीय अवस्था र सञ्चालन अवधि भए पनि स्थिर शीतलक तापमान कायम राख्दछ। यदि शीतलक परिसंचरण अवरुद्ध भएमा लेजर शक्ति काट्ने प्रवाह सुरक्षा सेन्सरहरूले कुनै पनि शीतन प्रणालीको दोषको समयमा ट्यूबलाई तापीय क्षतिबाट बचाउँदछन्। मूल रिजर्वायर-र-पम्प शीतनमा निर्भर गर्ने मेसिनहरू लाइट वा अनियमित प्रयोगको लागि पर्याप्त हुन्छन्, तर यी मेसिनहरू निरन्तर उत्पादन वातावरणको लागि उपयुक्त छैनन् जहाँ ट्यूब लामो समयसम्म अविरत रूपमा सञ्चालित हुन्छ।
कार्यक्षेत्र र ढाँचा उपयुक्तता
लेजर उत्कीर्णन मेसिनको कार्य क्षेत्रले टुक्राको अधिकतम आकार निर्धारण गर्दछ जुन यसले एकल सेटअपमा प्रशोधन गर्न सक्दछ र, विस्तारमा, उत्पादनहरूको दायरा र अर्डर प्रकारहरू जुन मेसिनले ह्यान्डल गर्न सक्दछ। तपाईंको वास्तविक उत्पादन आवश्यकताहरूसँग काम गर्ने क्षेत्र मिलाउँदा दुई साधारण गल्तीहरूबाट बच्दछः एउटा मेसिन किन्नु जसले तपाईंलाई ठूला कार्यहरूमा सीमित गर्दछ, र ठूलो ढाँचाको मेसिनमा अधिक खर्च गर्दा तपाईंको काम मुख्यतया सानो वस्तुको निजीकरण हो।
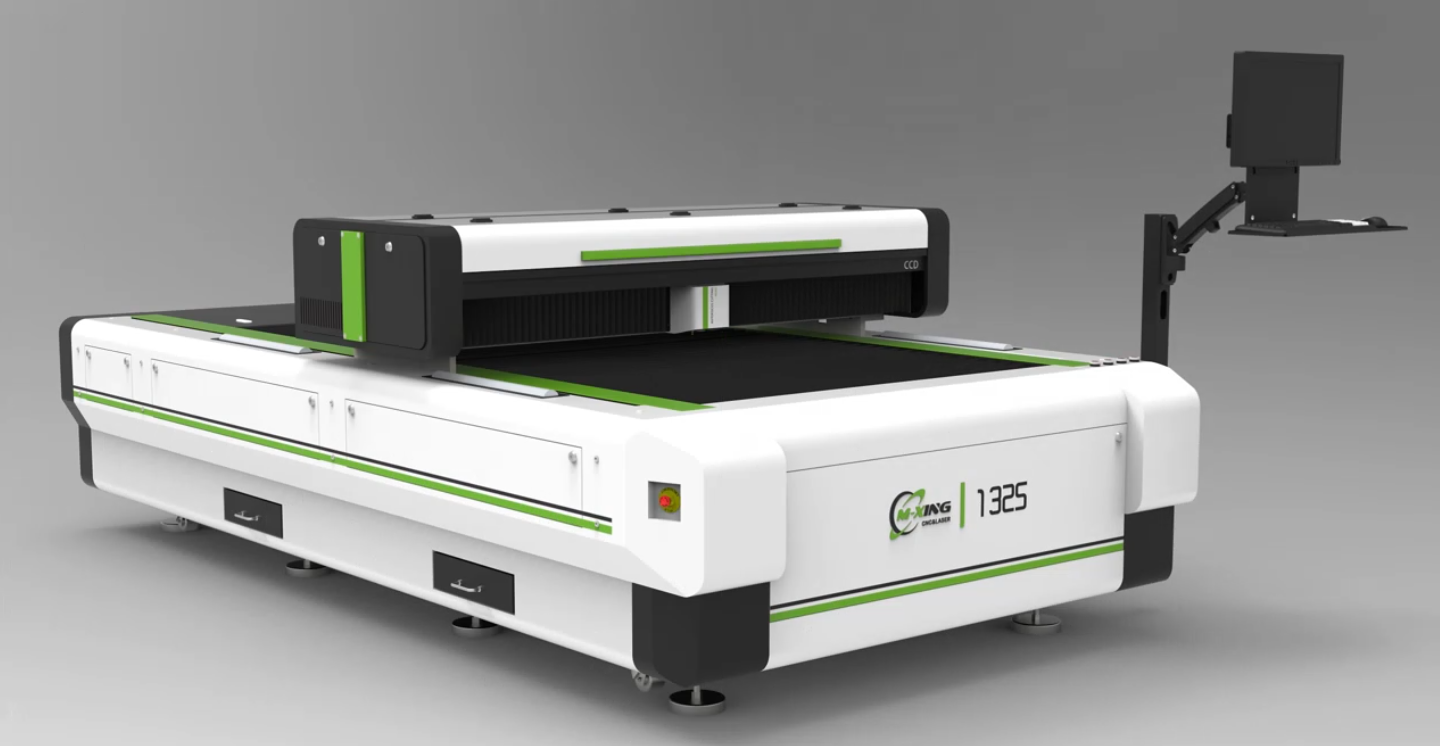
व्यक्तिगत उपहार, ट्रफी, र साना सजावटी वस्तुहरू उत्पादन गर्ने व्यवसायहरूको लागि, 600 × 900mm दायरामा काम गर्ने क्षेत्रले कामको आकारको विशाल बहुमतलाई आरामसँग कभर गर्दछ। विज्ञापन, साइनबोर्ड, र फर्नीचर सजावट व्यवसायहरूको लागि जसले नियमित रूपमा एक्रिलिक वा एमडीएफको पूर्ण पानाहरू प्रशोधन गर्दछ, १,300०० × २,2,500०० मिमी ढाँचाले लोड गर्नु अघि सामग्री काट्ने आवश्यकतालाई हटाउँछ, जसले उत्पादन दिनभरमा महत्वपूर्ण ह्यान्डलिंग समय बचत गर्दछ।
प्रश्नोत्तर
लेजर उत्कीर्णन मिसिन मा जाँच गर्न सबैभन्दा महत्त्वपूर्ण विशिष्टता के हो? एकै उत्तर छैन, किनभने यो तपाईंको प्राथमिक प्रयोगमा निर्भर गर्दछ। फोटोग्राफिक उत्कीर्णन गुणस्तरका लागि, शक्ति संशोधनको स्थिरता र गति प्रणालीको सटीकता प्रमुख कारकहरू हुन्। उत्पादन उत्पादकताका लागि, लेजर शक्ति र काम गर्ने क्षेत्रले सबैभन्दा धेरै महत्त्व राख्छन्। दीर्घायु र कुल स्वामित्व लागतका लागि, लेजर ट्यूबको गुणस्तर र शीतलन प्रणालीको पर्याप्तता निरन्तर प्रदर्शनका सबैभन्दा विश्वसनीय पूर्वानुमानकर्ताहरू हुन्।
म लेजर उत्कीर्णन मेसिनको शक्ति रेटिङ कति सही छ भनेर कसरी थाहा पाउँछु? दुर्भाग्यवश, लेजर उपकरण बजारमा शक्ति रेटिङहरू सधैं स्वतन्त्र रूपमा प्रमाणित हुँदैनन्। सबैभन्दा विश्वसनीय उपाय भनेको विशिष्ट लेजर ट्यूब निर्माता र मोडेल सोध्नु, त्यो ट्यूबको प्रकाशित विशिष्टताहरू स्वतन्त्र रूपमा अनुसन्धान गर्नु, र किन्ने अघि तपाईंका विशिष्ट सामग्रीहरूमा काट्ने वा उत्कीर्णन गर्ने नमूनाहरू माग्नु हो। यदि मेसिनहरूले नमूना उत्पादन गर्न सक्दैनन् भने, तिनीहरूसँग सावधानीपूर्ण दृष्टिकोण अपनाउनु उचित हुन्छ।
एउटै लेजर उत्कीर्णन मेसिनले उत्कीर्णन र काट्ने दुवै कार्यहरू गर्न सक्छ? हो — CO2 लेजर उत्कीर्णन मेशिनहरूले दुवै कार्यहरू पूर्ण रूपमा गर्न सक्छन्। उत्कीर्णन र काट्ने बीचको फरक केवल शक्ति र गति सेटिङ्हरूमा निर्भर गर्दछ, हार्डवेयर विन्यासमा होइन। एउटै मेशिनले चमड़ाको वालेटमा विस्तृत कलाकृतिहरू उत्कीर्णन गर्न सक्छ र प्रदर्शन इकाइका लागि एक्रिलिक प्यानलहरू काट्न सक्छ, र दुवै कार्यहरू एउटै जब फाइलबाट रङ-स्तरित पैरामिटर असाइनमेन्ट प्रयोग गरेर प्रक्रिया गर्न सकिन्छ।
लेजर उत्कीर्णन मेशिनको ऑप्टिक्स कति पटक सफा गर्नुपर्छ? यो उत्पादनको तीव्रता र प्रक्रिया गरिएका सामग्रीमा निर्भर गर्दछ। धेरै धुँवा वा राल उत्पादन गर्ने उत्कीर्णन सामग्री — जस्तै एमडीएफ, पाइलवुड र केही प्लास्टिकहरू — एक्रिलिक वा काँच जस्ता सफा सामग्रीहरूभन्दा फोकस लेन्स र दर्पणहरूमा अधिक छिटो दूषण जम्मा गर्छन्। उत्पादन वातावरणमा, फोकस लेन्सको दैनिक निरीक्षण र सफाई गर्ने र दर्पणको सतहहरूको साप्ताहिक जाँच गर्ने एउटा उचित आधारभूत अभ्यास हो। दूषित ऑप्टिक्सले बीमको गुणस्तर घटाउँछ, एउटै परिणाम प्राप्त गर्न आवश्यक शक्ति बढाउँछ र लेन्सको कोटिङ घटाउने प्रक्रिया तीव्र बनाउँछ।
एउटा गुणस्तरीय सीओ२ लेजर उत्कीर्णन मेशिनको वास्तविक संचालन आयु कति हुन्छ? राम्रोसँग निर्मित मेशिनको फ्रेम, गति प्रणाली, र इलेक्ट्रोनिक्सहरू उचित रखरखावसँगै दश वर्ष वा त्यसभन्दा बढी सम्म स्थायी हुन सक्छन्। लेजर ट्यूब मुख्य खपत हुने भाग हो, र गुणस्तरपूर्ण ट्यूबहरू ८,००० देखि २०,००० घण्टासम्मको कार्यकालका लागि अनुमोदित छन्। प्रतिस्थापन ट्यूब र गति प्रणाली तथा ऑप्टिक्सहरूको नियमित रखरखावसँगै, एउटा गुणस्तरपूर्ण लेजर एन्ग्रेभिङ मेशिन प्रारम्भिक ट्यूबको जीवनकालभन्दा धेरै बढी समयसम्म उत्पादकतापूर्ण सम्पत्ति बनेर रहन्छ — जसले गर्दा निर्माण गुणस्तरलाई प्रारम्भिक किनमूल्य मात्रै नभएर दीर्घकालीन लगानीको लागि अधिक महत्वपूर्ण विचार बनाउँछ।
२०२६ मा लेजर एन्ग्रेभिङ मेसिनको गुणस्तर कुनै एकल विशिष्टताद्वारा परिभाषित हुँदैन, तर प्रत्येक प्रमुख प्रणाली — लेजर स्रोत, गति, नियन्त्रक, शीतलन र सफ्टवेयर — कसरी वास्तविक उत्पादन अवस्थामा एकसाथ काम गर्नका लागि इन्जिनियरिङ गरिएको छ भन्ने कुराले परिभाषित हुन्छ। यी सबै क्षेत्रहरूमा लगानी गर्ने मेसिनहरू निरन्तर ती मेसिनहरूभन्दा उत्कृष्ट प्रदर्शन गर्छन् जुन विशिष्टता शीटमा प्रभावशाली देखिने गरी अनुकूलित गरिएका हुन्छन् तर मेसिन १२ घण्टा दैनिक सञ्चालनमा हुँदा सबैभन्दा महत्त्वपूर्ण घटकहरूको बारेमा उपेक्षा गरिएको हुन्छ।
