
 EN
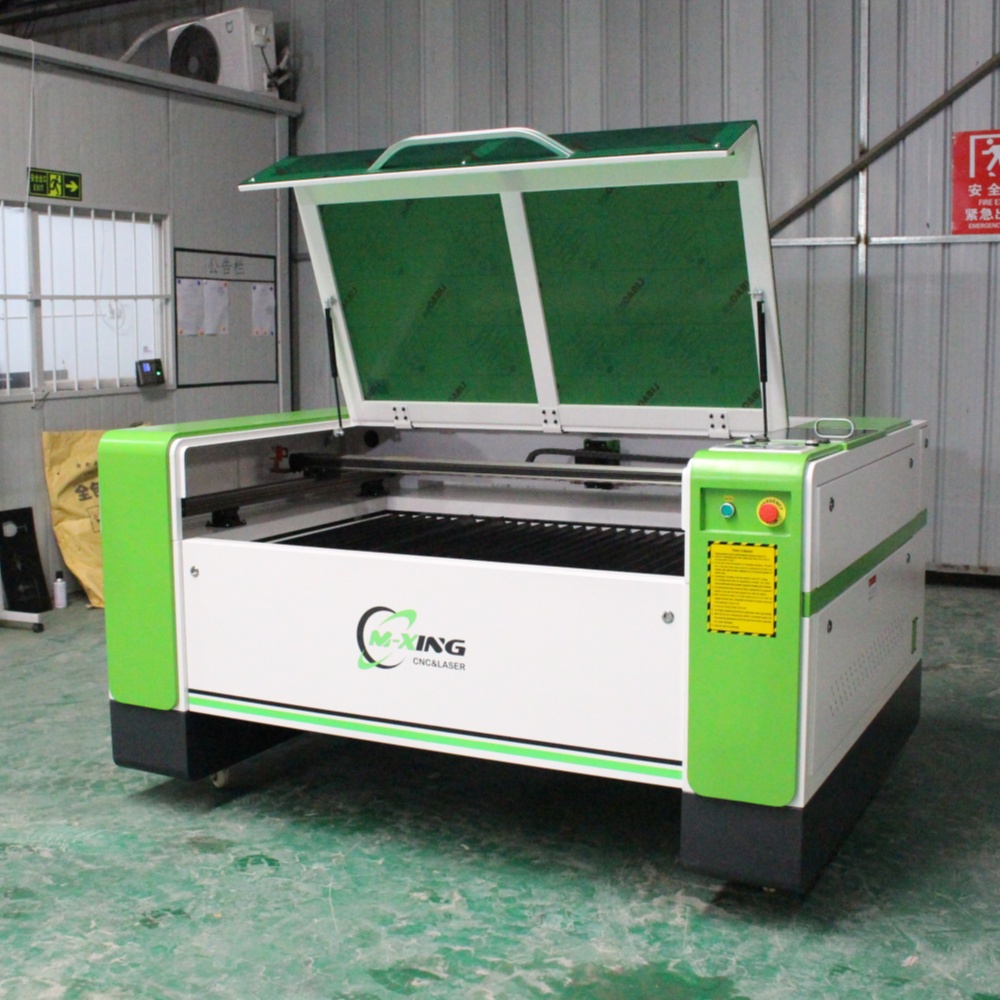
Når du kjøper en CO2-laser skjæringsmaskin er en betydelig investering, og ett av de mest avgjørende valgene i denne prosessen er å velge riktig effektnivå. For lite effekt, og du vil finne deg begrenset når det gjelder materialetykkelse, bli tvunget til å kjøre flere passeringer eller produsere brente kanter på tettere underlag. For mye effekt for ditt faktiske arbeidsmengde, og du har brukt penger på en kapasitet du sjelden vil bruke, samtidig som du betaler høyere strøm- og kjølekostnader hver dag. Denne veiledningen går gjennom nøyaktig hvordan du bør tenke rundt effektvalg, slik at du tilpasser maskinen til dine reelle produksjonsbehov.
Hvorfor effektnivå er den avgjørende spesifikasjonen
På en CO2-laserkuttemaskin bestemmer effekten — målt i watt — to ting over alt annet: den maksimale materialetykkelsen maskinen kan kutte rent i én gjennomgang, og farten den kan kutte gjennom en gitt tykkelse med. Disse to variablene styrer direkte din produksjonskapasitet og det arbeidsområdet du kan ta imot.
Det er viktig å forstå at høyere effekt ikke bare betyr «bedre». En 300 W-maskin som kutter 3 mm akryl gir ikke et renere resultat enn en 150 W-maskin på samme materiale — den kutter bare raskere. Kvalitetsforskjellen blir betydningsfull når du nærmer deg den øvre grensen for maskinens tykkelseskapasitet, der lavere-effektsystemer begynner å slite med rene gjennomkutt, varmepåvirkede kanter og ufullstendig separasjon. Å tilpasse effekten til den typiske materialetykkelsen du jobber med, er hvor den egentlige verdien ligger — ikke i å kjøpe maskinen med høyest mulig effekt.
Materialetykkelse og de effektkravene som ligger bak den
Forholdet mellom laserstyrke og skjæredybde er det mest praktiske rammeverket for å ta beslutningen din. Forskjellige materialer absorberer CO2-laserenergi med ulik hastighet, noe som betyr at den styrken som kreves for å skjære 10 mm akryl ikke er den samme som den styrken som kreves for å skjære 10 mm MDF eller tre.
Akryl er ett av de mest laservennlige materialene — det absorberer CO2-bølgelengder effektivt og gir rene, polerte skjærekanter. Tre og MDF krever litt mer energi på grunn av deres fibrøse og varierende tetthetsstruktur. Lær, tekstil og papir er materialer med lav motstand som skjæres rent selv ved lavere effektnivåer. Å forstå hvor ditt hovedmateriale ligger på denne skalaen avgjør din effektkrav før du ser på en eneste spesifikasjonsark.
Som en generell regel bør du planlegge valget av effekt basert på det tykkeste materialet du vanligvis behandler, ikke på det maksimale materialet du bare sjelden bruker. Hvis 90 % av arbeidet ditt består av 10 mm akryl og 8 mm MDF, men du til tider også behandler 20 mm tre, er det fornuftig å kjøpe en maskin som er rangert for 20 mm ved behagelig hastighet. Å kjøpe et industrielt 300 W-system fordi du kanskje en dag må skjære 30 mm akryl er derimot ikke fornuftig.
Referansetabell: CO2-laserstyrke mot materialekapasitet
| Effektnivå | Maks. akryl (ren skjæring) | Maks. tre / MDF | Maks. lær / tekstil | Typisk Anvendelse |
|---|---|---|---|---|
| 80 W – 100 W | 10 mm | 8 mm | Fullt utvalg | Skilt i liten format, hobbier, lett gravering |
| reklame, skilt, møbelpaneler, lærprodukter | 20 mm | 12 mm | Fullt utvalg | Reklame, skilt, møbelpaneler, lærprodukter |
| 180 W – 200 W | 25 mm | 16 mm | Fullt utvalg | Medium produksjon, tykkere MDF, butikker med blandede materialer |
| 300W | 30 mm | 20 mm | Fullt utvalg | Høyvolumproduksjon, tykke underlag, blanding av ikke-metall og lett metall for scoring |
Disse verdiene representerer rene, enkeltgående skjærsnitt under optimaliserte forhold, inkludert riktig fokus, passende hjelpelufttrykk og velvedlikeholdte optikk. Den faktiske ytelsen kan variere noe avhengig av materialets kvalitet og maskinens kalibrering.
Skjærehastighet versus effekt: Hva det betyr for produksjonsvolum
Effektlaser CO2-laser skjæringsmaskin og denne sammenhengen er viktigst i produksjonsmiljøer der gjennomstrømning er en kommersiell prioritet. En maskin med høyere effekt skjærer samme materietykkelse raskere – noe som fører til flere ferdige deler per time og kortere leveringstider på større ordre.
For å illustrere: En maskin på 150 W som skjærer 10 mm akryl kan ha en behagelig produksjonshastighet på ca. 15–20 mm per sekund. En maskin på 300 W kan på samme materiale kjøre betraktelig raskere, samtidig som den opprettholder tilsvarende kvalitet på skjærekanten. Hvis bedriften din behandler store volumer av identiske skårte deler – for eksempel skiltebokstaver, dekorative paneler eller emballasjemaler – kan den økte kapasiteten til et system med høyere effekt rettferdiggjøre den høyere prisen utelukkende gjennom redusert produksjonstid.
For arbeid med lavere volumer, tilpassede oppgaver, gravering eller i verksteder som håndterer blandede materialer, der jobbene ofte endrer seg og seriestørrelsene er små, er skjærehastigheten en mindre avgjørende forskjellsfaktor. I slike miljøer gir vanligvis maskiner i 150 W-klassen den beste balansen mellom ytelse, driftskostnader og investering i maskin.
Arbeidsområde og effekt: Hvorfor de må vurderes sammen
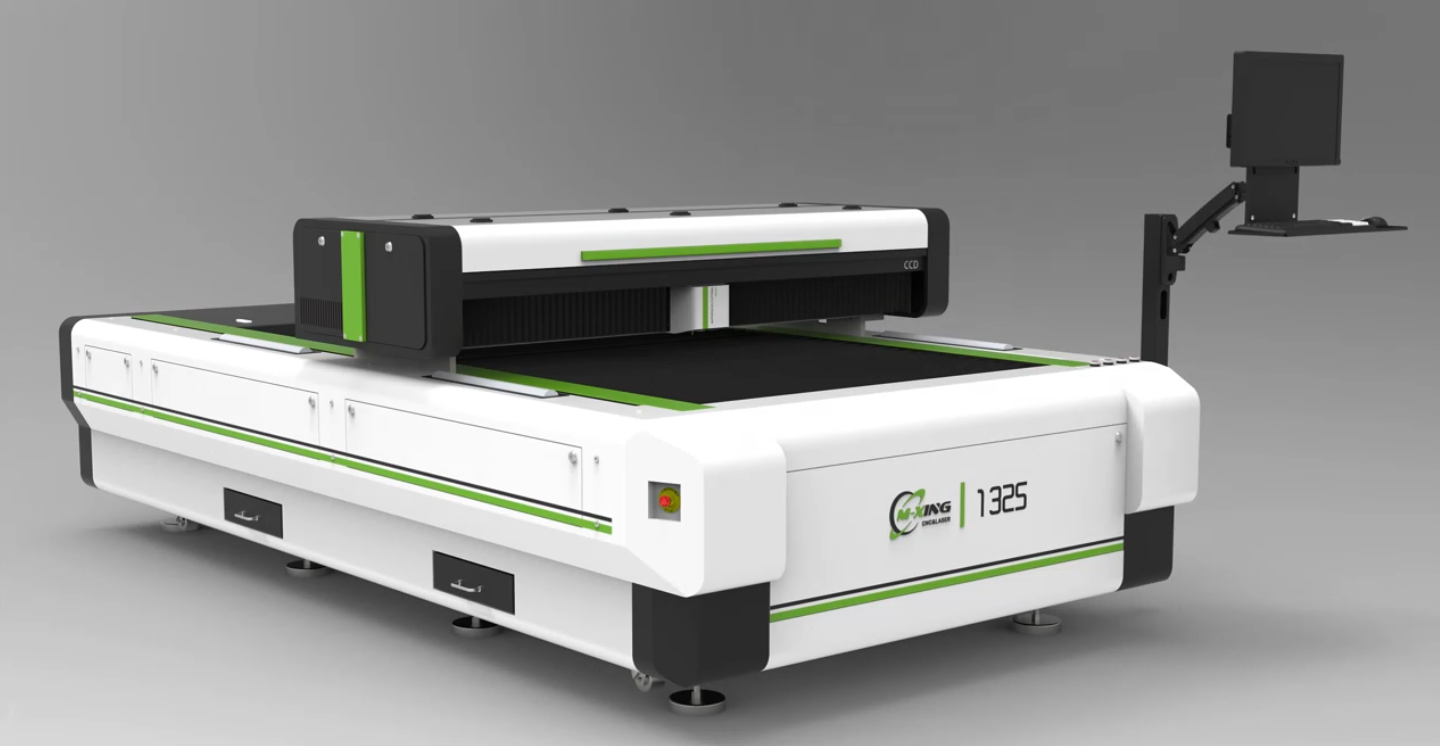
Valg av effekt bør aldri gjøres isolert fra arbeidsområdet. En CO2-laser-skjæremaskin med et 1 300 × 2 500 mm stort arbeidsbord — standardformatet 1325 — bearbeider hele plater av akryl og MDF uten manuell omposisjonering. Å kjøre høyvolumarbeid med hele plater på en storformatmaskin med utilstrekkelig effekt betyr langsomme syklustider, noe som undergraver effektivitetsfordelen som det store arbeidsbordet gir.
Omvendt er en kompakt skrivebordsmaskin i størrelsesklassen 600 × 900 mm kombinert med en 300 W-kilde en uvanlig og generelt upraktisk kombinasjon — effekten overgår formatet. Som tommelfingerregel passer større arbeidsområder naturlig sammen med høyere effektnivåer, fordi den produksjonsmiljøet som rettferdiggjør et stort arbeidsbord også rettferdiggjør den kapasiteten som høyere watt-tall muliggjør.
Driftskostnadene øker i takt med effektnivået
Dette er en faktor som kjøpere ofte undervurderer når de sammenligner effektmuligheter. En CO₂-laserskjæremaskin med høyere wattstyrke trekker mer strøm, krever en større vannkjøler med større kjølekapasitet og setter større termisk belastning på laserroret under drift. Alle disse faktorene fører til høyere daglige driftskostnader.
Laserroret i seg selv er den viktigste forbruksgjenstanden i et CO₂-system. Laserør med høyere effekt er dyrere å bytte ut og kan ha kortere levetid ved intens, kontinuerlig bruk enn laserør med lavere effekt som drives ved en moderat driftssyklus. For et selskap som driver én skift per dag med varierte kundespesifikke oppgaver, vil en 150 W-maskin som brukes ved 60–70 % av sin kapasitet vare lenger enn en 300 W-maskin som drives hardt hver dag på tykk materiale – og det med betydelig lavere driftskostnader.
Å bygge et realistisk bilde av dine månedlige driftstimer, gjennomsnittlige materialtykkelse og produksjonsintensitet gir deg dataene du trenger for å ta en kraftbeslutning som optimaliserer total eierkostnad i stedet for bare kjøpspris.
Ofte stilte spørsmål
Hvilken effektklasse CO₂-laserskjæremaskin er best egnet for skjæring av akrylskilt? For de fleste akrylskiltapplikasjonene med materialer opp til 15–20 mm tykkelse gir en CO₂-laserskjæremaskin med 130 W til 150 W den beste balansen mellom skjærekapasitet, kvalitet på skjærekanten og driftskostnader. Konfigurasjonen på 150 W håndterer hele rekken av vanlige akrylskilt-tykkelsesmål rent og med praktiske produksjonshastigheter, uten de ekstra kostnadene forbundet med et 300 W-system.
Kan en CO₂-laserskjæremaskin med lavere effekt skjære tykkere materialer ved å gjøre flere passeringer? Teknisk sett ja, men det anbefales vanligvis ikke som en produksjonspraksis. Flere gjennomganger på tykk akryl eller tre gir bredere skjærsprekker, større varme-påvirkede soner og økt risiko for svartening på skjæreflaten. Hvis arbeidet ditt regelmessig krever skjæring nær den øvre grensen for maskinens angitte tykkhetskapasitet, er det en mer pålitelig og effektiv tilnærming å velge en maskin med høyere effektklasse.
Påvirker høyere wattage inngraveringens kvalitet på en CO2-laserskjæremaskin? Ikke direkte når det gjelder oppløsning eller detaljnivå — inngraveringens kvalitet avhenger i større grad av bevegelsessystemet, styringsprogramvaren og hvor godt effekten moduleres ved lave hastigheter. Lasermaskiner med høyere wattage som brukes til inngravering må konfigureres nøye for å unngå overbrenning ved reduserte hastigheter. De fleste inngraveringer ligger godt innenfor kapasiteten til systemer på 80 W til 150 W.
Hvor ofte må laserroret byttes ut? CO2-laserrør har en begrenset driftslivslengde, typisk mellom 8 000 og 20 000 timer, avhengig av rørets kvalitet, effektnivå og hvor konsekvent maskinen drives innenfor sin driftssyklus. Regelmessig vedlikehold av vannkjølingssystemet, unngåing av vedvarende drift ved maksimal effekt og rengjøring av optikk utvider betydelig rørets levetid.
Er en 300 W CO2-laserskjæremaskin en verdifull investering for en liten bedrift? For de fleste små til mellomstore bedrifter er svaret nei – med mindre skjæring av tykke substrater virkelig ligger sentralt i produkttilbudet. Konfigurasjonen på 300 W gir god kommersiell mening for høyvolumsprodusenter av møbler, spesialister på tykk MDF eller verksteder som regelmessig skjærer materialer på 20 mm eller tykkere. For generell reklameskiltproduksjon, håndverk og lett konstruksjonsarbeid gir et 150 W-system like god kvalitet på vanlige materialtykkelser, men til en lavere kjøpspris og lavere løpende driftskostnader.
Å velge riktig effektnivå for en CO2-laser-skjæremaskin avhenger av en ærlig, datadrevet vurdering av hva du skjærer oftest, hvor tykk det er og hvilken mengde du må produsere. Tilpass disse reelle kravene til den effektklassen som dekkes komfortabelt — og du vil ha en maskin som yter pålitelig, koster mindre å drive og tjener ditt bedrift i år uten å bli verken en flaskehals eller en underutnyttet ressurs.
