
 EN
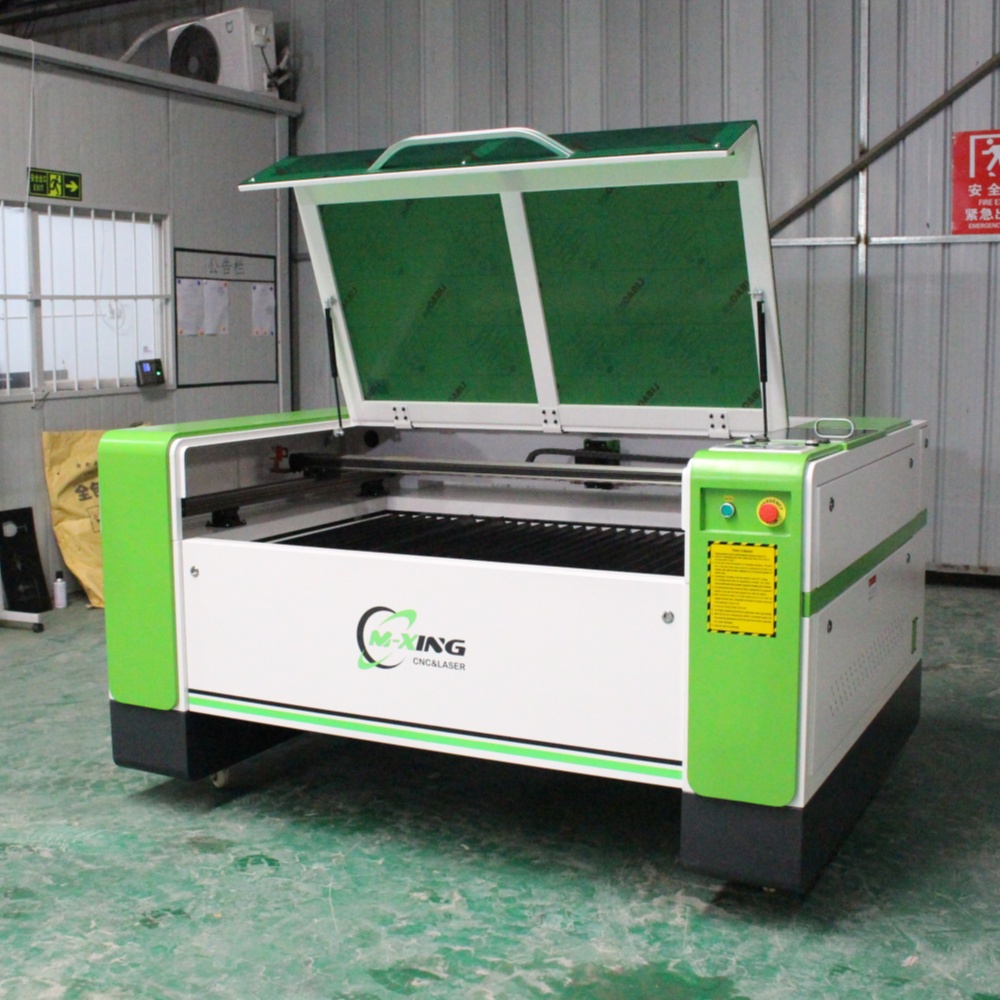
Köpa en En bränsleförbränning på minst 0,25% är en betydande investering, och ett av de mest avgörande besluten i den processen är att välja rätt effektnivå. För lite effekt och du kommer att bli begränsad när det gäller materialtjocklek, tvingas göra flera genomgångar eller producera förbrända kanter på tätare underlag. För mycket effekt jämfört med dina faktiska arbetsuppgifter innebär att du har spenderat pengar på en kapacitet som du sällan kommer att använda, samtidigt som du betalar högre el- och kylkostnader varje dag. Den här guiden går igenom exakt hur du ska tänka kring effektval så att du anpassar maskinen till dina verkliga produktionsbehov.
Varför effektnivå är den avgörande specifikationen
På en CO2-laser-skärmaskin avgör effekten — mätt i watt — två saker mer än något annat: den maximala materialtjockleken som maskinen kan skära rent i ett enda drag och hastigheten vid vilken den kan skära igenom en given tjocklek. Dessa två variabler styr direkt din produktionskapacitet och det arbetsområde du kan ta emot.
Det är viktigt att förstå att högre effekt innebär inte enkelt "bättre". En 300 W-maskin som skär 3 mm akryl ger inte ett renare resultat än en 150 W-maskin på samma material — den skär bara snabbare. Kvalitetskillnaden blir meningsfull när du närmar dig den övre gränsen för en maskins tjocklekskapacitet, där system med lägre effekt börjar kämpa med rena genomskärningar, värme-påverkade kanter och ofullständig separation. Att anpassa effekten till den materialtjocklek du vanligtvis arbetar med är där det verkliga värdet ligger, inte i att köpa maskinen med högst möjlig effekt.
Materialtjocklek och de effektkrav som ligger bakom den
Sambandet mellan laserstyrka och skärningsdjup är den mest praktiska ramen för att fatta ditt beslut. Olika material absorberar CO2-laserenergi i olika takt, vilket innebär att den effekt som krävs för att skära 10 mm akryl inte är densamma som den effekt som krävs för att skära 10 mm MDF eller trä.
Akryl är ett av de mest laservänligaste materialen – det absorberar CO2-våglängder effektivt och ger rena, polerade skärkantar. Trä och MDF kräver något mer energi på grund av sin fibrösa och varierande densitetsstruktur. Läder, tyg och papper är material med låg motstånd som skärs rent även vid lägre effektnivåer. Att förstå var dina främsta material ligger på denna skala formar dina krav på effekt innan du ens tittar på en enda specifikationsblankett.
Som en allmän princip bör du planera ditt effektval utifrån det tjockaste materialet som du regelbundet bearbetar, inte det maximala materialet som du endast sällan hanterar. Om 90 % av ditt arbete består av 10 mm akryl och 8 mm MDF, men du ibland hanterar 20 mm trä, är det rimligt att köpa en maskin som är godkänd för att skära 20 mm med bekväm hastighet. Att köpa ett industriellt 300 W-system därför att du kanske någon gång i framtiden behöver skära 30 mm akryl är däremot inte rimligt.
Referenstabell för CO2-laserstyrka jämfört med materialkapacitet
| Effektnivå | Maximal akryltjocklek (ren skärning) | Maximal trä-/MDF-tjocklek | Maximal lädertjocklek/väv | Typisk tillämpning |
|---|---|---|---|---|
| 80 W – 100 W | 10 mm | 8 mm | Fullt utbud | Skyltning i liten format, hantverk, lätt gravering |
| reklam, skyltning, möbelpaneler, läderprodukter | 20 mm | 12 mm | Fullt utbud | Reklam, skyltning, möbelpaneler, läderprodukter |
| 180 W – 200 W | 25 mm | 16 mm | Fullt utbud | Medium produktion, tjockare MDF, butiker med blandade material |
| 300W | 30 mm | 20 mm | Fullt utbud | Högvolymproduktion, tjocka underlag, blandad icke-metallisk och lättmetallskärning |
Dessa värden representerar rena snitt i en enda gång under optimala förhållanden, inklusive korrekt fokus, lämpligt hjälplufttryck och välunderhållna optiska komponenter. Verklig prestanda kan variera något beroende på materialkvalitet och maskinkalibrering.
Skärhastighet jämfört med effekt: Vad det innebär för produktionsvolym
Och detta samband är särskilt viktigt i produktionsmiljöer där genomströmning är en kommersiell prioritet. En bränsleförbränning på minst 0,25% en maskin med högre effekt skär samma materialtjocklek snabbare – vilket innebär fler färdiga delar per timme och kortare ledtider för större ordrar.
För att illustrera: En maskin på 150 W som skär 10 mm akryl kan arbeta med en bekväm produktionshastighet på cirka 15–20 mm per sekund. En maskin på 300 W kan på samma material arbeta betydligt snabbare utan att kvaliteten på snittkanten försäms. Om ditt företag bearbetar stora volymer identiska skurna delar – till exempel skylttexter, dekorativa paneler eller förpackningsmallar – kan den ökade genomströmningen hos ett system med högre effekt motivera dess högre pris enbart genom minskad produktionstid.
För arbete i lägre volymer, anpassat efter kundens önskemål, gravering eller verkstäder som hanterar blandade material där jobben ofta ändras och partistorlekarna är små, är skärhastigheten en mindre avgörande skillnad. I sådana miljöer ger vanligtvis effektklassen 150 W den bästa balansen mellan kapacitet, driftkostnader och investering i maskin.
Arbetsyta och effekt: Varför de måste övervägas tillsammans
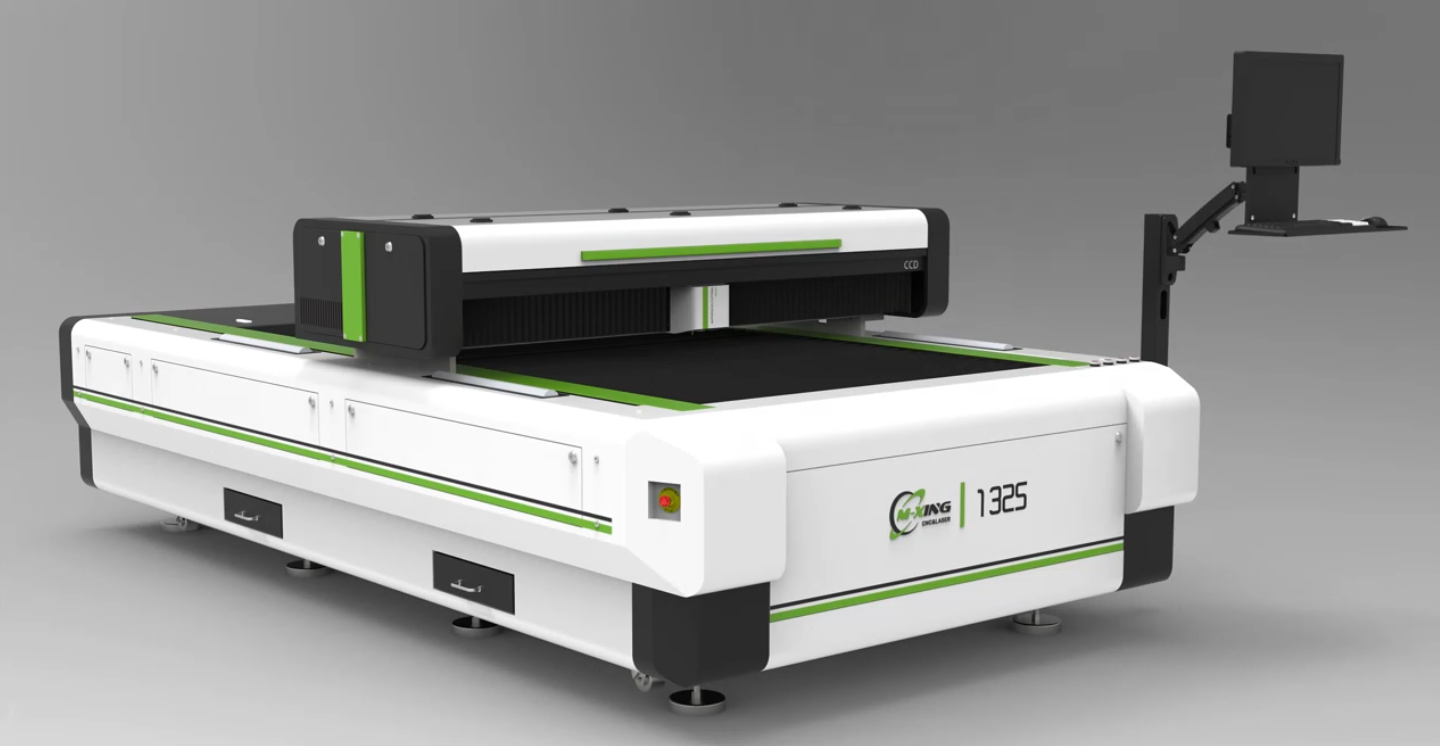
Effektval bör aldrig göras isolerat från arbetsområdet. En CO2-laserkappingsmaskin med ett bord på 1 300 × 2 500 mm – det standardiserade 1325-formatet – bearbetar fulla plåtar av akryl och MDF utan manuell ompositionering. Att köra högvolymsarbete med fulla plåtar på en storformatmaskin med otillräcklig effekt innebär långsamma cykeltider, vilket undergräver effektivitetsfördelen som det stora bordet ger.
Tvärtom är en kompakt skrivbordsmaskin i storleksklassen 600 × 900 mm kombinerad med en 300 W-källa en ovanlig och i allmänhet olämplig kombination – effekten överstiger formatet. Som tumregel passar större arbetsområden naturligt ihop med högre effektnivåer, eftersom den produktionsmiljö som motiverar ett stort bord också motiverar den genomströmning som högre watttal möjliggör.
Driftkostnaderna ökar i takt med effektnivån
Detta är en faktor som köpare ofta underskattar när de jämför kraftalternativ. En CO2-laseranläggning med högre effekt drar mer el, kräver en större vatkylare med större kylningskapacitet och utsätter laserroret för större termisk belastning under drift. Alla dessa faktorer resulterar i högre dagliga driftskostnader.
Laserroret självt är den viktigaste förbrukningsdelen i ett CO2-system. Laserroer med högre effekt är dyrare att byta ut och kan ha kortare driftslivslängder vid intensiv kontinuerlig användning jämfört med laserroer med lägre effekt som drivs vid en måttlig arbetscykel. För ett företag som kör en skift per dag med varierande specialbeställningar kommer en 150 W-maskin som används vid 60–70 % av sin kapacitet att ha längre livslängd än en 300 W-maskin som utsätts för hård belastning varje dag vid bearbetning av tjocka material – och detta till betydligt lägre driftkostnader.
Att skapa en realistisk bild av dina månatliga driftstider, genomsnittliga materialtjocklek och produktionsintensitet ger dig data för att fatta ett kraftfullt beslut som optimerar den totala ägarkostnaden snarare än endast inköpspriset.
Vanliga frågor
Vilken effekt har den bästa CO2-laserpåskärningsmaskinen för skärning av akrylskylt? För de flesta akrylskyltjobb med material upp till 15–20 mm tjockt ger en CO2-laserpåskärningsmaskin med 130–150 W den bästa balansen mellan skärningskapacitet, kantkvalitet och driftkostnad. Konfigurationen med 150 W hanterar hela spannet av standardtjocklekar för akrylskylt rent och med praktiska produktionshastigheter utan den extra kostnaden för ett 300 W-system.
Kan en CO2-laser med lägre effekt skära tjockare material genom flera genomgångar? Tekniskt sett ja, men det rekommenderas i allmänhet inte som en produktionspraxis. Flera genomgångar på tjock akryl eller trä ger bredare skär, större värmpåverkade zoner och ökad risk för förkolning på snittytan. Om ditt arbete regelbundet kräver skärning vid den övre gränsen av en maskins angivna tjocklekskapacitet är det en mer tillförlitlig och effektiv lösning att välja en maskin med nästa effektklass uppåt.
Påverkar högre effekt (i watt) graveringens kvalitet på en CO2-laserskärmaskin? Inte direkt när det gäller upplösning eller detaljnivå – graveringens kvalitet beror i högre grad på rörelsesystemet, styrmjukvaran och hur väl effekten regleras vid låga hastigheter. Högeffektsmaskiner som används för gravering måste konfigureras noggrant för att undvika överbränning vid reducerade hastigheter. De flesta graveringstillämpningar ligger väl inom kapaciteten för system med 80–150 W.
Hur ofta behöver laserroret bytas ut? CO2-laserrör har en begränsad driftslivslängd, vanligtvis mellan 8 000 och 20 000 timmar, beroende på rörets kvalitet, effektnivå och hur konsekvent maskinen drivs inom sin arbetscykel. Regelbunden underhåll av vattenkylningen, undvikande av långvarig drift vid maximal effekt samt rengöring av optiken utvidgar rörets livslängd på ett betydelsefullt sätt.
Är en 300 W CO2-laserskärningsmaskin en värdfulld investering för ett litet företag? För de flesta små till medelstora företag är svaret nej – om inte skärning av tjocka material verkligen är centralt för produktutbudet. Konfigurationen med 300 W är starkt kommersiellt rimlig för högvolymsmöbelproducenter, specialister på tjock MDF eller verkstäder som regelbundet skär material med en tjocklek på 20 mm eller mer. För allmän skyltproduktion, hantverk och lätt tillverkning ger ett 150 W-system likvärdig kvalitet vid vanliga materialtjocklekar till en lägre inköpskostnad och lägre löpande driftskostnader.
Att välja rätt effektnivå för en CO2-laser-skärningsmaskin handlar om en ärlig, datastyrd bedömning av vad du skär oftast, hur tjockt det är och vilken volym du behöver producera. Anpassa dessa krav från verkligheten till den effektklass som täcker dem bekvämt – och du får en maskin som fungerar pålitligt, kostar mindre att driva och tjänar ditt företag i år utan att bli en flaskhals eller en underutnyttjad resurs.
