
 EN
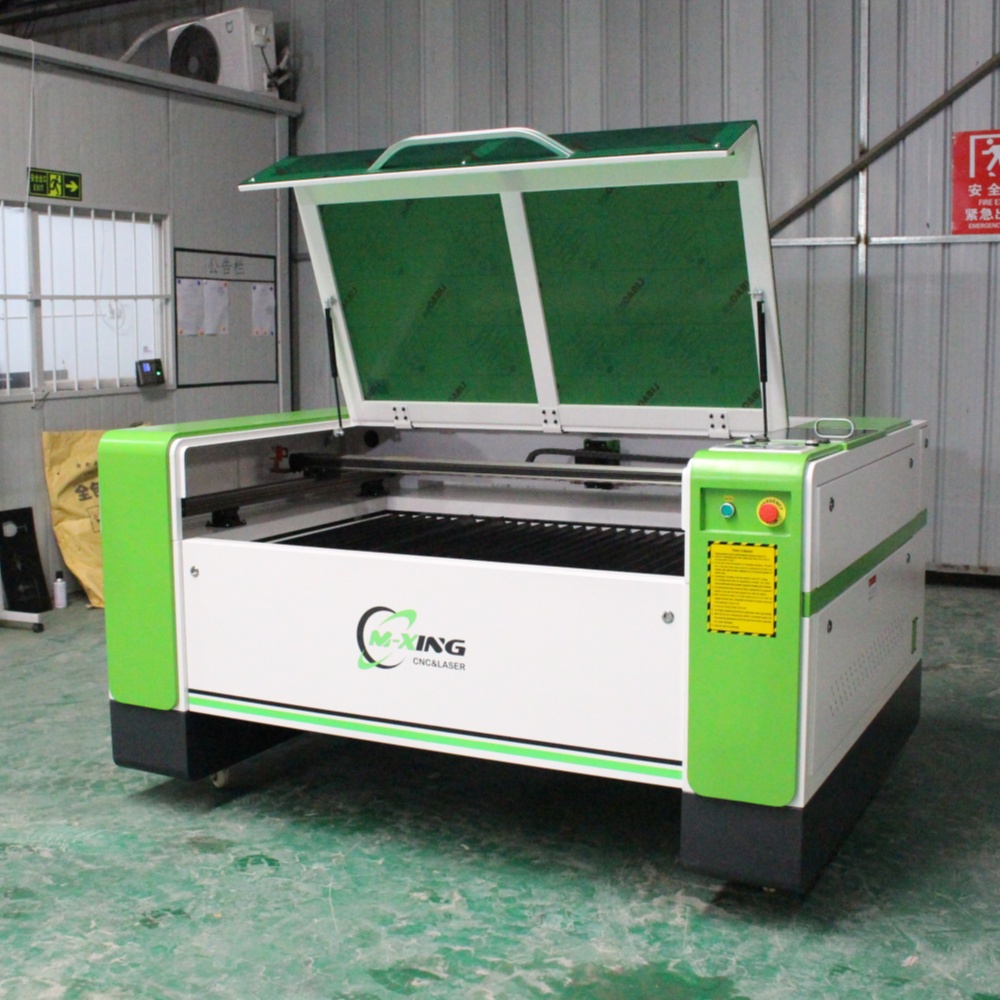
購入する カーボン2レーザー切断機 これは多額の投資を要するものであり、そのプロセスにおいて最も重要な決定の一つが、適切な出力レベルの選定です。出力が低すぎると、加工可能な材料の厚さに制限が生じ、複数回のパス加工を余儀なくされたり、密度の高い基材では焦げ付きを伴うエッジが発生したりします。一方、実際の作業負荷に対して出力が高すぎると、ほとんど使用しない余剰性能に費用をかけてしまうだけでなく、毎日の電力および冷却コストも高額になります。本ガイドでは、実際の生産ニーズにマシンを正確に適合させるための出力選定について、具体的な考え方を解説します。
なぜ出力レベルが最も重要な仕様なのか
CO2レーザー切断機において、出力(ワット単位で測定)は、他のすべての要素よりもまず以下の2つの点を決定します:機械が1回のパスでクリーンに切断可能な最大材料厚さ、および所定の厚さの材料を切断する際の速度。この2つの変数は、あなたの生産能力および受注可能な作業範囲を直接左右します。
より高いワット数が単純に「優れている」という意味ではないことを理解することが重要です。3mmのアクリル板を切断する場合、300Wの機械が150Wの機械よりもきれいな切断結果を出すわけではなく、単に切断速度が速いだけです。品質の差異が意味を持つのは、機械の対応可能厚さの上限付近で作業する場合であり、その領域では低出力システムが完全な貫通切断、熱影響部の発生、あるいは不完全な分離といった課題に直面し始めます。実際の作業で扱う典型的な材料厚さに適した出力を選ぶことが真の価値であり、単に入手可能な最高出力の機械を購入することではありません。
材料厚さとそれに伴う出力要件
レーザー出力と切断深度の関係は、ご判断を下す上で最も実用的なフレームワークです。異なる材料はCO2レーザーエネルギーを異なる割合で吸収するため、アクリル10mmを切断するために必要な出力は、MDFや木材10mmを切断するために必要な出力とは異なります。
アクリルは、レーザー加工に最も適した材料の一つであり、CO2波長を効率的に吸収し、清潔で光沢のある切断面を実現します。木材およびMDFは、繊維質で密度が不均一な構造のため、やや高いエネルギーを必要とします。革、布、紙は抵抗が小さい材料であり、比較的低い出力でもきれいに切断できます。ご使用になる主な材料がこのスペクトル上でどの位置にあるかを理解することで、仕様書を1枚も確認する前に、必要なレーザー出力を把握することができます。
一般的な原則として、電源の選定は、最も厚い常時加工材料に基づいて行うべきであり、まれに加工する最大厚さに基づいてはいけません。作業の90%が10mmアクリル板および8mmMDFであるが、時折20mm木材を加工する場合、快適な速度で20mmを切断可能な機種を選択するのは合理的です。一方で、将来的に30mmアクリル板を切断する可能性があるという理由だけで、産業用300Wシステムを購入するのは適切ではありません。
CO2レーザー出力と材料加工能力の対応表
| 電力レベル | アクリル(綺麗な切断)の最大厚さ | 木材/MDFの最大厚さ | 革/布地の最大厚さ | 代表的なアプリケーション |
|---|---|---|---|---|
| 80W–100W | 10mm | 8 mm | 全範囲 | 小サイズの看板、工芸品、軽度の彫刻 |
| 130W–150W | 20 mm | 12mm | 全範囲 | 広告・看板・家具パネル・革製品 |
| 180W–200W | 25mm | 16 ミリメートル | 全範囲 | 中量生産、厚手のMDF、混合素材のショップ |
| 300W | 30 mm | 20 mm | 全範囲 | 大量生産、厚手の基材、非金属と軽金属の混合スコアリング |
これらの数値は、適切な焦点調整、適正なアシスト空気圧、および良好にメンテナンスされた光学系といった最適化された条件下で得られた、清浄な単一パス切断を示しています。実際の性能は、材料の品質や機械のキャリブレーション状況によって若干異なる場合があります。
切断速度 vs 出力:生産量への影響
レーザー加工機では、出力と速度が直接関係しており カーボン2レーザー切断機 、この関係性は、生産性(スループット)が商業上の優先事項となる生産現場において特に重要です。高出力の機械は、同一厚さの材料をより高速で切断できるため、1時間あたりの完成部品数が増加し、大口注文における納期短縮が実現します。
例として、150Wの機械で10mmのアクリルを切断する場合、生産性の高い作業速度は約15~20mm/秒程度となり、快適な加工が可能です。同じ材料に対して300Wの機械を使用すれば、同等のエッジ品質を維持したまま、大幅に高速な加工が可能です。ご事業において、表示用文字、装飾パネル、包装用テンプレートなど、同一形状の切断部品を大量に処理される場合、高出力システムによる追加的な生産能力(スループット)は、単に生産時間を短縮するだけでも、そのコストプレミアムを十分に正当化します。
少量多品種のカスタム加工、エンボス加工、あるいは頻繁に加工対象素材や仕様が変化し、ロットサイズが小さいマルチマテリアル対応工場では、切断速度という性能指標の差異はそれほど重要な選定要因とはなりません。このような環境では、150Wクラスの機械が、機能性、運用コスト、および機械投資額のバランスにおいて、通常最も優れた選択となります。
加工領域と出力:なぜ両者を併せて検討する必要があるのか
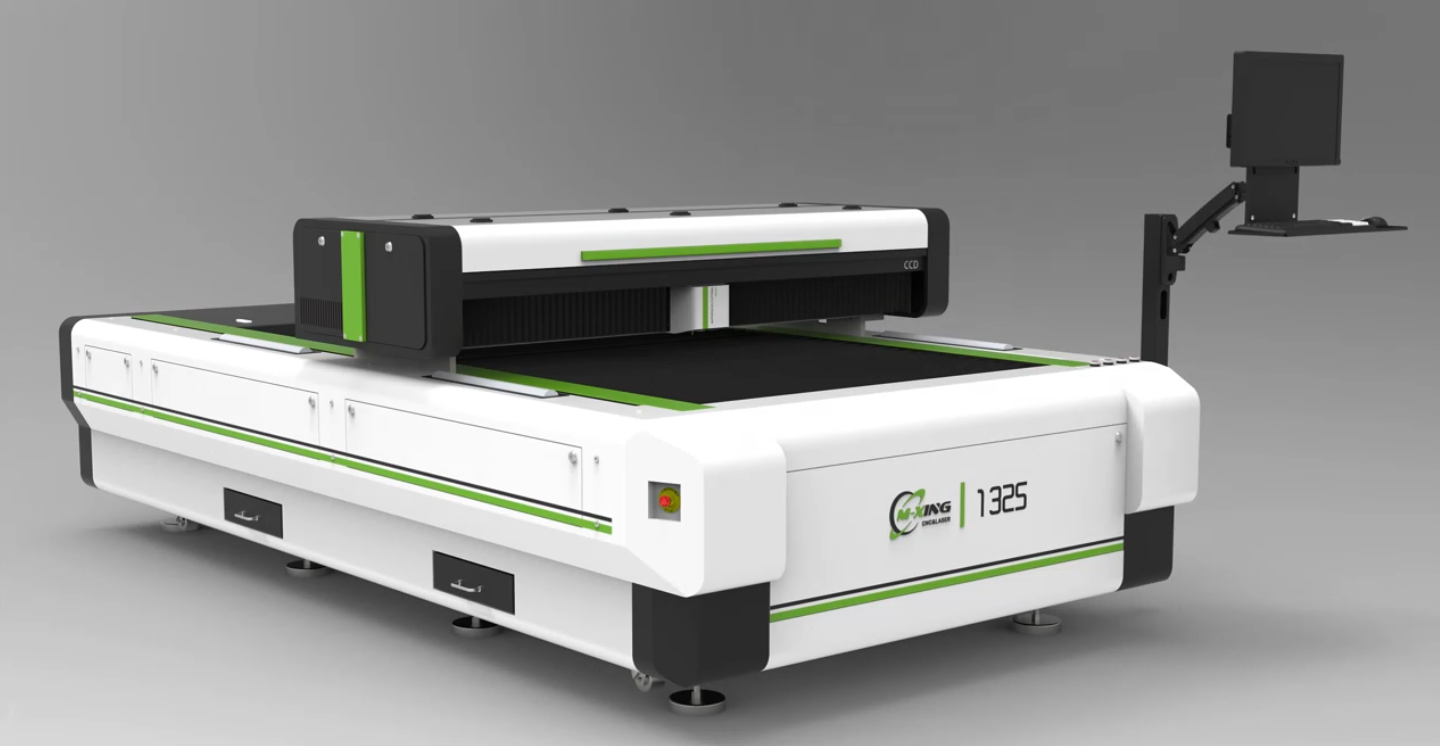
出力の選択は、作業領域から切り離して単独で行うべきではありません。1,300 × 2,500mmの加工ベッドを備えたCO2レーザー切断機(標準的な1325フォーマット)は、アクリル板やMDFのフルシートを手動での再位置決めなしに加工できます。大フォーマット機で高ボリュームのフルシート加工を行う場合、出力が不十分だとサイクルタイムが長くなり、広いベッドがもたらす効率性の優位性が損なわれます。
一方、600 × 900mm程度のコンパクトなデスクトップ型機械に300Wの光源を組み合わせるのは、非常に珍しく、一般的には非実用的な構成です——出力がフォーマットを上回っています。経験則として、より大きな作業領域には自然とより高い出力レベルが対応します。なぜなら、広いベッドを導入する生産環境は、同時に、より高出力(ワット数)によって実現される高い生産性も正当化するからです。
運用コストは出力レベルに比例して増加します
これは、購入者が電源オプションを比較する際にしばしば軽視する要因です。高出力のCO2レーザー切断機は、より多くの電力を消費し、より大きな冷却能力を持つ大型の水冷装置を必要とし、運転中にレーザー管により大きな熱負荷をかけます。これらすべてが、日々の運用コストの増加につながります。
レーザー管自体がCO2システムにおける主要な消耗品です。高出力のレーザー管は交換コストが高くなるだけでなく、連続して高負荷で使用された場合、中程度のデューティサイクルで稼働する低出力の同等品と比べて、実用寿命が短くなる可能性があります。1日1シフトで多様なカスタムワークを請け負う事業においては、定格出力の60~70%で使用される150Wの機械は、毎日厚板加工で高負荷で稼働させられる300Wの機械よりも長寿命であり、しかも有意に低い運用コストで運用できます。
毎月の稼働時間、平均材料厚さ、および生産強度について現実的なイメージを構築することで、購入価格だけでなく、総所有コスト(TCO)を最適化するための電力選択に関するデータを得ることができます。
よくある質問
アクリル製看板の切断に最も適した出力のCO2レーザー切断機はどれですか? 一般的なアクリル製看板加工(材料厚さ15~20mmまで)には、130W~150WのCO2レーザー切断機が、切断能力・切断面品質・運用コストのバランスにおいて最も優れています。150W仕様では、標準的な看板用アクリルの全厚さ範囲を、実用的な生産速度でクリーンに切断可能であり、300Wシステムに伴う追加費用を回避できます。
低出力のCO2レーザーでも、複数回パスをかけることでより厚い材料を切断できますか? 技術的には可能ですが、製造現場での実践としては一般的に推奨されません。厚手のアクリルや木材に対して複数回のパスをかけると、カット幅(カーフ)が広がり、熱影響部が大きくなり、切断面の焦げ付きリスクが高まります。作業で頻繁に機械の公称最大切断厚さの上限付近での加工が必要となる場合、次の高出力クラスの機種を選定する方が、より信頼性・効率性ともに優れた対応策です。
CO2レーザー切断機における高出力化は、エングレービング品質に影響を与えますか? 解像度やディテールという点では直接的な影響はありません。エングレービング品質は、むしろ運動機構、制御ソフトウェア、および低速域における出力調節の精度によって左右されます。エングレービング用途で使用される高出力機種では、低速時の過焼けを防ぐため、細心の注意を払った設定が必要です。ほとんどのエングレービング作業は、80W~150Wクラスのシステムの能力範囲内に収まります。
レーザー管の交換頻度はどのくらいですか? CO2レーザー管には有限の使用寿命があり、通常は管の品質、出力レベル、および機器が定格運転周期内でどれだけ一貫して運用されるかによって、8,000~20,000時間程度です。定期的な水冷システムの保守、最大出力での長時間連続運転を避けること、および光学部品の清掃を徹底することで、管の寿命を実質的に延長できます。
300WのCO2レーザー切断機は、小規模事業者にとって投資価値がありますか? ほとんどの小規模から中規模の事業者にとっては、厚板材の切断が製品提供の核となる業務でない限り、答えは「いいえ」です。300W仕様は、大量生産を行う家具メーカー、厚手MDF専門業者、または20mm以上の材料を日常的に切断する工房において、商業的に非常に合理的な選択です。一方、一般的な看板製作、クラフト制作、軽量加工などでは、150Wシステムで一般的な板厚に対して同等の品質が得られ、購入コストおよび継続的な運用コストも低く抑えられます。
CO2レーザー切断機の適切な出力レベルを選択するには、実際に最も多く切断する素材の種類、その厚さ、および必要な生産量について、正直でデータに基づいた評価を行う必要があります。これらの実際の要件に、余裕をもって対応できる出力クラス(パワーティア)をマッチさせれば、信頼性の高い性能を発揮し、運用コストが抑えられ、ボトルネックにも過剰設備にもならず、長年にわたり貴社の事業を支える機械を得ることができます。
