
 EN
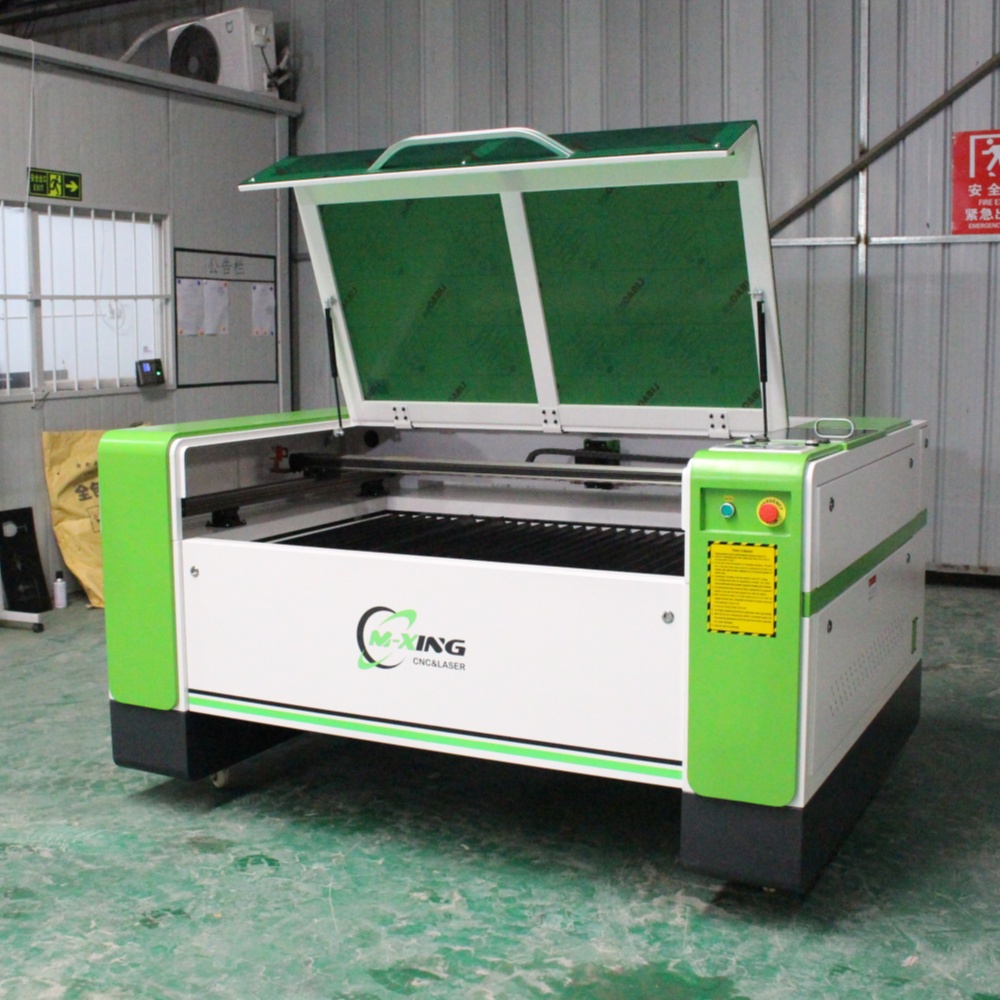
Kaup á Co2 laserskorið er mikil fjárhagslegur fjármögnun og ein af ákvarðandi ákvörðunum í þessum ferli er að velja rétta aflstig. Ef mávinn hefur of lítið afl munu þér vera takmarkaður í þykkt efna, verða að framkvæma margar skeripassanir eða framleiða brenndar röndir á þéttari undirlögum. Ef mávinn hefur of mikid afl fyrir raunverulega vinnubúnaðinn þinn hafa þú eytt peningum á getu sem þú munur sjaldan nota en þú greiðir hærri rafmagns- og kælingarkostnaður daglega. Þessi leiðbeining sýnir nákvæmlega hvernig á að hugsa um val á aflstigi svo að þú passi mávann við raunverulegar framleiðsluþarfi þín.
Af hverju er aflstig skilgreinandi tilgreiningin
Á CO2-skurðvél með ljásrás er aflafgangurinn — mældur í vatt — ákvarðandi fyrir tvö hluti yfir öllu annað: hámarksþykkt efna sem vélin getur skorið hreint í einu ferli og hraðann sem hún getur skorið í gegnum tiltekna þykkt. Þessir tveir breytustærðir stjórna beint framleiðslueiningunni þinni og fjölbreytningunni á verkefnum sem þú getur tekið á þig.
Það er mikilvægt að skilja að hærra vattstig þýðir ekki einfaldlega „betra“. Skurðvél með 300 W sem sker 3 mm akryl er ekki að framleiða hreinna niðurstöðu en skurðvél með 150 W á sama efni — hún er bara að skera hraðar. Gæðamunurinn verður merkilegur þegar þú nálgast efri endann á þykktarmöguleikum vélar, þar sem lágvattkerfi byrja að eiga erfitt með hreina gegnskurði, hituáhrifða brúnir og ófullkomna aðskilning. Raunverulegan gildi veitir að velja afl sem passar við venjulega þykkt efna sem þú vinnur með, ekki að kaupa hæsta vattstigið sem er tiltækt.
Efnaþykkt og aflkröfur sem liggja bakvið hana
Sambandið milli laserafls og skurðdyptar er það praktískasta rammaefni sem hjálpar þér að taka ákvörðunina. Ólík efni nýta CO₂-laserorku í mismunandi mæli, sem þýðir að aflþörf fyrir 10 mm skurð í akryl er ekki sú sama og aflþörf fyrir 10 mm skurð í MDF eða við.
Akryl er eitt af þeim efnum sem eru best samhæfð með laser — það nýtir CO₂-bylgjulengdir vel og gefur hreina, bjart skurðbrún. Við og MDF krefjast nokkuð meiri orku vegna þéttleikamismunar og fiberlegu uppbyggingar sinnar. Skinn, efni og pappír eru lága-mótstaðandi efni sem skerast hreinlega jafnvel við lægra aflstig. Að skilja hvar aðalefnin þín liggja á þessum spektri ákvarðar aflþarfuna þína áður en þú skoðar einhverja tilvísunarskýrslu.
Sem almenn regla ætti að áætla val ávöxtunar í samræmi við þykkustu efni sem venjulega eru unnin, ekki það stundum þykkasta. Ef 90% af vinnunni er 10 mm akryl og 8 mm MDF, en stundum eru unnir 20 mm tréplötur, er röklega að kaupa vélarstýringu sem er með hámarksþol fyrir 20 mm við viðeigandi hraða. Að kaupa iðnaðarlega 300 W kerfi vegna þess að maður gæti einhvern daginn þurft að skera 30 mm akryl er ekki röklegt.
Tilvísunartöfla yfir afl CO₂-hvasslásers og getu til að vinna efni
| Afkastastig | Hámarksþykkt akryls (hrein skurður) | Hámarksþykkt tré / MDF | Hámarksþykkt skinn / efni | Tilgreindur notkun |
|---|---|---|---|---|
| 80 W – 100 W | 10 mm | 8 mm | Fullt sortiment | Smáformats tákn, handverk, létt ríðing |
| auglýsingar, tákn, móttakaplöturnar, skinnvörur | 20 mm | 12 mm | Fullt sortiment | Framleiðsla á auglýsingum, táknmótum, möbulsplötum, skinnvörum |
| 180 W – 200 W | 25 mm | 16 mm | Fullt sortiment | Miðlungsstór framleiðsla, þykki MDF, verslunir með ýmsum efnum |
| 300W | 30 mm | 20 mm | Fullt sortiment | Háframleiðsla, þykkir undirlag, skurður í ýmsum ekki-metall efnum og léttum málmi |
Þessar tölur tákna hreina ein-skríðskurða undir vel stilltum skilyrðum, þar á meðal rétt focus, viðeigandi hjálparloftþrýstingur og vel viðhaldin óptík. Raunveruleg afstaða getur breyst lítilllega eftir gæðum efnsins og stillingu vélarinnar.
Skurðhraði vs afl: Hvað þýðir það fyrir framleiðslumagn
Og þessi tengsl eru mikilvægust í framleiðsluumhverfi þar sem framleiðsluhraði er viðskiptamál af háum áhugamáli. Vél með hærra afl sker sama þykkt efns hraðar – sem þýðir fleiri lokaðar hluti á klukkustund og styttri leiddartímar fyrir stærri pantanir. Co2 laserskorið skurðvéli
Til að sýna: 150 W vélar sem skera 10 mm akryl geta unnið við þægilega framleiðsluhraða umtalsins 15–20 mm á sekúndu. 300 W vélar geta unnið miklu hraðar á sama efni án þess að missa jafn góða kvalítet á brúnunum. Ef fyrirtækið þitt framleiðir mikla magn af eins skornum hlutum — t.d. tákn fyrir útstillingar, dekoratífa pönnur eða sniðmynstur fyrir umbunð — getur aukin framleiðsla hærra afls réttvíslega verðbætur verð á vélinni eingöngu með því að minnka framleiðslutímann.
Fyrir lágmarka sérsniðna verkefni, ríðingar eða verslunir sem vinna með ýmsum efnum þar sem verkefnin breytast oft og partíurnar eru smáar er skorhraði minna áhrifamikill ágreiningur. Í slíkum umhverfi veitir venjulega 150 W vélbúnaður besta jafnvægið á milli getu, rekstrar kostnaðar og fjárhagslegar innviða.
Vinnumálsvæði og afl: Af hverju þarf að skoða þau saman
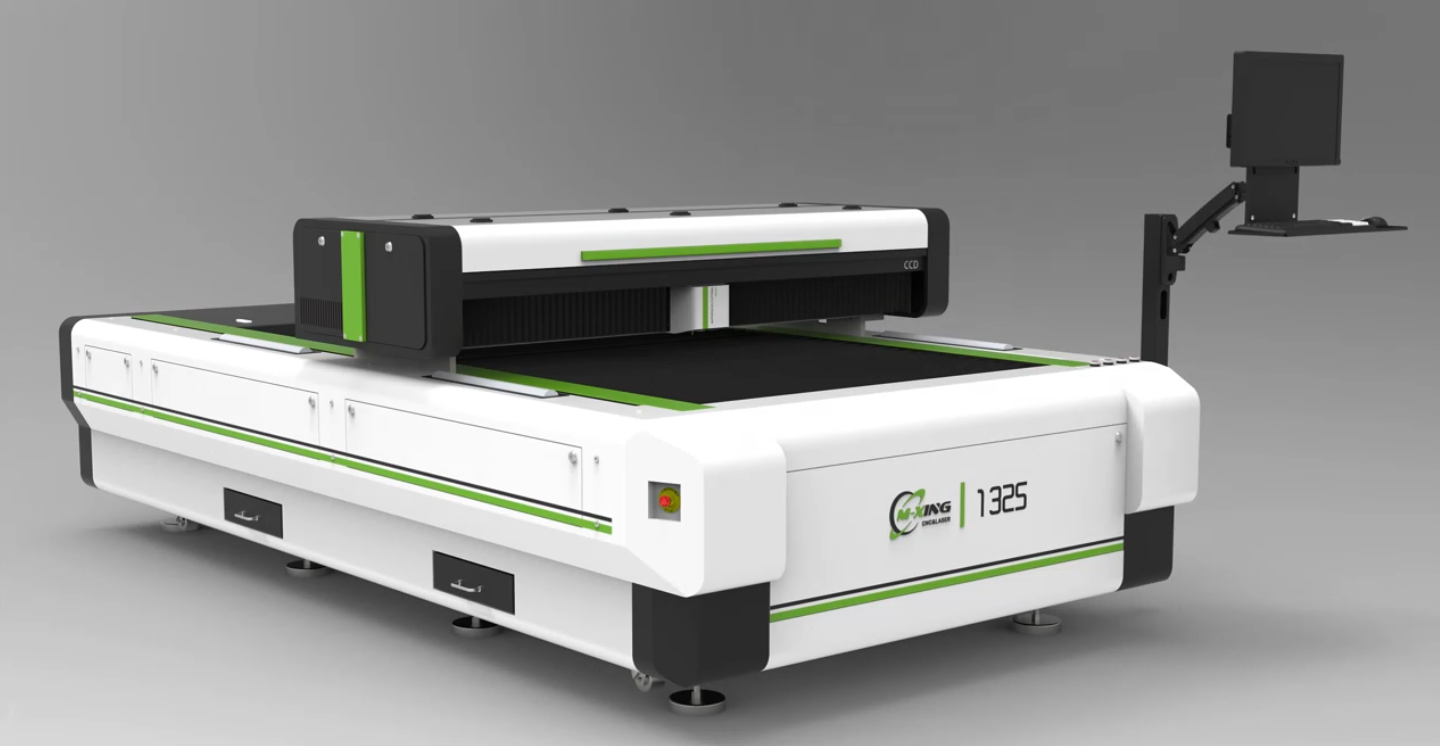
Veldisval á ætti aldrei að framkvæma án tillits til vinnumálsins. CO₂-skurðvél með veldi sem hefur 1.300 × 2.500 mm stór borð – staðlaða 1325-sniðið – getur unnið fulla plötur af akryl og MDF án handvirkrar endurstaðsetningar. Að keyra mikil magnmagnsverkefni á fullum plötum á stóru sniði með of lágum veldi þýðir langar ferðartímar sem minnka árangursframlag stóru borðsins.
Öfugt, er samsetning litillar skrifborðsveljar í 600 × 900 mm sviðinu með 300 W veldisgjafa óvenjuleg og almennt ópraktísk – veldið er of hátt fyrir sniðið. Sem regla má segja að stærri vinnumálsvæði passi náttúrulega við hærra veldi, því að framleiðsluumhverfið sem réttfærir notkun stórs borðs réttfærir líka framleiðsluhraðann sem hærra vattstig möguleggja.
Rekstrar kostnaður vex með veldisstigi
Þetta er þáttur sem kaupendur oft metja of láglega við samanburð á aflvalkum. CO₂-skjörunarvél með hærra vattstig dregur meira rafmagn, krefst stærri vatnsskemmu með meiri kæliþátt og setur meiri hitastress á laserrörinu í rekstri. Allt þetta þýðir hærri daglega rekstrar kostnaðar.
Laserrörið sjálft er lykilnotendahluturinn í CO₂-kerfi. Rör með hærra afl eru dýrari að skipta út og geta haft styttri starfstíma undir miklum samfelldum notkun en rör með lægra afl sem eru notað við meðalhæða áskorun. Fyrir fyrirtæki sem starfar einn skifti á dag með ýmsum sérsniðnum verkefnum mun vélin með 150W, sem er notuð við 60–70% af hámarksgetu sinni, lifa lengur en vélin með 300W sem er áfram notað á þungum efnum á hverjum degi — og gera það með verulega lægri rekstrar kostnaði.
Að byggja upp raunhæfa mynd af mánaðarlegum virkingartíma, meðalþykkt á efni og framleiðsluhradi gefur þér gögnin til að taka vel reiknuð ákvarðanir um afl sem hámarka heildarkostnað á eigninni frekar en bara kaupverð.
Algengar spurningar
Hvaða afl CO₂-skurðláservél er best fyrir skurð á akrylmerkjum? Fyrir flesta vinnubrögð við akrylmerki þar sem efnið er allt að 15–20 mm þykk, veitir CO₂-skurðláservél með afl á bilinu 130W–150W besta jafnvægið á milli skurðgetu, brúnarkvalítetar og rekstrar kostnaðar. Uppsetningin með 150W getur með góðum árangri unnið allar venjulegar þykktir á akrylmerkjum án þess að bæta við kostnaði kerfis með 300W.
Getur lægra afl CO₂-láservél skorið þykka efni með því að gera margar ferðir? Tæknilega já, en það er almennt ekki mælt með sem framleiðsluaðferð. Margföld ferðir yfir þykkar akryl- eða viðskífu mynda víðari skurða, stærri hitasvið og hærra líkurnar á svartun á skurðsíðunni. Ef verkefni þín krefjast reglulega skurða á efri endanum af því sem vélin getur skerað samkvæmt tilkynningu framleiðanda, þá er að velja næstu aflstig upp að vera áreiðanlegri og árangursríkari leið.
Áhrifar hærra vattstig á gæði rísunar á CO₂-laser-skurðvéli? Ekki beint í ljósi upplausnar eða nákvæmni — gæði rísunar eru frekar háðar hreyfikerfinu, stýriforritinu og því hversu vel aflin er stillt við lágar hraða. Hærra vattstig véla sem notaðar eru til rísunar þurfa að vera varlega stilltar til að koma í veg fyrir ofmikla brennun við lægri hraða. Flest rísunaraðgerðir falla vel innan getu 80W–150W kerfa.
Hversu oft þarf að skipta út laserhrörinni? CO₂-geisrör hafa takmarkað virkistíma, venjulega á bilinu 8.000–20.000 klst., eftir því sem gæði rörsins, aflstig og hversu reglulega vélin er notuð innan áskilinnar virkjunartíðar. Regluleg viðhaldsverkefni með vatnskælingu, að forðast lengdum nota á hámarksafli og að halda ljósleiðum hreinum allt aukir virkistíma rörsins á skynjanlegan hátt.
Er 300 W CO₂-geisrskurðvéllinn gildi fjárhagslega fyrir litla fyrirtæki? Fyrir flest litlum til miðstórum fyrirtæki er svarið nei — nema skurður í þykku undirlagsskífum sé raunverulega miðpunktur vöruúrboðsins. 300 W-stillingin er vel rökstyð fyrir framleiðslufyrirtæki sem framleiða mörg módel af mælisbúnaði, sérfræðinga í þykku MDF eða verslunir sem skera reglulega efni þykkara en 20 mm. Fyrir almenna táknmyndir, handverk og létt verkfræði gefur 150 W kerfi jafn góða gæði á algengum efnaþykktum á lægra kaupverði og lægra endurskýrðum rekstrar kostnaði.
Að velja rétta aflstig fyrir CO2-skurðvél byggist á ósýnilegri, gögnasmiðinni mat á því hvaða efni þú skerð oftast, hversu þykk það er og hvaða magn þú þarft að framleiða. Passaðu þessar raunverulegar kröfur við það aflstig sem tekur þær fullkomlega upp — og þá mun vél þín virka áreiðanlega, kosta minna í rekstri og þjóna viðskiptum þínum ársins um leið og hún verður ekki neitt bottlhalspunktur né ónotuð eign.
