- Главная
- Продукция
- Применение
- Видео
- О нас
- Новости/Блоги
- Связаться с нами

Главная>Новости/Блоги>НОВОСТИ
Промо-продукция — это полная противоположность всему, для чего предназначена производственная линия. Обычный заказ составляет в лучшем случае несколько сотен штук, зачастую ещё меньше, а стоимость единицы невелика. Тратить целый день на наладку заказа, приносящего всего несколько сотен долларов, — нерентабельно.
Этот единственный факт объясняет всю структуру отрасли: любое решение, устраняющее наладку, побеждает; любое, добавляющее наладку, проигрывает. Поэтому трафаретная печать сохранилась там, где сохранилась, появилась тампопечать, а лазер — инструмент без оснастки, без трафаретов и без клише — стал стандартным режущим инструментом для фигурной и персонализированной обработки в этой отрасли.
Внимательно прочитайте последнюю строку, поскольку именно она является коммерческим центром этой отрасли: каждая единица может отличаться. Имя, номер, логотип компании, дата — наносятся на отдельные изделия в рамках одной партии без дополнительных затрат на настройку оборудования. Ни один другой процесс резки не обеспечивает такой низкой стоимости для подобной операции.
В большинстве производственных процессов вариативность влечёт за собой дополнительные расходы. В сфере рекламной продукции вариативность isпредставляет собой ту ценность, которую продают.
Подумайте, что на самом деле покупает клиент: подарок с именем конкретного человека, награду с указанием конкретного достижения, набор изделий, все из которых несут определённый логотип. Персонализация — это не дополнительная опция к основному товару; она является единственной причиной, по которой заказ вообще существует.
Это меняет подход к формированию заказа:
Переменной величиной является данные, а не геометрия. Партия из двухсот изделий с гравировкой имён представляет собой одну геометрию и двести текстовых строк. Структура файлов должна отражать это — один шаблон, источник данных и система наименования, позволяющая выполнить повторную печать спустя месяцы.
Этап проверки — это точка риска, а не резка. Имя с опечаткой на двухстах экземплярах — это полная потеря. Пробный образец, визуальный предпросмотр или единичный пробный рез до запуска тиража — это не бюрократия; это самая дешёвая страховка в мастерской.
Повторные заказы — это прибыль. Корпоративный клиент, который делает заказ в следующем году, хочет идентичное изделие с новыми названиями. Мастерская, сохранившая файл, запись о материале и настройки, может повторить производство за минуты. Мастерская, не сохранившая их, начинает с нуля и зачастую назначает слишком высокую цену, теряя повторный заказ.
Небольшие вариации оправдывают использование станка. Разные цвета, разные размеры, разные материалы — по одному экземпляру каждого: лазер обрабатывает всё это без наладки, что как раз соответствует профилю рекламного каталога.
Почти каждое рекламное изделие из неметаллического листового материала изготавливается на лазере, а перечень материалов в этом сегменте необычайно широк.
Два ряда требуют предупреждения. Пробка и сланец продаются как материалы для гравировки и плохо поддаются резке: пробка крошится и тлеет, сланец — камень и вообще не режется на CO2-станке. Это материалы для гравировки, и расчёт, основанный на ином предположении, приведёт к убыткам.
Металл — это граница всего сектора. Значки, бейджи, металлические брелоки, медали и изделия с металлическими бирками изготавливаются методом штамповки, литья или маркировки волоконным лазером — а не резки на CO2-станке. Рекламная мастерская, которая принимает заказ на металлические изделия только потому, что у неё «есть лазер», берётся за работу, которую выполнить не сможет. Некоторые покрытые и анодированные металлы можно маркировать CO2-лучом, но маркировка — это не резка, и это различие необходимо чётко указывать в любом коммерческом предложении.
Те же мастерские — а зачастую и те же станки — обслуживают и электронную часть рекламной продукции, где требования значительно строже, чем в сегменте подарочной продукции.
Накладки мембранных клавиш. Печатная накладка из полиэстера или поликарбоната с окнами для дисплеев и вырезами под индикаторы. Вырезы должны точно совпадать с печатью, кромки — быть чистыми и без заусенцев, а край окна будет виден на готовом изделии.
Окна дисплеев и световоды. Акриловые окна, вырезанные по отверстию, с кромкой, которая должна быть прозрачной, а не матовой — тот же вопрос качества кромки, что и в рекламных знаках, но в меньшем масштабе.
Уплотнители и дистанционные прокладки. Пеноматериалы, ПЭТ- и клеевые дистанционные прокладки, размещаемые между панелью и корпусом. Размеры малы, объёмы умеренные, а точность посадки — критичная.
Изоляция и экранирование детали, вырезанные из плёнки и ламината, где заусенец или свободное волокно являются функциональным дефектом, а не косметическим.
Практическое различие от сувенирной продукции заключается в точности совмещения и качестве кромки . Подстаканник, смещённый на миллиметр, остаётся незаметным; оконная накладка, смещённая на миллиметр, бракуется, поскольку дисплей за ней не будет центрирован, и покупатель заметит это при каждом использовании изделия.
Адгезионные ламинаты — причина того, что рекламная и электронная отрасли этой индустрии используют одну и ту же машину, а техника, обеспечивающая их функционирование, — это вырубку «до касания» .
Идея проста, а реализация — нет: прорезать верхний слой ламината — накладку или графическое изображение — не повреждая при этом подложку. В результате получается деталь, остающаяся на своей несущей плёнке и защищённая до момента её применения.
Кис-рез зависит в большей степени от двух факторов, чем от мощности: постоянное положение фокуса , поскольку окно глубины — это толщина одного тонкого слоя, и ровный, хорошо удерживаемый лист , поскольку любое приподнимание изменяет эффективную глубину. Это наименее терпимая операция в данной статье, и её стоит протестировать непосредственно на используемом ламинате, а не на похожем образце — толщина подложки варьируется у разных поставщиков даже у внешне одинаковых продуктов.
Последняя строка — это та, что закрывает предприятия, а не отдельные заказы. В отрасли, построенной на повторных заказах, утрата записи о том, как был выполнен заказ, означает, что каждый повторный заказ приходится котировать с нуля — и терять его в пользу конкурента, который сохранил такую запись.
Промоактивность — это небольшая, разнообразная и постоянная работа; панельная работа — это небольшая, точная и документируемая работа. Обе направлены на одну и ту же машинную конфигурацию с незначительными отличиями.
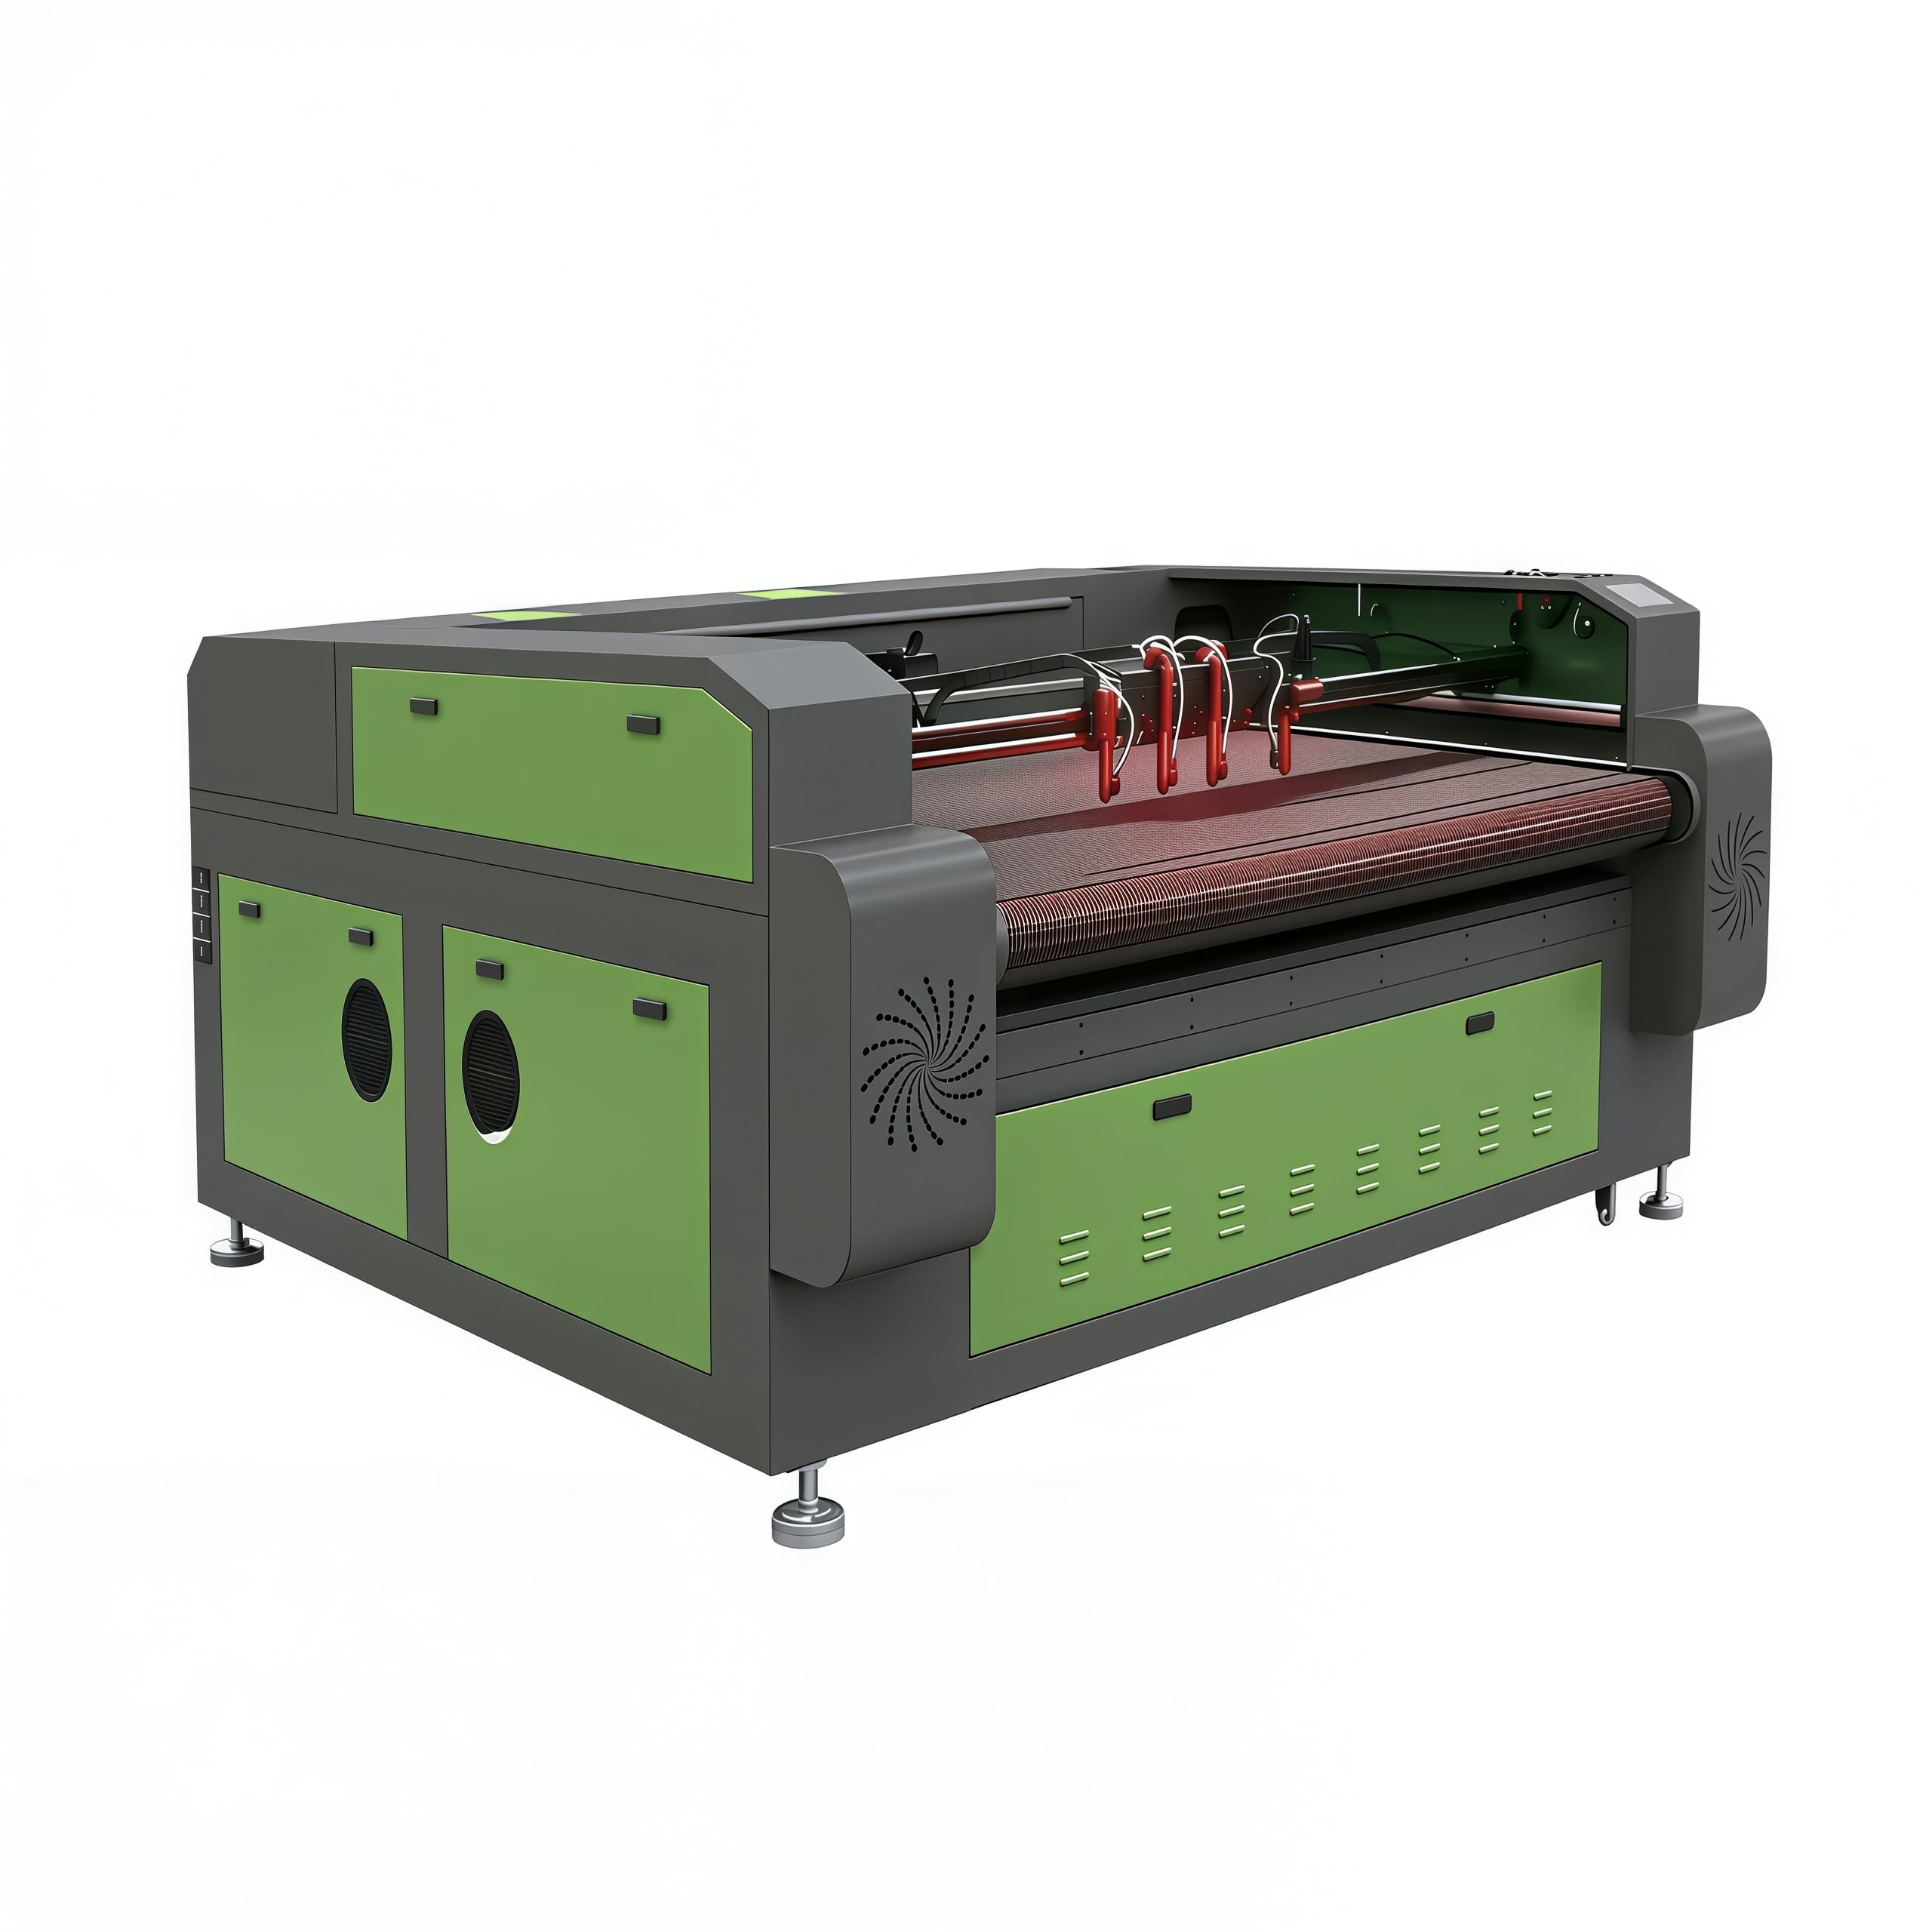
Скромный стол с удобным доступом оказывается полезнее крупного. Большинство промоизделий небольшие, и стол, позволяющий оператору быстро загружать и выгружать детали, предпочтительнее формата, при котором требуется обходить его по периметру. Модель 6090 подходит для сувенирной продукции и небольших панелей; модель 1390 охватывает более крупные наградные изделия, рекламные и дисплейные работы, а также многоэлементную компоновку (multi-up nesting).
Дисциплина компоновки (nesting) многократно повышает производительность. При обработке мелких деталей ограничивающим фактором редко бывает скорость резки — скорее, количество деталей, умещающихся на листе, и скорость их обработки. Единообразные интервалы, типовые траектории инструмента и воспроизводимая компоновка важнее любого отдельного параметра.
Камера окупает себя при работе с печатными наложениями и при выполнении задач регистрации. и в меньшей степени — при простой сувенирной продукции, где достаточно шаблона (jig).
Ротационное устройство расширяет ассортимент до цилиндрических сувенирных изделий — ручек, стаканов, небольших туб — и стоит приобретения, если планируется выпуск такой продукции. Уточните у поставщика конкретную конфигурацию, не предполагая автоматически, что она подходит для всех форматов.
Конфигурации с двумя головками подходят для длительных серий одинаковых мелких деталей, что типично для этого сектора на высоких объёмах — но только тогда, когда детали достаточно просты, чтобы две головки сохраняли синхронизацию по всей рабочей зоне.
Один честный совет для мастерских, рассматривающих этот рынок: заказы в сувенирной индустрии выигрывают за счёт скорости выполнения и воспроизводимости, а не за счёт технических характеристик станка. Мастерская, способная изготовить сто персонализированных изделий за день и точно воспроизвести их через год, обойдёт мастерскую с более быстрым станком, но без надёжной системы учёта.
Сувенирные изделия и электронные панели выглядят как продукция разных отраслей, однако используют один и тот же станок по веской причине: в обоих случаях речь идёт о малоценных, многономенклатурных работах с мелкими деталями, где время наладки, а не себестоимость единицы, определяет рентабельность — и оба выполняются с помощью инструмента без каких-либо вспомогательных приспособлений.
Сектор вознаграждает мастерскую, которая рассматривает персонализацию как работу с данными, делает пробные образцы перед резкой, ведёт учёт так, чтобы повторные заказы были недорогими, и честно признаёт два ограничения: металл не подходит для работ с CO₂, а пробка и сланец — материалы для гравировки, а не для резки.
Всё, что находится между этими двумя границами — сувенирная продукция, награды, бирки, вставки, накладки, окошки, дистанционные прокладки, ламинированные материалы с контурной резкой — именно тот вид работ, для которого и создавалось это оборудование, при условии, что мастерская понимает: продаётся не один товар, а сотня разных изделий, каждое из которых производится единожды.
 Горячие новости
2026-11-16
2026-11-12
2026-11-10
2026-11-09
2026-11-06
2026-11-05

Mingxing Laser — ведущий китайский производитель лазерных станков, предлагающий CO2-лазерные станки для резки, волоконные лазерные станки для резки, ЧПУ-фрезерные станки, лазерные сварочные аппараты и станки для лазерной маркировки. Доступны индивидуальные OEM/ODM-решения. Запросите коммерческое предложение уже сегодня!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN