- Strona główna
- Produkty
- Aplikacja
- Wideo
- O nas
- Wiadomości/Blogi
- Skontaktuj się z nami

Produkty promocyjne są przeciwieństwem wszystkiego, dla czego zaprojektowano linię produkcyjną. Zamówienie obejmuje zazwyczaj kilkaset sztuk lub nawet mniej, a wartość jednostkowa jest niska. Poświęcenie dnia na przygotowanie zlecenia, które przynosi kilkaset dolarów, nie stanowi opłacalnego biznesu.
Ten jeden fakt wyjaśnia całą strukturę branży: każde rozwiązanie eliminujące przygotowanie zyskuje, a każde dodające przygotowanie traci. Dlatego druk sitowy przetrwał tam, gdzie to możliwe, dlaczego istnieje druk tampograficzny oraz dlaczego laser — który nie wymaga żadnych narzędzi, sit ani płytek — stał się domyślnym narzędziem cięcia do niestandardowych i personalizowanych elementów w tej branży.
Uważnie przeczytaj ostatni wiersz, ponieważ to on stanowi komercyjne centrum tej branży: każda jednostka może być inna. Nazwa, numer, logo firmy, data — wykrawane lub grawerowane na poszczególnych elementach w jednym przebiegu, bez dodatkowych kosztów przygotowania. Żadna inna metoda cięcia nie umożliwia tego w tak niskiej cenie.
W większości procesów produkcyjnych różnorodność wiąże się z kosztami. W przypadku produktów promocyjnych różnorodność isto wartość, którą sprzedajemy.
Zastanów się, co klient naprawdę kupuje: prezent z imieniem konkretnej osoby, nagrodę z nazwą konkretnego osiągnięcia, zestaw przedmiotów z konkretnym logotypem. Personalizacja nie jest opcją dodatkową — to właśnie ona stanowi powód złożenia zamówienia.
To zmienia sposób przygotowywania zlecenia:
Zmienną jest dane, a nie geometria. Seria dwustu przedmiotów z wygrawerowanymi nazwiskami to jedna geometria i dwieście ciągów tekstowych. Struktura pliku musi to odzwierciedlać — jeden szablon, źródło danych oraz konwencja nazewnictwa umożliwiająca powtórne wydrukowanie nawet po kilku miesiącach.
Weryfikacja próbki to punkt ryzyka, a nie cięcie. Błędnie zapisane nazwisko na dwustu sztukach oznacza całkowitą stratę. Arkusz weryfikacyjny, podgląd renderowany lub pojedyncze pierwsze cięcie przed serią nie są biurokracją — to najtańsze ubezpieczenie w warsztacie.
Powtórne zamówienia to zysk. Klient korporacyjny, który zleci zamówienie ponownie za rok, chce identycznego przedmiotu z nowymi nazwiskami. Warsztat, który zachował plik, rejestr materiałów i ustawienia, może powtórzyć produkcję w ciągu minut. Warsztat, który ich nie zachował, musi zaczynać od zera i często podaje zbyt wysoką ofertę, by zdobyć powtórne zamówienie.
Niewielkie wariacje uzasadniają zakup maszyny. Różne kolory, różne rozmiary, różne materiały — po jednej sztuce każdego — laser radzi sobie ze wszystkim bez konieczności przygotowania, co idealnie odpowiada profilowi katalogu promocyjnego.
Prawie każdy produkt promocyjny wykonany z nie-metalowej płyty nadaje się do obróbki laserem, a lista materiałów stosowanych w tej dziedzinie jest niezwykle szeroka.
Dwa rzędy wymagają ostrzeżenia. Korek i łupki sprzedawane są jako podłoża do grawerowania i są bardzo trudne w cięciu: korek kruszy się i dymi, łupki to skała i w ogóle nie da się ich przetnąć na maszynie CO2. Są to materiały do grawerowania, a wycena zakładająca inaczej przyniesie straty.
Metal stanowi granicę całego sektora. Odznaki, przypinki, metalowe breloki, medale oraz produkty z metalowymi tabliczkami są tłoczone, odlewane lub oznaczane za pomocą włóknowego lasera — nie są cięte na maszynie CO2. Sklep promocyjny, który przyjmuje zlecenie na metal wyłącznie dlatego, że „ma laser”, przyjmuje zlecenie, którego nie jest w stanie wykonać. Niektóre powlekane i anodowane metale można oznaczać wiązką CO2, ale oznaczanie nie jest cięciem i ta różnica musi być wyraźnie zaznaczona w każdej wycenie.
Te same sklepy, a często także te same maszyny, obsługują również elektroniczną część działalności promocyjnej — a tam wymagania są znacznie surowsze niż w przypadku artykułów prezentowych.
Nakładki przełączników membranowych. Drukowana nakładka z poliestru lub poliwęglanu z okienkami pod wyświetlacze oraz wycięciami pod wskaźniki. Wycięcia muszą być dokładnie zsynchronizowane z drukiem, krawędzie muszą być czyste i bez zadziorów, a krawędź okienka musi być widoczna na gotowym produkcie.
Okienka wyświetlaczy i przewodniki światła. Okienka akrylowe wycięte do otworu, których krawędź musi być przezroczysta, a nie matowa — to ten sam problem jakości krawędzi co w przypadku tablic informacyjnych, ale w mniejszej skali.
Uszczelki i dystansy. Dystansy z pianki, PET i z warstwą klejącą, umieszczane pomiędzy panelem a obudową. Wymiary są niewielkie, ilości średnie, a dopasowanie nie znosi żadnych odchyleń.
Izolacja i ekranowanie części wycinane z folii i laminatów, w których zadziory lub luźne włókna stanowią wadę funkcjonalną, a nie tylko estetyczną.
Różnica praktyczna w porównaniu z wyrobami prezentowymi to synchronizacja i jakość krawędzi . Podstawka pod szklankę odbiegająca o milimetr jest niewidoczna; natomiast okienko nakładki odbiegające o milimetr jest odrzucane, ponieważ wyświetlacz za nim nie będzie wyśrodkowany, a klient zauważy to za każdym razem, gdy będzie korzystał z produktu.
Laminaty klejące są powodem, dla którego dział promocyjny i elektroniczny tej branży współdzieli maszynę, a techniką, która sprawia, że działają, jest cięcie płytkie .
Pomysł jest prosty, ale jego realizacja nie jest: przecięcie górnej warstwy laminatu — nakładki lub grafiki — przy jednoczesnym zachowaniu nienaruszonej podkładki. Efektem jest element pozostający na arkuszu nośnym i chroniony aż do momentu jego przyklejenia.
Cięcie kontaktowe zależy bardziej od dwóch czynników niż od mocy: stałej pozycji ogniska , ponieważ okno głębokości odpowiada grubości jednej cienkiej warstwy, a płaskiej, dobrze przytrzymywanej kartki , ponieważ każde uniesienie zmienia skuteczną głębokość. Jest to najmniej wyrozumiała operacja opisana w tym artykule i warto ją przetestować na rzeczywistym laminacie, a nie na podobnym — grubość podkładki różni się u dostawców nawet w przypadku produktów wyglądających identycznie.
Ostatni wiersz dotyczy zamknięcia firm, a nie utraty miejsc pracy. W sektorze opartym na zamówieniach powtarzalnych utrata zapisu sposobu wykonania zlecenia oznacza, że każde powtórne zamówienie trzeba wyceniać od zera — i tracić je na rzecz konkurenta, który zachował swoje dane.
Prace promocyjne są niewielkie, zróżnicowane i stałe; prace panelowe są niewielkie, precyzyjne i udokumentowane. Oba typy wskazują na ten sam profil maszyny, z kilkoma różnicami.
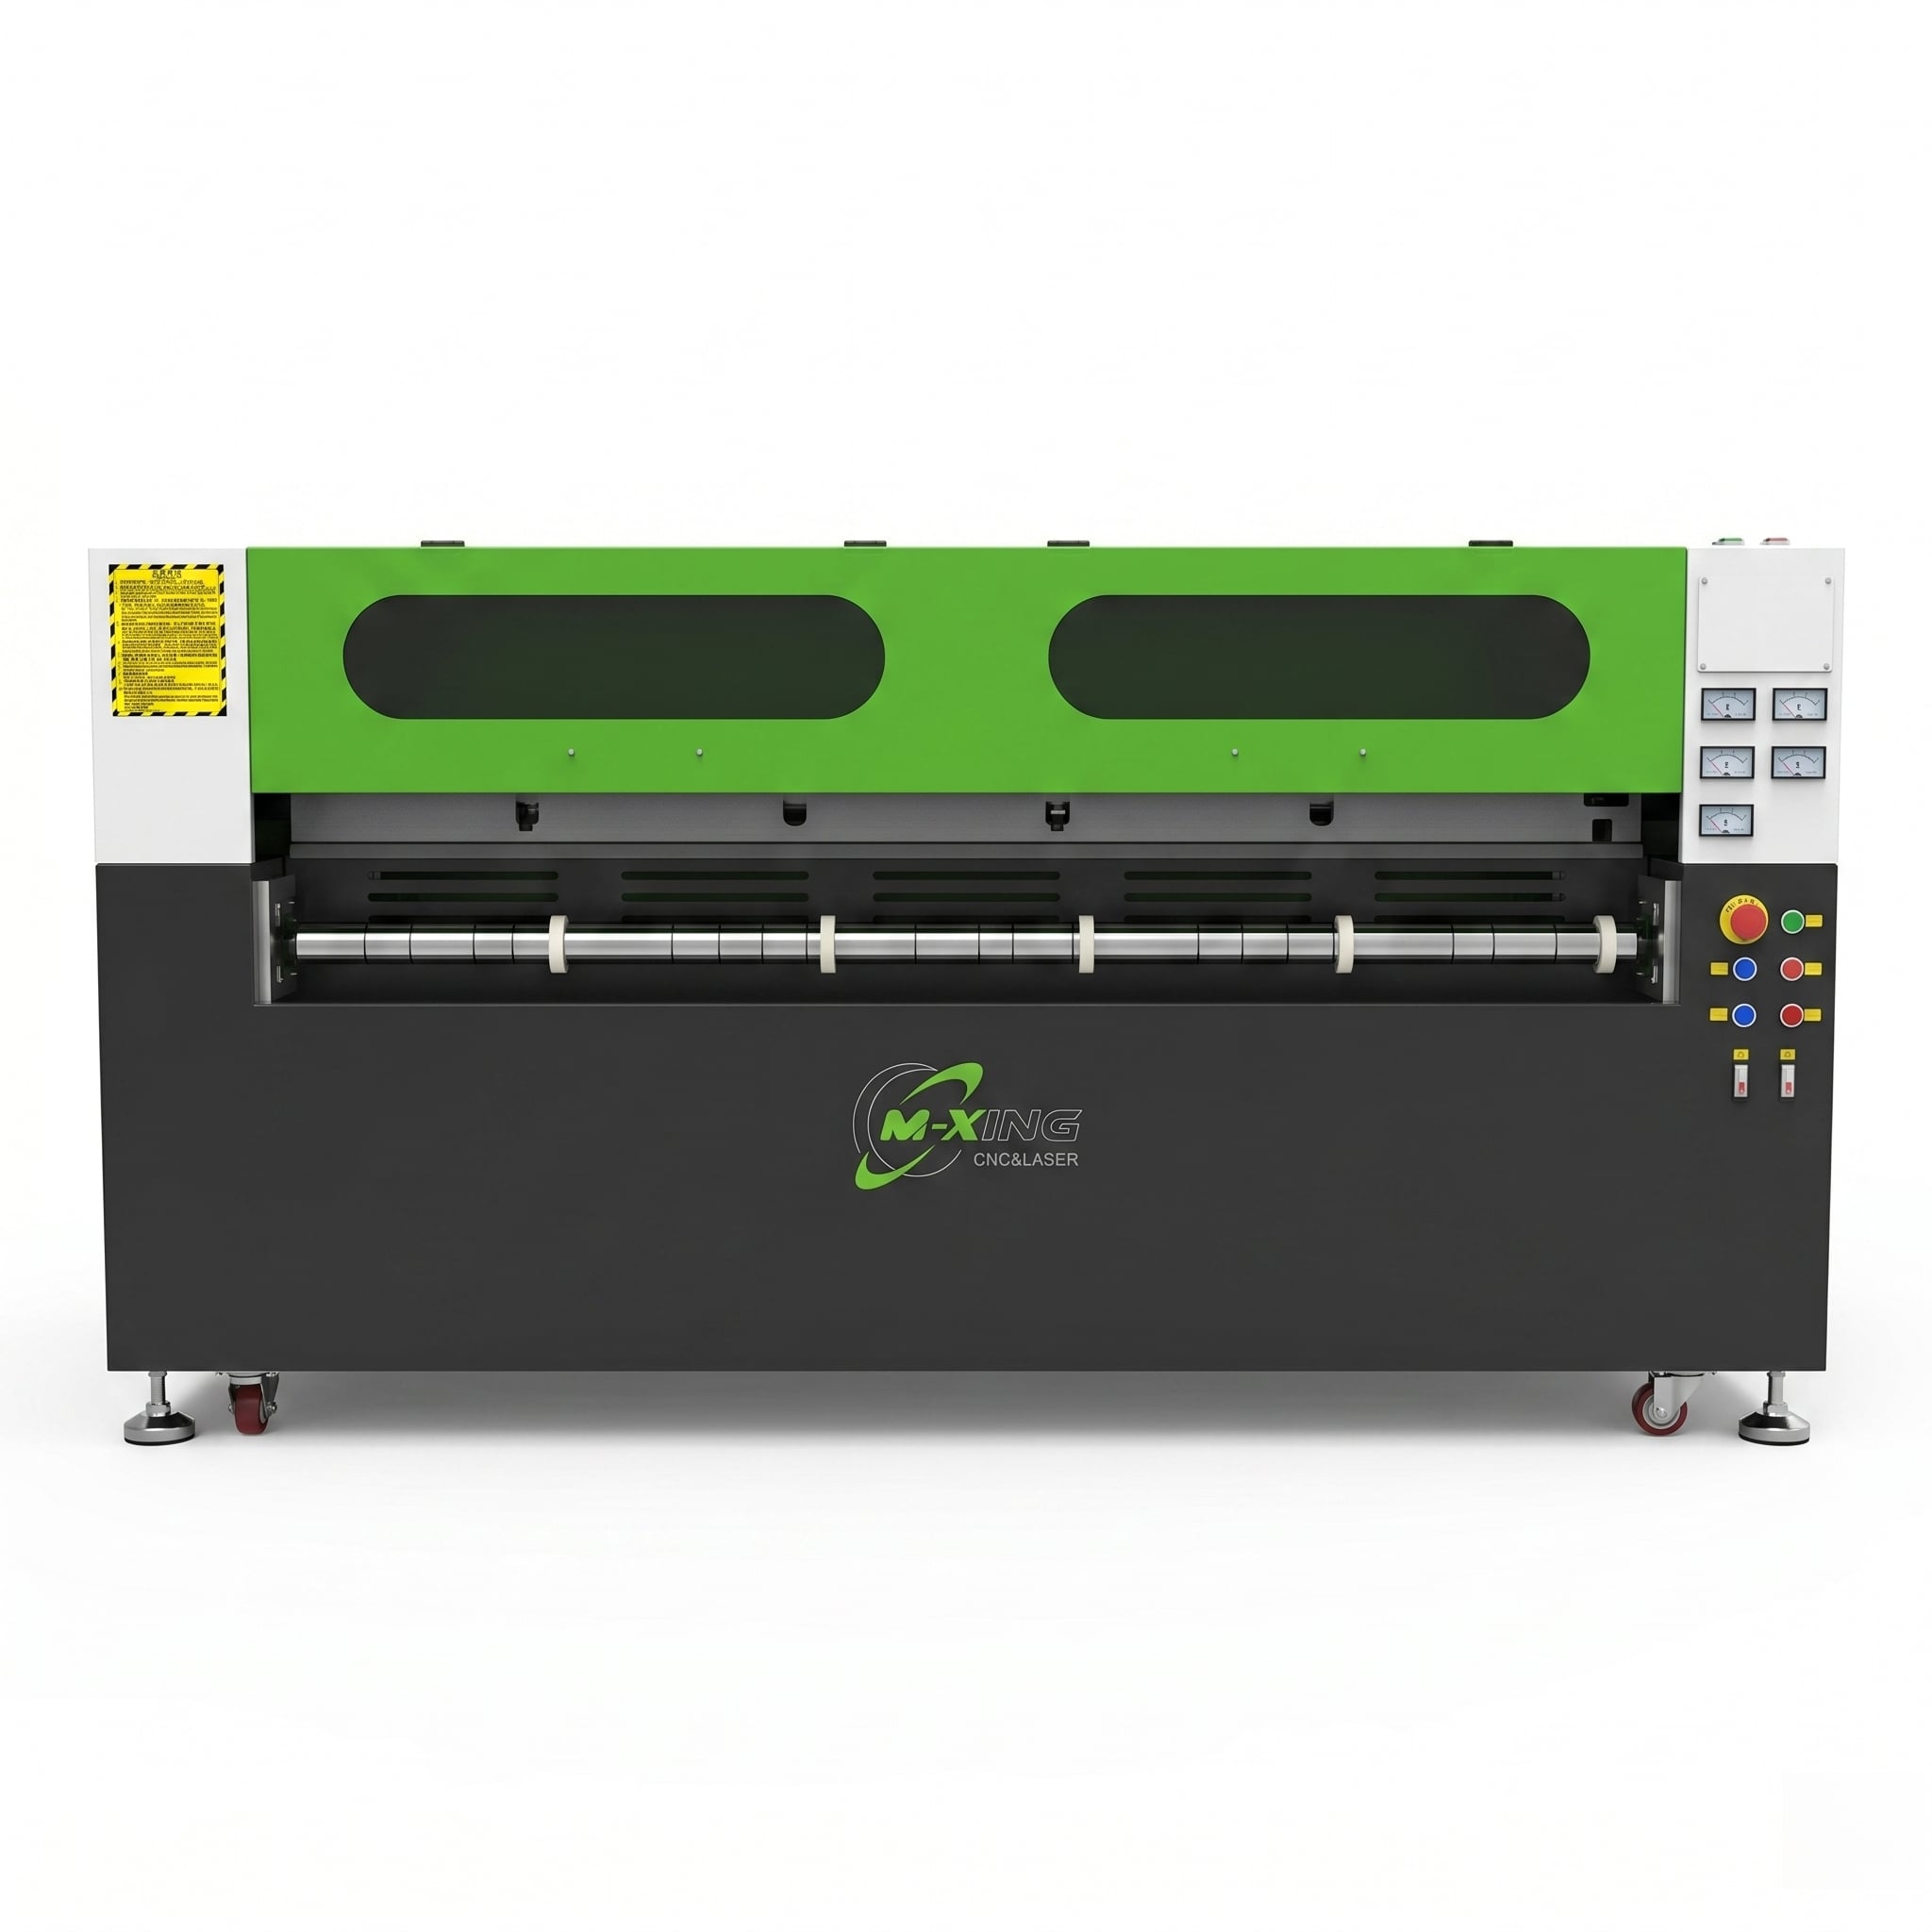
Średniej wielkości stół z dobrym dostępem jest bardziej przydatny niż duży stół. Większość części promocyjnych jest mała, a stół umożliwiający szybkie załadunek i rozładunek przez operatora jest lepszy niż taki, który wymaga obejścia go do obsługi. Model 6090 nadaje się do wyrobów prezentowych i małych paneli; model 1390 obejmuje większe nagrody, elementy wystawowe oraz wielokrotne (multi-up) rozmieszczenie części na arkuszu.
Dyscyplina rozmieszczania (nestingu) zwiększa wydajność. W przypadku małych elementów ograniczeniem rzadko jest prędkość cięcia — ważniejsze jest, ile elementów zmieści się na arkuszu oraz jak szybko można je obsługiwać. Spójne odstępy, wspólne ścieżki narzędziowe i powtarzalny układ mają większe znaczenie niż którykolwiek pojedynczy parametr.
Kamera opłaca się przy nadrukach nakładkowych i pracach zarejestrowanych. , a w mniejszym stopniu przy zwykłych artykułach prezentowych, gdzie wystarcza uchwyt.
Przystawka obrotowa rozszerza zakres działania na cylindryczne artykuły prezentowe — długopisy, kubki, małe rurki — i warto ją posiadać, jeśli planuje się taką linię produktów. Potwierdź konkretną konfigurację z dostawcą zamiast zakładać, że pasuje ona do każdego formatu.
Konfiguracje z dwiema głowicami nadają się do długich serii identycznych małych elementów, co jest powszechne w tym sektorze przy dużych objętościach — ale tylko wtedy, gdy elementy są wystarczająco proste, aby obie głowice zachowywały synchronizację na całej powierzchni stołu.
Jedna szczera uwaga dla warsztatów rozważających wejście na ten rynek: biznes promocyjny wygrywa się dzięki szybkości realizacji i powtarzalności, a nie specyfikacji technicznej maszyny. Warsztat, który potrafi w ciągu jednego dnia wykonać sto spersonalizowanych artykułów i dokładnie odtworzyć je rok później, pokona warsztat wyposażony w szybszą maszynę, ale nie prowadzący żadnych rejestrów.
Artykuły promocyjne i panele elektroniczne wydają się należeć do różnych branż, a jednak dzielą tę samą maszynę z dobrego powodu: obie to aplikacje o niskiej wartości jednostkowej, dużej różnorodności i małych elementach, gdzie czas przygotowania, a nie koszt jednostkowy, decyduje o rentowności — a obie obsługiwane są narzędziem bez konieczności stosowania dodatkowych oprzyrządowań.
Ten sektor nagradza warsztat, który traktuje personalizację jako dane, wykonuje próbki przed cięciem, prowadzi dokładne archiwa, aby ponowne zamówienia były tanie, oraz pozostaje wierny dwóm podstawowym ograniczeniom: metal nie nadaje się do obróbki metodą CO₂, a korek i łupki to materiały przeznaczone do grawerowania, a nie cięcia.
Wszystko między tymi liniami — artykuły prezentowe, nagrody, etykiety, wkładki, nakładki, okienka, dystansory oraz laminaty wycięte do powierzchni klejącej — to dokładnie ten rodzaj zadań, dla których zaprojektowano to wyposażenie, pod warunkiem że firma rozumie, iż sprzedawany produkt to sto różnych rzeczy, wykonywanych po jednym egzemplarzu.
 Gorące wiadomości
2026-11-16
2026-11-12
2026-11-10
2026-11-09
2026-11-06
2026-11-05

Mingxing Laser to wiodący chiński producent maszyn laserowych oferujący przecinarki laserowe CO2, maszyny do cięcia laserowego włóknistego, frezarki CNC, spawarki laserowe oraz maszyny do znakowania laserowego. Dostępne są niestandardowe rozwiązania OEM/ODM. Złóż zapytanie już dziś!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLITYKA PRYWATNOŚCI
 EN