
 EN
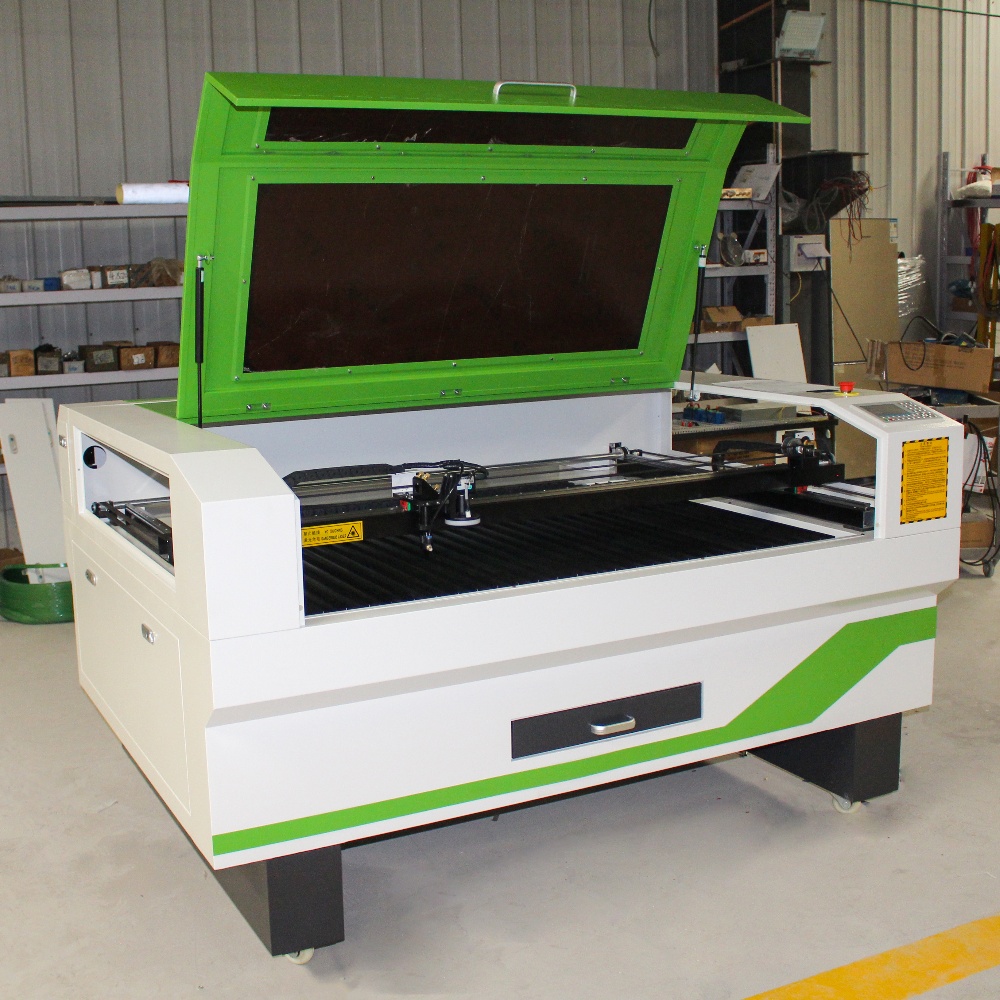
Точная маркировка, декоративная обработка поверхностей и детальная персонализация были преобразованы одной технологией больше, чем любой другой: лазерный гравировальный станок . Будь это мастерская по изготовлению авторских подарков, создающая персонализированные деревянные сувениры, студия изготовления вывесок, наносящая гравировку на акриловые панели для дисплеев, или производственное предприятие, маркирующее серийные номера на компонентах, — в основе всех этих процессов лежит одна и та же технология. В 2026 году системы лазерной гравировки обладают большей функциональностью, более доступны и глубже интегрированы в производственные процессы, чем когда-либо ранее. В этой статье объясняется, что такое лазерный гравер, как он работает с механической и оптической точки зрения, а также в каких отраслях он обеспечивает наибольшую ценность.
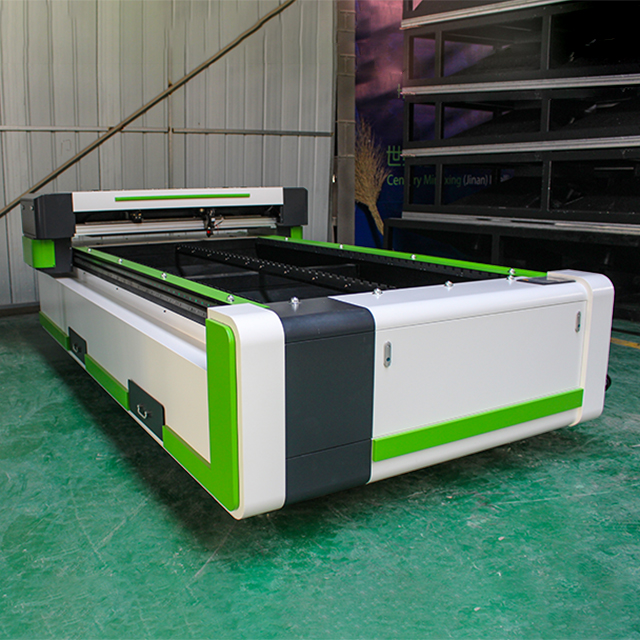
Основной принцип работы
Лазерный гравировальный станок работает путем направления сфокусированного луча света на поверхность материала с достаточной интенсивностью для изменения этой поверхности — либо путем испарения тонкого слоя материала, удаления покрытия путём обжига или химического изменения цвета поверхности за счёт локального нагрева. Ключевое различие между гравировкой и резкой заключается в глубине и цели: при гравировке удаляется или изменяется только поверхностный слой или небольшая глубина, создавая видимый знак без полного прорезания материала. При резке, напротив, луч проходит полностью сквозь заготовку.
Луч генерируется лазерным источником — чаще всего газовым лазером CO₂ для неметаллических материалов или волоконным лазером для маркировки металлов — и направляется на рабочую поверхность с помощью системы зеркал и фокусирующей линзы. Фокусирующая линза концентрирует луч в пятно очень малого диаметра, как правило, менее 0,1 мм, что позволяет точно воспроизводить мелкие детали. Машина перемещает это сфокусированное пятно по поверхности материала по запрограммированному узору: постранично — для заполненных областей гравировки, или вдоль векторных траекторий — для контурной обработки; всё это полностью контролируется системой ЧПУ и файлом задания, загруженным в контроллер.
CO₂ против волоконного лазера: выбор подходящей технологии лазерной гравировки
Две доминирующие лазерный гравировальный станок технологии в 2026 году предназначены для разных диапазонов материалов, и выбор между ними — это первое решение, которое должен чётко принять любой покупатель.
Лазерные гравировальные станки с CO2-лазером работают на длине волны 10 640 нм, которая хорошо поглощается органическими и неметаллическими материалами. Благодаря этому они являются стандартным решением для гравировки дерева, бамбука, акрила, МДФ, кожи, ткани, бумаги, стекла, покрытых металлов, кристалла и резины. Платформа на основе CO2-лазера обладает уникальной универсальностью, поскольку позволяет выполнять как гравировку, так и резку на одном и том же станке — один и тот же файл задания может содержать как гравированные изображения, так и контурные линии резки, которые обрабатываются в рамках одной установки. Такая двойная функциональность особенно ценна для предприятий, выпускающих изделия, например, гравированные деревянные таблички с вырезанными фигурами, акриловые награды с детализированным поверхностным рисунком или кожаные изделия с гравированным декором и вырезанными элементами.
Волоконные лазерные гравировальные станки работают на длине волны 1064 нм, которую металлы поглощают значительно эффективнее. Они являются правильным выбором для нанесения стойкой маркировки на нержавеющую сталь, алюминий, латунь, медь и титан — такие задачи, как маркировка промышленных деталей, гравировка ювелирных изделий и идентификация инструментов. Волоконные системы плохо справляются с неметаллическими материалами и не предназначены для операций резки.
Для предприятий, основная деятельность которых связана с неметаллическими материалами — рукоделие, сувениры, вывески, декор и подобные направления — лазерный гравировальный станок с CO₂-лазером обеспечивает выполнение всего спектра необходимых операций на единой платформе.
Как система перемещения управляет качеством гравировки
Качество выходного изображения лазерного гравировального станка определяется не только источником лазерного излучения, но и в равной степени точностью и скоростью системы перемещения луча по обрабатываемому материалу. Большинство CO2-лазерных гравировальных станков используют конструкцию «летающей оптики», при которой перемещаются источник лазерного излучения и зеркала, а рабочий стол остаётся неподвижным. Такой подход позволяет обеспечить высокую скорость перемещения без инерционных потерь, связанных с перемещением тяжёлой заготовки, что критически важно для гравировки мелких деталей при практических скоростях производства.
Система перемещения обычно состоит из двух осей, приводимых сервоприводами или шаговыми двигателями: ось X — для горизонтального перемещения и ось Y — для вертикального, движущихся по прецизионным линейным направляющим рейкам. Контроллер координирует работу этих осей для следования по растровому сканирующему узору, используемому при заполненных гравировках, или по векторным траекториям, применяемым при контурной гравировке и резке. Современные контроллеры с архитектурой на основе цифрового сигнального процессора (DSP) или персонального компьютера обеспечивают высокоскоростную обработку сложных файлов художественных работ, гарантируя плавное выполнение детализированных дизайнов с тысячами сегментов траектории без колебаний скорости, которые могли бы привести к неравномерной глубине гравировки.
Материалы, области применения и ожидаемые результаты
| Материал | Результат гравировки | Способность к резке | Типичные отрасли |
|---|---|---|---|
| Акрил | Матово-фактурная, полуматовая отделка на прозрачном материале; чёткий контраст | Да | Вывески, награды, экспозиционные изделия, розничная торговля |
| Дерево / бамбук | Естественный коричневый обугленный оттенок, высокий контраст | Да (до заявленной глубины) | Подарки, изделия ручной работы, мебель, декор |
| МДФ | Тёмная гравированная поверхность, гладкая отделка | Да | Панели для мебели, архитектурные модели |
| Кожа | Точная маркировка поверхности, без осыпания краёв | Да | Сумки, аксессуары, персонализированные товары |
| Стекло | Матовая белая поверхность с отметкой | No | Награды, посуда для напитков, архитектурное стекло |
| Оцинкованный металл | Удаляет покрытие, обнажая основной металл | Нет (CO2) | Промышленная маркировка, вывески, панели |
| Ткань / фетр | Чистая отметка на поверхности или лёгкое абляционное воздействие | Да | Текстиль, одежда, мягкие предметы интерьера |
| Бумага / картон | Маркировка с высокой детализацией | Да | Упаковка, канцелярские товары, приглашения |
| Кристалл | Внутреннее или поверхностное матирование | No | Награды, декоративные подарки |
| Резина | Глубокая очистка гравированных меток | Да | Штампы, промышленные прокладки |
Роль программного обеспечения в рабочем процессе лазерного гравёра
Рабочий процесс программного обеспечения лазерного гравёра — это то место, где чаще всего проявляется разница между продуктивной машиной и раздражающе неэффективной. Типичный процесс начинается в приложении для создания дизайна — CorelDRAW, Adobe Illustrator, AutoCAD или Photoshop, в зависимости от типа задачи, — где создаётся или импортируется графический файл. Затем этот файл передаётся в программное обеспечение управления лазером, например RDWorks или LightBurn, которое преобразует дизайн в команды движения и мощности, которые выполняет станок.
Программное обеспечение для управления в 2026 году выполняет значительно больше, чем простой перевод файлов. Современные платформы поддерживают обработку с цветовыми слоями: различные цвета в файле дизайна назначаются разным лазерным параметрам — мощности, скорости и количеству проходов — что позволяет определять операции гравировки и резки отдельно в одном файле и автоматически выполнять их последовательно. Они также поддерживают алгоритмы диффузии изображений для фотогравировки, которые преобразуют полутоновые фотографии в точечные узоры, воспроизводимые лазером как тональные гравировки на дереве или коже. Совместимость с форматами файлов широка и обычно включает AI, DXF, PLT, BMP, JPG, PNG, SVG и DWG, что означает возможность обработки файлов дизайна практически из любой программной среды без проблем с конвертацией.
Часто задаваемые вопросы
Какие материалы не может обрабатывать CO₂-лазерный гравёр? Лазерные гравировальные станки с CO2-лазером неэффективны при работе с чистыми металлами, такими как нержавеющая сталь, алюминий или медь, поскольку эти материалы отражают, а не поглощают излучение CO2-лазера. Они также непригодны для обработки ПВХ и пластиков, содержащих хлор, поскольку при лазерной обработке такие материалы выделяют токсичные пары. Для маркировки чистых металлов следует использовать гравировальный станок с волоконным лазером.
Насколько мелкие детали может воспроизводить лазерный гравировальный станок? При правильно сфокусированном луче и высококачественной системе перемещения лазерный гравировальный станок с CO2-лазером способен воспроизводить детали размером до 0,1 мм в режиме гравировки. На практике достижимая детализация также зависит от текстуры поверхности и контраста цвета обрабатываемого материала. Гладкие светлые материалы, такие как светлое дерево и прозрачный акрил, позволяют получить более мелкие детали по сравнению с шероховатыми или тёмными материалами.
Может ли лазерный гравировальный станок также резать материалы? Да — гравировальные станки с CO2-лазером полностью способны как вырезать, так и гравировать; большинство промышленных станков разработаны с учётом выполнения обеих операций. То же самое устройство, которое наносит детализированное изображение на акриловую панель, может вырезать эту панель в окончательную форму в рамках одной и той же операции. Различие между гравированием и резкой заключается исключительно в настройках мощности лазера и скорости перемещения, а не в принципиальных различиях аппаратного обеспечения.
Сколько времени занимает лазерная гравировка при типичном задании? Время выполнения задания зависит от площади гравируемой поверхности, установленного разрешения и скорости перемещения станка. Нанесение небольшого логотипа на деревянное подарочное изделие может занять 2–5 минут. Гравировка по всей поверхности панели, охватывающая значительную часть листа размером 600 × 900 мм при высоком разрешении, может потребовать 30–60 минут или более. Гравировка векторных контуров значительно быстрее, чем растровое заполнение эквивалентной площади, поскольку лазерный луч прослеживает линии, а не сканирует всю поверхность постранично.
Какое техническое обслуживание требуется для лазерного гравировального станка? Основные задачи технического обслуживания включают регулярную очистку фокусирующей линзы и зеркальных поверхностей для предотвращения загрязнения, ухудшающего качество лазерного луча; проверку и доливку системы водяного охлаждения в станках на основе CO₂-лазерных трубок; очистку вытяжной системы и фильтров для обеспечения эффективного удаления паров; а также смазку направляющих линейных реек и компонентов системы перемещения. CO₂-лазерные трубки являются расходными материалами с ограниченным сроком службы и в конечном итоге требуют замены, однако правильное техническое обслуживание и избегание длительной работы на максимальной мощности значительно продлевают их эксплуатационный ресурс.
Подходит ли лазерный гравировальный станок для домашнего бизнеса? Компактные CO2-лазерные гравировальные станки с небольшой рабочей зоной успешно используются в домашних бизнесах по изготовлению персонализированных подарков и сувениров. Основные практические требования — это достаточная вентиляция или автономная система удаления дыма, стабильное электропитание и выделенное рабочее место, где станок может безопасно функционировать. Для серьезных объемов производства более крупный станок в специально отведенном цехе обеспечивает более высокую практическую производительность.
Лазерный гравировальный станок занял прочное место как один из самых коммерчески универсальных производственных инструментов, доступных предприятиям практически любого масштаба в 2026 году. Его способность воспроизводить точные, постоянные и высококонтрастные метки на широком спектре материалов — в сочетании с гибкостью выполнения как гравировки, так и резки на одной платформе — делает его уникальным производительным активом для любого производства, где важны качество поверхности, точность деталей и универсальность обрабатываемых материалов.
