
 EN
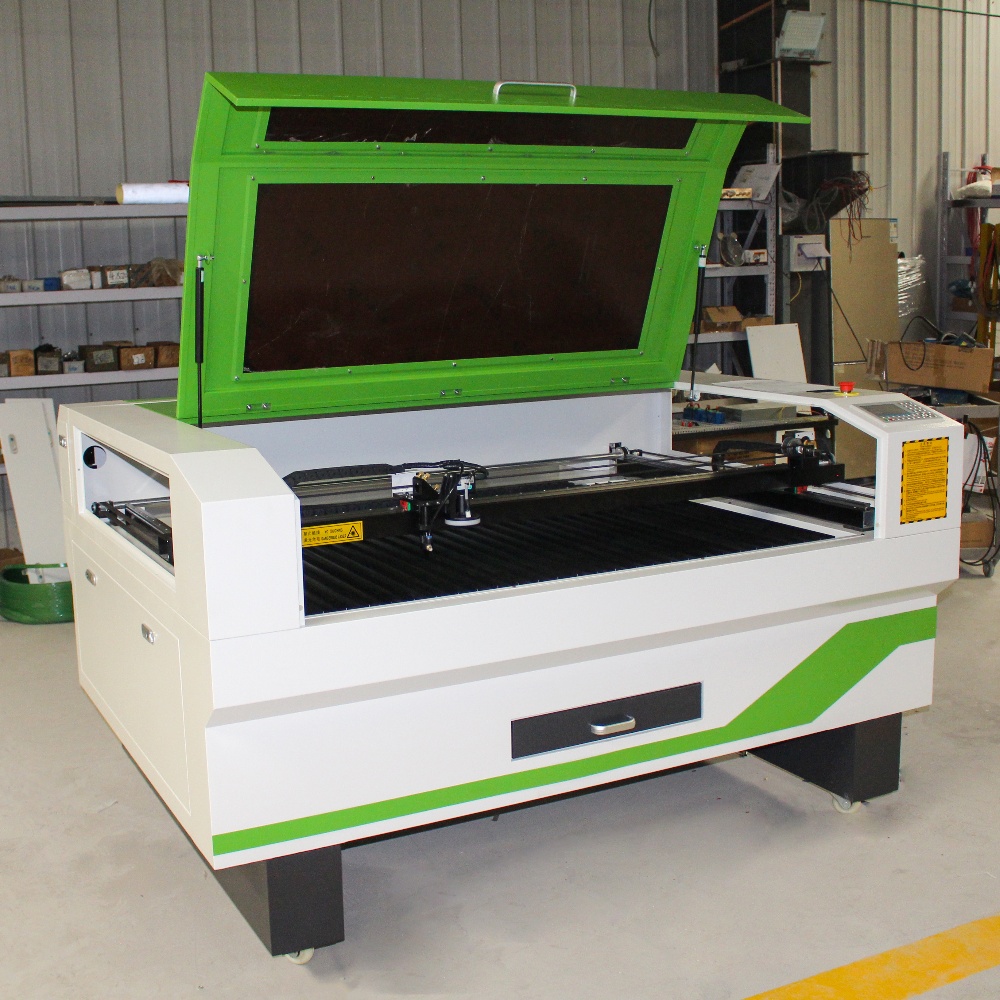
Marcarea precisă, lucrările decorative de suprafață și personalizarea detaliată au fost transformate de o singură tehnologie mai mult decât de orice altă tehnologie: sculter laser gravatorul laser. Indiferent dacă îl întâlniți într-un magazin de cadouri personalizate care produce obiecte de amintire din lemn personalizate, într-un atelier de semne care grava plăci de afișaj din acrilic sau într-o unitate de producție care marchează numere de serie pe componente, tehnologia de bază este aceeași. În 2026, sistemele de gravare laser sunt mai performante, mai accesibile și mai profund integrate în fluxurile de lucru de producție decât în orice alt moment anterior. Acest articol explică ce este un gravator laser, cum funcționează din punct de vedere mecanic și optic și unde aduce cea mai mare valoare în diferite industrii.
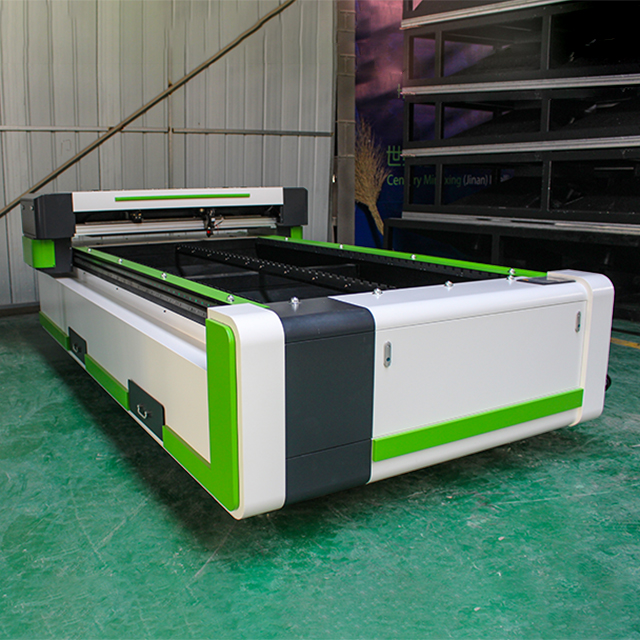
Principiul de funcționare de bază
Un gravator laser funcționează prin direcționarea unui fascicul concentrat de lumină către suprafața unui material, cu o intensitate suficientă pentru a modifica această suprafață — fie prin vaporizarea unui strat subțire de material, fie prin arderea unui strat protector sau prin modificarea chimică a culorii suprafeței prin încălzire localizată. Diferența esențială dintre gravare și tăiere constă în adâncime și intenție: gravarea elimină sau modifică doar stratul superficial sau o adâncime redusă, creând o marcă vizibilă fără a tăia complet materialul. Tăierea, dimpotrivă, implică trecerea fasciculului complet prin piesa de prelucrat.
Raza este generată de o sursă laser — cel mai frecvent un laser cu gaz CO2 pentru materialele nemetalice sau un laser cu fibră pentru aplicațiile de marcare pe metal — și este dirijată către suprafața de lucru printr-un sistem de oglinzi și o lentilă de focalizare. Lentila de focalizare concentrează raza într-un punct de diametru foarte mic, de obicei sub 0,1 mm, ceea ce permite redarea fidelă a detaliilor fine. Mașina deplasează acest punct focalizat pe suprafața materialului după un model programat, linie cu linie pentru zonele de gravare umplute sau de-a lungul traseelor vectoriale pentru lucrările de contur, controlate integral de sistemul CNC de mișcare și de fișierul de lucru încărcat în controller.
CO2 vs. Laser cu fibră: Alegerea tehnologiei potrivite de gravare laser
Cele două tehnologii dominante sculter laser din 2026 acoperă game diferite de materiale, iar alegerea dintre ele reprezintă prima decizie pe care orice cumpărător trebuie să o ia clar.
Gravatoarele cu laser CO2 funcționează la o lungime de undă de 10.640 nm, care este puternic absorbită de materialele organice și nemetalice. Acest lucru le face alegerea standard pentru gravarea lemnului, bambusului, acrilicului, MDF-ului, pielii, textilelor, hârtiei, sticlei, metalelor acoperite, cristalului și cauciucului. Platforma CO2 este unic versatilă, deoarece permite atât gravarea, cât și tăierea în aceeași mașină — același fișier de sarcină poate include atât elemente gravate, cât și linii de contur pentru tăiere, procesate într-o singură configurare. Această dublă capacitate o face deosebit de valoroasă pentru afaceri care produc articole precum plăci din lemn gravate cu forme decupate, trofee din acrilic cu grafic detaliat pe suprafață sau produse din piele care combină decoruri gravate și panouri decupate.
Gravatoarele cu laser de fibră funcționează la o lungime de undă de 1.064 nm, pe care metalele o absorb mult mai eficient. Ele reprezintă alegerea corectă pentru marcarea permanentă a oțelului inoxidabil, aluminiului, alamei, cuprului și titanului — aplicații precum marcarea pieselor industriale, gravarea bijuteriilor și identificarea uneltelor. Sistemele cu fibră nu funcționează bine pe materiale nemetalice și nu sunt concepute pentru operațiuni de tăiere.
Pentru afacerile ale căror activități se concentrează în principal pe materiale nemetalice — artizanat, produse cadou, semne publicitare, decorări și alte domenii similare — un gravator cu laser CO₂ acoperă întreaga gamă de operațiuni necesare într-o singură platformă.
Modul în care sistemul de mișcare controlează calitatea gravării
Calitatea rezultatului obținut cu un gravură laser este determinată nu doar de sursa laser, ci și în mod egal de precizia și viteza sistemului de mișcare care deplasează fasciculul peste material. Majoritatea gravurilor laser CO2 folosesc o configurație cu optică în mișcare („flying optics”), în care sursa laser și oglinzile se deplasează, iar masa de lucru rămâne staționară. Această abordare permite mișcarea la viteză ridicată fără penalizarea inerției provocată de deplasarea unei piese grele, ceea ce este esențial pentru gravarea detaliilor fine la viteze de producție practice.
Sistemul de mișcare constă în mod obișnuit din două axe acționate de motoare servo sau paș cu pas — X pentru deplasarea orizontală și Y pentru cea verticală — care rulează pe ghidaje liniare de precizie. Controlerul coordonează aceste axe pentru a urmări modelul de scanare raster utilizat pentru gravuri umplute sau traseele vectoriale folosite pentru gravura de contur și tăiere. Controlerele moderne, bazate pe arhitectură DSP sau PC, susțin procesarea rapidă a fișierelor complexe de grafică, asigurând executarea fără întreruperi a desenelor elaborate, care conțin mii de segmente de traseu, fără fluctuații de viteză care ar putea duce la o adâncime neuniformă a gravurii.
Materiale, aplicații și rezultate așteptate
| Material | Rezultatul gravurii | Capabil de tăiere | Industrii tipice |
|---|---|---|---|
| Acrilic | Finisaj mat, sticlit, pe suprafețe transparente; contrast clar | Da | Semne indicatoare, premii, expoziții, comerț cu amănuntul |
| Lemn / Bambus | Culoare maron naturală prin carbonizare, contrast ridicat | Da (până la adâncimea nominală) | Cadouri, obiecte artizanale, mobilier, decor |
| MDF | Suprafață gravată în nuanțe întunecate, finisaj neted | Da | Panouri de mobilier, maquete arhitecturale |
| Piele | Marcare precisă a suprafeței, fără îndreptare | Da | Ghiozdane, accesorii, produse personalizate |
| Sticlă | Marcă pe suprafața mată albă | No | Premii, vase pentru băuturi, sticlă arhitecturală |
| Metal încăptat | Elimină stratul de acoperire pentru a dezveli metalul de bază | Nu (CO2) | Marcare industrială, semne de informare, panouri |
| Țesătură / pânză | Marcă curată pe suprafață sau ablație ușoară | Da | Textile, îmbrăcăminte, accesorii pentru mobilier |
| Hârtie / carton | Marcă de ardere cu detalii fine | Da | Ambalaje, articole de birou, invitații |
| Cristal | Matizare internă sau la suprafață | No | Premii, cadouri decorative |
| Cauciuc | Curățare profundă a marcajelor gravate | Da | Ștampile, garnituri industriale |
Rolul software-ului în fluxul de lucru al unui gravator laser
Fluxul de lucru software al unui gravator laser este locul unde diferența dintre o mașină productivă și una frustrantă apare cel mai frecvent. Procesul tipic începe într-o aplicație de proiectare — CorelDRAW, Adobe Illustrator, AutoCAD sau Photoshop, în funcție de tipul sarcinii — unde este creat sau importat desenul. Acest fișier este apoi transferat în software-ul de control al laserului, cum ar fi RDWorks sau LightBurn, care transformă desenul în comenzi de mișcare și putere pe care mașina le execută.
Software-ul de control din 2026 gestionează considerabil mai mult decât simpla traducere a fișierelor. Platformele moderne susțin procesarea stratificată pe culori, unde culorile diferite din fișierul de design sunt atribuite unor parametri laser distincți — putere, viteză și număr de treceri — permițând definirea separată a operațiunilor de gravare și tăiere într-un singur fișier și executarea lor automată în secvență. De asemenea, acestea susțin algoritmi de dithering pentru imagini, utilizați în gravarea fotografiilor, care transformă fotografiile în tonuri de gri în modele punctate pe care laserul le poate reproduce ca gravuri tonale pe lemn sau piele. Compatibilitatea cu formatele de fișiere este largă, incluzând în mod obișnuit AI, DXF, PLT, BMP, JPG, PNG, SVG și DWG, ceea ce înseamnă că fișierele de design provenite din orice mediu software pot fi procesate fără probleme de conversie.
Întrebări frecvente
Ce materiale nu pot fi prelucrate de un gravator laser CO₂? Gravatoarele cu laser CO2 nu sunt eficiente pe metale neacoperite, cum ar fi oțelul inoxidabil, aluminiul sau cuprul, deoarece aceste materiale reflectă, în loc să absoarbă, lungimea de undă CO2. De asemenea, ele nu sunt potrivite pentru PVC sau pentru plastice care conțin clor, care eliberează gaze toxice în timpul prelucrării cu laser. Pentru marcare pe metal neacoperit, tehnologia adecvată este gravatorul cu laser de fibră.
Cât de fină poate fi detalierea reprodusă de un gravator cu laser? Cu un fascicul corect focalizat și un sistem de mișcare de înaltă calitate, un gravator cu laser CO2 poate reproduce detalii la fel de fine ca 0,1 mm în modul de gravare. În practică, detaliul realizabil este influențat, de asemenea, de textura suprafeței și de contrastul cromatic al materialului. Materialele netede și deschise la culoare, cum ar fi lemnul deschis la culoare și acrilicul transparent, afișează detalii mai fine decât substraturile aspre sau întunecate.
Poate un gravator cu laser să taie, de asemenea, materiale? Da — gravatoarele cu laser CO2 sunt perfect capabile să taie, precum și să graveze, iar majoritatea mașinilor de producție sunt concepute având în vedere ambele operațiuni. Aceeași mașină care gravaează un desen detaliat pe un panou din acrilic poate tăia acel panou până la forma finală în cadrul aceleiași sarcini. Diferența dintre gravare și tăiere constă pur și simplu în setările de putere și viteză ale laserului, nu într-o diferență fundamentală de echipament.
Cât durează gravarea cu laser pentru o sarcină tipică? Durata sarcinii depinde de suprafața gravată, de setarea rezoluției și de viteza de mișcare a mașinii. Gravarea unui mic logo pe un obiect de cadou din lemn ar putea dura 2–5 minute. O gravare pe întregul panou, care acoperă o parte mare a unei foi de 600 × 900 mm la rezoluție ridicată, ar putea dura 30–60 de minute sau mai mult. Gravarea contururilor vectoriale este semnificativ mai rapidă decât gravarea raster (umplutură) de dimensiune echivalentă, deoarece fasciculul trasează linii, nu scanează întreaga suprafață rând cu rând.
Ce întreținere necesită un gravator cu laser? Principalele sarcini de întreținere sunt curățarea regulată a lentilei de focalizare și a suprafețelor de oglindă pentru a preveni contaminarea care degradează calitatea fasciculului, verificarea și umplerea sistemului de răcire cu apă pentru mașinile bazate pe tuburi CO2, curățarea sistemului de evacuare și a filtrelor pentru a menține o extracție eficientă a fumurilor, precum și ungerea șinelor ghidaj liniar și a componentelor sistemului de mișcare. Tuburile laser CO2 sunt consumabile cu o durată de funcționare finită și vor necesita în cele din urmă înlocuire, deși întreținerea corespunzătoare și evitarea funcționării prelungite la puterea maximă extind semnificativ durata lor de viață.
Este un gravator laser potrivit pentru o afacere bazată acasă? Gravatoarele compacte cu laser CO2, cu suprafețe de lucru mai mici, sunt utilizate cu succes în afaceri casnice de produse personalizate și cadouri personalizate. Cerințele practice esențiale sunt o ventilație adecvată sau un sistem autonom de extracție a fumului, o sursă stabilă de alimentare electrică și un spațiu de lucru dedicat, în care mașina să poată funcționa în siguranță. Pentru volume serioase de producție, o mașină de format mai mare, într-un mediu de atelier dedicat, oferă un debit mai practic.
Gravatorul cu laser și-a câștigat deja locul ca una dintre cele mai versatil comerciale unelte de producție disponibile întreprinderilor de aproape orice dimensiune în 2026. Capacitatea sa de a reproduce marcaje precise, permanente și cu contrast ridicat pe o gamă largă de materiale — împreună cu flexibilitatea de a efectua atât gravare, cât și tăiere pe o singură platformă — îl face un activ unic productiv pentru orice operațiune în care calitatea suprafeței, acuratețea detaliilor și versatilitatea materialelor sunt esențiale.
