
 EN
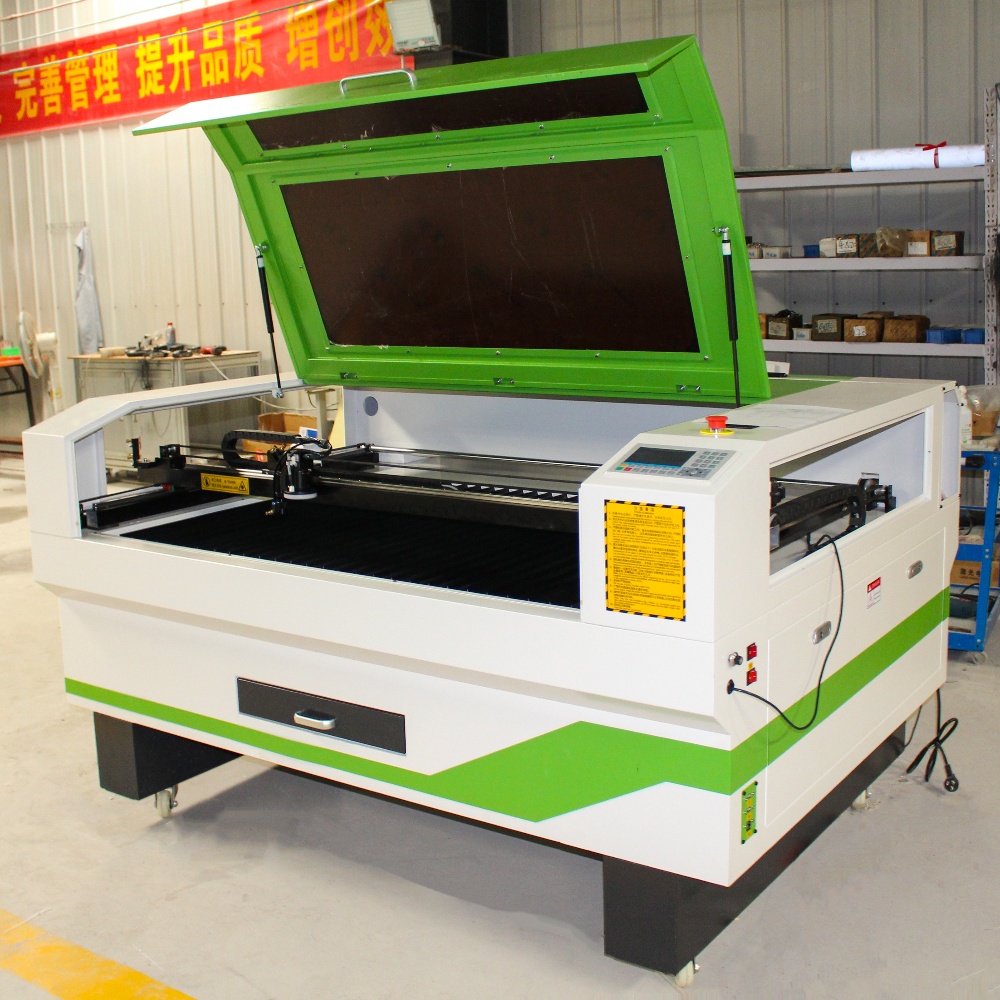
Veldu rétta cO₂ CNC-laserþurrkari krefst nákvæmrar matar á margföldum tæknilegum stikum sem hafa beinan áhrif á framleiðslugetu þínna, samhæfni við efni og afkomu á fjármunum. Margir atvinnurekendur taka kaupákvörðanir einungis á grunninni af verði, en sleppa mikilvægum tilgreiningum sem ákvarða hvort co2 CNC geisluritari geti raunverulega uppfyllt rekstrarþörfir þínar. Að skilja hvaða tilgreiningar eru raunverulega mikilvægar tryggir að þú setjir fjármuni í vélar sem veita jafnvel árangur, nákvæmni og langtíma gildi fyrir ákveðið vinnumálastefnu þína.

Þegar þú metur CO2 CNC-laserþvættingaraftöku fyrir viðskipti þín verður að horfa yfir grunnstillingar og hugsa um hvernig hver breyta áhrifar framleiðsluþarfir þínar. Markaðurinn fyrir CO2 CNC-laserþvættingaraftöku býður upp á mikla breytileika í afl laserhrings, mál skeriborðs, reksturshraða og kæliþörfum. Þessi leiðbeining gefur ykkur yfirlit yfir nauðsynlegar stillingar sem ákvarða hvort ákveðin CO2 CNC-laserþvættingaraftöka verður áreiðanleg eign eða ófullnægjandi fjármagnsframlag fyrir starfsemi þína.
Afl laserhrings og skerihæfni
Skilningur á vattmælingum í CO2 CNC-laserþvættingaraftöku
Virkjunarlínuhöfði laserrásarinnar er líklega sá sjónarmikilasta tilgreiningin á hverjum CO2 CNC-laserskjárari, og er venjulega á bilinu 40 vatt til 150 vatt eða hærra. Hærri vattstyrkur í CO2 CNC-laserskjárara þýðir hraðara skurðhraða, meiri þol fyrir þykkri efni og dýpri ríðingarmöguleika. 60 vatt CO2 CNC-laserskjárari er viðeigandi fyrir létt framleiðsluumhverfi, hjáhugaverk eða prófunarvinnu, en 100 vatt CO2 CNC-laserskjárari getur unnið við iðnaðarstóra framleiðslu með þykkri efni eins og akryl og tré. Þörfin á vattstyrk felst að fullu í þykkt efnisins, tegund efnisins og magni framleiðslunnar sem þú ætlar að vinna reglulega.
Að samræma vattstyrk við þykkt efnis
Ólík efni krefjast ólíkra aflstyrks CO₂ CNC-laserþurrkara til að ná hreinum sniðum án þess að brenna eða ófullkominn gegnumsnið. Þunn efni eins og pappír, efni og kartónn krefjast lágmarks afls, en mikilvægur CO₂ CNC-laserþurrkari mun klippa þau hraðar og með betri brúnarkvaliteti. Þykkari harðviður, rústfritt steypujárn og þétt akrylplötur krefjast tæknis með hærri vattstyrk. Aflstyrkurinn sem þú velur fyrir CO₂ CNC-laserþurrkara ætti að vera að minnsta kosti 20 prósent hærri en hámarkstykkt efna sem þú ætlar að vinna með, til að tryggja samhverf kvalitetaðgerð án þess að átaka tæknina í hámarki við hverja verkefni.
Sniðsvæði og mál borðs
Mat á stærð vinnuborðs
Stærð sniðborðsins á CO2 CNC geislraþvottinum ákvarðar hámarksstærð efna sem hægt er að vinna í einu ferli. Algengar stærðir á sniðsvæðinu fyrir CO2 CNC geislraþvott eru 600 mm × 400 mm, 1000 mm × 600 mm eða 1390 mm × 900 mm. Veldu stærð sniðborðs CO2 CNC geislraþvotts sem getur tekið við að minnsta kosti 90 prósentum venjulegra verkefna þínna, til að koma í veg fyrir endursetningu efna sem eyðir tíma og minnkar árangur. Ef þessi tilgreining er of lítil leidir það til dýrs eyðingar á efni þegar verkefni þurfa að skipta upp í margar keyrslur.
Virkjunarmiljó
Stærri skurðsvæði í CO₂ CNC-laserþurrkumyndarvél þýðir hærra upphaflega fjármagnsframlag, meiri kröfur til stofnunarstaðarins í máli rúmstæða og flóknari loftskiptakerfi. Líkamleg skipulag staðarsins og geta rafmagnsveitunnar verða að styðja víddirnar á þeim CO₂ CNC-laserþurrkumyndarvél sem þú velur. Mældu nákvæmlega tiltækt rúm í verkstæðinu áður en þú tekur ákvörðun um ákveðinn CO₂ CNC-laserþurrkumyndarvél. Hugsaðu um hvort þú þarft háðarsvæði yfir vinnuborðinu, hliðarsvæði fyrir innlæsingu efna og bakrúm fyrir samhæfni við røykdrænslisbúnað.
Starfsraunahraði og nákvæmniarmarkmið
Hreyfihraði laserhrings
Skurhraði CO₂ CNC-laserþvottara gefur til kynna hversu hratt lasarhausinn fer yfir efnið, mælt í millimetrum á sekúndu eða tommum á sekúndu. Hraður CO₂ CNC-laserþvottara leiðir til hárra framleiðsluhraða, en hraði einn saman veitir ekki gæði. Hámarks hraðamöguleikar eru óþýðingarmiklir ef CO₂ CNC-laserþvottari þinn getur ekki viðhaldið þeim hraða meðan hann framkvæmir hreina, nákvæma skurða. Meta þarf hröðun og hækkun CO₂ CNC-laserþvottara, sem ákvarða brúnargæði á bognum og flóknum hönnunum. Vélar með yfirleitandi hreyfistýringu framleiða skarpari horn og sléttari bogana óháð skurhraðaskilyrðum.
Staðsetningarnákvæmni og endurteknanlega
Nákvæmni tilgreindar eiginleika er mikilvæg þegar viðskipti þín eru háð samhverfum gæðum í hverri keyrslu co2 CNC-laserklippis. Leitu að staðsetningarnákvæmni sem er metin á 0,05 millimetra og endurtekningarleysi sem er undir 0,1 millimetra yfir allan klippissvæðisins. co2 CNC-laserklippir með slæmt endurtekningarleysi framleiðir skammtafrávik þegar klippist margar hlutar eða þegar klippist í hópa á sama efni. Þessi tilgreining verður ákveðin þegar co2 CNC-laserklippirinn þinn verður að framkvæma flókna samansetningahluta eða nákvæmlega jafnaðar fjölhýrðar hönnunir.
Kæling, afl og samhæfni við efni
Tilgreiningar á kælis kerfi
Sérhver CO₂ CNC-láserskjárari framleiðir mikla hita í rekstri og ónógu góð kæling áhrifar beinlínis á lífstíð rörsins og stöðugleika áframhaldandi afkvæmi. Vatnskæld kerfi veita betri hitastjórnun en loftkæld kerfi, sérstaklega fyrir CO₂ CNC-láserskjárar með háa aflþol. Kælivirkni CO₂ CNC-láserskjára þinnar ætti að vera jafn eða hærri en aflþoli láserrörsins til að koma í veg fyrir hitaspennu. Athugaðu hvort kæliskerfi CO₂ CNC-láserskjára þinnar krefst kældra vatnsafls, venjulegs þvottavatns eða getur starfað með passífu kæli. Í iðnaðarumhverfi er venjulega krafist vatnskældra CO₂ CNC-láserskjára en léttar notkunarmöguleikar geta notað loftkælda aukahlutverk.
Rafmagnskröfur og fjölbreytileiki efna
CO₂ CNC-lásersniðill krefst ákveðinn spennu- og amperaupplyss, venjulega 110 volt eða 220 volt, eftir því hvaða svæði þú ert í og aflstig vélarinnar. Staðfestu að rafmagnsfrumefni stöðvarinnar geti uppfyllt tilgreindar eiginleika CO₂ CNC-lásersniðilsins áður en þú kaupir hann. Samhæfni við efni er mjög breytileg milli mismunandi gerða CO₂ CNC-lásersniðla; sumar vélar eru sérstaklega hentugnar fyrir líffæra efni eins og tré og efni, en aðrar geta graverats á metallflatum með sérstökum yfirborðsbeþekkingum. Skoðaðu lista yfir efni sem CO₂ CNC-lásersniðillinn getur unnið með nákvæmlega til að tryggja samhæfni við helstu framleiðsluefni þín.
Algengar spurningar
Hvaða láservirkja ætti ég að velja fyrir CO₂ CNC-lásersniðilinn minn?
Veldu aflstig co2 CNC-láserskjárara sem er að minnsta kosti 20 prósent hærra en þarft er fyrir þykkustu efnið þitt. Fyrir heimilisnotkun og létt viðskiptanotkun með efni undir 5 mm er 60 vatt co2 CNC-láserskjárari nægilegur. Fyrir framleiðsluumhverfi sem vinna með þykkum akryl, viði eða sérstök efni ættu þú að velja 100 vatt eða hærra. Meta þarft aflþörfina fyrir co2 CNC-láserskjárara í ljósi mánaðarlegs framleiðslumagns og meðalþykktar efnis, ekki einungis ákveðinra hámarkskröfu.
Þýðir stærri skurðsvæði alltaf betri gildi fyrir co2 CNC-láserskjárara?
Stærri skurðsvæði í CO₂ CNC-laserþurrkari aukar ávinninginn við vinnslu efna, en hækkar einnig kostnaðinn við tæki, kröfur um staðsetningu og flóknleika viðviðhalda. Að velja of stórt skurðborð fyrir CO₂ CNC-laserþurrkara er eyðsla á fjármagni ef venjuleg verkefni nota aðeins helminginn af tilbúnu skurðsvæðinu. Jafnaðu skurðsvæði CO₂ CNC-laserþurrkarans við raunverulegar framleiðslukröfur, takmarkanir á staðsetningu og fjárhagslegar takmarkanir. Margir notendur finna að miðstór CO₂ CNC-laserþurrkari veitir besta hlutfallið milli kostnaðar og getu fyrir vinnuskrá þeirra.
Hversu mikilvægt er að athuga tilgreiningar á kælisýstemi við val á CO₂ CNC-laserþurrkara?
Tilvikaskýring á kælis kerfi á beinum áhrifum á líftíma, stöðugleika á afköstum og reksturshald CO₂ CNC geislraþjórs. Of litlar kælisvirkni í CO₂ CNC geislraþjóri valda hitastressi, lækka skurðhraða og hrökkva brot á rörinu. Iðnaðarstig CO₂ CNC geislraþjórar krefjast kælis kerfa með vatni og virkri hitastýringu. Staðfestið að tilgangsrýmið ykkar getur uppfyllt kæliskröfur þess CO₂ CNC geislraþjórs sem þið veljið, þar á meðal aðganga að vatsveitarkerfinu og gæði vatnsupplys.
