
 EN
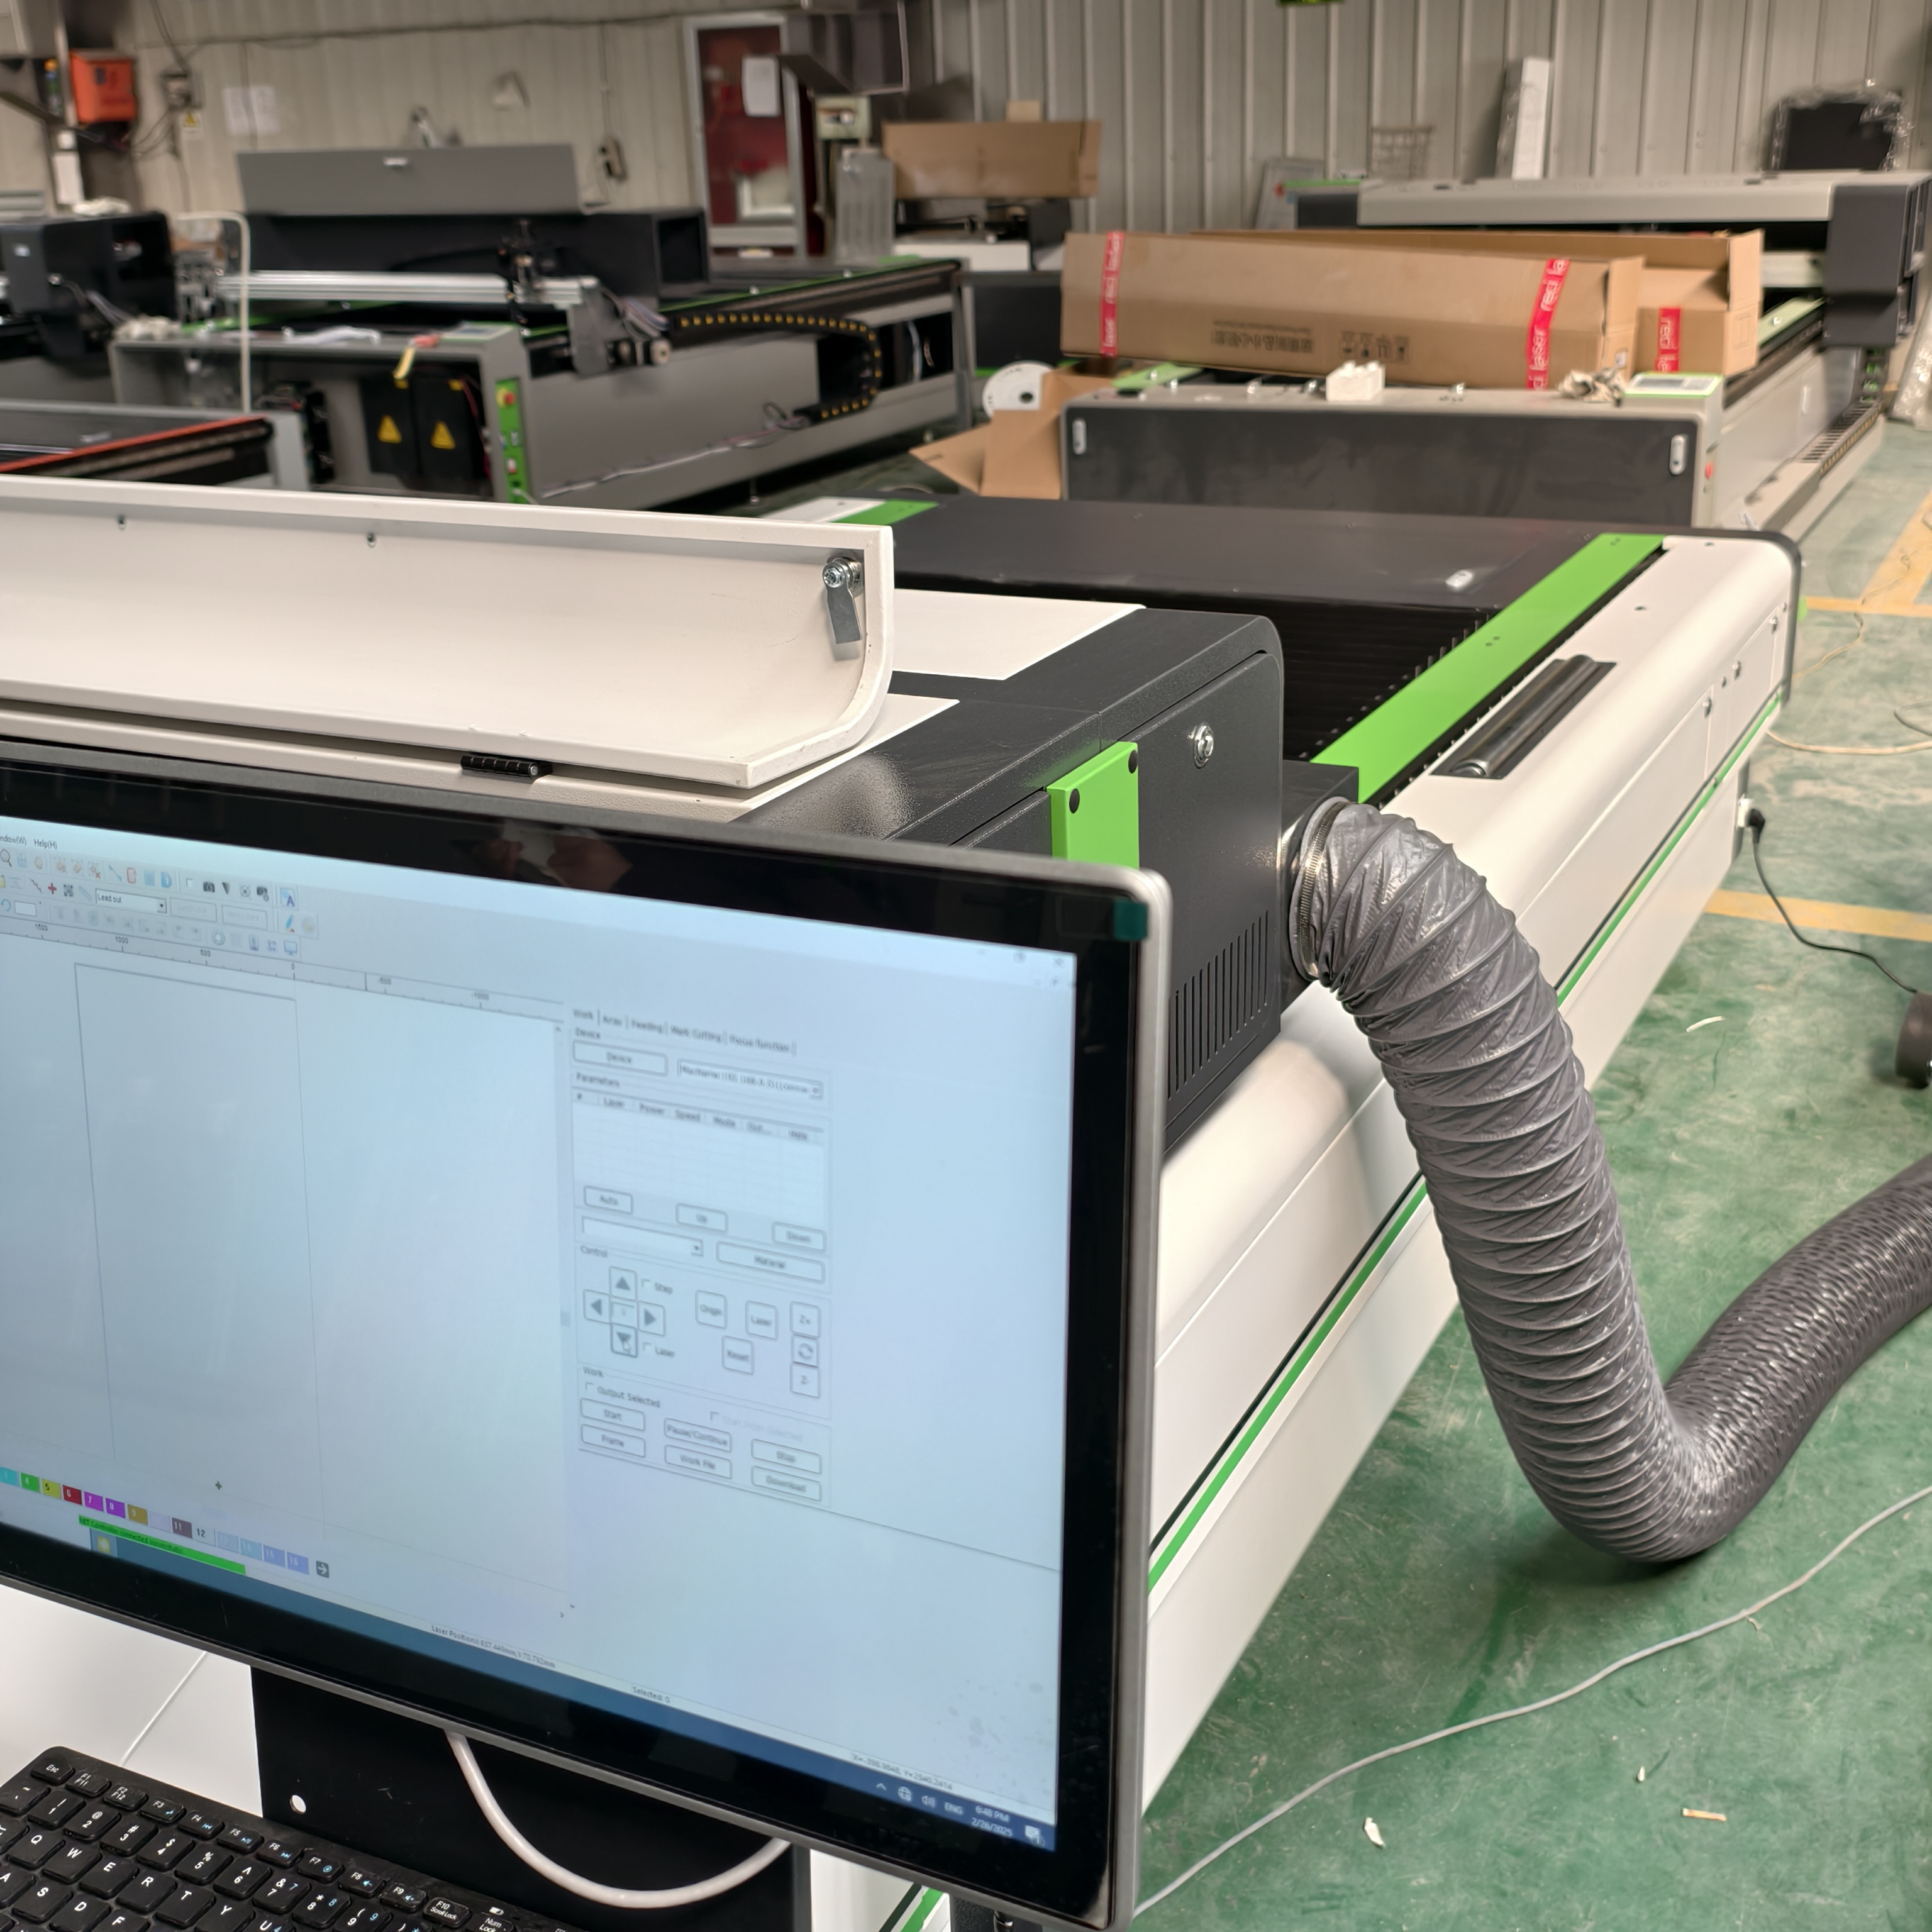
Að velja rétta laserskúfuvél krefst skilnings á þínum sérstöku þörfum fyrir málmvinnslu, framleiðslumagni og nákvæmni. Laserskúfuvél er mikilvæg fjárhagsleg staðgreiðsla fyrir hvaða málmvinnslu sem er, hvort sem þú ert í geim- og flugvéaframleiðslu, bílagerð, gullverkja- eða sérsniðinni framleiðslu. Laserskúfuvélin sem þú velur mun beinlega áhrifa gæði framleiðslunnar, framleiðsluhraðann og rekstrar kostnaðinn yfir nokkur ár. Þessi leiðbeining gefur yfirlestur á lykilþáttum sem gera laserskúfuvél að viðeigandi fyrir málmforrit þín.
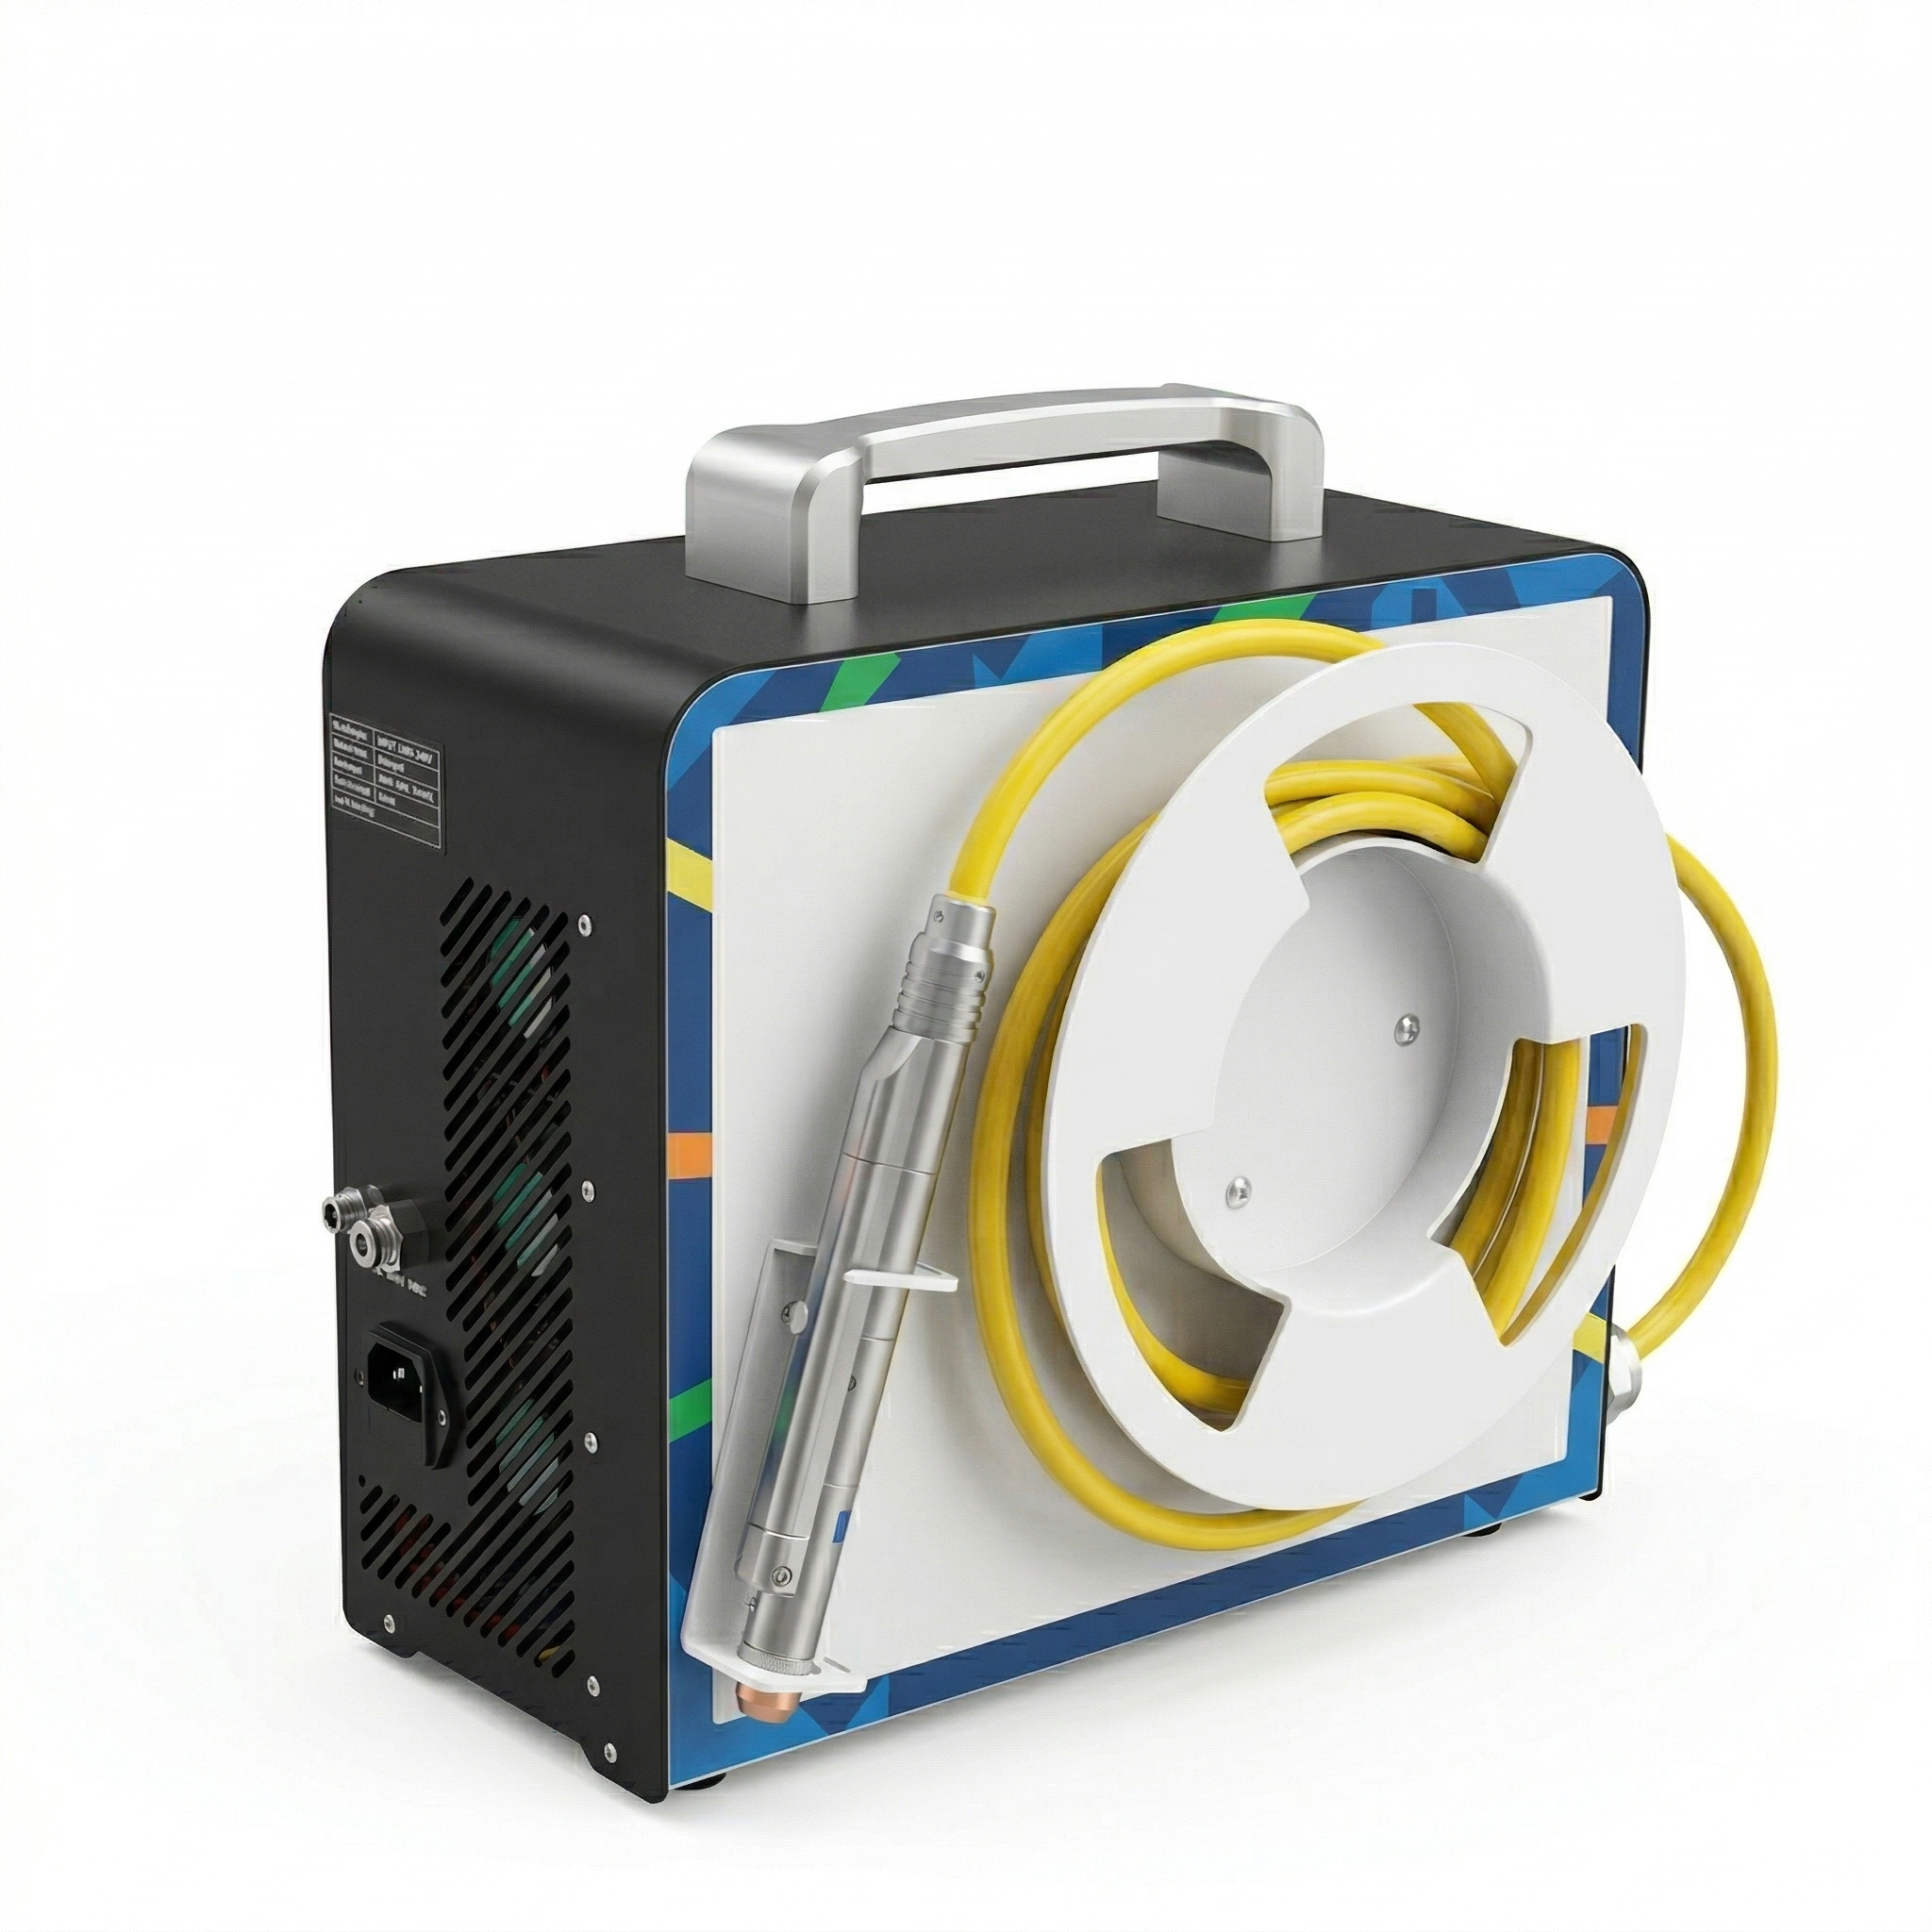
Lásrísunarmyndin á málmum hefur þróast miklu meira með fílur- og CO2-lásertækni, þar sem hvort tæknislag býður upp á greinilegar kosti fyrir mismunandi málmefni og mynstur. Þegar ályktun er gerð um hvaða lásrísunarmynd af hverju tæki skal nota þá verður fyrst ákvarðað hvort fílurlásertækni eða annar gerðar lásur sé best fyrir viðkomandi málmtegundir, þykktarsvið og óskandi dýpt á merkingum. Með því að skilja þessa grunnmunstur er tryggt að fjárhagslegur innkaupi lásrísunarmyndar gefi endurséðar niðurstöður án dýrs endurvinnslu eða stöðvunar á tækinu.
Veldi og bylgjulengd lásrísunarmyndar
Skilningur á muninum á fílur- og CO2-tækni
Fíbulasermyndskurðarvél virkar við styttri bylgjulengd, venjulega umkring 1064 nanómetra, sem gerir hana í lagi fyrir járnmetalið, álvíslegera og rustfritt stál. Þessi tegund myndskurðarvél er sérstaklega góð til varanlegrar merkingar og dýpra skurða því að málmið neyslir fíbubylgjulengdir betur en lengri bylgjulengdir. CO2-lasermyndskurðarvél, hins vegar, virkar betur á ómetalið eins og skinn, við og akryl, og er minna áhrifamikil á glössuðum yfirborðum af málm því að þau endurspegla ljós. Fyrir alvarlega framleiðslu á málm er fíbulasermyndskurðarvél samt besta valið, þar sem hún gefur skarpari línur og dýpri innþringingu með minni waste energy.
Aflaforsenduatriði
20 vattanna laserskúrslína meðhöndlar létt merkingu og djúparræða skúrslu á þunnum metallplötum, en 50 eða 100 vattanna laserskúrslína er hentug fyrir framleiðsluumhverfi sem krefjast dýpra innþringingar og hraðara merkingar. Iðnaðarskilyrði sem krefjast hárs framleiðslutíðar nýtast venjulega 100 vattanna eða sterkri laserskúrslínu til að lágmarka tíma fyrir hvert hlut. Þegar þú tilgreinir afl laserskúrslínu þinnar, jafnaðu hraðamarkmið þín við kröfur um dýpt og takmörkunum á fjármunum. Laserskúrslína sem starfar meira en nauðsynlegt er eyðir orku og hefur hærri rekstrar kostnaður, en of veik tæki mynda bottlháls og ójafnvægi í gæðum.
Nákvæmni, samhæfni við efni og skúrsludýpt
Hluti á gæðum strálsins og upplausn
Gæði geisla þinnar rísilrísunarvélar ákvarða beint skarpni fínnleika, skýrni texta og skilgreiningu brúnanna á yfirborði úr málm. Rísilrísunartæki með góðum geislagæðum, mæld með M²-gildi, framleiða þéttari samanstöðugeisla og betri upplausn á litlum atriðum, sem er mikilvægt fyrir flókin tákn, raðnúmer og tækniteikningar. Iðnaðarstig rísilrísunartæki eru venjulega með gæði geisla undir 1,5 M², sem tryggir jafna stærð samanstöðugeisla yfir allt vinnumálið. Þegar þú birtir til samanburðar á lýsingu rísilrísunartækja, biðdu um nákvæma lýsingu á gæðum geisla og biðdu um dæmi um rísun á þeim málmum sem þú ætlar að nota, til að staðfesta að upplausnin sé í samræmi við kröfur þínar.
Samhæfni eftir efni og dýptastjórnun
Lasergravírslumáttinn þinn verður að merkja járnhamla, rustfritt stál, álúmíníum, títan og kopar áreiðanlega án yfirborðsávöxtunar eða ójafna lit. Sumar lasergravírslumáttinakerfi hafa erfitt með mjög speglandi álúmíníum og krefjast sérstakra úrþurrkunaraðferða eða meðferðar, en aðrar geta unnið beint við venjulegar gerðir. Stýring á gravírsludýpt verður mikilvæg þegar lasergravírslumáttinn þinn verður að framleiða mismunandi dýpt á sama hluta; nákvæm stýring á aflinu og stilling á fókus leyfir þessa fjölbrúgi. Prófaðu tilboðin á lasergravírslumáttinum á framleiðslusamsvarandi prufum yfir allan efnihópinn þinn áður en þú tekur ábyrgð, og staðfestu að dýpt, samanburður og yfirborðsloka uppfylli skilyrðin áreiðanlega.
Tenging kerfis, sjálfvirkni og heildarkostnaðaráhugamál
Samhæfni hugbúnaðar og tenging vinnuskráar
Tækið til ljasergraveringar þarf að sameina sig án vandamála við hönnunarmjöpp, CAD-kerfi og framleiðsluferli til að lágmarka uppsetningartíma og þjálfun notenda. Ljasergraveringartæki með áskiljanlegri hugbúnaðarlausn, möguleika á fjöldaferli og fljótu hleðslu á verkefni minnkar meðhöndlun á hverju hlut og aukar árangur í framleiðslusvæðinu. Leituðu að ljasergraveringartæki sem styður algengar skráarsnið – DXF, PDF, PNG – og býður upp á stjórnun breytilegra stillinga svo notendur geti náð nákvæmum niðurstöðum án þess að endurhanna verkefni. Samtengingarvandamál við ljasergraveringartækið geta fjarlægt árangurinn af auknum framleiðsluhraða, því miðaðu við notendavænleika hugbúnaðarins við staðsettar sýningar og biðjið um tilvísanir frá núverandi notendum sem starfa með svipuð framleiðsluprófil.
Viðhald, stuðningur og langtíma rekstrar kostnaður
Að nota skurðlásarvélina á hagkvæmustan hátt krefst skilnings á viðhaldsbrögðum, kostnaði fyrir skiptihlutana og tiltækni staðbundins tæknistuðnings. Áreiðanlegur birgir skurðlásarvélanna býður upp á ljóslega skjöl um skiptitíma fyrir notendahluti, verð á viðbótarhlutum og ábyrgðarviðmið til að hjálpa þér að reikna heildarkostnað á eignun nákvæmlega. Þegar skurðlásarvél er ekki í notkun á tíma hámarksvinnu getur það kostað miklu meira en dýrari stuðningur og hröður sendingarviðbótarhluta, sem gerir návist birgjarins og viðbrögð hans mikilvæg valkroka. Biðjið um tilvísanir frá að minnsta kosti þremur núverandi notendum þinnar valda skurðlásarvélar, sérstaklega um viðbrögð stuðningsins, tiltækni viðbótarhluta og spáanlega viðhaldsþörf yfir starfshátíð þeirra.
Algengar spurningar
Hversu mikils afls skurðlásarvél ætti ég að kaupa fyrir framleiðslu?
Lasergravírslumávinnu með aflstyrk á bilinu 50–100 vatt jafnar venjulega framleiðsluhraða og dýpt gravírslnar fyrir flestar viðskipta-metallverksmiðjur, þó að ákveðin efni og hönnunargæði ættu að ákvarða lokadóm. Aðgerðir með háum magni velja oftast lasergravírslumávinnur með aflstyrk 100 vatt eða hærra til að lágmarka tíma í hverju ferli, en sérsniðin eða minna magnmiklar verksmiðjur geta fundið að 30–50 vatt sé nóg og kostnaðarvenjulegra. Ráðleggt er að ræða raunverulegar framleiðslumarkmiði við framtíðar-aðila sem selur lasergravírslumávinnur og prófa tækin á dæmigerðum verkefnum áður en kaup er gerð.
Getur lasergravírslumávinnan unnið á öllum tegundum metalla?
Vél til rísunar með frumfílurásar merkir næstum öll málmtæki áhrifamikil, þar á meðal járnhamða, rustfritt stál, álúmíníum, títan og messingu, þótt samanburður á merkingu og yfirborðsloka breytist eftir efni. Sum málmtæki, svo sem hreinsuð álúmíníum, krefjast hugsanlega efnafræðilegrar yfirborðsundirbúnings áður en merkt er til að ná háum samanburði, en sjálf vél rísunar með frumfílurásar skemmir eða hafnar ekki neinu algengu iðnaðarmálm. CO2 rísunarbilar vinna illa á blíkandi málmum vegna endurspeglingar, svo verður alltaf staðfest að rísunarbilið noti frumfílurásartækni fyrir verk sem snúa að málmum.
Hvernig staðfesti ég að rísunarbilið uppfylli nákvæmiskröfur mínar?
Biðjið um sýningu á laserskurðvéli á raunverulegum hlutum eða framleiðslusvipuðum tilraunahlutum, með áherslum á skilgreiningu fínnar smáatriða, skýrni texta og jafnheit á margföldum ferðum. Biðjið að birgjandi sendi dæmi um skurð með þeim metaliðum og hönnunum sem þér ætlið að nota, svo þér getið skoðað skarpað kantana, jafnheit dýptar og markamun undir stækkun. Ábyrgur birgjandi laserskurðvélanna mun velja við á staðnum prófun og veita skrifaða sönnun á getu áður en þér takið ákvörðun um kaup eða undirritið leigusamning.
